Réponse rapide : Choisissez une machine de laminage pour panneaux solaires en faisant correspondre le format de chambre, le type de membrane et le système de commande à la taille de votre module et à votre encapsulant, puis faites-la fonctionner avec une recette qui évacue l'air avant que la membrane ne presse et ne maintienne l'empilement pendant la réticulation — et gardez-la propre, étanche et sans fuite.
Machine de laminage pour panneaux solaires : comment en choisir une et l'utiliser
Ce que le laminage fait réellement à un module
Avant le laminage, un module n'est que du verre, de l'encapsulant, des cellules et une feuille arrière maintenus par simple alignement ; après, c'est un produit scellé qui doit survivre des décennies en extérieur. Quatre opérations se produisent simultanément.
Élimination de l'air. L'air emprisonné devient un vide, puis un chemin d'humidité, un site de décharge partielle et un rebut esthétique. Le vide l'élimine avant que l'empilement ne soit comprimé.
Réticulation. L'EVA, le POE et l'EPE ne sont pas des thermoplastiques qui fondent simplement : la chaleur les ramollit, puis le peroxyde contenu dans le film se décompose et lie les chaînes polymères en une barrière isolante, transparente et résistante. Comme il s'agit de chimie et non d'un point de fusion, une recette ne peut pas être copiée d'un matériau à l'autre — voir notre guide sur la lamineuse au cœur de l'encapsulation des modules photovoltaïques.
Adhérence et stabilité. Le stratifié doit adhérer au verre et à la feuille arrière ou au verre arrière, encapsuler chaque ruban et ressortir plat et d'équerre — les postes de cadrage et de boîte de jonction en aval supposent un module plat.
Configurations de machines et usage de chacune
Une machine de laminage pour panneaux solaires n'est pas un produit unique. Les configurations diffèrent par le nombre de chambres, l'empilement, la méthode de pression et l'intégration en ligne ; le format des modules et la gamme de produits déterminent le choix plus que le prix.
| Configuration | Comment ça fonctionne | Meilleure adéquation |
|---|
| Chambre unique | Une chambre, un module par cycle | Gamme étroite, lignes pilotes |
| Simple couche, double chambre | Deux chambres sous un seul système de commande et un seul opérateur | Deux recettes à la fois, plus de rendement par surface au sol |
| Double couche (empilée) | Deux chambres indépendantes empilées, chacune avec sa propre membrane et son propre chauffage | BIPV mixte, modules cadrés, verre-verre |
| Multi-chambres en ligne | Plusieurs chambres en série dans une ligne entièrement automatique | Format unique à gros volume |
| Semi-automatique | L'opérateur charge et décharge ; le cycle est automatique | Travail par lots, rénovations |
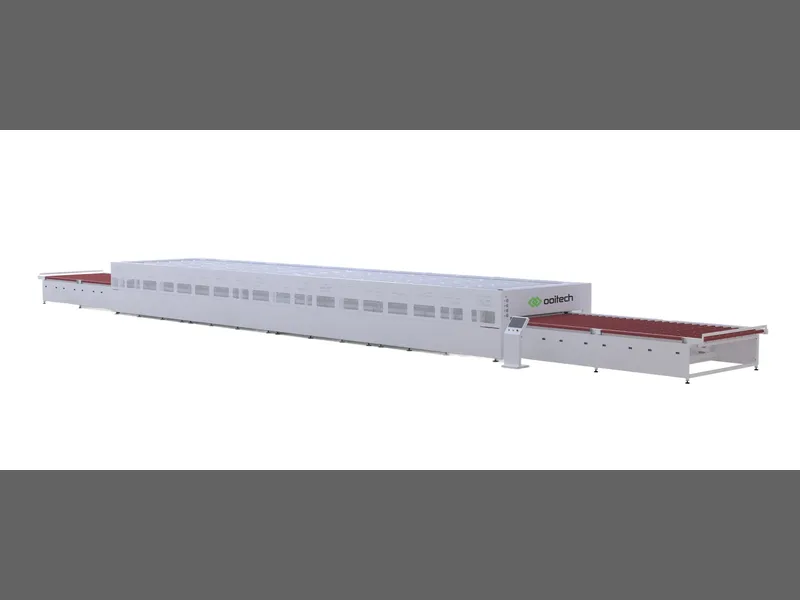
La OTCY-2754DD est une lamineuse automatique simple couche à double chambre conçue autour du BIPV et des modules cadrés — deux chambres, de sorte qu'un stratifié BIPV lourd et un module cadré standard exécutent chacun leur propre recette sans arrêter la production. La OCY-H600D est une lamineuse semi-automatique, la réponse habituelle lorsque les volumes ne justifient pas un système de transfert entièrement automatique.
Membrane ou vessie
Dans une machine à membrane, une feuille fixée au bord de la chambre est attirée sur le module par le vide au-dessus d'elle et la pression atmosphérique presse ; une machine à vessie pousse à la place un coussin gonflable vers le bas. Les membranes épousent mieux les cadres et les bords épais, les vessies sont plus simples à entretenir. Dans les deux cas, la planéité de la chambre et la tension de la membrane importent plus que toute valeur nominale.
Cadré, non cadré, BIPV et verre-verre
Un module non cadré pressé à plat contre une plaque se comporte de manière prévisible. Un module cadré a de l'aluminium qui dépasse du verre, de sorte que la membrane doit enjamber le cadre sans le faire levier — le mécanisme à l'origine de saut de cadre. Les stratifiés BIPV sont plus épais et souvent asymétriques, nécessitant des montées en température plus douces. Le verre-verre n'a pas de feuille arrière derrière laquelle se cacher : chaque bulle reste visible, la recette doit donc servir l'esthétique autant que la résistance de liaison.
Semi-automatique ou en ligne, c'est une question de logistique. Dans une ligne entièrement automatique, la lamineuse se situe entre l'assemblage et les postes en aval à un rythme fixe — avec les postes de test et d'EL tels que l'OEL-S2400 et le cadrage tel que l'OTZK-A fixant ce rythme de part et d'autre. Notre comparaison de comment choisir la bonne lamineuse pour module solaire détaille le calcul de dimensionnement.
Le cycle, étape par étape
- Évacuation. L'air est aspiré des deux faces, ou d'une face contre une plaque. Les vides sont évités ici.
- Chauffage. L'empilement atteint la température à laquelle l'encapsulant s'écoule ; commencer le chauffage pendant ou après l'évacuation change la distance sur laquelle le film s'écoule avant le pressage.
- Pressage. La membrane descend, poussant l'encapsulant ramolli dans chaque interstice autour des rubans, des barres omnibus et des bords des cellules.
- Maintien et durcissement. Maintenu pendant que la réticulation se poursuit — généralement l'étape la plus longue, et celle qui fixe le taux de gel.
- Refroidissement. Maintenu sous pression pour que le stratifié ne se rétracte pas du verre ni ne se recourbe sur les bords.
- Relâchement. Le vide est cassé, la chambre s'ouvre, le module sort. Un relâchement prématuré provoque un délaminage des bords.
Système de vide et fenêtre EVA
Le vide est produit par des pompes à palettes à huile, des pompes sèches ou à membrane sans huile, des combinaisons de soufflantes Roots ou des pompes à anneau liquide. Les pompes à joint d'huile tirent plus profondément mais nécessitent des vidanges et un contrôle des brouillards ; les pompes sèches fonctionnent plus proprement. Certaines conceptions de lamineuses de modules photovoltaïques évacuent les deux faces de l'empilement, d'autres seulement le dessus — la différence se manifeste par des vides sur les bords des verre-verre épais.
Ce qui compte, c'est la fenêtre EVA: la plage où l'encapsulant est suffisamment fluide pour s'écouler et laisser sortir l'air, mais pas encore assez gélifié pour l'y enfermer. Évacuer trop lentement et le film gélifie avec l'air encore à l'intérieur ; trop vite à travers un interstice étroit et la membrane enjambe le bord et emprisonne l'air. La conception de recette est en grande partie l'art de se maintenir dans cette fenêtre — notre article sur les pompes à vide de lamineuse, types et fenêtre EVA explique l'interaction.
Guide des défauts
| Défaut | Cause | Vérifier et corriger |
|---|
| Bulles et vides | Air resté dans l'empilement, ou humidité libérée après le point de gel | Vérifiez la descente en pression, l'intégrité des joints, le stockage du film et sa durée de conservation. Commencez par les véritables causes des bulles dans les modules solaires. |
| Délamination des bords | Adhérence faible, décollement précoce, verre ou film contaminé | Inspectez la séquence de démoulage et le maintien au refroidissement. Si cela suit les lignes de rubans, c'est un problème de flux, pas de pression. |
| Bulles le long des rubans | Le film ne peut pas mouiller sous les rubans et les busbars avant la gélification | Ralentissez la montée en température, allongez la période de flux et vérifiez la géométrie des rubans par rapport au plan de stratification. |
| Sauts de cadre | La membrane fait pont sur le cadre et le fait levier hors du verre | Vérifiez l'assise du cadre et la tension de la membrane, puis adoucissez la montée en pression. |
| Fissures de cellules près des busbars | Contrainte de brasage plus montée en température irrégulière au niveau du recouvrement | Inspectez le recouvrement des busbars en amont. Voir pourquoi le recouvrement des busbars provoque des fissures de cellules pendant la lamination. |
| Pliures du backsheet | Tension irrégulière, air emprisonné, chauffage asymétrique | Vérifiez l'alignement de la stratification et que la feuille est tirée à plat avant fermeture. Des pliures unilatérales indiquent une plaque non plane ou un module décentré. |
Débit et équilibrage de ligne
Sur la plupart des lignes, le laminoir est la station la plus lente, donc son temps de cycle — et non le stringer ou le cadreur — fixe le takt : temps disponible divisé par les modules requis. Un cycle plus long que le takt est un goulot d'étranglement, quelle que soit la vitesse du reste. Trois solutions honnêtes existent. Ajouter une capacité parallèle, une seconde chambre ou une unité à double chambre, afin que deux modules soient en cours de traitement pendant que l'opérateur charge le suivant. Raccourcir la recette là où l'encapsulant le permet, en arbitrant entre le temps de maintien et la teneur en gel au laboratoire d'essai. Ou accepter le takt imposé par la machine de lamination de panneaux solaires et dimensionner les tampons et la capacité en aval en conséquence. Ce qui ne fonctionne jamais, c'est de l'affamer : un laminoir en ligne qui attend des modules perd plus de production qu'une recette lente.
Exploitation et maintenance quotidiennes
Entretien de la membrane. La membrane et le film de démoulage accumulent des résidus d'EVA, des éclats et de la poussière de verre. Essuyez, inspectez les piqûres et les plis, et remplacez selon le calendrier — une piqûre produit un motif de vides reproductible coûteux à diagnostiquer.
Propreté de la chambre. Les coulures d'EVA, les fragments de cellules et les résidus de flux tombent sur la plaque et s'impriment sur chaque module suivant.
Contrôles d'étanchéité et de fuite. Inspectez le joint périphérique pour détecter coupures et durcissement, puis fermez la chambre vide, isolez la pompe et surveillez le manomètre. Une lecture qui décroît lentement signale un problème d'étanchéité bien avant l'apparition de bulles.
Suivi du durcissement. Consignez l'ID de recette, le lot, le lot de film et le cycle, et recoupez avec la teneur en gel ou des essais de pelage sur échantillons. Les enregistrements transforment un mauvais après-midi en diagnostic. Ooitech fournit des équipements clés en main avec formation des opérateurs et service après-vente, de sorte que le carnet de recettes et le calendrier de maintenance sont élaborés avec la ligne.
Ce qu'il faut spécifier à l'achat
- Taille de chambre par rapport au format des modules, avec une marge pour les cadres, les gabarits et votre plus grand panneau BIPV.
- Type et mise en tension de la membrane, et la rapidité avec laquelle un opérateur peut la changer.
- Système de contrôle et journalisation des recettes: recettes enregistrées par produit, historique des alarmes, enregistrements de cycles exportables.
- Verrouillages de sécurité sur les portes, la surtempérature, la pression et le vide, plus une procédure de déverrouillage d'urgence documentée.
- Approvisionnement en membranes et joints de rechange dès le premier jour : les deux sont des consommables et les deux arrêtent la ligne.
FAQ
Que fait réellement une machine de lamination de panneaux solaires ?
Elle évacue l'air entre le verre, l'encapsulant, les cellules et le backsheet, fait fondre le film pour qu'il s'écoule autour de chaque ruban et interstice, puis maintient l'empilement sous chaleur et pression jusqu'à ce qu'il réticule en une unité scellée et isolante.
Chambre simple ou double chambre ?
Ajoutez une chambre lorsque la production requise dépasse ce que permet le cycle d'une seule chambre, ou lorsque vous utilisez des recettes réellement différentes. Pour un seul format à volume modéré, une chambre simple est plus simple à entretenir.
Combien de temps dure un cycle de lamination ?
Cela dépend de la chimie de l'encapsulant, de l'épaisseur du film, de la construction et de la teneur en gel requise, donc un chiffre cité sans ces données est dénué de sens. Demandez un essai de cycle sur votre propre empilement stratifié.
Une seule machine peut-elle traiter EVA, POE et EPE ?
Oui, avec des recettes enregistrées distinctes. Le POE et l'EPE nécessitent généralement une période de flux plus longue et une montée en température plus douce que l'EVA car ils mouillent lentement autour des rubans, donc chaque matériau doit être validé plutôt qu'adapté au ressenti.
Quelle maintenance compte le plus ?
L'état de la membrane et du film de démoulage, la propreté de la plaque, l'inspection du joint périphérique et des contrôles réguliers de fuite de vide. Ces quatre points distinguent une machine qui fonctionne proprement pendant des années d'une machine produisant des bulles intermittentes que personne ne peut tracer.
Dimensionner une machine de lamination de panneaux solaires pour une ligne nouvelle ou existante ? Envoyez-nous vos formats de modules et votre production cible et nous y associerons une configuration, un plan de recettes et un programme de formation — demander un devis.