Réponse rapide : Une machine de fabrication de panneaux solaires s'achète station par station, et non comme un seul objet — chaque unité assure une opération physique (découpe, soudage, placement, collage, scellement, test) et possède son propre mode de défaillance lorsque la spécification est plus mince que le travail.
Machine de fabrication de panneaux solaires : un guide poste par poste
Une ligne de modules semble continue, mais c'est une chaîne de machines indépendantes, chacune avec son propre système de mouvement et sa propre façon de ruiner un panneau. Les acheteurs qui traitent une machine de fabrication de panneaux solaires comme une seule ligne de devis découvrent les différences après l'installation, lorsqu'un tabber laisse tomber des chaînes ou qu'un laminoir emprisonne de l'air sur les bords.
Découpe de cellules et traitement laser
Les architectures demi-cellule, shingled et back-contact commencent par modifier la cellule plutôt que par l'assembler. Le scribing et le clivage laser divisent une cellule en moitiés ou en bandes ; les outils de passivation des bords et d'ouverture de contacts préparent la surface pour l'interconnexion. Ooitech construit ce groupe autour des familles OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 et ECPC-C350, chacune ayant un rôle distinct plutôt qu'une boîte universelle.
Une découpe sous-spécifiée échoue en aval : un clivage laissant des micro-fissures passe l'inspection visuelle, puis échoue au laminage ou sur l'image EL. Demandez comment la profondeur de scribing est contrôlée par rapport à l'épaisseur de la cellule, comment le bombement de la cellule est géré, quelle extraction de débris existe au niveau du trait de coupe, et si un changement de format est une recette ou une reconstruction.
Tabber-stringer
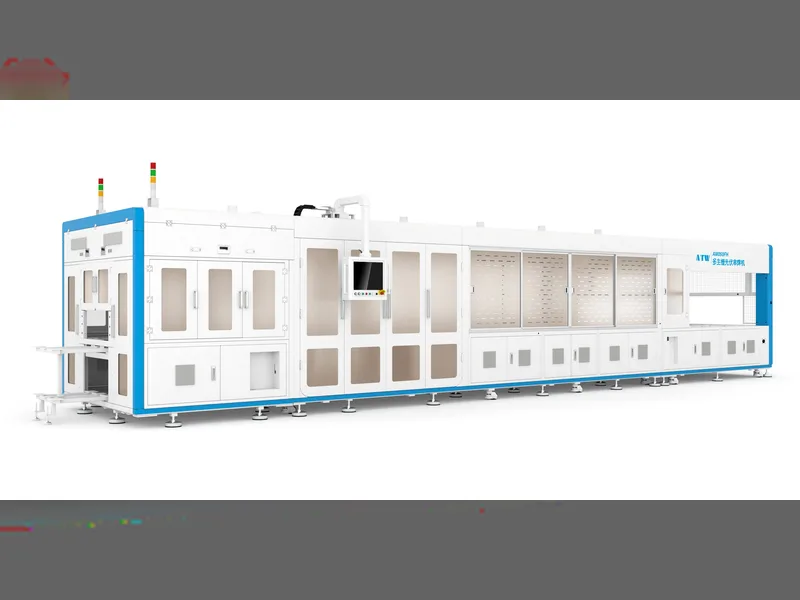
Le tabber-stringer détermine la qualité électrique de tout le module. Il soude le ruban sur les busbars et assemble les cellules en chaînes — la seule station où le cyclage thermique, la précision de placement et la tension du ruban agissent simultanément sur la même pièce. La gamme suit la technologie des cellules : AM050FH pour demi-cellule MBB, SS-1500B et SS-2500B pour le stringing courant, OSLB-1300 pour cellules BC, SL-1000 pour IBC et back-contact, SL-30C pour les dispositions shingled.
La défaillance est rarement spectaculaire — ce sont des joints qui conduisent mais résistent, des longueurs de chaînes qui varient assez pour bloquer le robot de layup, ou des cellules qui se fissurent parce que le profil a été réglé pour une autre pâte. Demandez le contrôle du profil de chauffage et de refroidissement, la vérification du placement, la régulation de la tension du ruban, la détection des joints en cours de process, et comment les changements de recette sont validés. Le guide de sélection des tabbers et stringers va plus loin.
Empilement
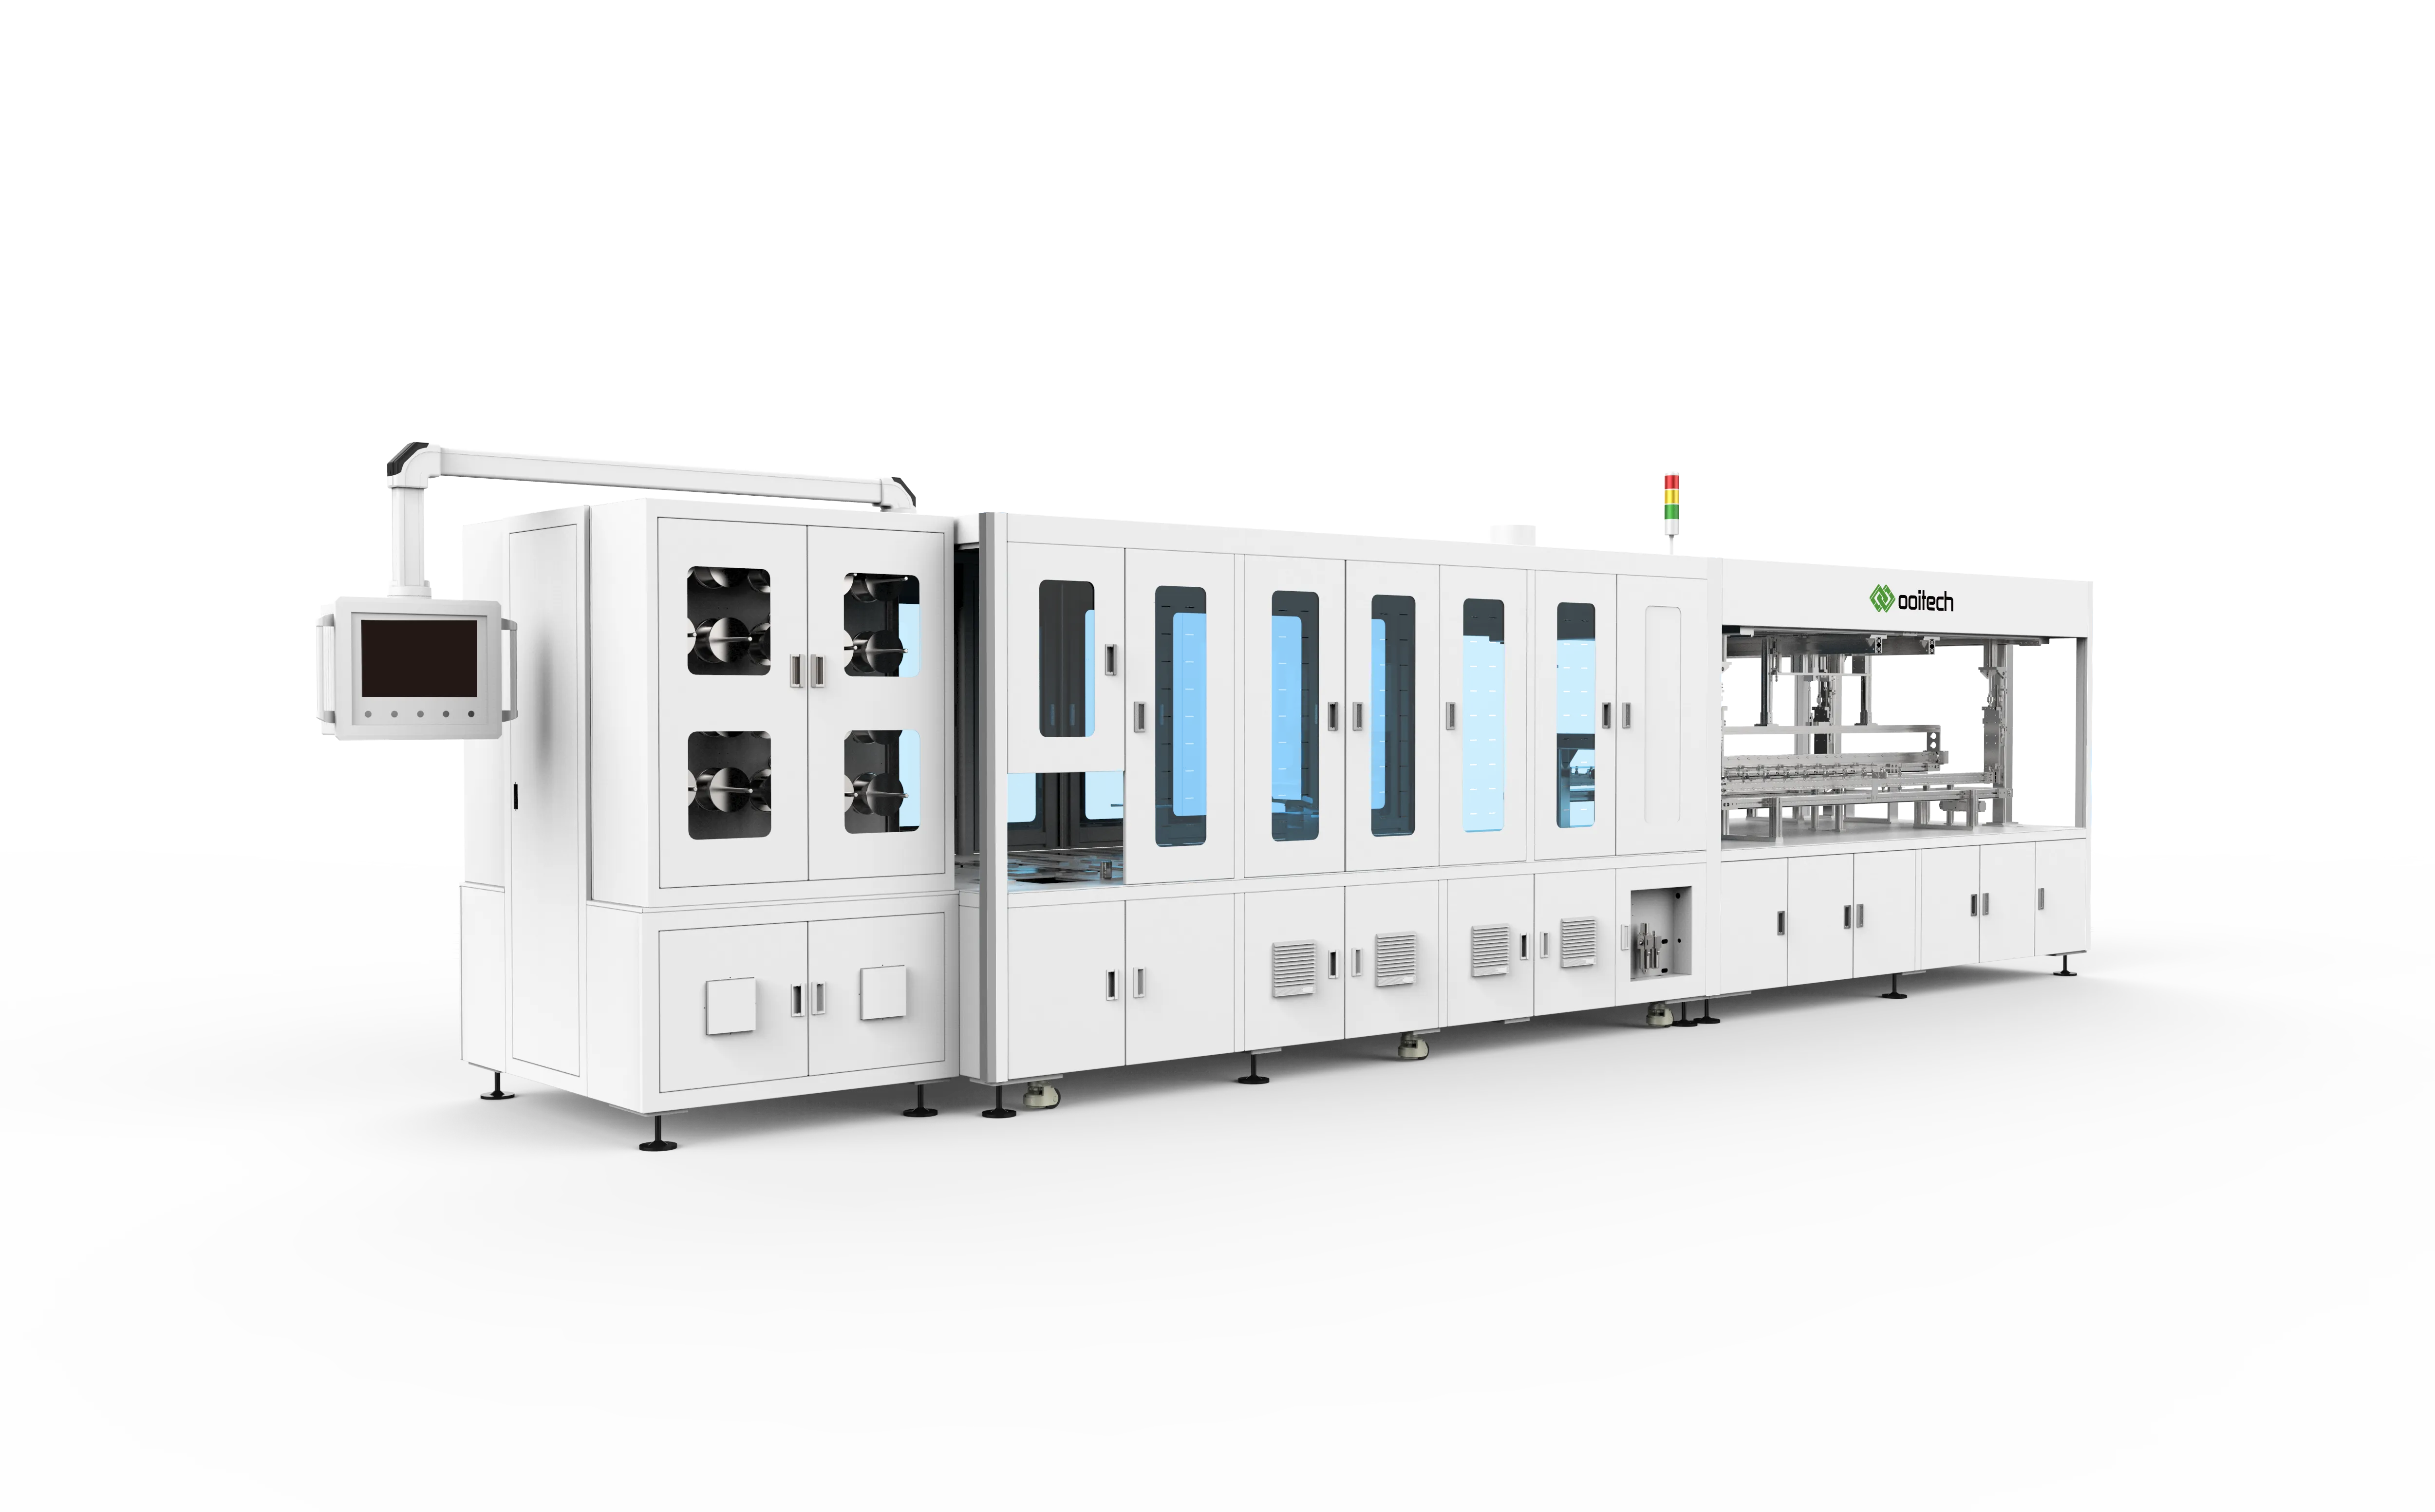
Le layup transforme la nomenclature en empilement : verre, encapsulant, matrice de chaînes, encapsulant, backsheet. Le layup manuel tient à petite échelle ; au-delà, les robots prennent le relais, car le placement manuel ne peut rester répétable sur un poste. Ooitech propose WS-CL80D pour la pose rapide de demi-cellules MBB, HS-PBR pour le layup robotisé de chaînes, SAW-100A pour le layup et le bussing combinés, et ALU-HBL pour la disposition avec bussing intégré.
Un layup sous-spécifié produit un désalignement que le laminage verrouille définitivement. Demandez comment le bord du verre sert de référence, comment la présence des chaînes est confirmée, ce qui se passe en cas d'échec de prise, et si la vision contrôle avant ou après le placement. Voir la machine de layup WS-CL80D.
Bussing
Le bussing soude les extrémités des chaînes dans la géométrie de busbar atteignant la boîte de jonction — peu de soudure, beaucoup de travail, puisque chaque ampère y passe. DH200-Y et HDX200-P couvrent le rôle du bussing automatique.
Un bussing faible reste invisible jusqu'à la mesure de puissance, puis apparaît comme un module simplement un peu bas et est imputé aux cellules plutôt qu'à cette machine de fabrication de panneaux solaires. Demandez comment la position du busbar est réglée par rapport aux extrémités des chaînes, comment l'énergie de soudage est contrôlée, comment la continuité est vérifiée, et si le routage pour votre conception de module convient. Voir la machine de bussing DH200-Y.
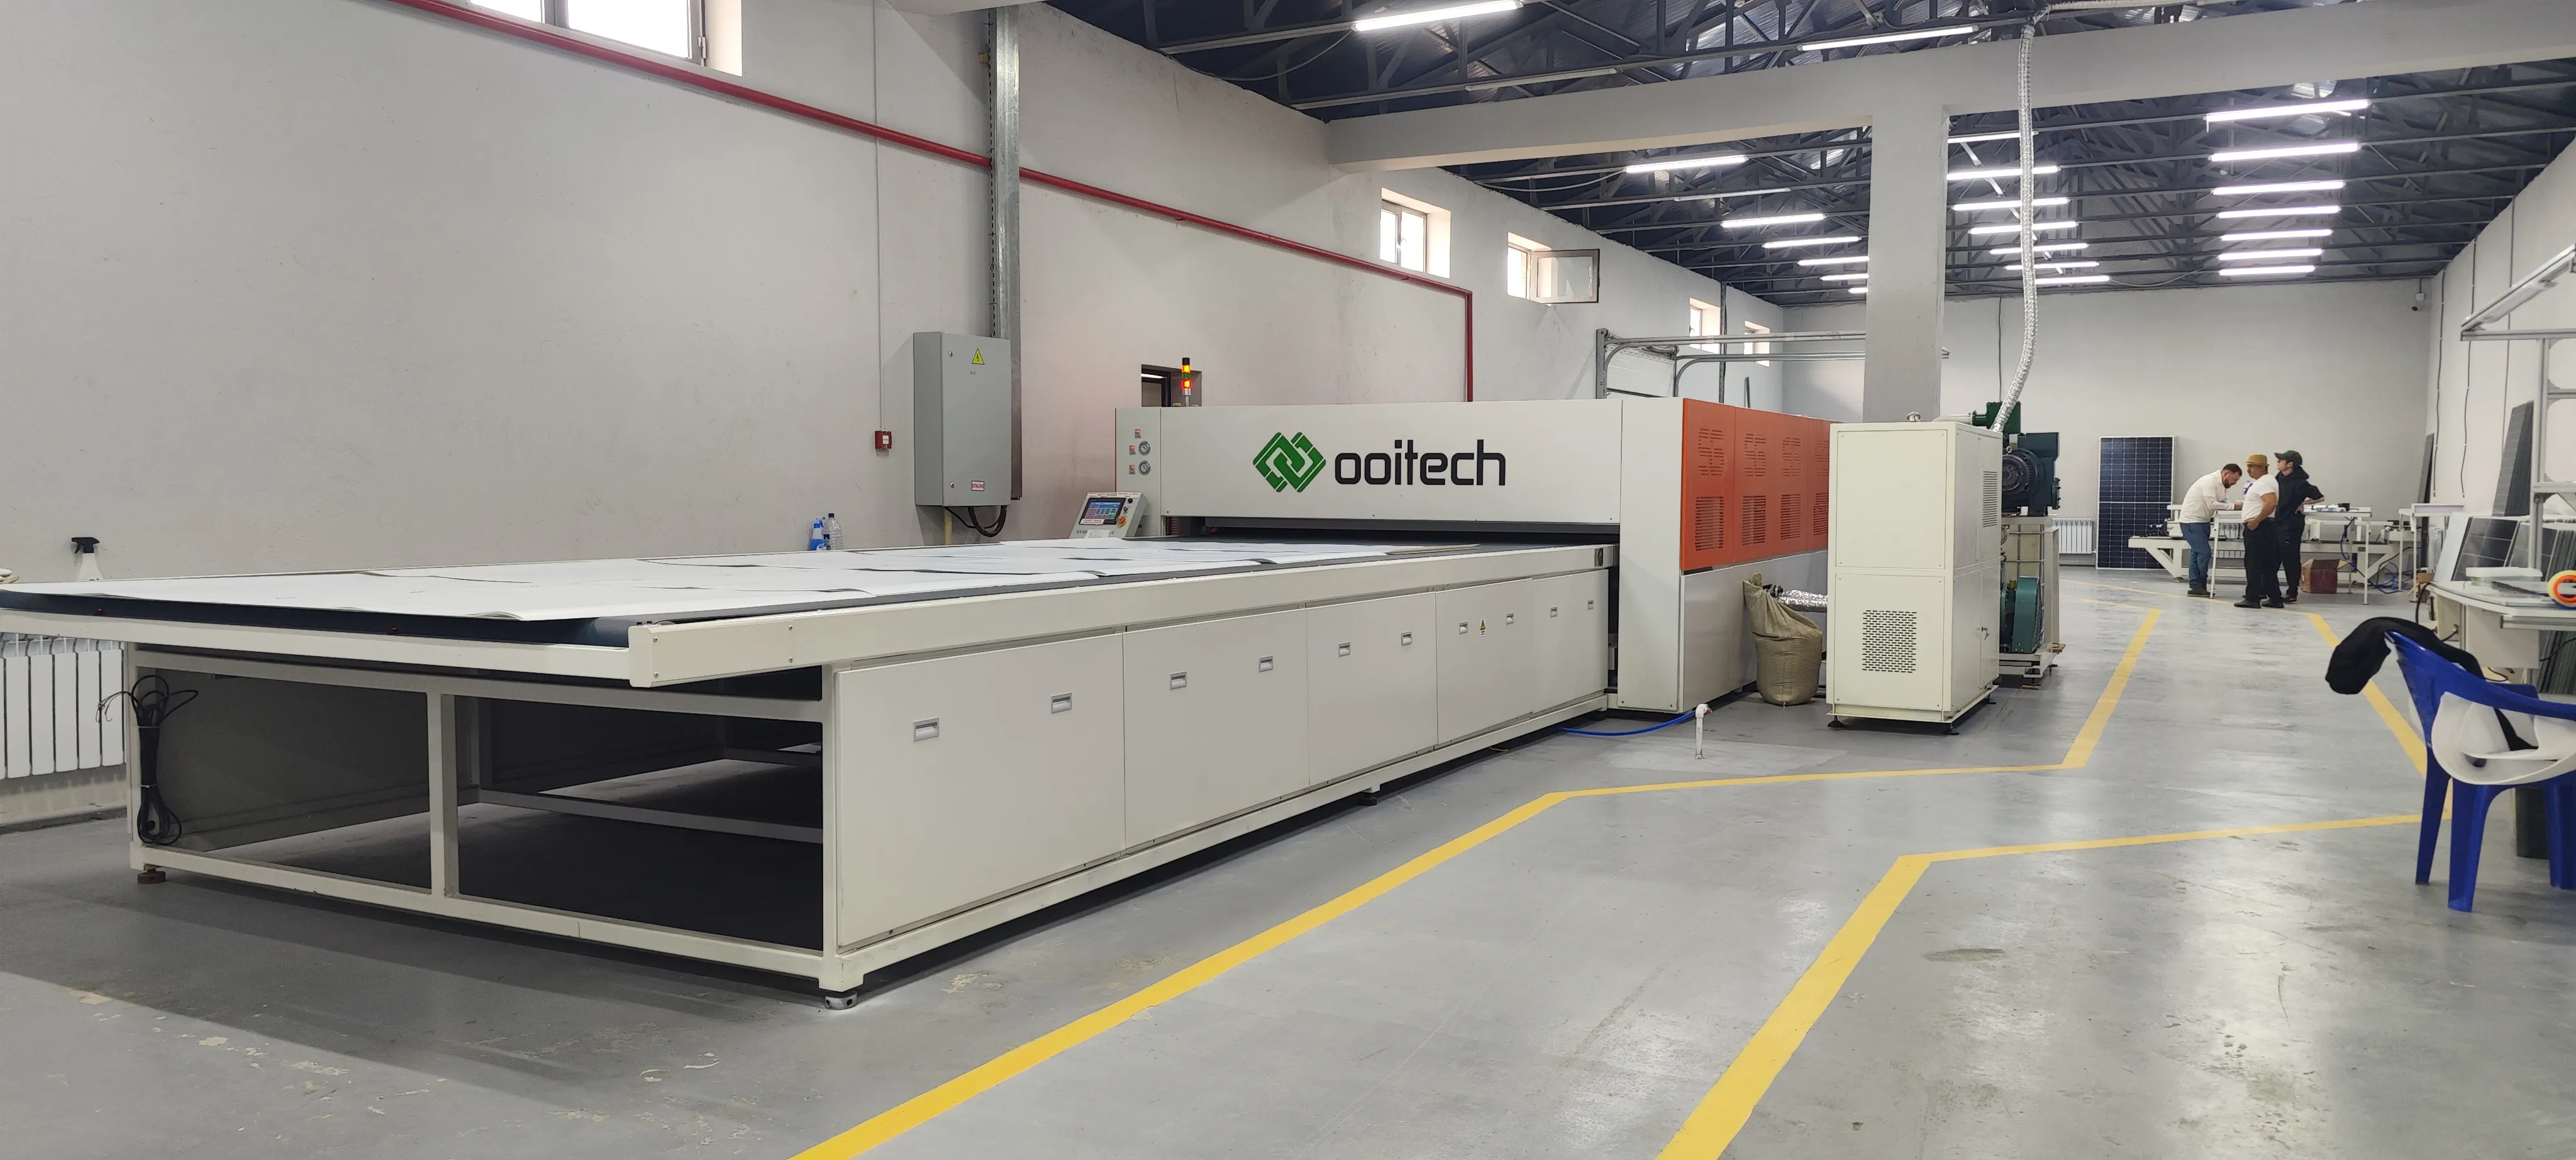
Laminage
Le laminoir est la machine de fabrication de panneaux solaires la plus souvent sous-estimée, car sur le papier c'est une presse avec de la chaleur. En pratique, c'est une machine de profilage sous vide, en température et en pression, et le profil est le produit. OTCY-2754DD est une conception monocouche à double chambre destinée aux travaux BIPV ; OCY-H600D est un laminoir semi-automatique pour les opérations plus petites.
Un laminage sous-spécifié donne des bulles, des débordements, un décalage des cellules ou un backsheet qui ne réticule jamais complètement — tous passant un coup d'œil rapide et échouant plus tard à un contrôle damp-heat ou EL. Demandez combien de zones de chauffe et d'étapes de pression la recette autorise, comment le vide est tiré et maintenu, et comment le profil réel est enregistré par rapport à la consigne. Plus dans le guide de sélection des laminoirs.
Cadrage
Le cadrage presse le cadre sur le panneau laminé et, sur la plupart des machines, dépose l'adhésif structurel dans la même passe. La quantité et le placement du cordon décident à la fois de la rétention mécanique et de l'étanchéité à l'humidité. OTZK-A est la machine de cadrage automatique avec distribution automatique de colle.
Une station sous-spécifiée soit affame le joint, laissant des cadres qui se desserrent plus tard, soit le noie, mettant de l'adhésif sur le verre. Demandez comment la géométrie du cordon est contrôlée, comment l'interférence des coins est gérée, comment un cordon manqué est détecté, et quels profils de cadre l'outillage accepte. Détails sur la machine de cadrage OTZK-A.
Soudage des boîtes de jonction et remplissage de colle
Deux opérations se trouvent ici. KS-01C réalise le soudage des boîtes de jonction, la connexion du busbar à la borne de la boîte ; SPZ-AB10S/JH réalise le remplissage de colle, l'encapsulation de la boîte contre l'humidité. Une ligne a besoin des deux, et leurs défaillances diffèrent : une soudure froide est un défaut électrique, un pot incomplet un défaut de corrosion apparaissant des mois plus tard.
Demandez comment le soudeur vérifie le joint plutôt que d'accomplir un mouvement, comment le volume de pot est dosé, comment les boîtes de différents fournisseurs sont accommodées, et quel traitement de durcissement se situe entre les étapes. Voir la machine de soudage KS-01C.
Nettoyage
Le nettoyage se situe entre le cadrage et le test, éliminant les résidus de flux, les traces d'adhésif et les marques de manipulation avant que la caméra EL ne photographie le panneau. C'est la machine de fabrication de panneaux solaires la moins discutée de la ligne et celle le plus souvent réduite à un essuyage manuel — tolérable à petite échelle, un problème de rendement à mesure que le volume augmente, car un essuyage incohérent devient de faux défauts. Demandez si le nettoyage est en ligne, comment les brosses évitent de marquer le verre, et quel est le coût des consommables par panneau.
Tests EL et IV
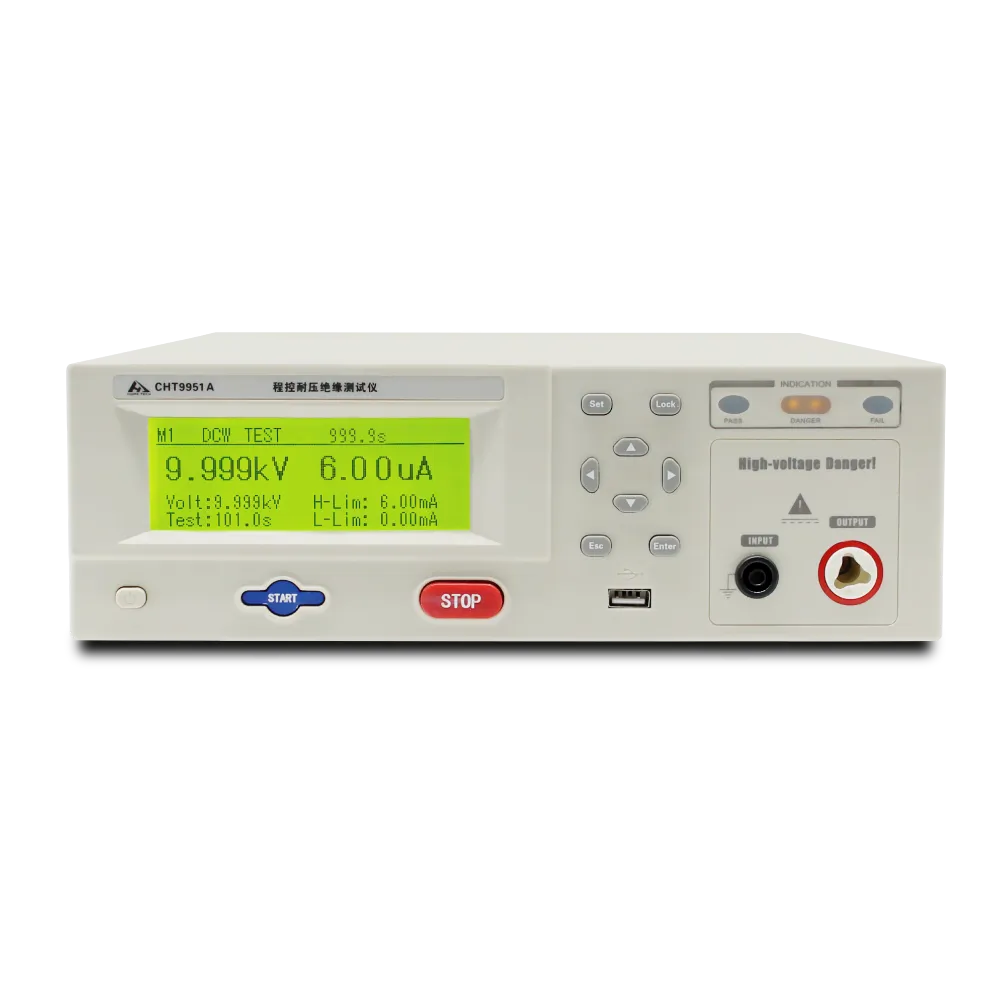
Le test est la seule station qui vous dit si les neuf précédentes ont fait leur travail, et c'est l'achat le plus lourd de la ligne. Les familles se répartissent par mesure : OEL-S2400 pour l'imagerie par électroluminescence ; OPT-M960B, OPT-M951B et OPT-M950B pour EL et VI combinés ; OTMT pour la simulation solaire de classe AAA et les courbes IV ; ST-TLD3A pour le rôle de simulateur solaire ; CHT9951A/B pour le hipot ; CHT9980A/9981A pour la sécurité ; OPT-S110H pour l'EL au niveau des chaînes avant laminage.
Un testeur sous-spécifié n'échoue pas bruyamment. Il accepte des panneaux qu'il aurait dû détecter, ou rejette de bons panneaux, et l'opérateur cesse de lui faire confiance. Demandez comment la caméra résout les classes de défauts contre lesquelles vous vendez, comment la référence IV est calibrée, comment les résultats sont tracés jusqu'à un numéro de série de panneau, et ce que le logiciel fait d'un résultat limite. Voir le Testeur EL OEL-S2400.
Machines côté matériaux
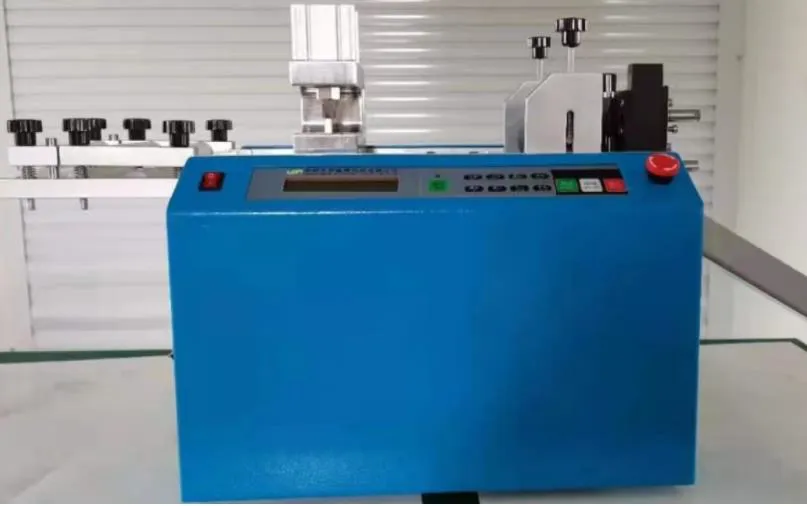
Toutes les machines de fabrication de panneaux solaires ne touchent pas une cellule. La découpe et le façonnage des rubans, la découpe de l'EVA et du backsheet, et la manutention du verre déterminent la qualité des intrants en aval : un ruban découpé de façon irrégulière bloque le stringer, un encapsulant effiloché laisse un chemin d'étanchéité que la lamination ne peut pas fermer, un backsheet découpé à contrefil se froisse sous vide. Ces unités coûtent peu comparées aux postes de process, c'est pourquoi elles sont négligées. Demandez la répétabilité de la longueur de coupe.
Récapitulatif des postes
| Station | Familles de modèles | La fiche technique doit préciser |
|---|
| Découpe de cellules | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Profondeur de rayure, extraction des débris, changement de format |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Profil thermique, contrôle de placement, détection de joint |
| Empilement | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Référencement du verre, échecs de préhension, cadencement de la vision |
| Bussing | DH200-Y, HDX200-P | Positionnement du busbar, énergie de soudure, continuité |
| Laminage | OTCY-2754DD, OCY-H600D | Zones, étagement du vide, journalisation du profil |
| Cadrage | OTZK-A | Géométrie du cordon, détection du cordon, plage de cadres |
| Boîte de jonction | KS-01C, SPZ-AB10S/JH | Vérification de soudure, dosage du potting, ajustement du boîtier |
| Test | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Résolution des défauts, calibration IV, traçabilité |
Comment les postes se contraignent mutuellement
Rien ici n'est indépendant. Un stringer précis mais lent affame le robot de pose ; un cycle de lamination long force le cadrage à mettre les panneaux en tampon ; un testeur lent devient la file d'attente derrière laquelle tout patiente. Lorsque vous spécifiez une machine de fabrication de panneaux solaires individuellement, demandez ce qu'elle suppose des postes voisins — compatibilité des cycles, enveloppe de taille des panneaux, méthode de manutention. C'est là que réside le risque d'intégration. Les décisions de regroupement relèvent du guide des postes et de l'implantation de ligne.
Ooitech fournit ces postes sous forme de lignes clés en main, semi-automatiques et entièrement automatiques, avec formation des opérateurs et support après-vente inclus dans le périmètre de livraison.
FAQ
Quel poste compte le plus sur une ligne de modules ?
Le tabber-stringer et le laminoir, dans cet ordre : ils déterminent le rendement électrique et mécanique. Tout ce qui est en aval ne fait que détecter leurs erreurs.
Puis-je acheter une machine de fabrication de panneaux solaires une unité à la fois ?
Oui, et beaucoup de nouvelles usines le font, en ajoutant des postes à mesure que le volume le justifie. Chaque unité doit correspondre à l'enveloppe de taille des panneaux et à la manutention de ce que vous possédez.
Comment repérer un poste sous-spécifié avant l'achat ?
Demandez ce qu'il mesure en cours de process plutôt que ce qu'il exécute. Un poste qui ne fait qu'accomplir un mouvement, sans contrôle en cours de process, laisse passer les défauts en silence.
Ces machines sont-elles uniquement destinées aux modules en silicium cristallin ?
La séquence décrite est celle du silicium cristallin. Les produits à contact arrière, shingled et BIPV conservent l'ordre des postes mais changent l'outillage, c'est pourquoi les familles de modèles diffèrent selon la technologie de cellule.
Pour discuter d'un poste ou demander un devis de ligne complète, envoyez la conception de votre module et votre production cible et nous la confronterons à la liste des postes.