Pourquoi le bussing (soudure par recouvrement) provoque des fissures de cellules
Table des matières
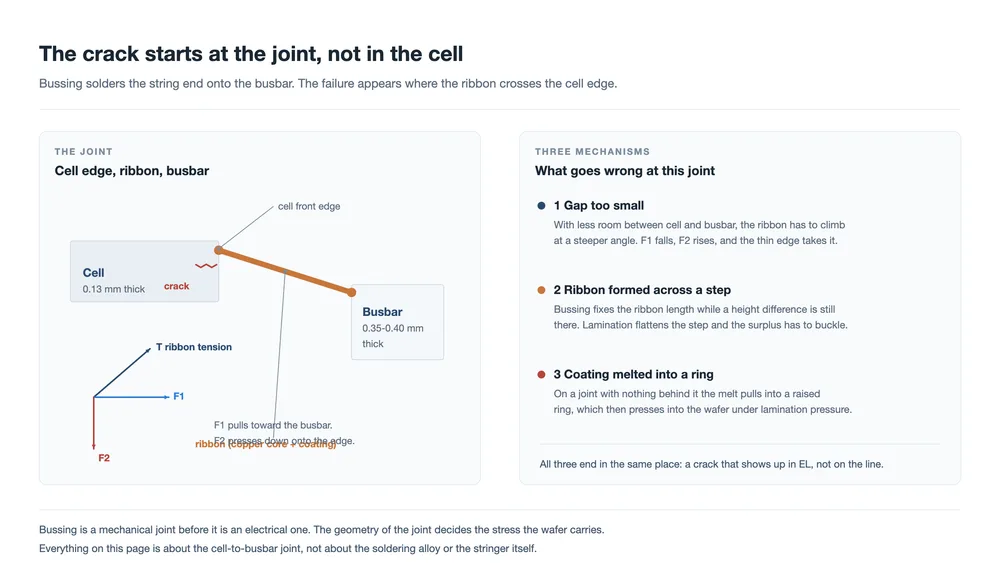
Réponse rapide : Une fissure au trou central qui provient de l'étape de bus est une défaillance mécanique au niveau du joint entre le bord de la cellule et la barre omnibus. Trois choses la causent. L'espace réservé entre la cellule et la barre omnibus est trop petit, de sorte que le ruban traverse à un angle prononcé et appuie sur le bord. Le ruban a été formé sur une différence de hauteur que la lamination aplatit ensuite, laissant un excédent de ruban qui doit flamber quelque part. Ou bien le revêtement du ruban a fondu en un anneau de soudure en relief qui est pressé dans la plaquette. Ces trois cas sollicitent le bord d'une plaquette d'environ 0,13 mm d'épaisseur, et tous trois n'apparaissent généralement qu'après la lamination, en électroluminescence.
Les fissures au trou central figurent parmi les défauts cosmétiques les plus fréquents qu'une ligne de modules produit, et la liste des causes possibles est longue. Les dommages de manipulation, le verre, l'encapsulant, les défauts de stringer et les paramètres de lamination ont chacun leurs signatures. Cette page restreint le sujet à la partie qui provient du bus — l'étape de soudure par recouvrement qui joint l'extrémité d'un string sur une barre omnibus — et détaille les trois façons dont cette étape casse les cellules.
Ce que ces trois cas ont en commun, c'est qu'aucun n'est une défaillance électrique. Ce sont des problèmes de géométrie. Le joint entre un bord de cellule et une barre omnibus est un endroit où une plaquette mince, une bande de ruban bien plus épaisse et un joint de soudure se rencontrent, et où une bande sous tension change de direction. Ratez cette géométrie de quelques dixièmes de millimètre et la plaquette le paiera plus tard, sous la presse.
Voici le mécanisme de chacune des trois causes, ce qui les distingue l'une de l'autre sur la ligne, et ce qu'il vaut la peine de mesurer avant la lamination plutôt qu'après.
Le joint dont traite cette page
Le bus est l'endroit où les extrémités d'un string fini sont soudées sur la barre omnibus qui collecte le courant et le transporte jusqu'au boîtier de jonction. Sur un string TOPCon, le ruban quitte l'avant de la cellule et est soudé à l'arrière de la barre omnibus, de sorte que le joint se situe au bord de la cellule plutôt qu'au milieu d'une surface de cellule.
Le montage amène la cellule et la barre omnibus dans un plan commun pendant l'opération. Cela ne les rend pas de même épaisseur, et la différence n'est pas mince :
| Article | Épaisseur typique |
|---|---|
| Plaquette TOPCon | 0,13 mm |
| Ruban de barre omnibus central | 0,35 mm à 0,40 mm |
Ainsi le ruban quitte une plaquette de 0,13 mm, traverse un espace et atterrit sur une bande environ trois fois plus épaisse. Le ruban est le seul élément qui franchit cette marche, et il le fait sous tension. Là où il touche le bord de la cellule, il pousse. C'est tout le mode de défaillance en une phrase ; les trois causes ci-dessous ne sont que trois façons d'aggraver cette poussée.
Cause un : l'espace réservé entre le bord de la cellule et la barre omnibus est trop petit
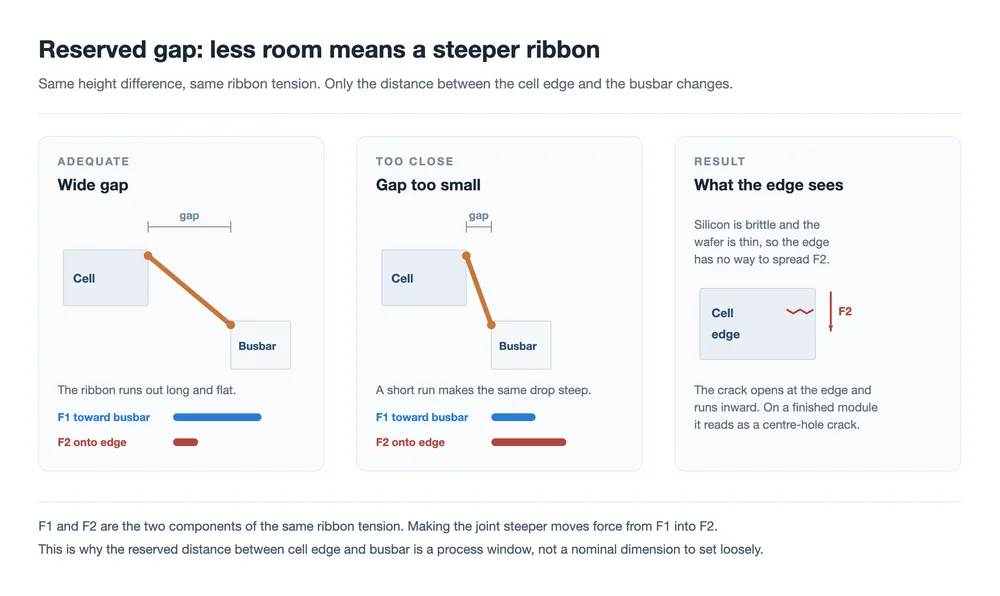
L'espace entre le bord de la cellule et la barre omnibus est une fenêtre de process, pas une dimension nominale. Plusieurs choses ordinaires rapprochent le bord de la cellule de la barre omnibus plus qu'il ne le devrait. Un décalage de vision CCD sur la machine de bus peut le faire. Une faute de positionnement sur la même machine aussi. Un string dont la longueur totale a dérivé hors tolérance le fait également, car la cellule d'extrémité arrive alors ailleurs que là où le montage l'attend.
Une fois l'espace réduit, le ruban doit effectuer la même montée sur une course plus courte, de sorte que l'angle entre le ruban et le bord de la plaquette devient plus prononcé. Considérez la tension du ruban comme à peu près constante et décomposez-la en deux composantes au point où le ruban quitte la cellule :
- F1 agit dans le plan de la plaquette, tirant le ruban vers la barre omnibus.
- F2 agit perpendiculairement à la plaquette, pressant le ruban vers le bas sur le bord de la cellule.
Un croisement plus prononcé déplace la tension de F1 vers F2. La traction horizontale diminue, la pression vers le bas augmente, et c'est le bord qui reçoit cette pression. Le silicium est fragile, la plaquette est mince, et le bord est une surface libre sans matériau autour pour répartir la charge. Une fissure démarre au bord et se propage vers l'intérieur. Sur un module fini, elle se lit comme une ligne sombre ou une tache sombre en EL.
Cette cause est la plus facile des trois à prévenir et la plus difficile à voir, car un joint décalé de 0,2 mm paraît parfaitement normal. Le contrôle porte sur le placement lui-même : la calibration de la vision, la répétabilité de positionnement de la tête de bus, et la tolérance de longueur du string arrivant du stringer.
Cause deux : le ruban a été formé sur une marche que la lamination supprime
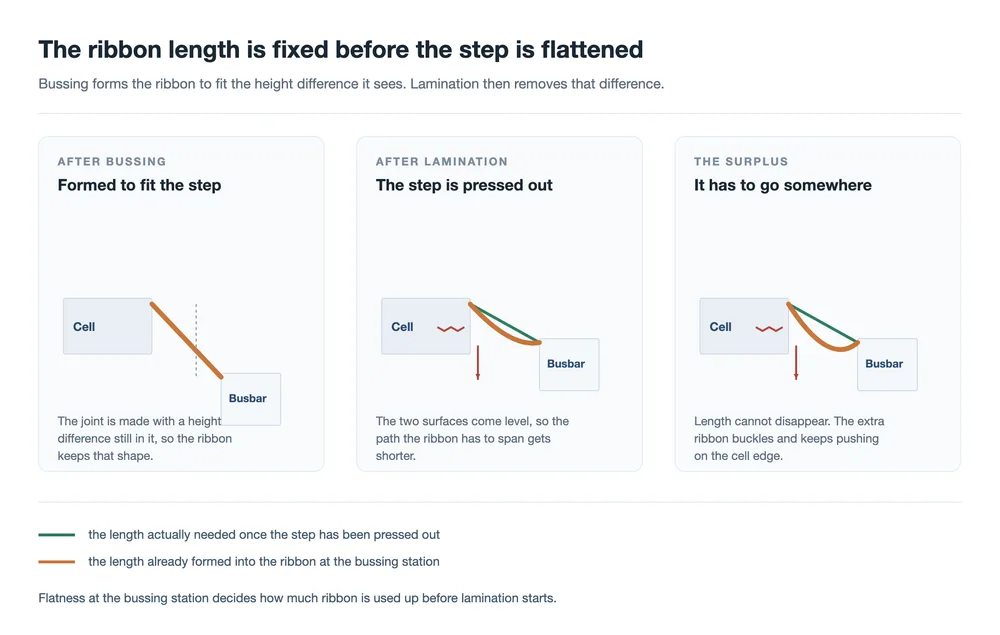
La deuxième cause commence de la même manière, par une différence de hauteur entre la cellule et la barre omnibus à la station de bus, mais le résultat est différent. Ici, la différence est suffisamment grande pour que le ruban, une fois soudé, conserve une marche dans sa forme. Le joint est réalisé, le ruban est fixé, et la longueur de ruban dans ce joint est désormais une quantité fixe.
La lamination fait alors ce que fait la lamination : elle aplatit l'assemblage. Les deux surfaces s'alignent, et le trajet que le ruban doit franchir entre elles se raccourcit. Le ruban, cependant, a déjà sa longueur, et il ne peut pas se raccourcir. L'excédent doit aller quelque part, alors le ruban flambe — et le flambement repose sur le bord de la cellule.
Le résultat est le même défaut que la cause un, avec une signature différente : il tend à apparaître par lots plutôt que sur des cellules isolées, car la marche est une propriété de la configuration plutôt que d'un joint. C'est aussi la raison pour laquelle un joint peut passer l'inspection à la station de bus et tout de même amorcer des fissures sous la presse. La coplanéité au bus est le point de contrôle, pas l'aspect du joint.
Cause trois : le revêtement a fondu en un anneau en relief
La troisième cause est la plus rare, c'est la plus instructive, et c'est la seule qui commence comme une décision d'achat. Elle est apparue dans le cas source sous la forme d'une ligne présentant des fissures persistantes au trou central après lamination. Plusieurs lamineurs produisaient le même défaut et la machine de bus était le seul élément fixe de la situation, ce qui a orienté l'investigation vers l'étape de bus.
Ce qui se passait là : la cellule et la barre omnibus présentaient une légère différence de hauteur, et dans la zone de fourche, là où la barre omnibus se divise vers les conducteurs, il n'y avait pas de barre omnibus sous le ruban pour souder contre. Le ruban s'est séparé de la plaquette. La chaleur de soudage a ensuite fait fondre le revêtement du ruban, qui s'est rassemblé en une perle autour du ruban et a figé en un anneau en relief. Sous la pression de laminage, cet anneau a agi comme un point dur sur une plaquette fragile et l'a fissurée.
La raison pour laquelle les anneaux sont apparus par lots est l'élément qui mérite d'être retenu. La ligne était passée à un ruban moins coûteux à haute teneur en étain et faible teneur en cuivre, et le revêtement de ce ruban variait en épaisseur le long de la bobine. Plus de brasure au niveau du joint produisait un anneau plus grand. Le retour au ruban standard a complètement éliminé le défaut.
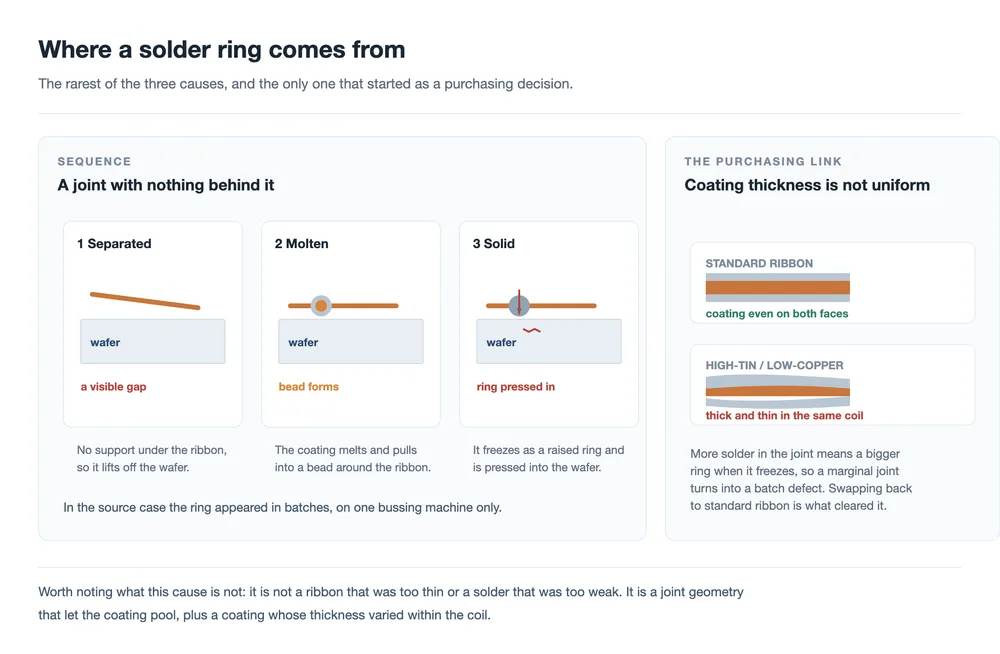
Deux points en découlent. L'épaisseur du revêtement et son uniformité relèvent du contrôle à réception plutôt que d'une simple fiche technique. le revêtement est la partie du ruban qui réalise l'assemblage, et une bobine dont le revêtement est irrégulier se comporte différemment d'une bobine régulière, même lorsque les deux présentent la même valeur moyenne. Et un joint a besoin de quelque chose derrière lui. Là où le ruban traverse une zone sans support en dessous, le soudage et le laminage travaillent tous deux contre la géométrie plutôt qu'avec elle.
Distinguer les trois
Sur une ligne produisant des fissures de trou central, le motif du défaut suffit souvent à pointer la cause avant toute mesure. Les trois ci-dessous sont les signatures liées au bussing ; d'autres signatures existent et pointent ailleurs.
| Ce que vous voyez | Cause probable | Première chose à vérifier |
|---|---|---|
| Fissures qui suivent le tracé de la barre omnibus, apparaissant sur des cellules dont les joints semblent tous acceptables | Espace réservé trop petit | Calibration de la vision et écart réel au niveau du joint |
| Fissures par lots qui suivent un changement de réglage plutôt qu'un changement d'équipe | Ruban formé sur une marche | Coplanéité de la cellule et de la barre omnibus au bussing |
| Le même défaut sur plusieurs lamineuses alors qu'une machine de bussing reste constante | Anneau de brasure | Support sous le ruban, puis la spécification du revêtement du ruban |
La troisième ligne est celle qui mérite d'être intériorisée. Lorsqu'un défaut suit la partie de la ligne qui n'a pas changé, la partie qui n'a pas changé peut être la cause, et non le contrôle.
Ce qu'il faut maîtriser à la station de bussing
Aucune des trois causes ne peut être éliminée par inspection après le laminage. Elles doivent être maîtrisées à la station qui réalise le joint, et sur une câblage de chaînes solaires cela signifie quatre choses :
- Placement. L'écart entre le bord de la cellule et la barre omnibus doit être mesuré et suivi, et non supposé à partir du programme. Les décalages de vision et la dérive de longueur de chaîne le déplacent tous les deux.
- Coplanéité. La différence de hauteur entre la cellule et la barre omnibus au moment du soudage est ce qui fixe la longueur du ruban. L'outillage de support et la planéité du montage la déterminent.
- Spécification du ruban. L'épaisseur du revêtement et son uniformité, vérifiées sur le matériau entrant plutôt que lues sur la fiche technique. La structure du ruban et son revêtement déterminent la quantité de brasure qui finit dans le joint.
- Moment de l'inspection. L'électroluminescence après laminage est l'endroit où ces défauts apparaissent. Si votre contrôle EL intervient plus tôt dans le flux, la fissure sera manquée au moment où elle est encore traçable jusqu'à une station.
Le côté laminage compte aussi, mais surtout comme amplificateur. Une presse qui aplatit l'assemblage uniformément, avec les étapes de vide et la rampe de pression faisant ce qu'elles sont censées faire, traite chaque joint de la même manière. Le cycle de laminage est l'endroit où la géométrie construite au bussing rencontre enfin ses conséquences.
Questions fréquentes
Pourquoi la fissure n'apparaît-elle qu'après le laminage ?
Parce que la charge qui casse le bord est appliquée dans la presse. Le joint lui-même semble normal lorsqu'il est réalisé ; le ruban excédentaire n'a pas encore flambé, et l'anneau de brasure n'est pas encore sous pression. Les dommages déjà présents dans la plaquette peuvent aussi rester fermés jusqu'à ce que la pression du laminage les ouvre en une fissure lisible en EL.
Pourquoi l'appelle-t-on fissure de trou central ?
Le nom vient de l'endroit où le défaut est observé sur le module fini. L'origine mécanique est le joint cellule-barre omnibus, ce qui explique pourquoi les trois causes de cette page renvoient toutes à l'étape de bussing plutôt qu'au trou lui-même.
S'agit-il d'un problème de ruban ou d'un problème de soudage ?
C'est un problème de géométrie qui se manifeste à travers un joint soudé. Les causes un et deux n'ont presque rien à voir avec le ruban en tant que produit : l'écart et la différence de hauteur sont des propriétés de la façon dont les pièces sont placées et supportées. La cause trois est l'exception, et là le revêtement du ruban est directement impliqué.
Un ruban plus épais aiderait-il ?
Cela augmenterait la marche que le ruban doit franchir au niveau de la barre omnibus, et cela mettrait plus de matière dans tout anneau qui se forme. La direction qui aide le bord est la direction opposée : une marche plus petite et mieux maîtrisée, un écart maintenu dans sa fenêtre, et un revêtement qui se comporte de la même manière sur toute la bobine.
Peut-on détecter l'un de ces problèmes avant le laminage ?
Deux des trois le peuvent, et uniquement par mesure. L'espace réservé est une dimension que vous pouvez vérifier au niveau du joint. La coplanéité au bussing est une dimension que vous pouvez vérifier sur le montage. L'anneau de brasure peut être vu sur le joint si quelqu'un le cherche, ce qui explique pourquoi il vaut la peine d'avoir une étape d'inspection après le bussing ainsi qu'après le laminage.
Cela s'applique-t-il aux modules sans barre omnibus ?
Le mécanisme change avec le joint. Sur un module 0BB le ruban est lié directement à des doigts fins, il n'y a donc pas de bord de barre omnibus à franchir et les charges du joint sont réparties sur bien plus de connexions, beaucoup plus petites. Le joint de barre omnibus décrit ici est celui où une seule bande épaisse franchit un bord de plaquette mince.
Réflexions finales
Trois histoires différentes se terminent par la même ligne sombre en EL, et la raison pour laquelle il vaut la peine de les distinguer est qu'elles appellent trois correctifs différents. L'écart est un problème de placement. Le gradin est un problème de planéité. L'anneau est un problème de matériaux et de support. Une ligne qui traite ces trois cas comme un « problème de lamination » passera son temps à régler une presse qui n'est pas la cause.
Le fil conducteur est qu'une bande de ruban sous tension constitue un chemin de charge, et que le bord de la plaquette en est le point le plus étroit. Les cellules minces ont rendu ce bord plus étroit, et la fenêtre de fonctionnement qui absorbait auparavant un dixième de millimètre de désalignement ne le fait plus.
Lecture connexe : Ce que fait un ruban photovoltaïque : trois fonctions, un compromis · Matériaux de ruban photovoltaïque : âme en cuivre, dureté et revêtement · Structure et types de rubans PV : plat, rond et profilé · Machine de busage automatique DH200-Y · Machine de busage demi-cellule HDX200-P · Machine de pose et de busage SAW-100A · Laminoir pour panneaux solaires : le processus de lamination expliqué · Comment choisir le bon laminoir pour module solaire · Tests de fiabilité des modules PV : causes de défaillance des cellules vs des modules · Machine de tabbing et stringing : comment ça marche, comment choisir
Les valeurs d'épaisseur de la plaquette et de la barre omnibus centrale sont les valeurs typiques citées dans le matériel source et varient selon le fournisseur et la conception. Les références aux composantes de tension du ruban F1 et F2 décrivent la direction de la charge au niveau du joint ; la répartition entre elles découle de l'angle du ruban et n'est pas une valeur mesurée.
Associé : Points chauds, micro-fissures et PID : trois défaillances lentes des modules replace ce défaut de joint dans le contexte plus large de la perte progressive du module.
Associé : Mécanismes des enchaîneuses de cellules solaires : un guide zone par zone. Le joint de busbar échoue en aval du stringer, sur le joint réalisé par le stringer.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :