La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Lamineur de modules PV : étapes de vide et de laminage
Table des matières
Réponse rapide : Une lamineuse de panneaux solaires est la machine qui assemble la pile du module — verre avant, encapsulant EVA, chaîne de cellules interconnectées, une seconde couche d'EVA et la feuille arrière — en une seule unité scellée et sans vides. Elle y parvient sous vide et sous chaleur selon un cycle à plusieurs étapes. D'abord, la chambre est mise sous vide pour éliminer l'air emprisonné, puis une pression est appliquée tandis que les plateaux chauffent la pile, et enfin le module est maintenu à température suffisamment longtemps pour que l'EVA réticule complètement. La fenêtre thermique de l'EVA est étroite : la réticulation se produit autour de 150°C, tandis que le processus doit éviter la zone des 120°C où l'encapsulant est encore fluide et sujet aux bulles, et le refroidissement doit être contrôlé pour éviter le décalage des cellules. Une uniformité de température d'environ 2°C sur l'ensemble du plateau est l'exigence pratique, car un coin froid laisse de l'EVA non réticulé et un point chaud le dégrade.
Fabrication de modules PV · par Jerry, Ooitech
Ce que fait une lamineuse de panneaux solaires
Le système de vide qui se trouve derrière le cycle de laminage — les types de pompes, leurs rôles et la fenêtre thermique de l'EVA qui fixe l'échéance — est couvert dans pompes à vide pour lamineuse, la fenêtre EVA et la façon dont l'ensemble de pompes est configuré.
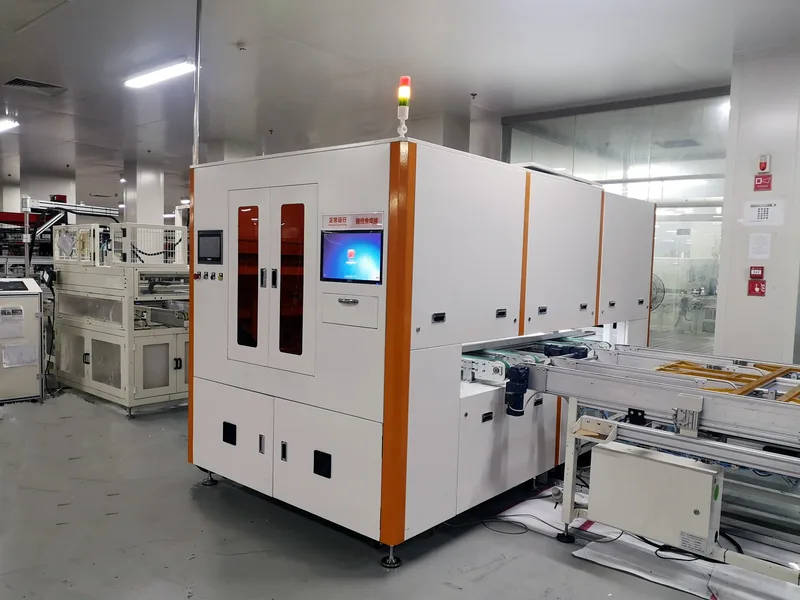
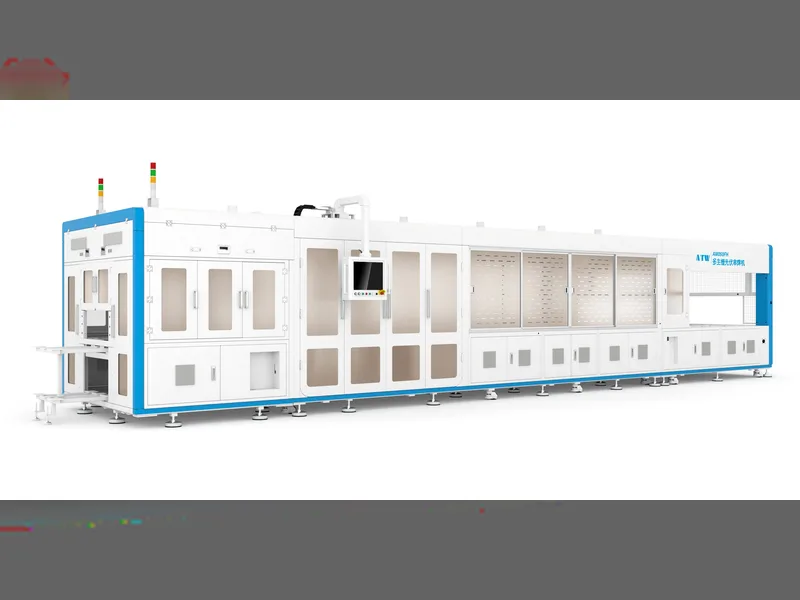
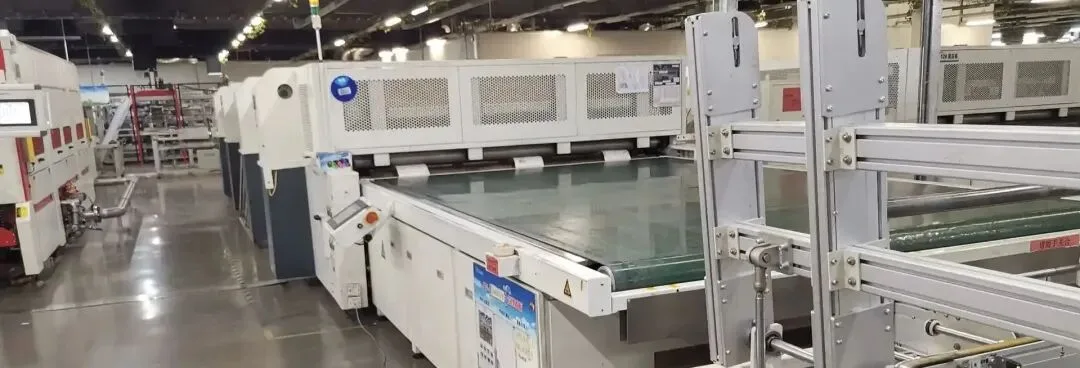
La lamineuse de panneaux solaires est la machine qui transforme une pile de couches non assemblées en un module scellé. Sur la ligne d'encapsulation des modules photovoltaïques, elle fusionne les matériaux superposés en une seule unité : sous une température, un vide et une pression définis, une machine de lamination de panneaux solaires thermocompresse et lie ensemble les cellules préparées, les barres omnibus et les films encapsulants. Les objectifs principaux de ce processus comprennent :
La machine elle-même se situe entre les matériaux et le process : le film encapsulant que vous choisissez définit la fenêtre de process, et l' étape de laminage détermine l'aspect du stratifié fini. Pour les critères de sélection, voir comment choisir la bonne lamineuse pour module solaire; pour les défauts spécifiques, voir saut de cadre et bulles dans le stratifié. Au niveau de la ligne, le laminoir est une station dans la séquence décrite dans machines de fabrication de panneaux solaires.
Élimination de l'air : Grâce à un environnement sous vide, tout l'air piégé entre les couches est éliminé en profondeur pour éviter les bulles internes et le délaminage.
Fusion et liaison : Le chauffage fait fondre et s'écouler le film EVA (ou POE, etc.), ce qui facilite l'extraction de l'air.
Application de pression : Pendant que le film est fondu, une pression uniforme est utilisée pour remplir complètement les espaces entre les cellules, les rubans, le verre et la feuille arrière.
Réticulation et durcissement : Le maintien d'une durée suffisante à haute température entraîne la réticulation complète de l'EVA, formant une couche solide, transparente et stable avec une force de liaison élevée.
Formation intégrale : Enfin, le verre, les cellules, le film et la feuille arrière sont étroitement liés en un module PV scellé, robuste et résistant aux intempéries.
Paramètres techniques
La position critique de la stratifieuse sur la ligne de production
Avant d'examiner les chiffres, il est utile de comprendre pourquoi cette station est si importante. La qualité de la stratification est directement liée à la fiabilité à long terme du module (résistance au PID, endurance à la chaleur humide, capacité aux UV et aux charges mécaniques) et à sa durée de vie de plus de 25 ans. Le cycle de stratification est également relativement long (généralement 8 à 15 minutes par cycle), donc l'efficacité et la stabilité de l'équipement ont une influence décisive sur la capacité de toute la ligne. L'investissement initial, la consommation d'énergie en fonctionnement et la maintenance périodique constituent tous une part importante du coût de production des modules.
| Paramètre | Spécification typique |
|---|---|
| Durée du cycle de stratification | 8-15 min par cycle |
| Précision du contrôle de la température | ±1-2°C |
| Température de la chambre 1 | environ 110-120°C |
| Température de la chambre 2 | 140-150°C |
| Niveau de vide principal / de travail | 40-100 Pa (ou moins) |
| Temps de vide de la chambre 1 | 300-400 s |
| Temps de vide de la chambre 2 | environ 50-120 s |
| Temps de maintien de la chambre 2 | environ 400-600 s |
| Température cible de refroidissement | en dessous de 50°C |
| Méthode de chauffage | Chauffage à l'huile / Chauffage électrique |
| Méthode de pression | Coussin d'air / Membrane (membrane en silicone) |
| Structure de la chambre | Double étage à trois chambres / double chambre |
| Durée de vie de la feuille de silicone | 6000-8000 cycles |
Avantages techniques
Principaux systèmes d'équipement et principe de fonctionnement
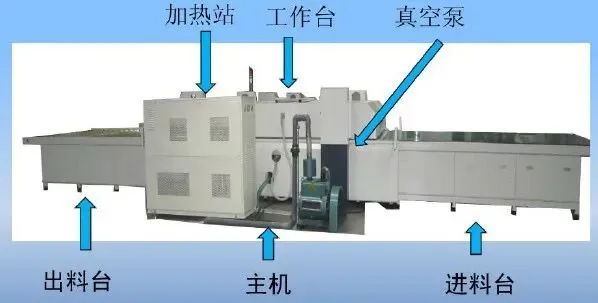
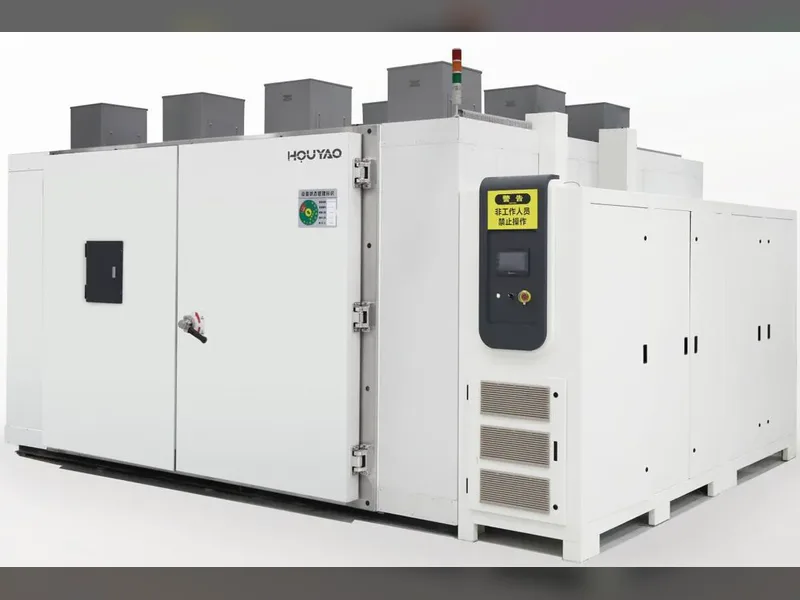
Un laminateur intègre généralement plusieurs systèmes principaux qui fonctionnent ensemble :
Système de chauffage : Fournit un champ de chaleur précisément contrôlable pour faire fondre l'EVA et obtenir une réticulation. Les options principales incluent le chauffage à l'huile (circulation d'huile thermique, température uniforme et stable, haute précision de contrôle, système légèrement plus complexe) et le chauffage électrique (chauffage rapide, structure simple, uniformité à optimiser). La précision de contrôle doit être très élevée (généralement ±1-2°C), et l'uniformité de la température a un impact majeur sur la qualité du laminage.
Système de vide : Crée et maintient le vide pendant le laminage, en extrayant l'air intercouche et les gaz générés par l'EVA fondu. Il comprend généralement un groupe de pompes à vide (comme une pompe Roots avec des pompes à palettes ou sèches), des tuyauteries de vide, des vannes et un vacuomètre. Le niveau de vide ultime (souvent 40-100 Pa), la vitesse de pompage et la stabilité du maintien de la pression sont tous critiques.
Système de pression : Applique une pression uniforme et contrôlable sur le stack sous vide pour favoriser l'écoulement et le remplissage de l'EVA fondu. Le type à coussin d'air / diaphragme est largement utilisé : de l'air comprimé (ou de l'azote) est chargé dans un sac en caoutchouc ou un diaphragme en silicone, transmettant la pression à travers des médias flexibles tels qu'une plaque en silicone, offrant une bonne uniformité et une adaptabilité à différentes épaisseurs. Les paramètres clés sont la valeur de pression, la vitesse de pressurisation, le temps de maintien et l'uniformité de la pression.
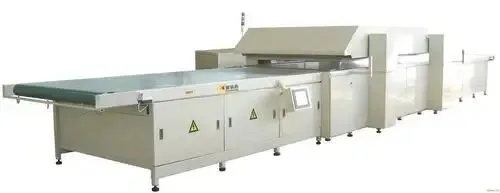
Chambre et structure principale : Forme l'espace scellé pour maintenir l'environnement de vide et de pression. Le courant dominant actuel est une structure à double étage et trois chambres ou à double étage et deux chambres. Dans la conception à trois chambres, une chambre fonctionne à une température relativement plus basse avec un temps de vide plus long, axée sur l'élimination des bulles ; la seconde fonctionne plus chaude avec une pression légèrement plus élevée pour garantir que le film se réticule complètement. La structure se compose d'un cadre en acier robuste, d'un couvercle supérieur levable, d'une chambre inférieure fixe, de joints d'étanchéité et d'isolation, avec la performance d'étanchéité comme métrique centrale.
Système de convoyage : Alimente les modules à presser dans la chambre et envoie les produits finis à l'extérieur. Le convoyage à rouleaux ou à chaîne à plaques est courant et doit se connecter en douceur avec les équipements en amont et en aval tels que l'encapsulation et la découpe.
Système de contrôle : Agit comme le cerveau de l'équipement, contrôlant précisément tout le cycle de laminage (température, vide, pression, temps) pour un fonctionnement automatisé, le réglage des paramètres, l'enregistrement des données et le diagnostic des pannes. Il est basé sur un PLC et un écran tactile HMI, avec des unités haut de gamme pouvant intégrer une interface MES.
Étapes typiques du processus de laminage (exemple de type à coussin d'air)
Chargement : Le module empilé est transporté dans la première chambre ouverte.
Fermeture du couvercle : Le couvercle supérieur descend, se ferme avec la chambre inférieure et presse le joint d'étanchéité.
Mise sous vide : La pompe à vide démarre, extrayant rapidement l'air de la chambre jusqu'au niveau de vide défini (temps de vide de la chambre 1 généralement 300-400 s) et éliminant la plupart des gaz du module.
Chauffage et fusion : La chambre 1 maintient environ 110-120°C ; le module entrant est chauffé passivement et le film fond (synchronisé avec la mise sous vide).
Pressurisation : Après l'aspiration, le coussin/membrane est gonflé, appliquant une pression uniforme sur le module fondu à travers une plaque de silicone. Sous l'effet combiné de la pression et du vide, l'EVA s'écoule pour remplir les vides et les bulles sont expulsées.
Maintien de la pression et du vide : Maintenu à la température réglée, sous vide et pression élevés pendant une période (généralement 300-400 s) pour éliminer complètement les bulles.
Relâchement du vide et de la pression : Lorsque le temps est écoulé, l'air est introduit lentement et la pression du coussin est relâchée pour éviter toute déformation ou contrainte interne due à un changement soudain de pression.
Ouverture du couvercle et transfert vers la chambre 2 : Le couvercle se soulève et le module est transporté vers la chambre 2.
Opération de la chambre 2 : Réglée à 140-150°C. Comme les bulles ont été éliminées dans la chambre 1, le temps de vide est court (environ 50-120 s) mais le temps de maintien est plus long (environ 400-600 s) pour assurer une réticulation complète. Après le relâchement du vide et l'ouverture du couvercle, le module entre dans la chambre de refroidissement (chambre 3).
Refroidissement : L'eau de refroidissement dans la plaque de base de la chambre 3 abaisse le module à une plage sûre (par exemple en dessous de 50°C) pour stabiliser la structure. Les unités sans troisième chambre ajoutent souvent un refroidissement à air à pression atmosphérique.
Déchargement : Le couvercle se soulève et le module stratifié est envoyé au processus suivant tel que l'ébavurage.
Application produit
Paramètres de contrôle clés du processus de stratification
La stratifieuse est utilisée comme station d'encapsulation centrale dans pratiquement toutes les lignes de modules en silicium cristallin et de nombreuses lignes de modules à couche mince, et obtenir ces paramètres corrects est ce qui la rend efficace en production réelle :
Température : Doit correspondre à la fenêtre de fusion et de réticulation de l'EVA. Trop élevée provoque un jaunissement et une délamination ; trop basse donne une réticulation insuffisante et une mauvaise adhérence. Généralement réglée à 140-150°C (ajustée selon le grade d'EVA).
Vide : Un vide initial et principal insuffisant est la principale cause de bulles et de délamination. L'étape de vide principal nécessite souvent 40-100 Pa ou moins.
Pression : Une pression trop faible provoque un remplissage incomplet et une adhérence faible ; trop élevée ou trop rapide peut provoquer des micro-fissures ou un déplacement des cellules.
Temps : Le temps de vide, le temps de maintien de la pression/vide (durcissement) et le temps de refroidissement nécessitent tous un contrôle précis. Un temps de durcissement insuffisant réduit directement le degré de réticulation.
Taux de refroidissement : Un refroidissement trop rapide peut provoquer une concentration de contraintes internes ou un gauchissement.
Essentiels de l'entretien des équipements
Un entretien régulier est essentiel pour préserver les performances et la durée de vie de l'équipement :
Contrôles quotidiens : Test d'uniformité du vide, de la pression et de la température, inspection des joints d'étanchéité, nettoyage et vérification du tissu haute température et de la feuille de silicone (recherche de rayures et de vieillissement), lubrification du système de convoyage et nettoyage de surface.
Entretien périodique : Changez régulièrement l'huile de la pompe à vide, nettoyez ou remplacez les filtres à vide, vérifiez le système de chauffage (circuit d'huile ou tubes chauffants), calibrez les capteurs de température/pression/vide, vérifiez les connexions électriques et nettoyez soigneusement la chambre.
Remplacement de la feuille de silicone : La feuille de silicone est une pièce d'usure, généralement remplacée après 6000 à 8000 utilisations ou lorsqu'elle est fortement rayée, durcie ou endommagée, afin de protéger l'uniformité de la pression et la qualité de surface des modules (un remplacement est également conseillé lors du passage entre des modules double verre et simple verre pour éviter les marques sur la face arrière).
Le laminateur est sans aucun doute le cœur de la fabrication des modules photovoltaïques ; ses performances déterminent directement la qualité d'encapsulation et la fiabilité à long terme. Alors que la technologie photovoltaïque évolue vers une efficacité accrue, des tailles plus grandes, des cellules plus fines et des structures double verre, le laminateur doit répondre à des exigences plus élevées en matière d'uniformité de température, de performance du vide, de précision du contrôle de pression, ainsi que d'automatisation et d'intelligence.
Point de vue d'Ooitech
En tant que fournisseur mondial de lignes de production de panneaux solaires, Ooitech estime que le laminateur est là où la fiabilité des modules se gagne ou se perd : avec les plaquettes fines et les conceptions double verre désormais courantes, la marge entre une bonne et une mauvaise uniformité de température, une stabilité du vide et un contrôle de pressurisation s'est considérablement réduite, et un laminateur à trois chambres bien adapté n'est plus un luxe mais une exigence de base. Grâce à notre expérience de lignes de modules clés en main, nous constatons que l'association de recettes de processus précises pilotées par PLC avec un entretien discipliné des feuilles de silicone et des joints fait plus pour le rendement que la recherche de la vitesse de pointe seule. Pour plus de séquences réelles provenant d'usines de modules solaires, vous êtes invités à suivre et à vous abonner à la chaîne YouTube d'Ooitech à l'adresse www.youtube.com/ooitech.
Lecture connexe : comment les prix des machines sont construits et où se situe la lamineuse dans la ligne.
Associé : Pourquoi le bussing (soudure par recouvrement) provoque des fissures de cellules est la contrepartie côté joint : ce qui doit être correct à la station de busbar avant que la presse ne voie le module.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :
- VDMA — Feuille de route technologique internationale pour le photovoltaïque (ITRPV)
- pv magazine — actualités mondiales de l'industrie photovoltaïque et couverture technique
- Fraunhofer ISE — Rapport sur le photovoltaïque
Pour les types de chambre, les fenêtres à vide et EVA ainsi que les étapes du cycle sur une ligne réelle, voir le guide de sélection et d'utilisation de la machine de laminage de panneaux solaires.