Réponse rapide : Une ligne d'assemblage de boîtes de jonction transforme des couvercles, diodes, boîtiers, câbles et connecteurs en une boîte de jonction photovoltaïque finie. Dans sa configuration entièrement automatique, elle est constituée de cinq groupes de machines — assemblage des connecteurs MC4, assemblage du boîtier de la boîte de jonction, coupe et sertissage des câbles avec insertion des connecteurs, soudage avec tests électriques et marquage laser, et fixation des câbles — disposés en un flux en ligne d'une capacité nominale d'environ 1 000 pièces par heure. La séquence du processus est fixe mais les modules ne le sont pas : la même disposition est proposée en version semi-automatique, et les gabarits peuvent être changés pour produire différents modèles de boîtes de jonction sur une même ligne.
Cette page présente ce que fait chaque groupe de machines, la capacité nominale de la ligne, les boîtes de jonction autour desquelles elle est conçue, ainsi que les besoins en électricité et en air qui déterminent l'implantation de la ligne dans un hall.
Ce que la ligne assemble
Une boîte de jonction de module du type assemblé par cette ligne est un ensemble petit et hautement standardisé. La nomenclature d'une boîte à trois diodes est courte : trois couvercles, trois diodes, un boîtier gauche, central et droit, deux loquets de verrouillage, deux câbles, et un ensemble de connecteurs mâle et femelle. La ligne doit placer, sertir, souder, tester et marquer ces pièces dans le bon ordre, à un rythme correspondant à la production de modules.
Les boîtes elles-mêmes sont spécifiées pour le côté module de l'activité : tension nominale de 1500 V, courant nominal de 20 A à 35 A selon la diode installée, classe de protection II, étanchéité IP68, isolation PPO, composé d'enrobage dosé en grammes, et un câble 12 AWG avec un diamètre extérieur défini. La certification est généralement TUV et UL selon la norme IEC 62790 pour le produit boîte de jonction. Des constructions à boîtes séparées sont également utilisées, où les barres omnibus sont physiquement séparées pour réduire l'échauffement concentré.
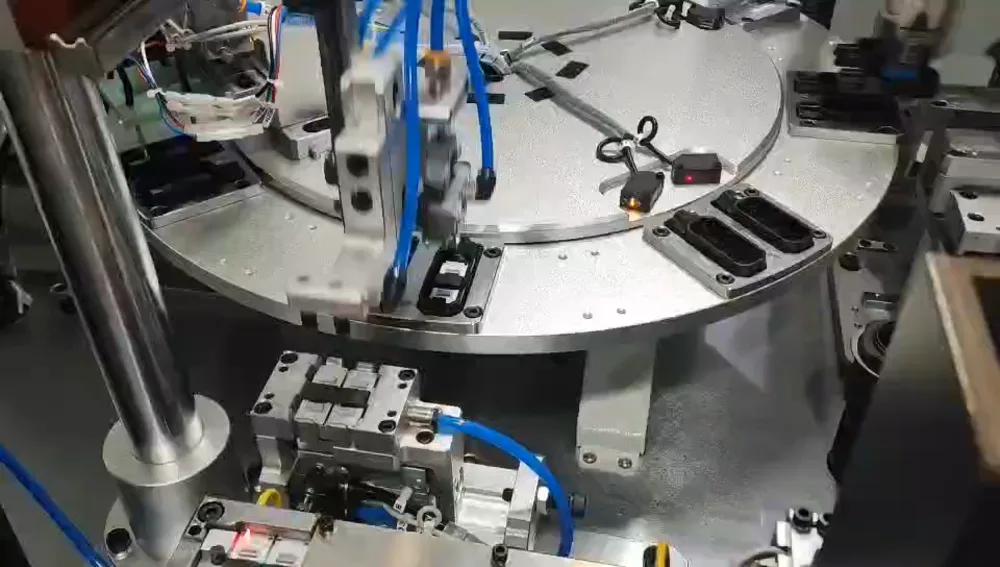
Les cinq groupes de machines
| Groupe de machines | Ce qu'il fait | Unités dans la configuration automatique |
|---|
| Machine d'assemblage de connecteurs MC4 | Assemble les ensembles de connecteurs mâle et femelle qui terminent les câbles de la boîte. | 1 |
| Machine d'assemblage du boîtier de la boîte de jonction | Place les diodes et assemble les sections du boîtier ; comprend le test et le marquage. | 2 (un positif et central, un négatif) |
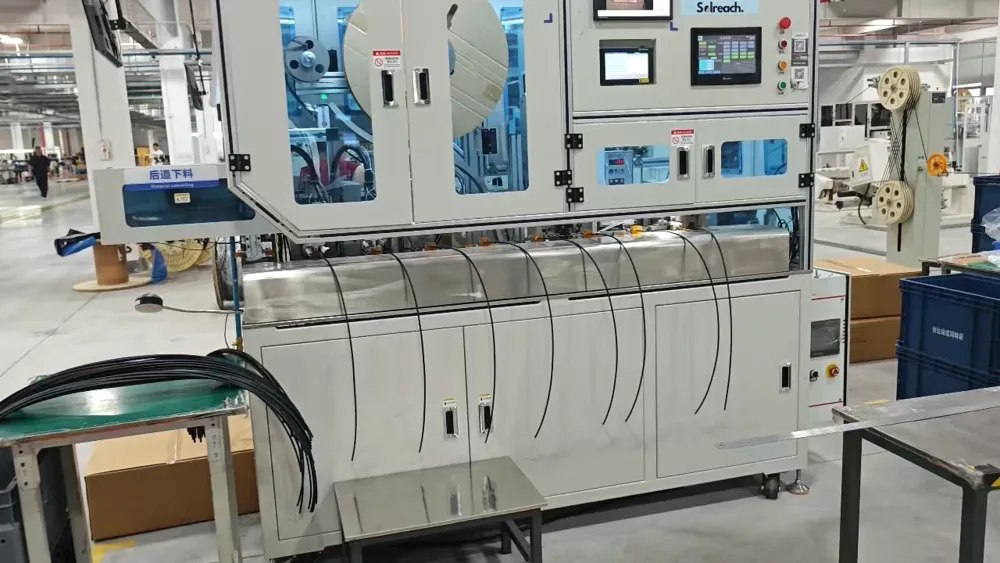
| Coupe, sertissage des câbles et insertion des connecteurs | Coupe le câble à longueur, sertit la cosse, insère le connecteur et serre l'écrou. | 2 (un positif, un négatif) |
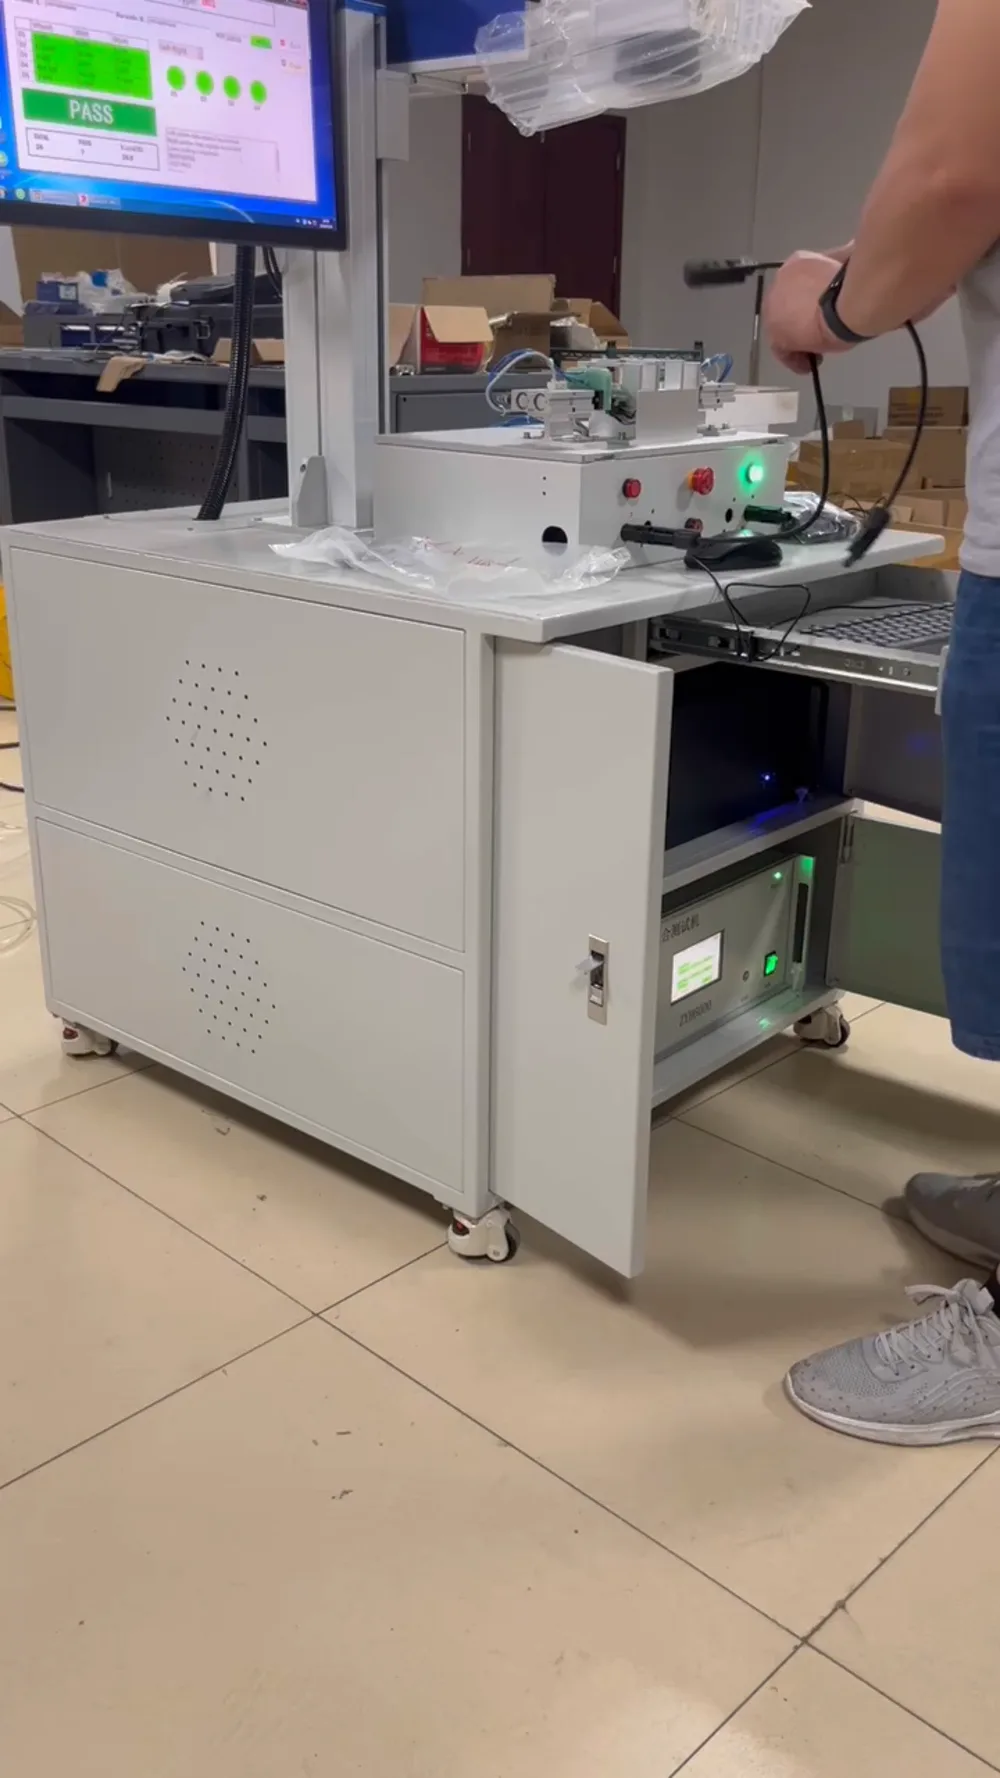
| Machine de soudage, test et marquage | Rivetage des fils, soudage par ultrasons, test de performance électrique et marquage laser en un seul poste. | 2 (un positif et central, un négatif) |
| Machine de fixation des câbles | Fixation et habillage finaux des câbles avant emballage. | 2 (un positif, un négatif) |
Les boîtes positives et négatives circulent sur des modules parallèles distincts au sein de la même ligne, ce qui explique pourquoi les groupes de boîtier, de câble, de soudage et de fixation apparaissent par paires. La ligne est disposée en flux en ligne plutôt qu'en îlots, de sorte que le matériau n'a pas à être transféré manuellement entre les étapes.
Séquence du processus dans la ligne
La séquence critique se trouve dans le poste de soudage, car c'est là que sont créés la jonction électrique et la traçabilité de la boîte : rivetage des fils → soudage par ultrasons → test de performance électrique → marquage laser. Le rivetage fixe d'abord la jonction mécanique, le soudage réalise la connexion électrique sans ajouter de brasure, le test rejette une boîte avant qu'elle ne puisse être marquée, et le laser marque l'identification sur une boîte déjà validée.
En amont, le câble est coupé à longueur, dénudé, serti sur la cosse et équipé du connecteur et de l'écrou de fixation. En aval, les câbles finis sont fixés et habillés. Comme le test et le marquage sont en ligne, une boîte défectueuse est retirée au poste plutôt que découverte à l'inspection finale, et aucune boîte marquée n'a besoin d'être retestée.
Configurations automatique et semi-automatique
Tous les volumes ne justifient pas la disposition automatique. La configuration semi-automatique couvre la même séquence de processus avec moins de modules intégrés et un transfert manuel entre certaines étapes :
| Modules semi-automatiques | Fonction |
|---|
| Coupe de fils et sertissage de cosses avec fils et étamages | Prépare les extrémités des câbles ; fourni par paire. |
| Machine de test et de marquage | Test électrique et marquage, fourni par paire. |
| Machine de sertissage des câbles et diodes | Sertit la connexion de la diode au câble. |
| Presse à froid | Presse les jonctions mécaniques ; fournie par paire. |
| Machine de soudage par ultrasons | Soude la jonction électrique. |
| Visseuse | Fixe les connexions vissées. |
La différence pratique réside dans la main-d'œuvre par boîte et dans la quantité de manipulation entre les postes. La disposition automatique est spécifiée pour un fonctionnement sans surveillance entre les points de chargement à environ 1 000 pièces par heure ; la disposition semi-automatique conserve la même qualité de jonction mais nécessite des opérateurs aux points de transfert.
Débit, changement de série et ce qui limite le rythme
La capacité nominale de la ligne entièrement automatique est d'environ 1 000 pièces par heure, ce qui est bien supérieur à la consommation d'une ligne de modules à l'échelle du gigawatt, de sorte que la ligne de boîtes de jonction est rarement le goulot d'étranglement d'une usine. Ce qui limite réellement le débit en pratique, c'est le changement de série, et non la vitesse en régime stable.
Le changement de production est géré par des gabarits et des changements de pièces plutôt que par la reconstruction de la ligne : changer le jeu de gabarits ou des pièces individuelles permet aux mêmes postes de traiter différents modèles de boîtiers de jonction et différents types de connecteurs. Pour une usine qui produit plusieurs formats de modules, la question de spécification n'est donc pas le débit de pointe mais le nombre de modèles que la ligne doit couvrir et la fréquence de ses changements de production.
Services et environnement par poste
| Station | Puissance | Air comprimé |
|---|
| Machine d'assemblage de front-end | AC 380 V plus ou moins 5 pour cent, puissance nominale environ 3 kW | Au-dessus de 0,5 MPa, statique 0,6 plus ou moins 0,1 MPa, filtré pour l'eau et l'huile |
| Machine à clipser (buckling) | AC 220 V plus ou moins 5 pour cent, puissance nominale environ 4 kW | Au-dessus de 0,5 MPa, filtré |
| Machine d'assemblage de rear-end | Monophasé 380 V, 50-60 Hz, puissance nominale 35 kW | 5 à 7 kgf par centimètre carré |
Environnement commun pour la ligne : température ambiante de -10 à 45 degrés C, humidité relative de 20 à 80 pour cent HR, alimentation 50 Hz avec une tolérance de plus ou moins 5 pour cent, et absence de gaz nocifs sur site. La machine de rear-end est la charge électrique à prévoir, car sa puissance nominale est d'un ordre de grandeur supérieur à celle des postes de front-end. La qualité de l'air importe plus que le volume d'air : les manuels exigent que l'eau et l'huile soient filtrées, et la plupart des alarmes de poste remontent à une pression hors de la plage indiquée ou à un filtre colmaté.
FAQ
Qu'est-ce qu'une ligne d'assemblage de boîtiers de jonction solaires ?
C'est un ensemble de machines qui assemblent les boîtiers de jonction de modules à partir de leurs pièces séparées : boîtiers, diodes, couvercles, câbles et connecteurs. C'est une ligne distincte de la ligne de modules, et elle fonctionne généralement à ses côtés car le boîtier est monté sur le module au poste de cadrage et de boîtier de jonction.
Combien de boîtiers de jonction par heure peut-elle produire ?
La configuration entièrement automatique a une capacité nominale d'environ 1 000 pcs par heure. Le rendement réel dépend de la fréquence des changements de production entre les modèles et du personnel affecté aux points de chargement.
Combien d'opérateurs la ligne nécessite-t-elle ?
La configuration automatique est conçue pour un fonctionnement sans surveillance entre les points de chargement, l'équipe d'exploitation est donc réduite. La configuration semi-automatique utilise la même technologie d'assemblage mais conserve un transfert manuel entre plusieurs étapes, et c'est là que se situent les opérateurs supplémentaires.
Quels types de boîtiers de jonction peut-elle traiter ?
Des boîtiers à trois diodes de la classe 1500 V et 20 à 35 A, en constructions standard et split, avec des connecteurs de la famille MC4. Les différentes tailles de boîtiers et types de connecteurs sont gérés en changeant les gabarits et les pièces individuelles plutôt qu'en reconstruisant la ligne.
Quels services doivent être disponibles avant l'installation ?
Triphasé 380 V pour les postes de front-end, 220 V pour la machine à clipser, une alimentation monophasée 380 V de 35 kW pour la machine de rear-end, et de l'air comprimé propre au-dessus de 0,5 MPa avec filtration de l'eau et de l'huile. L'espace au sol suit le plan d'implantation, qui est fourni avec la ligne.
Les tests et le marquage font-ils partie de la ligne ?
Oui. Les tests de performance électrique et le marquage laser sont intégrés dans le groupe de soudage, dans l'ordre rivetage, soudage, test, marquage. Cette séquence signifie qu'un boîtier n'est marqué qu'après avoir été validé, le marquage peut donc servir de référence de traçabilité pour l'assemblage fini.
Réflexions finales
Une ligne de boîtiers de jonction s'achète sur trois chiffres plutôt que sur une image de machine : le nombre de modèles qu'elle doit couvrir, le temps de changement de production acceptable et les services que le hall peut réellement fournir, surtout la charge de 35 kW du rear-end. Une fois ces points réglés, le choix entre automatique et semi-automatique se fait généralement de lui-même, car la configuration automatique ne rentabilise son coût que lorsque le volume et la mixité des modèles sont suffisamment stables pour fonctionner sans surveillance. Envoyez les plans des boîtiers de jonction et le volume annuel avec la demande, et demandez la liste des postes ainsi que le plan d'implantation pour ce boîtier spécifique, afin que les différentes offres puissent être comparées sur la même base.