Ligne de production de panneaux solaires — des cellules aux modules finis
Table des matières
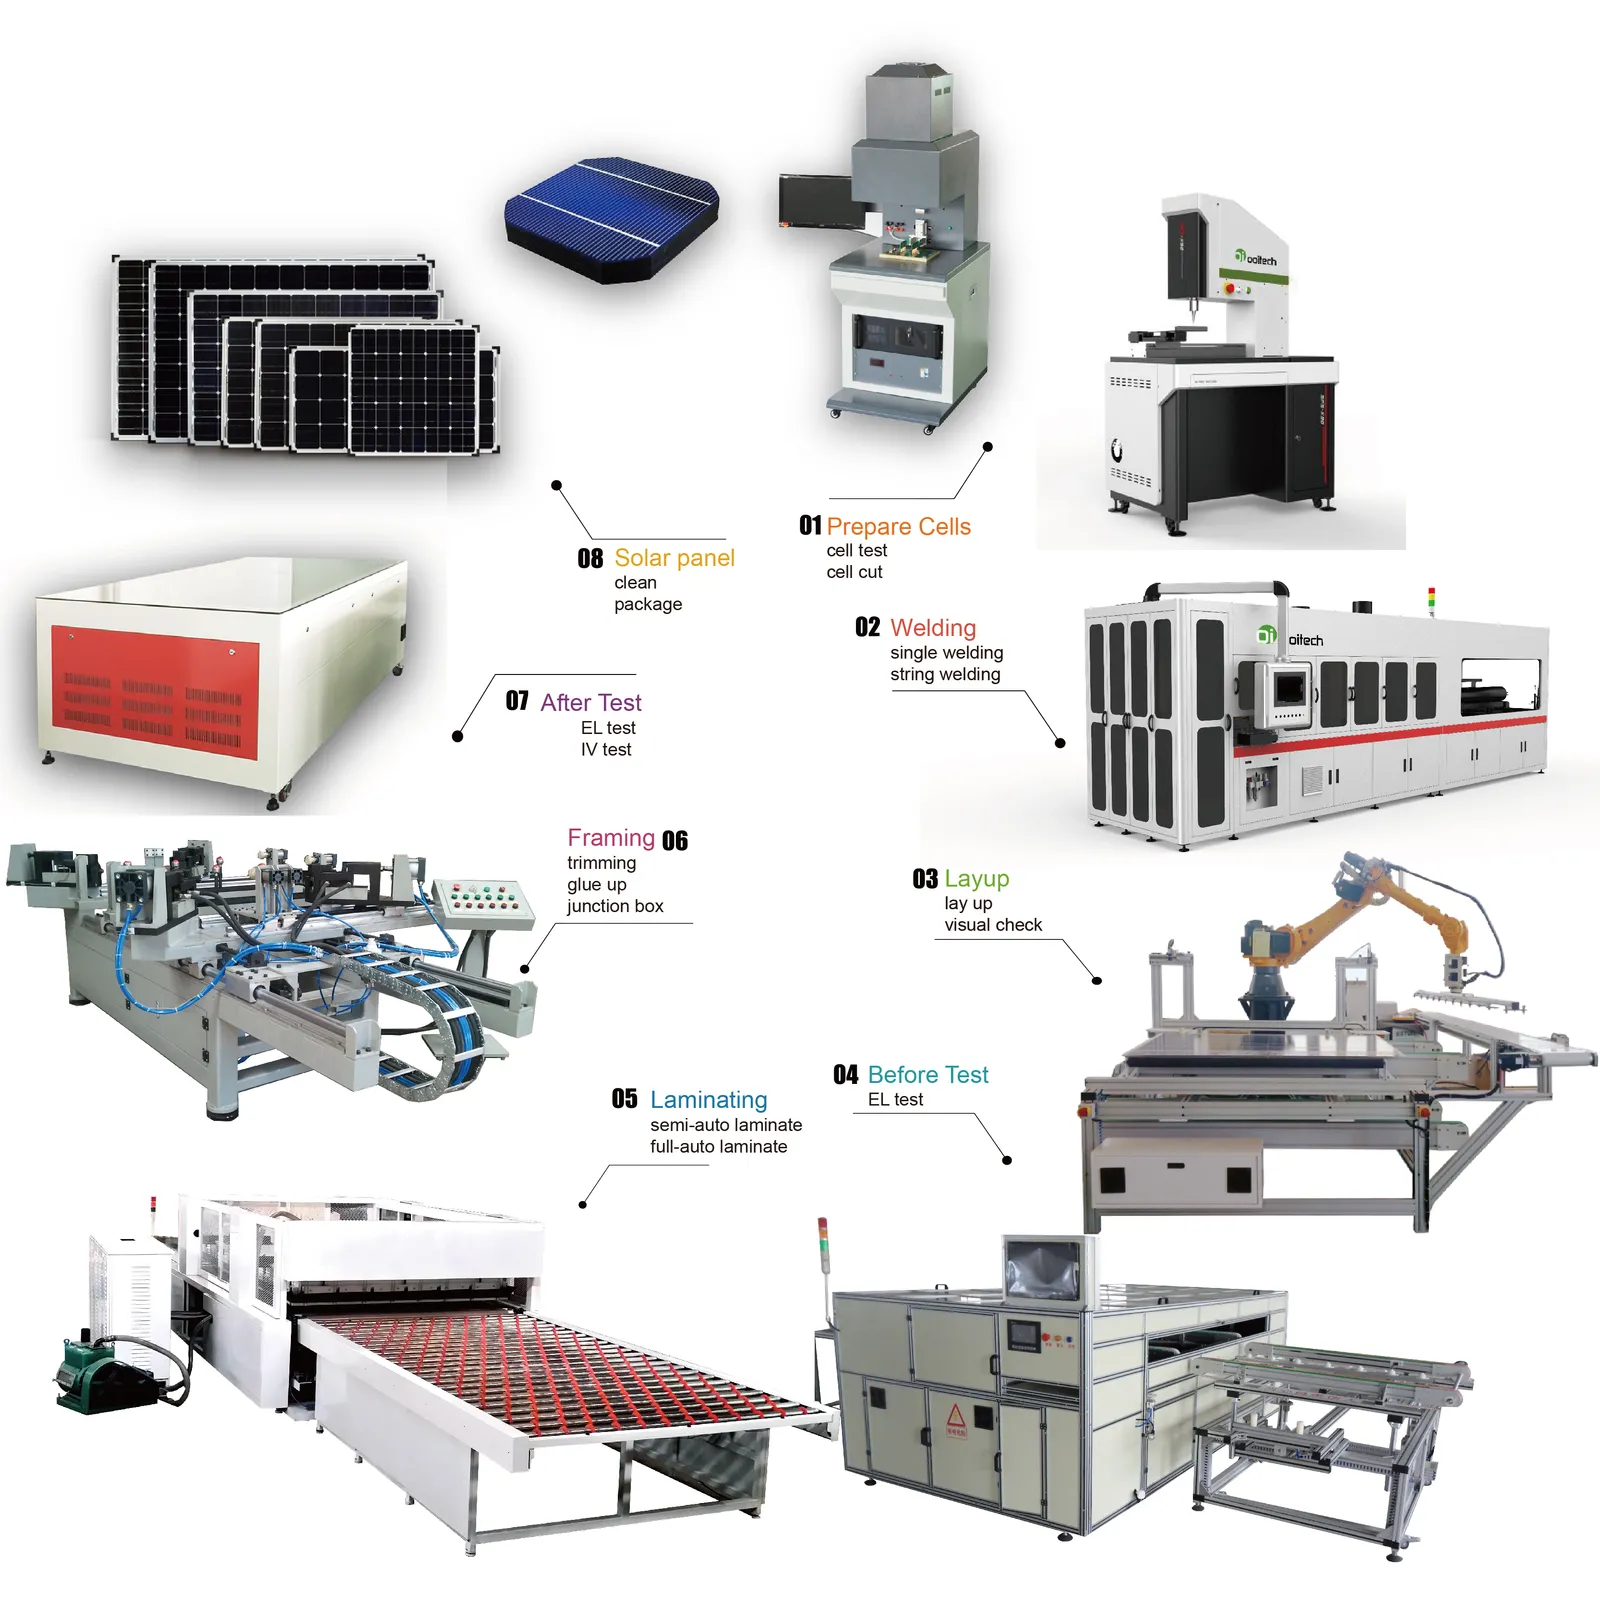
Réponse rapide : Une ligne de production de panneaux solaires convertit des cellules individuelles fragiles et des rouleaux de matériau en modules scellés et testés. La séquence est fixe : les cellules sont triées par courant, coupées lorsque des formats demi-cellule ou shingled sont utilisés, soudées en chaînes par la tabber stringer, disposées avec l'EVA et le verre au poste de superposition, laminées sous vide et chaleur, puis encadrées, équipées de la boîte de jonction et flashées sur un testeur IV avant le tri final. Le débit est déterminé par l'étape la plus lente, non la plus rapide, de sorte qu'une ligne est normalement spécifiée par sa capacité annuelle et le nombre de machines en découle. Chaque poste ajoute également un mode de défaillance distinct, des micro-fissures à l'enfilage aux vides au laminage et à la délamination avec le temps, ce qui explique pourquoi une inspection en ligne se situe après chaque étape critique. L'imagerie par électroluminescence après laminage détecte les défauts qu'une simple mesure de puissance manquerait, et le tri final classe les modules par courant mesuré afin que des unités non appariées ne partagent jamais une chaîne. Chiffres typiques pour les postes concernés : enfilage à 1 200–6 800 cellules par heure avec un positionnement de ±0,15 mm et ≤0,2 % de casse sur cellules de classe A, cycle de superposition en moins de 48 secondes, laminage maintenant environ 140–150 °C pendant que l'encapsulant réticule, et test IV classant la sortie selon une correspondance spectrale de classe A+ de 0,875–1,125.
Fabrication de modules PV · par Jerry, Ooitech
Une façon utile de comprendre une usine de modules solaires est d'ignorer les noms des machines et d'observer ce qui arrive au produit.
Au début, il y a des cellules individuelles fragiles et des rouleaux ou feuilles de matériau. Au milieu, il y a un circuit électriquement connecté enfermé dans un empilement lâche. À la fin, il y a un produit scellé avec un numéro de série, une puissance mesurée, des enregistrements d'inspection et une décision : libérer, retravailler ou rejeter.
Ce changement se produit en trois grandes transformations.
| Transformation | Ce qui entre | Ce qui doit sortir de l'étape | Principales familles de processus |
|---|---|---|---|
| Les cellules deviennent un circuit | Cellules solaires triées ou préparées | Chaînes connectées disposées selon le circuit de module prévu | Préparation des cellules, stringage, lay-up, bussing, inspection en cours de processus |
| L'empilement devient un stratifié | Verre, encapsulant, cellules connectées et matériau arrière | Un stratifié lié et protégé | Préparation des matériaux, empilement, inspection, stratification |
| Le stratifié devient un module libéré | Panneau stratifié | Produit mécaniquement fini, électriquement connecté, testé et identifié | Découpe, cadrage, travail de boîte de jonction, durcissement, tests EL, IV et de sécurité, étiquetage |
Cette vue de processus sert un objectif différent d'un catalogue de machines. Les lecteurs qui ont besoin d'une référence détaillée équipement par équipement peuvent utiliser l'article d'Ooitech sur quelles machines sont utilisées pour fabriquer des panneaux solaires. Ici, la question est de savoir comment ces opérations dépendent les unes des autres.
Les cellules deviennent un circuit électrique contrôlé
La plupart des usines d'assemblage de modules commencent avec des cellules photovoltaïques achetées. Les premières décisions de production sont déjà intégrées dans la conception du produit : cellule entière ou cellule découpée, contact avant conventionnel ou contact arrière, le nombre et la position des rubans, la longueur des chaînes, l'écart, l'emplacement de sortie et l'agencement final du circuit.
Si la conception utilise des cellules divisées, un processus laser prépare les pièces requises. Le processus de connexion soude ensuite le ruban conducteur aux cellules et les connecte en série. Les chaînes terminées passent à l'empilage, où elles sont positionnées sur le verre préparé et l'encapsulant. Le câblage relie les chaînes selon la conception électrique du module.
Ces opérations sont souvent vendues comme des catégories de machines distinctes, mais l'usine les vit comme un problème continu : construire le circuit sans casser les cellules, surchauffer les structures sensibles, déplacer la géométrie ou créer des joints électriques faibles.
Les chiffres derrière cette phrase sont petits et impitoyables. Une plaquette fait 130–180 μm d'épaisseur, le ruban plat mesure couramment 0,15–0,35 mm de largeur, et une enfileuse de génération actuelle maintient un positionnement à ±0,15 mm tout en gardant la casse à 0,2 % ou moins sur cellules de classe A. Le débit dans cette même classe de machine s'étend de 1 200 à 6 800 cellules par heure, ce qui explique pourquoi le poste le plus rapide sur le papier n'est souvent pas celui que votre lamineuse peut absorber.
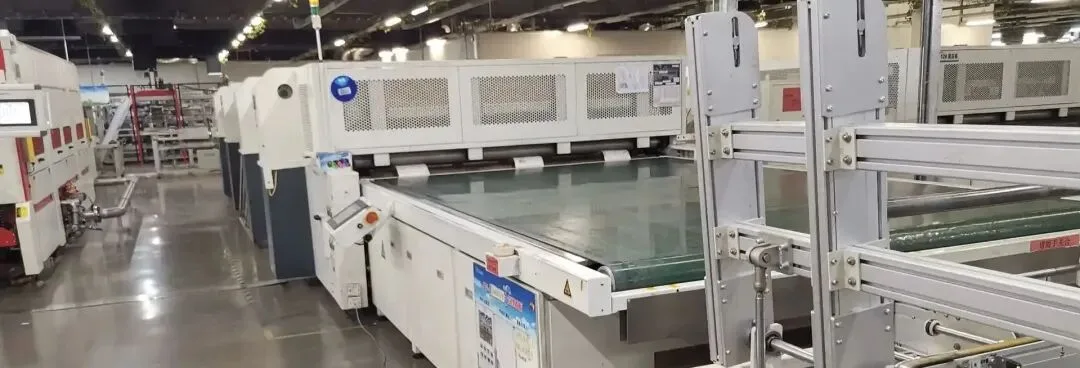
Les transferts comptent. Une chaîne peut passer son propre contrôle visuel et être encore endommagée lorsqu'elle est soulevée, retournée ou placée. Une chaîne correctement soudée peut devenir un module mal aligné si la référence d'empilage est incorrecte. Un ruban de bus peut être électriquement connecté mais mal positionné pour le processus ultérieur de boîte de jonction.
Pour cette raison, la manipulation des cellules, la correction par vision, le transport des chaînes, la précision de l'empilage et le contrôle du câblage doivent être conçus ensemble. Acheter chaque poste selon ses propres spécifications de brochure manque les interfaces où de nombreuses pertes de production apparaissent.
La frontière coûteuse se situe avant la stratification
Avant la stratification, le module peut encore être ouvert. Une chaîne endommagée peut être remplacée. Un ruban mal placé peut être corrigé. La poussière peut être enlevée. L'encapsulant ou le matériau arrière peut être repositionné.
Après la stratification, ces mêmes corrections deviennent difficiles, non économiques ou impossibles sans sacrifier le module. Cela fait de l'inspection avant stratification plus qu'une routine du département qualité. C'est une frontière économique dans le flux de production.
Un contrôle judicieux vérifie deux types de preuves.
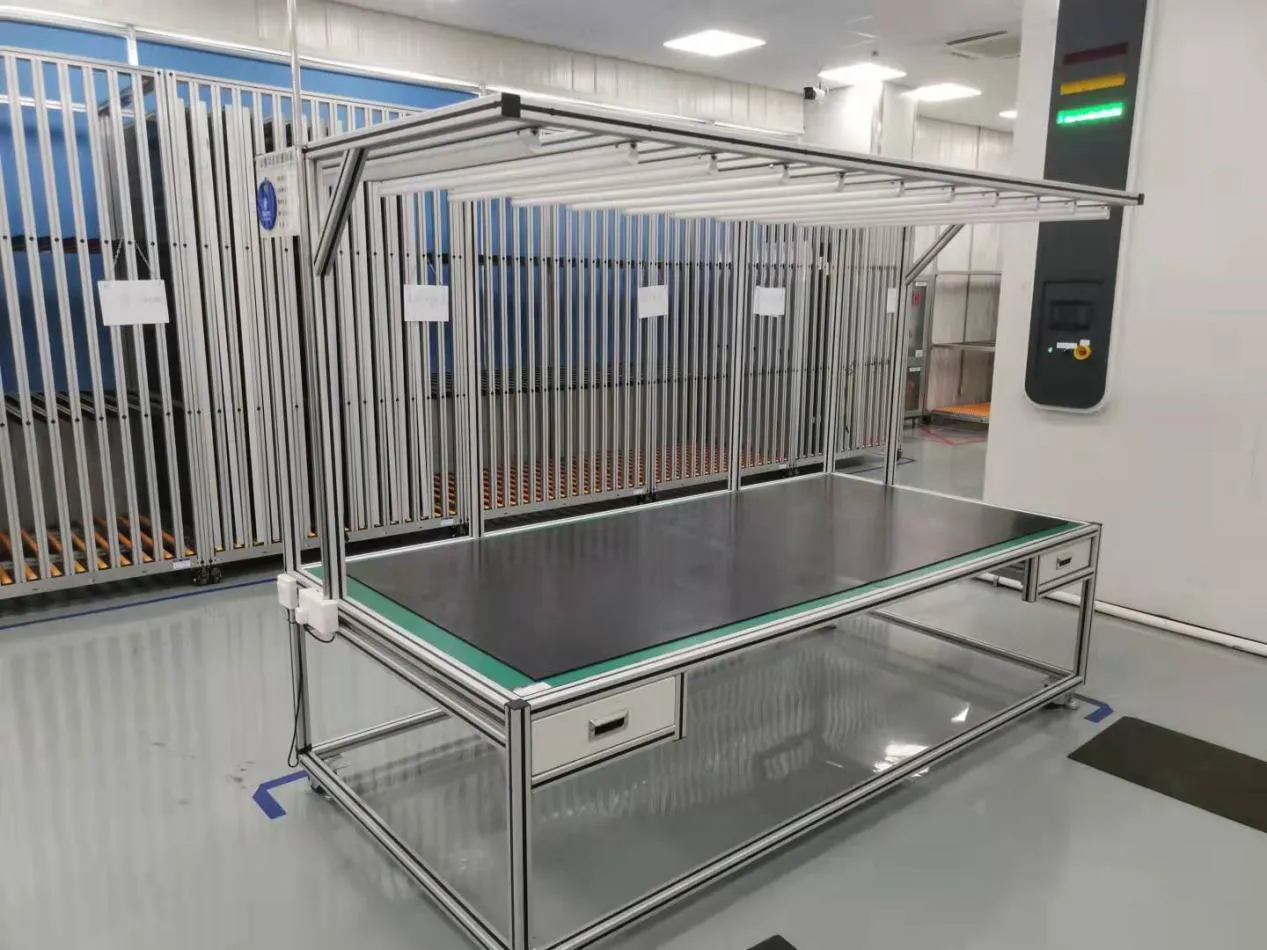
L'inspection visuelle couvre le placement des matériaux, la contamination, l'espacement des chaînes, les positions de sortie, les plis, les objets étrangers et les dommages évidents. L'inspection EL couvre l'état électrique du circuit de cellules connecté, y compris les défauts qui peuvent ne pas être visibles sous un éclairage normal.
Le but n'est pas de créer un autre rapport d'inspection. Il s'agit d'empêcher que des défauts évitables ne franchissent une étape irréversible. Lorsqu'une ligne trouve à plusieurs reprises le même problème à ce stade, la réponse correcte est la correction en amont du processus—pas simplement l'ajout de davantage d'inspecteurs.
Un empilement lâche devient un laminé protégé
L'empilement du module comprend normalement le verre avant, l'encapsulant, le circuit de cellules connectées, une seconde couche d'encapsulant, et soit un polymère feuille arrière soit du verre arrière. Les systèmes de découpe et de pose de matériaux préparent ces couches aux dimensions du produit. Les équipements de manipulation maintiennent leurs bords et points de référence sous contrôle pendant que l'empilement progresse vers la lamination.
La laminatrice applique une combinaison contrôlée de vide, de chaleur, de pression et de temps. L'air est évacué, l'encapsulant s'écoule et durcit, et les couches auparavant libres deviennent une seule structure liée.
Cette étape est régie par une recette, pas simplement par un réglage de température. La chimie de l'encapsulant, la construction du verre, les dimensions du module, le stockage des matériaux, le comportement d'évacuation, l'uniformité du chauffage et les conditions de refroidissement influencent tous le résultat. Une recette adaptée à une nomenclature ne doit pas être copiée aveuglément sur une autre.
La fenêtre est plus étroite que ne le suggère la consigne. L'encapsulant EVA réticule à environ 140–150 °C, et ce que la recette contrôle réellement est une séquence — montée en température, paliers de vide, pression appliquée et maintien. Une lamineuse qui ne peut pas répéter cette séquence le manifeste par des bulles, de la délamination ou un décalage des cellules, et aucun de ces défauts ne peut être corrigé une fois l'empilement lié.
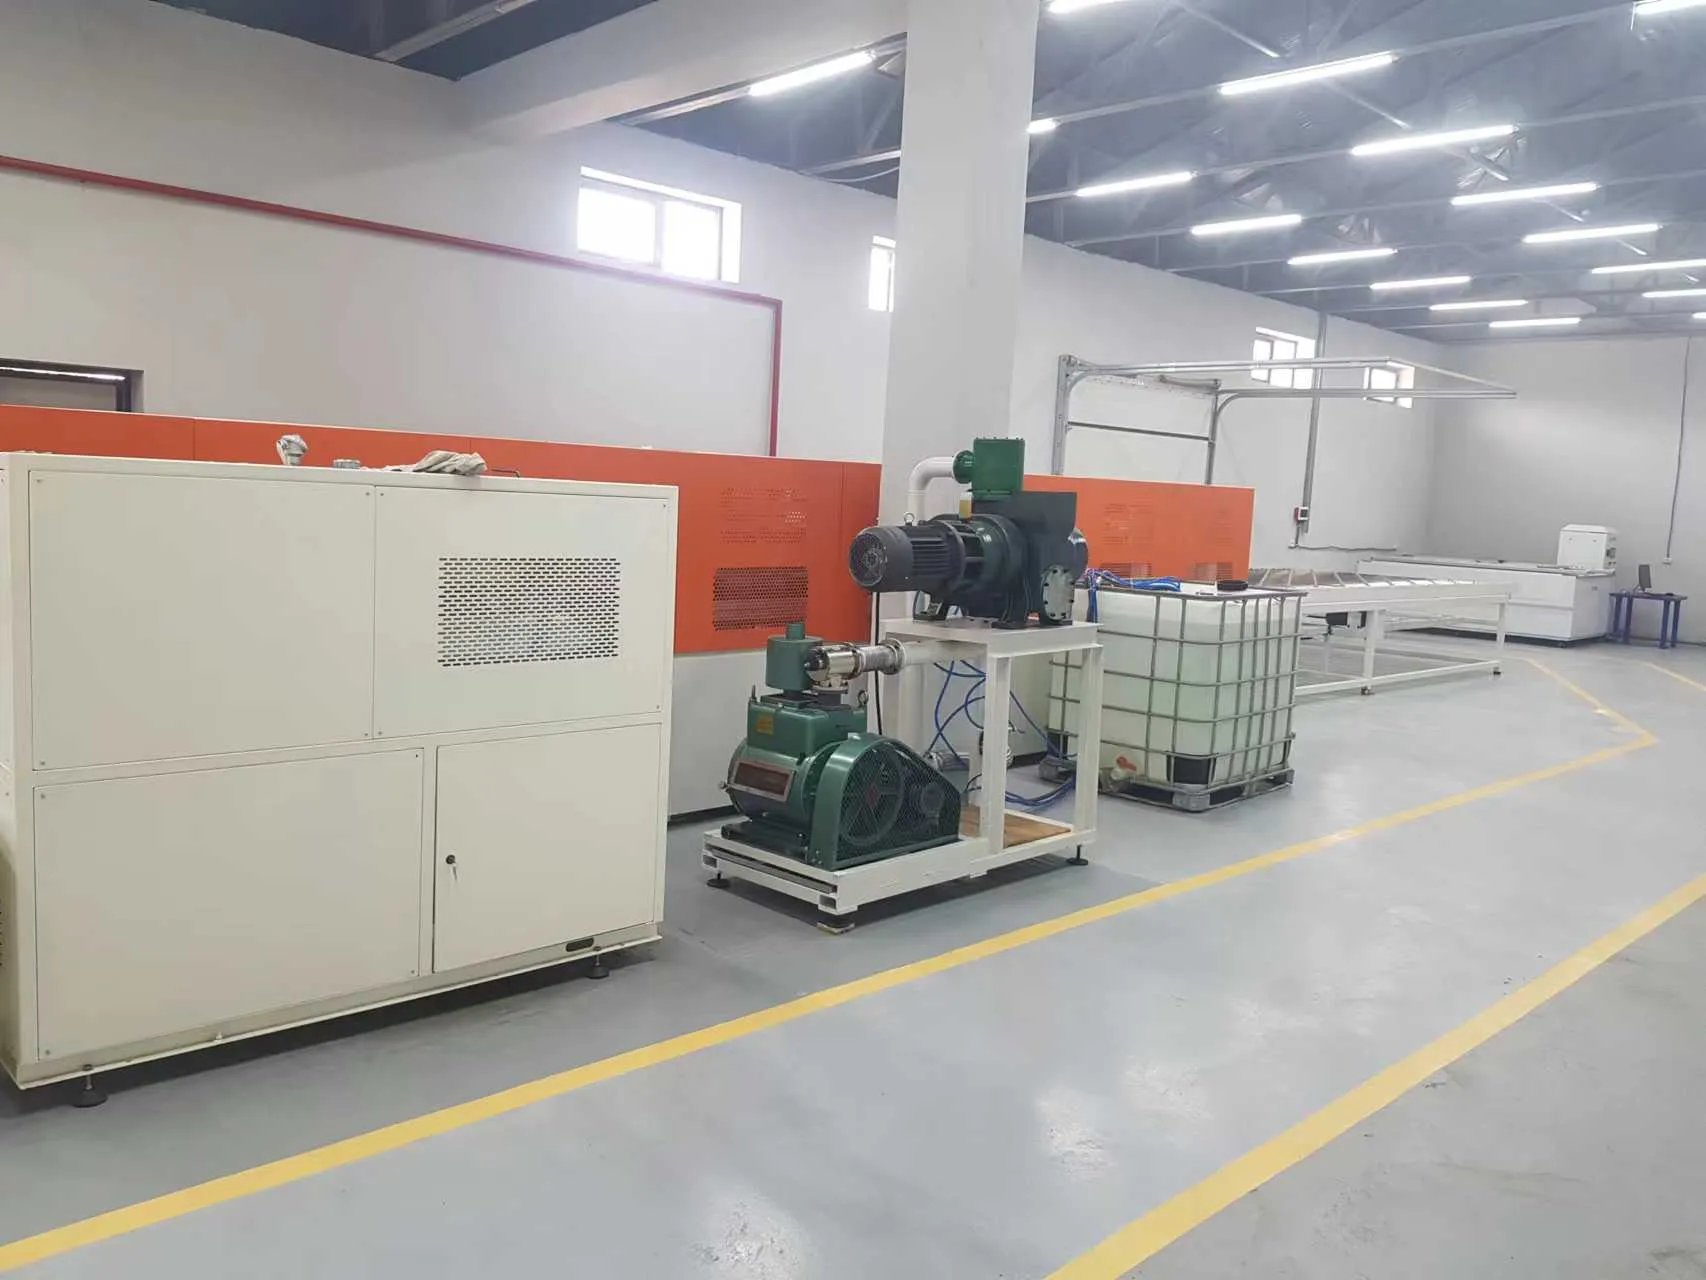
Le stratificateur a également une limite stricte : il ne peut pas réparer l'empilement qu'il reçoit. Il ne peut pas redresser une chaîne mal placée, éliminer la contamination, restaurer une cellule fissurée ou corriger le mauvais matériau arrière. Une bonne stratification commence donc bien avant la fermeture de la porte de la chambre.
Le flux d'usine autour de ce processus mérite une planification minutieuse. Les empilements non stratifiés sont fragiles et occupent de l'espace. Le chargement par lots peut créer des arrivées et des départs inégaux. Le refroidissement et la manutention en aval peuvent contraindre la zone même si la chambre elle-même semble assez rapide. Le chiffre de capacité utile est le flux soutenu à travers la section complète, pas le temps de recette affiché le plus court.
La finition ajoute de la fonction, pas de la décoration
Un laminé peut déjà ressembler à un panneau solaire, mais plusieurs tâches fonctionnelles restent à accomplir.
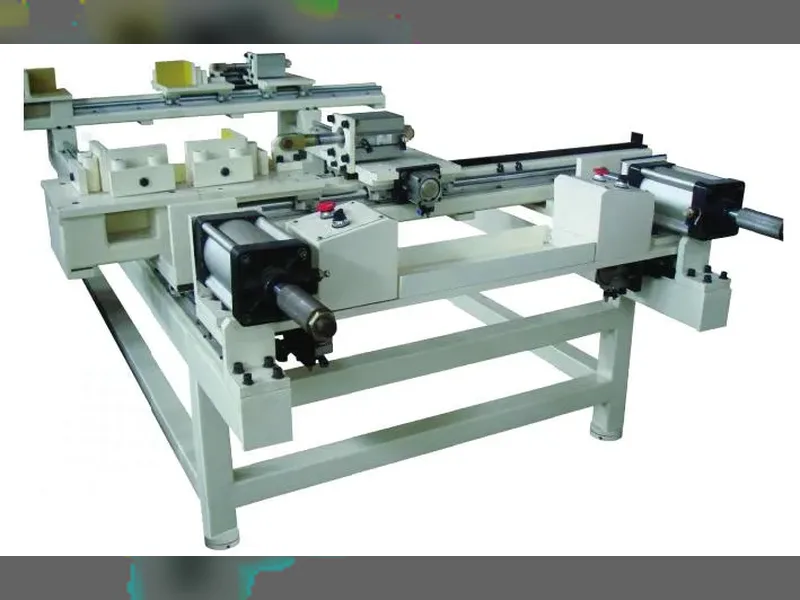
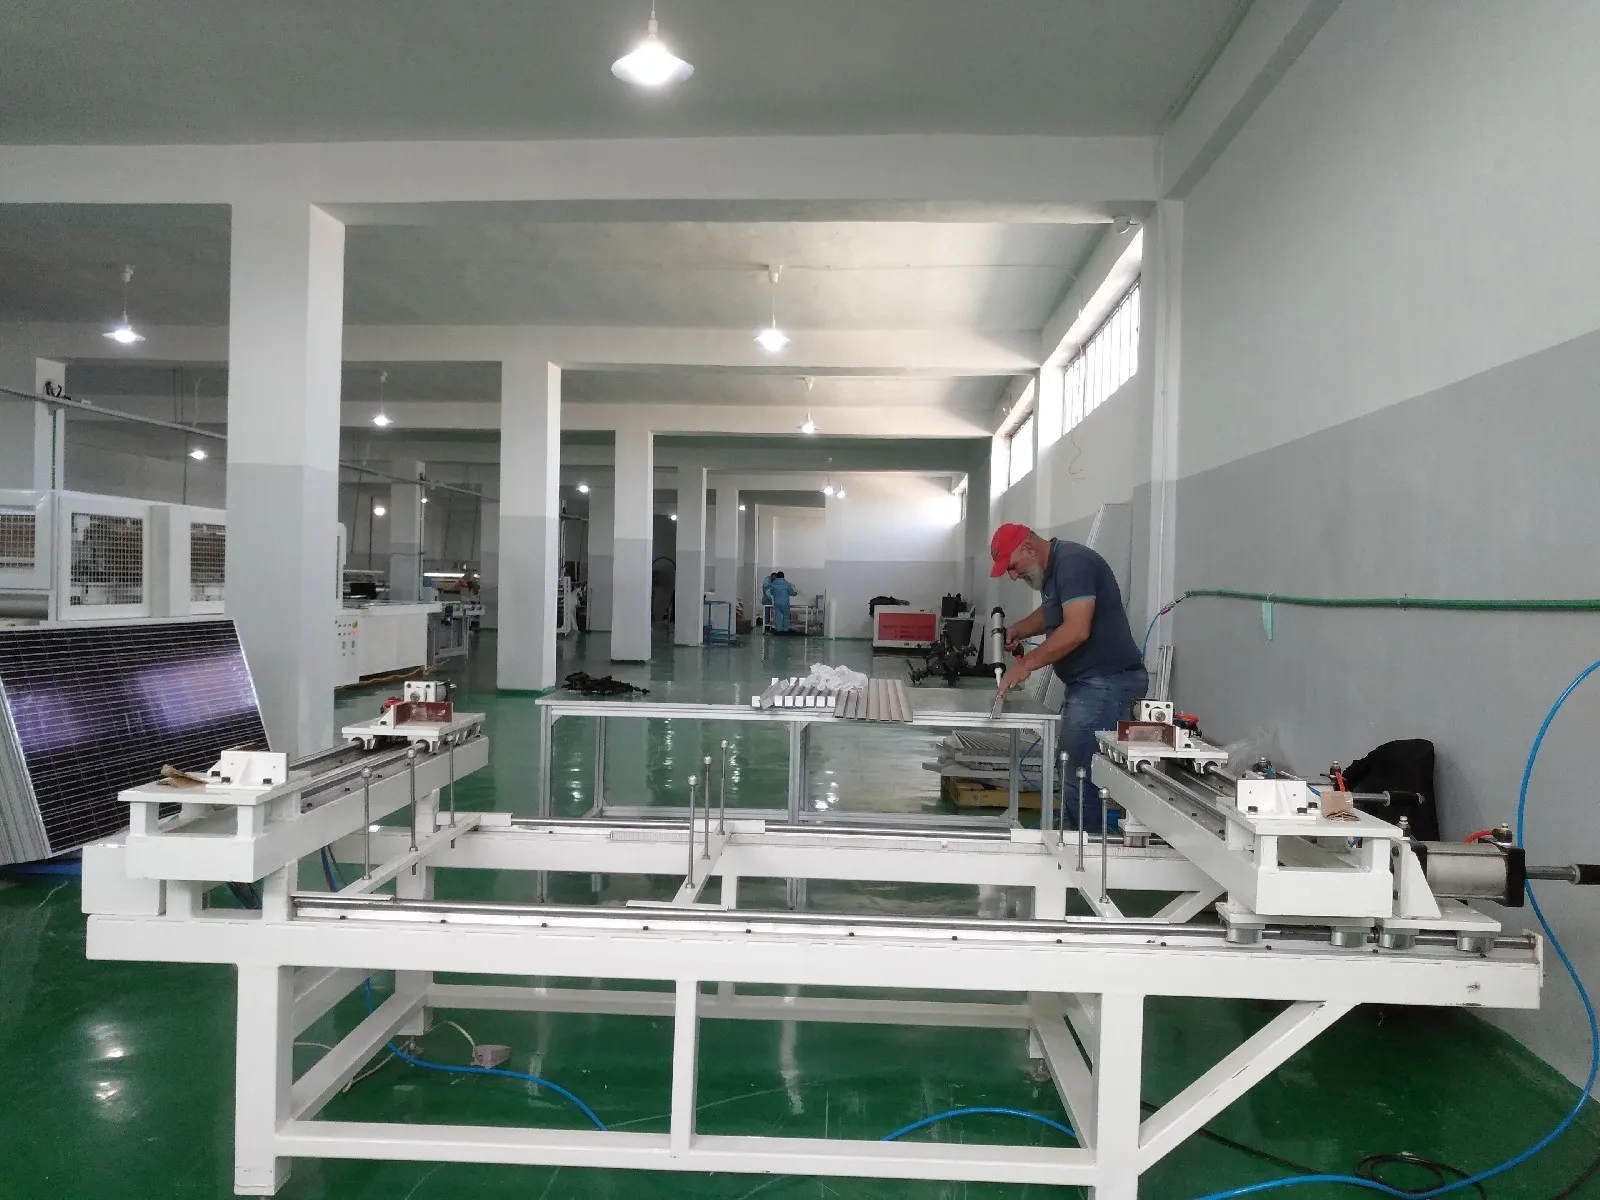
La finition commence au périmètre du laminé, où le surplus de matériau est retiré et les bords sont préparés pour la construction choisie. Sur un produit encadré, le mastic et les profilés en aluminium sont assemblés en une structure carrée et sécurisée de transfert de charge pour l'emballage, le montage et l'utilisation sur le terrain. Les conceptions sans cadre et verre-verre acheminent cette étape différemment, donc leur manutention et leurs processus de bord doivent être définis par le dessin du produit.
La boîte de jonction crée la connexion électrique externe. Les rubans de sortie doivent atteindre les bonnes bornes, la jonction électrique doit être stable, et l'adhésif ou le matériau d'enrobage doit protéger l'assemblage. Le temps de durcissement fait partie du temps de production ; déplacer un module trop tôt peut perturber une installation par ailleurs acceptable.
Ces étapes sont parfois considérées comme la partie facile de la chaîne car le circuit solaire a déjà été construit. Cette hypothèse est risquée. Des dommages au cadre, une mauvaise étanchéité, des connexions de bornes faibles ou une application d'adhésif non contrôlée peuvent rejeter un module qui a réussi toutes les étapes précédentes.
Les tolérances méritent d'être énoncées clairement. La précision de cadrage est normalement maintenue à ±1 mm avec une différence de diagonale dans ±1,5 mm, et le soudage automatique de la boîte de jonction fonctionne avec un cycle de 16–18 secondes à un positionnement CCD de ±0,1 mm. Le temps de durcissement de l'adhésif compte comme temps de production, et un module déplacé trop tôt échoue des semaines plus tard plutôt qu'immédiatement.
Un module est libéré par des preuves
Les tests finaux répondent à plusieurs questions différentes, et aucun testeur unique ne répond à toutes.
Premièrement : le circuit est-il toujours intact ? L'inspection EL finale recherche des dommages ou des discontinuités électriques qui ont pu apparaître lors du laminage, de l'ébavurage, de l'encadrement ou du transfert.
Deuxièmement : quelles performances électriques le module délivre-t-il ? Un testeur IV ou simulateur solaire enregistre la réponse courant-tension sous éclairage contrôlé. Le résultat soutient la classification de puissance et les données électriques associées au module.
Troisièmement : le produit est-il électriquement sûr ? Les vérifications d'isolation, de tenue en tension (hi-pot) et de continuité de terre traitent de l'isolation et des chemins de protection selon la construction et le plan qualité applicable.
Deux chiffres décrivent la valeur de ces preuves de libération. L'inspection EL en ligne résout environ 0,5 mm par pixel, suffisamment fin pour détecter des micro-fissures qu'une simple mesure de puissance laisserait passer, et un simulateur solaire est évalué sur la correspondance spectrale, avec la fenêtre de classe A+ actuelle située entre 0,875 et 1,125. Les tests d'isolation et de hi-pot s'étendent de 0,1 kV à 10 kV selon la construction du module et le plan de test auquel vous vous qualifiez.
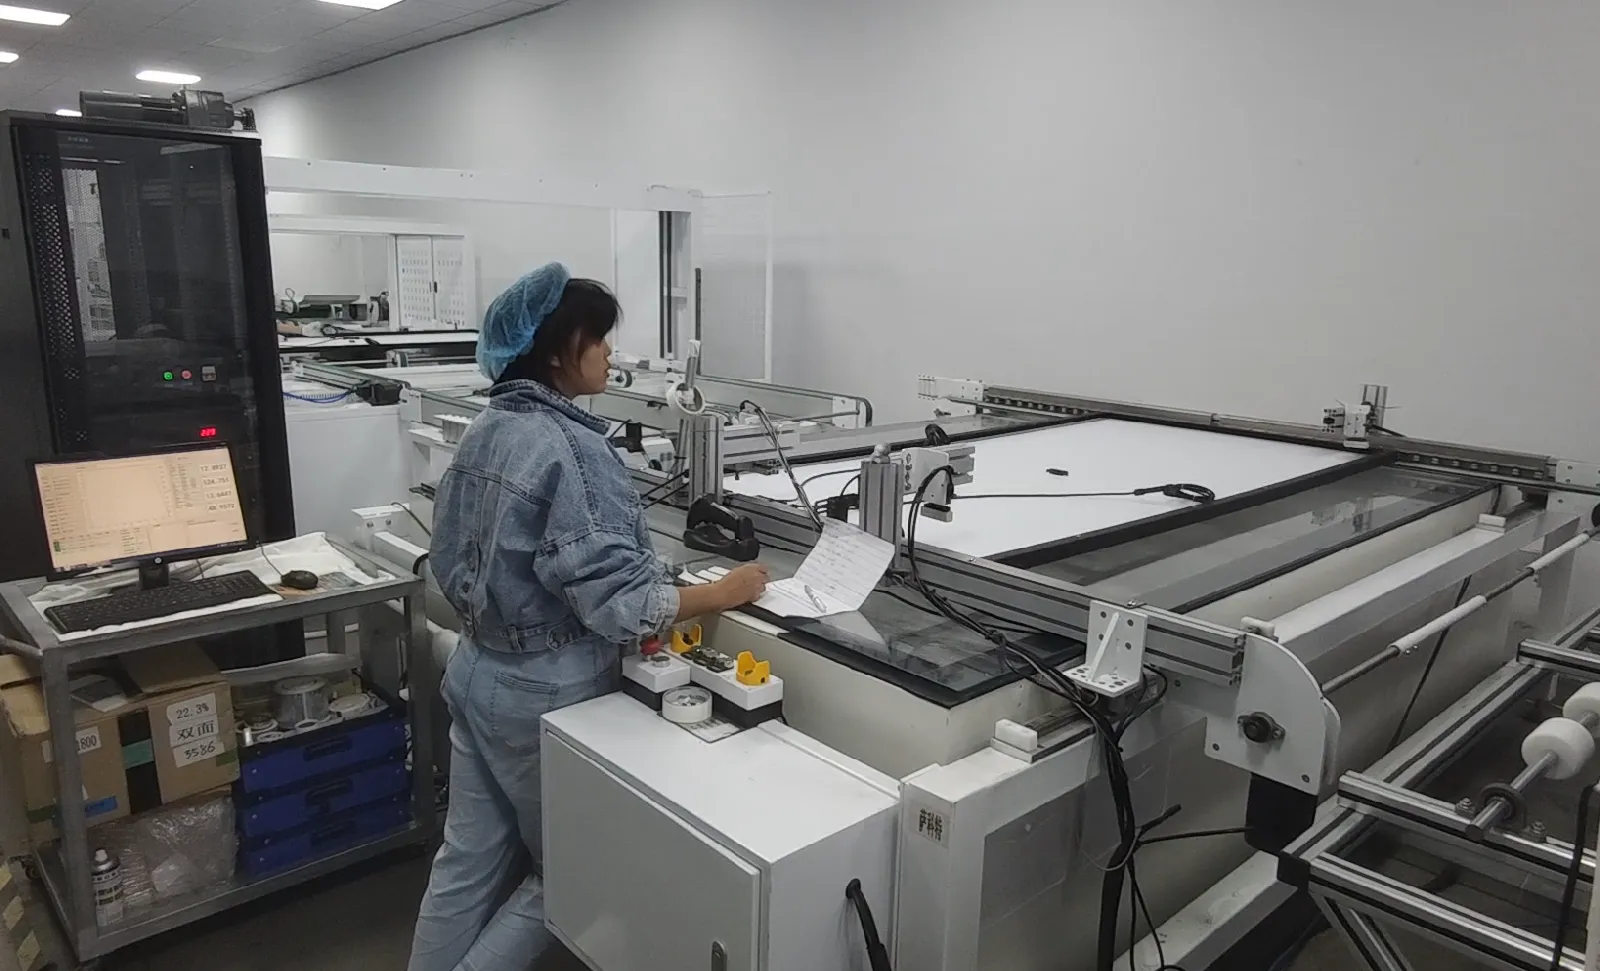
Il y a aussi une quatrième question facile à négliger : l'usine peut-elle prouver quel historique de processus appartient à ce module physique ?
Un code-barres ou autre identifiant série peut relier le produit aux lots de cellules ou de matériaux, aux enregistrements de câblage, aux images d'inspection, aux recettes de laminage, aux données d'opérateur ou d'équipement, aux résultats IV et aux résultats des tests de sécurité. Dans une usine automatisée, ces informations peuvent être échangées avec un système d'exécution de fabrication. Dans une usine plus petite, le même principe s'applique même si la collecte de données est plus simple.
La traçabilité transforme les résultats de test en un enregistrement de production utilisable. Elle aide à enquêter sur les défauts récurrents, à isoler le matériel affecté, à comparer les recettes et à empêcher qu'une unité rejetée soit mélangée au stock accepté.
Les files d'attente révèlent la conception réelle de l'usine
La production n'est rarement limitée par la machine avec la spécification la plus impressionnante. Elle est limitée par la façon dont les temps de cycle, les lots, les transferts, les inspections, les changements de série, la maintenance et les blocages qualité interagissent au cours d'un quart de travail.
Les files d'attente sont des preuves utiles car elles montrent où la ligne perd sa coordination.
| Ce que l'usine voit | Ce que cela peut indiquer | Ce qu'il faut examiner |
|---|---|---|
| Chaînes finies en attente de placement | La production de chaînes arrive plus vite que le lay-up ou le busage ne peut l'absorber | Schéma de décharge des chaînes, cycle de lay-up, conception des tampons, blocages dus aux défauts |
| Stacks préparés occupant les allées | Le flux d'inspection ou de laminage ne dégage pas le travail entrant | Calendrier de préparation des matériaux, libération d'inspection, chargement par lots, disponibilité des chambres |
| Modules laminés en attente avant l'encadrement | Le refroidissement, le détourage, le transfert ou l'encadrement est sous-dimensionné | Longueur du convoyeur, temps de refroidissement, manutention manuelle, préparation du cadre |
| Modules terminés en attente de test | Le cycle de test, le transfert de données, l'étiquetage ou le tri ne peut pas suivre la cadence d'assemblage | Configuration du testeur, communication des résultats, flux de codes-barres, routage des rejets |
| Arrêts longs lors des changements de produit | La flexibilité de format existe sur le papier mais le travail de changement est mal défini | Outillage, recettes, préparation des matériaux, contrôle des paramètres, procédure opérateur |
Un tampon peut protéger un processus des perturbations courtes d'un autre, mais ce n'est pas un remède contre un déséquilibre permanent. Trop peu de tampon provoque des arrêts fréquents. Trop de tampon cache les problèmes, augmente l'encours, consomme de l'espace au sol et permet aux défauts de voyager plus loin avant que quiconque ne remarque un schéma.
L'objectif n'est pas d'éliminer chaque moment d'attente. C'est de savoir pourquoi l'attente existe et si elle protège le processus ou expose une erreur de conception.
Automatisez le risque avant le spectacle
Les décisions d'automatisation sont souvent discutées comme un choix entre une usine semi-automatique et une usine entièrement automatique. Une question plus utile est de savoir où l'automatisation élimine le plus grand risque opérationnel.
La manipulation fragile est une priorité. Le levage et le positionnement répétés des cellules, des chaînes, du verre et des grands laminés créent des opportunités de casse, de rayures et de dérive d'alignement.
La précision répétable en est une autre. Le placement des cordons, la géométrie du bus, le dosage de l'adhésif, le cadrage et le positionnement des tests bénéficient lorsque le même mouvement contrôlé doit se produire module après module.
Les transferts méritent également une attention particulière. Le transfert automatique peut réduire les files d'attente et les manipulations manuelles, mais seulement lorsque les postes connectés utilisent des références compatibles, une logique de cycle, des contrôles de sécurité et une récupération de défauts.
Enfin, l'automatisation peut améliorer la capture de données. La lecture de codes-barres, la sélection de recettes, le transfert des résultats de test et l'acheminement des rejets deviennent plus fiables lorsqu'ils sont intégrés au processus plutôt qu'enregistrés ultérieurement.
Le travail manuel a toujours sa place. Il peut offrir de la flexibilité lors de la production pilote, du développement de produits, des opérations à faible volume ou des étapes où le jugement est plus précieux que la vitesse. Le compromis est que le processus doit définir la formation, l'inspection, l'ergonomie et la traçabilité aussi soigneusement qu'un poste automatique définit les capteurs et les verrouillages.
L'agencement commence par les intrants, pas par un plan d'étage
Un fournisseur ne peut pas concevoir une ligne de production utile à partir d'un objectif de capacité annuelle seul. La production annuelle est un résumé de nombreuses hypothèses opérationnelles. L'agencement a besoin des hypothèses elles-mêmes.
| Intrant du projet | Pourquoi cela change la ligne |
|---|---|
| Dessin du module et nomenclature | Détermine la préparation des cellules, le motif des cordons, la construction du stack, la plage de travail de l'équipement, le cadrage et le processus de boîte de jonction |
| Production requise par quart de travail | Convertit l'objectif commercial en cycles de poste, quantités de lots, équipements parallèles, main-d'œuvre et exigences de tampon |
| Mix de produits et fréquence de changement de série | Affecte l'outillage, les recettes, le stockage des matériaux, le nettoyage, le contrôle des paramètres et la planification |
| Plan de qualité et de certification | Définit les positions d'inspection, l'équipement de test, l'échantillonnage, la logique d'acceptation, les parcours de reprise et la conservation des enregistrements |
| Exigence de traçabilité | Détermine les points de codes-barres, les interfaces de données, le stockage d'images, l'impression d'étiquettes et l'intégration du système d'usine |
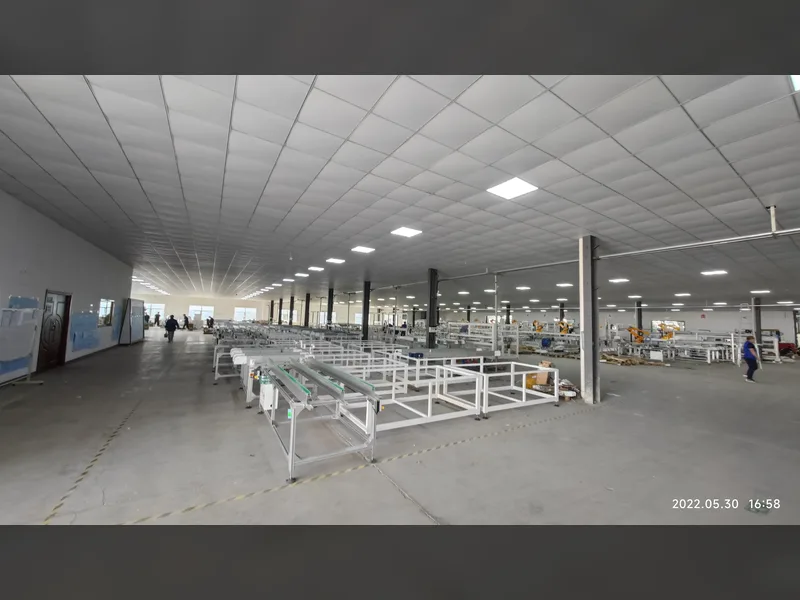
| Informations sur le bâtiment et les services publics | Définit l'emplacement de l'équipement, la largeur des allées, l'accès aux matériaux, la charge électrique, l'air comprimé, la ventilation et l'espace de maintenance |
| Modèle de main-d'œuvre et de maintenance | Modifie la frontière entre le travail manuel, les postes assistés, la robotique, les pièces de rechange et le support technique |
| Stratégie d'expansion | Détermine où l'espace, les services publics, les convoyeurs, la capacité de test et les postes parallèles doivent être réservés |
Ces entrées évitent également une erreur de disposition courante : tracer d'abord une ligne nette puis forcer le produit et le flux de matériaux à s'y adapter. La meilleure séquence est la définition du produit, le flux de processus, les points de contrôle qualité, le modèle de cycle, la configuration de l'équipement, et enfin le plan d'étage détaillé.
Sources et lectures connexes
Bases de la fabrication photovoltaïque solaire — Département de l'énergie des États-Unis
Catalogue des équipements de production de panneaux solaires Ooitech
Équipement de ligne de production de panneaux solaires entièrement automatique Ooitech
Quelles machines sont utilisées pour fabriquer des panneaux solaires ? — Ooitech
Concevez en partant du module que vous devez produire
La ligne de production devient plus facile à spécifier lorsque le projet définit trois résultats : un circuit correct, un laminé durable et un module fini soutenu par des enregistrements de test et de traçabilité. La sélection des machines suit alors le processus au lieu de s'y substituer.
Ooitech peut configurer et fournir des systèmes de production de panneaux solaires pour des clients dans le monde entier, des usines assistées par opérateurs aux lignes à haute automatisation, avec sélection d'équipement, disposition d'usine, installation, mise en service, formation et support après-vente adaptés au module et au plan de production prévus.