Comment choisir le bon laminateur de modules solaires
Table des matières
Réponse rapide : Le choix d'une lamineuse pour modules solaires commence par le plan du module et la recette de lamination, et non par le chiffre annuel en MW de la brochure. La taille de la chambre est la première décision car elle fixe le nombre de modules chargés simultanément : une chambre de 2200 mm par 3600 mm a été spécifiée pour trois modules conventionnels de 72 cellules, une chambre de 2300 mm par 4600 mm pour quatre, et des chambres plus grandes pour cinq, toutes basées sur d'anciens formats de modules qui ne doivent pas être réutilisés pour les modules grand format actuels sans un nouveau plan d'implantation. Une spécification exigeant au moins 50 mm entre les modules signifie que diviser la surface du plateau par la surface du module surestime la charge. Un fournisseur qui annonce une capacité en utilisant des cellules de 156 mm et des modules de 275 W affichera un chiffre en MW plus élevé pour la même machine. Comparez plutôt les modules commercialisables par heure.
Fabrication de modules PV · par Jerry, Ooitech
Aperçu du produit et méthodologie de sélection
Sélection en fonction des exigences des modules
Sélectionner un module solaire laminatrice nécessite de regarder au-delà des brochures d'équipements isolés. La taille de la chambre d'un laminoir doit correspondre aux dimensions du module, son cycle doit correspondre à la vitesse globale de la ligne de production, et son profil de vide et de température doit s'adapter au encapsulant spécifique (EVA ou POE). Le choix de l'équipement doit découler des plans du module et des recettes de lamination plutôt que des chiffres annuels en MW imprimés dans les supports promotionnels.
Les puissances nominales en MW annoncées calculent souvent la capacité sur la base de formats de modules obsolètes (par exemple, cellules de 156 mm, modules de 275 W). Une puissance de module plus élevée gonfle les MW annoncés même lorsque le débit total de panneaux reste identique. Pour une évaluation objective, comparez les machines par modules vendables par heure :
Modules vendables par heure = modules par charge × charges complétées par heure × rendement de première passe × disponibilité
Importance des dessins de chargement
La sélection commence par les dimensions du module, l'épaisseur du verre, les détails d'empilement, les spécifications de l'encapsulant et les positions des boîtes de jonction. Un dessin de chargement à l'échelle doit démontrer les dégagements exacts. Par exemple, maintenir un dégagement de 50 mm entre les modules signifie que simplement diviser la surface du plateau par la surface du module surestime la capacité de charge. Les formats de chambre doivent être évalués par rapport aux dimensions modernes des modules de grand format.
Paramètres techniques et matrice de configuration
Sélection de l'architecture de la chambre
Un laminateur à chambre unique effectue l'évacuation, le pressage, le durcissement et l'évacuation de l'air dans une seule chambre. Il présente une empreinte plus petite et des besoins en services publics plus faibles. Les laminateurs à double chambre séparent le laminage du durcissement, permettant à une charge de durcir pendant que la charge suivante est évacuée, doublant ainsi la production par heure.
| Configuration | Zone de travail effective | Cycle de travail annoncé | Puissance de fonctionnement moyenne | Dimensions hors tout | Utilisation appropriée |
|---|---|---|---|---|---|
| Semi-automatique | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Réparations, travaux pilotes, petits modules |
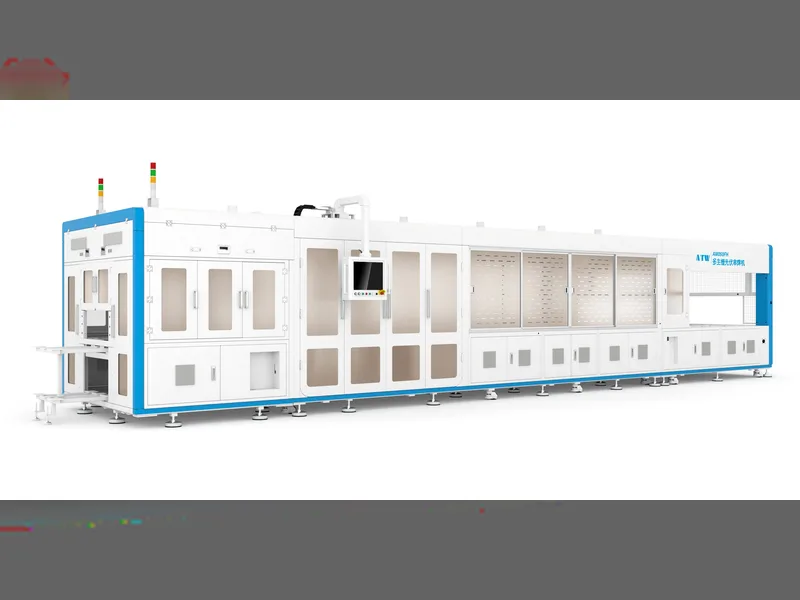
| Chambre unique automatique | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Volume de production inférieur |
| Double chambre automatique | 2200 × 3600 mm par chambre | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Production continue de modules |
| Double chambre empilée | Quatre niveaux de travail de 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Rendement élevé avec une surface au sol limitée |
| Grande double chambre | 2700 × 8700 mm par chambre | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m ; 63 t | Grands modules et lignes à haut volume |
Spécifications de vide et thermiques
La performance sous vide nécessite une évacuation rapide dans une chambre chaude et chargée. Les systèmes utilisent généralement des pompes à palettes rotatives (par ex., 2X-70) combinées à des surpresseurs Roots (par ex., ZJP300 ou ZJP600) pour les configurations à double chambre, afin d'atteindre des pressions de process inférieures à 100 Pa en 90 secondes. Les systèmes de chauffage utilisent de l'huile caloporteuse avec contrôle PID multi-zones, offrant une uniformité de température de plateau à ±1,5 °C à ±2,0 °C sur au moins cinq points de mesure par chambre.
Avantages techniques et facteurs d'évaluation clés
Le raisonnement derrière ces chiffres de vide et de thermique, y compris pourquoi les surpresseurs Roots sont associés à des pompes à palettes rotatives, est exposé dans pompes à vide pour lamineuse, la fenêtre EVA et la façon dont l'ensemble de pompes est configuré.
Synchronisation et minutage de la ligne
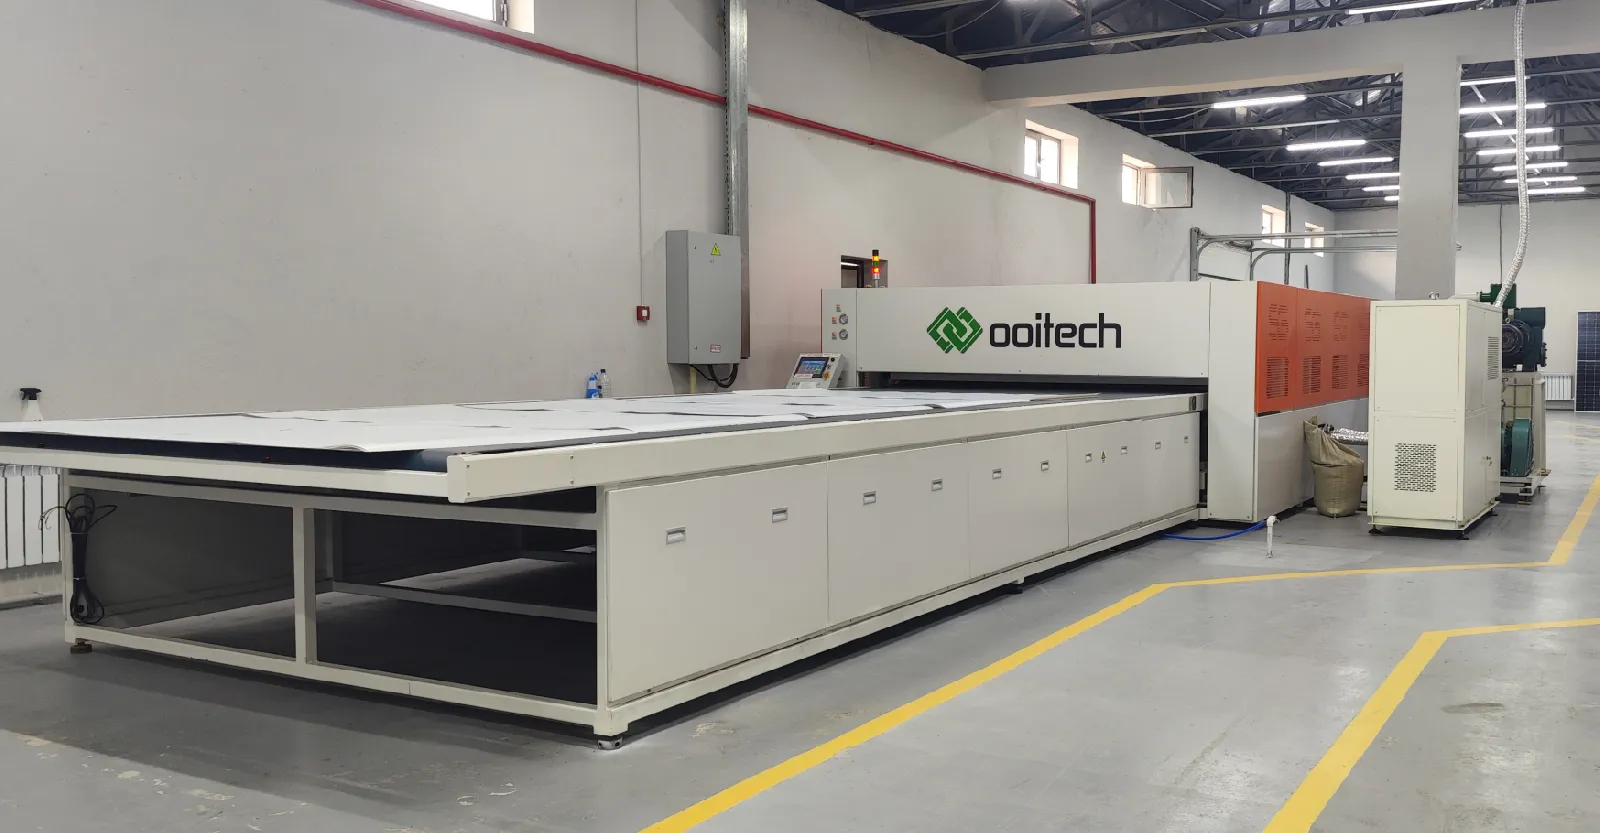
Correspondance des tampons au niveau de la ligne : Un laminateur doit s'intégrer de manière transparente avec les postes de soudage, de pose, de tampon, de refroidissement, d'inspection et d'encadrement. La capacité de manutention en aval détermine le rendement réel de la ligne.
Définitions explicites des temps de cycle : Des diagrammes de temps détaillés doivent couvrir le chargement, l'évacuation/pressage de la première chambre, le transfert, le durcissement dans la deuxième chambre, la ventilation et le déchargement, en alignant le temps de séjour total avec les fenêtres de durcissement EVA/POE.
Architecture de vide avancée : Une évacuation à haut débit associée à des pompes Roots booster empêche le piégeage d'air et la formation de bulles dans les empilements double-verre et feuille arrière .
Uniformité rigoureuse de la plaque chauffante : le chauffage PID multipoint assure une réticulation uniforme sur les modules en verre de grand format, sans coins froids.
Disponibilité contractuelle et maintenabilité : les objectifs d'utilisation de l'équipement (98 %-99 %) doivent définir le temps d'exploitation exclu, les calendriers de remplacement des membranes en silicone (plus de 3 000 cycles) et les systèmes de nettoyage automatique des bandes.
Applications produit et intégration de ligne
Scénarios d'application
Lignes pilotes et installations de R&D : configurations semi-automatiques (1100 × 2200 mm) idéales pour la production de modules en petits lots, les tests de processus et la réparation de modules.
Lignes commerciales standard : unités automatiques à une et deux chambres (2200 × 3600 mm) adaptées à la fabrication de panneaux solaires en volume moyen à élevé.
Usines de fabrication à haute densité : configurations empilées à deux chambres sur plusieurs niveaux pour maximiser le rendement par mètre carré dans les installations à espace limité.
Lignes grand format et à l'échelle utilitaire : Unités à double chambre étendues (jusqu'à 2700 × 8700 mm) conçues pour prendre en charge la fabrication de modules lourds en double-verre, TOPCon, HJT et PERC.
Exigences d'intégration des installations : l'installation nécessite une planification précise des installations, y compris l'alimentation 380 V/50 Hz, l'alimentation pneumatique de 0,6 à 0,8 MPa, l'eau de refroidissement de la pompe à vide, les capacités de charge au sol jusqu'à 1,5 t/m² et la planéité du sol à ±10 mm près.
Exigences de recommandation et acceptation FAT
Liste de contrôle des spécifications et critères d'acceptation
Pour évaluer et sélectionner le modèle de laminoir approprié, cinq données d'entrée critiques sont requises :
Dessin détaillé de la conception du module et enveloppe dimensionnelle.
Spécifications de la pile de verre, d'encapsulant et de feuille arrière/verre arrière.
Fiche technique de l'encapsulant (fenêtres de durcissement EVA ou POE).
Rendement de module requis par équipe et objectif opérationnel.
Plan d'aménagement de l'installation indiquant les points de raccordement des services (électricité, air, eau de refroidissement).
Test d'acceptation en usine (FAT)
L'évaluation finale du FAT doit exécuter des piles de matériaux de production réels sur des charges consécutives à des températures de fonctionnement stables. Les mesures d'acceptation clés enregistrées lors du FAT comprennent les modules finis par heure, les courbes de la pompe à vide, la distribution thermique multipoint de la plaque, les journaux d'alarme PLC, le rendement de première passe et le délai de redémarrage après la maintenance planifiée.
Associé : Pourquoi le bussing (soudure par recouvrement) provoque des fissures de cellules couvre la géométrie du joint sur laquelle la lamination agit ensuite, ce qui est souvent le point de départ d'une fissure au trou central.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :