Pompes à vide pour lamineuses : types et la fenêtre EVA
Table des matières
Un laminoir est jugé sur son rendement, et le rendement est décidé en grande partie par un composant que les acheteurs regardent rarement lors d'une visite d'usine : l'ensemble de pompes à vide. Un mauvais choix produit des micro-bulles qu'aucune inspection en aval ne peut éliminer.
Fabrication de modules PV · Processus de lamination · par Jerry, Ooitech
1. La fenêtre EVA qui conditionne tout le reste
L'éthylène-acétate de vinyle ne fond pas simplement pour rester en place. Il passe par deux étapes distinctes, et l'écart entre elles correspond au temps dont dispose le système de vide pour agir.
| Étape | Température | Ce que cela signifie pour le vide |
|---|---|---|
| Fusion | Environ 70–80 °C | Le film entre dans sa phase fondue. C'est le moment idéal pour évacuer, car l'encapsulant est suffisamment mou pour libérer l'air piégé mais n'a pas encore commencé à durcir. |
| Réticulation | Environ 130 °C | La réticulation commence et s'accélère. En dessous de cette température, la réaction est très lente, ce qui explique précisément pourquoi la première chambre d'un laminoir à double chambre est normalement maintenue à 125 °C ou moins. |
Tout ce qui suit découle de l'intervalle entre ces deux températures. Si la chambre est déjà chaude lorsque le film fond, l'intervalle fusion-réticulation est court. Dans un procédé à chambre unique, la chambre se situe généralement au-dessus de 140 °C, ne laissant qu'environ 60 à 90 secondes pour atteindre le vide requis. Manquez cette fenêtre et l'air reste piégé dans l'encapsulant, formant des micro-bulles et des défauts qui apparaissent plus tard dans le module fini.
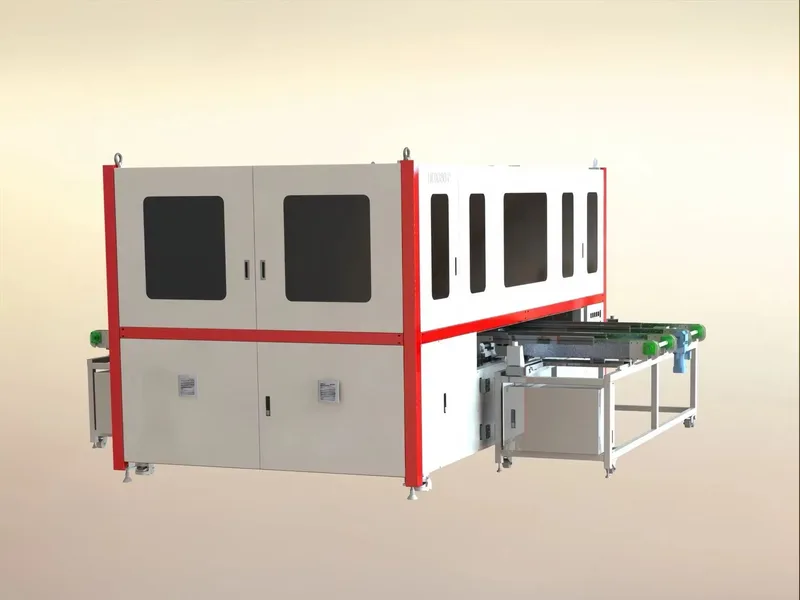
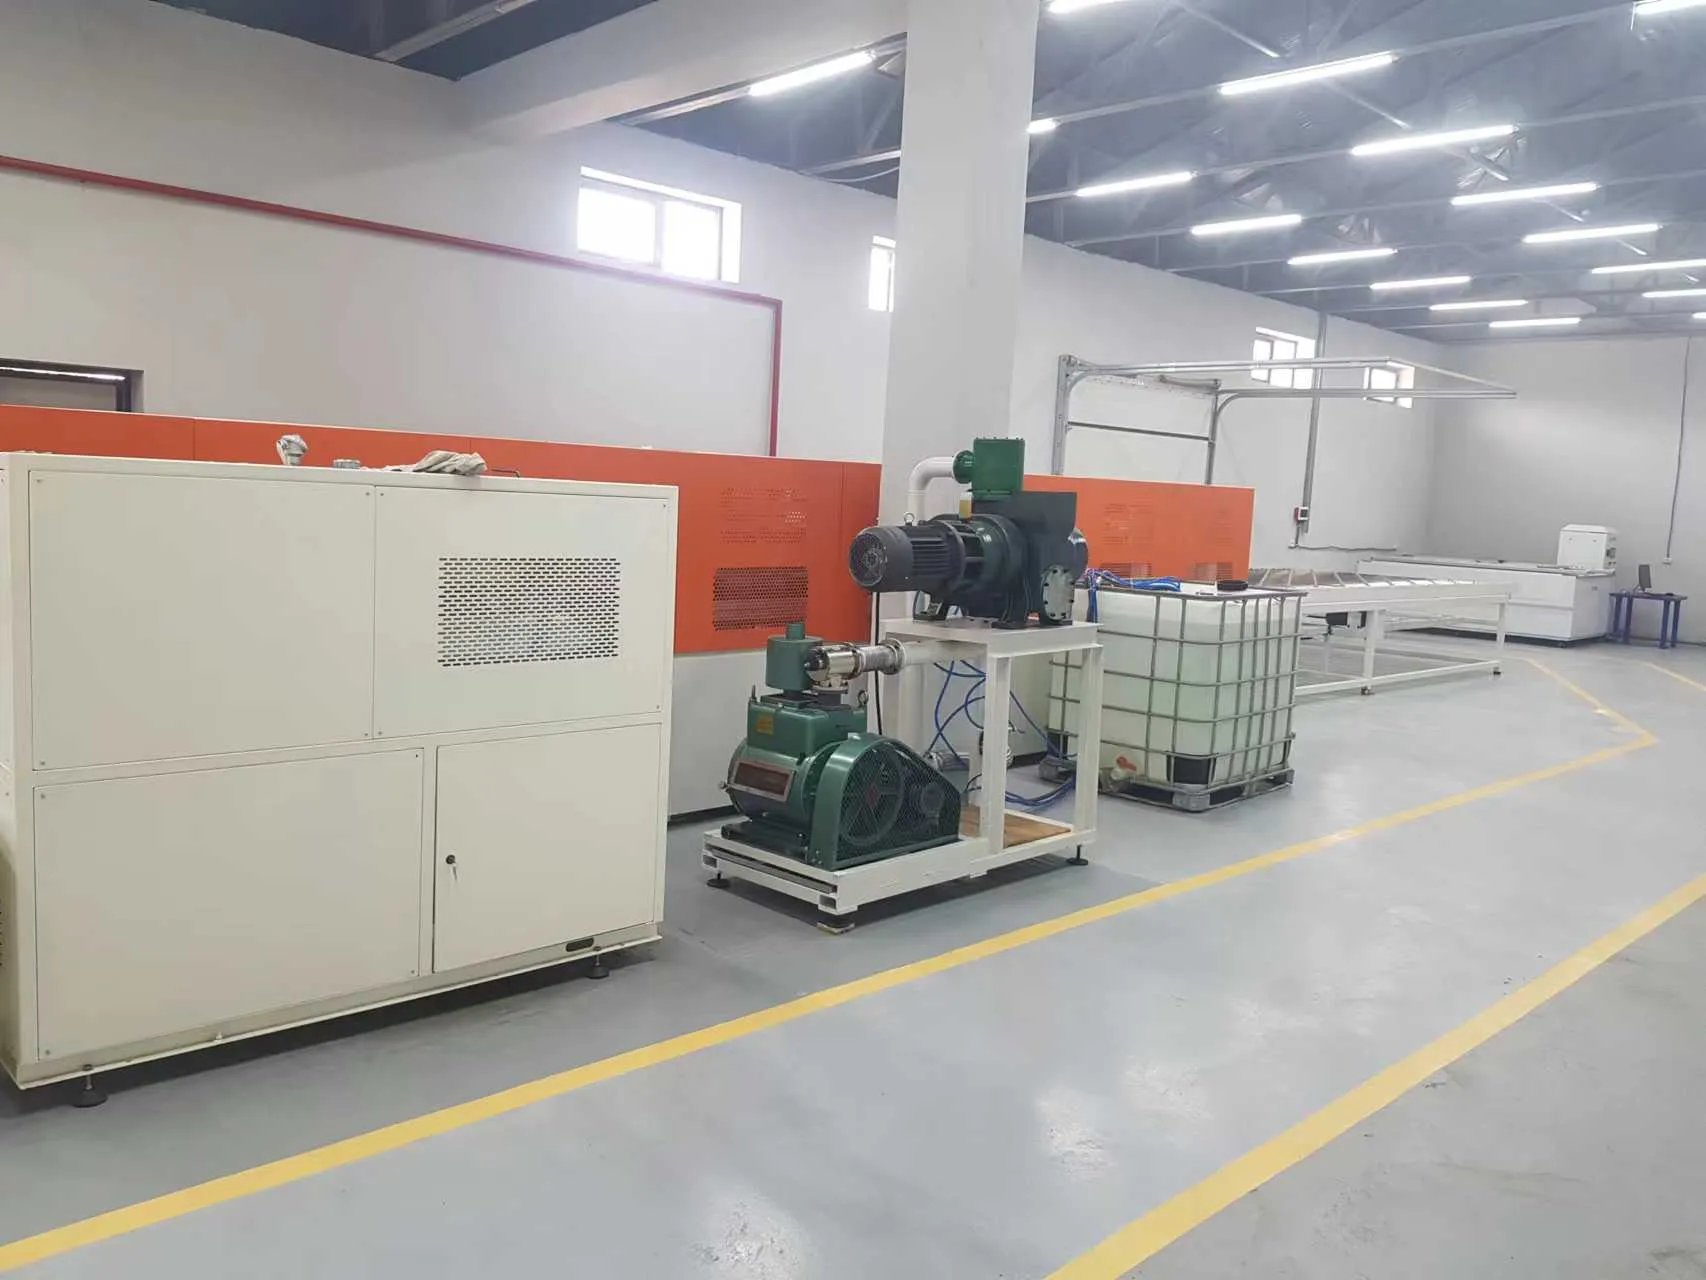
Fig. 1 : Un laminoir avec son ensemble de pompes à vide installé à côté sur le sol de l'usine. Les pompes constituent une installation séparée avec leur propre tuyauterie, vase récepteur et accès de maintenance, ce qui explique qu'elles soient faciles à négliger lors de la planification de l'implantation et coûteuses à déplacer ensuite.
2. Pourquoi les laminoirs à double chambre existent
La conception à double chambre est essentiellement un moyen de gagner du temps. En maintenant la première chambre dans la plage de 100 à 120 °C, l'encapsulant fond plus lentement et la réticulation commence plus tard, ce qui prolonge la fenêtre de dégazage bien au-delà de ce que permet une chambre unique chaude. Le module est ensuite transféré dans une seconde chambre plus chaude pour achever la réticulation.
C'est la raison procédurale derrière une décision qui, autrement, ressemble à un choix purement mécanique. Cela explique aussi pourquoi le système de vide n'est pas un accessoire périphérique : c'est la partie de la machine qui doit fonctionner dans la fenêtre créée par la conception thermique. Le contexte plus large de l'étape de lamination est couvert dans l'étape de lamination du processus de production, et la machine elle-même dans notre guide du laminoir pour panneaux solaires.
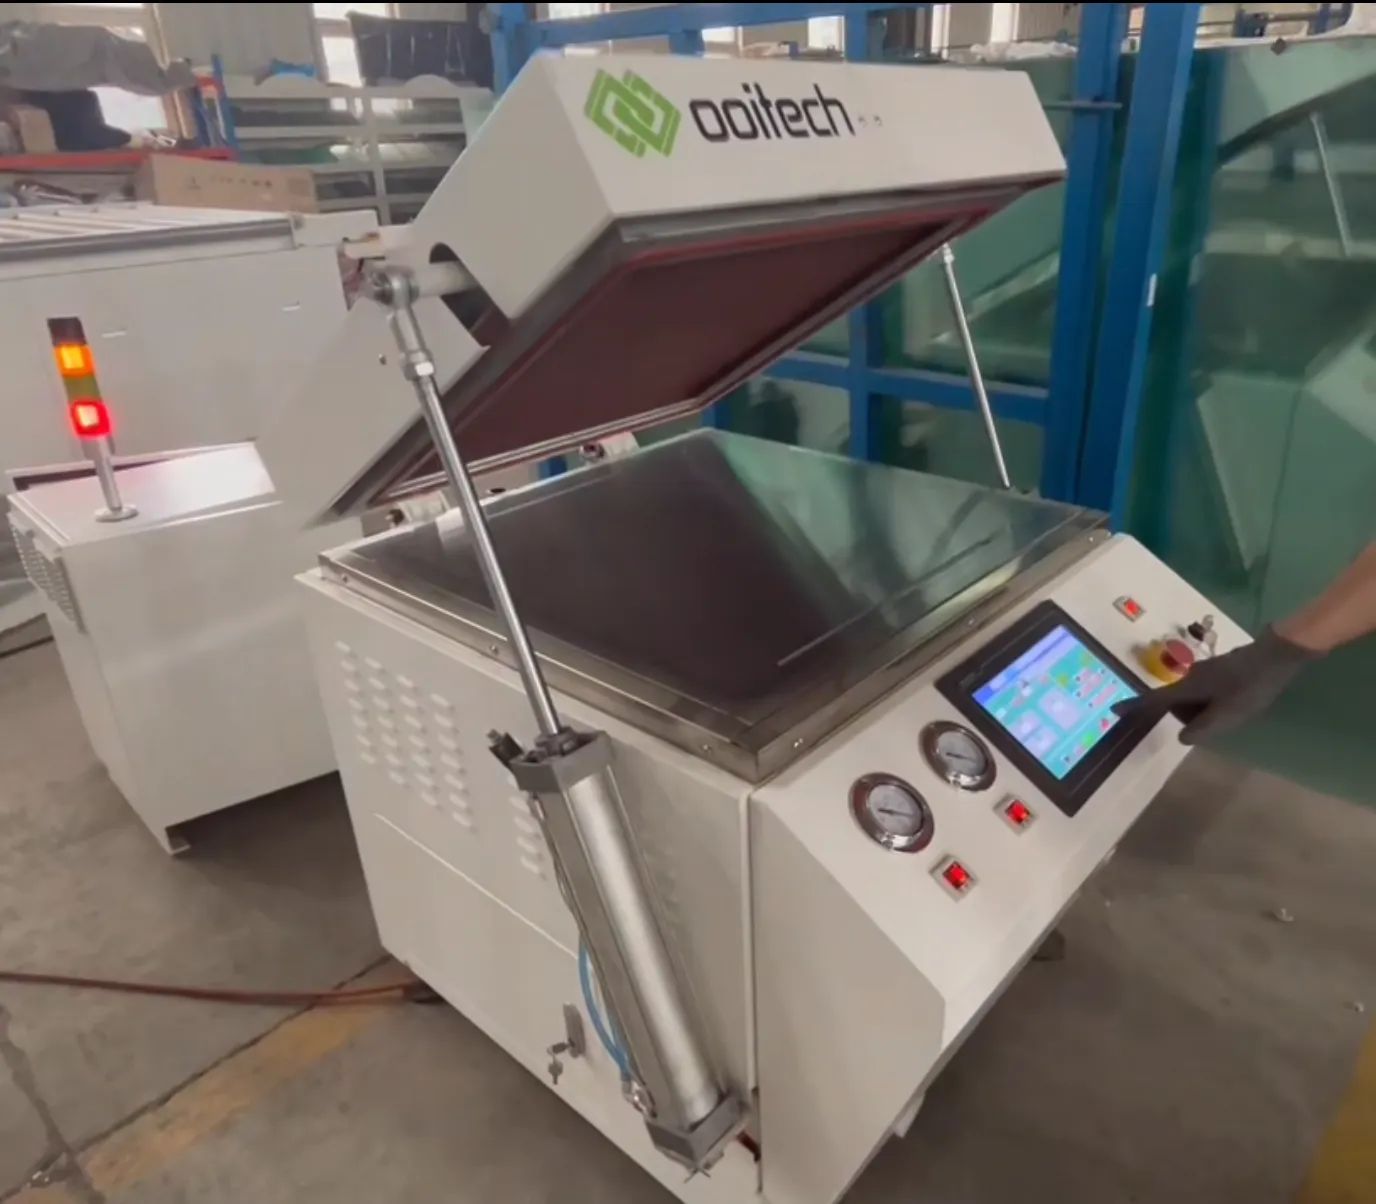
Fig. 2 : Une chambre de laminoir avec le couvercle ouvert. Le volume de la chambre, l'état du joint et la vitesse de pompage déterminent ensemble la rapidité avec laquelle le vide requis est atteint, et donc si la fenêtre de dégazage est respectée ou manquée.
3. Les trois types de pompes que vous trouverez sur un laminoir
Pompe à palettes rotatives
La pompe à palettes rotatives lubrifiée à l'huile est le cheval de trait des systèmes de vide de lamination. Une unité unique pompe généralement à 60 à 100 litres par seconde. À l'intérieur du corps de pompe, un rotor est monté de manière excentrée, portant des palettes poussées vers l'extérieur par des ressorts et la force centrifuge pour rester contre l'alésage. L'espace en forme de croissant entre le rotor et l'alésage est divisé en plusieurs chambres de volume variable.
Chaque chambre effectue un cycle continu en trois parties. Elle s'ouvre vers l'admission en se dilatant, aspirant le gaz. Elle se ferme ensuite et se contracte, comprimant le gaz piégé. Enfin, la pression dépasse la pression atmosphérique et le gaz soulève le clapet d'échappement, traversant la couche d'huile et sortant. C'est une pompe volumétrique : elle déplace des volumes fixes de gaz plutôt que de s'appuyer sur un autre mécanisme.
L'huile ne se contente pas de lubrifier. Elle assure l'étanchéité des jeux entre les palettes et l'alésage pour que le gaz ne puisse pas refluer, elle lubrifie les pièces mobiles et, comme le clapet d'échappement se trouve sous l'huile, elle empêche l'atmosphère de refluer dans la chambre lorsque la pompe s'arrête. Ces trois fonctions sont importantes dans un système de lamination, où un retour de flux contaminerait le module.
Pompe Roots
Une pompe Roots n'est presque jamais utilisée seule. Sur un laminoir, elle sert d'étage booster, et une configuration courante pour la première chambre est deux pompes à palettes rotatives avec une pompe Roots. Des vitesses de pompage supérieures à 1 200 litres par seconde sont typiques, ce qui explique son utilisation là où le volume doit être déplacé rapidement.
Le mécanisme repose sur deux rotors en forme de huit, entraînés par engrenages pour tourner en sens opposés de manière synchronisée. Les rotors ne touchent jamais l'autre ni l'alésage ; les jeux sont de l'ordre de 0,1 à 0,3 mm, donc aucune huile n'est nécessaire pour l'étanchéité ou la lubrification à l'intérieur de la chambre de pompage.
La conséquence de cette conception est la clé pour comprendre où elle convient. Une pompe Roots n'a aucune compression interne: le gaz est capturé dans un espace fixe et transporté vers la sortie sans être comprimé. Lorsque cet espace s'ouvre vers l'échappement, le gaz à pression plus élevée reflue, de sorte que la pompe ne peut pas atteindre à elle seule un rapport de compression élevé ni refouler vers l'atmosphère. Elle a besoin d'une pompe primaire pour abaisser le système à une pression où l'étage Roots fonctionne efficacement. C'est la véritable raison pour laquelle une pompe Roots est associée à des pompes à palettes rotatives plutôt que de les remplacer.
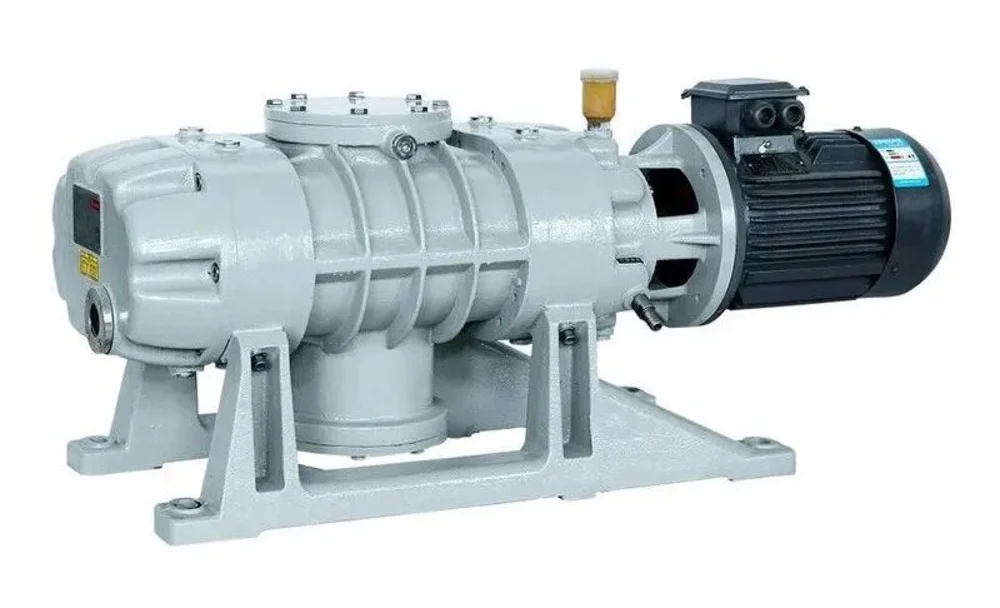
Fig. 3 : Une pompe Roots avec son moteur d'entraînement. Grande vitesse de pompage, aucun contact entre les rotors et aucune capacité de travailler seule contre la pression atmosphérique. C'est un booster par conception, non par convention.
Pompe à vis sèche
La pompe à vis sèche est une conception volumétrique entièrement sans huile et, dans les applications haut de gamme, elle remplace les pompes à joint d'huile plutôt qu'elle ne s'y ajoute. Rien dans la chambre de pompage n'utilise d'huile ou d'eau comme milieu d'étanchéité ou de lubrification, ce qui donne un vide propre sans entraînement d'huile dans le procédé.
À l'intérieur, une paire de rotors hélicoïdaux parallèles de sens opposé est entraînée par des engrenages de synchronisation de précision et tourne à grande vitesse en sens opposés. Comme dans la conception Roots, les rotors ne touchent ni l'autre ni le carter, si bien qu'aucun lubrifiant n'est nécessaire dans le trajet du gaz. Le gaz est capturé entre la vis et le carter et transporté vers la sortie, et le volume diminue régulièrement en chemin, de sorte que le gaz est comprimé avant le refoulement.
De nombreuses conceptions utilisent un pas variable le long du rotor. Cela répartit la compression plus uniformément et donne au gaz plus d'occasions d'être refroidi pendant son transport, ce qui maintient la température du corps de pompe sous contrôle. Sur une lamineuse, où le flux gazeux transporte des volatils d'EVA à température élevée, cette gestion thermique fait partie de l'aptitude de la pompe à ce service plutôt que d'un raffinement optionnel.
4. Comparaison des trois
| Palette rotative | Roots | Vis sèche | |
|---|---|---|---|
| Rôle sur une lamineuse | Pompe primaire | Booster, associé à une palette rotative | Pompe primaire, alternative sans huile |
| Vitesse de pompage typique | 60–100 L/s par unité | Supérieure à 1 200 L/s | Selon l'application |
| Milieu d'étanchéité | Huile | Aucun, jeu réduit uniquement | Aucun, jeu réduit uniquement |
| Compression interne | Oui | Non | Oui, le long de la vis |
| Peut refouler seule à l'atmosphère | Oui | Non, nécessite une pompe de soutien | Oui |
| Propreté du procédé | Huile présente ; le retour de vapeur d'huile doit être géré | Chambre de pompage propre | Trajet de gaz entièrement sans huile |
| Consommables | Huile et filtres | Minimes | Minimes |
Lu comme une décision d'achat plutôt qu'un classement technique, l'arbitrage est simple. Un ensemble à palette rotative coûte moins cher et est bien maîtrisé, au prix des vidanges d'huile, des changements de filtres et de la gestion du retour de vapeur d'huile. Un booster Roots n'est pas optionnel sur les grandes chambres, car les pompes à palette seules ne peuvent pas déplacer le volume assez vite dans la fenêtre. Une pompe à vis sèche élimine totalement l'huile du trajet du gaz et est généralement choisie lorsque le risque de contamination ou la charge de maintenance est le facteur décisif.
5. Pourquoi l'ensemble de pompage fait partie de la spécification de la lamineuse
Parce que la configuration de pompage est dimensionnée en fonction du volume de la chambre et de la fenêtre de dégazage, il s'agit d'un élément de la spécification de la lamineuse, et non d'un achat séparé. Trois questions règlent l'essentiel.
- Quel est le volume de la chambre et la pression cible ? Avec la longueur de la fenêtre, cela détermine la vitesse de pompage requise et donc si une seule pompe à palette suffit ou si un booster Roots est nécessaire.
- Chambre simple ou double ? Une machine à double chambre fait fonctionner une première chambre plus froide, ce qui allonge la fenêtre et assouplit l'exigence de vitesse instantanée, mais ajoute une seconde chambre à mettre sous vide. Ce point est traité plus en détail dans comment choisir la bonne lamineuse pour module solaire.
- Quel est le plan de maintenance ? Les intervalles d'huile et de filtres sur un ensemble à palette, contre le coût d'investissement plus élevé et la charge de consommables plus faible d'une vis sèche. Sur une durée de vie de dix ans, les deux totaux sont plus proches que ne le suggèrent les prix d'achat.
Un système de vide sous-dimensionné pour la chambre n'échoue pas immédiatement. Il produit des modules qui passent l'inspection finale et échouent plus tard, et la signature du défaut — micro-bulles et vides dans l'encapsulant — fait l'objet de toutes les bulles de laminage ne sont pas la faute de l'encapsulant. La sélection de l'encapsulant interagit avec la même fenêtre, comme expliqué dans notre guide des films encapsulants EVA, POE et EPE.
FAQ
Pourquoi une lamineuse à double chambre fait-elle fonctionner sa première chambre plus froide ?
Pour allonger la fenêtre de dégazage. L'EVA fond autour de 70 à 80 °C et commence à réticuler autour de 130 °C. Maintenir la première chambre à environ 100 à 120 °C ralentit les deux étapes, donnant au système de vide plus de temps pour éliminer l'air piégé avant que l'encapsulant ne commence à prendre.
Pourquoi les lamineuses associent-elles une pompe Roots à des pompes à palette rotative ?
Parce qu'une pompe Roots ne peut pas refouler seule à l'atmosphère. Ses rotors piègent le gaz dans un volume fixe sans le comprimer, de sorte que le gaz reflue à la sortie et qu'elle ne peut pas atteindre seule un rapport de compression élevé. Elle fournit une vitesse de pompage élevée pour sa taille, et les pompes à palette rotative fournissent la compression qui évacue le gaz. Deux pompes à palette plus une pompe Roots constituent une configuration courante pour la première chambre.
Quel est le rôle de l'huile dans une pompe à palette rotative ?
Trois choses. Elle assure l'étanchéité des jeux entre les palettes et l'alésage de la pompe pour empêcher le gaz de refluer, elle lubrifie les pièces mobiles et, comme le clapet d'échappement est immergé dans l'huile, elle empêche l'atmosphère de refluer dans la chambre lorsque la pompe ne tourne pas.
Une pompe à vis sèche vaut-elle le coût supplémentaire ?
Cela dépend de ce que vous optimisez. Une pompe à vis sèche n'a ni huile ni eau dans la chambre de pompage, de sorte que le vide est propre et qu'il n'y a pas d'entraînement d'huile vers le module, et la charge de consommables est plus faible. En contrepartie, le coût d'investissement est plus élevé. Lorsque le risque de contamination ou les effectifs de maintenance sont la contrainte, le calcul lui est généralement favorable ; lorsque le capital est limité et le procédé bien maîtrisé, un ensemble à palette reste viable.
Pourquoi la température de l'EVA importe-t-elle autant pour le système de vide ?
Parce que les deux étapes thermiques définissent l'échéance. Le film ne libère efficacement l'air piégé qu'une fois fondu, et il cesse de le faire librement dès que la réticulation commence. Le système de vide doit atteindre la pression requise dans cet intervalle, ce qui, dans un procédé à chambre unique au-dessus de 140 °C, peut ne représenter que 60 à 90 secondes.
Que se passe-t-il si la chambre n'est pas mise sous vide assez rapidement ?
L'air reste piégé dans l'encapsulant pendant sa réticulation, produisant des micro-bulles et des vides. Ceux-ci ne sont pas toujours visibles à la sortie du lamineur, ce qui rend le problème facile à manquer jusqu'à ce que les données de rendement ou les retours terrain le révèlent. Le défaut est un problème de performance de pompe aussi souvent qu'un problème d'encapsulant.
Réflexions finales
L'ensemble de pompes à vide est le point où la conception thermique d'un lamineur devient une exigence mécanique. L'EVA fond entre 70 et 80 °C et réticule à partir d'environ 130 °C, et le système de vide doit évacuer la chambre dans l'intervalle entre ces deux températures. C'est pourquoi les machines à double chambre utilisent une première chambre plus froide, pourquoi des surpresseurs Roots apparaissent sur les chambres plus grandes, et pourquoi le pompage sans huile mérite d'être envisagé lorsque la contamination ou la maintenance est la contrainte. Lorsque vous spécifiez un lamineur, demandez le volume de la chambre, la configuration des pompes, les vitesses de pompage et le temps de mise sous vide atteignable comme un ensemble — une machine chiffrée sans ces éléments est une machine dont vous ne pouvez pas prédire le rendement. Si vous évaluez des lamineurs pour une nouvelle ligne, envoyez-nous le format du module et le débit cible et nous étudierons avec vous le dimensionnement de la chambre et des pompes. Pour voir la machine dans son contexte, la page OTCY-2754DD single-layer double-chamber laminator couvre en détail l'agencement des chambres.