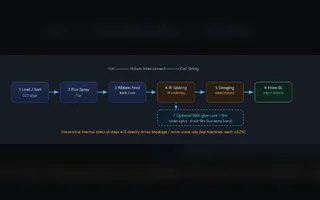
Réponse rapide : Un ensemble de machines de fabrication de panneaux solaires n'est pas une seule machine. Une ligne de modules est une séquence de postes — découpe de cellules, tabbing et stringing, layup avec verre et encapsulant, bussing, laminage, découpe, cadrage, boîte de jonction et durcissement, puis test EL et IV et tri — reliés par des convoyeurs et une couche MES. Le dimensionnement part de la capacité, pas d'une liste de machines : une ligne semi-automatique de 5 MW suit la même séquence de processus qu'une ligne automatique de 1,2 GW, mais le nombre de postes, le niveau d'automatisation et le nombre d'opérateurs changent à chaque étape.
Les erreurs coûteuses sur une ligne de modules sont rarement des machines qui tombent en panne. Ce sont des postes achetés à un niveau d'automatisation inadapté à la capacité que vous prévoyez réellement d'exploiter, et des formats figés trop tard pour modifier la disposition. Cette page détaille les décisions de dimensionnement qui vont de 5 MW à 1,2 GW.
Pourquoi 5 MW et 1,2 GW nécessitent des machines différentes
Le processus ne change pas avec l'échelle. La manutention, si. À 5 MW, vous pouvez accepter le chargement manuel au stringer, le layup manuel et le laminage par lots, car la ligne fonctionne à une fraction du temps de cycle que l'équipement peut fournir. À 1,2 GW, les mêmes postes deviennent la contrainte : le débit du stringer, le temps de cycle du laminoir et la capacité de test en ligne déterminent si la ligne atteint sa production nominale ou fait la queue devant un poste.
C'est pourquoi deux lignes avec la même liste de postes peuvent différer d'un facteur plusieurs en coût par MW. La différence réside dans l'automatisation de la manutention, dans la redondance au poste goulot d'étranglement, et dans le fait que les tests soient en ligne ou hors ligne.
Ce qui change à chaque palier de capacité
| Capacité | Manutention | Où apparaît la contrainte | Conséquence de planification |
|---|
| 5-20 MW | Semi-automatique, chargement et déchargement manuels à plusieurs postes | Temps de cycle du laminoir, précision du layup manuel | Moins de postes, une seule équipe, possibilité d'ajouter l'automatisation plus tard |
| 30-60 MW | Automatique au stringing et au laminage, manuel au cadrage et à l'emballage | Changement de format de cellules au stringer, tampon entre layup et laminage | La flexibilité de format compte plus que la vitesse de pointe |
| 120-300 MW | Manutention en ligne avec convoyeurs, traçabilité MES attendue | Capacité EL et IV en ligne, précision du bussing et du layup | Les tests doivent suivre le rythme de la ligne, pas le retarder |
| 600 MW - 1,2 GW | Entièrement automatique, transfert par robot ou portique, boucle fermée MES | Tout poste unique sans redondance devient le débit de la ligne | La redondance et la disposition déterminent la production réelle, pas la vitesse de la fiche technique |

Cinq postes où le dimensionnement échoue
1. Découpe et scribage des cellules. La voie de découpe doit correspondre à la technologie de cellule que vous exploiterez réellement. Une ligne spécifiée autour de cellules M10 half-cut se comporte différemment dès que vous passez à des cellules multi-cut ou back-contact, où le motif arrière doit être respecté dès la première découpe. Le plateforme de découpe laser à contacts arrière SC-20P est un exemple de découpe choisie en fonction de la famille de cellules plutôt que du débit seul.
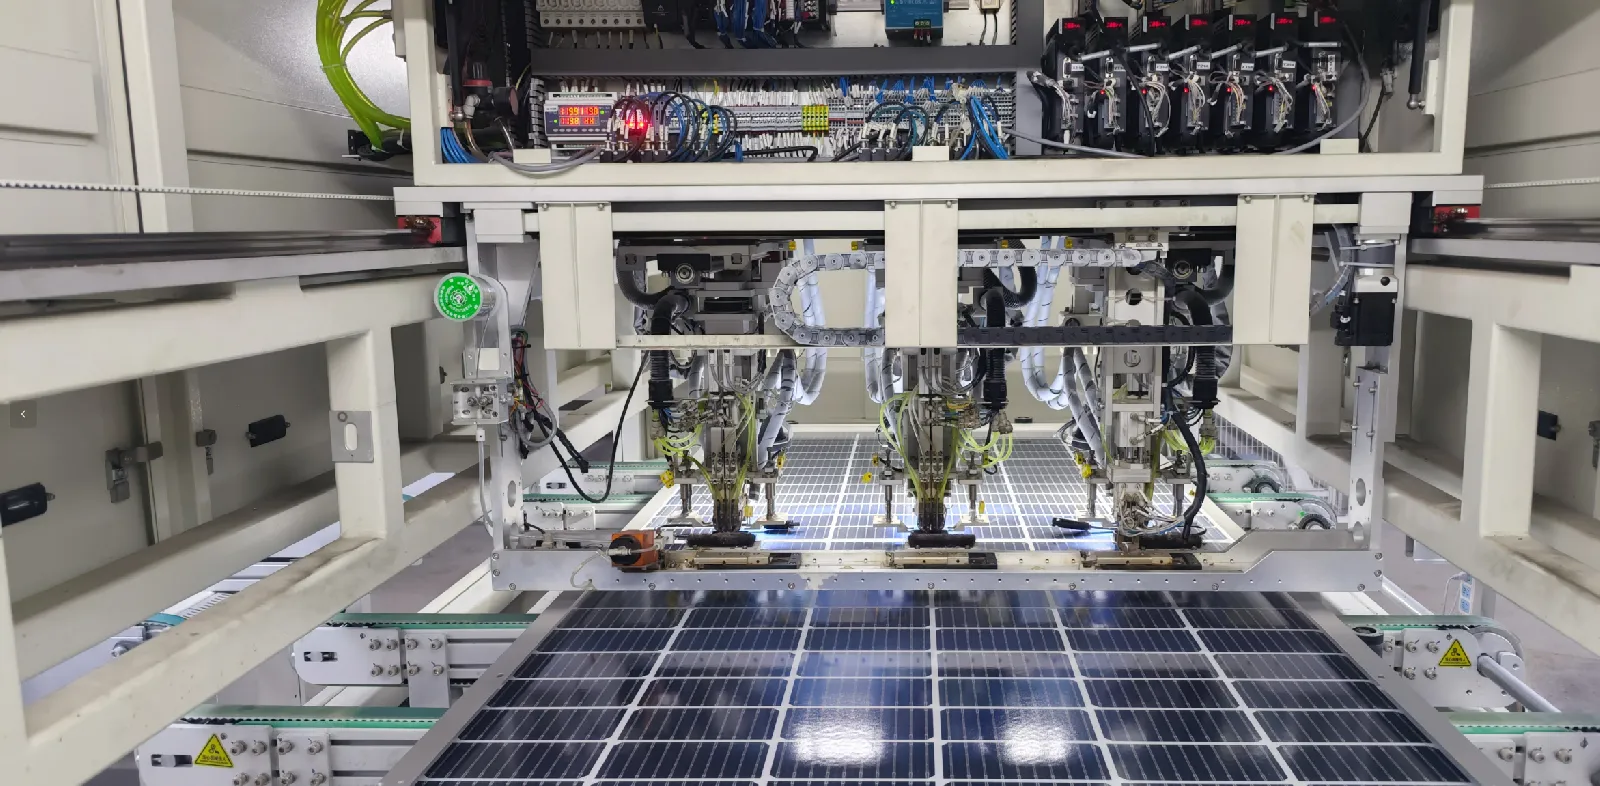
2. Tabber stringer. C'est généralement le premier goulot d'étranglement. Le nombre de busbars détermine la décision : une machine MBB ne peut pas suivre une ligne passée au SMBB ou au 0BB sans changement de plateforme. Faites correspondre le stringer à la feuille de route des busbars, pas seulement à aujourd'hui.
3. Layup. Le layup manuel n'est viable que tant que la capacité est faible et les formats stables. Dès que les formats changent souvent, le layup automatique avec changement rapide coûte moins cher que la perte de rendement due à la manutention.
4. Laminoir. Le temps de cycle et le nombre de chambres fixent le plafond de toute la ligne. Acheter un stringer plus rapide devant un laminoir sous-dimensionné produit une file d'attente, pas de la production.
5. Test EL et IV. Les tests hors ligne sont acceptables à faible capacité. Au-dessus d'environ 100 MW, les tests en ligne doivent correspondre au débit de la ligne, sinon les modules attendent et le débit de la ligne est fixé par le poste de test.

Figez ces paramètres avant de commander
La disposition n'est aussi stable que les cinq paramètres ci-dessous. Modifier l'un d'eux après la commande signifie généralement de nouveaux gabarits, de nouveaux programmes ou une nouvelle machine.
- Format et taille de cellule : M6, M10, M12 ou G12, et si le multi-cut est prévu.
- Feuille de route des busbars : MBB, SMBB ou 0BB, et l'intervalle de changement que vous pouvez tolérer.
- Format de module : taille et épaisseur du verre, profil du cadre, type de boîte de jonction.
- Niveau d'automatisation : combien d'opérateurs vous prévoyez d'employer, par équipe.
- Traçabilité : si une couche MES est requise maintenant ou plus tard. L'ajout rétroactif de la traçabilité est moins coûteux lorsque les points de données sont prévus dans les postes dès le départ.
Si vous connaissez déjà le palier de capacité et la feuille de route des cellules, les solutions de lignes clés en main sont organisées par capacité de 5 MW à 1,2 GW, afin que la liste des postes de votre palier puisse être comparée directement.
Où le coût de la ligne évolue réellement
Le prix de l'équipement n'est qu'une ligne du budget. En pratique, le coût par MW est déterminé par quatre éléments : le niveau d'automatisation de la manutention, le degré de redondance aux postes goulots d'étranglement, le fait que les tests soient en ligne ou hors ligne, et la part des travaux d'installation (utilités, charge au sol, air comprimé, classe de salle blanche le cas échéant) incluse dans le périmètre du fournisseur.
Deux fournisseurs qui chiffrent la même liste de postes peuvent donc différer sensiblement une fois le périmètre et l'automatisation alignés. Les chiffres de coût publiés pour les lignes de modules sont un point de départ pour la comparaison, pas une offre ; la décomposition du coût unitaire issue de 12 devis montre comment la même capacité est tarifée selon différents périmètres, et la tarification actuelle doit provenir d'une nouvelle offre.

Ce qu'il faut régler avant l'expédition de la ligne
- Essai de réception en usine : convenir des modules produits pendant l'essai et des données enregistrées.
- Utilités et sol : alimentation électrique, air comprimé, vide et charge au sol pour le lamineur, confirmés par rapport au plan d'implantation.
- Pièces de rechange et consommables : une liste de pièces de rechange définie pour la première année, ainsi que les consommables approvisionnés localement et ceux qui ne le sont pas.
- Formation et montée en cadence : qui reste sur site pendant la montée en cadence, et quels sont les critères d'acceptation du rendement à la fin de celle-ci.
- Périmètre d'importation et d'installation : quelle partie gère le dédouanement, le transport intérieur, le levage et la mise en service, convenu par écrit avant l'expédition.
FAQ
Une machine de fabrication de panneaux solaires est-elle une seule machine ou un ensemble ?
Un ensemble. Aucune machine unique ne transforme une cellule en module fini. L'ensemble minimal viable couvre le stringing, le layup, la lamination, le cadrage, la boîte de jonction et les tests, plus la manutention entre ces étapes.
Quelle est la plus petite capacité qui ait encore du sens pour une usine ?
Les lignes semi-automatiques sont proposées à partir de 5 MW. En dessous, la main-d'œuvre et les tests par module cessent d'être compétitifs face à l'achat de modules finis, de sorte qu'une ligne de cette taille vise normalement un produit spécifique plutôt qu'un approvisionnement général.
Quel poste détermine la production de la ligne ?
Celui dont le temps de cycle effectif est le plus long une fois la manutention et les changements de format inclus. En pratique, il s'agit du lamineur sur de nombreuses lignes, et du stringer lorsque les formats changent souvent.
Peut-on ajouter de l'automatisation après la mise en route de la ligne ?
En partie. Ajouter une manutention automatique à un poste est normalement faisable. Ajouter des tests en ligne ou une traçabilité complète plus tard est plus perturbateur, car l'implantation et les points de données doivent être créés plutôt qu'étendus.
Combien de temps s'écoule entre la commande et la production d'une ligne de modules ?
Cela dépend du niveau et de la préparation de l'usine. La fabrication des équipements, l'expédition, l'installation et la montée en cadence sont des phases distinctes, et c'est généralement la dernière qui prend du retard lorsque les utilités ou les travaux de sol ne sont pas terminés avant l'arrivée des machines.
Ai-je besoin d'un MES dès le premier jour ?
Pas nécessairement, mais la décision affecte la spécification des postes. Si la traçabilité est probable dans deux ou trois ans, il est moins coûteux de spécifier les points de données dès maintenant et d'activer la couche MES plus tard.
Réflexions finales
Dimensionner une ligne de modules est une séquence de décisions, pas une liste de machines : fixer le niveau de capacité, fixer la feuille de route des cellules et des busbars, puis choisir le niveau d'automatisation que ce niveau peut rentabiliser. Les lignes qui sautent la deuxième étape finissent par faire la queue devant le stringer ou le lamineur en l'espace d'un an. Si vous comparez des offres, envoyez les mêmes cinq données figées à chaque fournisseur et demandez à chacun d'indiquer la liste des postes et la limite de périmètre, afin que la comparaison porte sur des lignes et non sur des devis.
Associé : Technologie de cellule 0BB : ce que la suppression du busbar change place l'étape d'interconnexion dans la ligne plus large, afin que les changements de consommables et d'inspection puissent être vus en séquence.
Associé : Efficacité du module vs puissance : pourquoi 740 W peut être classé en dessous de 675 W définit les postes qui doivent livrer le format exigé par la classe d'efficacité.
Associé : Comment un panneau solaire est fabriqué : chaque étape et chaque contrôle est la vue poste par poste de la séquence décrite ici.
Associé : MC4 ou compatible MC4 : ce que signifie le nom du connecteur est installé au poste de boîte de jonction plutôt que sur le toit.
Associé : Types de câbles DC photovoltaïques : H1Z2Z2-K, IEC 62930 et PV1-F. Le fil de module est l'une des entrées que la séquence des postes doit traiter.
Associé : Mécanismes des enchaîneuses de cellules solaires : un guide zone par zone. Le stringer est un poste de cette ligne ; voici ce qu'il contient.