La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Qu'est-ce qu'une ligne d'assemblage de modules solaires ? Explication des stations et du flux
Table des matières
Une ligne d'assemblage de modules solaires n'est pas une liste de machines — c'est un flux cadencé par le takt dans lequel chaque station est rythmée par la plus lente, et la plus lente est presque toujours le laminoir. Les cellules entrent à une extrémité sous forme de plaquettes triées et testées et sortent à l'autre sous forme de module encadré, électriquement classé et étanche ; entre ces points, la ligne effectue cinq transformations physiques (soudage, pose, laminage, encadrement et test électrique) sur environ huit à douze stations. La production n'est pas déterminée par la somme des machines mais par le temps de takt — les secondes par module que le flux doit maintenir — et par la capacité du tampon à masquer l'écart entre les temps de cycle des stations. Comprendre la ligne comme un système, plutôt que comme une liste d'achats, est ce qui distingue une usine qui atteint sa capacité nominale d'une usine qui tourne à 60% de celle-ci.
Cet article couvre la séquence des stations et ce que chaque station contraint sur le produit final, le choix entre semi-automatique et entièrement automatique et la capacité à laquelle il bascule, la logique des tampons et des en-cours, où les lignes réelles perdent de la production, et ce qu'un acheteur doit spécifier. Pour la séquence de processus sous-jacente elle-même, voir le processus de fabrication de panneaux solaires en dix étapes.
La ligne comme un flux, pas une liste de machines
La propriété déterminante d'une ligne d'assemblage est que les stations sont couplées par un mécanisme de transfert et rythmées par un rythme commun. Dans une ligne de modules solaires, ce rythme est le temps de takt, exprimé en secondes par module ou, plus utilement, en modules par heure. Une ligne nominale de 20 modules par heure a un takt de 180 secondes : chaque station doit accomplir son travail, en moyenne, en 180 secondes.
Deux conséquences en découlent immédiatement, et toutes deux surprennent les acheteurs novices. Premièrement, la capacité de la ligne est celle de sa station la plus lente, pas sa moyenne. Acheter une enfileuse à grande vitesse pour alimenter un laminoir lent n'augmente pas la production ; cela augmente les en-cours. Deuxièmement, les temps de cycle entre stations ne sont pas naturellement équilibrés. L'enfileuse travaille en secondes par cellule, le laminoir travaille selon un cycle de vide et de durcissement de 12–20 minutes, et les tests travaillent en dizaines de secondes. Faire coopérer ces éléments est ce dont il s'agit réellement dans la conception d'une ligne.
Le laminoir est le goulot dans presque toutes les lignes de modules car c'est un processus par lots au sein d'un flux continu. Un laminoir avec un cycle de 15 minutes et plusieurs étages peut produire un module toutes les N secondes, où N est le cycle divisé par le nombre d'étages, mais il ne peut pas être accéléré en ajoutant des opérateurs. Tout ce qui est en amont doit donc être dimensionné pour alimenter le laminoir en continu, et tout ce qui est en aval doit être dimensionné pour évacuer ce qu'il décharge. Les lignes sont conçues à rebours à partir du laminoir.
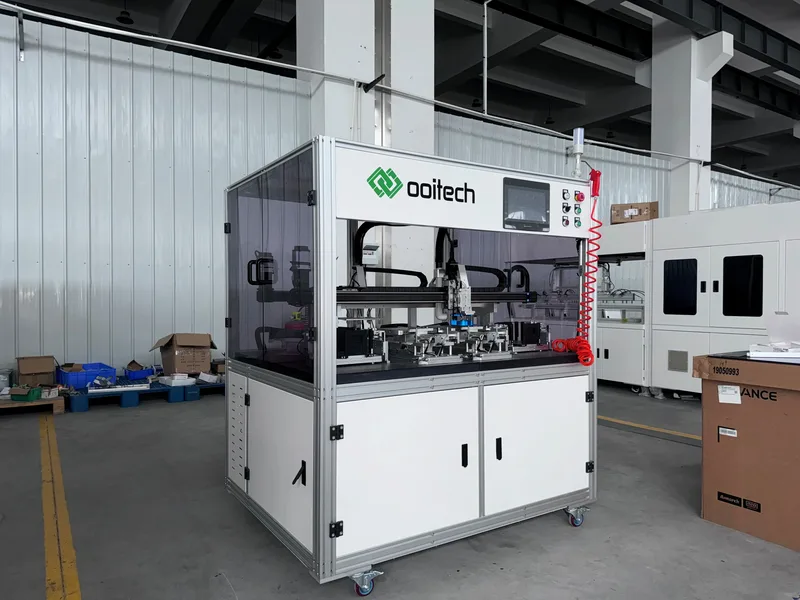
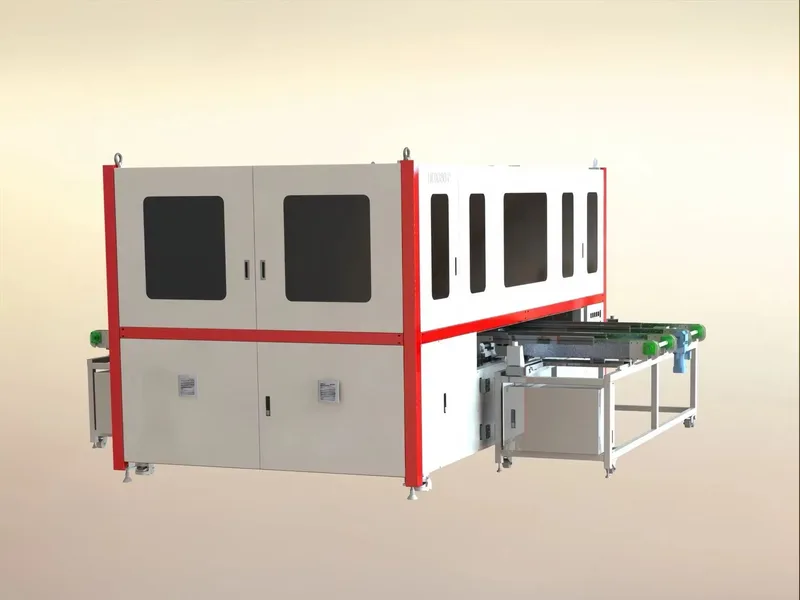
Une station unique comme celle-ci n'est qu'une partie du flux, c'est pourquoi la séquence importe plus que la liste des machines.

Séquence des stations et ce que chaque station contraint
Le tableau ci-dessous associe la séquence de stations courante à la fonction qu'elle remplit et, plus important encore, à la propriété du module final que la station fixe. Une fois qu'un module quitte une station, le défaut créé par cette station est soit réparable à un coût, soit non réparable du tout ; la dernière colonne est ce qui devrait réellement importer aux acheteurs.
| # | Station | Fonction | Ce qu'elle contraint dans le module final |
|---|---|---|---|
| 0 | Tri et découpe des cellules | Trie les cellules par courant et puissance ; découpe au laser les cellules pour les formats demi-cellule ou shingled | Précision du classement de puissance des modules et perte par désadaptation ; la qualité de découpe détermine l'état de passivation des bords |
| 1 | Enfileuse et soudeuse de rubans | Soude le ruban sur les busbars des cellules et relie les cellules de l'avant vers l'arrière en une chaîne série | Résistance série, puissance, et chaque microfissure ou joint froid dans le module fini |
| 2 | Inspection des chaînes (EL en ligne) | Imagerie par électroluminescence de chaque chaîne terminée | Si les fissures cachées et les rubans mal alignés sont détectés avant que le laminage ne les fige |
| 3 | Disposition et busbars | Pose des chaînes sur le verre avec l'encapsulant ; soudage des busbars et connexion des extrémités de chaîne | Positionnement des cellules, espacement et interconnexion entre chaînes ; l'erreur de placement devient permanente |
| 4 | Inspection avant laminage | Confirme l'ordre de pose, l'absence de corps étrangers et un découpage correct | Qualité de l'encapsulation et risque de bulles, de corps étrangers et de courts-circuits |
| 5 | Laminage | Le vide et la chaleur durcissent l'encapsulant, liant le verre, les cellules et la feuille arrière en un seul stratifié | Adhérence, taux de gel, encapsulation sans bulles et fiabilité à long terme |
| 6 | Découpe et refroidissement | Élimine l'excédent d'encapsulant et de feuille arrière ; refroidissement contrôlé | Qualité d'étanchéité des bords et stabilité dimensionnelle avant l'encadrement |
| 7 | Encadrement et distribution de colle | Applique le mastic et pose le cadre en aluminium avec des équerres d'angle | Résistance mécanique, protection contre la pénétration et contrainte induite par le cadre sur le stratifié |
| 8 | Montage de la boîte de jonction | Fixe la boîte de jonction, soude les conducteurs et achemine les câbles | Sécurité électrique, intégrité des connexions et interface externe du module |
| 9 | Durcissement | Permet au mastic de cadre et au pottage d'atteindre la résistance de manipulation | Si le joint du cadre survit aux cycles thermiques sur le terrain |
| 10 | Nettoyage et test d'isolement | Nettoie le verre ; vérifie la résistance d'isolement et la continuité | Conformité de sécurité et qualité esthétique |
| 11 | Test IV et test EL | Flashe le module pour mesurer la puissance et capture une image EL | Puissance nominale, classement et dossier de qualité sous garantie de l'unité finie |
| 12 | Étiquetage et emballage | Applique les étiquettes et les numéros de série ; emballe pour l'expédition | Traçabilité, gestion de la garantie et taux de dommages à l'expédition |
Lire le tableau horizontalement révèle la logique de conception. Les stations 1 à 5 fixent les propriétés électriques et de fiabilité du module ; les stations 6 à 9 fixent ses propriétés mécaniques et environnementales ; les stations 10 à 12 fixent son identité commerciale. Un défaut introduit dans le premier groupe ne peut pas être corrigé dans le second, c'est pourquoi les stations de test doivent être intégrées en ligne plutôt qu'uniquement à la fin.
Semi-automatique versus entièrement automatique : où le basculement est rentable
La distinction entre une ligne semi-automatique et une ligne entièrement automatique n'est pas un simple interrupteur. C'est un ensemble de décisions par station, et la bonne réponse diffère selon la station.
Dans une ligne semi-automatique, les cellules sont chargées et les strings sont manipulés manuellement à plusieurs points ; le layup est assisté plutôt que robotisé ; le framing peut être manuel ou semi-automatique ; les tests sont souvent hors ligne. Dans une ligne entièrement automatique, le chargement des cellules, le transfert des strings, le layup, le bussing, le framing et les tests sont reliés par des convoyeurs et des robots avec une manipulation manuelle minimale, et la ligne est contrôlée depuis un HMI central avec gestion des recettes.
L'automatisation apporte trois choses : le débit par opérateur, la constance et la traçabilité. Le débit est l'évidence. La constance compte plus que la plupart des acheteurs ne l'imaginent, car la manipulation manuelle est la principale source des micro-fissures qui se manifestent plus tard sous forme de perte de puissance et de snail trails. La traçabilité compte pour la certification et la garantie : une ligne automatique enregistre les paramètres par numéro de série de module.
| Facteur | Semi-automatique | Entièrement automatique |
|---|---|---|
| Bande de capacité typique | 5–30 MW | Environ 60 MW et plus |
| Main-d'œuvre par poste | Plus élevée, et directement proportionnelle à la production | Plus faible et largement fixe |
| Constance du rendement | Dépend de la compétence de l'opérateur et de la discipline de poste | Déterminée par les recettes et les réglages des machines |
| Casse induite par la manipulation | Plus élevée, concentrée aux points de transfert manuels | Plus faible, avec l'EL en ligne qui détecte ce qui reste |
| Changement de format | Rapide et tolérant | Nécessite des recettes enregistrées et des kits de cellules de rechange |
| Traçabilité | Généralement des relevés manuels | Journalisation automatique par numéro de série |
| Logique de seuil de rentabilité | Marchés à faible volume et faible coût de main-d'œuvre | Marchés à fort volume ou à coût de main-d'œuvre élevé |
Le basculement est rentable lorsque l'économie annuelle de coût de main-d'œuvre dépasse la différence de capital amorti plus le coût de la discipline de disponibilité supplémentaire qu'exige l'automatisation. En pratique, ce point de croisement se situe quelque part dans la plage de 40–80 MW pour de nombreux marchés, et il se déplace plus tôt à mesure que les salaires locaux augmentent. Deux réserves comptent. L'automatisation ne tolère pas une mauvaise constance des matériaux : une ligne automatique alimentée avec des cellules variables produit plus rapidement des modules variables. Et une ligne partiellement automatisée est souvent la pire configuration, car les stations manuelles en amont des stations automatiques réintroduisent exactement la variabilité de manipulation que l'automatisation était censée éliminer. Si vous ne pouvez pas automatiser le stringer et le layup ensemble, n'en automatiser qu'un seul donne moins que ce que suggère la brochure.
Les choix d'équipement au niveau des stations interagissent avec cette décision de manière qu'il vaut la peine de comprendre avant de s'engager. Le tabber et stringer fixe le plafond de débit ; le laminatrice fixe le rythme ; et la configuration des tests détermine si les défauts sont détectés ou expédiés, comme abordé dans tests EL en ligne versus hors ligne.
Logique des tampons et de l'en-cours
Parce que les temps de cycle des stations sont inégaux et parce que les stations s'arrêtent pour maintenance, changements de matériaux et micro-arrêts, une ligne d'assemblage sans tampons transfère chaque interruption en amont directement au laminoir. Les tampons sont le mécanisme qui découple les stations, et leur emplacement et leur taille sont des décisions de conception au coût réel.
Les tampons se présentent sous trois formes sur une ligne de modules. Les tampons de strings se situent entre le stringer et le layup et absorbent le fait que le stringing fonctionne selon des cycles rythmés par les cellules tandis que le layup consomme les strings par lots rythmés par les modules. Les tampons entre layup et laminoir sont les plus importants, car le laminoir est le pacemaker et l'affamer est le mode de défaillance le plus coûteux de la ligne. Les tampons après laminage découplent le laminoir du framing et des tests, qui ont encore des structures de cycle différentes.
Le compromis est le fonds de roulement contre la production. Chaque module en tampon est une matière que vous avez payée et pas encore expédiée, posée sur un convoyeur. Trop peu de tampon et le pacemaker s'affame, coûtant bien plus de production que ce qu'aurait coûté la construction du tampon. Trop de tampon et vous masquez un véritable déséquilibre de capacité derrière le stock tout en immobilisant de la trésorerie. Un point de départ pratique consiste à dimensionner le tampon d'alimentation du laminoir pour couvrir au moins un cycle complet de laminage plus la durée de micro-arrêt attendue aux stations précédentes, puis à mesurer et ajuster.
La logique de l'en-cours interagit aussi avec la qualité. Plus un laminé reste dans un état partiellement traité — en particulier entre le layup et le laminage, où l'encapsulant peut absorber l'humidité — plus la fenêtre de process se rétrécit. Les tampons doivent donc être dimensionnés en temps, pas seulement en unités. Un tampon qui contient quatre-vingt-dix minutes de production dans un environnement humide présente un risque différent de celui qui en contient quinze minutes.
Où la ligne perd réellement de la production
La capacité nominale et la capacité réalisée diffèrent, et l'écart a un petit nombre de causes récurrentes. Les comprendre est plus précieux que n'importe quelle spécification de machine.
L'affamement du pacemaker est la plus grande perte unique. Tout arrêt en amont qui atteint le laminoir coûte un cycle de laminoir par événement, et un cycle de 15 minutes signifie une perte de 15 minutes. C'est un problème de tampon, pas un problème de vitesse de machine.
Le takt déséquilibré vient ensuite. Une station dont le temps de cycle dépasse le takt de la ligne plafonne définitivement la production, quelles que soient les autres stations. On le diagnostique en mesurant le temps de cycle réel à chaque station sur un poste complet et en trouvant celle qui fixe le plafond — qui n'est pas toujours celle que suggère la brochure du fournisseur.
Temps de changement est la perte cachée dans les usines multi-formats. Si passer d'un format de cellule ou d'une taille de module à un autre coûte quatre heures et que vous le faites deux fois par semaine, vous avez cédé environ une journée de travail complète par semaine. Les recettes enregistrées, les kits de cellules de rechange et les matériaux pré-préparés sont ce qui transforme un changement de quatre heures en un changement de quarante minutes.
Perte de rendement aux stations irréversibles est un double coût : vous perdez la marge du module et vous perdez le créneau de capacité qu'il a consommé. Parce que la lamination et le stringing sont effectivement irréversibles, les défauts à ces étapes sont bien plus coûteux que les défauts détectés avant. C'est l'argument économique en faveur de l'inspection en ligne plutôt que de l'échantillonnage en fin de ligne.
Enfin, les excursions des utilités et de l'environnement — chute de pression d'air comprimé, dérive de la température de l'eau glacée, hausse de l'humidité dans la salle de layup — se manifestent par des problèmes de qualité intermittents que les opérateurs attribuent aux matériaux. Ce sont des problèmes au niveau de la ligne nécessitant une instrumentation au niveau de la ligne, et ils sont généralement invisibles jusqu'à ce que quelqu'un commence à les enregistrer.
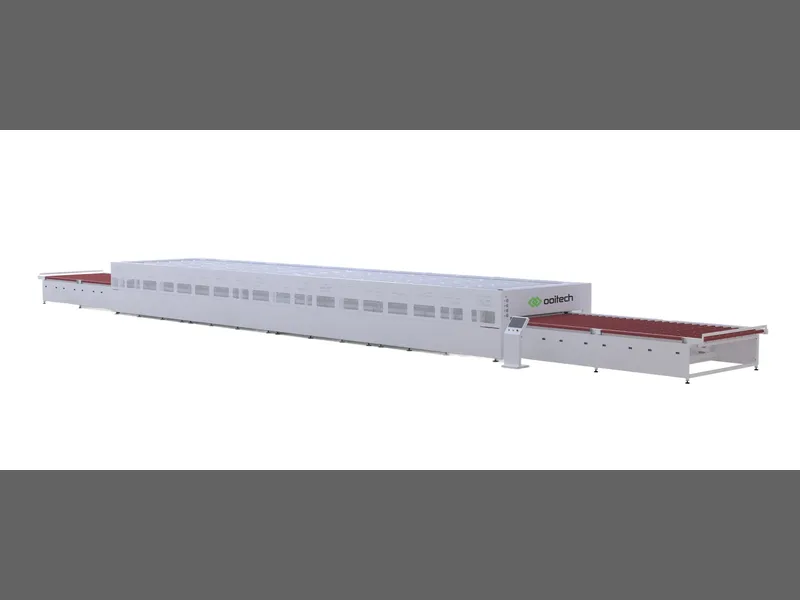
L'équipement de lamination donne généralement le rythme de toute la ligne, de sorte que la production, la mise en tampon et les tests d'acceptation sont spécifiés autour de cette station.

Ce qu'un acheteur devrait spécifier
Une demande de ligne de modules qui se compose d'un chiffre cible en MW et d'une taille de cellule produira un devis qui n'est comparable à aucun autre. Les éléments de spécification suivants déterminent si les devis peuvent réellement être comparés et si la ligne livrée répond aux attentes.
- Base de takt et de production — modules par heure pour une taille de module et un format de cellule définis, à un rendement déclaré, et non un chiffre annuel de MW en vedette.
- Enveloppe de format de cellule — dimensions des cellules, pleines ou demi-coupées, nombre de busbars y compris la préparation multi-busbar et zéro-busbar, et si les formats à contact arrière doivent être pris en charge.
- Plage de tailles de modules — dimensions minimales et maximales du verre, et la plage de profils de cadre acceptée par la station de cadrage.
- Limite d'automatisation par station — quelles étapes de manutention sont manuelles, lesquelles sont automatiques, et l'effectif de main-d'œuvre supposé par poste.
- Périmètre d'inspection — EL en ligne au niveau du string et au niveau du module, classe du testeur flash IV et norme d'étalonnage, et inclusion du test d'isolation.
- Dimensionnement des tampons — le nombre de modules de tampon avant et après le lamineur, exprimé en unités et en temps.
- Gestion des recettes — combien de recettes enregistrées, combien de kits de format de cellule de rechange sont inclus, et ce qu'implique un changement.
- Utilités et environnement — puissance, qualité et pression de l'air comprimé, eau glacée, charge au sol, et le contrôle de l'humidité et de la température supposé pour le layup et la lamination.
- Mise en service et formation — durée, qui paie les déplacements et l'hébergement, les critères du test d'acceptation, et combien de temps le support reste sur site après la remise.
- Documentation et conformité — documentation CE pour l'équipement, schémas électriques, liste des pièces de rechange avec délais, et schémas de circuit dans une langue que votre équipe de maintenance lit.
Deux autres éléments méritent d'être exigés. Premièrement, un protocole de test d'acceptation rédigé avant la commande, précisant ce qui sera mesuré, avec quel instrument, sur quelle durée, et ce qui constitue une réussite ou un échec. Deuxièmement, un plan de qualification des matériaux: la ligne doit démontrer qu'elle maintient ses spécifications auprès d'au moins deux fournisseurs qualifiés pour les consommables critiques, car une ligne réglée sur l'encapsulant d'un seul fournisseur est une ligne avec un point de défaillance unique. La discipline d'approvisionnement est examinée plus en détail dans ce qui détermine le prix des machines.
Questions fréquentes
Qu'est-ce qu'une ligne d'assemblage de modules solaires ?
C'est l'ensemble intégré de stations qui convertit des cellules solaires triées en modules finis et testés, reliés par un système de transfert et cadencés par un takt time commun. Les stations principales sont le tri et la découpe des cellules, le tabbing et le stringing, le layup et le bussing, la lamination, le rognage, le cadrage, le montage de la boîte de jonction, le durcissement et les tests électriques. La ligne est définie par son flux et sa cadence, et non par les machines individuelles, car la production est limitée par la station la plus lente plutôt que par la moyenne.
Comment les panneaux solaires sont-ils assemblés ?
Les cellules sont soudées en strings par le tabber et stringer, inspectées par électroluminescence en ligne, puis posées sur le verre avec l'encapsulant et interconnectées par des busbars. L'assemblage est laminé sous vide et à chaleur pour lier le verre, les cellules et le backsheet en une seule unité scellée, rogné et refroidi, équipé d'un cadre et d'un mastic, doté d'une boîte de jonction, durci, puis enfin testé au flash pour mesurer la puissance et inspecté pour les défauts. Chaque étape contraint une propriété différente du module fini.
Combien de modules par heure une ligne d'assemblage typique produit-elle ?
Les lignes semi-automatiques d'entrée de gamme fonctionnent couramment dans la plage de 10 à 20 modules par heure, tandis que les lignes automatiques plus grandes fonctionnent nettement plus haut, le chiffre exact dépendant de la taille du module, du format de cellule et du nombre de niveaux de lamination installés. Demandez toujours la production pour une taille de module définie et un rendement déclaré plutôt qu'un chiffre de capacité annuelle en mégawatts en vedette, car ces deux chiffres décrivent des usines très différentes.
Pourquoi le lamineur est-il le goulot d'étranglement ?
Parce que la lamination est un processus par lots avec un cycle de vide et de durcissement de 12 à 20 minutes, tandis que les autres stations fonctionnent en secondes ou en dizaines de secondes. Son débit ne peut être augmenté qu'en ajoutant des niveaux, ce qui est une décision d'investissement, pas une décision d'exploitation. Toutes les autres stations de la ligne existent pour maintenir le lamineur continuellement alimenté et pour évacuer sa production, c'est pourquoi la conception de la ligne part du lamineur et remonte le flux.
À partir de quelle capacité une ligne entièrement automatique a-t-elle du sens ?
Le seuil économique se situe couramment dans la plage de 40 à 80 MW et se déplace plus tôt à mesure que les coûts de main-d'œuvre locaux augmentent. En dessous, une ligne semi-automatique de 5 à 30 MW est une configuration légitime et souvent plus rentable. La décision doit être testée par rapport à vos propres taux de salaire et à votre carnet de commandes plutôt qu'adoptée comme une norme industrielle, et elle doit être prise station par station plutôt que pour la ligne dans son ensemble.
Quelle est la différence entre un tampon et un en-cours de fabrication ?
Ce sont les mêmes modules physiques avec des objectifs différents. Un tampon est un stock délibérément dimensionné, placé à un point précis pour découpler les stations et protéger le pacemaker des interruptions en amont. L'en-cours de fabrication désigne tout matériau partiellement achevé dans le flux. La distinction est importante car un tampon planifié est une caractéristique de conception dimensionnée en unités et en temps, alors qu'un en-cours non maîtrisé est le symptôme d'un déséquilibre que vous n'avez pas encore diagnostiqué.
Une ligne peut-elle produire plusieurs tailles de modules et formats de cellules ?
Oui, dans une enveloppe définie à l'achat, et c'est l'une des spécifications les plus précieuses à négocier. Les contraintes pratiques sont la plage de verre et de cadre de la station de cadrage, la compatibilité des cellules et des barres omnibus du stringer, et l'outillage de pose. Ce qui rend la production multi-format économique, ce sont les recettes stockées et les kits de format de rechange, car le temps de changement de format se soustrait directement à la capacité disponible.
Où une ligne de modules perd-elle le plus de production ?
La famine du laminoir est la perte unique la plus importante, car chaque interruption qui l'atteint coûte un cycle de laminage complet. Le takt déséquilibré à une station lente vient ensuite, suivi du temps de changement de format et des pertes de rendement aux stations irréversibles où les défauts ne peuvent plus être réparés. Les excursions des utilités en air comprimé, eau glacée et humidité représentent une part supplémentaire souvent attribuée à tort à la qualité des matériaux.
En résumé : spécifiez la ligne par le takt, l'enveloppe de format, la frontière d'automatisation par station, le dimensionnement des tampons et le protocole de réception — et non par un chiffre phare en mégawatts. Envoyez à Ooitech votre taille de module cible, votre format de cellule et votre production requise, et nous vous renverrons une configuration station par station avec le pacemaker dimensionné en premier.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :