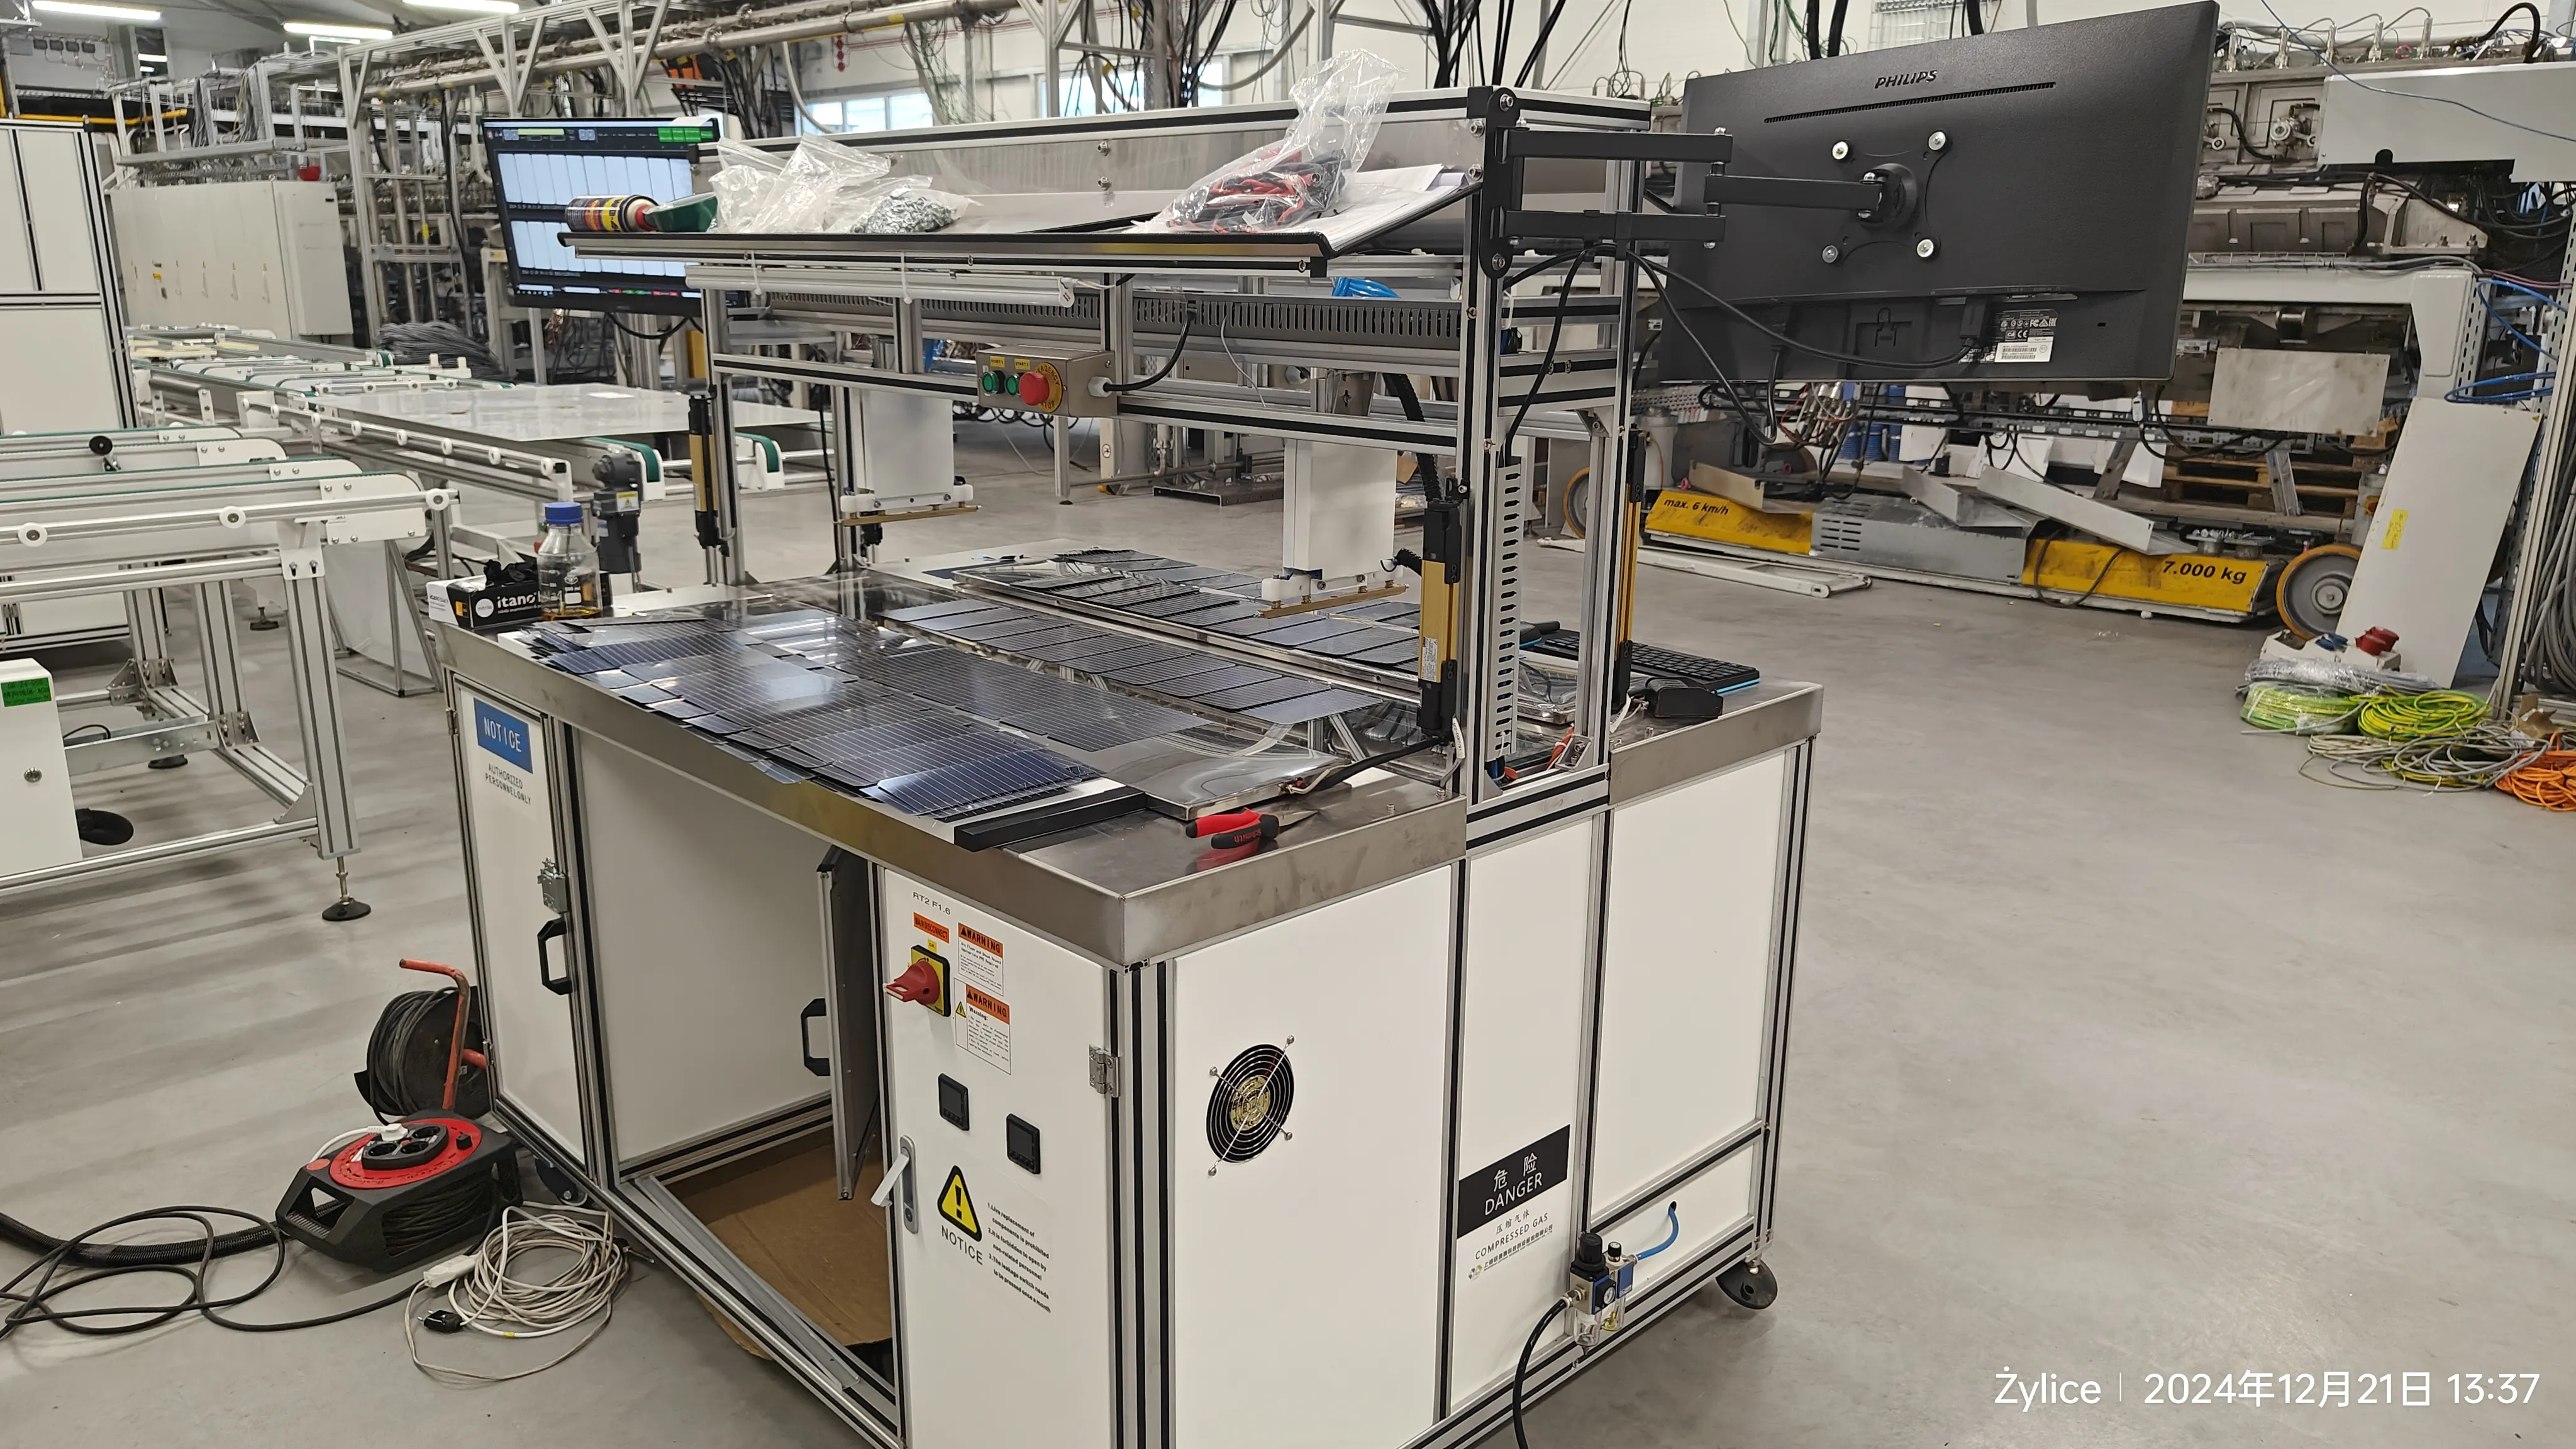
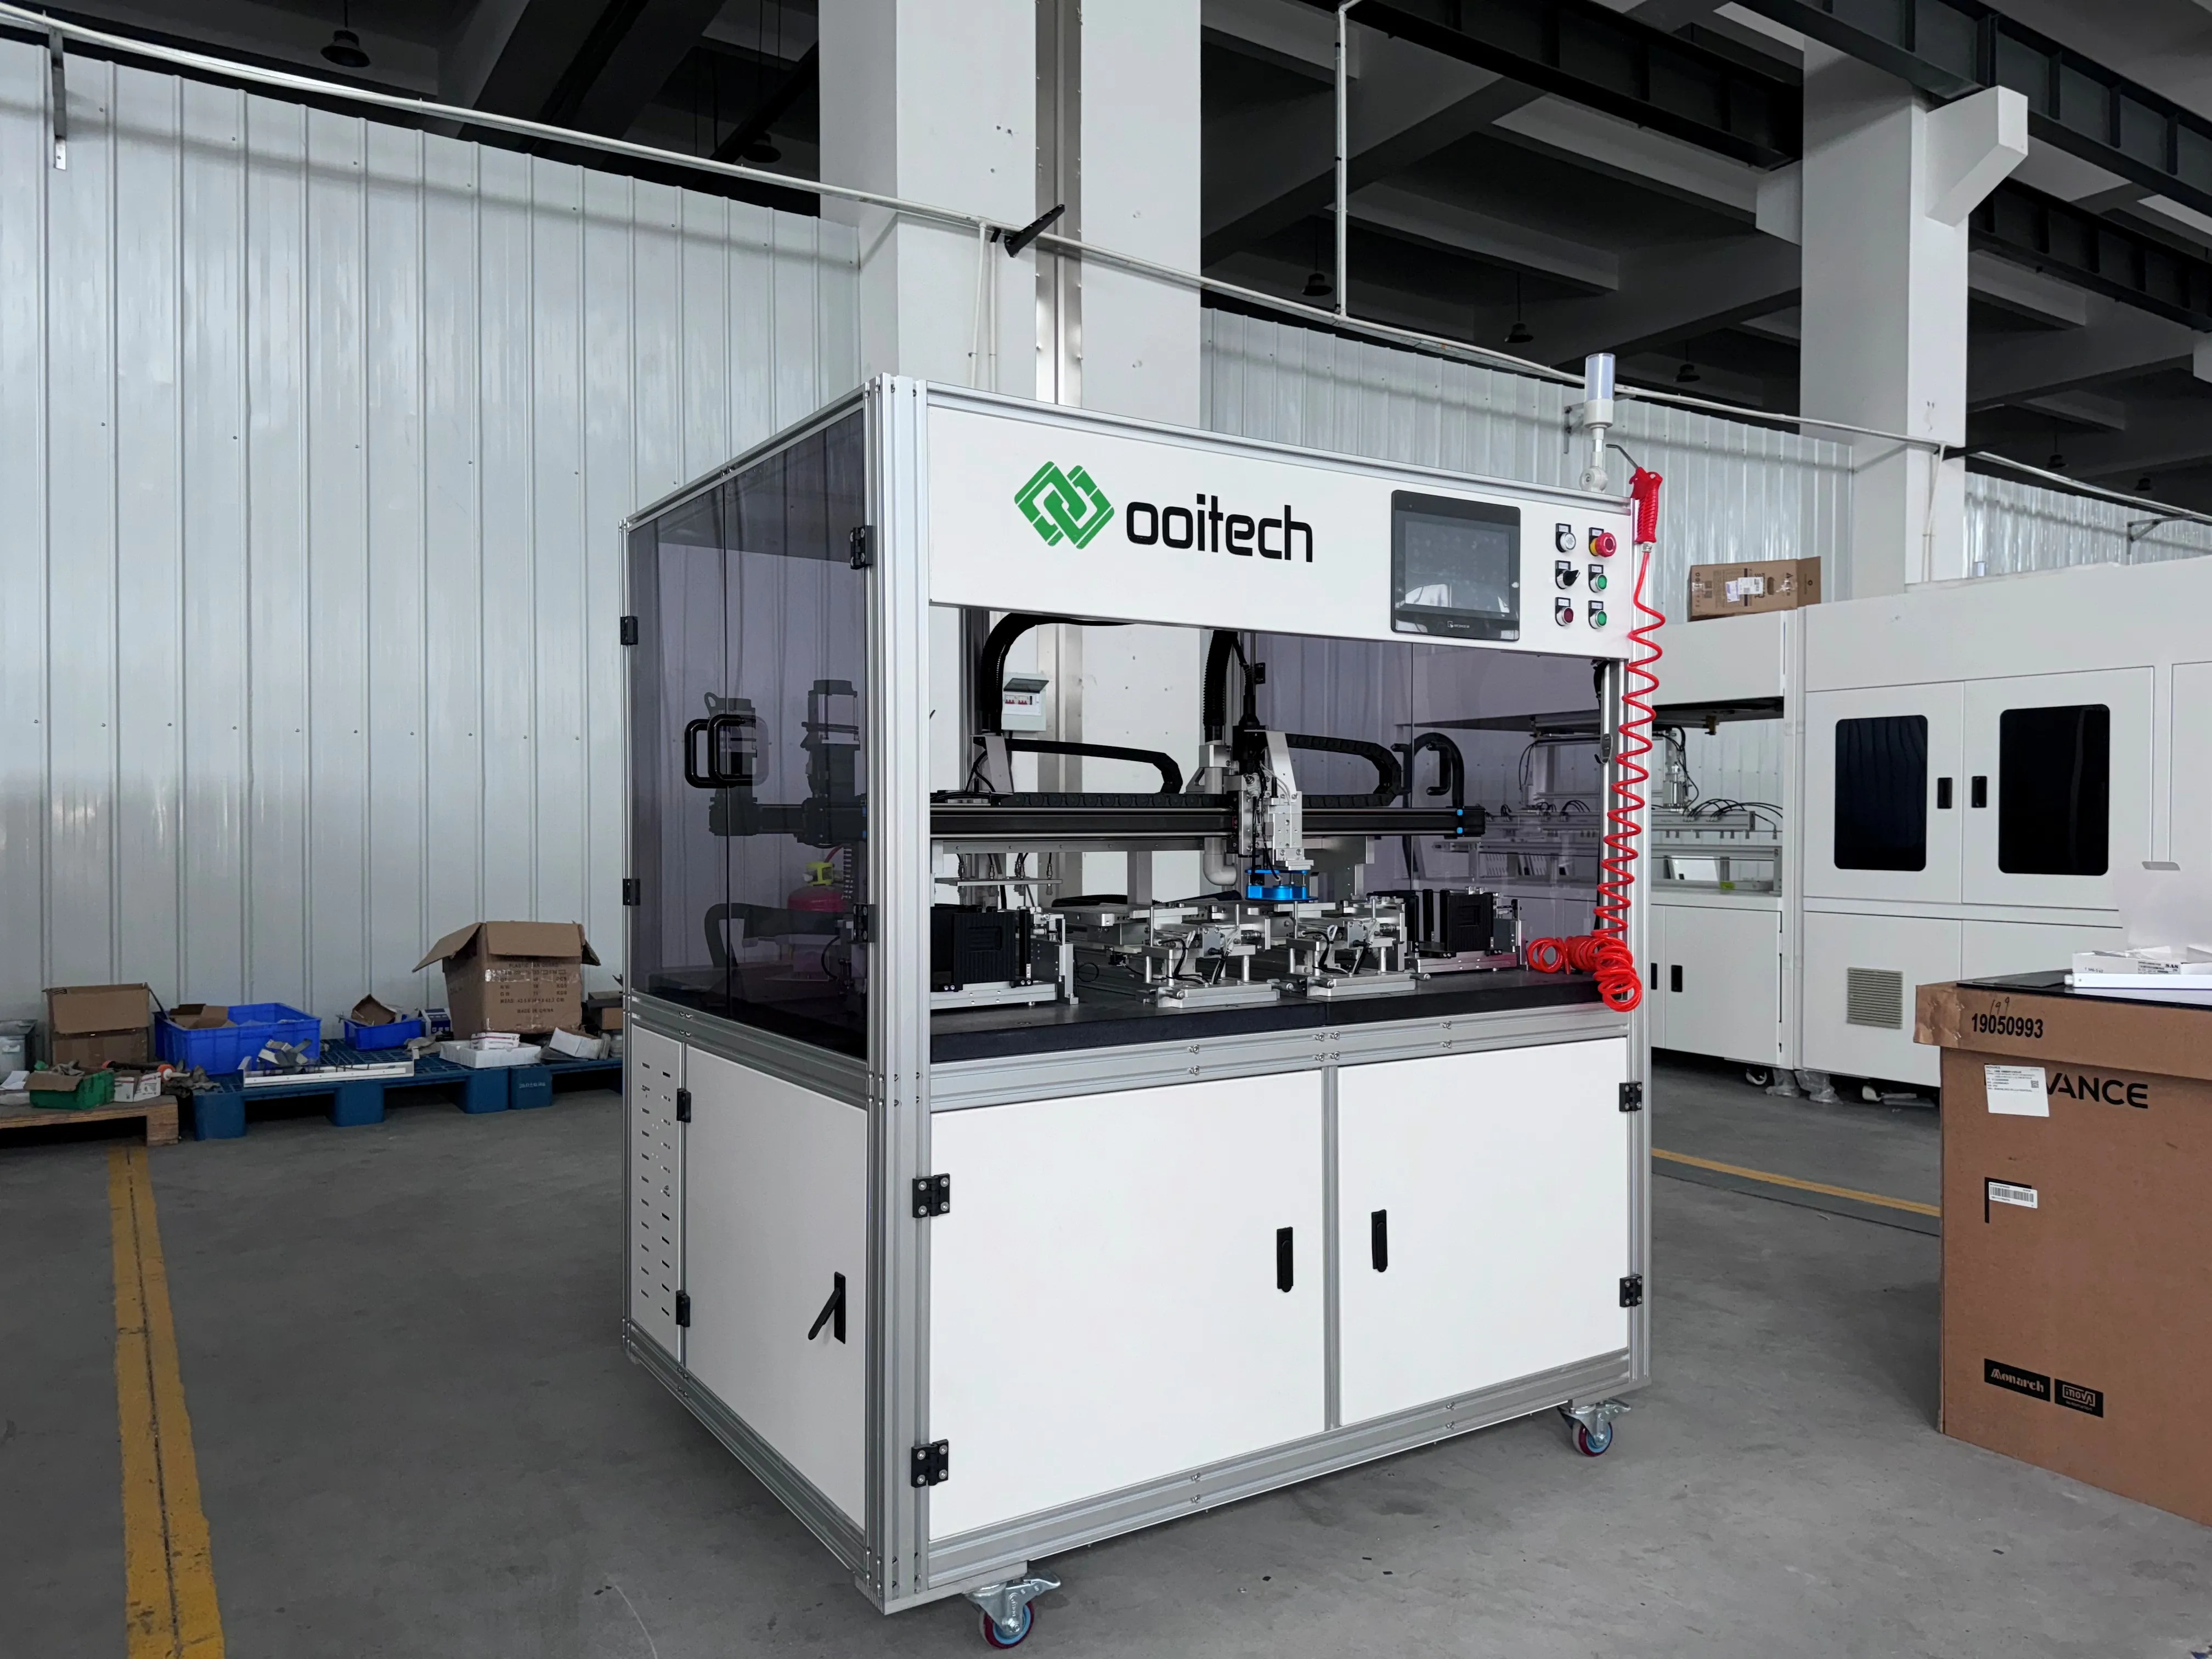
Réponse rapide : Les équipements de fabrication de panneaux solaires se répartissent en postes de procédé principaux — enfilage, pose, câblage, laminage, cadrage, boîte de jonction et tests — et en installations auxiliaires telles que l'air, l'eau glacée, la manutention et l'inspection. Achetez d'abord les postes qui déterminent la qualité du produit, terminez les utilités avant l'arrivée des caisses, et échelonnez la manutention et l'emballage à mesure que le volume augmente.
Équipement de fabrication de panneaux solaires : que faut-il acheter en premier
La plupart des primo-acheteurs pensent que le plus difficile est de choisir les machines. Le plus difficile est de décider de la portée : quels postes vous devez posséder dès le premier jour, ce qui peut être ajouté à mesure que le volume augmente, et ce que le bâtiment doit déjà avoir avant toute mise sous tension.
Postes de procédé principaux versus équipements auxiliaires
Les deux sont nécessaires, mais ils se comportent différemment en tant qu'achats. Les postes de procédé principaux touchent le produit et fixent sa qualité — enfilage, pose, câblage, laminage, cadrage, boîte de jonction, et les tests électriques et EL qui décident si un module est expédié. Les installations auxiliaires maintiennent ces postes en fonctionnement : air comprimé, eau glacée, distribution électrique, extraction, manutention, stockage et conditionnement de la salle. Acheter des équipements de fabrication de panneaux solaires sans cette distinction, c'est ainsi que les projets se retrouvent avec un laminoir livré et nulle part où le brancher.
| Catégorie | Exemples typiques | Quand acheter |
|---|
| Procédé principal | Enfilage, pose, laminoir, cadrage, boîte de jonction, test EL et IV | En premier — définit le rendement et la qualité |
| Installations utilitaires | Compresseur et sécheur, refroidisseur, extraction, distribution | En premier — avant l'installation |
| Manutention | Transfert inter-postes, tampons, chargement automatique | Plus tard — coûte de la main-d'œuvre, pas du rendement |
| Emballage | Tri, constitution des packs, palettisation | Plus tard — évolue avec les commandes |
| Inspection supplémentaire | EL des chaînes, hipot, bancs de sécurité | Surtout en premier ; certains peuvent suivre |
La règle derrière le tableau : tout ce qui est enterré dans le sol ou dans le local électrique doit être décidé avant l'arrivée de la première machine, car rééquiper les travaux de génie civil et les utilités coûte plus cher que l'équipement qu'ils desservent.
Ce qui peut être acheté plus tard sans nuire à la ligne
Différer un achat est sûr lorsque son absence coûte de la main-d'œuvre plutôt que du rendement. Le transfert manuel entre postes, l'emballage manuel, une capacité tampon supplémentaire et un second banc d'inspection entrent tous dans cette catégorie : ils ralentissent l'usine et augmentent les effectifs, mais une ligne semi-automatique bien gérée produit toujours des modules commercialisables. Ce qui ne peut pas être différé, c'est tout ce par quoi passe le produit — laminage, enfilage, et les tests qui détectent un module défectueux avant qu'il ne parte.
Deux conditions rendent les achats ultérieurs peu coûteux : l'implantation doit réserver l'espace avec les points de raccordement déjà dessinés, et le système de contrôle doit accepter la nouvelle unité sans réécriture. Un fournisseur clé en main doit montrer où se raccorde l'étape suivante ; si la réponse est un nouveau plan, le plan de phasage est une fiction.
Échelonner un achat avec un budget limité
Lorsque le budget ne couvre pas toute la portée, dépensez-le dans l'ordre de fabrication du produit et protégez les étapes où les défauts deviennent permanents : enfilage et laminage. Ce qui précède peut être ralenti, ce qui suit peut être manuel pendant un temps. L'inspection est l'exception — supprimer les tests EL et IV vous retire la capacité de voir ce que fait la ligne.
- Achetez le procédé avant le transport, et le transport avant l'emballage.
- Gardez un seul fournisseur responsable des interfaces entre les postes, même lorsque certaines unités viennent d'ailleurs.
- Exigez les plans, les plannings des utilités et les manuels comme livrables, pas comme faveurs.
- Laissez de la capacité de réserve dans le tableau électrique et le réservoir d'air dès le premier jour.
Le phasage fonctionne aussi mieux avec un seul partenaire clé en main : la deuxième phase hérite de la documentation de la première phase, et personne ne se dispute sur l'interface qui a échoué.
Prérequis d'infrastructure avant l'arrivée des machines
La liste de contrôle de pré-installation est le document le plus précieux lors de l'achat d'équipements de fabrication de panneaux solaires, car c'est le seul qui indique ce qui doit être terminé pendant que les machines sont encore en construction : distribution électrique et mise à la terre, air comprimé avec sécheur et réservoir, eau glacée, charge au sol, hauteur sous plafond pour le laminoir et les postes de cadrage, drainage, et conditionnement pour le laminage et le durcissement des adhésifs.
Elle doit aussi couvrir les éléments peu glamours : un passage assez large pour la plus grande caisse, un stockage pour l'encapsulant et le ruban dans les conditions spécifiées, et un endroit pour placer les modules rejetés qui ne soit pas l'allée de production. Les exigences des utilités appartiennent à la machine, pas aux habitudes de l'entrepreneur — obtenez la température et le débit par écrit, sinon le refroidisseur sera correct et la ligne tournera quand même trop chaud.
Pièces de rechange, outillage et consommables
Les équipements de fabrication de panneaux solaires ne sont disponibles qu'à hauteur de leur pièce d'usure la plus faible. Les pièces de rechange recommandées doivent être convenues au stade de la commande et expédiées avec la ligne : résistances et joints pour le laminatrice, capteurs et courroies pour le transfert, préhenseurs pour la manutention, consommables de brasage. Demandez quels articles sont des consommables, lesquels sont des pièces d'usure, et lesquels ont un délai de livraison assez long pour arrêter la production.
L'outillage compte dès que plus d'un format est prévu : le changement de format nécessite des gabarits, des modèles et une procédure écrite, et ce coût appartient au devis initial, pas à une commande surprise ultérieure. Les consommables méritent la même discipline — ruban, flux, encapsulant et adhésif de boîte doivent être les matériaux avec lesquels la machine a été validée, afin qu'un défaut se trace à un réglage, pas à un fournisseur.
Tests de réception en usine et sur site
Les tests de réception en usine ont lieu dans les ateliers du fournisseur, idéalement sur un matériau représentatif du vôtre. Assistez à la qualité des joints après l'enfilage, à l'alignement après la pose, à une image EL après le laminage provenant du testeur OEL-S2400, à la répétabilité de la mesure IV sur un module de référence, aux tests hipot et de sécurité, et à un changement de format réalisé par les personnes qui le feront en production. Un FAT qui consiste à regarder sortir de bons modules prouve peu de choses.
Les tests de réception sur site répètent les contrôles critiques après l'installation, lorsque la machine fonctionne avec vos utilités. Ils doivent inclure un fonctionnement dans les conditions dans lesquelles vous opérez, la confirmation que la formation a bien atteint le personnel désigné, et la remise des plans, manuels et listes de pièces de rechange. Les deux protocoles nécessitent un critère de réussite écrit et une ligne de signature, car « accepté » est un événement commercial, pas un ressenti.
Une liste de contrôle pour l'évaluation d'un fournisseur
- Parcours de service — qui répond, par quel canal, et ce qui se passe en dehors des heures de travail.
- Mise en service — un ingénieur nommé, pas « notre équipe sera présente ».
- Formation — opérateurs et maintenance séparément, avec des supports laissés sur place.
- Documentation — plans et manuels dans une langue que vos techniciens lisent.
- Délai de livraison des pièces de rechange pour les pièces qui arrêtent la ligne, et des références que vous pouvez réellement appeler.
- Clarté du périmètre — une liste section par section de ce qui est inclus et de ce qui ne l'est pas.
Notez les réponses avant de comparer les prix. Deux devis pour le même périmètre nominal ont rarement le même périmètre, et un chiffre bas signifie généralement qu'une interface, un test ou une utilité a discrètement basculé de votre côté du contrat. La même logique sous-tend toute discussion honnête sur le prix de l'équipement.
Signaux d'alerte dans un devis
- Des machines listées sans interfaces, sans planning des utilités et sans critères de réception.
- Une capacité annoncée sans demander votre format de module et votre type de cellule.
- Aucun plan de formation, ou une formation décrite comme « gratuite » sans périmètre.
- Un refus de préciser quels composants critiques proviennent de tiers.
- Une implantation qui remplit le bâtiment, sans accès de maintenance et sans place pour la phase deux.
- Une pression pour signer avant une visite d'usine ou un appel de référence.
Aucun de ces points n'est fatal à lui seul. Ensemble, ils décrivent un fournisseur qui vend des boîtes plutôt qu'une usine opérationnelle — ce qui est précisément le risque que l'équipement de fabrication de panneaux solaires acheté comme projet clé en main est censé éliminer.
FAQ
De quel équipement ai-je besoin pour démarrer petit ?
Un démarrage viable repose sur la chaîne qui définit le produit : enfilage, pose, laminage, cadrage, boîte de jonction, et tests EL plus IV, avec transfert manuel entre les postes. Cet ensemble produit des modules commercialisables et s'étend ensuite. Ce qu'il ne peut pas sauter, c'est le test.
L'équipement de fabrication de panneaux solaires peut-il provenir de plusieurs fournisseurs ?
Oui, et de nombreuses usines sont mixtes. Le coût est le risque d'interface : lorsqu'un module se bloque entre les machines de deux fournisseurs, la discussion commence. Si vous mélangez, gardez une partie responsable des points de transfert, ou spécifiez vous-même les interfaces et inscrivez-les dans les deux contrats.
De quelle surface au sol une usine de modules a-t-elle besoin ?
L'espace est déterminé par l'implantation, pas par un chiffre unique : la longueur de la chaîne de process, le tampon avant le laminoir, la salle de refroidissement après celui-ci, et des largeurs d'allée qui vous permettent d'entretenir et de retirer les machines. Demandez une implantation avec une allée de maintenance indiquée avant de signer un bail.
Que doit inclure le contrat au-delà des machines ?
Des plans d'implantation, un planning des utilités, des critères de réception avec lignes de validation, un plan de formation, une liste recommandée de pièces de rechange avec délais de livraison, une documentation dans votre langue de travail, et un parcours de réponse du service. Ces éléments sont ce qui distingue l'équipement de fabrication de panneaux solaires d'une simple expédition de métal.
Le périmètre d'abord, les utilités ensuite, le prix en troisième position : voilà qui garde un projet maîtrisable. Envoyez votre format de module, votre capacité cible et les données de votre site via le formulaire de demande de devis et demandez un périmètre qui sépare les postes principaux des installations auxiliaires ; le aperçu des machines et le guide d'implantation des lignes sont les prochaines lectures.