La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Teneur en gel : le chiffre qui définit votre fenêtre de lamination
Table des matières
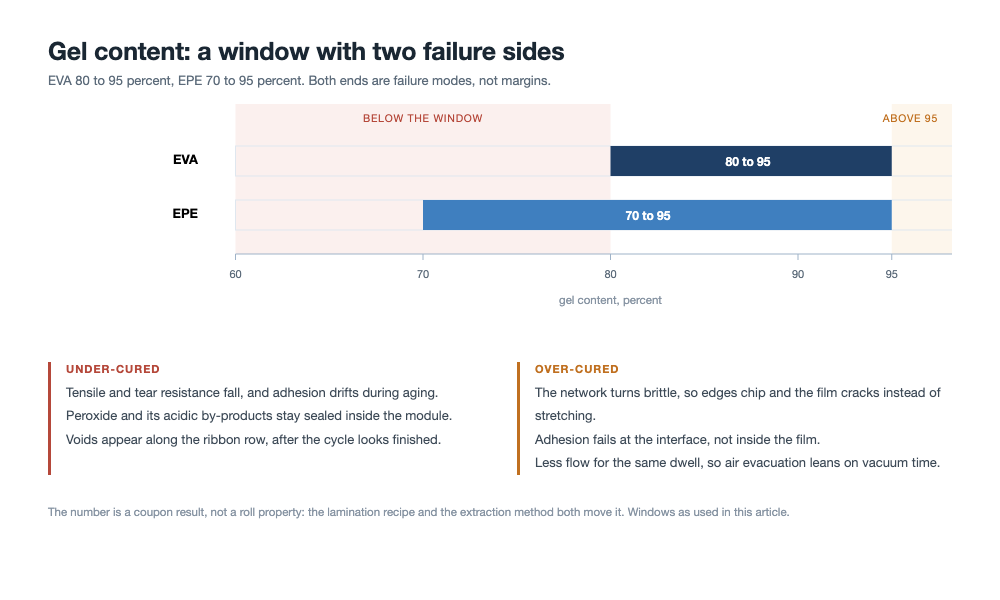
Réponse rapide : La teneur en gel est la fraction d'un encapsulant qui ne se dissoudra pas, et c'est la seule mesure de routine permettant de savoir si la réaction de réticulation a réellement eu lieu à l'intérieur de votre stratifié. Les fenêtres habituelles sont de 80 à 95 % pour l'EVA et de 70 à 95 % pour l'EPE, et les deux extrémités de ces fenêtres sont des modes de défaillance plutôt que des marges. Une valeur trop basse laisse du peroxyde n'ayant pas réagi et ses sous-produits scellés à l'intérieur du module. Une valeur trop élevée rend le film cassant et déplace la défaillance vers l'interface. Deux détails déterminent ce que signifie le chiffre. L'essai est réalisé sur une éprouvette laminée avec votre propre recette, de sorte qu'il mesure autant votre procédé que le matériau. Et les méthodes d'extraction nationales et internationales diffèrent par la durée d'extraction, ce qui suffit à faire basculer un résultat de part et d'autre de la ligne d'acceptation en cas de faible réticulation, là où se situe une partie du marché de l'EPE.
Un résultat de teneur en gel qui est conforme dans le rapport du fournisseur et non conforme dans votre propre laboratoire n'est généralement pas une contradiction. Ce sont deux essais différents, sur deux stratifiés différents, lus par rapport à une seule ligne d'acceptation.
Ce que le chiffre mesure réellement
Avant la lamination, un encapsulant est un polymère linéaire. Dans le lamineur, le peroxyde contenu dans la formule se décompose en radicaux, ces radicaux arrachent l'hydrogène aux chaînes voisines, et les chaînes s'unissent en un réseau tridimensionnel. Un réseau de ce type ne se dissout plus. Il gonfle, et la partie encore soluble passe dans le solvant.
La teneur en gel est la fraction massique qui reste. Cette définition entraîne une conséquence que l'on oublie dans les discussions d'acceptation : le chiffre est un rapport, pas une description. Quatre-vingt-dix pour cent signifie que dix pour cent du film est encore linéaire, encore capable de s'écouler à température, encore capable de migrer. Deux films affichant 90 peuvent se comporter différemment si les dix pour cent sont répartis uniformément dans l'un et concentrés en surface dans l'autre.
L'essai, tel qu'il est réellement réalisé
La méthode d'extraction au xylène est normalisée et il vaut la peine de la parcourir, car trois de ses étapes déterminent le résultat plus que le matériau lui-même.
Deux feuilles sont empilées, généralement d'environ 200 sur 200 mm, avec un film anti-adhérent au-dessus et en dessous afin que le film réticulé puisse être décollé ensuite. Le sandwich est laminé selon la recette utilisée sur la ligne de production, et non selon une recette générique, puis refroidi. Le film réticulé est retiré, découpé en granulés inférieurs à 3 sur 3 mm, et 0,5 g ± 0,05 g est pesé dans un sachet en acier inoxydable de 120 mesh. Trois éprouvettes sont préparées par échantillon.
Le sachet est nettoyé, séché et pesé vide comme W1, pesé avec les granulés comme W2, scellé, puis extrait dans du xylène bouillant selon la procédure de la GB/T 29848. Après extraction, le sachet est séché à 140 °C jusqu'à masse constante, refroidi dans un dessiccateur pendant 30 minutes, et pesé comme W3. La teneur en gel est (W3 − W1) / (W2 − W1), exprimée en pourcentage, moyennée sur les trois éprouvettes.
- La recette de l'éprouvette. Une éprouvette réticulée à une température ou un temps de maintien différents de ceux de la ligne vous renseigne sur le laboratoire, pas sur le produit.
- La taille des granulés. Des granulés grossiers présentent moins de surface au solvant et donnent une valeur élevée.
- Le séchage jusqu'à masse constante. Un solvant résiduel ajoute de la masse et fait monter le résultat. C'est l'erreur la plus facile à commettre et la plus difficile à remarquer, car le chiffre paraît plausible.
Les deux côtés de la fenêtre, et la défaillance que chacun produit
Les fenêtres d'acceptation couramment utilisées sont de 80 à 95 % pour l'EVA et de 70 à 95 % pour l'EPE. Le tableau est la partie qui mérite d'être affichée au mur, car les deux signatures de défaillance se recouvrent là où l'on regarde habituellement.
| Ce que vous mesurez | En dessous de la fenêtre | Au-dessus de la fenêtre |
|---|---|---|
| Résistance à la traction | Plus faible | Plus élevée, puis en baisse à mesure que le réseau devient cassant |
| Résistance à la déchirure | Plus faible et instable | Plus faible : le film se fissure au lieu de s'étirer |
| Adhérence au verre et au backsheet | Instable, et elle dérive pendant le vieillissement | Plus faible, et elle défaille à l'interface plutôt que dans le film |
| Bulles après lamination | Fréquentes | Moins fréquentes à la lamination, plus fréquentes sur le terrain |
| Délaminage | Tardives, après l'essai chaleur humide | Précoces, aux bords et autour des busbars |
| Ce qui reste à l'intérieur du module | Peroxyde n'ayant pas réagi et produits de décomposition acides | Composés volatils issus d'une sur-réaction |
Fenêtre de teneur en gel pour l'EVA et l'EPE, avec le mode de défaillance de chaque côté. Le chiffre provient d'une éprouvette réticulée sur votre propre plateau, et non du rouleau.
Les deux extrémités produisent une délamination, c'est pourquoi la délamination seule ne peut pas vous dire de quel côté de la fenêtre vous êtes sorti. Il vous faut le chiffre, et il vous faut savoir ce qui reste dans le film.
Trop basse : la défaillance qui continue d'agir après la lamination
Une faible teneur en gel signifie que le peroxyde n'a pas été entièrement consommé. Une partie de cela est un problème mécanique, visible immédiatement sous forme de résistance à la traction et de résistance à la déchirure plus faibles, et d'une adhérence qui paraît acceptable le jour même puis dérive ensuite. L'autre partie est chimique, et c'est celle qui coûte des modules.
L'agent de réticulation résiduel et ses sous-produits de décomposition restent scellés à l'intérieur d'un stratifié que personne n'ouvrira pendant vingt-cinq ans. À la température de service, ils peuvent libérer des espèces acides, et ces espèces recherchent précisément les matériaux qui conduisent : la surface du ruban et la grille en argent. Le résultat se manifeste par une lente augmentation de la résistance série, et non par un défaut évident, ce qui explique qu'un lot mal réticulé peut passer l'inspection finale et échouer à l'essai chaleur humide.
C'est aussi l'une des voies menant aux bulles que l'on impute au lamineur. Lorsque la réticulation est incomplète, le film continue de s'écouler et de libérer des composés volatils après la fin supposée du cycle, et les vides apparaissent là où le film est le plus mince, c'est-à-dire le long de la rangée de rubans. Toutes les bulles de stratifié ne sont pas un défaut de l'encapsulant, mais un nombre suffisant l'est pour que l'enregistrement de la réticulation ait sa place à côté de la cartographie des bulles.
Trop élevé : fragilité et adhérence qui échoue à l'interface
Le surdurcissement est la direction vers laquelle les opérateurs dérivent, car plus de chaleur et plus de temps donnent une impression d'assurance. La mécanique va dans l'autre sens. Un réseau plus dense a moins de capacité à se relaxer, donc la résistance à la déchirure chute et le film se comporte comme une fine feuille de caoutchouc qui a perdu son élasticité. L'adhérence s'affaiblit également, et elle s'affaiblit à l'interface plutôt qu'à l'intérieur du film, ce qui est le mode de défaillance qui se manifeste par un éclatement au bord du module et par un délaminage autour du busbar. Dans l'EPE, le même surdurcissement apparaît d'abord le long du ruban de cellule, où les vides en forme de ligne suivent la géométrie du joint plutôt que le motif du cycle de vide.
Il existe un second coût qui n'apparaît pas du tout dans le chiffre de teneur en gel. Un réseau plus rigide s'écoule moins pendant le même temps de maintien, donc le remplissage de l'espace autour d'un ruban et de la marche au bord d'une cellule devient plus dépendant du temps de vide et de la rampe de pression. Le durcissement et l'écoulement sont échangés l'un contre l'autre, et cet échange est invisible à moins que les deux ne soient mesurés.
Lors de l'équilibrage entre durcissement et écoulement, nous échelonnons le temps de vide et ajustons la rampe de pression de la chambre afin que le film remplisse autour de la marche du ruban avant que la réticulation ne rende le réseau polymère rigide.
Pourquoi le chiffre du fournisseur et le vôtre diffèrent
Deux choses diffèrent entre le rapport dans le dossier qualité et le coupon dans votre laboratoire, et une seule d'entre elles est le matériau.
La première est la recette du coupon, déjà traitée. La seconde est la méthode. GB/T 29848 et IEC 62788-1-6 déterminent tous deux le degré de durcissement par extraction, et ils diffèrent par le temps d'extraction. Des travaux publiés dans EPJ Photovoltaics en 2024 ont comparé les deux et ont constaté que la méthode nationale donnait une lecture plus élevée, l'écart étant le plus large à faible durcissement. Cela importe car une partie du marché de l'EPE a sa ligne d'acceptation située dans la région où les deux méthodes divergent. Un film peut être conforme à une norme et non conforme à l'autre au même degré de durcissement, et aucun des deux laboratoires n'a tort.
La DSC répond à une autre question
Elle répond à une autre question. La DSC mesure l'exotherme de réaction résiduel, c'est-à-dire la quantité de réticulation encore disponible pour se produire, plutôt que la quantité de réseau déjà existant. Elle est rapide, elle nécessite des milligrammes, et elle suit admirablement bien un procédé. Elle ne peut pas non plus être comparée à une spécification de teneur en gel, car les deux chiffres ne sont pas la même grandeur.
| Méthode | Ce qu'elle rapporte | Idéalement utilisée pour | Où elle induit en erreur |
|---|---|---|---|
| Extraction au xylène, GB/T 29848 | Fraction massique insoluble après une extraction définie | Acceptation par rapport à une spécification de teneur en gel | Sensible à la taille des granulés et au séchage ; le temps d'extraction diffère de la méthode IEC |
| Extraction au xylène, IEC 62788-1-6 | La même grandeur par une procédure différente | Accords d'approvisionnement transfrontaliers | Donne une lecture plus faible que la méthode nationale au même durcissement |
| Exotherme résiduel DSC | Réticulation encore disponible pour se produire | Suivi de procédé, contrôle à réception, études de durcissement | Non comparable à un pourcentage de teneur en gel |
Où le chiffre est réellement fixé
Trois leviers appartiennent au fabricant de film : la recette, c'est-à-dire le peroxyde et le co-agent qui porte l'efficacité de réticulation ; la compoundage et l'absorption des additifs liquides dans les granulés ; et l'extrusion, qui doit rester en dessous de la température à laquelle le peroxyde commence à se décomposer, sinon le film arrive partiellement durci.
Trois leviers appartiennent à la ligne de module : la température réelle du stratifié, le temps de maintien à cette température, et l'uniformité des deux sur toute la platine. Des trois, l'uniformité est celle qui se cache. Une platine qui est plusieurs degrés plus chaude près du collecteur qu'au bord éloigné produira deux teneurs en gel différentes dans un même module, et le coupon que vous prélevez au milieu les moyennerez en une réussite.
Pour éliminer les variations de température sur toute la platine, nous configurons des circuits de chauffage multizones et vérifions l'uniformité de surface afin que le stratifié subisse un temps de maintien thermique identique du collecteur aux bords extérieurs.
La température qui compte est celle du stratifié, pas la consigne. La fenêtre de l'EVA est la façon pratique de le voir : des thermocouples placés sur le verre et sur le plan de cellule, lus par rapport à une série de teneurs en gel issues de coupons durcis dans les mêmes conditions, vous donnent une fenêtre de procédé en un après-midi. Un tableau de recettes copié chez un fournisseur vous donne un chiffre qui se trouve fonctionner dans la machine de quelqu'un d'autre. Le reste du cycle, y compris la façon dont le vide est échelonné, est décrit dans le procédé de laminage lui-même.
Le coupon est la spécification
Une spécification qui indique 80 à 95 % sans nommer la recette du coupon et la méthode n'est pas applicable, car les deux parties peuvent être honnêtes et en désaccord. Inscrivez-y trois choses : la recette de laminage pour le coupon, y compris la température de la platine et le temps de maintien ; la norme et le temps d'extraction utilisés ; et la position d'échantillonnage, car le bord et le centre d'un module de taille réelle ne sont pas le même stratifié.
La quatrième chose qui vaut la peine d'être inscrite est la distribution plutôt que la moyenne. Un fournisseur déclarant 88 % avec une plage de 86 à 90 sur la largeur du rouleau est un fournisseur différent de celui déclarant 88 % avec une plage de 79 à 96, même si le test d'acceptation réussit pour les deux.
En cas de défaillance sur la ligne, cherchez dans cet ordre
- La méthode. Réexécutez le même coupon deux fois avant de toucher au procédé. La taille des granulés et le temps de séchage expliquent plus de désaccords que la plupart des investigations ne le supposent.
- La température du stratifié. Placez des thermocouples sur le verre et sur le plan de cellule, pas sur la surface de la platine, et comparez à la recette qui a produit les coupons conformes.
- L'uniformité. Coupons provenant de l'extrémité d'alimentation et de l'extrémité de décharge de la même platine, durcis dans le même cycle.
- Le vide et le temps de maintien. Si le durcissement est correct au centre et faible au bord, le problème est généralement le transfert de chaleur sous un vide médiocre plutôt que la chimie.
- La recette. Seulement maintenant. La charge de peroxyde, le co-agent, ainsi que l'âge et le stockage du masterbatch de réticulant, car les peroxydes perdent leur activité au stockage et un lot qui était bon en mars n'est pas le même lot en septembre.
Ce qu'il faut demander avant de signer la spécification
Quatre questions séparent un fournisseur utilisable d'un fournisseur conforme. Quelle norme et quel temps d'extraction ont produit ce chiffre. Quelle recette d'éprouvette a été utilisée. Quels sont le minimum et le maximum sur la largeur du rouleau et sur sa longueur, et non la moyenne. Et pour l'EPE, si le ratio des couches a changé entre l'échantillon de qualification et le rouleau de production, car la fenêtre évolue avec la structure et la qualification n'est valable que pour la structure testée. Ce dernier point relève de la même logique que un changement de nomenclature dans les normes de modules : la preuve est attachée à la configuration, pas à la marque.
D'où viennent ces chiffres
Les fenêtres d'acceptation de 80 à 95 % pour l'EVA et de 70 à 95 % pour l'EPE, les signatures de défaillance des deux côtés, et le mode opératoire d'extraction avec sa taille de granulés, son maillage, ses températures et ses étapes de pesée proviennent de l'article source sur lequel ce texte est basé, une note technique chinoise sur la réticulation des encapsulants. La comparaison entre GB/T 29848 et IEC 62788-1-6 provient du même article, citant des travaux publiés dans EPJ Photovoltaics en 2024 ; nous n'avons pas reproduit cette étude. La comparaison par DSC relève des connaissances de laboratoire standard plutôt que d'un résultat mesuré ici.
Les affirmations sur l'uniformité du plateau, la position de l'éprouvette et le stockage des peroxydes sont notre raisonnement à partir de la chimie des polymères et du comportement des lamineurs, et non des mesures que nous avons réalisées. Nous n'avons pas produit de série d'éprouvettes pour cet article. Considérez l'ordre de la liste de contrôle des défaillances comme un moyen d'utiliser efficacement un poste de travail, et non comme un mode opératoire validé.
Q : 90 pour cent est-il un bon résultat ?
C'est à l'intérieur des deux fenêtres, donc cela passe. Savoir si c'est bon dépend de la position du reste du rouleau et de ce que fait les dix pour cent qui se dissolvent encore. Une distribution serrée autour de 88 est un meilleur procédé qu'une distribution large autour de 90.
Q : Le taux de gel peut-il être mesuré sur un module fini ?
Pas par extraction, puisque le film est collé entre le verre et la cellule. Les études au niveau du module utilisent des coupes transversales, la DSC sur des échantillons découpés dans le stratifié, ou des essais d'adhérence après vieillissement. Pour l'acceptation, l'éprouvette est l'instrument pratique.
Q : Pourquoi la fenêtre de l'EPE est-elle inférieure à celle de l'EVA ?
Parce que la structure comporte trois couches, et que le cœur en POE réticule moins facilement qu'une peau en EVA à la même température. Une ligne d'acceptation réglée là où se situe l'EVA rejetterait des EPE parfaitement bons, c'est pourquoi la fenêtre est élargie vers le bas pour s'adapter à la structure plutôt qu'à la résine seule.
Q : Un taux de gel plus élevé signifie-t-il une meilleure résistance au PID ?
Non. Le PID dépend de la mobilité ionique et de la résistivité du chemin entre la cellule et la terre, ce qui est surtout une question de matériau et d'humidité, et il dépend de la tension du système. Une sur-réticulation ne l'améliore pas et peut nuire à l'adhérence et à l'étanchéité des bords.
Q : Quelle méthode la spécification doit-elle nommer ?
L'une ou l'autre, à condition qu'elle nomme la norme, le temps d'extraction et la recette d'éprouvette, et que les deux laboratoires utilisent la même. Le mode de défaillance à éviter est un rapport fournisseur sur une méthode et un contrôle à réception sur l'autre, avec une dispute entre les deux.
Q : Combien d'éprouvettes faut-il tester ?
Le mode opératoire demande trois spécimens par échantillon. Ce qui compte davantage pour une ligne de modules, c'est quels échantillons : un à chaque extrémité du rouleau et un au milieu, plus un au bord du plateau de façon routinière, est un meilleur usage des éprouvettes que trois au milieu d'un même rouleau.
Q : Le grammage du film modifie-t-il la fenêtre ?
Il modifie le temps de séjour nécessaire pour atteindre la même réticulation. La réticulation est une intégrale de la température dans le temps à travers l'épaisseur du film, donc un film plus lourd à recette identique donne un taux de gel plus faible. Si vous qualifiez un fournisseur à 400 g/m² et achetez à 500, requalifiez ensemble le couple recette et film.
Q : Que faire si une ligne utilise une seule recette pour l'EVA et l'EPE ?
Alors au moins l'un des deux fonctionne en dehors de sa fenêtre. Les deux structures nécessitent un temps de séjour ou une température de plateau différents pour aboutir au même résultat, c'est pourquoi les campagnes mixtes sont là où les problèmes de réticulation se concentrent.
Réflexions finales
Le taux de gel est une mesure peu coûteuse qui répond à une question coûteuse : la réaction s'est-elle achevée à l'intérieur de ce stratifié. Elle n'y répond que si l'éprouvette correspond à la ligne, si la méthode correspond à la spécification, et si vous lisez les deux bords de la fenêtre au lieu de considérer que plus de réticulation est plus sûr. Le chiffre n'est pas une note pour le matériau. C'est un énoncé sur le cycle qui l'a produit.
OOITech fabrique des chambres simples et doubles solar panel laminator machines avec des plateaux chauffés à l'huile ou électriques conçus pour une uniformité thermique et un contrôle de pression précis. Envoyez-nous vos plans, les spécifications de votre empilement de modules ou des échantillons d'essai pour une évaluation du procédé, et notre équipe technique vous aidera à définir une fenêtre de lamination précise et répétable.