Test EL pour panneaux solaires : configuration en ligne vs hors ligne
Table des matières
Réponse rapide : Le test d'électroluminescence est la seule étape d'inspection qui voit à l'intérieur d'un module fini, et l'emplacement de la station sur la ligne détermine les défauts qu'elle peut encore détecter. L'EL en ligne image chaque module dans le cadre du flux de production, ce qui permet de détecter les défauts mais pas de les retoucher, car le module est déjà scellé. L'EL hors ligne utilise une chambre séparée avec une exposition plus longue et une résolution plus élevée, permettant d'inspecter une chaîne ou un module avant qu'il ne soit engagé dans l'étape suivante, ce qui rend la retouche possible. L'équipement concerné va de la classe OEL-CCD2400 et OPT-M950B, avec des résolutions descendant jusqu'à environ 0,1 mm et des tailles de chambre d'environ 1400 mm à 2500 mm. Une ligne qui ne fonctionne qu'en EL en ligne détectera ses défauts mais en mettra davantage au rebut.
Le test EL est la seule étape d'inspection qui voit à l'intérieur d'un module fini. L'endroit où vous placez la station détermine quels défauts vous détectez alors qu'ils sont encore peu coûteux à réparer : en ligne derrière la stringeuse, hors ligne sur une table en verre, ou au niveau des chaînes.
Fabrication de modules PV · Inspection et contrôle qualité · par Jerry, Ooitech
1. Ce que le test EL prouve réellement sur une ligne de modules
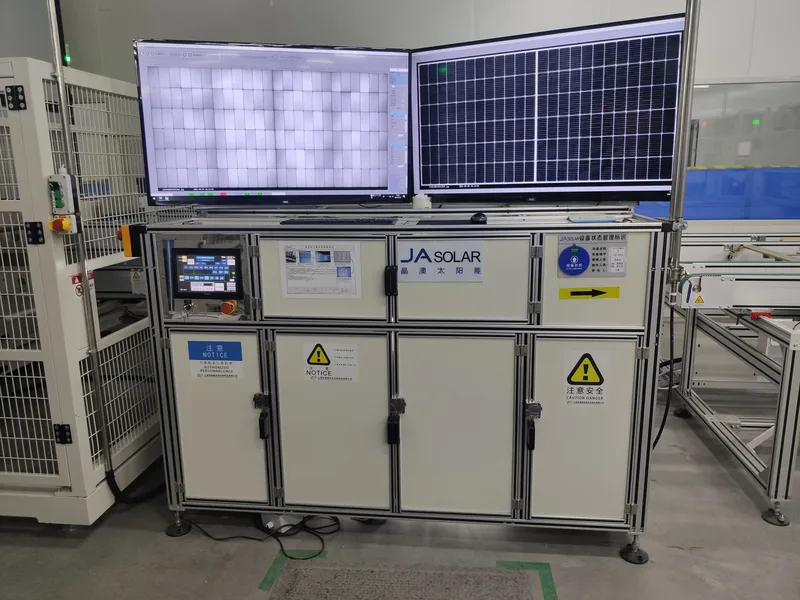
Fig. 1 : Une station d'inspection EL au niveau du module. Le moniteur de gauche affiche l'image d'électroluminescence ; celui de droite montre le module lui-même, afin que l'opérateur puisse associer une zone sombre à une cellule physique.
Le test d'électroluminescence fait passer un courant direct à travers les cellules. Une cellule en silicium intacte émet une lumière infrarouge proportionnelle à sa capacité de conduction ; une zone fissurée, contaminée ou mal soudée émet moins ou pas du tout. Une caméra infrarouge capture cette émission, et l'image résultante EL image montre l'état interne de chaque cellule simultanément.
Sur une ligne de production, cela fait du test EL le principal filtre pour six classes de défauts :
| Classe de défaut | À quoi cela ressemble dans l'image EL | Origine typique sur la ligne |
|---|---|---|
| Fissure | Lignes sombres ou ramifications à travers une cellule, souvent invisibles à la lumière du jour | Stringing, manipulation, layup |
| Bris | Zone de cellule manquante ou entièrement sombre, bords nets | Impact mécanique, pressage du cadre |
| Point noir | Taches sombres localisées à l'intérieur d'une cellule | Contamination du wafer, défaut de matériau |
| Wafers mélangés | Une cellule visiblement plus claire ou plus sombre que ses voisines | Erreur de tri à la cellule store |
| Défaut de process | Interruptions de doigts, émission inégale sur une cellule | Métallisation, impression, manipulation |
| Joint de soudure froid | Tache sombre le long d'un ruban ou au niveau d'un pad | Température de soudure ou flux |
Deux limites méritent d'être comprises avant de rédiger une spécification. Le test EL ne mesure pas la puissance de sortie. C'est le rôle d'un testeur IV avec simulateur solaire, et les deux machines répondent à des questions différentes. Le test EL ne voit pas non plus derrière le cadre en aluminium ni sous la boîte de jonction, car l'émission infrarouge y est bloquée. Tout ce que vous devez inspecter dans ces zones doit être vérifié avant le cadrage.
2. En ligne, hors ligne ou au niveau des chaînes : où se situe la station
Il existe trois emplacements possibles pour une station EL, et ils ne sont pas interchangeables. Ooitech fabrique des unités pour les trois, et les fiches techniques décrivent directement le compromis.
| Placement | Modèle d'exemple | Comment le module se déplace | Idéal lorsque |
|---|---|---|---|
| En ligne, automatique | OPT-M950B (8 caméras) | Trois convoyeurs à bande en toile, alignement omnidirectionnel automatique, cycle de test ≤20 s | Flux continu, volume élevé, et vous souhaitez une inspection dans le temps de cycle |
| Hors ligne, semi-automatique | OEL-S2400 (2 caméras), OEL-CCD2400 (6 caméras) | Module placé par l'opérateur sur une table en verre trempé super blanc | Tailles de lots mixtes, boucles de retouche, ou une ligne où une station de 20 s deviendrait le goulot d'étranglement |
| Niveau des chaînes | OPT-S110H | Chaîne de cellules inspectée avant le layup | Vous souhaitez rejeter une chaîne défectueuse avant que l'encapsulant ne la rende permanente |
Le placement détermine ce que vous détectez, pas la qualité de la caméra.
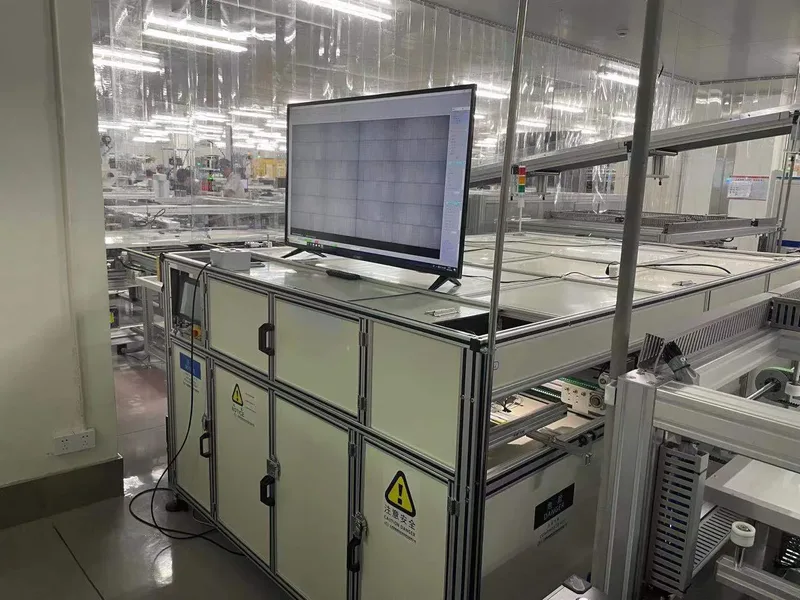
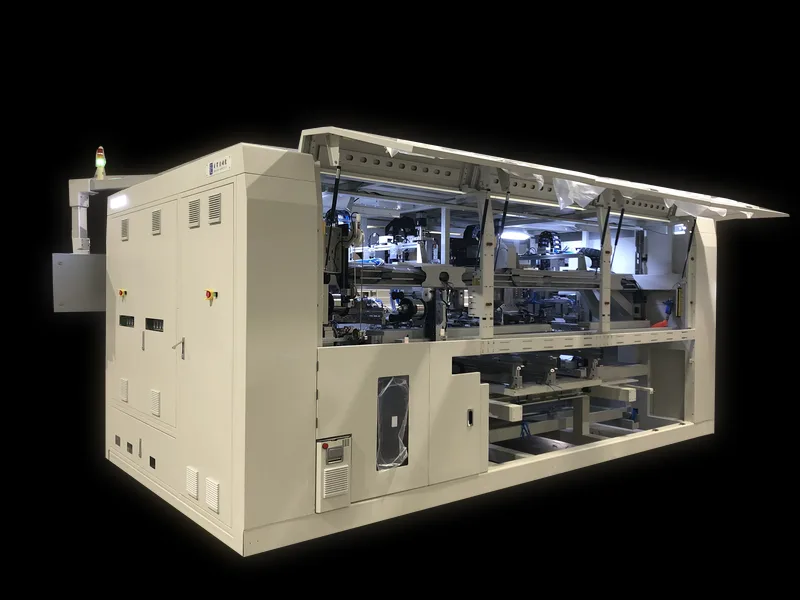
Fig. 2 : Une station EL en ligne dans une salle blanche de modules. Le convoyeur transporte le module à travers la position d'imagerie sans manipulation par l'opérateur, ce qui permet de maintenir le test dans un cycle de 20 secondes.
Les unités hors ligne de la gamme Ooitech indiquent le point de contrôle comme avant ou après la lamination, et l'OPT-M950B automatique est décrit comme universel pour avant et après le layup. Cette flexibilité compte plus qu'il n'y paraît : elle permet à une seule machine de servir à la fois de contrôle de process en ligne et de barrière qualité finale, au prix de la manipulation du module par l'opérateur.
3. Nombre de caméras, résolution et temps de cycle
Ces trois chiffres sont généralement présentés comme une liste de spécifications. En pratique, ils constituent une seule décision : quelle taille de défaut vous devez pouvoir prouver, à quelle cadence de production.
| Paramètre | OEL-S2400 | OEL-CCD2400 | OPT-M950B |
|---|---|---|---|
| Caméras | 2 | 6 × 4 MP (24 MP au total) | 8 (4 EL + 4 VI) |
| Résolution | 6000 × 4000 | 24 MP combinés | 1920 × 1200 (EL), 5440 × 3648 (VI) |
| Précision d'imagerie | Non spécifiée | Non spécifiée | 0,5 mm/pixel (EL), 0,1 mm/pixel (VI) |
| Taille maximale du module | ≤2500 × 1400 mm | ≤2600 × 1500 mm | Longueur 1650–2500 mm, largeur 992–1400 mm |
| Temps d'exposition | 1–60 s | 1–60 s | 0,5–10 s, réglable |
| Cycle de test | Non spécifiée | Non spécifiée | ≤20 s par module |
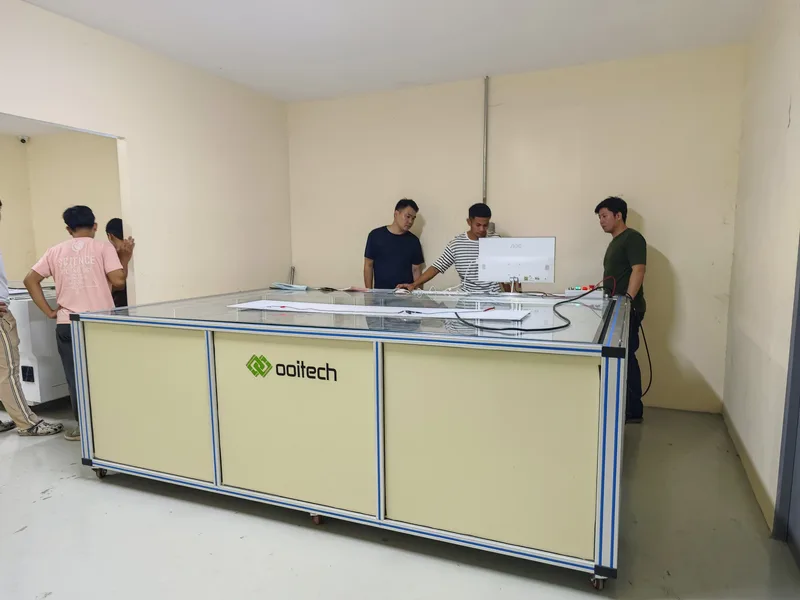
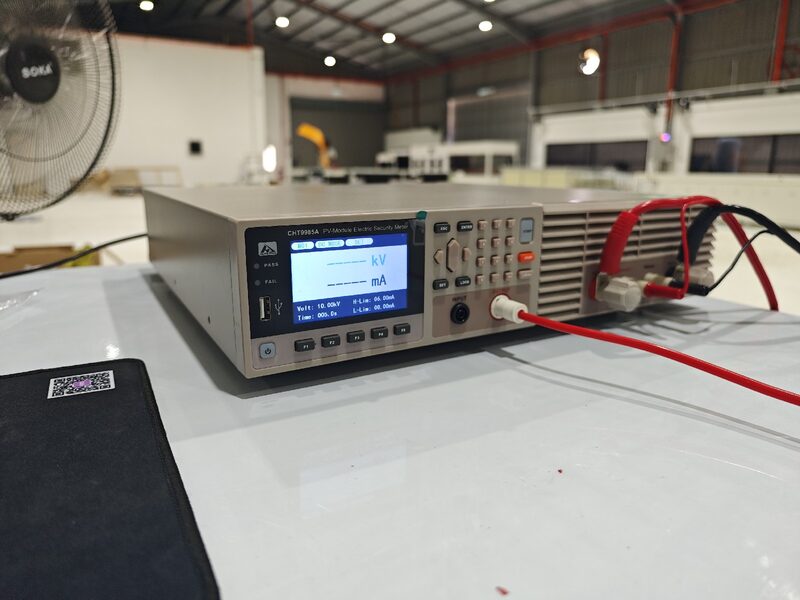
Fig. 3 : Un testeur de défauts EL hors ligne. Le module est chargé sur un plateau en verre par l'opérateur, de sorte que le poste n'est pas contraint par le temps de cycle de la ligne. Cela convient aux boucles de retouche et aux tailles de lots mixtes.
L'OPT-M950B atteint sa précision différemment des unités hors ligne. Quatre caméras imagent le module depuis le dessus tandis que le module défile à travers trois positions, et le logiciel assemble les captures en une seule image continue. C'est pourquoi une machine à 8 caméras peut maintenir un cycle ≤20 s tout en conservant 0,5 mm par pixel sur l'image EL et 0,1 mm par pixel sur l'image visuelle.
La vraie question n'est pas de savoir quelle machine possède le plus de caméras. C'est : quelle est la plus petite fissure que le contrôle à réception de votre client détectera ? Une fois que vous connaissez ce nombre en millimètres, le nombre de caméras et leur disposition en découlent. Acheter 24 MP pour détecter une fissure de 5 mm, c'est de l'argent dépensé pour une capacité que vous ne facturerez jamais.
4. Pourquoi l'image EL semble parfois incorrecte
C'est le sujet de support le plus courant dans notre propre historique de service EL, et ce n'est presque jamais une défaillance de caméra. Lorsqu'une image EL se dégrade, la cause est généralement l'un des cinq réglages ou conditions mécaniques. Les symptômes habituels sont une image sombre, délavée, inégale entre les cellules, ou à laquelle il manque une partie du module.
| Symptôme | À vérifier en premier | Peut-on le corriger à distance ? |
|---|---|---|
| Image entièrement trop sombre ou trop claire | Temps d'exposition (les unités fonctionnent de 0,5–10 s ou 1–60 s) et courant injecté | Généralement oui : modification de paramètre |
| Une région manquante ou doublée | Alignement du module avant l'imagerie ; chevauchements de la mosaïque | Partiellement : l'alignement est mécanique, les réglages de mosaïque ne le sont pas |
| Image correcte après ajustement, puis de nouveau incorrecte | Si la recette a été enregistrée pour le produit actuel, ou seulement appliquée en direct | Oui : enregistrer la recette par type de module |
| Erreur de caméra ou de CCD après un redémarrage | Câblage de la caméra, et si les unités d'éclairage derrière la caméra sont allumées | Diagnostic à distance ; une lampe morte nécessite une intervention sur site |
| Cellules uniformément sombres dans une chaîne | Contact d'injection de courant — l'outillage doit atteindre correctement la barre omnibus | Partiellement : cela dépend de l'outillage |
Deux habitudes éliminent la plupart de ce type de problème. Premièrement, créez une recette enregistrée pour chaque type de module que vous utilisez, au lieu d'ajuster en direct et de passer à autre chose. La deuxième et la troisième équipe répéteraient sinon l'ajustement. Deuxièmement, traitez les unités d'éclairage comme un consommable avec un intervalle de vérification : une LED qui a faibli d'un côté produit une image qui ressemble à un défaut de process mais est un défaut d'éclairage.
5. Ce qu'il faut envoyer avant de demander un devis
Le dimensionnement d'un testeur EL est déterminé par votre module, pas par votre budget. Une demande qui inclut les six éléments ci-dessous peut recevoir une réponse avec un modèle spécifique et une configuration ferme ; une demande qui dit seulement « nous avons besoin d'un testeur EL » ne le peut pas.
| Ce qu'il faut envoyer | Pourquoi cela change la machine |
|---|---|
| Longueur et largeur du module, en mm | Définit l'enveloppe d'alignement. Un module 60 cellules de 1650 × 992 mm et un module 72 cellules de 2500 × 1400 mm ne tiennent pas dans le même poste. |
| Technologie des cellules : demi-cellule, double verre, couche mince | Détermine l'injection de courant et l'outillage. Les modules double verre et couche mince nécessitent des dispositions de mise sous tension différentes. |
| Emplacement du poste : avant ou après lamination | Décide du cadrage, de la manutention et si la barre omnibus est encore accessible. |
| Temps de cycle de la ligne, en secondes par module | Les unités en ligne doivent s'y intégrer. Le cycle de test de l'OPT-M950B est ≤20 s ; une unité hors ligne n'est pas contrainte par la ligne. |
| Plus petit défaut que vous devez prouver, en mm | Définit la précision d'imagerie requise, et donc la configuration des caméras. |
| Données de l'installation : alimentation, air, espace | L'unité automatique consomme AC220 V / 15 A, nécessite de l'air à 0,6–0,8 MPa et occupe 2800 × 2260 × 1415 mm. Les unités hors ligne sont plus petites mais le type à 6 caméras consomme 220 V / 20 A. |
Un élément est facultatif mais mérite d'être décidé tôt : l'intégration MES. L'OPT-M950B enregistre chaque image EL sous le code-barres du module et peut la téléverser vers votre MES, avec recherche par code-barres et recherche par date dans le logiciel. Si la traçabilité est une exigence client, mentionnez-le au stade du devis plutôt qu'après l'installation.
6. Adapter le poste EL au reste de la ligne
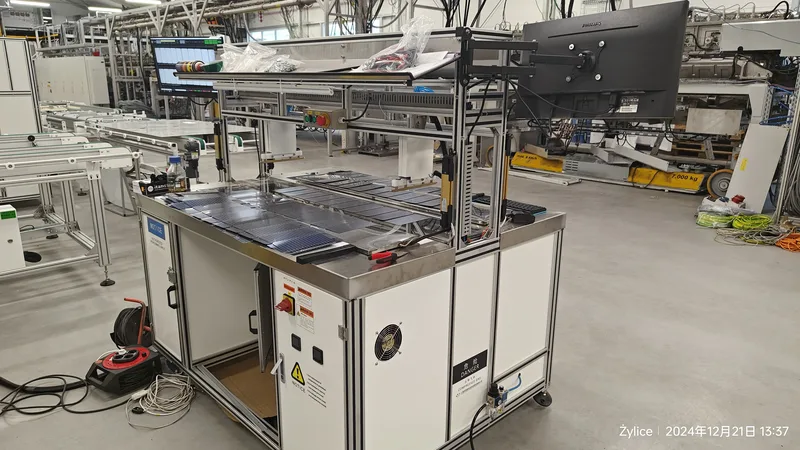
Fig. 4 : L'inspection EL au niveau des chaînes détecte une cellule fissurée ou mal soudée avant que l'encapsulant ne rende le défaut permanent. C'est l'endroit le moins coûteux de la ligne pour le trouver.
Un testeur EL ne fonctionne jamais seul. Il se situe entre des machines qui déterminent s'il peut faire son travail, et deux d'entre elles comptent plus que les autres.
Le stringer en amont. La plupart des fissures détectées par le test EL ont été créées lors du stringing ou lors de l'étape de manipulation qui suit immédiatement. Si votre stringer produit des joints de soudure froids ou des fissures de cellules à un rythme constant, un testeur EL les signalera avec précision et en continu, mais il ne les réduira pas. Réparer le stringer est un projet distinct, et les données EL sont ce qui vous indique si la réparation a fonctionné.
Le testeur IV en aval. EL et IV répondent à des questions différentes, et un module peut réussir l'un et échouer à l'autre. Une cellule fissurée peut encore fournir une puissance acceptable au flash test ; un module avec une puissance correcte peut encore contenir une fissure qui se propagera sur le terrain. Les lignes qui exécutent les deux placent généralement l'EL avant ou après la lamination, et la mesure de la courbe IV après le cadrage et le durcissement, afin que les deux résultats puissent être comparés par code-barres de module.
Si votre ligne est encore en cours de spécification, la décision de séquence est plus facile à prendre avant que la liste des équipements ne soit figée. Notre aperçu des machines sur une ligne de panneaux solaires expose où chaque étape d'inspection se situe normalement.
7. FAQ
Le test EL peut-il être intégré au stringer, ou nécessite-t-il une station séparée ?
Certains stringers offrent une option EL intégrée, et il inspecte le string avant le layup. Cela détecte tôt les cellules fissurées ou mal soudées, mais il ne peut pas inspecter le module laminé, car le module n'existe pas encore. Si votre porte de qualité est sur le laminé fini, vous avez toujours besoin d'une station séparée. En pratique, de nombreuses lignes exécutent une inspection au niveau du string et un testeur EL au niveau du module, et les deux détectent des choses différentes.
L'image EL n'est pas correcte. Peut-elle être ajustée à distance ?
Habituellement oui. Le temps d'exposition, le courant injecté, le gain, l'échelle de gris et les paramètres de mosaïque sont des réglages logiciels, et les unités automatiques exposent les tests à courant élevé et à faible courant comme fonctions sélectionnables. Envoyez l'image, le code-barres, la recette enregistrée et les paramètres actuels, et l'ajustement peut normalement être effectué sans visite sur site. Les problèmes mécaniques ne sont pas des corrections à distance : alignement du module, une lampe éteinte, un câble endommagé.
Nous avons ajusté les paramètres et maintenant la plupart des images semblent incorrectes. Que devons-nous vérifier ?
Vérifiez si la modification a été enregistrée comme recette pour le type de module actuel. Les paramètres appliqués en direct sont perdus lorsque le produit suivant est chargé, et l'équipe suivante réajuste souvent à partir d'un point de départ différent. Créez une recette enregistrée par type de module, nommez-la et verrouillez-la.
Après avoir redémarré l'ordinateur, la caméra CCD et la caméra EL signalent toutes deux une erreur. Et maintenant ?
Deux choses à vérifier avant d'appeler le support : que chaque câble de caméra est bien enfoncé aux deux extrémités, et que les unités d'éclairage derrière les caméras sont allumées. Si un réseau de LED est mort, la caméra peut encore signaler une erreur et l'image de ce côté sera sombre. Indiquez quelles caméras échouent et si les lampes sont allumées. Cela distingue un défaut de câblage d'un défaut d'éclairage en un seul message.
Quelles tailles de modules un testeur EL peut-il gérer ?
Cela dépend du modèle. L'OPT-M950B automatique couvre des modules de 1650 à 2500 mm de long et de 992 à 1400 mm de large, ce qui inclut les formats courants 60 cellules 1650 × 992 mm et 72 cellules 2500 × 1400 mm. L'OEL-S2400 accepte jusqu'à 2500 × 1400 mm et l'OEL-CCD2400 à 6 caméras jusqu'à 2600 × 1500 mm. Les modules conventionnels, double verre, couche mince et demi-cellule sont tous pris en charge dans toute la gamme.
Une seule machine peut-elle faire à la fois l'EL et l'inspection visuelle ?
L'OPT-M950B automatique à 8 caméras le fait. Quatre caméras imagent l'électroluminescence et quatre imagent en lumière visible, dans la même passe, le logiciel mosaïquant les deux. Cela vous donne l'image des défauts internes et l'image de surface à partir d'un seul cycle de manipulation. Les unités hors ligne plus petites n'imaginent que l'EL.
Quel est le plus petit défaut que la machine peut détecter ?
L'OPT-M950B est spécifié à 0,5 mm par pixel sur l'image EL et 0,1 mm par pixel sur l'image visuelle. La limite de détection pratique est fixée par cette taille de pixel plus le contraste du défaut par rapport à la cellule environnante, de sorte qu'une fissure qui traverse plusieurs pixels est fiable tandis qu'un cheveu qui tombe dans un seul pixel ne l'est pas. C'est pourquoi le plus petit défaut que vous devez prouver, en millimètres, doit être indiqué dans la demande, et non déduit du nombre de caméras.
Les images sont-elles traçables, et peuvent-elles aller vers notre MES ?
Oui. L'unité automatique reconnaît le code-barres du module, nomme et enregistre chaque image EL par ce code-barres, et prend en charge l'interfaçage MES. Le logiciel fournit également une requête par code-barres et une requête par date, de sorte qu'un module peut être retracé jusqu'à son image après expédition.
Quelles sont les exigences d'installation et les conditions de garantie ?
L'OPT-M950B automatique nécessite AC220 V / 15 A, de l'air comprimé à 0,6–0,8 MPa, et un environnement de fonctionnement de +15 °C à +40 °C à 10–75 % d'humidité ; il occupe 2800 × 2260 × 1415 mm. L'unité hors ligne à 6 caméras consomme 220 V / 50 Hz / 1 PH, 20 A. La garantie sur les unités EL semi-automatiques est d'un an après l'installation réussie ou de seize mois à compter de la date du connaissement, selon la première éventualité, avec des pièces de rechange de maintenance fournies gratuitement pendant la période ; les consommables et les frais de messagerie des pièces de rechange ne sont pas inclus.
Réflexions finales
Décidez où se situe la station EL avant de comparer les modèles, car le placement détermine quels défauts vous pouvez encore corriger à moindre coût. Ensuite, notez le plus petit défaut que l'inspection de votre client trouvera, en millimètres, et laissez ce nombre définir la configuration des caméras. Si vous nous envoyez les dimensions du module, la technologie des cellules, le point de surveillance, le temps de cycle et les données des installations, nous reviendrons avec un modèle et une configuration spécifiques plutôt qu'une brochure générale.
Associé : l'ombrage provoque-t-il toujours des points chauds explique le désaccord de série, la polarisation inverse et le point de fonctionnement du mécanisme, complétant la vue thermique et matérielle ci-dessus.
Associé : le test de chaleur humide DH1000 en détail couvre les conditions de la chambre, les signatures de défaillance et les mécanismes de corrosion derrière un résultat de chaleur humide.
Associé : UVID TOPCon et la séparation r-UVID / ir-UVID explique pourquoi la séquence de mesure, et pas seulement l'exposition, détermine le nombre rapporté.
Associé : Le pérovskite dans l'espace : ce que coûtent 100 cycles de choc thermique est l'inspection qui lit à l'échelle cellulaire les dommages qu'un test de choc thermique mesure indirectement.
Associé : Points chauds, micro-fissures et PID : trois défaillances lentes des modules est l'endroit où la fissure que cette page vient de décrire est détectée sur la ligne.
Associé : Comment un panneau solaire est fabriqué : chaque étape et chaque contrôle est le choix qui détermine à quel point une fissure peut être détectée tôt.
Associé : MC4 ou compatible MC4 : ce que signifie le nom du connecteur est l'endroit où un scan thermique ajoute ce qu'une image d'électroluminescence ne peut pas montrer.
Associé : Mécanismes des enchaîneuses de cellules solaires : un guide zone par zone. L'EL est le contrôle du résultat ; les contrôles de placement et de procédé en amont méritent aussi d'être mentionnés.
Associé : Cellules BC à contact hybride : ce que 28 % doit encore prouver — comment trouver un chemin ponté avant que le test de puissance ne le fasse.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :