Machine à onglets et à cordes : comment ça marche, comment choisir
Table des matières
Machine à onglets et à cordes : comment ça marche, comment choisir
La seule machine que chaque module doit franchir et qu'aucune station ultérieure ne peut réparer — stations, spécifications de soudure, compatibilité 0BB et BC, gammes de prix, et les défauts qui apparaissent dans les usines réelles.
Production de modules PV · Guide de sélection des stringers · par Jerry, Ooitech
Une seule machine décide si un module conserve sa puissance pendant 25 ans : la machine de tabbing et stringing. Chaque joint qu'elle soude est permanent — aucune station ultérieure ne peut réparer un mauvais joint. Voici comment la machine fonctionne, et comment choisir la vôtre.
1. Ce que la machine décide réellement
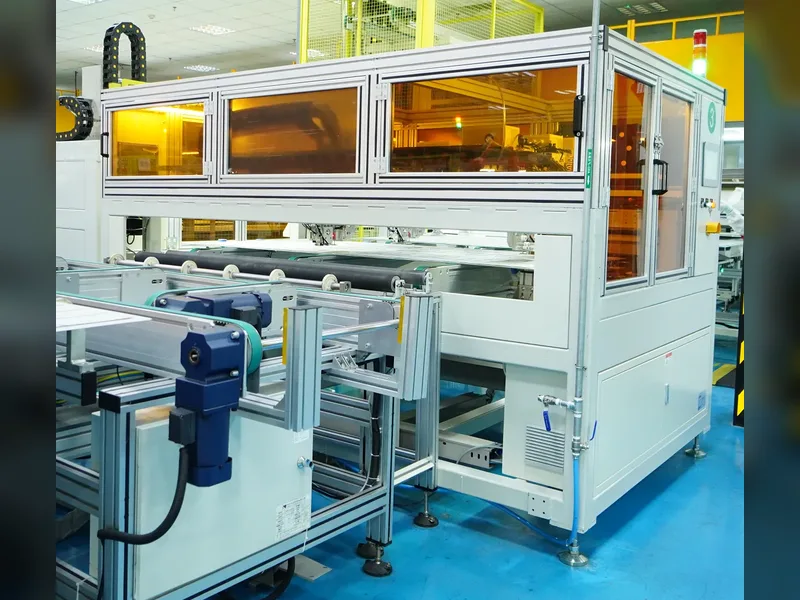
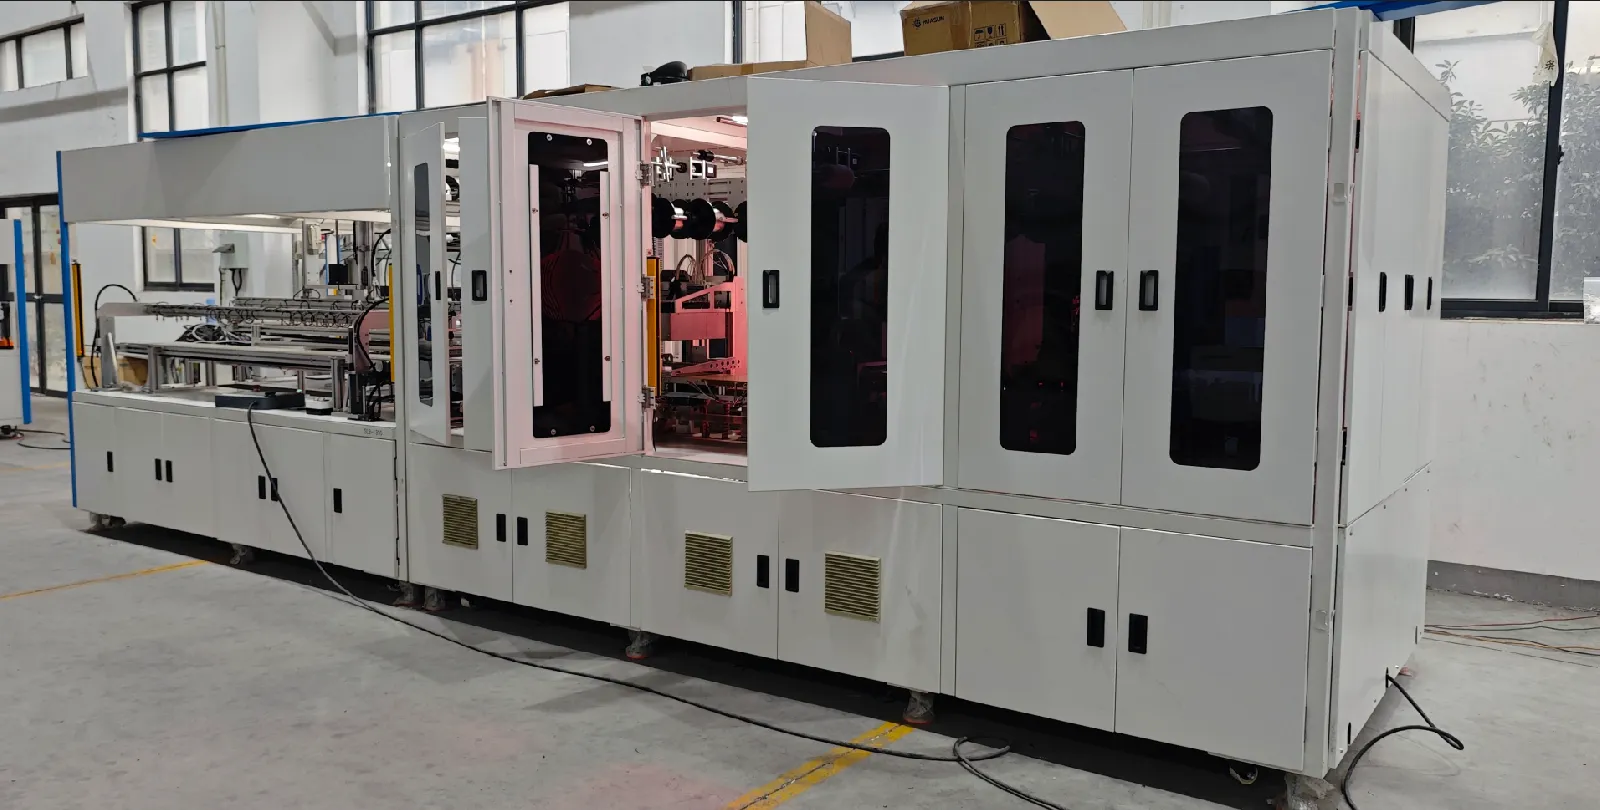
La machine de tabbing et stringing soude les cellules solaires ensemble, une par une, à l'aide d'un ruban de cuivre étamé : le ruban se lie aux lignes de grille avant d'une cellule, passe à l'arrière de la suivante, et ainsi de suite jusqu'à former un string complet. La chaleur fait fondre le revêtement de soudure du ruban pour créer une liaison métallurgique avec les doigts de la cellule — et ce profil thermique, appliqué à une plaquette d'environ 130–180 μm d'épaisseur, laisse soit un chemin électrique intact, soit une microfissure cachée.
Sur la ligne de production, la machine se situe après le tri des cellules et avant le layup, ce qui en fait le premier processus irréversible entre la cellule et le module. La lamination peut être refaite, le cadrage peut être corrigé, mais un joint froid ou une cellule fissurée à l'intérieur d'un string fini est là pour toujours. C'est pourquoi les acheteurs expérimentés passent plus de temps à auditer cette seule machine que sur le reste de la feuille de devis réunie.
2. À l'intérieur de la machine : six stations
| Station | Ce qui se passe | Ce qu'il faut vérifier à l'achat |
|---|---|---|
| 1. Chargement et tri | Cellules chargées, alignées par caméra CCD | Spécification de précision d'alignement (±0,15 mm classe sur les machines actuelles) |
| 2. Pulvérisation de flux | Le flux prépare les surfaces de soudure | Cohérence du dosage ; le flux est généralement approvisionné localement |
| 3. Alimentation du ruban | Ruban plat formé, coupé et déposé sur les pads | Plage de largeur du ruban (0,35–1,2 mm typique), réglabilité du couteau — la plupart des défauts d'alignement commencent ici |
| 4. Tabbing IR | Les lampes infrarouges refondent la brasure | Nombre de zones de chauffe contrôlées indépendamment ; stockage par recette |
| 5. Stringing | Cellules reliées avant-arrière en string, empilées par robot | Plage d'espacement des cellules (1,5–10 mm), douceur de manipulation |
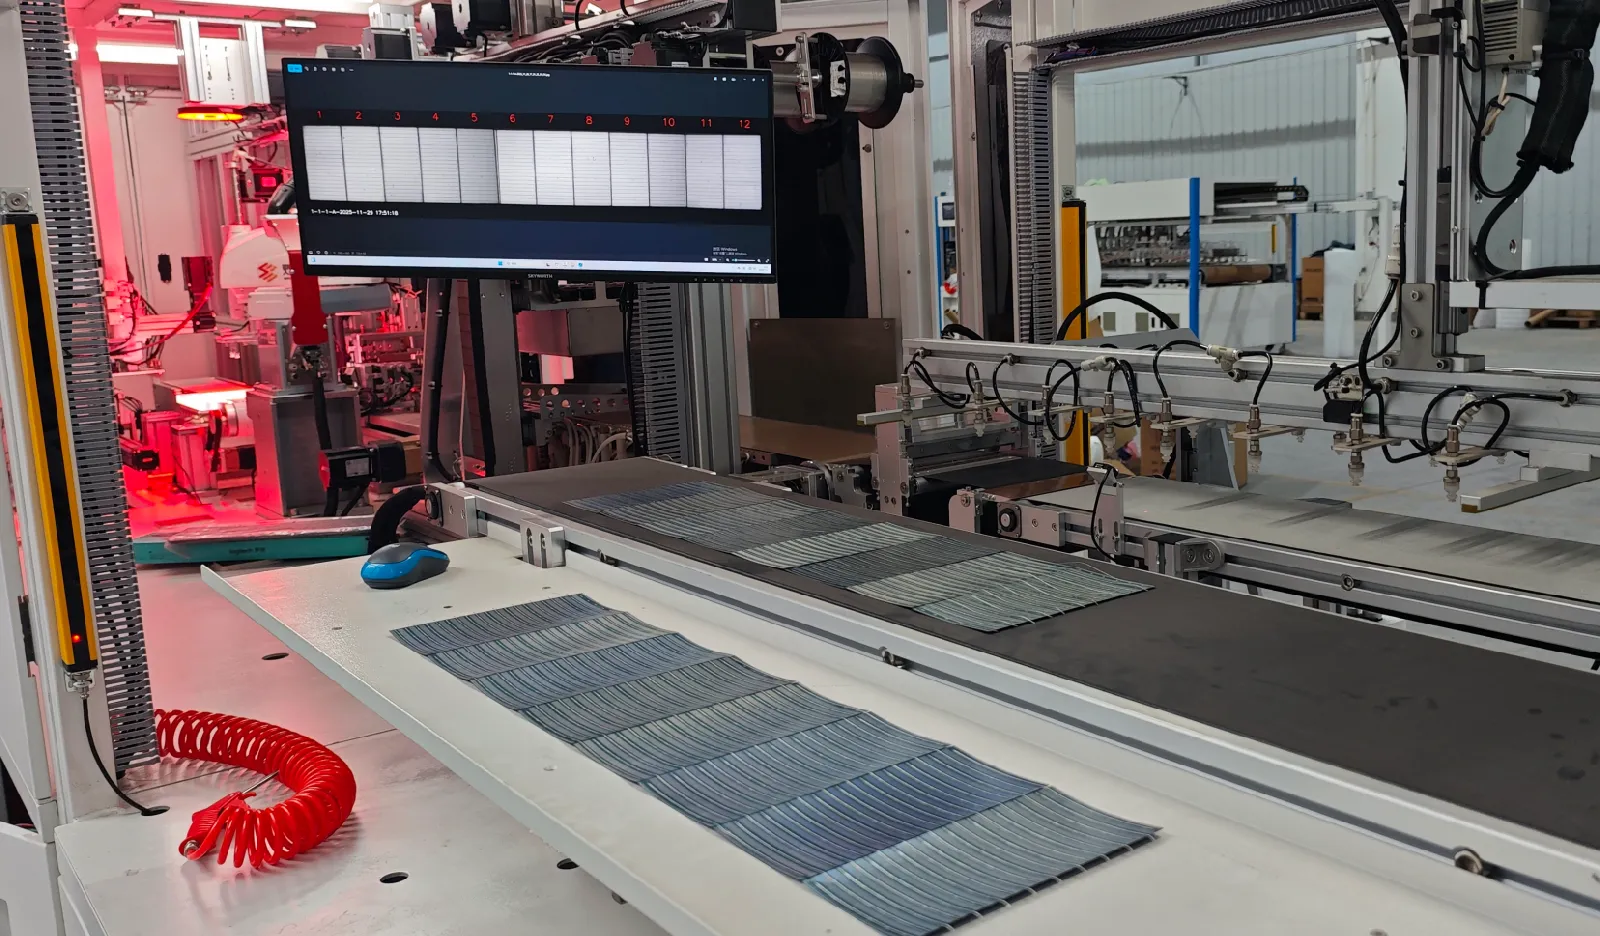
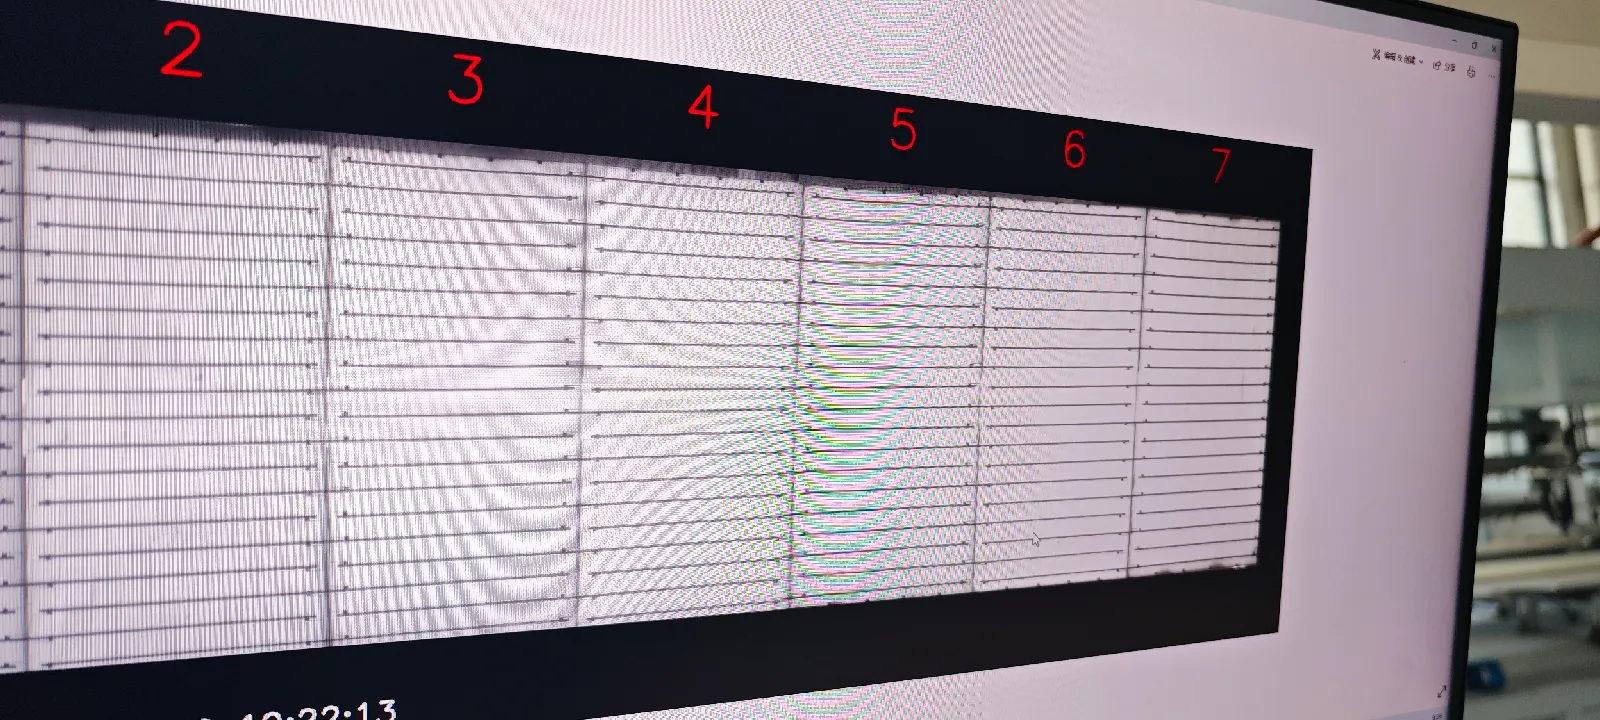
| 6. EL en ligne | Contrôle par électroluminescence sur le string fini | Inclus ou en option ; résolution et nombre de caméras |
Les lignes conçues pour les formats zéro busbar (0BB) ajoutent une septième station après le brasage — durcissement de colle ou lamination de film — traitée à la Section 5. Le cœur à six stations est sinon identique sur la machine de chaque fabricant ; ce qui différencie les devis, c'est la précision, le contrôle thermique et la part de manipulation robotisée.
3. Les chiffres qui comptent sur la fiche technique
Trois spécifications prédisent tout le reste de la machine. Taux de casse: les machines de génération actuelle tiennent ≤0,2 % sur des cellules de grade A — n'acceptez rien de plus laxiste, car la casse à cette station, c'est de la rebut plus de la main-d'œuvre de reprise, définitivement. Débit: les machines d'entrée de gamme tournent à ~1 200 cellules par heure, la classe polyvalente à 2 400, et les machines haut débit de classe ATW à 6 800 — dimensionnez cela par rapport à votre lamineur et à votre plan de shifts, pas par rapport au chiffre phare du vendeur. Précision de positionnement: ±0,15 mm en positionnement et ±0,2 mm en placement constituent le standard actuel ; à mesure que le nombre de busbars augmente et que les fingers s'affinent, la précision est ce qui maintient le ruban sur les pads à grande vitesse.
Une spécification supplémentaire à exiger : combien de kits de cellules complets accompagnent la machine, et combien coûte un second kit. Si vous prévoyez d'exploiter plus d'un format de cellule — et la plupart des lignes finissent par le faire — le changement de format dépend entièrement des kits de rechange et des recettes stockées.
4. Le brasage IR a gagné — confirmez-le et passez à la suite
Les anciens catalogues listent l'infrarouge, l'air chaud, le laser et l'induction côte à côte comme si le choix était encore ouvert. Il ne l'est pas. L'infrarouge est la norme de production de masse — sans contact, mature, avec un contrôle de température à zones indépendantes — tandis que l'air chaud a effectivement quitté les nouvelles lignes : chauffage inégal, cycles lents et choc thermique que les wafers minces ne peuvent pas supporter. Le laser et l'induction subsistent dans des applications de niche à des coûts d'équipement que l'économie justifie rarement pour l'assemblage de modules. La décision qui compte réellement en 2026 n'est pas la méthode de chauffage mais si la plateforme IR peut évoluer vers le 0BB plus tard.
5. La vraie question de 2026 : les formats de busbar et le 0BB
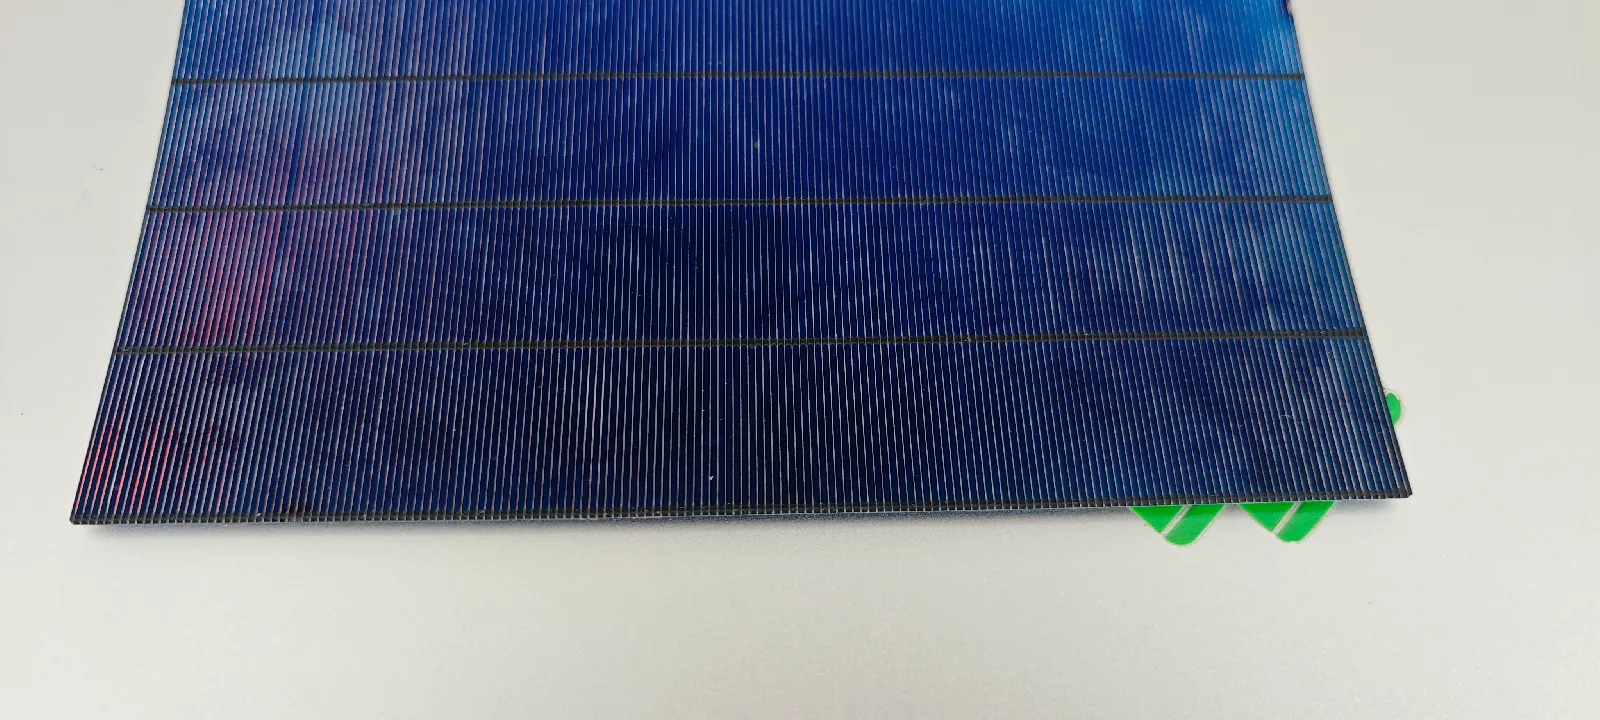
L'évolution des stringers au cours des cinq dernières années se résume en une histoire : les busbars de nombreux à aucun. Le MBB (multi-busbar) a cédé la place au SMBB (15–25BB), et l'industrie se tourne maintenant vers le 0BB — de fins fils ronds soudés directement sur les fingers, économisant la pâte d'argent, réduisant l'ombrage et augmentant la puissance. Les prévisions de l'industrie situent le 0BB à près de 90 % de pénétration d'ici 2026, ce qui signifie qu'une machine achetée aujourd'hui qui ne peut pas fonctionner en 0BB risque d'être obsolète dans les deux ans. Une machine standard couvre le PERC et le TOPCon en 3–20BB nativement ; le 0BB est un processus complémentaire, et les quatre voies diffèrent suffisamment pour changer votre achat :
| Voie 0BB | Comment il lie | Compromis |
|---|---|---|
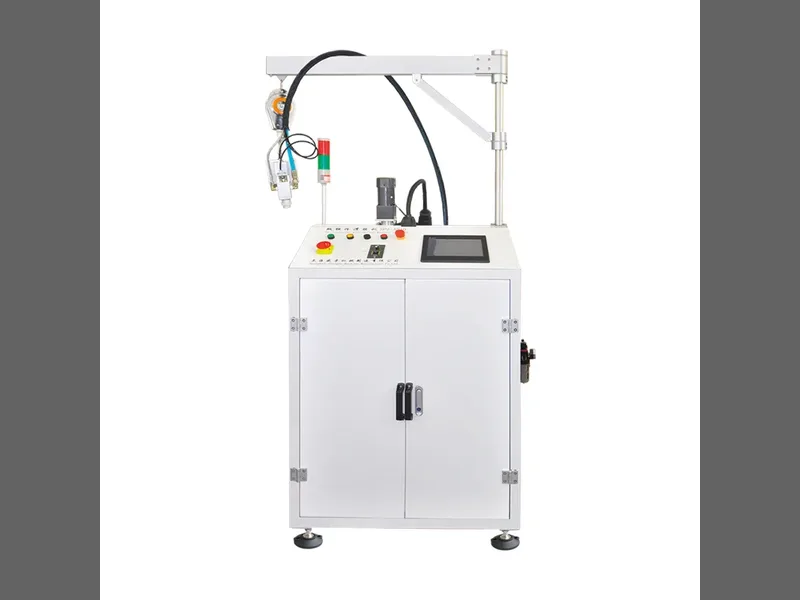
| Soudure + colle | L'IR fixe le fil, la colle thermodurcissable renforce | Le plus économique en production de masse ; exige une grande précision de dépose de colle — la voie d'évolution naturelle pour un stringer IR |
| Film | Un film polymère maintient les fils, lie pendant la lamination | Compatibilité la plus large avec les types de cellules (TOPCon/HJT/BC) et haute fiabilité ; le film ajoute un coût |
| Dépose de colle | Déposer, acheminer le fil, durcir | Équipement simple et stable ; coût de colle supplémentaire et possible ombre EL sous le fil |
| SmartWire | Film composite + grille de fils | Voie établie ; protégée par brevet jusqu'en 2034 avec un coût de film élevé |
6. Compatibilité des cellules : une machine, quatre familles de cellules
| Type de cellule | Exigence de stringing | Approche dominante |
|---|---|---|
| PERC | Mature, sensible aux coûts | IR standard, MBB/SMBB |
| TOPCon | Type N, SMBB évoluant vers le 0BB | IR standard / 0BB soudure+colle |
| HJT | Plaquette fine sensible aux basses températures | IR basse température / film ou colle 0BB |
| BC (IBC/ABC/HPBC) | Contact arrière, sans barre omnibus avant | Configuration de stringer compatible BC — à confirmer avant toute autre citation |
Si votre plan d'affaires inclut du travail à façon — faire tourner les formats de cellules de plusieurs clients sur une même ligne — la compatibilité vaut plus que le débit de pointe. Des kits de cellules à changement rapide, associés à une recette validée et stockée par format, permettent à une seule machine de passer d'une route à l'autre dans une fenêtre de changement mesurée en minutes ; une machine sans cette flexibilité plafonne votre liste de clients à une seule route technologique.
7. Ce que coûte un Tabber et Stringer, et ce qui fait bouger le prix
Fourchettes de prix FOB Chine typiques par classe de machine : machines d'entrée de gamme autour de 60 k$–70 k$, la classe cheval de trait à 2 400 cellules/heure 120 k$–140 k$, et les machines haute vitesse de classe ATW à 6 800 cellules/heure 380 k$–430 k$. Au sein d'une même classe, l'écart entre deux devis provient généralement de quatre éléments : l'EL en ligne inclus ou non (et avec combien de caméras), la manipulation des cellules par robot ou mécanique, le nombre de kits de cellules et de recettes stockées inclus, et la part de la mise en service et de la formation intégrée au prix. Quand un devis pour la "même" classe se situe 30 % en dessous de la fourchette, l'un de ces quatre éléments a discrètement disparu de la feuille.
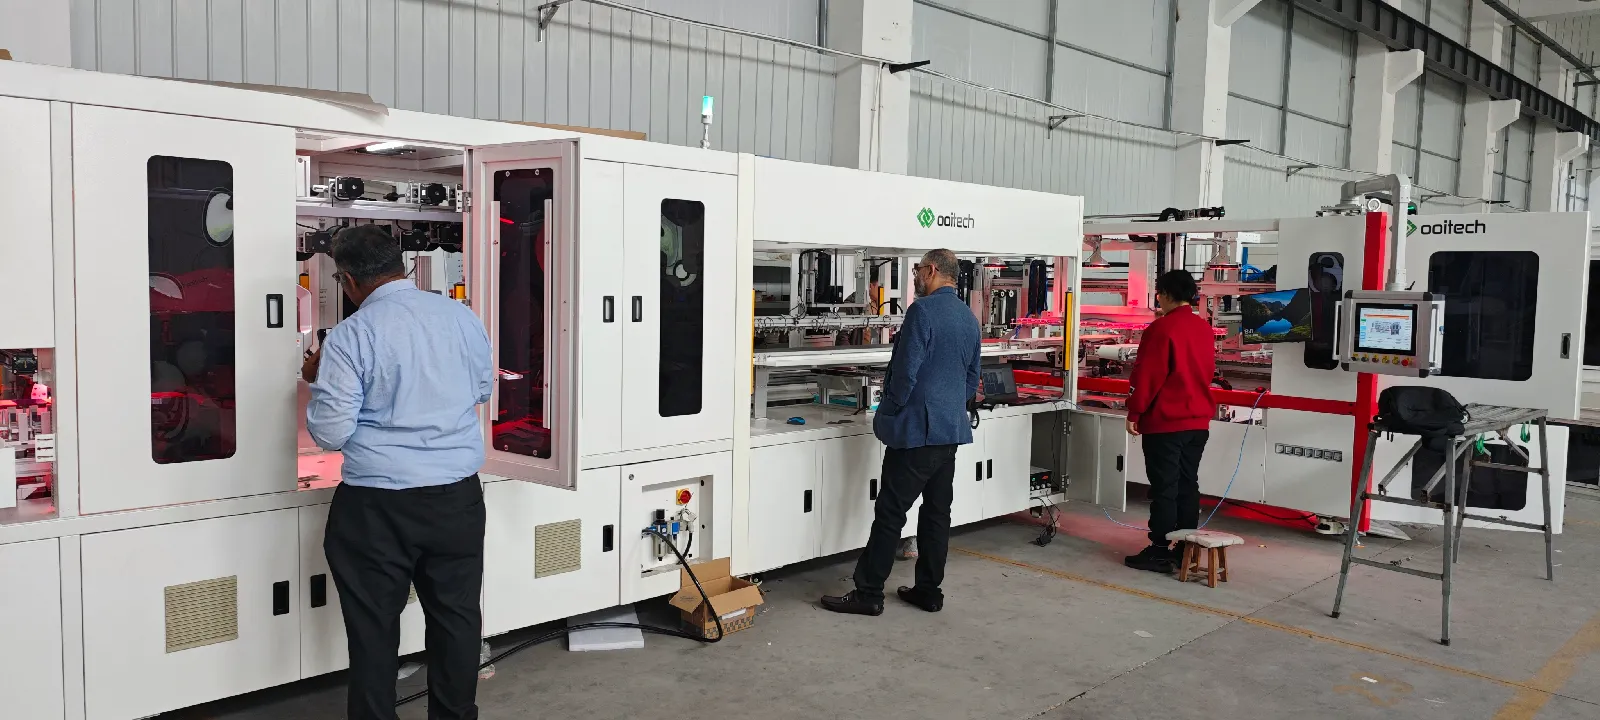
Divulgation, puisque vous le remarquerez de toute façon : Ooitech vend des stringers — notre SS-1500B est la machine d'entrée de gamme, et le SS-2500 est le cheval de trait de chaque ligne que nous livrons. L'un des nôtres couvre les cellules de 166–210 mm, 3–20BB, ruban de 0,35–1,0 mm de large, avec un positionnement de ±0,15 mm, ≤0,2 % de casse et trois caméras EL en ligne ; les configurations compatibles BC et les mises à niveau colle/film 0BB sont chiffrées par projet. Utilisez les fourchettes ci-dessus face à n'importe quel fournisseur, nous y compris.
8. Quand les choses dérivent : trois défauts issus d'usines réelles
La plupart des questions sur les stringers qui parviennent à notre canal d'assistance ne sont pas des pannes matérielles. Ce sont des dérives de réglage, et les trois mêmes reviennent sans cesse. Fils décalés par rapport aux pads de soudure, généralement sur le même bord du string : vérifiez d'abord l'alimentation du ruban — l'engagement des rouleaux, le plan du ruban au niveau du couteau, la hauteur de recouvrement du couteau — avant de toucher à la température. Joints noircis ou non mouillés au bord de la bande tandis que le centre se soude correctement : c'est une question de profil de zone de chauffe, pas une question de cellule ; la disposition des zones doit être rééquilibrée pour le format dans la machine. Dérive de recette après un changement de cellule: chaque format de cellule — le TOPCon half-cut se comporte différemment du PERC 182 — veut sa propre recette de chauffe validée, et l'habitude la plus utile est de stocker des recettes par format au lieu d'ajuster un réglage partagé unique. Les opérateurs qui apprennent cette habitude dès la première semaine cessent d'y perdre des week-ends au sixième mois.
C'est aussi la réponse honnête à « combien de temps avant d'atteindre le rendement nominal » : la machine est capable dès le premier jour de mise en service ; la bibliothèque de recettes et l'œil de l'opérateur prennent deux à trois mois à se construire. Achetez la machine à celui qui reste joignable pendant cette période.
FAQ — Machine à tabber et stringer
Combien coûte une machine à tabber et stringer ?
Fourchettes FOB Chine typiques : 60 k$–70 k$ pour une machine d'entrée de gamme, 120 k$–140 k$ pour la classe workhorse de 2 400 cellules/heure, 380 k$–430 k$ pour les unités haut débit de classe ATW. L'EL en ligne, la manutention robotisée, les kits de cellules de rechange et l'étendue de la mise en service font varier un devis dans sa fourchette.
Que signifie réellement le chiffre de débit d'un stringer ?
Cellules par heure, mesurées sur le format nominal de la machine. Deux stringers d'entrée de gamme à ~1 200 cellules/h alimentent approximativement une ligne semi-automatique de 16 panneaux par heure ; une machine de 2 400 cellules/h ancre une ligne de 20–60 MW ; les machines de 6 800 cellules/h apparaissent en multiples sur les lignes de 150–600 MW. Vérifiez toujours le débit par rapport au cycle de votre lamineur, pas isolément.
Un seul stringer peut-il traiter des cellules PERC, TOPCon, HJT et BC ?
PERC et TOPCon, oui, sur une seule machine standard avec des recettes et des kits de cellules par format. Le HJT nécessite une configuration basse température, et les formats BC nécessitent un stringer compatible BC. Si le volume BC ou HJT figure dans votre plan, confirmez cette compatibilité avant de comparer toute autre spécification.
Quel taux de casse la fiche technique doit-elle promettre ?
≤0,2 % sur des cellules de grade A pour les machines de génération actuelle — le même chiffre pour les classes d'entrée de gamme et workhorse. Tout ce qui est plus permissif vous coûte des rebuts pour toujours ; tout ce qui est nettement plus strict mérite une question de vérification sur les conditions de test.
Pourquoi les fils de ruban manquent-ils les pads de soudure ?
Presque toujours un problème de réglage d'alimentation du ruban, pas la cellule : rouleaux mal en place, plan du ruban non aligné avec le couteau, ou chevauchement du couteau à la mauvaise hauteur. Corrigez d'abord le chemin d'alimentation ; ne regardez les réglages de zone de chauffe qu'ensuite.
Le câblage à air chaud vaut-il encore la peine d'être envisagé ?
Non, pour les nouvelles lignes. Le chauffage inégal, les temps de cycle lents et le choc thermique sur les wafers minces ont écarté l'air chaud de la production de masse. Choisissez une plateforme IR et consacrez le temps de décision à sa voie d'évolution 0BB.
La câbleuse a-t-elle besoin d'un EL en ligne ?
Oui. Le câblage est le premier processus irréversible, et l'EL en ligne est le seul contrôle qui détecte les microfissures et les rubans mal alignés avant que la lamination ne les enferme dans le module. L'omettre pour économiser des coûts transforme un prix de machine visible en coût de rebut invisible.
Qu'est-ce que le 0BB et ma machine en a-t-elle besoin ?
Zéro busbar : les fils sont soudés directement sur les fingers, ce qui économise la pâte d'argent et réduit l'ombrage. Les prévisions du secteur situent sa pénétration à près de 90 % d'ici 2026, donc une machine achetée aujourd'hui devrait au moins accepter une mise à niveau par colle ou film plus tard — une plateforme IR avec capacité soudure+colle est la voie la plus naturelle.
Les spécifications font référence aux données des machines Ooitech ; les fourchettes de prix reflètent les plages typiques du marché FOB Chine et évoluent avec la configuration — confirmez un devis actuel avant d'établir un budget.