Flux sans nettoyage et sans halogène pour cellules de type N : pourquoi les résidus décident de la durée de vie du module
Table des matières
Le flux est le plus petit consommable d'une ligne de module et celui qui est le plus susceptible de décider si une garantie de 25 ans survit à la chaleur humide. Alors que les cellules de type N — TOPCon, HJT et XBC — ont remplacé le PERC, le flux qui fonctionnait sur des wafers épais et des doigts larges a cessé d'être adéquat : la même activité qui nettoyait autrefois proprement un busbar attaque désormais des doigts ultra-fins et des couches de passivation minces, et les solvants qui s'évaporaient autrefois sans dommage laissent maintenant un résidu qui se manifeste par une perte d'isolation et une délamination après un vieillissement à 85 °C / 85 %HR. L'ère du type N n'a pas besoin d'un flux plus fort. Elle a besoin d'un flux plus doux, plus propre et plus prévisible.
Pourquoi l'ancien flux a cessé de fonctionner
Les modes de défaillance ne sont pas théoriques ; chacun correspond à un défaut qu'un opérateur de stringer reconnaît déjà.
| Ce qui a changé | Comment l'ancien flux échoue | Ce que vous voyez sur la ligne |
|---|---|---|
| Les doigts sont bien plus fins, les wafers bien plus minces | Un flux à haute activité et fortement acide attaque le doigt en argent et la couche de passivation | Microfissures, perte d'efficacité, zones sombres en EL le long du doigt |
| Les cellules de type N exigent une fenêtre de brasage à basse température | Faible activation à basse température ; l'activateur s'évapore au préchauffage avant de pouvoir agir | Joints froids, joints non brasés, résistance au pelage inférieure aux spécifications |
| La fiabilité est désormais jugée après chaleur humide | Les solvants à point d'ébullition élevé laissent un résidu qui semble propre mais ne l'est pas | Baisse de la résistance d'isolation, migration ionique, dégradation de la résistance au pelage EVA/POE après 85/85 |
| Production par temps froid | Les activateurs à base d'acides dibasiques cristallisent à basse température de stockage | Variation d'activité d'un lot à l'autre, fluctuations saisonnières des rendements |
| Les restrictions sur les halogènes se sont durcies sur les marchés d'exportation | Les formulations contenant des halogènes échouent à l'inspection à réception | Expéditions rejetées, contrôles par sondage échoués dans l'UE, au Japon, en Corée et en Asie du Sud-Est |
La troisième ligne est celle qui coûte le plus cher et qui apparaît le plus tard. Un résidu de flux invisible à la sortie du stringer peut encore se trouver à la surface de la cellule lorsque le module entre en chaleur humide, où il devient un chemin ionique. C'est pourquoi le cadrage de l'industrie est passé du traitement du flux comme un consommable à son traitement comme un matériau de process ayant une conséquence sur la fiabilité.
Ce qui définit désormais un flux photovoltaïque
Quatre propriétés sont passées de souhaitables à des éléments de spécification :
- Activité douce et contrôlable. Suffisante pour briser l'oxyde sur le ruban et le pad à basse température, pas assez pour graver le doigt ou la couche de passivation.
- Résidu extrêmement faible, véritablement no-clean. Pas simplement invisible après brasage — électriquement bénin après vieillissement accéléré.
- Conformité mondiale. Sans halogène et à faible COV, avec la documentation d'essai pour le prouver à la frontière.
- Stabilité en production de masse. Aucune cristallisation sur toute la plage de températures de stockage, afin que l'activité des lots ne dérive pas avec les saisons.
Ces exigences tirent dans des directions différentes, et c'est là toute la difficulté. Une activité plus élevée donne un meilleur mouillage et moins de joints froids, mais attaque les motifs fins. Une activité plus faible est plus douce mais risque une élimination insuffisante de l'oxyde. Plus de solvant facilite l'étalement mais laisse plus de résidu. Une formulation est un compromis, et la question utile lorsqu'on compare des produits est quel compromis elle a fait.
Ce qu'une formulation change réellement
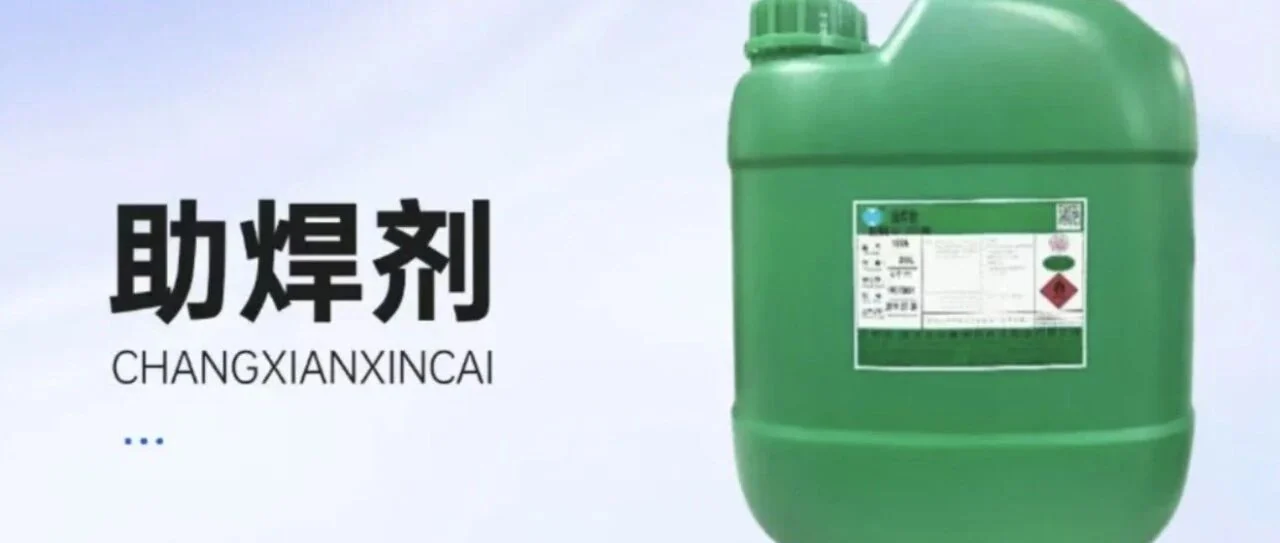
Prenons comme exemple concret une famille de produits no-clean sans halogène — la série CX700/B/D de Changxian, décrite dans l'article de l'industrie chinoise qui est la source de ce texte — les trois leviers sont le système de solvants, le système d'activateurs et les additifs fonctionnels.
Le système de solvants
De nombreux flux sur le marché reposent sur des solvants de type butyl-éther : viscosité élevée, difficile à évaporer, et à l'origine du problème de résidu invisible. L'alternative décrite ici associe un solvant spécialisé à faible viscosité à de l'éther méthylique de dipropylène glycol (DPM). Le solvant spécialisé n'a pas de liaison éther, s'atomise finement sans boucher la buse et s'évapore suffisamment tôt pour que le préchauffage n'évapore pas l'activateur avant qu'il n'agisse. Le DPM est ajouté pour le mouillage et la solubilisation, et pour supprimer la cristallisation à basse température.
Le système d'activateurs
Au lieu d'un seul acide agressif, l'approche décrite utilise trois acides organiques doux — succinique, glutarique et adipique — ainsi qu'un activateur de type hydrocarboné, chacun remplissant une fonction définie. Le comportement recherché est que le mélange agisse à basse température pour briser l'oxyde du ruban, puis s'active pleinement pendant la phase haute température sans corroder les doigts fins, et se volatilise largement ensuite afin qu'il ne reste pas de résidu acide susceptible de provoquer un PID.
Les additifs
Un tensioactif non ionique à faible mousse favorise les lignes de pulvérisation à grande vitesse — l'accumulation de mousse est un vrai problème sur les fluxeurs automatiques par pulvérisation, et elle provoque un dépôt irrégulier. Un inhibiteur de corrosion au benzotriazole (BTA) est inclus pour supprimer la décoloration par oxydation du côté cuivre du ruban et pour améliorer la résistance mécanique du joint.
Les déclarations du fournisseur qui accompagnent cette formulation — teneur en solides maintenue à 1,4–1,7 %, aucune cristallisation après un stockage prolongé à 5 °C, rapports d'essai RoHS et REACH, et résultats de lignes à l'échelle GW revendiquant une amélioration du rendement de 3–5 % sur les lignes TOPCon avec une réduction des microfissures sur les lignes HJT — sont telles que publiées par le fournisseur de flux. Ce sont les chiffres du fournisseur lui-même, et non un essai indépendant, et il convient de les lire comme tels.
Comment les défauts de flux se manifestent sur la ligne
C'est ici que la question devient une question d'équipement, et c'est la partie que nous traitons quotidiennement. Lorsqu'un client signale un défaut de brasage, le flux est rarement le premier suspect et souvent la cause réelle. Le schéma de diagnostic :
Joints froids et faible résistance au pelage
Si la résistance au pelage est dispersée plutôt qu'uniformément faible, soupçonnez le flux et le profil plutôt que la machine. Un activateur qui s'évapore pendant le préchauffage produit des joints qui semblent brasés et échouent au test de traction. L'indice est que la défaillance est corrélée au temps de maintien au préchauffage ou à l'humidité ambiante, et non à la précision de placement.
Ruban ne mouillant pas le pad
Une défaillance de mouillage avec un placement correct et une température correcte signifie généralement que le flux n'élimine pas l'oxyde assez rapidement à cette température, ou qu'il est déposé de manière inégale. Sur un fluxeur par pulvérisation automatique, l'accumulation de mousse et le colmatage des buses sont les mécanismes — les deux sont des caractéristiques de formulation avant d'être des défauts de machine.
Défauts qui n'apparaissent qu'après lamination ou chaleur humide
La dérive de la résistance d'isolement, la délamination à la surface de la cellule et la décoloration qui n'apparaissent qu'après vieillissement pointent vers les résidus. Au moment où ces phénomènes apparaissent, les modules sont laminés, donc l'investigation est coûteuse. C'est l'argument le plus fort pour qualifier le flux par vieillissement accéléré plutôt que par l'aspect du joint à la sortie du stringer.
Nous fabriquons les stringers qui font tourner ces procédés — le SS-1500B, la SS-2500B et le stringer MBB AM050FH — et la règle pratique que nous donnons aux clients est que le flux et le profil de brasage doivent être qualifiés ensemble, sur la cellule cible. Un flux qui performe magnifiquement sur une cellule de référence PERC n'est pas une preuve pour une cellule TOPCon 0BB avec des doigts plus fins et un budget thermique plus faible. Notre aperçu de comment fonctionne un tabber et stringer couvre les six stations et où se situe la fenêtre de procédé ; le flux est ce qui détermine la largeur réelle de cette fenêtre.
La conformité est désormais un critère d'achat
La teneur en halogènes est passée d'une curiosité technique à une barrière commerciale. L'UE, le Japon, la Corée et plusieurs marchés d'Asie du Sud-Est vérifient désormais la teneur en halogènes, COV et résidus dangereux sur les matériaux photovoltaïques entrants, et un flux non conforme est une expédition rejetée plutôt qu'une discussion qualité. Les exigences pratiques sont :
- Formulation sans halogènes et sans métaux lourds, avec une limite déclarée et la méthode d'essai
- Documentation RoHS et REACH couvrant la nuance spécifique, et non la famille de produits
- Faible teneur en COV, ce qui compte à la fois pour la conformité et pour l'environnement de l'usine
- Certificats par lot, car la question de conformité est posée à chaque expédition
Ce qu'il faut qualifier avant de changer
Changer de flux est un changement de procédé, pas un simple remplacement de consommable. Avant de changer, réalisez au minimum :
- Résistance au pelage et aspect des joints sur toute la fenêtre de préchauffage, et non au réglage nominal — la question est de savoir quelle marge le nouveau flux vous donne avant l'apparition des défauts.
- Inspection EL du string, pour détecter les dommages aux doigts et les microfissures que l'inspection visuelle manque. Si vous n'avez pas d'EL en ligne, c'est le moment où une installation EL hors ligne justifie son coût.
- Résistance d'isolement et résistance au pelage après chaleur humide, sur des coupons laminés. C'est le seul test qui traite la question des résidus.
- Une vérification en chambre froide. Conservez un échantillon à la température la plus basse que votre entrepôt atteint réellement, puis vérifiez l'activité et l'aspect — si votre site connaît l'hiver, ce n'est pas un test théorique.
- Documents de conformité pour la nuance exacte, vérifiés par rapport au marché de destination avant le premier lot de production plutôt qu'avant la première expédition.
Questions fréquentes
Que signifie réellement « sans nettoyage » pour un flux photovoltaïque ?
Que le résidu laissé après brasage est électriquement bénin et ne nécessite pas d'être éliminé. En pratique, cela signifie une faible teneur en solides, des activateurs qui se volatilisent en grande partie, et un résidu qui ne devient pas conducteur ou hygroscopique après chaleur humide. C'est une affirmation de fiabilité, pas une affirmation d'aspect — un flux peut ne rien laisser de visible et échouer au test d'isolement en chaleur humide.
Un flux sans halogènes est-il plus faible qu'un flux halogéné ?
Pas nécessairement, mais la chimie d'activation est différente. Les activateurs halogénés sont des éliminateurs d'oxyde très efficaces, c'est exactement pourquoi ils sont restreints. Les formulations sans halogènes atteignent une activité adéquate avec des systèmes d'acides organiques et une sélection soignée des solvants. Le compromis se déplace de l'activité brute vers le contrôle de la formulation et la largeur de la fenêtre de procédé.
Pourquoi les résidus de flux comptent-ils plus pour le N-type qu'ils ne le faisaient pour le PERC ?
Deux raisons. Premièrement, les cellules N-type sont plus sensibles aux conditions de surface affectées par les résidus. Deuxièmement, le régime d'essai de l'industrie est devenu plus strict en même temps — les tests de chaleur humide et de PID sont désormais des exigences d'achat courantes, de sorte que des défauts auparavant invisibles sont maintenant mesurés.
Puis-je changer de flux sans requalifier le profil de brasage ?
Vous pouvez le changer, mais vous ne devez pas supposer que le profil s'applique toujours. Différents systèmes de solvants modifient le comportement du flux au préchauffage, et différents activateurs modifient la température à laquelle le mouillage commence. Refaites la résistance au pelage sur toute la fenêtre de préchauffage avant de vous engager.
Le choix du flux affecte-t-il différemment les lignes 0BB ?
Oui. Les formats zéro busbar utilisent un ruban plus fin et des points de connexion plus fins, donc il y a moins de masse thermique et moins de marge mécanique. Le comportement d'activation à basse température et la douceur de l'activateur comptent plus, pas moins. Nous avons traité la question du format busbar séparément dans l'article sur le stringer lié ci-dessus.
D'où viennent les détails techniques de cet article ?
La description de la formulation, les quatre propriétés produit revendiquées et les résultats de ligne proviennent de l'article industriel chinois publié par 新能供应链, qui décrit la série de flux sans halogènes sans nettoyage Changxian CX700/B/D. Il s'agit de contenu rédigé par le fournisseur et nous avons étiqueté les chiffres de performance comme des revendications du fournisseur. L'ingénierie générale de brasage — comment la chimie de l'activateur, les résidus de solvant et la fiabilité en chaleur humide sont liés — relève de la pratique standard dans l'assemblage électronique et photovoltaïque. La section de diagnostic au niveau de la ligne reflète notre façon d'observer ces défauts du point de vue de l'équipement. Rien ici ne repose sur nos propres essais en laboratoire d'un flux quelconque.