La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
EVA, POE ou EPE : choisir l'encapsulant selon le mode de défaillance
Table des matières
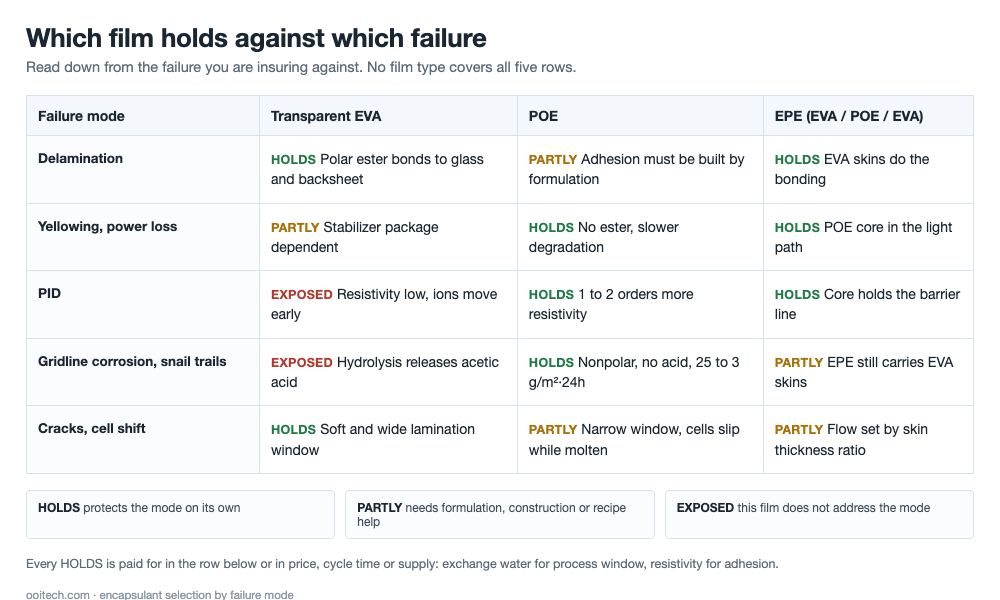
Réponse rapide : Aucun encapsulant n'assure bien ses cinq fonctions, et c'est là toute la décision. L'EVA transparent se lie facilement et se lamine sur une large fenêtre, puis s'hydrolyse en acide acétique sous chaleur humide et laisse passer environ 25 g/m²·24h de vapeur d'eau à 38 °C et 90 % HR. Le POE laisse passer environ 3 g/m²·24h, conserve un à deux ordres de grandeur de plus de résistivité volumique et ne forme aucun acide, mais il est non polaire, si bien que l'adhérence et la stabilité des additifs reposent sur la formulation, et sa fenêtre de lamination est étroite. L'EPE empile des peaux d'EVA sur un cœur de POE et se situe entre les deux sans être leur somme. Nommez donc la défaillance contre laquelle vous vous assurez avant de nommer une résine : délamination, jaunissement et perte de puissance, PID, corrosion des grilles et traces d'escargot, ou fissures et déplacement des cellules. Chaque type de film achète une protection contre l'une de ces défaillances et la paie ailleurs. Les tableaux ci-dessous associent les modes de défaillance aux types de film et chiffrent chaque compromis.
Deux modules quittent la même ligne le même jour, l'un en POE et l'autre en EVA. Cinq ans plus tard, l'un s'est délaminé le long des rangées de rubans et l'autre non.
Cinq fonctions dans le laminé, cinq façons d'échouer
Un module de 2382×1134 mm porte environ 2,70 m² de film par face, si bien que les deux couches totalisent environ 5,4 m² et 2,2 à 2,7 kg aux grammages courants, contre un chiffre sectoriel d'environ 10 millions de m² par GW. Il assure cinq fonctions à la fois, et chacune a une défaillance qui apparaît des années plus tard, lorsque le laminé n'est plus réparable.
Le film touche à la fois le verre, le silicium, le ruban et la feuille arrière et ne peut pas être remplacé. Ses défaillances se lisent comme des défaillances de module, c'est pourquoi la question utile n'est jamais quel film est le meilleur.
- Le collage fixe la résistance au pelage aux interfaces verre et feuille arrière, et ce qui compte est la rétention après chaleur humide et UV, pas la valeur au jour zéro. La défaillance est la délamination, une porte pour l'eau avant d'être une perte de puissance.
- La transmission couvre la transmittance, la coupure UV et l'indice de jaunissement. La défaillance est le jaunissement et la perte de puissance qui en découle, plus la réflexion d'interface partout où un vide remplace le polymère par de l'air.
- L'isolation, c'est la résistivité volumique et la tenue diélectrique. La défaillance est le PID et le courant de fuite humide à la tension système.
- La barrière, c'est le taux de transmission de vapeur d'eau plus la libération d'acide. La défaillance est la corrosion des grilles et des rubans, la résistance série qui augmente, et les traces sombres que le terrain appelle traces d'escargot.
- Le tamponnage, c'est le degré de réticulation, le module et le retrait. La défaillance est constituée de microfissures, de casse et de cellules qui se déplacent alors que le film est encore fondu.
Les cinq dépendent d'un seul interrupteur : degré de réticulation. Un film sous-réticulé fluage à chaud, et l'adhérence et le coussinage diminuent avec lui. Un film sur-réticulé devient cassant et l'adhérence chute à nouveau. C'est pourquoi la teneur en gel figure à la fois à l'inspection des entrées et au contrôle des recettes, et pourquoi un film qui réussit un test de pelage au jour zéro peut se délaminer en quatrième année.
Le tableau de recherche inverse
Lisez le tableau à partir de la défaillance contre laquelle vous vous assurez, à rebours vers le matériau : l'ordre dans lequel pense un ingénieur fiabilité, et l'inverse d'un catalogue.
| Mode de défaillance | Ce que le terrain voit | Quel film achète la protection | Ce que vous payez pour cela |
|---|---|---|---|
| Délaminage | Soulèvement à l'interface du verre, lignes blanches le long des rubans | Peaux d'EVA dans l'EPE, ou POE avec un ensemble de collage conçu pour le verre | Le POE exige un cycle plus long et un contrôle d'adhérence plus serré |
| Jaunissement, perte de puissance | Indice de jaunissement qui monte, transmittance qui baisse après chaleur humide | Cœur de POE dans le trajet lumineux, ou film avant à coupure UV élevée | Coût de la résine, et l'UV bloqué est de l'énergie non produite |
| PID | Perte de puissance à la tension système qui récupère en partie la nuit | POE ou EPE, à un à deux ordres de grandeur de plus de résistivité | Le prix, et une offre de résine concentrée |
| Corrosion des grilles, traces d'escargot | Doigts d'argent décolorés, traces sombres du bord vers l'intérieur | Cœur de POE, sans groupes ester, faible taux de transmission | L'adhérence dépend de la formulation, et les hôtes non polaires laissent les additifs fleurir |
| Fissures, déplacement des cellules | Microfissures après lamination, casse à la manipulation, chaînes qui ont bougé | Tout module et tout écoulement qui correspondent à la cellule et à la chaîne | Écoulement et module tirent en sens opposé |
Deux lignes méritent une réserve. Les fissures répondent à une contradiction : un film assez souple pour amortir une cellule de 130 µm, avec du silicium à 3 ppm/K contre du cuivre à 17 ppm/K, est aussi assez souple pour laisser la chaîne dériver à l'état fondu. Et la ligne de la délamination est celle où le film est blâmé pour la machine, car un vide le long de la rangée de rubans peut provenir d'une vitesse de montée en température, d'un niveau de vide ou d'une surface de verre tout aussi bien que du film.
Aucune colonne n'est remplie. Chaque type de film protège contre deux ou trois des cinq modes de défaillance et laisse le reste à la recette, à la construction ou au site.
Les deux points faibles de l'EVA : l'acide et la vapeur d'eau
L'EVA de qualité photovoltaïque contient 28 à 33 % d'acétate de vinyle en poids. Ce groupe polaire est la raison pour laquelle il se lie au verre et à la feuille arrière avec peu d'aide et accepte si facilement le réticulant, le silane et les stabilisants. C'est aussi l'origine des deux faiblesses, et toutes deux relèvent de la chimie plutôt que de la fabrication.
La première, c'est l'eau. Les chiffres publiés situent l'EVA à environ 25 g/m²·24h à 38 °C et 90 % HR contre environ 3 g/m²·24h pour le POE, un facteur d'environ huit. Aucun encapsulant n'arrête l'eau ; la question est la vitesse à laquelle elle arrive, et par quel bord elle entre.
La seconde, c'est l'acide. Le groupe ester s'hydrolyse lentement sous chaleur humide et libère de l'acide acétique, qui attaque les grilles d'argent et la surface des rubans. La résistance série augmente, le module perd de la puissance, et toute inspection visuelle passe encore. Notez ce que cela ne dit pas : l'EVA n'échoue pas, il dépense une marge sur une réaction qu'une résine non polaire ne déclenche jamais, invisible en qualification et coûteuse à la quinzième année.
POE : trois victoires et trois factures
Le POE est un copolymère d'éthylène et d'une alpha-oléfine, généralement l'octène, et sa chaîne ne porte aucun groupe ester. Tout le reste en découle.
Les gains sont directs. L'absence d'ester signifie l'absence d'acide acétique, donc la corrosion des lignes de grille perd son carburant. La transmission de vapeur d'eau s'établit autour de 3 g/m²·24h. La résistivité volumique se situe un à deux ordres de grandeur au-dessus de l'EVA, ce qui lui permet de contenir le PID : le champ chasse les ions sodium hors du verre vers la cellule, et un meilleur isolant ralentit cette dérive, de sorte que la perte survient plus tard et de façon plus superficielle. Un quatrième gain plus discret est l'élasticité à basse température. L'EVA se rigidifie nettement autour de moins 20 °C tandis que le POE conserve davantage de son amorti.
Nous vérifions cette marge d'isolation sur des modules assemblés en mesurant la résistance d'isolation et le courant de fuite sous tension, en vérifiant si cette différence d'un à deux ordres de grandeur empêche le passage du courant à travers l'interface verre-cellule.
La facture tombe sur la ligne. Le caractère non polaire fait du POE un mauvais hôte pour les additifs dont un film a besoin, de sorte qu'ils sont moins compatibles et plus enclins à migrer vers la surface. L'adhérence au verre doit être reconstruite par la formulation plutôt qu'héritée de la résine. La lamination prend plus de temps et la fenêtre est plus étroite, ce qui signifie plus de décalage et de glissement des cellules avant la gélification du film, et l'approvisionnement en résine est concentré chez quelques producteurs étrangers.
Ce profil pointe vers les produits n-type verre-verre, où les limites de PID, d'eau et de corrosion sont les plus strictes, et s'éloigne du module simple verre à bas coût.
Pourquoi l'EPE est un compromis, pas une somme
L'EPE est un film tricouche coextrudé : peaux EVA, cœur POE. Les peaux assurent la liaison et l'écoulement, le cœur bloque l'eau et les ions. C'est la réponse évidente à « l'EVA se lamine bien et le POE bloque bien », et c'est là que le raisonnement s'arrête généralement.
Un film tricouche n'est pas deux films additionnés. Trois choses y existent qui n'existent dans aucun des deux produits monocouches : la liaison entre la peau et le cœur, le rapport d'épaisseur entre les couches, et la migration des additifs à travers cette frontière. Un mauvais rapport et le cœur est plus mince que la barrière que vous pensiez avoir achetée. Une mauvaise liaison intercouche et vous avez fabriqué un plan de délamination, qui se manifeste par une défaillance terrain reconnaissable : des vides en forme de lignes qui suivent les rangées de rubans. Et les peaux restent de l'EVA, donc l'EPE libère encore un peu d'acide, moins qu'un film EVA complet et plus que du POE pur.
Ce qu'il apporte, c'est la performance du POE pour une fraction de sa teneur, ce qui explique qu'il ait atteint les modules TOPCon verre-verre plus vite que le POE pur : un argument d'approvisionnement et de coût autant qu'un argument physique.
| Propriété | EVA transparent | POE | EPE, EVA/POE/EVA |
|---|---|---|---|
| Transmission de vapeur d'eau à 38 °C, 90 % HR | environ 25 g/m²·24h | environ 3 g/m²·24h | déterminée par le cœur et sa part d'épaisseur |
| Résistivité volumique | référence | un à deux ordres de grandeur plus élevée | entre les deux, selon le ratio du cœur |
| Acide acétique par hydrolyse | oui | pas de groupes ester | oui, provenant des deux peaux |
| Fenêtre de lamination | large | étroite, cycle plus long, risque de décalage des cellules | intermédiaire |
| Position typique | avant et arrière des modules simple verre | verre-verre n-type, les deux faces | film avant courant sur TOPCon verre-verre |
L'EVA blanc résout exactement un problème
L'EVA blanc est de l'EVA chargé d'une charge blanche, généralement du dioxyde de titane, et il ne se place que sur la face arrière. La lumière passant entre les cellules, ou entre le bord de la cellule et le cadre, atteindrait sinon le backsheet et serait perdue. Un film blanc la diffuse en retour, une partie se réfléchit sur le verre intérieur, et une partie revient vers la cellule. La puissance côté avant augmente, d'une quantité déterminée par la surface des interstices plutôt que par le film.
Le coût est structurel plutôt que chimique. Le film blanc est opaque, donc un module bifacial ne peut pas l'utiliser à l'arrière. Ensuite vient le débordement : pendant la lamination, le film blanc s'écoule et peut grimper sur le bord de la cellule, dans les mauvais cas sur la face avant, ce qui est à la fois un ombrage et un rebut esthétique. La réponse de l'industrie est un film blanc pré-réticulé, partiellement durci à l'usine de film pour qu'il s'écoule moins dans le lamineur, ce qui échange de l'écoulement contre de la position.
Le film de conversion répond à une autre question
Tout ce qui précède concerne l'eau, les ions, l'acide et les contraintes. La lumière ultraviolette est un axe distinct, et l'avant d'une cellule TOPCon n-type y est plus sensible que le produit p-type qu'elle a remplacé. L'ancienne réponse était un absorbeur UV qui coupe l'UV avant qu'il n'atteigne la cellule, protégeant la cellule et écartant des photons que le module aurait pu convertir.
A film de conversion emprunte l'autre voie : absorber l'UV et le réémettre dans le domaine visible où la cellule répond. Savoir si c'est un bon compromis est une question de fiabilité avant d'être une question d'efficacité, car l'agent doit survivre aux mêmes 25 ans de lumière et de chaleur humide que la résine qui l'entoure, et sa dégradation est un mode de défaillance qui n'existait pas auparavant.
La bifacialité décide quelle face reçoit quel film
Un module bifacial a besoin d'un arrière transparent, donc le film arrière ne peut pas être blanc, ce qui élimine le produit qui existe uniquement pour récupérer la lumière des interstices. Il reste un choix entre EVA, POE et EPE sur des critères de barrière et de PID. C'est le mécanisme derrière le basculement du marché : selon les chiffres basés sur la CPIA, la famille POE est passée d'environ 23 % du marché chinois en 2021 à environ 35 % en 2022 et environ 41 % en 2024.
La construction modifie aussi le chemin de l'eau, et c'est facile à manquer quand une nomenclature est recopiée. Un module simple verre prend la majeure partie de son eau par le backsheet, donc le film et le backsheet partagent le rôle de barrière. Avec du verre sur les deux faces, le joint de bord devient la première ligne, ce qui place l'adhésif du cadre dans la même conversation que l'encapsulant.
Cinq questions pour le fournisseur de film
La conversation sur les spécifications porte généralement sur un chiffre de fiche technique et rarement sur le test qui le sous-tend. Voici les cinq que nous mettrions par écrit.
Dans nos protocoles d'essai, nous exigeons des mesures de hipot, de résistance d'isolation et de fuite en milieu humide sur des laminés finis pour confirmer que l'encapsulant choisi empêche le claquage diélectrique sous les tensions système opérationnelles.
- Taux de transmission de vapeur d'eau : à quelle température, humidité et épaisseur, et la valeur est-elle normalisée à une épaisseur de référence ou donnée à l'épaisseur fournie.
- Résistivité volumique : à quelle température et quel champ, car la valeur varie de plusieurs ordres de grandeur sur la plage que voit un module.
- Libération d'acide : si le fournisseur signale une évolution d'acétate ou seulement un décalage de pH, et après combien d'heures de chaleur humide.
- Rétention de la force de pelage : valeur initiale plus rétention après chaleur humide et après UV, rapportées séparément, car un film peut réussir l'une et échouer à l'autre.
- Fenêtre de lamination : sa largeur en secondes et en degrés, la cible de durcissement recommandée, et si le film tolère le second passage qu'exige le retraitement.
Puis une question hors fiche technique. Changer le type de film, l'épaisseur ou le fournisseur fait du module un produit modifié aux yeux des normes de qualification, et des cellules inchangées ne sont pas un argument ; IEC TS 62915 expose ce qu'un changement de matériau vous oblige à retester, et il est moins coûteux de le lire avant le changement qu'après. Si le film fonctionne sur votre laminatrice existant est la deuxième question.
D'où viennent ces chiffres
Les cinq rôles et leurs signatures de défaillance, le module de 2382 par 1134 mm avec environ 5,4 m² de film sur deux couches et 2,2 à 2,7 kg, le chiffre de 10 millions de m² par GW, la part de 3 à 4 % du coût du module, les taux de 25 et 3 g/m²·24h, l'écart de résistivité d'un à deux ordres de grandeur, la teneur en acétate de vinyle de 28 à 33 %, les valeurs de dilatation pour le verre à environ 9, le cuivre à environ 17 et le silicium à environ 3 ppm/K, la cellule de 130 µm, et toutes les parts de marché ici proviennent de deux articles en chinois d'une série sur les matériaux photovoltaïques, l'un sur ce que fait le film et l'autre sur la famille de films. Les deux sont des documents de praticiens, et tous deux qualifient leurs chiffres de valeurs publiées courantes plutôt que de mesures d'un produit nommé.
Trois chiffres méritent une mise en garde. La part de coût est de 3 à 4 % dans le premier article et de 4 à 7 % selon d'autres sources, donc à traiter comme une fourchette qui dépend de la période et de ce qui est compté. La structure de marché de 2024 est rapportée deux fois et les deux ne concordent pas : l'une place l'EVA transparent à près de quatre dixièmes, l'EPE à près de trois dixièmes, et l'EVA blanc et le POE chacun à un peu plus d'un dixième, tandis qu'une autre place l'EVA transparent à 41,6 %, l'EPE à 37,0 % et le POE pur à près de 13,2 %. Deux institutions, deux définitions, donc retenez la tendance et non le niveau : la part de l'EVA baisse et celle de la famille POE non. Et les 2,70 m² par face sont de l'arithmétique sur la taille du module, pas un film mesuré.
Le tableau de recherche inverse est notre construction, pas un résultat publié. Associer un mode de défaillance à un type de film découle des mécanismes décrits par les sources, mais classer la défaillance à craindre en premier est un jugement sur votre produit, votre climat et la tension de votre système, et personne ne l'a mesuré. La fenêtre de lamination et les observations d'approvisionnement viennent de l'expérience de ligne ; la transmission, la résistivité, la dilatation et les chiffres de marché sont ceux des sources.
Questions fréquentes
Q : Le POE bat-il toujours l'EVA en fiabilité ?
Non. Il gagne sur l'eau, les ions et l'acide et rend en fenêtre de process et en marge d'adhérence. Sur un module à simple verre dans un climat doux, avec une rétention de pelage qui tient après chaleur humide, les faiblesses de l'EVA peuvent ne jamais être sollicitées.
Q : Pourquoi la transmission de vapeur d'eau est-elle le chiffre que l'on cite en premier ?
Parce qu'elle prédit deux défaillances à la fois : la vitesse à laquelle l'eau arrive pour entraîner l'hydrolyse, et la facilité avec laquelle les ions se déplacent sous champ. Aucun encapsulant n'arrête l'eau ; il ne fait que fixer la vitesse.
Q : Un facteur huit sur la transmission est-il un facteur huit sur la durée de vie ?
Non. La vitesse d'arrivée est un terme dans une chaîne qui inclut aussi la température, la tension du système, l'étanchéité des bords et l'acide que le film lui-même libère. À traiter comme un classement, pas comme un multiplicateur d'années.
Q : Peut-on spécifier un EPE comme s'il s'agissait d'un POE ?
Seulement si vous spécifiez le cœur. Demandez le ratio de couches, la force de pelage intercouche et les données de migration des additifs. Deux films EPE de même épaisseur totale avec des cœurs différents sont des produits différents.
Q : Quel rapport entre le PID et la résistivité volumique ?
Le champ pousse les ions sodium du verre vers la cellule, et un meilleur isolant ralentit cette dérive, de sorte que la perte arrive plus tard et plus superficiellement. Le courant de fuite sous tension plus chaleur humide sous polarisation est la façon de le vérifier après vieillissement.
Q : Quand l'EVA blanc vaut-il la peine du surcroît de process ?
Sur un module à une seule face où la puissance côté avant est le chiffre que vous vendez. Le gain est réel et borné par la surface des espaces, donc il diminue à mesure que les cellules grandissent et que les espaces se resserrent.
Q : Un film de conversion change-t-il les modes de défaillance ci-dessus ?
Il en ajoute un et en retire une partie d'un autre. La stabilité de l'agent de conversion devient un nouveau chemin de vieillissement avec sa propre courbe de décroissance, et la charge UV sur la cellule et le film avant diminue, ce qui explique qu'on en parle sur les cellules de type n.
Q : Que vérifie-t-on en premier si les modules se délaminent le long des rubans ?
Si c'est le film ou le process. Les vides qui suivent les rangées de rubans peuvent venir de l'humidité dans le film, d'une vitesse de montée qui gélifie le bord avant le centre, ou d'un niveau de vide qui laisse de l'air au niveau du busbar. Le type de film fixe le risque ; la recette décide du jour.
Réflexions finales
Un encapsulant est un ensemble de compromis, et un nom de film est une mauvaise façon de s'en souvenir. Notez les défaillances que votre produit et votre site peuvent survivre, classez-les, achetez le film qui couvre les deux premières, et intégrez le reste dans le prix de la garantie. Le matériau représente 3 à 4 % du coût du module, la garantie court sur 25 ans, et le stratifié ne peut pas être réparé. Ce ratio est pourquoi la décision mérite un tableau plutôt qu'une habitude.
OOITech fournit la série de testeurs complets de sécurité PV CHT9980A et CHT9981A, intégrant les tests de hipot, de résistance d'isolement, de continuité de terre et de fuite en milieu humide dans une seule station pour la qualification des modules et le contrôle qualité en ligne. Envoyez votre empilement de module, votre nomenclature ou vos échantillons de test à notre équipe d'ingénierie pour évaluer les performances d'isolement de votre encapsulant et les marges de votre recette.