La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Comment un rouleau d'encapsulant est fabriqué, et où il dérive
Table des matières
Réponse rapide : Une ligne d'encapsulant est courte : dosage et mélange, extrusion à froid, gaufrage, refroidissement, mesure d'épaisseur, recuit, enroulement. La séquence n'est pas la difficulté. Maintenir un même chiffre sur toute la largeur d'un rouleau, d'un poste à l'autre et d'une ligne à l'autre l'est, et cela se mesure en variance plutôt qu'en valeurs de pointe. La même formulation peut quitter deux usines sous forme d'un rouleau qui passe le contrôle à réception et d'un autre qui est rejeté. Trois dérives en expliquent l'essentiel : des additifs qui n'ont jamais fini de tremper dans les granulés, un point chaud qui a pré-réticulé l'agent de réticulation dans l'extrudeuse, et une filière qui débite plus de matière fondue au centre qu'en bordure. Chacune laisse une signature qui survit jusqu'au module : un degré de réticulation qui varie sur la feuille, des points cristallins qui deviennent des sources de bulles à la lamination, et un grammage qui chute sur les bords.
Même formulation, deux lignes, un rouleau passe le contrôle à réception et l'autre est rejeté. La formulation n'est pas la variable. La ligne l'est.
Une ligne en sept étapes
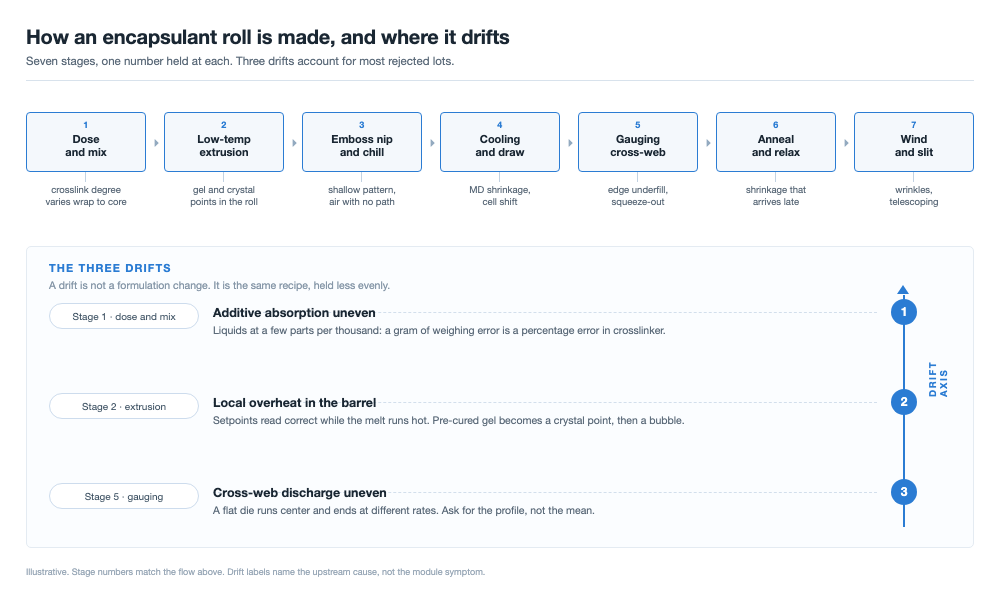
L'EVA transparent, l'EVA blanc et le film POE partagent la voie principale, et une ligne conçue pour un produit peut généralement être convertie pour un autre. Du granulé au rouleau enroulé : dosage et mélange, extrusion à basse température à travers une filière plate, gaufrage, refroidissement, mesure d'épaisseur, recuit, enroulement et refendage.
Chaque étape tient un seul chiffre, et le fabricant de modules ne le voit qu'à la fin, après la lamination. Le tableau place les étapes en regard du symptôme que chacune produit lorsqu'elle dérive.
| Étape | Ce qu'elle tient | Ce qui apparaît au module |
|---|---|---|
| Dosage et mélange | Poids d'additif par lot, distribution, temps de trempage | Degré de réticulation et adhérence qui varient d'un rouleau à l'autre |
| Extrusion à basse température | Température de fusion inférieure au seuil de décomposition de l'agent de réticulation | Gel pré-réticulé, points cristallins, sources de bulles |
| Gaufrage | Profondeur et netteté du motif sur la face | Air piégé à la lamination, blocage dans le rouleau |
| Refroidissement | Vitesse de refroidissement, étirage et orientation figée | Retrait dans le sens machine, décalage des cellules |
| Mesure d'épaisseur | Moyenne du grammage et profil transversal | Sous-remplissage en bordure, ou débordement sur le cadre |
| Recuit | Température de relaxation et temps de maintien avant enroulement | Retrait qui apparaît tardivement, après stockage |
| Enroulement et refendage | Décroissance de tension, géométrie du rouleau, qualité des bords | Plis, télescopage, désalignement au montage |
Sept étapes, un chiffre chacune. Les dérives numérotées sont celles qu'un fabricant de modules rencontre en premier, sous forme d'un lot entrant qui aurait dû passer.
Lisez la troisième colonne comme un index de diagnostic. Les points cristallins impliquent la salle de mélange et l'extrudeuse, et l'extrudeuse est la plus probable des deux. Le décalage des cellules après lamination pointe vers le refroidissement et le recuit, pas vers la recette.
Mélange : les additifs doivent tremper dans le granulé
L'agent de réticulation et l'agent de couplage silane sont des liquides dans la plupart des formulations, dosés à quelques parties pour mille par rapport à la résine. C'est dans ce rapport que réside la première dérive : une erreur de pesée qui paraît insignifiante en grammes est une erreur en pourcentage sur l'additif qui fixe la densité de réticulation et l'adhérence.
Deux propriétés doivent être respectées : le poids par lot et le chemin de la distribution à l'absorption. La distribution est mécanique, et un mélange suffisamment long enrobe chaque granulé. L'absorption est plus lente, car la molécule doit diffuser dans le polymère. Écourtez cette étape et les granulés paraissent secs tandis que l'agent de réticulation reste en surface, perdu sur la paroi du mélangeur ou dans les premiers mètres de la vis.
La polarité fixe le temps de trempage. L'EVA est polaire et absorbe facilement les additifs. Le POE est non polaire, absorbe lentement, et sa capacité d'absorption est limitée, de sorte que la même recette exige un trempage bien plus long, ou que l'additif soit dosé sous forme de masterbatch dans une résine porteuse. Une usine qui exploite les deux avec un même temps de séjour a un produit correct et un produit qui dérive.
Extrusion à basse température : une ligne rouge invisible sur le rouleau
L'extrusion est le moment où une ligne d'encapsulant cesse d'être une ligne de film ordinaire : le film est extrudé en portant déjà son agent de réticulation, qui doit rester inerte dans le fourreau et réagir rapidement dans le lamineur à 140 à 150 °C. Ces exigences s'opposent, et le compromis est la température.
La température de fusion doit rester en dessous du point où le peroxyde commence à se décomposer. Les brevets publics situent ce plafond près de 90 °C, à titre illustratif plutôt qu'universel, car il varie avec l'agent de réticulation, la résine et le temps de séjour. Au-dessus, la réaction démarre dans l'extrudeuse au lieu du lamineur, et rien en aval ne rattrape cela.
Fonctionner aussi froid crée son propre problème. Une matière fondue à 90 °C est visqueuse, une matière fondue visqueuse fait travailler davantage la vis, et ce travail ajoute de la chaleur là où vous ne la mesurez pas : les consignes du fourreau peuvent afficher des valeurs correctes tandis que la matière fondue dans la zone de compression se situe bien au-dessus. Les chiffres à enregistrer sont la température de fusion en plusieurs points, la vitesse de vis et le temps de séjour.
L'arrêt compte pour la même raison : la matière qui reste chaude dans le fourreau se dégrade et se réticule, puis revient sous forme de gel à la production suivante. Le nettoyage après un arrêt fait partie du contrôle de la température.
D'un point chaud à un point cristallin, puis à une bulle
- Une surchauffe locale fait dépasser à la matière fondue le seuil de décomposition, et l'agent de réticulation réagit à l'intérieur de l'extrudeuse.
- La matière ayant réagi forme des particules de gel : de petits volumes de polymère réticulé dans une matière fondue qui n'a pas réagi.
- Le gel ne refond pas. Sur le rouleau, les particules se lisent comme des points cristallins, de petits défauts optiques sous une boîte à lumière.
- À la lamination, le gel ne s'écoule pas avec la matière fondue qui l'entoure. Le film s'écoule, la particule reste, et leur interface est l'endroit où l'air n'est pas chassé et où les contraintes se concentrent.
Cette dernière étape est ce qui compte au niveau du module. Un point cristallin est un défaut d'une fraction de millimètre ; un vide qui se forme autour de la même particule après la lamination est là où une bulle commence, et une bulle dans un stratifié durci ne se referme pas. C'est pourquoi un film peut se presser à plat dans une presse de laboratoire et néanmoins former des bulles sur un module avec des rubans et un cadre.
La distribution compte autant que le total. Les vides s'accumulent le long de la rangée de rubans, là où le stratifié s'écoule le plus loin et où la géométrie donne à l'air un endroit où se loger, le mécanisme derrière les vides en forme de ligne le long du ruban. Toutes les bulles à la lamination ne sont pas la faute du film, et le côté procédé est exposé dans les causes derrière les bulles de module. Ce que le film apporte est un site de nucléation, et un point cristallin en est un fiable.
Embossage : le chemin d'air fait partie du produit
La masse fondue quitte la filière dans un nip formé par un rouleau d'embossage et un rouleau refroidisseur, et le motif est pressé dans la face pendant que le film se solidifie. Le motif n'est pas une décoration ; les trois fonctions qu'il remplit sont mécaniques.
- Chemin d'air. Un vide n'élimine que l'air qui peut atteindre le bord. Sur un film plat, l'air piégé au milieu de la pile n'a nulle part où aller, et les espaces entre les motifs sont les canaux qui l'évacuent.
- Blocage. L'encapsulant est collant à température ambiante, et un motif réduit la surface de contact entre les enroulements afin que le rouleau se déroule sans se coller à lui-même.
- Manutention. La même réduction de la surface de contact diminue le glissement et l'aspiration contre le verre et les cellules, de sorte qu'une pile reste là où l'opérateur l'a placée.
Le motif doit ensuite survivre au refroidissement qui le fixe. Trop chaud au nip d'embossage et les motifs s'affaissent et se referment partiellement, ce qui coûte du chemin d'air exactement là où la pile en a le plus besoin ; le côté vide du cycle ne peut fonctionner qu'avec la géométrie qui lui est donnée, c'est pourquoi l'étape de vide du lamineur et le motif d'embossage appartiennent à une même spécification, et le choix du lamineur relève de la même conversation. Refroidir la surface trop fortement et le motif est net, mais le film porte plus d'orientation. La profondeur et la définition sur toute la largeur, et non en un seul point, sont la valeur à tenir.
Nous y répondons en façonnant la courbe d'évacuation dans notre chambre à vide, en tirant l'air à travers les canaux du film avant que le contact complet du plateau ne comprime la pile du module.
Refroidissement, orientation et la mémoire appelée retrait
De la filière au rouleau refroidisseur, la masse fondue est étirée et les chaînes s'alignent avec la direction de déplacement. Le refroidissement fige cet alignement, de sorte que le film quitte la ligne en portant la mémoire de la direction dans laquelle il a été tiré. La chaleur la libère.
Dans le lamineur, à 140 à 150 °C, les chaînes tentent de revenir à un état enroulé et le film se contracte dans le sens machine. Les conséquences sont géométriques avant d'être électriques : les cellules se déplacent, l'écart entre les chaînes change, une cellule peut se fissurer contre un ruban, et le film se retire du bord du cadre, ce qui est une voie vers le saut de cadre et ses défauts de bord.
Pour prévenir le déplacement des cellules pendant cette contraction, nous synchronisons la vitesse de chauffage et la pression de membrane dans la fenêtre de 140 à 150 °C, en maintenant les chaînes de cellules à plat avant que la résine ne durcisse.
La mesure est définie. T/CPIA 0071-2024, la norme de l'Association chinoise de l'industrie photovoltaïque pour le film encapsulant coextrudé publiée en 2024, spécifie un échantillon sur une plaque de fer à 120 °C ±5 °C pendant 3 minutes, avec un retrait dans le sens machine de 4,0 % ou moins et un retrait transversal de 2,0 % ou moins. La valeur transversale est plus faible parce qu'un film coulé n'est que très peu étiré latéralement.
Deux leviers réduisent cette valeur, et le cycle de lamination est là où le coût d'une erreur apparaît. L'un consiste à stocker moins d'orientation, avec un taux d'étirage plus faible et une courbe de refroidissement plus douce. L'autre consiste à la libérer avant l'expédition du rouleau, par un recuit juste en dessous de la température à laquelle le réticulant réagirait, afin que les chaînes se relaxent pendant que la chimie est dormante ; la voie apparaît dans la littérature des brevets, par exemple US 9331232. Les deux leviers coûtent de la vitesse de ligne, c'est pourquoi vous demandez à un fournisseur à quelle vitesse la ligne tourne lorsqu'il annonce un faible taux de retrait.
Grammage et le profil transversal
Le film est spécifié par grammage, ou densité surfacique en grammes par mètre carré, plutôt que par épaisseur, car après l'embossage il n'existe pas d'épaisseur unique à définir. T/CPIA 0071-2024 fixe la plage à 250 à 600 g/m² avec un écart ne dépassant pas ±5 %. Trop léger et le stratifié est sous-rempli : moins de coussin au-dessus du ruban, moins de marge diélectrique. Trop lourd et vous payez pour de la résine dont vous n'avez pas besoin, et le surplus s'écoule sur le cadre et autour du bord.
L'uniformité sur toute la largeur est la moitié la plus difficile. Une filière plate ne délivre pas un rideau de masse fondue uniforme : les extrémités et le centre s'écoulent à des vitesses différentes, et le profil évolue avec la température et avec l'histoire propre de la filière. Les lignes modernes ferment la boucle avec une filière automatique, où des boulons de lèvre ou des résistances de lèvre ajustent localement l'ouverture, et un capteur en ligne qui balaie toute la largeur et alimente la filière. La valeur qui compte est le profil, pas la moyenne : un rouleau à 452 g/m² en moyenne avec une bande de 7 % du bord au centre échoue à l'exigence de ±5 % tout en paraissant parfait sur un certificat.
Ce qu'un certificat peut vous dire, et ce qu'il peut cacher
Un certificat d'analyse est un résumé, et un résumé est là où l'information se perd.
| Point d'inspection à réception | Étape amont visée | Ce que suggère une défaillance |
|---|---|---|
| Grammage faible, ou faible uniquement au bord | Mesure, profil de filière | Une filière non rognée, ou une boucle de mesure laissée ouverte |
| Retrait MD supérieur à 4,0 % | Refroidissement, étirage, recuit | Orientation stockée plus vite que libérée ; demandez la vitesse de ligne |
| Points cristallins au-dessus de la limite de comptage | Extrusion, nettoyage | Un point chaud, ou un matériau dégradé après un arrêt |
| Degré de réticulation faible ou dispersé | Dosage, mélange | Un trempage court, une distribution inégale, ou une erreur de pesée |
| Force de pelage faible après chaleur humide | Mélange, stockage | Un silane qui a absorbé l'humidité, ou un lot qui n'a jamais absorbé |
| Bulles que le film ne devrait pas causer | Embossage, extrusion | Un motif trop peu profond, ou un gel comme site de nucléation |
Ce qu'un certificat peut cacher mérite d'être emporté en revue. Une moyenne sans amplitude transversale. Une position d'échantillonnage unique lue comme si elle décrivait le rouleau. Un retrait provenant de l'enveloppe extérieure, où l'historique de tension diffère de celui du cœur. Un degré de réticulation atteint à un temps de séjour que votre lamineur ne reproduit pas.
Le stockage fait partie de la même conversation et est rarement vérifié : 0 à 30 °C, humidité relative inférieure à 60 %, utilisation dans les 8 heures suivant l'ouverture, durée de conservation d'au moins 120 jours à compter de la production. Un rouleau qui satisfaisait à tous les chiffres à la porte puis est resté dans un entrepôt chaud est un matériau différent au moment où il atteint votre lamineur.
Cinq points à examiner lors d'une visite de site
Ces cinq questions sont les plus rentables par heure de visite, dans l'ordre qui rapporte en premier.
- Les enregistrements de dosage et de trempage. Demandez le ticket de pesée par lot et le temps de trempage par silo, pas la fiche de recette. Si le POE partage l'équipement avec l'EVA, demandez ce qui change.
- La température de la masse fondue, mesurée plutôt que réglée. Les consignes de la vis sont une intention ; le journal que vous voulez est la température de la masse fondue à la filière et dans la zone de compression, avec la vitesse de vis à côté.
- Le profil de filière et l'épaisseur. Quels boulons ont été ajustés, quand la lèvre a été profilée pour la dernière fois, et le graphique transversal plutôt que la moyenne.
- Les rouleaux de gaufrage et de refroidissement. Profondeur du motif sur le rouleau et sur le film, vérifiée en un point ou sur toute la largeur.
- Le recuit et le bobinage. Température et temps de séjour de recuit, cône de tension, et ce qu'il advient d'un rouleau non conforme : retravaillé, déclassé ou expédié.
Une question supplémentaire vaut le temps qu'elle coûte. Demandez le même chiffre à deux équipes. La cohérence entre les équipes est ce que toute la ligne existe pour fournir, et c'est ce qu'une usine peut le moins convaincant falsifier.
D'où viennent ces chiffres
Les limites et conditions d'essai sont citées de la T/CPIA 0071-2024, la norme de l'Association chinoise de l'industrie photovoltaïque pour le film encapsulant coextrudé : la plaque de fer à 120 °C ±5 °C et l'échantillon de 3 minutes, un retrait dans le sens machine de 4,0 % ou moins contre 2,0 % ou moins dans le sens travers, la plage de 250 à 600 g/m² à ±5 %, et les conditions de stockage de 0 à 30 °C, humidité relative inférieure à 60 %, 8 heures après ouverture et 120 jours de durée de conservation. Les produits EVA et POE monocouches peuvent être spécifiés selon un autre document, utilisez donc la norme que votre client nomme.
Trois éléments ne sont pas des mesures issues de cette norme. Le plafond proche de 90 °C provient d'une formulation donnée en exemple dans un brevet public et est illustratif : la valeur réelle dépend du réticulant, de la résine et du temps de séjour. La voie de recuit provient de la littérature brevetaire (US 9331232), et la source ne traite la vitesse de ligne et le retrait que qualitativement, c'est pourquoi le compromis est énoncé sans chiffre. La fenêtre de lamination de 140 à 150 °C est une plage de procédé, non une limite normative.
Le cadrage est le nôtre : qu'un rouleau dérive en trois endroits plutôt que dans la formulation, la correspondance étape-symptôme dans les deux tableaux, la lecture diagnostique d'un certificat et les cinq questions de site.
Questions fréquentes
Q : Pourquoi une même formulation donnerait-elle un film différent sur deux lignes ?
La formulation fixe une cible et la ligne fixe la variance. Un trempage plus long, une masse fondue plus froide, une filière ajustée et un bobinage plus lent rapprochent tous le même film de cette cible, et aucun d'eux ne voyage avec la recette. Deux usines sur une même formulation diffèrent surtout par le temps de séjour, la température de la masse fondue et le contrôle transversal.
Q : À quelle température de masse fondue faut-il faire tourner un encapsulant ?
Assez basse pour que le réticulant ne se décompose pas dans la vis. Les brevets publics situent le plafond près de 90 °C, et la direction compte plus que le chiffre, car elle évolue avec le peroxyde, la résine et le temps de séjour. Mesurez la masse fondue, pas la vis.
Q : Pourquoi le retrait dans le sens machine est-il spécifié séparément ?
Parce que les deux directions stockent des quantités d'orientation différentes. Un film coulé est étiré dans le sens machine et à peine latéralement, donc presque toute la mémoire est longitudinale. La norme le reflète avec 4,0 % contre 2,0 % à 120 °C ±5 °C pendant 3 minutes.
Q : Pourquoi spécifier le grammage plutôt que l'épaisseur ?
Parce que le gaufrage rend l'épaisseur ambiguë : un point se lit épais ou mince selon que l'on tombe sur un relief ou non. La densité surfacique moyenne le motif et correspond à la quantité de résine présente au-dessus d'un ruban. La plage est de 250 à 600 g/m² à ±5 % ou moins.
Q : Que fait un point cristallin dans un module ?
Il marque une particule de gel qui ne fondra pas. Le film s'écoule à la lamination tandis que la particule reste, leur interface est donc un endroit d'où l'air n'est pas expulsé et où les contraintes se concentrent. Un défaut à peine visible sur le rouleau devient une bulle plus tard.
Q : Le recuit ralentit-il la ligne ?
Oui, et c'est là le compromis. Réduire l'orientation coûte en taux d'étirage et en vitesse de refroidissement, et le recuit coûte une section chauffée et un temps de séjour avant le bobinage. Un fournisseur qui annonce un faible retrait annonce avec lui une vitesse de ligne, demandez donc les deux.
Q : Dans quelle mesure puis-je me fier à un certificat pour un nouveau lot ?
Fiez-vous-y pour ce qu'il déclare et vérifiez ce qu'il omet. Une moyenne sans amplitude transversale, un échantillon d'une seule position, ou un retrait provenant de l'enveloppe extérieure décrivent moins qu'il n'y paraît. Avec un nouveau fournisseur, assistez à l'échantillonnage.
Q : À quel test à réception se fier lorsque deux se contredisent ?
À celui qui est le plus proche du procédé que vous exploitez. Une presse de laboratoire sans rubans ni cadre ne montrera pas les vides qu'un véritable stratifié montre, et un échantillon de retrait découpé à froid dans un rouleau vieilli ne correspondra pas à un échantillon frais. Lorsque le certificat et la ligne se contredisent, la ligne l'emporte.
Réflexions finales
Une formulation fixe le plafond et la ligne décide si vous l'atteignez un mardi du quatrième mois d'une campagne. Le prochain lot rejeté arrivera avec un certificat affirmant que le chiffre était dans la plage, demandez donc quelle étape a produit la dérive : temps de trempage, température de la masse fondue, ou profil transversal. L'un des trois est généralement visible dans les enregistrements que vous tenez déjà, et aucun n'est corrigé en changeant la formulation.
OOITech fabrique des chambres simples et doubles solar panel laminator machines avec des plateaux chauffés à l'huile et électriques conçus pour une distribution thermique stable. Si votre ligne de production est confrontée à un retrait d'encapsulant, à la formation de bulles ou à un décalage des rubans, envoyez-nous vos conceptions d'empilement de modules, vos dessins de composants ou vos films échantillons pour une évaluation du procédé.