Réponse rapide : Un tabber stringer pour cellules BC est un stringer conçu pour souder des cellules à contact arrière — des cellules qui conservent les deux contacts de polarité à l'arrière — de sorte que le ruban est aligné sur un motif arrière, maintenu sans busbar avant comme référence, et soudé depuis la face ombragée. L'OSLB-1300 est le tabber stringer pour cellules BC d'Ooitech : entièrement automatique, formats de 166 mm à 210 mm, ruban de 0,2 mm, casse ≤0,2 % sur cellules de classe A et taux de défaillance de l'équipement inférieur à 3 %, spécifié pour des lignes de modules de 5 MW à 1 GW. Comme le joint se trouve là où la face éclairée ne peut pas le voir, la machine est construite autour de l'alignement côté arrière et du chauffage côté arrière plutôt qu'adaptée à partir d'un stringer à contact avant. Pour la planification d'une ligne BC, c'est la contrepartie du SS-1500B.
Fabrication de modules PV · par Jerry, Ooitech
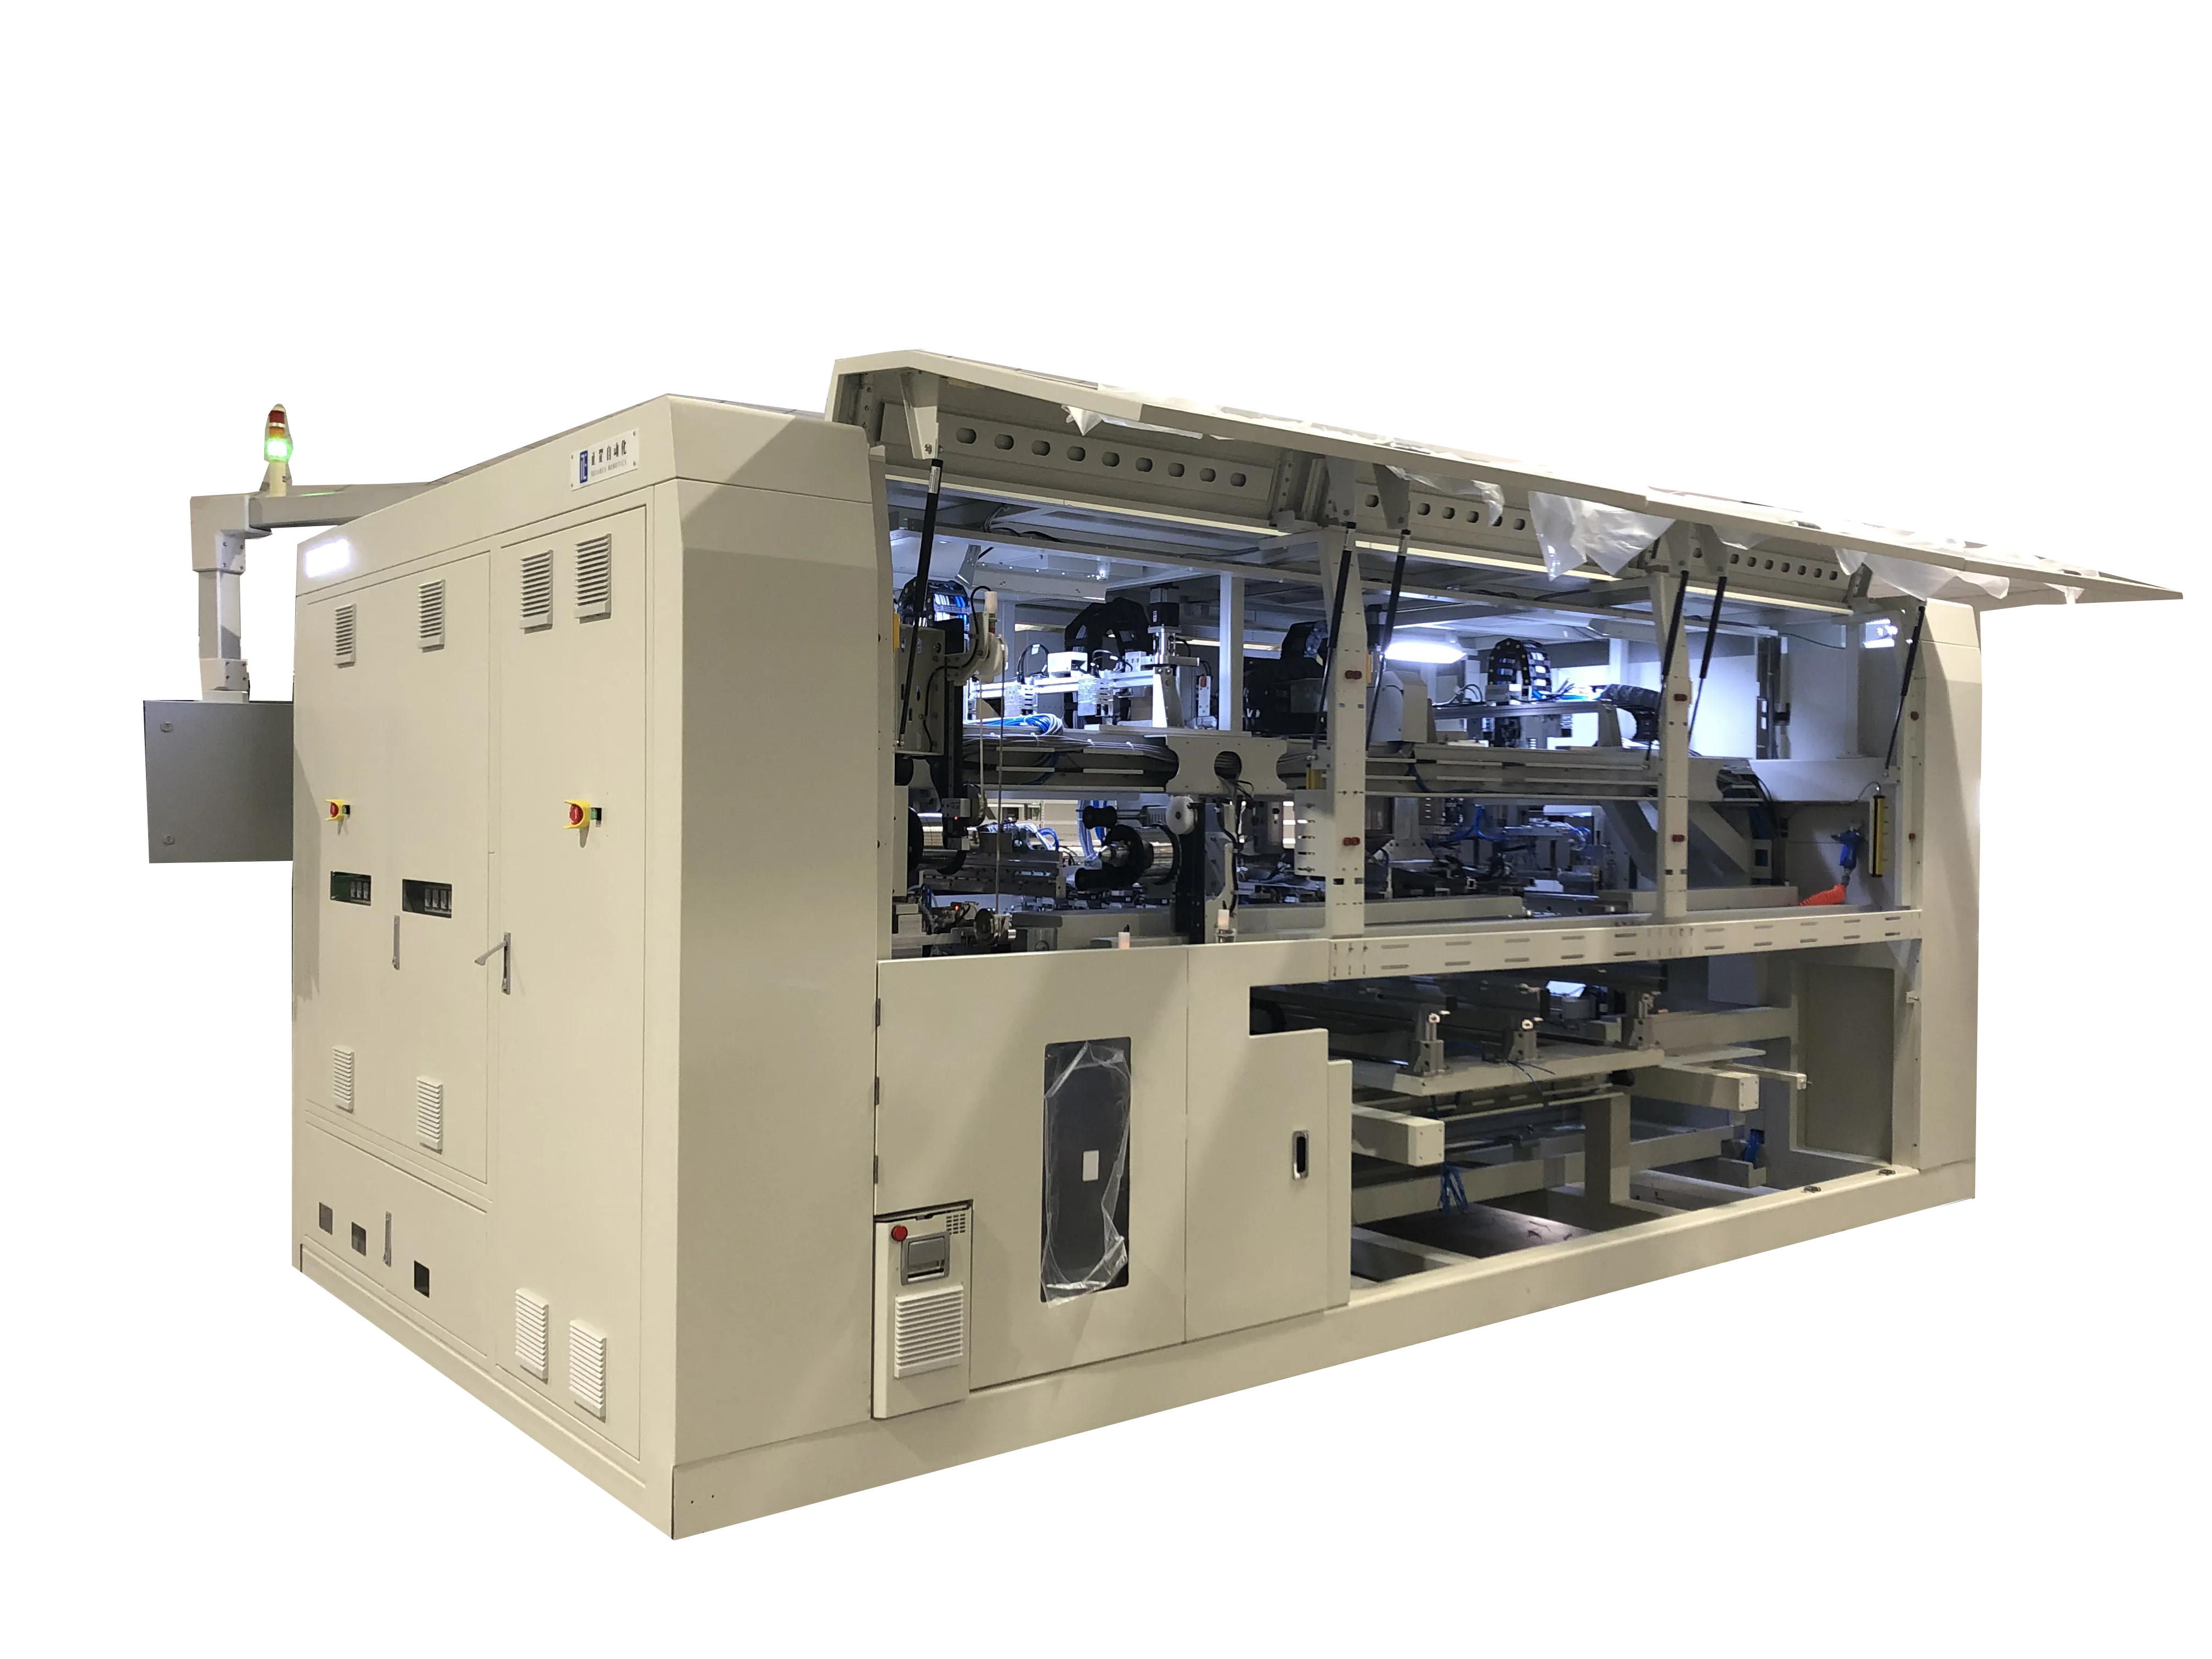
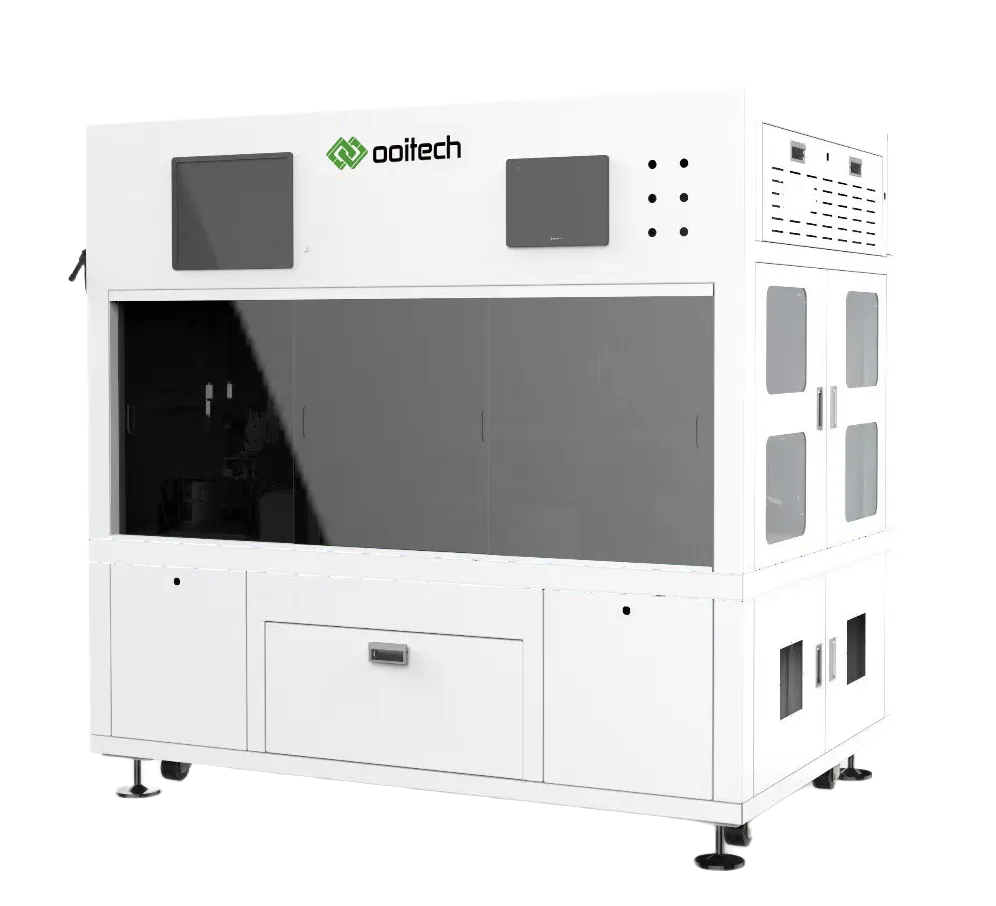
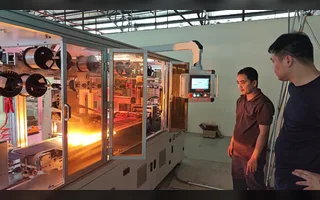
Aperçu de la machine de soudage de cellules à contact arrière OSLB-1300
Solution de soudage de précision pour les cellules solaires de la série BC
La OSLB-1300 est une machine de soudage de cellules à contact arrière entièrement automatique conçue pour le soudage à haute vitesse et haute précision de cordons de cellules solaires de la série BC, y compris les technologies de cellules IBC, ABC et HPBC. Développée par Ooitech, cette cordeuse avancée atteint une capacité de production de ≥1 000 cellules par heure avec un taux de fragmentation des cellules de ≤0.2%, ce qui en fait un équipement essentiel pour les fabricants produisant des panneaux solaires à contact arrière de nouvelle génération.


L'équipement intègre un flux de travail complet, du chargement des cellules au déchargement des cordons soudés. Le système comprend des boîtes de chargement de cellules A/B, des systèmes de contrôle de collage A/B, un bras mécanique de transfert de chargement, une table de transmission des cellules, un système de retournement des cellules, un système de détection et de positionnement par CCD + robot SCARA à quatre axes, un mécanisme de manipulation des rubans, une table de transmission de soudage, un système de chauffage infrarouge à température contrôlée, un système d'inspection EL en ligne des cordons, et un mécanisme de déchargement entièrement automatisé.
Comment fonctionne l'OSLB-1300
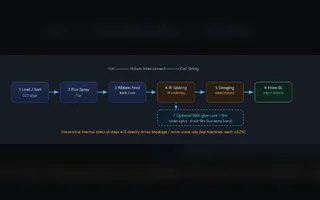
Le principe de fonctionnement suit un processus automatisé rationalisé :
Le bras mécanique de transfert de chargement prend les cellules solaires de la boîte à cellules et les place sur la table de collage pour le positionnement et l'application de colle/pâte à souder.
La station de transfert déplace les cellules vers la station de détection et de positionnement CCD, où la caméra industrielle envoie les données de coordonnées au robot SCARA à quatre axes.
Le robot corrige le placement des cellules avec une précision de ±0,2 mm et positionne les cellules sur le poste de transfert de soudage.
Les pinces de serrage des rubans tirent les rubans traités vers le poste de soudage tandis que le manipulateur dépose les cellules collées sur les rubans de soudage. Les pinces et le robot travaillent en alternance pour compléter le placement des rubans et des cellules.
Le poste de transfert de soudage dispose de plusieurs zones de température contrôlées indépendamment pour un contrôle précis du soudage.
Les rubans et cellules disposés passent à travers le poste de boîte de chauffage infrarouge où un chauffage contrôlé complète le processus de soudage.
Les chaînes de cellules soudées sont transportées vers le poste de déchargement pour l'inspection EL, puis le mécanisme de déchargement place les chaînes dans des boîtes de chaînes de cellules avec une séparation en papier propre pour éviter les rayures.


Tabber stringer pour cellules BC vs un stringer standard à contact avant
L'essentiel de ce que fait un tabber stringer est identique quel que soit le type de cellule : il prend la cellule, place le ruban, chauffe le joint, le refroidit et transmet le string à la station suivante. Les différences qui comptent sur les cellules à contact arrière découlent toutes d'un fait physique — le joint se trouve sur la face opposée à la lumière. Sur une cellule à contact avant, le ruban se pose sur des busbars que la caméra peut observer. Sur une cellule BC, il se pose sur des bandes interdigitées que la même caméra voit par l'arrière, la cellule se trouvant entre l'objectif et le joint.
Ce seul changement réorganise la machine. La référence d'alignement passe des bords de pads à un motif arrière dense, le ruban doit être fixé avant d'être soudé car rien ne le presse par le dessus, et le chauffage doit apporter de l'énergie sur la face arrière sans faire passer la chaleur à travers la passivation de la face avant. Un stringer standard peut être poussé à en faire une partie ; un tabber stringer pour cellules BC est construit autour de cela dès le châssis.
| Ce qui change | Stringer standard à contact avant | Tabber stringer pour cellules BC (OSLB-1300) |
|---|
| Emplacement du joint | Pads de busbar avant, visibles par le dessus | Bandes arrière interdigitées, cachées sous la cellule |
| Référence d'alignement | Bord de busbar, tolérant — un décalage chevauche encore le métal | Motif arrière lu par CCD, suivi en dizaines de microns |
| Gestion du ruban | Posé sur les busbars et maintenu par les pads | Tiré derrière la cellule et fixé par colle avant soudage |
| Charge thermique | Infrarouge côté avant, la chaleur traverse le corps de la cellule | Infrarouge côté arrière, la face avant reste plus froide |
| Tolérance de placement | Large bande, dépend de la machine | Placement ±0,2 mm, positionnement ±0,10 mm |
| Défaillance dominante | Ruban décollé ou joint froid visible | Polarité pontée ou ruban décollé, invisible depuis l'avant |
| Étape d'inspection | EL avant après stringing | Contrôle côté arrière plus EL en ligne, car l'avant ne peut pas montrer le joint |
Là où le ruban se pose, la référence d'alignement change
Sur une ligne à contact avant, un ruban qui dérive apparaît dans l'image EL comme une ombre traversant une busbar. Sur une cellule BC, la même dérive peut se situer à l'arrière, où une bande suffisamment décalée touche la polarité voisine au lieu de simplement manquer un pad. L'OSLB-1300 effectue donc deux contrôles plutôt qu'un : un robot à quatre axes et un bras SCARA placent le ruban à ±0,2 mm par rapport à un motif arrière détecté par CCD, et la caméra CCD recherche aussi les coins manquants avant d'accepter la cellule. Le ±0,10 mm plus serré correspond à la précision de positionnement du système de mouvement lui-même, et non au résultat de placement — une distinction qu'il vaut la peine de garder claire lorsqu'on compare des fiches techniques.
Pourquoi le profil thermique est plus doux
Les cellules à contact arrière ont tendance à être les wafers les plus fins de la ligne, et la passivation avant est la couche qui ne peut pas être réparée après coup. L'OSLB-1300 soude avec des boîtes infrarouges dirigées vers l'arrière, de sorte que l'énergie arrive dans le ruban et la métallisation arrière au lieu de traverser le corps de la cellule. Le compromis est le classique : chauffer uniquement là où se trouve le joint garde la face éclairée plus froide, mais cela signifie aussi que la température lue au niveau du chauffage n'est pas la température au niveau du joint.
Ce qu'il faut demander avant de spécifier une machine
La question utile n'est pas de savoir si une machine « fait le contact arrière », mais à quoi elle s'aligne et comment elle sait que le ruban y est resté. Demandez quatre chiffres : la référence d'alignement, la tolérance de placement, la façon dont le ruban est maintenu entre le placement et le soudage, et l'étape d'inspection qui détecte une bande pontée. Un fournisseur qui répond à ces quatre points avec des chiffres décrit un tabber stringer pour cellules BC. Un fournisseur qui répond par une liste de formats de cellules décrit un stringer standard sous un nouveau nom.
Paramètres techniques
| Paramètre | Spécification |
|---|
| Modèle | OSLB-1300 |
| Capacité de production | ≥1 000 PCS/H |
| Précision de positionnement | ±0,10 mm |
| Vitesse de fonctionnement maximale | 1 000 mm/s (réglable) |
| Taille de cellule applicable | 166210 x 30166 mm |
| Longueur maximale de la chaîne | 1 800 mm |
| Méthode de soudage | Collage + Soudage de rubans |
| Systèmes de collage | 4 ensembles |
| Détection des cellules | Détection par caméra CCD (coin manquant) |
| Précision de placement | ±0,2 mm |
| Média de pulvérisation | Pâte à souder ou colle conductrice (processus client) |
| Taux de casse des cellules | ≤0,2 % (cellules de classe A) |
| Taux de panne de l'équipement | ≤3% |
| Méthode de chargement/déchargement | Chargement et déchargement automatiques |
| Système électrique | PLC + écran tactile + servomoteur + module |
| IHM | Écran tactile, interface conviviale |
| Alarme d'erreur | Alarme de défaut en temps réel |
| Couleur de l'appareil | Blanc principal + bleu ciel |
Principaux avantages techniques
Système de chargement et de collage de cellules double A/B
Les boîtes de chargement doubles A/B gèrent les cellules A et B indépendamment pour une production sans interruption
Plateforme de collage double haute précision avec vannes de collage de précision
L'entraînement par servomoteur et vis à billes garantit une application uniforme de la colle
Le bac à matériaux réglable dans les deux sens s'adapte à toutes les tailles de cellules jusqu'à 210 mm
Détection automatique des cellules vides avec notification d'alarme
Positionnement avancé par CCD + robot SCARA
Le robot SCARA à quatre axes assure un placement rapide et précis des cellules
Caméra industrielle à pixels de 800 W pour une inspection des cellules à haute résolution
Précision de positionnement de ±0,2 mm garantit un alignement précis cellule-à-ruban
Détection intégrée des coins manquants et du placement incorrect des cellules
Coordonnées transmises en temps réel pour une correction dynamique


Transfert de soudure de précision et chauffage infrarouge
Table de transfert de soudure multi-zones avec contrôle de température individuel par zone
Surveillance de la température en temps réel avec contrôle et ajustement PID de la température
Le convoyeur à courroie en téflon empêche l'adhérence du matériau
Système d'adsorption zoné sécurise les cellules pendant le transport
Module de chauffage à lampe infrarouge dédié avec contrôle de température de haute précision pour une soudure uniforme
Système complet de manipulation des rubans
10 ensembles de mécanismes linéaires pour la manipulation des rubans
10 ensembles de mécanismes d'inspection des rubans garantissent la qualité des rubans
Les modules avant et arrière pressent les rubans en position
19 ensembles de pinces à rubans avec modules de guidage linéaire à servocommande pour un tirage de rubans de haute précision
Inspection EL en ligne et déchargement automatisé
Système d'inspection EL à 3 caméras prenant en charge une longueur maximale de chaîne de 1 800 mm
Détecte les microfissures, les soudures froides et les défauts de soudure en temps réel
Convoyeur de déchargement automatisé avec servomoteur et entraînement par courroie PU
Ventouses en silicone indépendantes pour les chaînes de cellules et le papier propre
La séparation du papier propre empêche les rayures de la surface des chaînes pendant l'empilage
Contrôle logiciel intelligent
Logiciel spécialisé pour une édition facile et la modification des paramètres
Interface homme-machine conviviale avec fonctionnement par écran tactile
Commande numérique centralisée avec réglage des paramètres via clavier
Tous les paramètres principaux peuvent être enregistrés et rappelés
Double mode de fonctionnement (Opération et Réglage) avec protection par mot de passe hiérarchique
Système d'alarme de défaut en temps réel pour un dépannage immédiat
Sélection de composants haut de gamme
| Composant | Marque | Application |
|---|
| Châssis en acier | Chine | Châssis de la machine |
| PLC | INOVANCE / Chine | Système de contrôle de la machine |
| Interrupteur de proximité | OMRON | Contrôle de positionnement du bras robotisé |
| Composants pneumatiques | AirTAC / SMC | Pneumatique de la machine entière |
| Disjoncteur | Chint | Système de contrôle de la machine |
| Contacteur AC | Schneider | Système de contrôle de la machine |
| Carte de contrôle | Chine | Système de contrôle de la machine |
| Servomoteur | INOVANCE / Xinjie | Entraînement du module X/Y |
| Écran tactile | Kunlun Tongtai / INOVANCE | Système de contrôle IHM |
| Rail de guidage et tige filetée | WON | Module X/Y |
| Robot à quatre axes | Chine | Préhension et positionnement des cellules |
| Caméra | Chine | Positionnement par détection CCD |
| Boîte à lumière infrarouge pour soudure | Personnalisé | Soudure des cellules et des rubans |
Applications produit
Lignes de production de panneaux solaires à contact arrière
L'OSLB-1300 est spécialement conçu pour les fabricants produisant des modules solaires à contact arrière, où les connexions électriques sont réalisées sur la surface arrière de la cellule. Cette machine est l'équipement de soudure essentiel pour :
Production de panneaux solaires IBC (contact arrière interdigité) - Architecture de cellule à contact arrière complet nécessitant une application précise de colle et un alignement des rubans sur la surface arrière
Fabrication de panneaux solaires ABC (tout contact arrière) - Technologie avancée de contact arrière exigeant une grande précision de placement et de faibles taux de casse
Lignes de panneaux solaires HPBC (contact arrière passivé hybride) - Cellules de contact arrière hybrides de nouvelle génération nécessitant des processus de soudure infrarouge contrôlés
Soudure de chaînes de cellules solaires de la série BC générale - Toute technologie de cellule à contact arrière utilisant de la colle ou de la pâte à souder avec interconnexion par ruban
Échelles de production applicables
Lignes de production de panneaux solaires allant de 5MW à 1GW de capacité annuelle
Nouvelles installations d'usine nécessitant des équipements clés en main de production de modules à contact arrière
Mises à niveau de lignes de production existantes de la technologie conventionnelle à la technologie de cellules à contact arrière
Installations de recherche et développement pour l'optimisation des cellules solaires et des modules à contact arrière

La machine prend en charge des dimensions de cellules de 166 mm à 210 mm avec des longueurs de chaîne flexibles jusqu'à 1 800 mm, s'adaptant aux formats de cellules M6, M10 et M12 couramment utilisés dans les modules solaires modernes à haut rendement à contact arrière.
Garantie et service après-vente
Couverture de garantie
Garantie d'un an après une installation réussie, ou 16 mois à compter de la date du connaissement, selon la première éventualité
Les machines doivent être utilisées par du personnel formé après l'installation et la formation
Services de maintenance gratuits et pièces de rechange nécessaires pendant la période de garantie (hors consommables ; frais de transport à la charge de l'acheteur)
Si les ingénieurs de l'acheteur ne peuvent pas résoudre les problèmes pendant la garantie, Ooitech enverra des ingénieurs sur le site de l'acheteur (billets aller-retour, transport local, hôtel et frais de nourriture à la charge de l'acheteur)
Exclusions de garantie
Dommages dus à une mauvaise utilisation, à un abus ou à une modification non autorisée par des personnes autres que les techniciens agréés Ooitech
Utilisation de l'équipement non conforme au manuel d'utilisation
Les pièces consommables sont fournies contre paiement
Support après garantie
Une assistance technique en ligne gratuite et un support continuent après l'expiration de la garantie
Pièces de rechange fournies à des prix avantageux
Visites d'ingénieurs sur site possibles, avec frais de déplacement, visa, hébergement, repas et main-d'œuvre à la charge de l'acheteur selon les normes Ooitech
Contactez Ooitech - Obtenez un devis
Votre partenaire de confiance pour les solutions de production de panneaux solaires
Ooitech, fondée en 2013, se consacre à fournir des solutions solaires clés en main avec plus de 10 ans d'expérience dans l'industrie photovoltaïque et les applications laser industrielles. Nos équipements ont été exportés vers la Pologne, la Hongrie, la Corée, le Mexique, l'Égypte, l'Algérie, l'Inde, l'Arabie saoudite, la Syrie, le Kazakhstan et bien d'autres pays dans le monde.
Les solutions clés en main d'Ooitech comprennent :
Fournir des lignes de production de modules solaires de 5 MW à 1 GW
Mise à niveau des lignes PV traditionnelles vers les lignes de production MBB les plus récentes
Consultation en construction d'usine et conception de l'agencement des installations
Conseil sur l'approvisionnement en matières premières
Assistance pour les procédures de production et support pour l'installation de centrales solaires
Pour obtenir un devis, une consultation technique ou une proposition de ligne de production personnalisée pour la machine de soudage de cellules à contact arrière OSLB-1300, contactez notre équipe dès aujourd'hui :
E-mail : info@ooitech.com
Téléphone : +8618571646990
WhatsApp : +8615961592660
Siège social : Centre du fleuve Yangtze, Wuhan, Chine
Site web : www.ooitech.com
Regardez nos vidéos de ligne de production de panneaux solaires et abonnez-vous à notre chaîne YouTube pour les dernières mises à jour de l'usine et les démonstrations d'équipement :
Téléchargez nos ressources :
Associé : 0BB sur les cellules à contact arrière : gains et limites de rendement explique ce que 0BB change concernant le travail de collage sur une cellule à contact arrière.
Associé : Ruban plat vs rond : pourquoi les cellules BC enfreignent la règle — ce qu'une bande plate exige de la stringeuse.
Associé : Cellules BC à contact hybride : ce que 28 % doit encore prouver — la stringeuse à contact arrière sur laquelle cette famille de cellules est assemblée.