La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
0BB Distribution de colle Pot de poison Encapsulant Réticulation
Table des matières
Réponse rapide : Sur une ligne 0BB, le ruban est maintenu avant la lamination par une rangée de minuscules points de colle, chacun représentant une fraction de milligramme. À l'étape de lamination entre 145 et 155 degrés C, les petites molécules contenues dans ces points migrent dans le POE ou l'EVA en fusion, et si l'une d'elles est une amine, un thiol ou un inhibiteur phénolique, elle interrompt le relais radicalaire peroxydique qui construit le réseau de réticulation. Le résultat est un anneau mou et sous-réticulé autour de chaque point, exactement là où le ruban a besoin que le film adhère. Le film passe son propre test d'entrée, la colle passe son propre test, et le module échoue quand même plus tard lors du cyclage thermique ou de l'humidité chaleur. La signature à rechercher est un gradient : teneur en gel faible au niveau du point et normale à quelques millimètres de distance. Le POE descend sous sa limite en premier car il réticule environ quatre fois plus lentement que l'EVA.
Vous voyez un anneau mou autour du ruban et vous vous tournez vers le lot de film. Le film est généralement correct. Le coupable le plus probable est le point de colle qui était censé maintenir le ruban en place.
L'anneau mou autour du ruban
0BB supprime le busbar et dépose de nombreux rubans fins directement sur les doigts de grille fins, de sorte que le ruban n'a rien pour le maintenir en place jusqu'à ce que le film soit réticulé. Sur la plupart des lignes, le ruban est fixé avec une rangée de minuscules points de colle, un adhésif UV ou thermodurcissable, afin qu'il ne dérive pas pendant que le string est empilé, déplacé et tiré sous vide. Chaque point pèse une fraction de milligramme, presque rien face à un film qui pèse plusieurs centaines de grammes.
À le laminage le plateau fonctionne près de 145 à 155 degrés C, et les petites molécules du point deviennent mobiles et diffusent dans le film qui a fondu autour du ruban. Si ces molécules attaquent le peroxyde qui tente de réticuler le film, le ruban finit par se retrouver dans un anneau de film qui n'a jamais terminé sa réticulation. La signature est facile à manquer car elle est locale : à quelques millimètres de distance, le film semble et se teste normal, ce qui explique pourquoi le premier réflexe est de blâmer le lot de film plutôt que la colle.
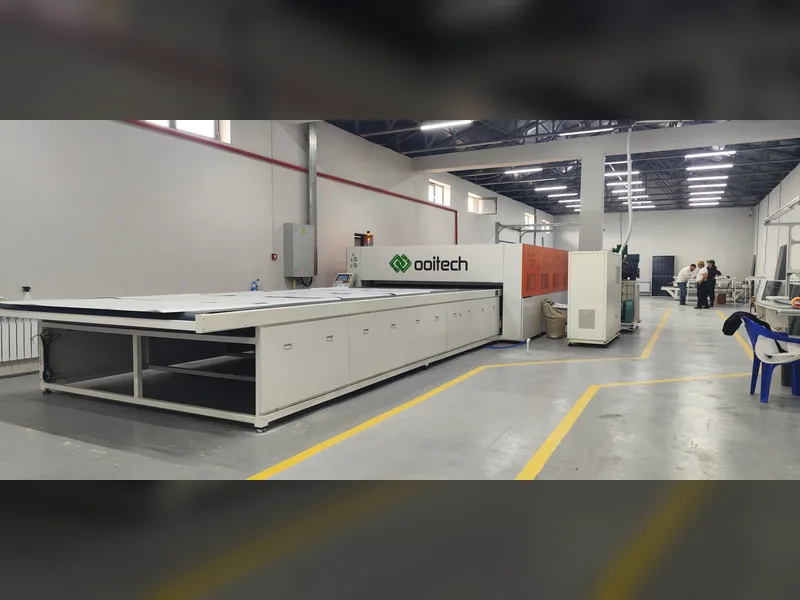
Nous maintenons le plateau entre 145 et 155 degrés C avec de l'huile thermique en circulation pour maintenir un profil de température stable qui empêche une diffusion inégale pendant que le film réticule.
Comment le film réticule, un relais
Le POE et l'EVA sont thermoplastiques. Non réticulés, ils ramollissent et s'écoulent à température, et l'EVA non réticulé commence à fondre près de 70 degrés C, une température qu'un backsheet de module atteint par une journée d'été. La formule du film contient un peroxyde organique, un peroxycarbonate tel que le TBEC, plus un co-agent tel que le TAIC. Pendant la lamination, la réaction de réticulation fonctionne comme un relais. La chaleur scinde la liaison oxygène-oxygène du peroxyde en un radical alcoxy. Ce radical arrache un hydrogène à une chaîne polymère et transfère le radical à la chaîne. Deux radicaux de chaîne se couplent ensuite en une réticulation carbone-carbone, et le co-agent aide à passer le témoin à davantage de chaînes.
Le niveau de réticulation est lu comme la teneur en gel : la partie non réticulée est extraite avec un solvant tel que le xylène, et la part insoluble qui reste constitue la teneur en gel, mesurée selon l'IEC 62788-1-6 ou la GB/T 29848. La règle empirique de l'industrie est d'au moins 75 pour cent pour l'EVA et d'au moins 60 pour cent pour le POE, la spécification du fabricant de film faisant autorité.
Le test d'extraction divise le film en deux parties : le réseau réticulé qui survit et les chaînes non réticulées qui se dissolvent. Un film qui affiche 75 pour cent est majoritairement un réseau, mais les 25 pour cent qui se sont dissous sont une matière qui ne l'a jamais rejoint, et cette part est exactement là où un poison laisse sa marque. C'est pourquoi la teneur en gel est le chiffre à surveiller lorsqu'une colle et un film se rencontrent.
Trois poisons qui brisent le relais
Tout ce qui consomme le peroxyde, ou capture le radical et refuse de le transmettre, brise le relais. Les additifs contenus dans un point de colle se répartissent en trois classes.
| Classe de poison | D'où il vient | Comment il brise le relais | Ce qu'il laisse |
|---|---|---|---|
| Amine | Agents de réticulation et accélérateurs aminés dans la colle thermodurcissable ; co-initiateurs aminés dans certaines colles UV | La réaction redox avec le peroxyde l'enflamme bien en dessous de sa température normale de décomposition | Peroxyde consommé avant que le film ne fonde et n'adhère |
| Thiol | Colle UV thiol-ène et époxy durcie au thiol | La liaison S-H donne un hydrogène et effectue un transfert de chaîne, transformant un radical actif en un radical soufre de faible activité | Le relais s'arrête et l'efficacité de réticulation chute fortement |
| Inhibiteur | Inhibiteurs phénoliques tels que le MEHQ ou l'hydroquinone ajoutés pour la stabilité au stockage UV | Capture les radicaux et forme un produit stable | La teneur effective en peroxyde diminue à mesure que les radicaux sont consommés un pour un |
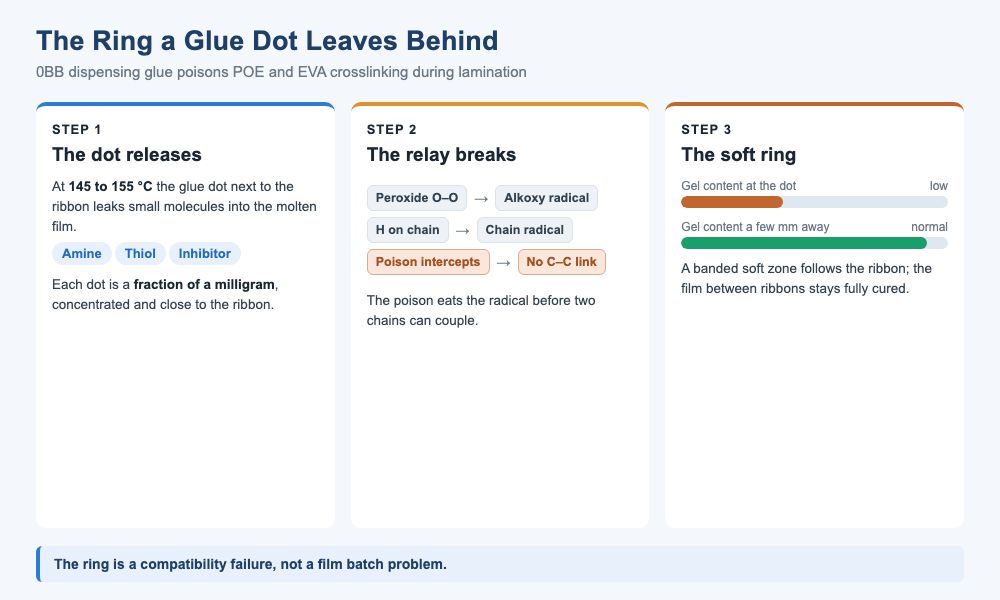
Le chemin d'un point de colle à un anneau mou. Le point libère des molécules de poison à la lamination, le relais peroxydique s'arrête, et la teneur en gel ne chute que dans l'anneau autour du ruban.
Amine : allumer la mèche trop tôt
Une amine tertiaire s'associe au peroxyde pour former un système initiateur redox, c'est pourquoi les amines accélèrent les résines à température ambiante. Dans un film, cette accélération est la mauvaise chose au mauvais moment : le peroxyde se décompose avant que le film n'ait complètement fondu et adhéré, et les radicaux qu'il libère sont majoritairement désactivés dans des réactions secondaires.
La classe des inhibiteurs se cache à la vue de tous
La colle UV est une réticulation radicalaire, donc pour l'empêcher de polymériser dans le fût, le formulateur ajoute un inhibiteur phénolique. C'est la même classe de stabilisant piégeur de radicaux qui annule les radicaux peroxydiques dans un film. Un point de colle sous-réticulé aggrave la situation, car le ruban fait de l'ombre au point vis-à-vis des UV, de sorte que la partie qui réticule le moins bien est exactement celle qui se trouve contre le film.
Pourquoi l'anneau suit le ruban
La défaillance a la forme du point, pas celle du film. Le point est minuscule mais concentré, et la diffusion à la lamination ne transporte ses additifs que sur une courte distance, de sorte que la concentration de poison est maximale au niveau du point et diminue vers l'extérieur. Le peroxyde dans le film est dosé pour une feuille entière qui réticule uniformément, sans budget de réserve pour un endroit qui en consomme une grande part locale. Le résultat est une zone sous-réticulée à peu près circulaire autour de chaque point, et le long d'un ruban, ces zones s'alignent en une bande. Dans le pire des cas, l'anneau ne réticule presque pas du tout et se marque sous un ongle.
Le motif se lit à partir du drapage. Comme les points sont espacés le long du ruban et que le ruban parcourt toute la cellule, les anneaux individuels fusionnent en une bande ou un chapelet de perles qui suit le ruban, tandis que le film entre les rubans reste entièrement réticulé. Ce contraste, une zone molle en bandes sur un film par ailleurs dur, est l'indice qui distingue un problème de compatibilité d'un problème de recette ou de lot, lequel ramollirait uniformément toute la feuille.
Pourquoi le POE passe sous la ligne en premier
Le POE est le matériau le plus exposé. Il réticule plus lentement que l'EVA, et une comparaison rhéologique situe le taux de gélification de l'EVA, plus polaire, à environ quatre fois celui du POE. Le POE présente donc une fenêtre de réticulation plus étroite, et tout ce qui capture des radicaux en cours de relais l'entraîne sous sa ligne de passage plus tôt qu'il ne le ferait pour l'EVA. Les planchers reflètent cela, 60 pour cent pour le POE contre 75 pour cent pour l'EVA, mais un anneau empoisonné peut tomber sous l'un ou l'autre.
Ce que coûte l'anneau après la lamination
L'anneau se situe là où le module est le plus sensible. Certaines voies 0BB dépendent du fait que le film maintient le ruban pressé sur les fines doigts de grille après la lamination, de sorte qu'un anneau mou réduit cette pression de contact et augmente la résistance de contact, ce qui se lit comme un faux contact ou une ligne sombre en électroluminescence. Une zone à faible réticulation se ramollit aussi et s'écoule à nouveau à température, laissant le ruban fluer pendant le cyclage thermique, et le film non réticulé peut refondre en bulles et en rides qui ouvrent un passage à l'humidité. Le problème, c'est le délai : l'électroluminescence initiale et la puissance semblent normales, et le problème n'apparaît qu'après la chaleur humide ou un séjour sur le terrain.
Chaque symptôme se manifeste selon une horloge différente. La perte de contact et la ligne sombre peuvent apparaître dès le cyclage thermique, car l'anneau mou se relâche chaque fois que le module chauffe. Les bulles et le délaminage prennent plus de temps, car ils nécessitent que la fraction non réticulée refonde et que du gaz ou de l'eau s'accumulent. Les défaillances sur le terrain sont les plus lentes et les plus coûteuses, car à ce stade le module est sur un toit et le film, la colle et la recette ont tous passé leurs propres tests.
Le contact est la première chose à lâcher
Dans les voies 0BB qui reposent sur la pression du film plutôt que sur une soudure solide, le film est le ressort qui maintient le ruban sur le doigt. Un anneau qui reste mou est un ressort qui cède, de sorte que la résistance de contact augmente là où se trouve l'anneau et la défaillance se lit comme une ligne sombre le long du ruban plutôt que comme un défaut de film.
Le détecter avant de laminer
Le contrôle le plus propre est l'échantillonnage comparatif. Sur un même laminé, prélevez des échantillons directement au-dessus d'un point de colle, à un à deux millimètres à côté du ruban, et à un endroit bien éloigné du ruban, puis mesurez la teneur en gel sur les trois. Un gradient net, élevé au loin et faible au point, désigne la colle. Deux auxiliaires le confirment : la calorimétrie différentielle à balayage lit l'exotherme résiduel, qui diffère là où la réticulation est incomplète et où il reste du peroxyde, et la spectroscopie infrarouge compare les pics près du point à ceux du fond.
Nous prélevons des échantillons comparatifs à un à deux millimètres du ruban sur des laminés d'essai pour cartographier les variations locales de teneur en gel avant de finaliser chaque recette de collage thermique.
| Méthode | Ce qu'il montre | Quand le réaliser |
|---|---|---|
| Teneur en gel comparative | Gradient d'une valeur faible au point à une valeur normale à quelques millimètres | Chaque fois qu'un anneau mou ou un faible pelage apparaît près du ruban |
| Exotherme résiduel DSC | Enthalpie de réaction résiduelle là où la réticulation est incomplète | Comme criblage rapide d'une sous-réticulation |
| FTIR près du point | Pics modifiés par rapport au film de fond | Pour confirmer ce qui a migré dans le film |
| Éprouvette de compatibilité | Teneur en gel et pelage au point par rapport à une zone sans point | Avant d'importer toute nouvelle colle |
Le test de l'éprouvette
Avant d'importer une nouvelle colle, réalisez une petite éprouvette de compatibilité : verre, film, un point de colle, film, backsheet, passés par la recette de lamination normale, puis mesurez la teneur en gel et la résistance au pelage au point par rapport à une zone sans point. C'est bon marché et rapide, et cela devrait être une étape fixe dans tout import de colle de dispense plutôt qu'un test réalisé seulement après un retour de terrain.
Maintenir le relais en marche
La prévention se répartit entre la colle, le film et le procédé.
- Côté colle, préférez les systèmes sans composants de réticulation amine ou thiol, demandez au fournisseur de divulguer le type d'inhibiteur et une charge approximative, et fixez précisément le degré de réticulation UV requis pour que la partie ombragée par le ruban ne reste pas sous-réticulée.
- Côté film, validez l'association avec le fabricant de film et choisissez une formule avec plus de marge de réticulation. Dans un empilement EPE, la peau qui touche le point est la plus importante.
- Côté procédé, utilisez la calorimétrie différentielle à balayage ou la rhéologie pour confirmer que le temps et la température de lamination laissent une marge au lieu de frôler le plancher de la spécification du film.
- Traitez tout changement de formule de colle, même un inhibiteur ou un co-initiateur remplacé, comme un changement qui déclenche une nouvelle campagne de compatibilité.
Un seul système, pas deux
Une colle est généralement qualifiée selon ses propres critères : adhérence, vitesse de réticulation, comportement de dispense et durée de conservation. Un film est aussi qualifié selon ses propres critères : pelage, transmittance, résistivité et teneur en gel. Aucune des deux listes ne contient l'autre matériau, de sorte qu'une association peut passer chaque ligne des deux fiches et échouer malgré tout dans le four. Le test manquant est celui qui fait tourner les deux ensemble, c'est pourquoi l'éprouvette de compatibilité a sa place sur la liste de contrôle d'import, à côté des deux spécifications de matériaux. Dans un module 0BB, les deux matériaux ne sont plus des voisins qui se touchent par hasard ; ils forment un seul système réactionnel qui soit se complète ensemble, soit échoue ensemble.
D'où viennent ces chiffres
La plage de lamination de 145 à 155 degrés C, les planchers de teneur en gel de 75 pour cent pour l'EVA et de 60 pour cent pour le POE, et le taux de gélification quatre fois plus lent du POE sont des valeurs typiques de l'industrie recueillies dans l'article source et ses références, et non des mesures que nous avons réalisées. La source cite une étude Fraunhofer sur la façon dont le peroxyde TBEC, le co-agent TAIC et les stabilisants affectent la réticulation de l'encapsulant, un article de Polymers sur les stabilisants à amine encombrée, et une analyse SMM du coût d'encapsulation 0BB.
Les trois classes de poisons, amine, thiol et inhibiteur, proviennent de la chimie des polymères, et non d'une spécification publiée unique, et le comportement d'une colle donnée doit être confirmé par le test de l'éprouvette sur votre propre recette de lamination. Le décalage d'échantillonnage d'un à deux millimètres est un guide pratique, et non une clause normative.
Q : L'anneau mou est-il toujours la faute de la colle ?
Non. C'est le principal suspect, mais un lot de film à faible teneur en peroxyde ou une courbe de lamination incorrecte peut laisser un sous-durcissement similaire. Le test comparatif de teneur en gel permet de les distinguer : un gradient centré sur le point indique la colle, tandis qu'un déficit uniforme indique le film ou la formulation.
Q : Pourquoi le POE échoue-t-il avant l'EVA ?
Le POE réticule environ quatre fois plus lentement, sa fenêtre est donc plus étroite et il a moins de marge contre tout poison qui capture les radicaux. Son seuil est également plus bas, à 60 pour cent contre 75 pour cent pour l'EVA, mais un anneau empoisonné peut pousser l'un ou l'autre sous sa limite.
Q : Qu'y a-t-il dans la colle qui cause le problème ?
Trois classes : les amines qui déclenchent le peroxyde trop tôt, les thiols qui font un transfert de chaîne et arrêtent la réaction en chaîne, et les inhibiteurs phénoliques tels que le MEHQ ou l'hydroquinone qui capturent les radicaux. Une colle spécifique peut en contenir un ou plusieurs.
Q : Puis-je simplement utiliser moins de colle ?
En partie. Un point plus petit et moins de points réduisent la zone empoisonnée, tant que la force de maintien tient encore le ruban. La chimie compte plus que le volume, donc une formulation propre vaut mieux qu'une dose plus faible d'une formulation contaminée.
Q : Comment tester une nouvelle colle avant de l'utiliser sur la ligne ?
Réalisez le test sur coupon : verre, film, point de colle, film, backsheet selon votre recette de lamination habituelle, puis mesurez la teneur en gel et le pelage au niveau du point par rapport à une zone sans point. Faites-en un contrôle obligatoire avant l'import.
Q : Le problème apparaîtra-t-il au premier test d'électroluminescence ?
Généralement non. L'anneau passe souvent l'électroluminescence et la puissance initiales. Il se manifeste plus tard par une hausse de la résistance de contact, une ligne sombre, des bulles ou un fluage après cyclage thermique, chaleur humide ou exposition sur le terrain.
Q : Une température de lamination plus élevée corrige-t-elle le problème ?
Pas de manière fiable. Plus de chaleur peut achever la réticulation mais chasse aussi plus de poison hors du point, et ajoute des bulles, un jaunissement et un coût énergétique. La solution plus sûre est une colle compatible plus une marge de réticulation sur le film.
Q : Est-ce uniquement un problème de 0BB ?
C'est plus visible en 0BB parce que le ruban est collé au film et que l'anneau repose sur un contact. Toute colle ou bande qui touche l'encapsulant pendant la réticulation peut l'empoisonner, donc la règle de compatibilité s'applique au-delà du 0BB.
Réflexions finales
Évaluer une colle signifiait autrefois vérifier l'adhérence, la vitesse de réticulation et le comportement de dispense. Dans le four de lamination, la colle et le film forment un seul système réactionnel, et la chimie de chaque côté modifie le résultat de l'autre. Le problème de compatibilité est du type silencieux : les deux matériaux passent seuls et échouent ensemble, tardivement. Placez le contrôle de compatibilité de réticulation à côté du test d'adhérence, et l'anneau mou cesse d'être un mystère.
OOITech fabrique des chambres simples et doubles solar panel laminator machines en configurations à huile chaude et électrique pour assurer un contrôle thermique uniforme pendant la réticulation. Envoyez-nous vos plans, votre empilement de modules ou vos échantillons de coupons pour évaluation, et notre équipe technique vous aidera à établir des paramètres de lamination stables pour votre ligne 0BB.