La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Encapsulant par type de cellule : PERC, TOPCon, HJT, BC
Table des matières
Réponse rapide : L'encapsulant est la seule couche dont le rôle change à chaque évolution de la cellule. PERC demandait au film de lutter contre le PID avec une face avant transparente et une face arrière blanche. Le bifacial demandait au film arrière de devenir transparent et de retenir l'eau. TOPCon a déplacé le test du PID vers les UV et a ajouté la corrosion par l'acide acétique. HJT, la cellule la plus délicate, exigeait le film le plus propre et le plus étanche à l'eau. BC a placé les deux électrodes à l'arrière et a demandé au film arrière d'isoler et de résister à la corrosion. Les chiffres du CPIA situent TOPCon à environ 87 pour cent du marché en 2025, pour descendre à environ 69 pour cent d'ici 2030, tandis que BC grimpe vers 23 pour cent. Chaque voie est un examen différent pour le même matériau. Une étude de l'UNSW ajoute une nuance : la défaillance en chaleur humide provient souvent de la contamination laissée sur la cellule pendant la manipulation, et non du film, de sorte qu'une cellule propre avec de l'EVA simple peut surpasser une cellule sale avec du POE haut de gamme.
Choisir un encapsulant sur la base d'une seule spécification de film est un piège. Le bon film dépend de la génération de cellule, et la génération de cellule ne cesse d'évoluer. Voici chaque technologie associée au film dont elle a réellement besoin.
Un film, des examens très différents
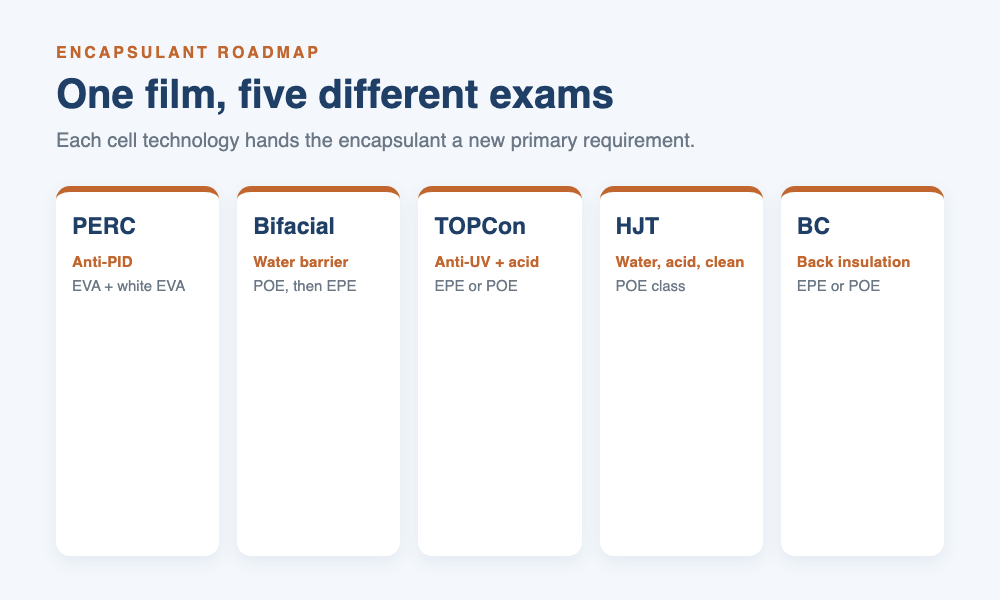
Un encapsulant n'est pas un produit unique qui se comporte de la même façon partout. C'est une cible mouvante dont le rôle est défini par la cellule qui se trouve en dessous. Au cours de la dernière décennie, l'industrie a traversé plusieurs filières de cellules, et chacune a posé au film une nouvelle série de questions. PERC posait la question du PID. Le bifacial posait la question de la transparence et de l'eau. TOPCon posait la question des UV et de l'acide. HJT posait la question de la propreté et de l'eau. BC posait la question de l'isolation arrière. Les fabricants de films répondent avec de l'EVA, du POE et de l'EPE dans différents mélanges, et la réponse qui était correcte il y a une génération n'est pas automatiquement correcte pour la suivante. Lire la feuille de route avant de lire la fiche technique du film est le moyen le plus rapide d'acheter le bon matériau.
Un marché déjà passé au N-type
Le passage des cellules PERC de type P aux cellules de type N n'est plus une prévision, c'est la base installée. Les chiffres du CPIA collectés par TaiyangNews situent TOPCon à environ 87 pour cent du marché en 2025, avec BC à environ 7 pour cent et HJT à environ 2,6 pour cent. D'ici 2030, le mix évolue encore : TOPCon descend à environ 69 pour cent, BC grimpe vers 23 pour cent et HJT atteint environ 7,5 pour cent. Pour un acheteur de films, l'essentiel est que la technologie dominante détermine ce que le film doit supporter, et le mix continue d'évoluer vers les filières qui exigent le plus de l'encapsulant.
| Technologie | Part de marché 2025 | Prévision 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Pourquoi le film suit la part de marché des cellules
Le film qui se vend en volume est celui que la technologie de cellule dominante peut tolérer. Lorsque TOPCon a dépassé la moitié du marché, la demande s'est détournée de l'EVA simple verre vers l'EPE et le POE, car ce sont les films qu'une ligne TOPCon peut utiliser sans problème de corrosion par l'acide acétique. Un acheteur de films consulte la part de marché des cellules avant la liste de prix, car cette part détermine quels films sont stockés, proposés et pris en charge.
PERC et l'ère du verre simple
Dans les années PERC à verre simple et simple face, l'assemblage était simple : un EVA transparent à l'avant et un EVA blanc à l'arrière, sur un backsheet, scellé en une seule le laminage étape. Le film avant devait transmettre la lumière et protéger la cellule, et le film arrière blanc réfléchissait la lumière vers la cellule. Le test phare était le PID, la dégradation induite par le potentiel, provoquée par des tensions système de 1000 V ou 1500 V dans des conditions chaudes et humides. La solution était un EVA anti-PID à résistivité volumique plus élevée, qui ralentit la migration des ions à l'origine du PID. À cette époque, le rôle du film concernait surtout l'isolation électrique sous tension, et les UV étaient une préoccupation secondaire. La construction en verre simple imposait moins d'exigences au film, et les questions d'eau et d'UV qui allaient ensuite dominer n'étaient pas encore apparues.
Le bifacial fait voir la lumière au film arrière
Le bifacial a complètement changé l'arrière du module. Dès lors que la cellule produit aussi de l'électricité par l'arrière, le film arrière blanc n'est plus autorisé, car il bloquerait la lumière que la face arrière est censée capter. Le film arrière doit être transparent, et le module passe à une construction verre-verre. Cela pose un nouveau problème : l'humidité qui s'infiltre par les bords d'un module double verre n'a nulle part où s'échapper, de sorte que le film nécessite une barrière à l'eau plus élevée et des performances anti-PID supérieures à avant. Le POE est intervenu pour sa barrière à l'eau élevée, sa résistivité volumique élevée et sa chimie sans acide, et EPE, un sandwich extrudé de peaux en EVA sur un cœur en POE, a ensuite pris le juste milieu pour équilibrer le coût et ces propriétés.
Pourquoi l'EPE a pris le juste milieu
La réponse POE était techniquement propre mais coûteuse, et l'avantage de coût de l'EVA n'offrait pas assez de marge en matière d'eau et de résistivité pour un module verre-verre. L'EPE fait la différence : le cœur en POE co-extrudé fournit la barrière à l'eau et la résistivité là où elles comptent, tandis que les peaux en EVA moins chères maintiennent l'empilement économique et adhèrent bien au verre et à la cellule. C'est désormais la solution par défaut pour une grande part des modules bifaciaux de type N.
Lors de l'utilisation d'empilements verre-verre avec des films EPE ou POE, nous régulons les temps de maintien sous vide et les courbes de chauffage du plateau pour éliminer les bulles tout en évitant le déplacement de la résine du cœur.
TOPCon déplace le test du PID vers les UV
TOPCon a changé la défaillance que le film doit prévenir. La cellule n'est plus autant limitée par le PID, mais elle est sensible à la lumière ultraviolette, et l'industrie surveille désormais l'UVID, la dégradation induite par les ultraviolets. Les conditions de test chez Kiwa PVEL utilisent une dose UV avant de 120 kWh par mètre carré à 60 degrés C, soit environ un à deux ans d'exposition extérieure. Certaines cellules PERC montrent aussi de l'UVID, ce n'est donc pas exclusif à TOPCon. En plus des UV, la métallisation TOPCon est sensible à l'acide acétique que l'EVA peut libérer, ce qui corrode le métal, de sorte que les lignes TOPCon se sont largement standardisées sur l'EPE ou le POE plutôt que sur l'EVA simple.
Trois façons de gérer les UV
Il existe trois voies fondamentales. Transmettre les UV pour conserver chaque photon aux fins de production, ce qui maximise le rendement mais laisse la cellule exposée, le choix le plus risqué. Couper les UV pour protéger la cellule, ce qui perd la puissance qu'aurait apportée la bande UV. Ou les convertir, en utilisant un agent de décalage vers le bas pour transformer les UV en une longueur d'onde plus longue que la cellule peut utiliser, ce qui vise les deux mais dépend de la stabilité du convertisseur pendant toute la durée de vie du module. La plupart des formules penchent vers la coupure ou la conversion, car transmettre des UV bruts à une cellule sensible aux UV est un risque que peu de fabricants de modules prendront. La spécification du film doit indiquer quelle voie la formule emprunte.
HJT est la cellule la plus délicate
Les cellules à hétérojonction appliquent une couche de passivation en silicium amorphe, un oxyde conducteur transparent et une pâte d'argent à basse température sur une plaquette qui ne subit jamais d'étape à haute température. L'ensemble du processus se déroule à froid, et la cellule finie est sensible à l'eau, aux acides et aux UV en même temps. Cela pousse le film vers la classe POE, qui offre la barrière à l'eau et la chimie sans acide dont la cellule a besoin. HJT est la voie où les compromis sur l'encapsulant se manifestent le plus rapidement, car il n'y a pas d'étape à haute température indulgente pour effacer une erreur. Le processus à froid est à l'origine de cette sensibilité : une cellule conventionnelle passe par un four qui peut éliminer les résidus, mais HJT est assemblé à froid, donc tout ce que le film libère, ou tout ce qui reste sur la plaquette, y reste.
Pour protéger les cellules à hétérojonction à basse température pendant l'encapsulation, nous configurons des consignes thermiques réduites et un transfert de chaleur uniforme dans les deux chambres afin de durcir le film sans dégrader les couches sensibles à la température.
Le film n'est pas le seul coupable
Une étude de l'UNSW de 2024, dirigée par Sen et ses collègues, a découvert quelque chose qui change la façon de lire les défaillances HJT et TOPCon. Lorsque les cellules échouaient gravement en chaleur humide, la cause principale n'était souvent pas la qualité du film mais la contamination laissée sur la cellule pendant la production, des ions sodium, calcium, chlore et soufre prélevés sur les gants et les ventouses. Les cellules contaminées continuaient de perdre environ 10 à 16 pour cent de puissance relative après 1000 heures de chaleur humide, même lorsqu'un POE de haute qualité était utilisé. Les cellules nettoyées, en revanche, se dégradaient très peu, que le film soit en EVA ou en POE. la chaleur humide Empreintes cachées
La découverte est délicate car la contamination est invisible. Une cellule peut réussir ses tests électriques et porter encore des ions qu'un test de chaleur humide mobilisera plus tard. C'est pourquoi deux lignes utilisant la même cellule et le même film peuvent montrer des résultats très différents, et pourquoi le choix du film seul ne peut pas expliquer une défaillance en chaleur humide. Les cellules de type N sont sensibles à la contamination tout au long de la ligne, du flux de soudure aux gants qui manipulent la plaquette. La leçon est de traiter la propreté des cellules comme partie intégrante de la décision d'encapsulant, et non comme une question d'hygiène distincte.
BC garde une face avant propre et un dos encombré Les cellules à contact arrière déplacent les deux électrodes vers l'arrière, ce qui laisse la face avant libre de barres omnibus et de lignes de grille, plus efficace et d'aspect propre. Le prix est payé à l'arrière : les électrodes positive et négative s'entrelacent à un pas fin, de sorte que le film arrière doit assurer une isolation électrique à long terme entre des polarités rapprochées et résister à la corrosion par chaleur humide. Certains modules BC sont tout noirs, ce qui ajoute une exigence de couleur et de couverture au film arrière afin que le module paraisse uniforme vu de face. L'exigence du tout noir
Un module tout noir masque l'arrière de la cellule et le ruban, donc le film arrière doit faire plus qu'isoler, il doit couvrir. Cela signifie que l'opacité et la solidité de la couleur entrent dans les spécifications aux côtés de l'isolation et de la résistance à la corrosion, et le film doit les maintenir toutes pendant la durée de vie du module.
La feuille de route en un tableau Le schéma est simple une fois exposé. Chaque technologie de cellule pose au film une question principale, et l'industrie s'est accordée sur une réponse de film correspondante. Le tableau résume la feuille de route. Voie de cellule
Exigence principale
Film typique
PERC simple verre
Anti-PID
| EVA transparent + EVA blanc | Bifacial verre-verre | Arrière transparent, barrière à l'eau |
|---|---|---|
| POE, puis EPE | Anti-UV plus résistance aux acides | Eau, acide et propreté |
| Classe POE | Isolation arrière et esthétique | EPE ou POE avec couverture |
| TOPCon | Schéma montrant comment chaque technologie de cellule impose une exigence d'encapsulant différente, du PID PERC à l'isolation arrière BC | EPE ou POE |
| HJT | La feuille de route des encapsulants. Chaque technologie de cellule impose au film une nouvelle exigence principale, du PID PERC à l'isolation arrière BC. | Au-delà du silicium, la question du tandem |
| BC | Les cellules tandem à pérovskite indiquent le prochain examen. Elles fonctionnent à basse température, nécessitent une forte barrière à l'eau et sont sensibles à la chaleur, de sorte que l'industrie explore des encapsulants thermoplastiques et un scellement des bords plutôt que les films standard durcis au peroxyde. Cela reste exploratoire, mais cela montre que le schéma tient : la cellule change, et le film doit apprendre une nouvelle réponse. Le film qui gagnera l'ère du tandem sera celui qui répondra proprement à la question de l'eau et de la chaleur, tout comme le POE a répondu à la question bifaciale. | Les parts de marché, environ 87, 7 et 2,6 pour cent pour TOPCon, BC et HJT en 2025 et environ 69, 23 et 7,5 pour cent en 2030, sont des chiffres CPIA collectés par TaiyangNews et cités dans l'article source. Le test UV Kiwa PVEL de 120 kWh par mètre carré à 60 degrés C est la condition de test indiquée. La découverte de l'UNSW sur la chaleur humide, la perte de puissance relative de 10 à 16 pour cent et la durée de 1000 heures, proviennent de l'étude de 2024 de Sen et ses collègues. Ce sont des chiffres de l'article source et de ses références, et non des mesures de ce site. Les voies de traitement UV et les choix de films relèvent de la pratique industrielle qualitative, et non d'une spécification unique. |
Pas d'une chimie entièrement différente à chaque fois, mais d'une spécification différente. Les choix de base restent l'EVA, le POE et l'EPE. Ce qui change, c'est la propriété sur laquelle le film doit être leader : PID pour PERC, barrière à l'eau pour le bifacial, UV et acide pour TOPCon, propreté et eau pour HJT, et isolation arrière pour BC. La même famille de films peut servir plusieurs voies une fois la qualité adaptée.
Q : Pourquoi le film arrière a-t-il dû changer pour le bifacial ?
Parce qu'une cellule bifaciale produit aussi de l'énergie par l'arrière, l'ancien film arrière blanc bloquerait la lumière que la face arrière est censée collecter. Le film arrière doit être transparent, et un film transparent dans un module verre-verre doit aussi retenir l'humidité qui s'infiltre par les bords, c'est pourquoi le POE et l'EPE ont remplacé l'EVA blanc ordinaire à l'arrière.
D'où viennent ces chiffres
Q : Pourquoi TOPCon se soucie-t-il des UV ?
TOPCon est sensible à la dégradation induite par les ultraviolets, UVID. Le test Kiwa PVEL expose la face avant à 120 kWh par mètre carré à 60 degrés C, soit environ un à deux ans de dose extérieure. Le film doit soit transmettre, soit couper, soit convertir ces UV, et le choix modifie à la fois la protection de la cellule et la puissance de sortie.
Q : Pourquoi le POE est-il préféré pour HJT ?
Q: Why did the back film have to change for bifacial?
Because a bifacial cell also generates from the rear, the old white back film would block the light the rear side is meant to collect. The back film has to be transparent, and a transparent film in a glass-glass module also has to hold back moisture that seeps in from the edges, which is why POE and EPE replaced plain white EVA on the back.
Q: Why does TOPCon care about UV?
TOPCon is sensitive to ultraviolet-induced degradation, UVID. The Kiwa PVEL test exposes the front to 120 kWh per square meter at 60 degrees C, roughly one to two years of outdoor dose. The film has to either transmit, cut or convert that UV, and the choice changes both cell protection and power output.
Q: Why is POE preferred for HJT?
HJT est fabriqué selon un procédé à basse température et est sensible à l'eau, aux acides et aux UV à la fois. Le POE offre la barrière élevée à l'eau, la résistivité volumique élevée et la chimie sans acide dont la cellule a besoin, sans étape à haute température pour brûler une erreur de film. Cela fait du POE le choix par défaut plus sûr pour le HJT.
Q : Un meilleur film corrige-t-il la défaillance à la chaleur humide ?
Pas toujours. L'étude de l'UNSW a constaté que la contamination laissée sur la cellule pendant la manipulation était souvent la véritable cause, et les cellules contaminées perdaient encore environ 10 à 16 pour cent après 1000 heures de chaleur humide même avec un POE de haute qualité. Les cellules propres se dégradaient très peu avec l'EVA ou le POE.
Q : Pourquoi l'EPE a-t-il remplacé le POE sur de nombreuses lignes ?
Le POE est techniquement propre mais coûteux, et l'EVA simple n'offre pas assez de marge en matière de barrière à l'eau et de résistivité pour un module verre-verre. L'EPE place le cœur POE là où la barrière est nécessaire et l'enveloppe dans des peaux EVA moins chères, ce qui réduit le coût tout en maintenant les performances de barrière à l'eau et de résistivité.
Q : Que demande le BC au film arrière ?
Le BC place les deux électrodes à l'arrière avec un pas fin, de sorte que le film arrière doit isoler à long terme des polarités rapprochées et résister à la corrosion par chaleur humide. Les modules BC tout noir ajoutent une exigence de couverture, de sorte que le film doit aussi masquer l'arrière de la cellule et rester stable en couleur.
Q : L'EVA est-il mort pour les modules de type N ?
Non. L'EVA reste la référence pour la face avant de nombreux modules et pour les constructions à simple verre où les UV et le PID sont gérables. Il perd du terrain là où la barrière à l'eau, la résistance aux acides ou la protection UV sont les facteurs décisifs, ce qui est le cas où le POE et l'EPE prennent le relais.
Réflexions finales
L'encapsulant suit la cellule, et la cellule ne cesse d'évoluer. Une spécification de film écrite pour le PERC ne survivra pas inchangée à une ligne TOPCon ou HJT. Avant de comparer l'EVA, le POE et l'EPE sur le prix, déterminez à quel examen la cellule demande au film de répondre, et vérifiez que la cellule elle-même est propre avant de blâmer le film pour une défaillance à la chaleur humide.
OOITech fabrique des chambres simples et doubles solar panel laminator machines avec des options de chauffage à l'huile ou électrique pour traiter les recettes de modules PERC, TOPCon, HJT et BC. Envoyez vos plans, spécifications d'empilement de modules ou échantillons de test à notre équipe d'ingénierie pour l'évaluation des cycles et la validation des paramètres.