La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Comment fabriquer une cellule solaire : processus, machines et difficulté
Table des matières
Réponse rapide : une cellule solaire est fabriquée à partir d'une plaquette achetée à travers sept blocs de procédé – inspection de la plaquette entrante, texturation, dopage et formation de la jonction, isolation des bords, revêtement antireflet, métallisation, et tri et classement. Chaque bloc est une classe de machine distincte, et la plupart d'entre eux utilisent de la chimie humide ou une étape à haute température qu'une ligne de modules ne contient pas du tout. Fabriquer une cellule solaire soi-même à la maison est une activité complètement différente : cela signifie acheter des cellules finies et les souder dans un petit panneau, ou construire un démonstrateur à colorant sensibilisé ou pérovskite qui n'a aucun rapport avec la production de cellules en usine. Quiconque budgétise une usine doit tenir fermement une distinction : la fabrication de cellules et l'assemblage de modules sont deux industries séparées avec un capital différent, une chimie différente et des modes de défaillance différents.
Pourquoi la fabrication de cellules est une activité différente de l'assemblage de modules
Une ligne de modules achète des cellules et les assemble. Sa liste de matériaux est constituée de cellules, ruban, flux, verre, encapsulant, backsheet ou verre arrière, cadre et boîte de jonction, et son procédé est mécanique et thermique : soudure, placement, laminage, cadrage, test. Une ligne de cellules achète des plaquettes et les transforme en quelque chose d'électriquement actif. Sa liste de matériaux est constituée de plaquettes, produits chimiques de procédé, sources de dopant, gaz de procédé, agents de nettoyage et pâtes de métallisation, et son procédé est la chimie humide, la diffusion à haute température et le dépôt de couches minces.
Les deux activités échouent également de manières différentes. Dans l'assemblage de modules, la perte dominante est la casse et la reprise, et le matériau domine la structure de coûts – les machines ne représentent qu'une part modeste du total. Dans la fabrication de cellules, le matériau reste important mais la ligne elle-même est bien plus coûteuse, et la véritable exposition est le rendement et la distribution d'efficacité. Une ligne de cellules ne doit pas seulement produire des cellules. Elle doit produire des cellules dans une plage étroite, car une cellule qui est 0,3% en dessous de la plage cible perd de la valeur de façon permanente dès qu'elle est imprimée sur la trieuse.
C'est la différence que la plupart des nouveaux entrants sous-estiment. Une usine de modules qui fonctionne mal fabrique moins de modules. Une usine de cellules qui fonctionne mal fabrique des cellules que personne ne veut acheter, et la perte est déjà verrouillée dans la plaquette avant que quiconque ne s'en aperçoive. Notre article séparé sur cellule solaire versus fabrication de panneaux solaires couvre le côté commercial de cette séparation plus en détail.
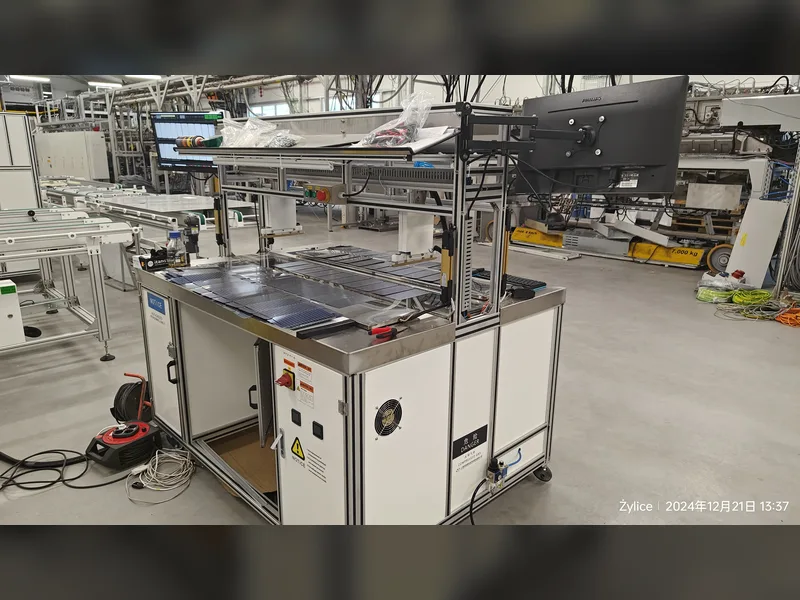
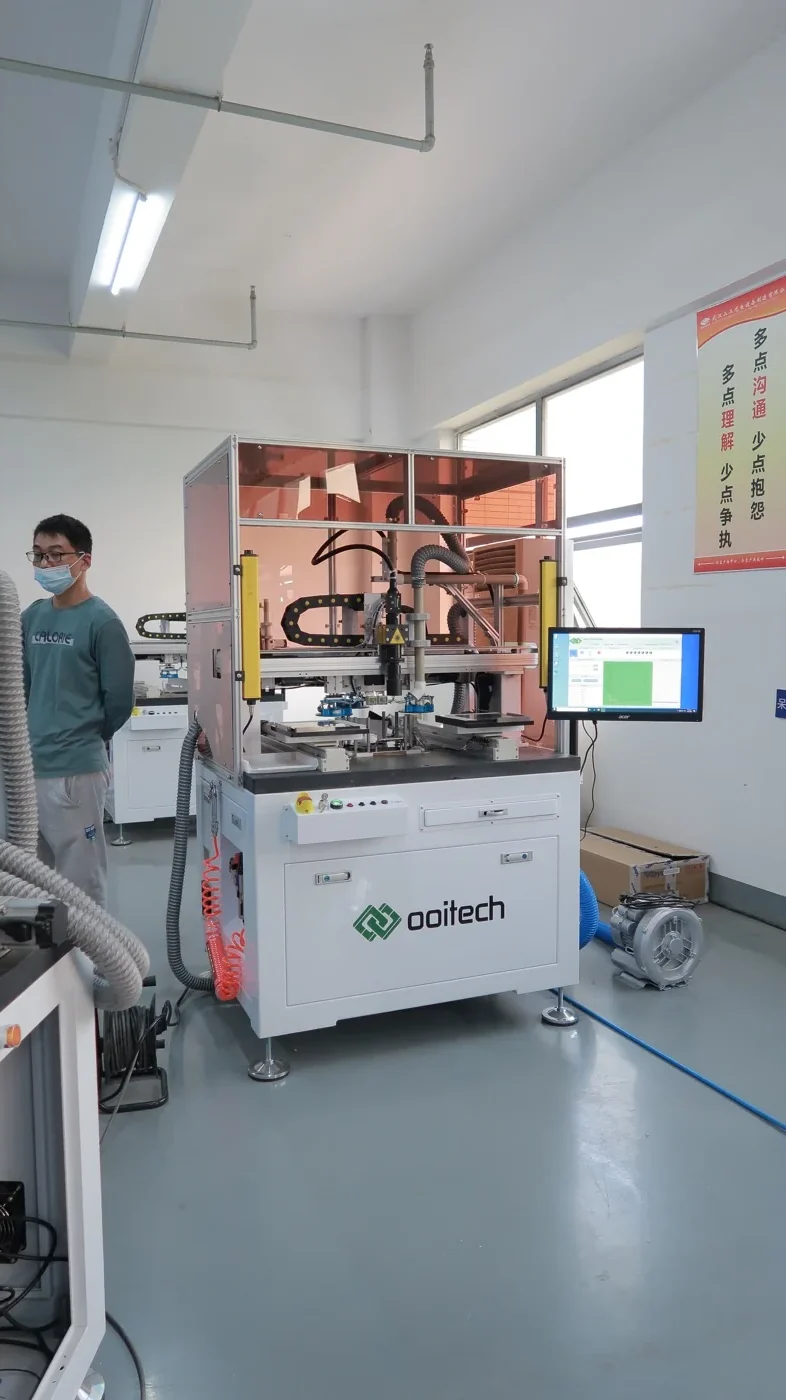
Le traitement des cellules ressemble à ceci vu de l'extérieur : un poste de travail automatisé avec une manipulation contrôlée, pas un établi où un module est assemblé.
Le procédé de cellule de la plaquette à la cellule triée
Le tableau ci-dessous présente tout le parcours en un coup d'œil. Chaque ligne est une station, et chaque station a un paramètre qui décide si la sortie est vendable. Les sections qui suivent expliquent ce que chacune fait réellement.
| Bloc de procédé | Ce qu'il fait | Catégorie d'équipement | Paramètre de contrôle clé |
|---|---|---|---|
| Plaquette entrante | Confirme la résistivité, l'épaisseur, les dimensions et l'état des dommages de sciage avant toute valeur ajoutée | Station d'inspection et de tri des plaquettes | Plage de résistivité, tolérance d'épaisseur, variation totale d'épaisseur |
| Texturation et nettoyage | Grave des pyramides aléatoires dans la surface pour piéger la lumière et élimine les dommages de sciage | Banc humide – texturation et nettoyage | Température et concentration du bain, profondeur de gravure, réflectance résultante |
| Dopage et formation de la jonction | Crée la jonction p-n, ou la pile de contacts passivants sur une voie de type n | Four de diffusion, LPCVD ou PECVD pour la pile TOPCon, implanteur ionique | Résistance de couche, profondeur de jonction, uniformité de température sur le bateau |
| Isolation des bords | Élimine le chemin conducteur que la diffusion laisse autour du bord de la plaquette, qui sinon shunterait la cellule | Isolation laser des bords, ou gravure humide ou plasma | Profondeur et largeur d'isolation, résistance de shunt résultante |
| Revêtement antireflet | Réduit la réflexion de la surface avant et ajoute une passivation de surface | PECVD pour le nitrure de silicium, ALD pour l'oxyde d'aluminium à l'arrière | Épaisseur de couche, indice de réfraction, uniformité sur le porte-substrat |
| Métallisation | Imprime et cuit la grille de collecte de courant à l'avant et les pads à l'arrière | Sérigraphe plus four de séchage et de cuisson, ou placage pour certaines voies | Poids de dépôt de pâte, alignement d'impression, température de pointe de cuisson et profil de bande |
| Tri et classement | Mesure chaque cellule finie et la sépare en plages d'efficacité et de courant | Testeur et trieuse de cellules, avec inspection par électroluminescence | Étalonnage de la cellule de référence, définitions des limites de plage |
Étape par étape : ce que fait chaque station et ce qu'elle contrôle
Plaquette entrante : la spécification décide de tout en aval
La fabrication de cellules commence avec une plaquette que vous achetez, pas une plaquette que vous fabriquez. Ce seul fait est la raison pour laquelle une ligne de cellules est plus accessible qu'une ligne de plaquettes et bien moins accessible qu'une ligne de modules. La plaquette entrante décide du plafond d'efficacité atteignable : la résistivité fixe la conception du dopage, l'épaisseur fixe le budget mécanique que le système de manipulation doit respecter, et l'état de surface décide du comportement de l'étape de texturation. Une station d'inspection des plaquettes entrantes n'est pas un luxe de qualité ; c'est le seul endroit où un mauvais lot peut être rejeté avant que vous n'ayez dépensé de l'argent pour le traiter.
Texturation : l'étape qui semble triviale et ne l'est pas
Dans un bain de texturation alcalin, la plaquette développe une surface à pyramides aléatoires qui renvoie la lumière entrante sur elle-même au lieu de la laisser sortir directement de la cellule. L'équipement est un banc humide avec des bains chauffés et une section de rinçage et séchage, et la fenêtre de procédé est étroite : la température du bain, la concentration chimique et le temps de séjour modifient tous la taille des pyramides, et la taille des pyramides modifie la réflectance. La texturation est aussi l'endroit où une ligne montre pour la première fois si son contrôle de dosage chimique est réel ou nominal. La même idée optique apparaît du côté module dans pourquoi le verre des panneaux solaires est texturé, bien que le mécanisme y soit un motif laminé plutôt qu'une gravure chimique.
Dopage et diffusion, et la bifurcation TOPCon
Pour une voie classique de type p, les plaquettes entrent dans un four de diffusion où le phosphore diffuse dans la surface et forme l'émetteur. Le paramètre de contrôle est la résistance de couche, mesurée après l'étape, et elle doit être uniforme non seulement sur une plaquette mais sur tout le porte-plaquettes et d'un lot à l'autre. Pour une voie TOPCon de type n, le processus change de forme : la face arrière nécessite un oxyde tunnel ultramince plus une couche de polysilicium dopé, déposée par LPCVD ou PECVD, et c'est cet empilement qui rend la cellule sensible à l'étape de métallisation ultérieure. Les différences structurelles entre les deux conceptions de face arrière sont exposées dans Comparaison des faces arrière des cellules TOPCon et BC.
Isolation des bords et nettoyage de la face arrière
La diffusion ne respecte pas le bord de la plaquette. Le phosphore s'enroule autour du périmètre et crée un pont conducteur entre l'émetteur avant et la base, ce qui court-circuite la cellule finie. L'isolation des bords élimine ce pont, soit par un tracé laser autour du périmètre, soit par une gravure humide ou plasma qui retire le bord et la couche parasite arrière. Le paramètre à surveiller est la résistance de shunt résultante sur la cellule finie ; une dérive de la mise au point du laser ou un bain de gravure contaminé se manifeste ici en premier, et cela se traduit par tout un lot de cellules à faible rendement plutôt que par un défaut évident.
Couche antireflet et passivation de surface
La texturation réduit la réflexion mais ne l'élimine pas. Une couche de nitrure de silicium déposée par PECVD abaisse encore davantage la réflectance avant et passive simultanément la surface, réduisant la recombinaison. Sur les voies de type n à haut rendement, une couche d'oxyde d'aluminium déposée par ALD assure la passivation arrière, souvent avec un capuchon de nitrure. Les contrôles portent sur l'épaisseur du film et l'indice de réfraction, qui doivent tous deux être uniformes sur le support, et qui sont tous deux mesurés optiquement. C'est la première étape véritablement de couche mince dans le flux, et c'est là qu'une ligne dont le contrôle des procédés est faible commence à produire des cellules qui semblent bonnes et testent bas.
Métallisation : sérigraphie, séchage et cuisson
La métallisation est le bloc de procédé le plus coûteux après la plaquette elle-même, car la grille avant est faite de pâte d'argent. Une sérigraphe dépose le motif de pâte, une étape de séchage élimine le solvant, et un four de cuisson fait passer la plaquette par un profil thermique contrôlé qui traverse la couche antireflet et forme un contact ohmique avec le silicium. Trois paramètres dominent : le poids de dépôt, qui représente de l'argent, l'alignement d'impression, qui détermine si les doigts tombent sur les lignes prévues à mesure que le nombre de barres omnibus augmente, et le profil de cuisson, qui détermine la qualité du contact et si la pâte endommage la jonction en dessous. La chimie entre la pâte et le silicium est suffisamment subtile pour avoir son propre article – voir comment la pâte d'argent traverse le polysilicium sur la face arrière TOPCon.
Tri, classement et test
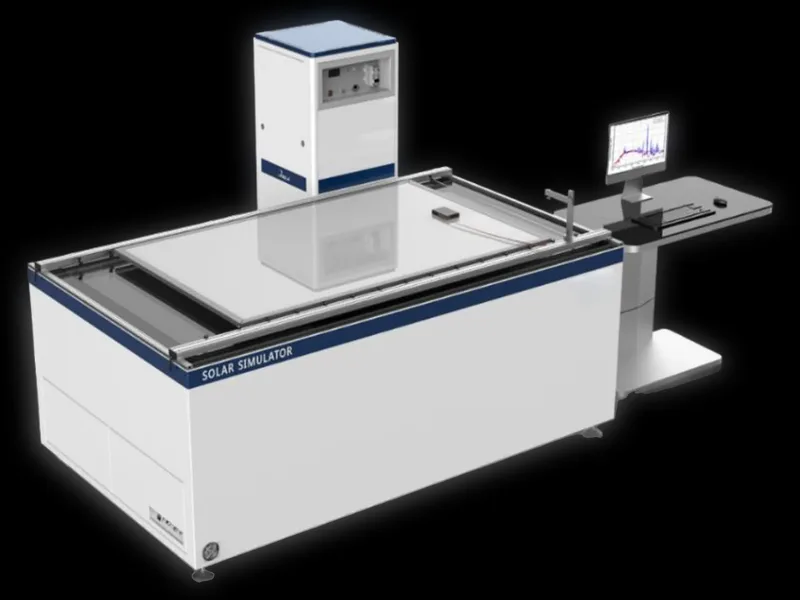
Le dernier bloc mesure chaque cellule sous un simulateur calibré, enregistre le courant et la tension au point de puissance maximale, vérifie l'aspect, et réalise fréquemment une imagerie par électroluminescence pour détecter les fissures et les zones inactives. Les cellules sont ensuite triées en catégories. Ce n'est pas une formalité. Le testeur de cellules est l'instrument qui fixe les prix pour toute l'usine, car une catégorie est une promesse faite au client, et un testeur qui dérive silencieusement reprice toute votre production. Les lignes de modules effectuent leurs propres inspections pour la même raison, comme expliqué dans Test EL pour panneaux solaires : configuration en ligne versus hors ligne.
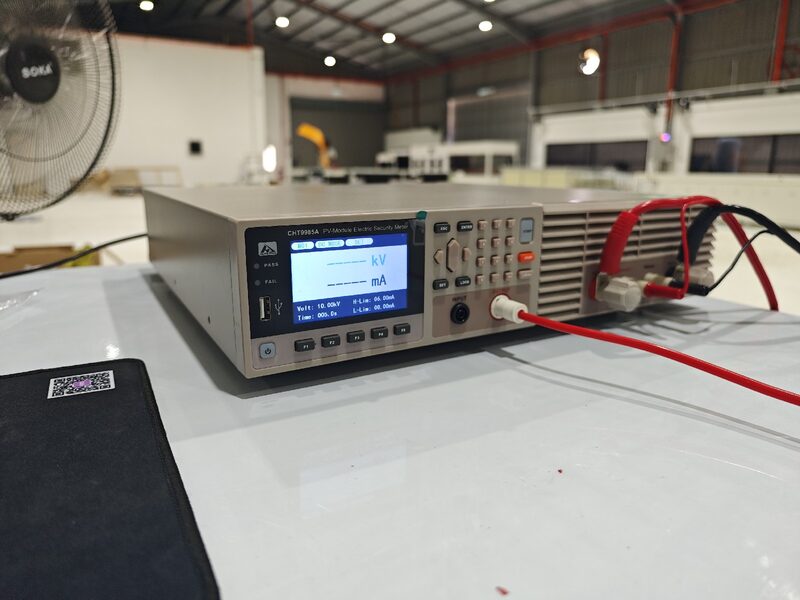
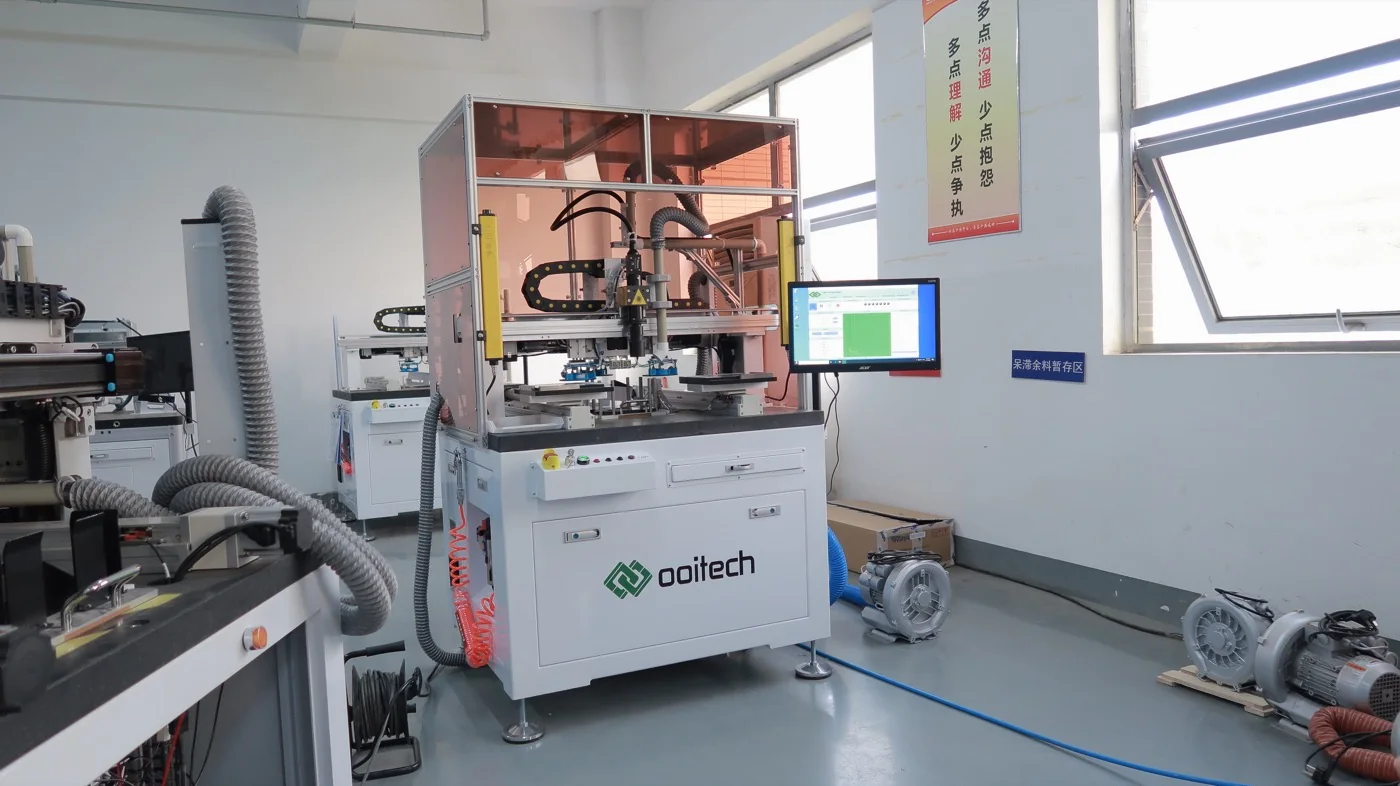
Les stations de manipulation fermées de ce type sont la raison pour laquelle le rendement des cellules dépend du contrôle des procédés plutôt que de l'achat d'une liste de machines plus longue.
Où réside réellement la difficulté
Trois choses rendent la fabrication de cellules difficile, et aucune d'elles n'est le catalogue de machines.
La première est la chimie. La texturation, le nettoyage, la diffusion, l'isolation des bords et le revêtement sont tous des procédés dont le résultat dépend d'un bain ou d'un environnement gazeux qui dérive en continu. Les maintenir sous contrôle exige une mesure continue, une analyse chimique, une discipline de dosage et une culture de maintenance. Une ligne de modules peut être exploitée par des opérateurs qui suivent une procédure mécanique. Une ligne de cellules ne le peut pas.
La deuxième est la sensibilité du rendement. Parce que la valeur s'accumule tout au long de la voie, un défaut introduit à la texturation n'est découvert qu'au testeur, plusieurs heures et plusieurs étapes de procédé plus tard. Les boucles de rétroaction sont longues, et au moment où un problème est visible, un grand volume de matière a déjà traversé la ligne. La casse de manipulation aggrave la situation : des plaquettes plus fines et plus d'automatisation signifient que la marge mécanique se réduit tandis que le débit augmente.
La troisième est que la distribution des rendements est le produit. Deux lignes avec des machines identiques peuvent générer des revenus différents par plaquette, parce que l'une maintient une distribution plus serrée et l'autre s'étale sur trois catégories. Resserrer cette distribution est un problème de contrôle des procédés, pas un problème d'achat, et cela demande des mois de réglage après la mise en service.
La barrière du capital et du rendement en termes simples
Une ligne de cellules représente un ordre d'investissement différent d'une ligne de modules à capacité nominale égale. Elle nécessite des bancs humides avec distribution de produits chimiques et traitement des déchets, des fours avec manipulation des gaz et systèmes d'évacuation, des outils de dépôt sous vide, une ligne d'impression avec gestion de la pâte, un testeur calibré, et un bâtiment avec les utilités et les permis environnementaux que tout cela implique. Le stockage de produits chimiques, la neutralisation des effluents et les systèmes de sécurité ne sont pas des postes optionnels ; ce sont des conditions pour opérer légalement dans la plupart des juridictions.
La comparaison qui compte pour un plan d'affaires est le coût par unité de capacité et le temps nécessaire pour atteindre un rendement stable. Sur ces deux mesures, une ligne de cellules est nettement plus lourde, et elle ne se réduit pas avec grâce – il existe un seuil pratique en dessous duquel la chimie humide et l'infrastructure gaz ne peuvent être justifiées. Pour le tableau des coûts plus large du côté des modules, y compris la façon dont les différents paliers de capacité sont chiffrés, voir coût de la ligne de production de panneaux solaires par capacité. Cet article porte délibérément sur les lignes de modules : c'est le point d'entrée que cet article soutient que vous devriez prendre.
Pourquoi un nouveau venu devrait commencer par l'assemblage de modules
Une ligne de modules est une véritable activité de fabrication, pas un lot de consolation. Elle achète un intrant échangé mondialement, ajoute de la valeur mécanique et thermique, et vend un produit de marque avec une garantie. Son procédé est largement réversible dans le sens où les problèmes sont visibles au poste où ils se produisent, et son équipement est suffisamment standardisé pour qu'une nouvelle équipe puisse atteindre une production stable dans une montée en cadence raisonnable.
Plus important encore, cela vous place au cœur de la chaîne d'approvisionnement. Un fabricant de modules achète des cellules chaque mois, apprend quels bins et quels formats sont réellement performants, et noue les relations commerciales dont une entreprise de cellules aurait de toute façon besoin. Si le plan consiste à terme à remonter la chaîne, la ligne de modules constitue l'apprentissage le moins coûteux possible de ce qui importe réellement au client situé en aval d'une usine de cellules. La version étape par étape de ce parcours d'entrée se trouve dans comment démarrer une entreprise de fabrication de panneaux solaireset la cartographie des procédés au niveau des machines est dans le processus de fabrication de modules en dix étapes. Cet article ne répète délibérément ni l'un ni l'autre.
Ce qu'il faut pour fabriquer soi-même une cellule solaire
Les personnes qui cherchent comment fabriquer leur propre cellule solaire ne prévoient généralement pas une usine. Elles veulent construire quelque chose chez elles, et la réponse honnête comporte deux branches.
La branche pratique consiste à acheter des cellules finies – généralement triées, avec ou sans tabbing, vendues en petits lots – et à les assembler en un petit panneau avec du ruban, du flux, un encapsulant et un cadre, puis à le tester. C'est de l'assemblage de modules à l'échelle amateur, et cela enseigne la vraie leçon : la cellule est la partie difficile, et elle arrive déjà finie. Un atelier qui passe par cet exercice en ressort généralement avec une appréciation bien plus fine de la raison pour laquelle la production de cellules constitue une industrie distincte.
La branche expérimentale est un démonstrateur de laboratoire : des cellules à colorant sensibilisé fabriquées à partir de dioxyde de titane, d'un colorant naturel et d'un électrolyte, ou une cellule pérovskite réalisée en boîte à gants par dépôt à la tournette. Ce sont de véritables dispositifs photovoltaïques et ils sont réellement intéressants à construire, et aucun d'entre eux ne constitue une voie vers une ligne de production. Les matériaux, les méthodes de dépôt, l'encapsulation et les exigences de stabilité sont tous différents de la fabrication du silicium. Construisez-en un pour comprendre la physique ; n'en construisez pas un pour planifier une activité.
Ce qu'Ooitech fournit et ce qu'elle ne fournit pas
Ooitech construit des lignes de production de modules de 5 MW à 600 MW, semi-automatiques à entièrement automatiques, couvrant le stringing, le layup et le bussing, la lamination, le framing, le dispense de colle et les tests de fin de ligne, ainsi que les équipements de manipulation et de découpe de cellules utilisés autour du traitement des cellules. L'entreprise ne propose pas de ligne de cellules clé en main de diffusion et de chimie humide, et cet article ne suggère pas qu'elle le fait. Si votre projet est une usine de cellules, la voie réaliste est un partenariat technologique avec un producteur de cellules établi plus un intégrateur spécialisé pour les sections humides et de four – et un plan de capital très différent de celui dont une ligne de modules a besoin.
Questions fréquentes
Comment fabrique-t-on une cellule solaire, en une phrase ?
Une plaquette de silicium achetée est texturée et nettoyée, dopée pour former une jonction, isolée sur les bords, revêtue d'une couche antireflet et passivante, imprimée d'une grille en argent et cuite, puis testée et triée dans un bin d'efficacité. Chacune de ces étapes est une classe de machines distincte avec son propre paramètre de contrôle.
Puis-je fabriquer une cellule solaire chez moi ?
Vous pouvez assembler un petit panneau à partir de cellules achetées, et vous pouvez construire un démonstrateur à colorant sensibilisé ou pérovskite dans un atelier ou un laboratoire. Ce que vous ne pouvez pas faire chez vous, c'est reproduire la voie industrielle, car la texturation, la diffusion et la cuisson nécessitent toutes une chimie contrôlée et des équipements à haute température avec traitement des gaz et des déchets.
Pourquoi la fabrication de cellules est-elle plus difficile que l'assemblage de modules ?
Le procédé est basé sur la chimie plutôt que mécanique, il dérive donc en continu et nécessite un contrôle actif. Les défauts sont découverts des heures après leur création, le retour d'information est donc lent, et le produit est une distribution d'efficacité plutôt qu'un décompte d'unités finies. L'équipement est également bien plus coûteux à capacité nominale égale.
Quelle est l'étape la plus coûteuse dans la fabrication d'une cellule ?
La plaquette que vous achetez est le plus gros intrant unique, suivie de la pâte d'argent utilisée pour la métallisation. Tout le reste – produits chimiques, gaz, énergie, main-d'œuvre et amortissement – compte, mais ces deux postes dominent le coût d'une cellule finie avant prise en compte du rendement.
Quelles machines une ligne de cellules nécessite-t-elle qu'une ligne de modules n'a pas ?
Des bacs humides pour la texturation et le nettoyage, un four de diffusion ou un outil de dépôt pour la pile de contacts passivants, un système d'isolation des bords, du PECVD et souvent de l'ALD pour le revêtement, une ligne de sérigraphie avec un four de cuisson, ainsi qu'un testeur et un trieur de cellules calibrés. Une ligne de modules n'a besoin d'aucun de ces éléments ; elle commence au stringer.
Le TOPCon change-t-il beaucoup le procédé de fabrication des cellules ?
Oui. La voie TOPCon de type n remplace la conception simple de la face arrière par un oxyde tunnel ultramince et une couche de polysilicium dopé, ce qui ajoute des équipements de dépôt et rend l'étape de métallisation arrière nettement plus délicate. Les blocs de front-end – texturation, nettoyage, isolation des bords – restent globalement similaires.
Une première usine doit-elle être une ligne de cellules ou une ligne de modules ?
Presque toujours une ligne de modules. Elle a un seuil de capital plus bas, une montée en régime plus rapide vers une production stable, et elle vous place sur le marché en achetant des cellules chaque mois, ce qui constitue le meilleur apprentissage disponible si vous souhaitez ensuite remonter la chaîne. Ne lancez une ligne de cellules qu'avec un partenaire technologique expérimenté et un plan de capital capable de survivre à une longue montée en rendement.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :