La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Résistance de contact MC4 : le sertissage sur site est le maillon faible
Table des matières
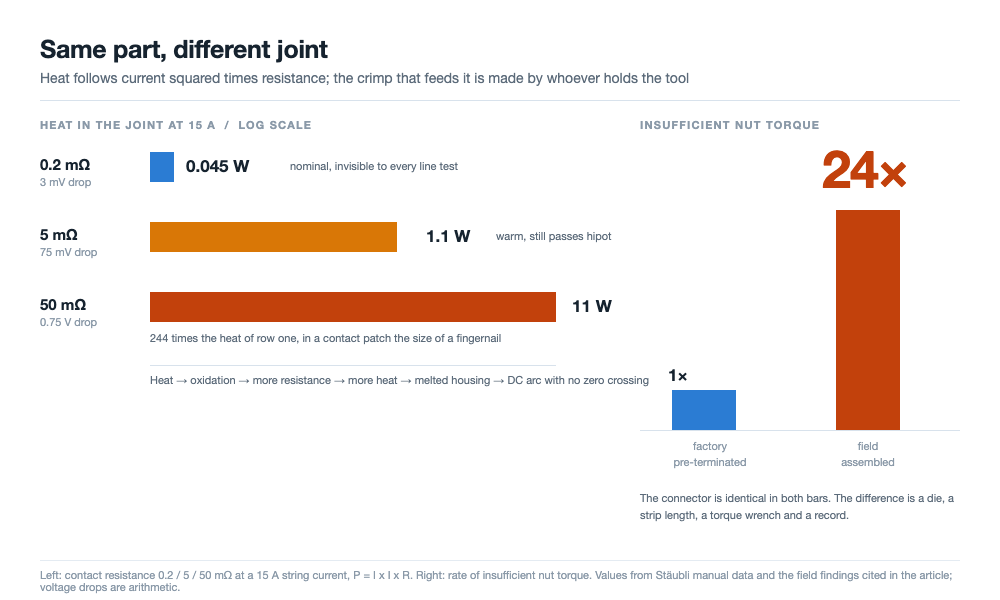
Réponse rapide : Un connecteur défaillit à un seul endroit : l'interface où deux surfaces métalliques se rencontrent, et la chaleur qu'il produit suit I²R. À 15 A, une jonction à 0,2 mΩ dissipe environ 0,045 W, ce qui est négligeable. À 5 mΩ, elle dissipe environ 1,1 W. À 50 mΩ, elle dissipe 11 W dans une zone de la taille d'un ongle, et la boucle qui mène de là à un boîtier fondu et à un arc DC n'a aucun frein. Rien d'autre dans une nomenclature ne dépend autant de la personne qui a fait le travail. Les connecteurs précâblés en usine arrivent avec un sertissage réalisé sur une presse calibrée, une matrice contrôlée et un essai d'arrachement par échantillonnage. Les connecteurs assemblés sur le terrain présentent un couple de serrage d'écrou insuffisant environ 24 fois plus souvent, et une enquête de 2019 sur des incendies de toitures aux Pays-Bas a attribué plus de 80 pour cent de ses cas à des défauts d'installation de connecteurs ou à des appariements croisés. La variable sur laquelle vous pouvez agir n'est ni la marque ni la caractéristique nominale. C'est l'endroit où le sertissage a été réalisé, et si le couple a été enregistré.
Deux connecteurs portant la même référence peuvent sortir de deux usines avec une qualité de jonction dix fois différente. Le plastique est identique. La différence réside dans un sertissage, une matrice et une valeur de couple que personne n'a notée.
L'arithmétique : 11 W dans un ongle
La résistance de contact est la seule cause racine qui vaut la peine d'être suivie, car tout autre mode de défaillance soit l'augmente, soit est augmenté par elle. L'infiltration d'eau corrode le contact, un ressort détendu réduit la pression, un fût desserré rétrécit le chemin. Les trois se manifestent par un seul chiffre, et ce chiffre se transforme en chaleur.
À un courant de chaîne de 15 A, une paire appariée se comporte ainsi :
| Résistance de contact | Chute à 15 A | Chaleur dans la jonction | En service |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Nominal pour une paire neuve, invisible à tout test de ligne |
| 5 mΩ | 75 mV | 1,1 W | Tiède au toucher, passe quand même un test d'isolement |
| 50 mΩ | 0,75 V | 11 W | Radiateur de la taille d'un ongle, le boîtier se ramollit, le risque d'arc augmente |
Onze watts ne semblent pas beaucoup jusqu'à ce qu'on les divise par la surface. Une paire appariée présente une zone de contact de quelques centaines de millimètres carrés, de sorte que la densité de puissance ramollit un boîtier PA bien en dessous de sa limite de 115 °C.
Puis la boucle se referme sur elle-même. La chaleur accélère l'oxydation du revêtement, l'oxydation augmente la résistance, la résistance augmente la chaleur, et le ressort qui maintient la pression de contact se détend à mesure que le métal cède. La fin est un boîtier fondu et un arc DC, qui n'a pas de passage par zéro pour s'éteindre, de sorte qu'une jonction chaude finit en incendie.
Chaque chiffre ici est une propriété de la jonction, pas du produit.
Des lamelles parallèles achètent du temps, pas l'immunité
Le système de contact d'un MC4 est une bande MULTILAM : un anneau de lamelles estampées en alliage de cuivre, à persiennes, de sorte que chaque lamelle est un ressort indépendant, inséré dans la paroi de la douille. Chaque lamelle rencontre la broche de 4 mm en son propre point, et tous ces points sont en parallèle.
Cette géométrie offre trois choses, et elles se dégradent selon des échéances différentes. Les points parallèles divisent le courant, de sorte que la résistance de contact est faible, nominalement inférieure à 0,2 mΩ pour un MC4-Evo 2. Les lamelles restent élastiques au fil des cycles thermiques, de sorte que la pression de contact ne suit pas le boîtier. Et un point dégradé n'ouvre pas le circuit, de sorte que la jonction se dégrade progressivement plutôt que par palier.
Progressif ne signifie pas sûr, et c'est ici que la réputation du format est surestimée. La bande à persiennes protège l'interface broche-douille. Elle ne protège pas le fût où les brins du câble sont sertis. Cette jonction est en série, elle n'a aucune redondance, et le fabricant du connecteur ne la réalise pas. Celui qui dénude le câble, insère le faisceau et ferme la matrice la réalise, et sur un toit, c'est un technicien avec un outil manuel.
Quatre défenses, et l'une d'elles quitte l'usine non réalisée
La pièce est construite autour de quatre barrières, et il est utile de savoir qui réalise chacune d'elles, car cela détermine si un défaut est détecté.
| Défense | Ce qu'il protège | Qui la réalise | Vérifiée plus tard |
|---|---|---|---|
| Bande de contact | Résistance au niveau de la broche | Fabricant du connecteur | Uniquement par mesure |
| Étanchéité : joint torique d'interface, presse-étoupe à l'extrémité du câble, fermé par l'écrou de verrouillage | Le chemin de corrosion | Fabricant à l'interface, installateur au presse-étoupe | Visuellement, pas la compression |
| Loquet : outil nécessaire pour déverrouiller | Séparation sous la charge du vent et du câble | Fabricant | Oui, visiblement verrouillé |
| Matériau et terminaison : cuivre étamé, PA UL94-V0, testé au brouillard salin, sertissage à froid | Environnement et qualité de jonction | Fabricant pour le matériau, installateur pour le sertissage | Hauteur de sertissage, échantillon uniquement |
La revendication d'étanchéité est IP65 ou IP68, avec une valeur manuelle de 1 m pendant 168 heures. Le loquet existe pour une raison réglementaire autant que mécanique : à partir de 2008, le National Electrical Code américain a exigé que les connecteurs PV nécessitent un outil pour s'ouvrir, et un loquet auto-verrouillant y répondait en une seule pièce, ce qui explique en grande partie pourquoi ce format a survécu. La tension nominale est de 1500 V DC selon IEC et UL, et le palier supérieur change la qualification requise pour la pièce, pas la physique au niveau du contact : le passage à 2000 V retombe sur ce même composant.
Relisez la dernière colonne. Trois barrières sont des propriétés de la pièce telle qu'expédiée. La quatrième, la terminaison, est un processus réalisé par une personne, et c'est la seule dont la qualité ne laisse aucune trace.
Ce que la règle du même fabricant exige d'une ligne
IEC 62852 couvre les connecteurs, IEC 62548 couvre la conception des réseaux, IEC 60364-7-712 couvre les installations photovoltaïques. Toutes trois exigent que les deux moitiés qui s'accouplent proviennent du même fabricant et du même type, et l'IEC 61730-1 exige désormais le type de connecteur sur la plaque signalétique du module. Pour une usine de modules, ces clauses se traduisent à trois endroits.
- La nomenclature cesse d'être locale. Si l'onduleur, le coffret de raccordement ou l'optimiseur est livré avec un type de connecteur spécifique, votre câble doit correspondre, sinon l'installateur constitue une paire mixte sur site. L'effet du mélange sur les caractéristiques est décrit dans la comparaison MC4 versus MC4-Evo 2; ce qui compte ici, c'est que l'appariement est réglé au moment des achats, des mois avant que quiconque voie un toit.
- La marque sur la plaque signalétique fait du connecteur une caractéristique déclarée. Une substitution cesse d'être une commodité d'achat et devient une modification d'un document certifié, qui est audité.
- Le double approvisionnement pour le prix déplace l'interface vers l'installateur. Votre câble rencontre un dispositif que vous n'avez pas choisi, et la personne qui les assemble ne peut pas savoir que les moitiés n'ont jamais été qualifiées en tant que paire.
Rien de tout cela ne plaide pour une seule marque pour elle-même. Cela plaide pour traiter le connecteur comme une frontière de système, ce que l'inscription sur la plaque signalétique en fait.
Le sertissage est réalisé au mauvais endroit
Voici le chiffre qui devrait réorganiser votre façon de penser cette pièce. Un connecteur assemblé sur site présente un couple d'écrou insuffisant environ 24 fois plus souvent qu'un connecteur pré-terminé en usine. Pas 24 pour cent de plus souvent. Vingt-quatre fois.
À gauche : une grandeur physique, la chaleur à 15 A, passant de 0,045 W à 0,2 mΩ à 11 W à 50 mΩ. À droite : un rapport de processus, les connecteurs assemblés sur site atteignant un couple d'écrou insuffisant environ 24 fois plus souvent que les connecteurs pré-terminés en usine.
C'est à peu près un ordre de grandeur, et cela sépare un processus d'une improvisation. Un sertissage en usine est réalisé sur une presse avec une matrice adaptée au connecteur et au câble, à une longueur de dénudage définie, avec la hauteur de sertissage vérifiée par rapport à un plan. Un sertissage sur site utilise l'outil disponible dans la camionnette, d'une seule main en hauteur avec des gants, et presque jamais avec un enregistrement.
Nous standardisons cette étape sur notre ligne d'assemblage en adaptant des matrices calibrées aux sections de câble, en vérifiant les dimensions de sertissage par rapport aux plans afin que la résistance de contact initiale reste au niveau nominal de 0,2 mΩ sous 15 A.
Un couple insuffisant endommage deux choses à la fois. L'écrou de verrouillage compresse le joint du presse-étoupe à la queue du câble, et il serre le câble. Un couple trop faible laisse le joint non comprimé, ce qui ouvre un chemin d'humidité vers le fût, et laisse le conducteur non maintenu, de sorte que le fluage à froid des brins desserre le joint et la résistance augmente. Une erreur, deux modes de défaillance, aucun visible de l'extérieur.
Le couple est l'élément que personne n'enregistre
Une valeur de couple est la preuve la moins coûteuse dans une installation photovoltaïque et la plus souvent manquante. Avec une clé réglée à une valeur et signée, le débat après une panne porte sur la valeur. Réalisé au feeling, il porte sur la mémoire. Le chiffre de 24 fois est ce qui se produit lorsqu'une étape calibrée devient non calibrée.
Chaque cycle d'accouplement coûte de la résistance
L'accouplement n'est pas gratuit. Les chiffres rapportés situent l'augmentation de résistance à environ 10 pour cent après 10 cycles et à environ 30 pour cent après 50, car chaque cycle abrase le revêtement et les débris restent dans la bande. La mise en service devient un processus d'usure : chaque rebranchement pour un essai laisse une résistance plus élevée.
Deux habitudes en découlent, toutes deux gratuites. Ne jamais accoupler ou désaccoupler sous charge, car un arc continu à 15 A érode le contact d'une manière qu'aucun nettoyage ne répare. Mettre un capuchon anti-poussière sur tout connecteur qui restera non accouplé, car une exposition ouverte endommage le contact et la face d'étanchéité, les deux surfaces sur lesquelles repose l'indice IP.
| Dimension | Pré-terminé en usine | Assemblé sur site | Preuve détenue par |
|---|---|---|---|
| Outil de sertissage | Presse calibrée, matrice adaptée | Outil manuel, souvent non spécifié | Ligne |
| Couple | Défini par machine | Une clé si elle est dans le kit, rarement enregistré | Installateur |
| Contrôle après fermeture | Essai de traction par échantillon, hauteur de sertissage par plan | Aucun | Qualité |
| Taux de sous-couple | Niveau de référence | Environ 24 fois la référence | Non attribué |
À quoi ressemblent 24 fois une fois sur un toit
Deux enquêtes européennes pointent dans la même direction par des bouts opposés. Aux Pays-Bas, une investigation TNO sur les incendies de toitures photovoltaïques publiée en 2019 attribuait plus de 80 pour cent des cas étudiés à des défauts d'installation de connecteurs ou à des connecteurs mal appariés. Au Royaume-Uni, une enquête BRE de 2017 listait de même les connecteurs continus parmi les principaux points d'origine des incendies. Les deux nous parviennent via une revue PV Tech, pas les originaux, ce qui affecte la précision et non l'orientation.
Lire ces pourcentages honnêtement
Une enquête après incendie est un échantillon biaisé : elle retient les défaillances assez graves pour être investiguées et aucune des quasi-accidents qu'une installation côtoie. Donc 80 pour cent n'est pas la probabilité qu'un connecteur déclenche un incendie. C'est ce qui a été trouvé lorsque des incendies ont été attribués à une cause, et cela dit que les connecteurs dominent cette liste.
Le travail sur les connecteurs est à fort enjeu et à faible visibilité. Rien dans un planning de chantier ne récompense un presse-étoupe serré au couple, et rien ne défaille lorsque l'étape est réalisée. La défaillance apparaît des années plus tard, dans une jonction déjà marginale lorsque l'échafaudage a été démonté.
La dernière interface électrique avant que le module ne soit emballé
Un module quitte la ligne avec deux câbles et deux connecteurs, et ce sont les dernières interfaces électriques que l'usine touche. Tout ce qui est en amont se situe dans un processus avec des mesures associées. Le connecteur est le point où le produit devient une installation.
C'est l'argument pour traiter la terminaison comme un processus de ligne. Quatre contrôles portent l'essentiel.
- Pré-terminer sur le sol qui a fabriqué le module. Le câble est coupé, dénudé et serti dans le même bâtiment, avec la matrice et l'essai de traction sous votre contrôle. La machine à souder les boîtes de jonction ferme la boîte sur le câble et le potage de la boîte scelle l'intérieur, mais rien dans le boîtier ne protège le sertissage à l'extérieur.
- Traitez la matrice et le câble comme une seule spécification. Connecteur, câble et matrice sont trois parties d'un même sertissage. Changez le fournisseur de câble et le numéro de matrice peut changer, et un essai de traction sur l'ancienne combinaison ne prouve rien pour la nouvelle.
- Enregistrez le couple pour tout ce qui est fait à la main. Si une étape ne peut pas être réalisée par machine, elle nécessite un outil avec un réglage et une signature, ce qui est la seule chose qui rend le chiffre de 24 fois auditable.
- Vérifiez le joint, pas seulement l'isolation. Un test hipot et un test de continuité laissent passer un fût desserré à faible courant, car ni l'un ni l'autre ne mesure la résistance du joint. Une mesure à quatre fils, si.
Trois de ces quatre éléments sont des procédures plutôt que des achats, et le quatrième utilise un instrument que la plupart des lignes possèdent déjà. Le risque réside dans une étape, pas dans une spécification.
Pré-terminé ou terminé sur site : le véritable arbitrage
La terminaison sur site survit grâce à la logistique. Le câble en vrac est expédié sur une bobine et coupé à longueur sur site, donc rien n'est gaspillé sur une liaison de 40 m. Les conducteurs pré-terminés sont expédiés à une longueur fixe avec le connecteur déjà serti, et une mauvaise longueur est mise au rebut. Sur un chantier en toiture plein de courtes liaisons irrégulières, cette différence représente de l'argent réel.
L'arbitrage est une économie logistique contre le retrait d'un processus du chemin critique. La terminaison sur site prend une étape avec un taux de sous-couple 24 fois plus élevé et la confie à celui qui a le moins de supervision, de calibration et de tenue de registres.
Ce qu'un essai de traction prouve, et ce qu'il ne prouve pas
Un essai de traction prouve qu'une matrice spécifique, sur un câble spécifique, à une longueur de dénudage spécifique, a produit un joint au-dessus d'un seuil sur les échantillons prélevés. Il ne prouve ni le joint d'étanchéité ni le couple de l'écrou, et il ne dit rien sur les unités qui n'ont pas été échantillonnées. L'échantillonnage valide un processus, jamais une unité.
Nous associons des essais de traction destructifs sur des lots d'échantillons à des contrôles électriques à quatre fils, confirmant que les terminaisons serties maintiennent une tenue mécanique tout en gardant une résistance de contact proche du niveau de 0,2 mΩ avant que les câbles ne soient acheminés vers les boîtes de jonction.
La question de la responsabilité s'ensuit. Un connecteur qui tombe en panne deux ans plus tard est un différend entre un fabricant de modules, un fournisseur de câbles, un installateur et une marque. Si le sertissage a été réalisé dans votre usine, il n'y a qu'une seule partie concernée, ce qui vaut généralement plus que la différence de fret.
D'où viennent ces chiffres
Les valeurs produit et les conclusions de terrain présentées ici proviennent d'un article technique en chinois sur le connecteur MC4, qui cite les manuels Stäubli et une revue PV Tech des défaillances de connecteurs. Chaque chiffre ci-dessus en est issu : les trois cas de résistance avec leurs résultats en watts à 15 A, la valeur nominale de 0,2 mΩ, l'indice IP65/IP68 à 1 m pendant 168 heures, UL94-V0, la limite de 115 °C, le rapport de 24 fois, les augmentations de 10 et 30 pour cent sur 10 et 50 cycles, les conclusions du TNO et du BRE et la clause NEC de 2008.
Trois choses sont de notre fait. La colonne de chute de tension est arithmétique : 15 A à travers 0,2, 5 et 50 mΩ donne 3 mV, 75 mV et 0,75 V. L'affirmation selon laquelle la bande à persiennes ne protège pas le sertissage du fût, et l'attribution de chaque défense à une partie dans le second tableau, relèvent de notre lecture plutôt que de la source.
Deux éléments relèvent de la pratique électrique courante plutôt que de conclusions : un arc DC n'a pas de passage par zéro et ne s'éteint pas de lui-même, et le fluage à froid des brins desserre un joint qui n'a jamais été complètement serré. Les pourcentages du TNO et du BRE nous parviennent via la revue PV Tech et nous n'avons lu ni l'une ni l'autre des sources originales, donc vérifiez-les avant de les intégrer à une spécification. Le schéma d'essai de type est celui de la liste des tests de fiabilité des modules: un essai de type prouve une conception, pas une installation.
Questions fréquentes
Q : La résistance de contact importe-t-elle plus que la intensité nominale ?
Sur un joint neuf, non. L'intensité nominale est ce que la pièce est certifiée pour supporter, et une paire neuve ignore la résistance. La différence est que seule la résistance évolue sur site.
Q : Pourquoi un sertissage sur site est-il pire alors que le connecteur est le même ?
Parce que le connecteur est l'un des trois intrants, aux côtés de la matrice et de l'opérateur. Une usine fixe les deux et échantillonne la résistance à la traction ; un kit de terrain les laisse à celui qui tient l'outil.
Q : Combien de résistance ajoute le rebranchement ?
Environ 10 pour cent après 10 cycles et environ 30 pour cent après 50, selon les chiffres rapportés dans la source. C'est peu face à 0,2 mΩ et beaucoup face à la marge sur laquelle vous comptiez.
Q : Une mesure à quatre fils peut-elle détecter un mauvais sertissage ?
Elle détecte la résistance que produit un mauvais sertissage. Un multimètre à deux fils mesure aussi la résistance de ses propres cordons, donc à ces valeurs la lecture est dominée par la mauvaise chose. Un contrôle à quatre fils par rapport à un joint de référence corrige cela.
Q : Le chiffre de 24 fois concerne-t-il uniquement le couple ?
Il est énoncé pour un couple d'écrou insuffisant, et le couple est l'indicateur le plus clair car il est mesurable et presque jamais mesuré. La longueur de dénudage, l'insertion des brins et le choix de la matrice montrent le même écart, non enregistré.
Q : Les enquêtes du TNO et du BRE prouvent-elles que les connecteurs causent des incendies ?
Elles montrent que lorsque les incendies en toiture ont été étudiés et tracés, les connecteurs étaient le facteur dominant, avec plus de 80 pour cent des cas néerlandais liés à des défauts d'installation ou à des appariements croisés. Ce n'est pas un taux de défaillance.
Q : Une ligne de modules devrait-elle pré-terminer ses conducteurs ?
Elle devrait décider délibérément. La pré-terminaison maintient un processus mesurable à l'intérieur de votre usine ; la terminaison sur site économise la logistique sur les courtes liaisons irrégulières. Le choix devrait dépendre de qui détient les preuves lorsqu'un joint défaillit.
Q : Que exige la règle du même fabricant d'une usine ?
Qu'il soit choisi en tenant compte du dispositif en aval, déclaré sur la plaque signalétique selon l'IEC 61730-1, et non substitué sans modification de la documentation. Trois normes exigent des moitiés d'accouplement d'un même fabricant et d'un même type.
Réflexions finales
Le connecteur n'est pas un produit de base ni une fiche technique non plus. C'est un joint que quelqu'un réalise. Chaque barrière dans la conception, la bande à persiennes, les joints toriques, le verrou, le boîtier ignifugé, protège un contact qui ne reste à 0,2 mΩ que si le sertissage a été correctement fermé. Vingt-quatre fois n'est pas un petit écart de processus. C'est la différence entre un produit que vous pouvez certifier et une installation que vous ne pouvez qu'espérer.
Nous fournissons le Testeurs complets de sécurité PV CHT9980A et CHT9981A pour vérifier le hipot, la résistance d'isolement et la continuité de terre sur des modules solaires finis et des ensembles de conducteurs. Envoyez-nous votre empilement de modules, vos plans de câblage ou vos échantillons de connecteurs pour évaluation afin de déterminer les paramètres de test appropriés pour votre ligne de production.