Comment le ruban photovoltaïque est fabriqué : étirage, recuit et étamage
Table des matières
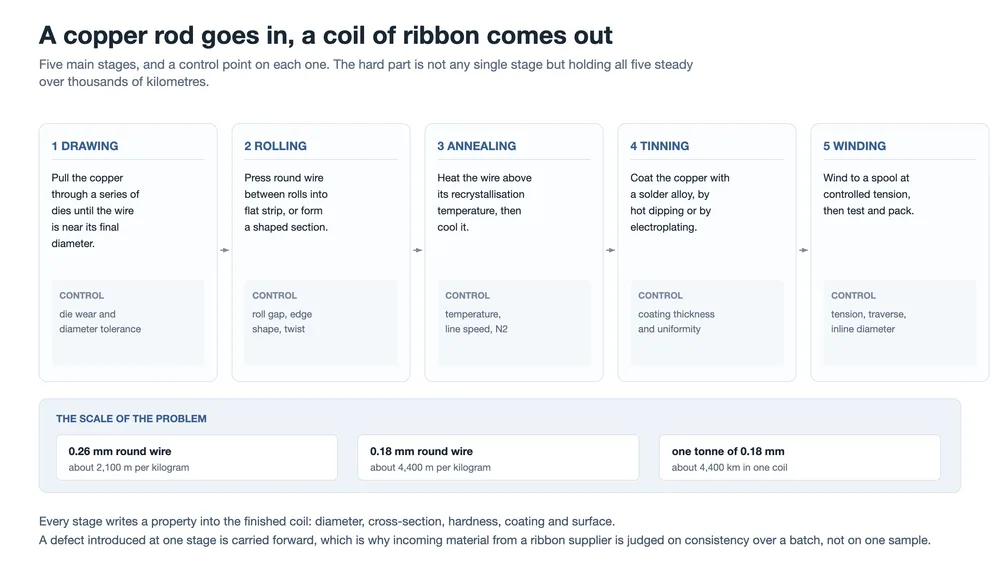
Réponse rapide : Un ruban PV est fabriqué en cinq étapes — tréfilage, laminage ou formage, recuit, étamage, et bobinage avec inspection. Chacune fixe une propriété que l'étape suivante ne peut pas réparer : les filières fixent le diamètre, les cylindres fixent la section, le four fixe la dureté et l'allongement, le pot de soudure fixe l'épaisseur du revêtement et l'alliage, et la bobineuse décide du comportement de la bobine sur le stringer du client. Ces tolérances mordent plus durement à mesure que le fil s'affine. Un manque de 0,01 mm de diamètre coûte environ 6 % de résistance en plus sur un fil de 0,35 mm et environ 12 % sur un fil de 0,18 mm.
Une bobine de ruban arrive dans une usine de modules enveloppée de film et ressemble à un produit banal. Elle ne l'est pas. Le fil à l'intérieur de cette bobine a traversé une séquence dans laquelle chaque étape inscrit un chiffre dans le produit fini, et les chiffres interagissent : un diamètre qui dérive fait dériver la résistance, un four qui tourne un peu trop chaud change le comportement du ruban lorsqu'un stringer le tire, un pot de soudure qui n'est pas analysé assez souvent change le moment où le revêtement fond.
Cette page suit le cuivre de la barre à la bobine finie. Le volet matière — quelle nuance de cuivre, quel alliage de revêtement, ce que le revêtement fait au joint — est traité dans Matériaux de ruban photovoltaïque : âme en cuivre, dureté et revêtement, et le volet produit dans Structure et types de ruban photovoltaïque. Ce qui sous-tend les deux, c'est la ligne qui les a fabriqués.
Une note sur le périmètre. Les descriptions de procédé ici correspondent à la façon dont ces lignes sont normalement exploitées, et non à des mesures prises sur une ligne spécifique. Lorsqu'une valeur est géométrique plutôt que mesurée, elle est signalée comme telle en fin de page.
Les cinq étapes, et ce que chacune décide
L'ordre n'est pas arbitraire. Le tréfilage et le laminage fixent la forme du cuivre tant qu'il est encore assez dur pour être étiré et comprimé. Le recuit doit ensuite assouplir cette forme sans la modifier. L'étamage doit revêtir ce que le recuit a produit, à une température qui ne défait pas le recuit. Le bobinage doit enrouler le résultat sans l'étirer. Chaque étape hérite de la géométrie de la précédente.
| Étape | Ce qu'elle fixe | Comment elle échoue silencieusement |
|---|---|---|
| Tirage | Diamètre fini | L'usure des filières élargit l'alésage, si bien que le diamètre dérive à la hausse sur un lot |
| Laminage et formage | Section : largeur, épaisseur, forme | L'usure des cylindres arrondit les bords de la bande et laisse la section se vriller |
| Recuit | Limite d'élasticité et allongement | Un petit changement de vitesse ou de température déplace la dureté dans la bobine |
| Étamage | Épaisseur du revêtement, uniformité, alliage | Le pot dérive à mesure que le cuivre s'y dissout et que l'alliage est consommé |
| Bobinage | Tension, motif de va-et-vient, longueur enroulée | Une tension excessive étire le ruban mou ; un mauvais va-et-vient s'emmêle au déroulage |
Les étapes qui reçoivent le moins d'attention chez l'acheteur sont généralement celles qui causent le plus de problèmes en bout de ligne. La dureté et le motif de va-et-vient en particulier sont invisibles dans une fiche technique mais décident si un stringer tourne sans arrêts.
Tréfilage : une barre devient du fil
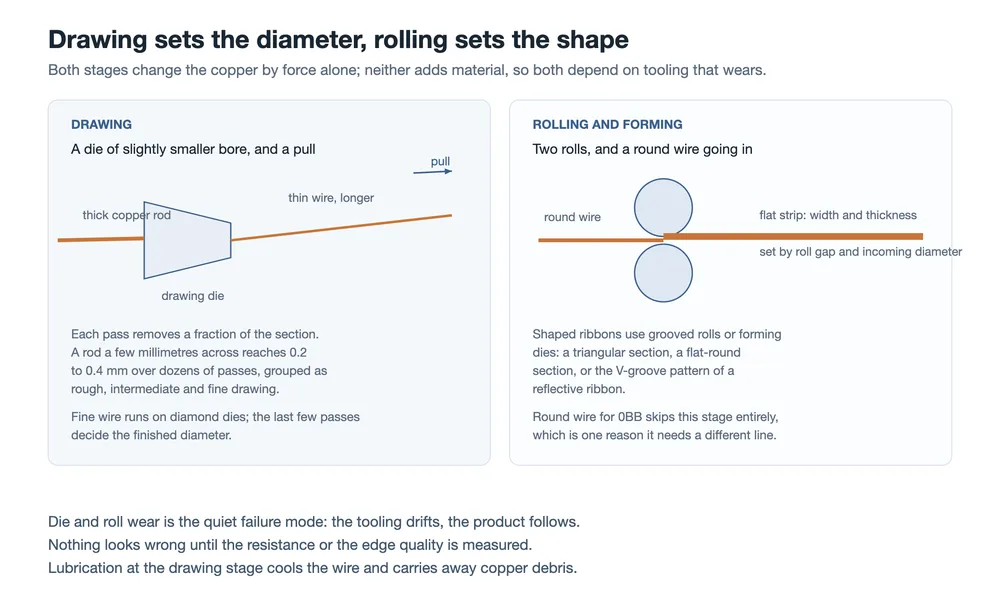
Le tréfilage tire le cuivre à travers une filière dont l'alésage est légèrement plus petit que le fil qui y entre. Le métal ne se comprime pas ; il est étiré, si bien que le fil s'allonge à mesure qu'il s'affine. La masse étant conservée, chaque passe échange du diamètre contre de la longueur, et aucune passe unique ne peut faire beaucoup sans risquer de casser le fil.
Une barre de cuivre de quelques millimètres atteint donc 0,2 à 0,4 mm en des dizaines de passes, normalement regroupées en tréfilage grossier, tréfilage intermédiaire et tréfilage fin. Les dernières passes comptent le plus, car le diamètre fini est la somme de toutes les filières traversées par le fil, la filière finale ayant la plus grande influence individuelle.
Trois choses décident du diamètre
- L'état des filières. Le fil fin passe par des filières diamant, qui résistent mieux à l'usure et conservent leur alésage plus longtemps que les alternatives. L'usure est progressive, si bien que le fil sortant d'une ligne peut rester dans les spécifications aujourd'hui et en sortir la semaine prochaine sans que rien ne change visiblement.
- Lubrification et refroidissement. Le fluide de tréfilage évacue la chaleur et chasse les débris de cuivre. Une lubrification insuffisante se manifeste par des rayures et des ruptures, et les débris eux-mêmes rayent une surface que l'étape suivante doit revêtir.
- Qualité de surface. Les rayures, bavures et dépôts de cuivre sont hérités. Un défaut introduit au tréfilage ne disparaît ni au four ni au pot de soudure ; il resurgit sous forme de mauvaise adhérence du revêtement ou de problème de brasabilité chez le client.
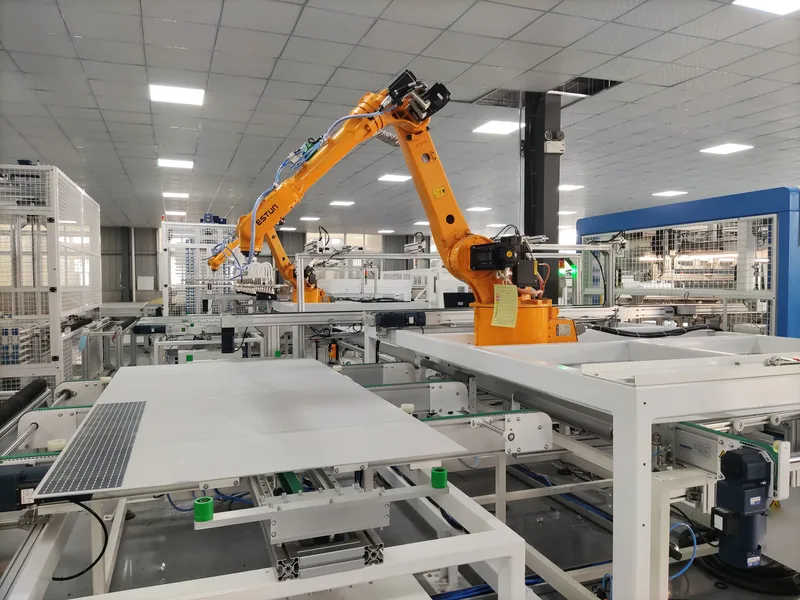
C'est l'étape autour de laquelle est construite la section de tréfilage d'une ligne de ruban, et c'est aussi là que la plupart des équipements de fabrication de ruban vendus en package concentrent leur instrumentation. Notre propre machine de tréfilage pour la production de ruban et la ligne intégrée de tréfilage et d'étamage tiennent ou échouent toutes deux sur la gestion des filières plutôt que sur la vitesse de tirage.
Laminage et formage : le fil rond devient bande plate
Le ruban plat pour les busbars et pour les anciennes configurations d'interconnexion est produit en faisant passer du fil rond entre deux cylindres. La largeur et l'épaisseur proviennent de l'écartement des cylindres et du diamètre du fil entrant, ce qui explique pourquoi l'étape de tréfilage doit être cohérente avant que le laminage puisse l'être : deux sources de variation en série se comportent plus mal que la somme de leurs tolérances individuelles.
L'épaisseur nominale est la propriété évidente à tenir, mais la forme des bords compte tout autant. Un cylindre usé au milieu produit une bande plus fine au centre, et une bande à bords arrondis ou effilés se comporte différemment dans une station de formage de busbars qu'une bande à bords droits. La vrille est l'autre défaut silencieux : une bande qui quitte le laminoir avec une vrille paraît encore acceptable sur une bobine et ne devient un problème que lorsqu'une machine tente de la poser à plat.
Le fil rond pour les configurations 0BB saute entièrement cette étape. C'est l'une des raisons pour lesquelles le passage au 0BB modifie la façon dont une ligne de ruban est configurée plutôt que de simplement changer un code produit, et c'est pourquoi la ligne intégrée d'étirage, de laminage et d'étamage est spécifiée pour le ruban de busbar plutôt que pour le fil rond fin.
Recuit : l'étape qui décide du comportement du ruban dans un stringer
L'étirage écrouit le cuivre. La structure cristalline se déforme, le fil devient rigide et il ne survivra pas à une traction par un stringer sans transférer de contraintes dans une cellule. Le recuit inverse cela : le fil est chauffé au-dessus de sa température de recristallisation puis refroidi, et la structure écrouie est remplacée par de nouveaux grains.
Deux configurations de chauffage sont courantes. Un four à tube fait passer le fil dans une zone chauffée. Le chauffage par résistance directe fait passer le courant dans le fil lui-même, de sorte que le cuivre génère sa propre chaleur. Dans les deux cas, la physique est la même : ce que reçoit le cuivre est une combinaison de température et de temps, et les deux sont fixés par la vitesse de ligne.
Vitesse et température forment un seul réglage, pas deux
Une ligne rapide laisse à chaque centimètre de fil moins de temps dans la zone chaude, il faut donc une température plus élevée pour atteindre le même résultat. Ce couplage signifie qu'une petite variation de la vitesse de ligne modifie la dureté même lorsque la consigne du four n'a pas bougé, et l'effet apparaît sur toute la longueur de la bobine plutôt que sur un seul échantillon de test. Une bobine peut donc réussir un contrôle en laboratoire et néanmoins se comporter de manière incohérente dans un stringer, car le stringer voit toute la longueur.
L'atmosphère compte pour la même raison. Le cuivre chaud s'oxyde facilement, et une couche d'oxyde en surface interférerait avec le revêtement qui suit. L'azote est normalement utilisé pour tenir l'oxygène à l'écart pendant le recuit et le refroidissement qui le suit.
L'épaisseur de la cellule referme encore la fenêtre. Une cellule plus fine tolère moins les contraintes au niveau du joint, la bande acceptable de limite d'élasticité se resserre donc, et une ligne de ruban doit tenir cette bande de manière constante plutôt qu'en moyenne. Le comportement mécanique du joint est traité plus en détail dans ce que fait un ruban PV : trois fonctions, un compromis, et la fenêtre de dureté elle-même dans Matériaux pour rubans PV.
En aval, voici ce que le stringer rencontre. Un ruban qui arrive trop dur transfère des contraintes dans la cellule ; un ruban qui arrive trop mou peut être étiré et allongé par la manutention de la machine elle-même, et comment un stringer manipule le ruban explique pourquoi la machine tolère une plage plutôt qu'une valeur unique.
Étamage : deux façons de déposer un alliage sur le cuivre
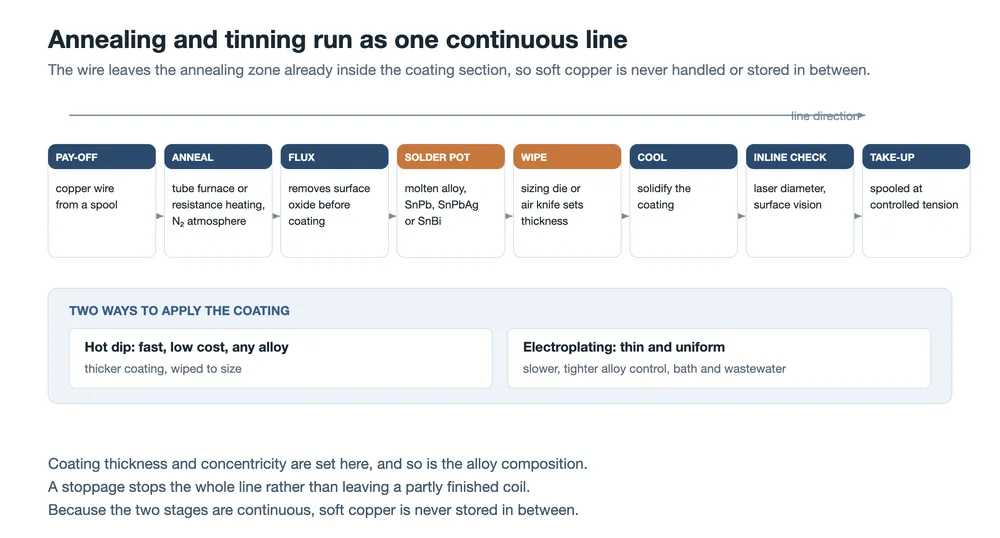
Le cuivre seul ne se brase pas proprement et s'oxyde au stockage, le fil est donc revêtu d'un alliage de brasure. La méthode dominante est le trempé à chaud. Le fil passe dans un bain de flux qui élimine l'oxyde de surface, entre dans un pot d'alliage fondu, en sort par un essuyage — soit une filière de calibrage, soit une lame d'air — qui élimine l'excédent, puis refroidit. L'essuyage est ce qui fixe l'épaisseur du revêtement, et c'est un réglage mécanique qui doit tenir pendant des heures de production plutôt que pour un échantillon.
L'alternative est l'électrodéposition, dans laquelle le revêtement est déposé à partir d'un électrolyte. Elle produit une couche plus fine et plus uniforme, ce qui compte lorsque l'épaisseur du revêtement doit être maintenue de façon serrée, mais elle est plus lente, rend la composition de l'alliage plus difficile à ajuster et introduit un bain de placage et un flux d'eaux usées dans une usine qui ne souhaite peut-être ni l'un ni l'autre.
| Propriété | Trempé à chaud | Électrodéposition |
|---|---|---|
| Comment se forme le revêtement | Le fil est immergé dans l'alliage fondu ; la couche est essuyée à la dimension | Le métal est déposé à partir d'un électrolyte sur le cuivre |
| Épaisseur typique | Plus épais, fixé par l'essuyage | Plus fin, et plus facile à maintenir uniformément |
| Changement d'alliage | Simple : SnPb, SnPbAg et SnBi fonctionnent tous dans la même configuration de pot | Contraint par le système d'électrolyte |
| Ce que cela vous coûte | Consommation d'alliage, crasses et un pot dont la composition dérive | Vitesse, entretien du bain, traitement des eaux usées |
Quelle que soit la voie utilisée, quatre propriétés doivent être tenues simultanément :
- Épaisseur. Trop fine, elle laisse trop peu de brasure pour un joint fiable. Trop épaisse, elle gaspille de la section sur une couche qui conduit mal comparée au cuivre, et elle rend les billes et ponts de brasure plus probables.
- Uniformité et concentricité. Sur le fil rond, le revêtement doit être régulier sur tout le pourtour ; sur le feuillard plat, il doit être régulier sur les deux faces. Un fil épais d'un côté et fin de l'autre passe un contrôle d'épaisseur moyenne et se brase néanmoins mal d'un côté.
- Composition de l'alliage. Le pot évolue à mesure que l'alliage est consommé et que le cuivre s'y dissout, et les deux modifient le comportement de fusion et le mouillage. L'analyse périodique et le réapprovisionnement sont ce qui maintient le revêtement dans sa spécification, et non la charge initiale.
- État de surface. Le revêtement fini doit être lisse, complet, exempt de bosses et ne porter aucun résidu de flux non maîtrisé.
La chimie du revêtement et son effet sur le joint — y compris pourquoi les alliages sans plomb et à basse température se comportent différemment — sont exposés dans Ruban PV et flux.
Pourquoi le recuit et l'étamage fonctionnent généralement en une seule ligne
Le cuivre recuit est mou, propre et réactif. S'il était enroulé entre le four et le pot de brasure, il s'oxyderait en surface et se déformerait sous son propre poids, et l'étape d'étamage revêtirait alors une surface qui avait déjà changé. Faire les deux étapes en séquence — déroulage dans le four, sortie du four vers le flux et le pot — évite les deux problèmes, et c'est pourquoi les deux sont généralement décrites comme une seule ligne plutôt que comme deux machines.
La configuration a une conséquence pour le contrôle qualité. Comme les étapes sont continues, l'état recuit du cuivre n'est confirmé qu'à l'extrémité d'enroulage de la même ligne. Si le four dérive, la preuve de la dérive se trouve dans la bobine finie plutôt que dans une bobine intermédiaire, ce qui explique pourquoi la mesure en ligne et les essais par lot en fin de ligne ont plus de poids que les contrôles intermédiaires.
Les rubans spéciaux sont une modification de ligne, pas un produit distinct
Les rubans profilés et fonctionnels sont fabriqués en ajoutant ou en modifiant l'une des cinq étapes, et c'est de là que vient leur coût.
- Ruban segmenté. Les sections plates sont pressées en fil rond à un pas fixe. Le pas doit correspondre aux dimensions de la cellule et à l'espacement entre cellules, ce qui transforme une presse en ligne en un problème de synchronisation plutôt qu'en un problème de formage.
- Ruban réfléchissant. Un rouleau à motifs presse des rainures en V dans la surface de la bande plate. Les rainures doivent être formées sans endommager le revêtement situé en dessous.
- Sections triangulaires et plates-rondes. Celles-ci nécessitent des rouleaux rainurés ou des matrices de formage. La difficulté consiste à maintenir la section constante sur toute la longueur et à empêcher la bande de se vriller lors de l'enroulement.
- Ruban noir. Après étamage, un revêtement ou un traitement de surface fonce la surface. La couleur doit être uniforme et ne doit pas nuire au brasage ni à la fiabilité à long terme.
Le point commun est une fenêtre de process plus étroite et une montée plus lente vers un rendement stable. Les fabricants de rubans qui proposent ces produits vendent généralement autant l'outillage et la maîtrise du process que le métal.
Enroulement, inspection et ce que reçoit le fabricant de modules
La dernière étape décide de la façon dont les quatre précédentes survivent à l'expédition. La tension de bobinage doit être suffisamment élevée pour produire une bobine stable et suffisamment faible pour ne pas étirer le ruban souple, car un ruban étiré a un diamètre inférieur à celui produit par l'étape d'étirage. Le motif de va-et-vient détermine si l'équipement chez le client peut dérouler le fil sans emmêlement, et avec le ruban 0BB, le nombre de fils très fins déroulés simultanément fait du motif de bobinage un élément de la stabilité de la stringeuse plutôt qu'un détail d'emballage.
L'inspection se divise en deux types. Les systèmes en ligne mesurent le diamètre au laser et surveillent la surface par caméra, de sorte qu'une dérive est détectée pendant que la ligne tourne. Les tests hors ligne s'effectuent par lot et couvrent les propriétés dont dépend réellement un fabricant de modules : dimensions, résistivité, résistance à la traction, limite d'élasticité, allongement, épaisseur du revêtement et brasabilité. La résistivité mérite une mention à part, car c'est là que la section et la pureté du matériau se rejoignent.
Comment un centième de millimètre devient un pourcentage
La résistance par unité de longueur diminue avec le carré du diamètre, de sorte qu'un diamètre sous-dimensionné augmente la résistance plus vite que ne le suggère l'écart. Si l'étape d'étirage produit un fil inférieur de 0,01 mm au nominal, l'augmentation n'est pas de un pour cent — elle est de plusieurs pour cent, et elle croît à mesure que le diamètre nominal diminue :
| Diamètre nominal | Augmentation de résistance à 0,01 mm de sous-dimensionnement | Longueur par kilogramme |
|---|---|---|
| 0,35 mm (MBB) | environ 6,0 % | environ 1 160 m |
| 0,26 mm (SMBB) | environ 8,2 % | environ 2 100 m |
| 0,18 mm (0BB) | environ 12,1 % | environ 4 400 m |
La colonne des longueurs explique pourquoi la question de la tolérance n'est pas théorique. À 0,18 mm, un kilogramme de cuivre représente plus de quatre kilomètres de fil, et une tonne plus de quatre mille kilomètres. Un diamètre qui dérive d'un centième de millimètre quelque part sur cette longueur n'est pas visible dans le produit, mais il modifie la résistance de chaque mètre qu'il traverse.
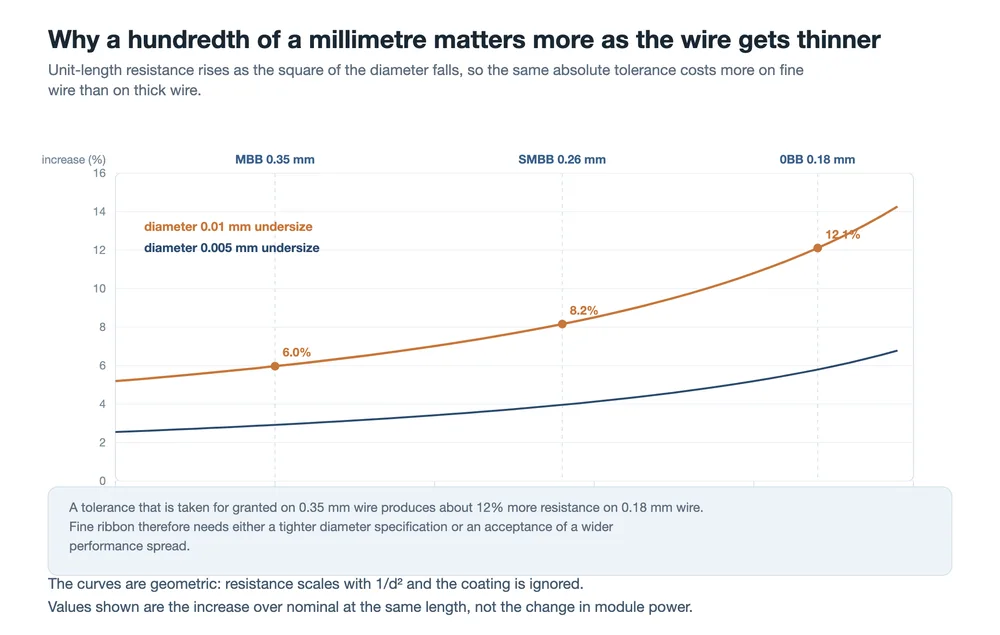
La conséquence pratique est un compromis que le client ne peut éviter. Une ligne de rubans peut tenir une tolérance absolue et laisser la pénalité relative croître à mesure que le fil s'affine, ou elle peut resserrer la tolérance pour le fil fin et accepter l'étirage plus lent, les changements de filière plus fréquents et la charge d'inspection plus élevée qui vont avec. Lorsque le fil fin se trouve dans une stringeuse qui applique une tension à des dizaines de brins à la fois, ce calcul relève de la spécification du ruban plutôt que de l'achat de la machine, ce qui est le même compromis décrit du côté du module dans Structure et types de ruban photovoltaïque.
Ce qu'il faut demander à un fournisseur de rubans
Presque tout ce qui va mal avec un ruban ressemble d'abord à un problème de brasage et se révèle être un problème de cohérence du process en amont. Six questions distinguent un fournisseur qui maîtrise la ligne d'un fournisseur qui vend ce que la ligne a produit :
- Quelle est la distribution des diamètres au sein d'une bobine et entre les bobines, et pas seulement la valeur nominale ?
- Quelle est la plage d'épaisseur du revêtement, et comment l'uniformité est-elle vérifiée autour du fil plutôt que sur un échantillon ?
- À quelle fréquence le bain de brasage est-il analysé, et qu'est-ce qui déclenche son réapprovisionnement ?
- Quelles sont les valeurs de limite d'élasticité et d'allongement, et dans quelle mesure varient-elles le long d'une bobine ?
- Quel test de brasabilité est utilisé, et à quel intervalle ?
- Pour le fil fin, quel est le motif de bobinage et quelle tension est utilisée au bobinage ?
FAQ
L'étamage modifie-t-il le diamètre du fil ?
Oui. Le produit fini est du cuivre plus un revêtement, et le revêtement est inclus lorsque les dimensions sont spécifiées. Il transporte très peu de courant par rapport au cuivre, c'est pourquoi un revêtement plus épais n'est pas un moyen de réduire la résistance.
Une seule ligne peut-elle fabriquer à la fois du fil rond et de la bande plate ?
Les sections d'étirage et de recuit sont communes, et le fil rond contourne simplement la section de laminage. Les sections profilées sont une autre affaire, car elles nécessitent des rouleaux rainurés ou des matrices de formage plutôt qu'une paire de rouleaux plats.
Pourquoi ne pas recuire aussi mou que possible ?
Parce que la manipulation par la stringeuse devient alors la limite. Un ruban très souple s'étire sous la tension utilisée pour le placer et le tirer, ce qui modifie sa section et sa position par rapport à la cellule. La plage utilisable est une fenêtre plutôt qu'une direction.
Pourquoi le ruban 0BB est-il plus difficile à fabriquer que le ruban plat ?
Il est plus fin, donc une même tolérance absolue de diamètre coûte plus de résistance ; il porte un revêtement qui doit être uniforme autour d'une section circulaire ; et des dizaines de brins sont déroulés ensemble, ce qui fait du bobinage et du motif de va-et-vient un élément de la fiabilité de la machine plutôt qu'un détail d'emballage.
Le revêtement électrolytique est-il meilleur que le trempage à chaud ?
Meilleur pour maintenir une couche mince et uniforme, ce qui constitue un réel avantage lorsque l'épaisseur doit être serrée. La galvanisation à chaud est plus rapide, moins chère et bien plus souple quant au choix d'alliage. La bonne réponse dépend de la propriété qui fait défaut à l'application.
La composition du revêtement dérive-t-elle vraiment pendant la production ?
Oui. L'alliage quitte le bain sur le fil, et le cuivre se dissout dans le bain à mesure que le fil le traverse. Les deux modifient la composition, et les deux modifient le comportement à la fusion. L'analyse et le réapprovisionnement sont ce qui maintient le revêtement dans les spécifications.
Réflexions finales
La production de ruban n'est pas un procédé de haute technologie comme l'est la fabrication de cellules. Ce sont cinq étapes mécaniques et thermiques, chacune devant maintenir un paramètre stable sur des milliers de kilomètres de fil. La difficulté ne réside dans aucune étape prise isolément ; elle réside dans le fait qu'un petit changement dans une étape persiste jusqu'au client. Une filière un peu usée, un four tournant légèrement trop vite, un bain de soudure non analysé cette semaine — rien de tout cela n'est visible dans la bobine, et tout cela est visible sur la ligne de modules.
C'est aussi pourquoi les questions de procédé méritent d'être posées avant les questions de prix. Une bobine moins chère et un coût total de possession moins cher ne sont pas la même chose lorsque la différence se mesure en arrêts de stringer.
Ce que fait un ruban photovoltaïque : trois fonctions, un compromis
Matériaux de ruban photovoltaïque : âme en cuivre, dureté et revêtement
Structure et types de rubans PV : plat, rond et profilé
Ruban photovoltaïque et flux : composants essentiels pour la fabrication de modules
Ligne intégrée de tréfilage et d'étamage de fil de ruban photovoltaïque
Machine de tréfilage pour la production de ruban
Ligne de tréfilage, laminage et étamage de ruban de busbar
Machine de tabbing et stringing : comment ça marche, comment choisir
Stringer de soudure de cellules MBB pour la production de modules
Associé : Méthodes d'essai des rubans photovoltaïques : dimensions, résistance et brasabilité. Chaque propriété testée ici est déterminée par une étape de ce procédé.
Note sur les données : les augmentations de résistance sont géométriques, calculées comme (d/(d − Δd))² − 1 sur la section de cuivre en ignorant le revêtement, et expriment la variation à longueur fixe plutôt qu'une variation de puissance du module. Les longueurs par kilogramme supposent une masse volumique du cuivre de 8,96 g/cm³ et ignorent le revêtement. Les descriptions de procédé reflètent la façon dont les lignes de tréfilage, laminage, recuit et étamage sont normalement exploitées ; ce ne sont pas des mesures effectuées sur une ligne spécifique. Les alliages de revêtement sont désignés par leur composition plutôt que par une marque.