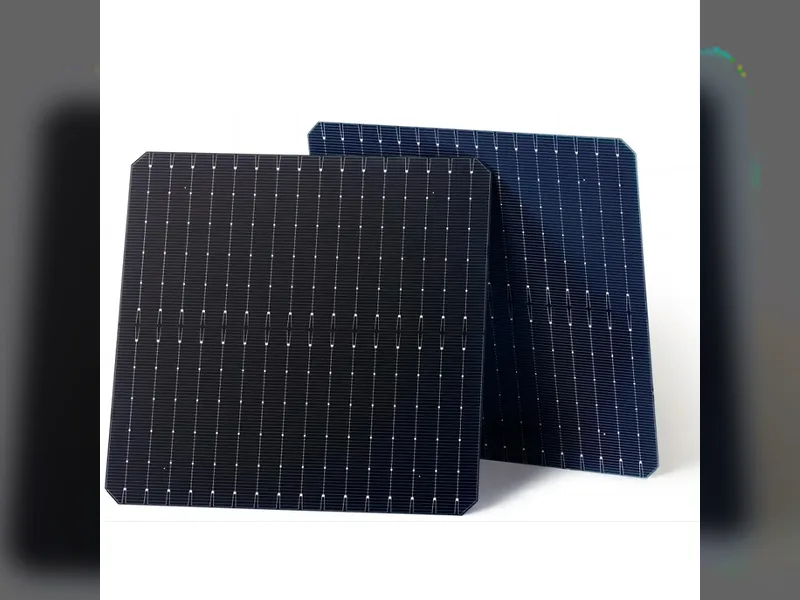
Bords découpés au laser dans le TOPCon : passivation de la section transversale
Table des matières
Réponse rapide : Découper une cellule en quatre la sépare le long d'une rainure laser, et cette rainure laisse du silicium nu sur les deux parois. L'approche publiée consiste à faire croître un mince oxyde tunnel sur la paroi, à déposer du poly-Si dopé n⁺ par-dessus et à recouvrir le poly-Si d'AlOₓ, afin que la face découpée se comporte comme un contact sélectif plutôt que comme un centre de recombinaison. Chaque étape ajoutée est à basse température, ce qui la rend intéressante pour une ligne qui fonctionne déjà en LPCVD.
Les cellules à quatre découpes et multi-découpes sont désormais une production ordinaire, et la raison est arithmétique : diviser une cellule en quatre réduit le courant transporté par chaque ruban, raccourcit le trajet le long des doigts et réduit les pertes résistives dans l'interconnexion. Le gain est réel et c'est pourquoi les cellules TOPCon à quatre découpes sont devenues la norme avant même que quiconque ne débatte du coût.
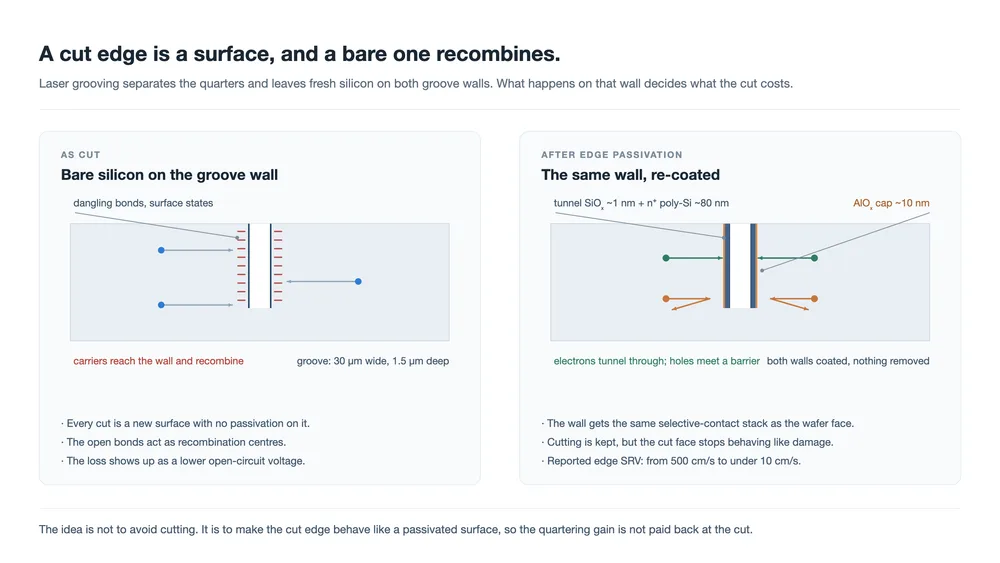
Le coût se situe sur la découpe elle-même. Une rainure laser sépare les quarts, et la paroi qu'elle ouvre est du silicium qui n'a jamais eu de couche de passivation. Les états de surface y siègent au milieu de la bande interdite, et les porteurs qui atteignent la paroi se recombinent. C'est une perte de tension, non une perte par ombrage, et elle n'apparaît dans aucune mesure effectuée avant l'étape de découpe.
L'approche décrite ci-dessous cesse de traiter cette paroi comme un dommage à minimiser et la traite comme une surface à revêtir. C'est la même idée de contact sélectif que TOPCon utilise déjà sur la face du wafer, appliquée à une surface créée par la découpe quelques étapes de procédé plus tôt.
Le bord découpé est une surface, et c'est la pire de la cellule
Toutes les autres surfaces de silicium d'un module fini ont subi la séquence complète de passivation : texturation, nettoyage, empilement diélectrique, parfois une couche dopée en dessous. La paroi de la rainure n'en reçoit rien. Elle est créée après la formation de la jonction avant et après le dépôt de l'empilement arrière, si bien que ce que le laser laisse derrière lui est la matière brute.
Les valeurs généralement citées pour ce type de surface sont décourageantes. Des densités d'états d'interface d'environ 1 × 1012 cm−2 eV−1 et une vitesse de recombinaison de surface supérieure à 500 cm/s, toutes deux rapportées pour le cas brut de découpe dans la source sur laquelle cet article s'appuie. Face à une surface passivée mesurée en cm/s à un chiffre, un bord découpé non traité se recombine environ deux ordres de grandeur plus vite.
Ce qui compte n'est pas la surface. Une rainure transversale mesure 30 µm de large et environ 1,5 µm de profondeur, et découper une cellule M10 en quatre ouvre environ un millimètre carré de paroi contre les 33 000 mm2 de face de wafer. C'est plutôt que les porteurs générés à une longueur de diffusion de la découpe peuvent l'atteindre, et que la paroi parcourt toute la longueur de la cellule dans les deux directions. C'est avec la longueur de ligne que la perte évolue, et le motif en croix place une longue ligne au milieu de chaque quart.
C'est aussi pourquoi la perte se comporte comme un problème de tension. La recombinaison au bord retire des porteurs du volume, et la tension en circuit ouvert répond au taux de recombinaison total dans la cellule. Le facteur de remplissage bouge aussi. L'ombrage apparaîtrait dans le courant ; ceci apparaît dans le Voc et le FF, un endroit moins évident à examiner lorsqu'on qualifie un procédé de découpe.
Ce qu'est réellement le revêtement
La structure publiée dépose trois couches sur la paroi découpée, dans un ordre précis. En lisant vers l'extérieur depuis le silicium : un oxyde de silicium très mince que les porteurs peuvent traverser par effet tunnel, une couche de polysilicium fortement dopée qui les évacue, et une couche d'oxyde d'aluminium qui achève la passivation chimique de l'interface.
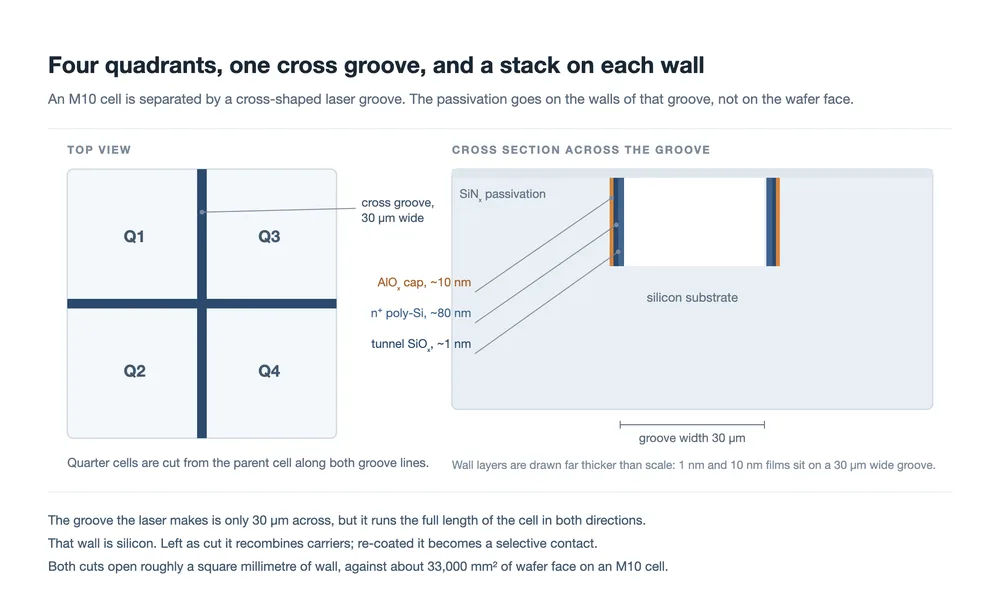
| Couche sur la paroi découpée | Épaisseur | Ce qu'il fait |
|---|---|---|
| Oxyde tunnel, SiO2 | environ 1–1,2 nm | Assez mince pour que les porteurs la traversent par effet tunnel, assez épaisse pour tenir le métal et la couche dopée à l'écart de la surface de silicium |
| Poly-Si dopé | 80–120 nm | Transporte latéralement les porteurs collectés et fixe le travail de sortie qui rend le contact sélectif |
| AlOx couche | environ 10 nm | Passivation chimique des états d'interface restants, plus une barrière contre la contamination |
Deux détails distinguent cela d'une simple régénération d'oxyde. Premièrement, l'empilement n'est pas seulement un diélectrique ; il contient un semi-conducteur dopé, il peut donc aussi conduire. Un oxyde pur passiverait la paroi et la laisserait électriquement morte, ce qui convient à une surface qui ne collecte rien, mais la paroi ici se situe entre deux cellules quart qui doivent toutes deux faire circuler du courant. Deuxièmement, les épaisseurs comptent d'une manière qu'elles n'ont pas sur un wafer plat. Le poly-Si doit être assez épais pour rester continu sur une rainure de 1,5 µm de profondeur à fond arrondi. Il doit aussi être assez mince pour que sa propre contrainte ne le fissure pas ni ne le décolle de la paroi.
La source donne 120 nm pour le poly-Si dans la description de la structure et 80 nm dans la séquence de procédé, et remarque que 80 nm suffisent pour l'effet de passivation de champ. Cette différence mérite d'être signalée plutôt que lissée : elle suggère que l'épaisseur de la couche est un paramètre réglable dans la fenêtre de procédé, et non une cible fixe, et que les deux valeurs se situent dans la plage que les auteurs jugent exploitable.
Pourquoi un oxyde mince et une couche dopée filtrent les porteurs
Le mécanisme relève de l'ingénierie de bande plutôt que de la chimie, et c'est le même qui a rendu TOPCon compétitif dès le départ. Sur la paroi nue, les états d'interface sont répartis dans la bande interdite. Un électron qui atteint l'un de ces états a où se loger, et un trou arrivant au même état ferme le circuit : les deux se recombinent, et la paire est perdue.
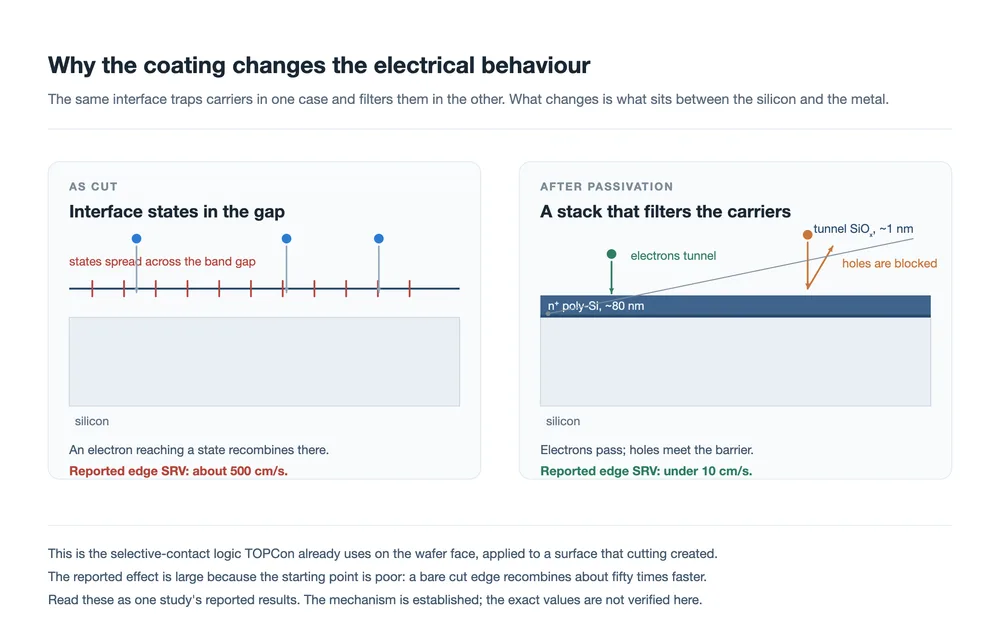
Une fois l'oxyde et le poly-Si dopé en place, la structure de bandes à l'interface n'est plus plate. L'oxyde mince bloque le chemin direct entre le silicium et la couche dopée tout en restant suffisamment mince pour que les électrons puissent y tunneler. La charge dans la couche dopée courbe les bandes dans le silicium juste sous l'interface, ce qui crée l'asymétrie : un type de porteur voit une barrière basse et passe, l'autre voit une barrière haute et rebrousse chemin.
Le résultat rapporté est une chute de la vitesse de recombinaison de surface sur la tranche de découpe d'environ 500 cm/s à moins de 10 cm/s, soit une variation d'environ 98 %. C'est un grand nombre, et il est grand pour une raison simple : le point de départ est une surface non passivée, ce qui est proche du pire cas disponible. Améliorer une surface passivée du même facteur ne serait pas possible.
Il convient d'être précis sur ce que le revêtement ne fait pas. Il n'élimine pas la rainure, ne restaure pas le silicium ablaté par le laser et ne rend pas la paroi optiquement utile. Le quart est toujours plus étroit. L'affirmation est plus étroite que cela : la face de découpe cesse d'agir comme un lieu où les porteurs meurent et commence à agir comme un lieu où ils peuvent être collectés.
Où se situent les étapes du procédé
La voie publiée avec cette structure est une séquence TOPCon normale avec une insertion : après que le laser a découpé la rainure transversale, la paroi est oxydée et redopée avant le dépôt de la pile de passivation au niveau de la cellule. Tout le reste reste où il était.
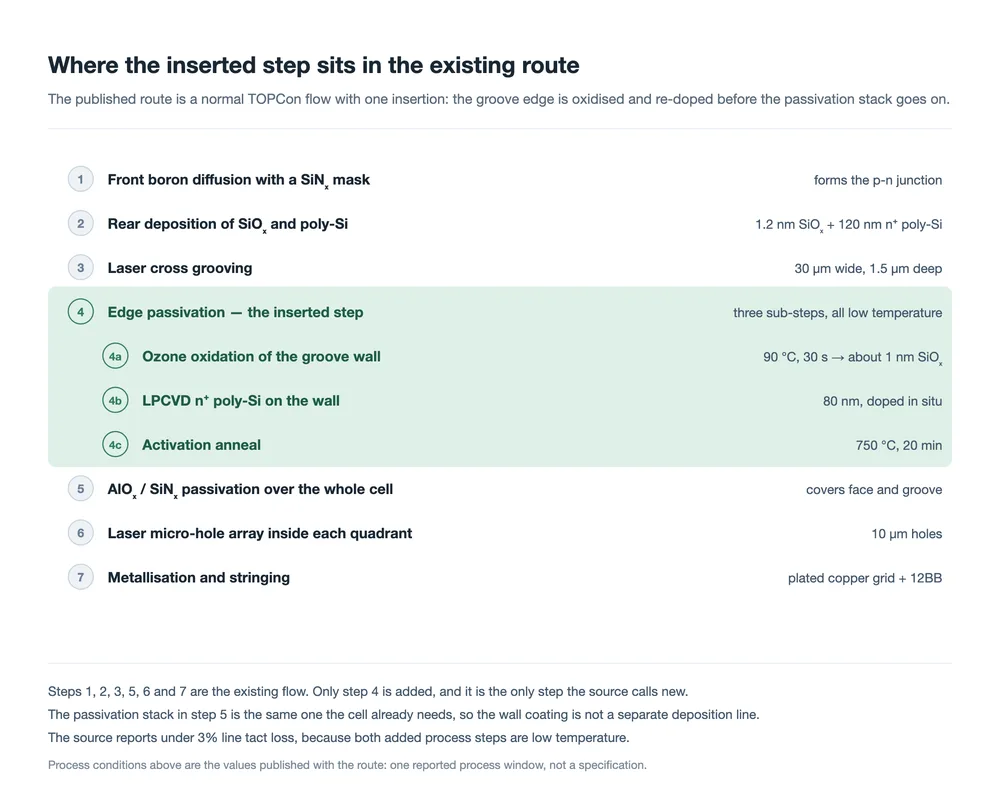
| Étape | Condition publiée | Pourquoi elle est fixée ainsi |
|---|---|---|
| Rainurage croisé laser | 30 µm de large, 1,5 µm de profondeur | Assez profond pour séparer proprement les quarts, assez peu profond pour limiter la surface de paroi et les dommages mécaniques autour |
| Oxydation à l'ozone | 90 °C, 30 s, environ 1 nm | Fait croître un oxyde uniforme sans le budget thermique qui perturberait la jonction déjà présente dans la plaquette |
| Poly-Si LPCVD | 80 nm, dopé in situ | Le dopage pendant le dépôt évite une étape de diffusion séparée et donne un gradient de concentration contrôlable à travers la couche |
| Recuit d'activation | 750 °C, 20 min | Active le dopant et cristallise la couche, ce qui la transforme en conducteur plutôt qu'en diélectrique |
| Arrondi de la rainure | 2 s TMAH après rainurage | Émousse les coins vifs de la rainure où naissent les fissures et les discontinuités de revêtement |
| Contrôle de cristallinité | Raman, au-dessus de 80 % | Une couche incomplètement cristallisée passivée mal et conduit moins bien, elle est donc traitée comme un résultat mesurable |
L'arrondi au TMAH et le contrôle de cristallinité sont les deux détails qui font ressembler ceci à une voie de production plutôt qu'à une démonstration de laboratoire. Une rainure de 1,5 µm a un coin, et c'est aux coins que les films déposés s'amincissent et que les contraintes se concentrent. Arrondir le coin pendant deux secondes ne coûte presque rien et élimine une classe de défaillances qui apparaîtrait sinon plus tard, lors du cyclage thermique ou de la manipulation.
Pour une ligne, l'intéressant est qu'aucune des étapes ajoutées ne nécessite un nouvel équipement. L'oxydation, le dépôt et le recuit s'inscrivent tous dans la capacité LPCVD qu'une ligne TOPCon possède déjà, et les deux étapes ajoutées sont à basse température, si bien que le budget thermique de la cellule finie n'est pas perturbé. La source rapporte une perte de cadence de ligne inférieure à 3 %, ce qui est le chiffre à vérifier en premier lorsqu'une nouvelle étape est proposée : une étape qui améliore le rendement d'un demi-point mais coûte 10 % de débit est une proposition différente de celle qui coûte 3 %.
L'aval de la séquence change aussi, et pas à cause du revêtement. Une cellule à quatre découpes qui conserve sa disposition 12BB doit être assemblée à partir de cellules quart, et la tranche de découpe est désormais une surface que la soudeuse manipule. La tolérance de placement, la force que le ruban applique au joint et la quantité de chaleur que la cellule reçoit pendant le brasage agissent toutes sur une pièce dont la tranche comporte une rainure de 30 µm. C'est là que l'équipement de tabbing et stringing à fil fin et l' étape de bussing rencontrent la conception de la cellule, et c'est la partie du flux que le revêtement ne traite pas.
Ce que montre la comparaison rapportée
La source publie une comparaison avant/après pour une cellule standard à quatre découpes et la même cellule avec la tranche revêtue. Le tableau ci-dessous la reproduit. Ce sont les chiffres publiés avec la voie ; ils proviennent d'une seule source et nous ne les avons pas vérifiés indépendamment.
| Paramètre | Quatre découpes standard | Avec tranche passivée | Variation |
|---|---|---|---|
| SRV de tranche (cm/s) | 500 | moins de 10 | −98% |
| Tension en circuit ouvert (mV) | 736 | 744 | +8 mV |
| Courant de court-circuit (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Facteur de remplissage (%) | 84.0 | 84.5 | +0.5 |
| Rendement de cellule (%) | 25.3 | 25.8 | +0,5 absolu |
| Bifacialité (%) | 85 | 90 | +5 points |
Lisez la tendance plutôt que les valeurs individuelles. Le gain de tension est plus important que le gain de courant, ce que prédit le mécanisme : la recombinaison sur une surface coûte d'abord de la tension. Le facteur de remplissage évolue légèrement, en cohérence avec une petite réduction de la fraction de surface électroniquement morte. Le rendement suit la tension, et 0,5 point absolu est l'affirmation phare.
Le chiffre de bifacialité mérite plus de prudence que le reste. Passer de 85 % à 90 % est un saut de cinq points causé par une modification sur une surface qui ne représente qu'une petite fraction de la surface arrière de la cellule, et la source n'explique pas le mécanisme. Cela pourrait être réel si la tranche de découpe constituait auparavant un chemin de shunt local à l'arrière, mais c'est aussi le genre de chiffre qu'un seul petit échantillon peut produire. Traitez-le comme la ligne la moins étayée du tableau.
Ce qui n'est pas encore tranché
Quatre éléments manquent dans le cas publié, et tous les quatre comptent avant qu'une ligne s'engage.
- Données de fiabilité sur la tranche revêtue. Un oxyde de 1 nm et un capuchon d'oxyde d'aluminium de 10 nm sur une paroi de rainure subissent le même vieillissement humide, les mêmes cycles thermiques et la même charge mécanique que le reste de la cellule. Un bord de coupe est également un concentrateur de contraintes sous cycles thermiques, car deux quarts de cellule se dilatent contre une rainure. Rien de tout cela n'apparaît dans le tableau comparatif.
- La question de l'épaisseur. La source donne deux épaisseurs de poly-Si différentes pour la même structure. Ce n'est pas une contradiction, mais cela signifie que l'optimum n'est pas fixé, et l'épaisseur affecte les contraintes, le temps de dépôt et le tact ensemble.
- Réplication indépendante. Le gain d'efficacité provient d'un seul ensemble de données rapporté. Un gain absolu de 0,5 point est suffisamment important pour valoir la peine d'être poursuivi et suffisamment important pour valoir la peine d'être vérifié sur une autre ligne et une autre combinaison de pâte et de ruban.
- L'interaction avec le reste de la cellule. L'ajout d'une couche dopée sur la paroi de la rainure modifie le comportement électrique de cette paroi entre deux quarts. La façon dont elle interagit avec le motif de métallisation arrière et avec le stringing des quarts de cellule est une question de système, pas une question de revêtement.
Il y a un point plus large dans la même direction. Couper une cellule est un compromis qui a été accepté sur la seule base du gain d'interconnexion. Le cadre de coupe en quatre traite la coupe comme une donnée, et l' analyse multi-coupes examine ce que la cellule plus petite fait à l'ombrage et à la disposition du module. Le travail sur le bord de coupe attaque le côté coût de ce compromis, et s'il tient, il change le nombre optimal de coupes plutôt que d'améliorer simplement celui existant.
Comment lire cela par rapport au reste de la conversation sur la découpe
Trois idées distinctes sont généralement mélangées lorsqu'on parle de cellules en quatre coupes, et les garder séparées rend la littérature plus facile à lire.
La première est le gain d'interconnexion : les quarts de cellule transportent un quart du courant, de sorte que la perte résistive dans le ruban chute fortement. C'est établi et c'est pourquoi la technologie est en production. La deuxième est la conséquence au niveau du module, où des cellules plus petites modifient la tolérance à l'ombrage, les exigences de boîte de jonction et le comportement mécanique du laminé ; la boîte de jonction en deux parties en est un résultat visible. La troisième est la surface de coupe elle-même, qui est le sujet ici et que les deux premières conversations ont tendance à sauter.
Le lien pratique entre elles est le flux de processus. Le rainurage est réalisé par une étape de découpe laser, l'étape de revêtement s'insère dans la capacité LPCVD que la ligne possède déjà, et les étapes de finition sont la métallisation et le stringing. Une ligne qui évalue cette voie évalue en réalité si l'insertion s'intègre entre deux outils qu'elle possède déjà, et le chiffre de tact publié est d'environ 3 %.
FAQ
Le revêtement supprime-t-il le besoin de couper ?
Non. Les quarts sont toujours coupés et la rainure est toujours là. Ce qui change, c'est le comportement électrique de la paroi exposée par la rainure, pas la géométrie.
Pourquoi ne pas simplement couper avec un processus plus doux ?
Une coupe plus propre réduit les dommages mais laisse toujours une surface non passivée. La recombinaison provient autant de l'absence de passivation que de la rugosité, ce qui explique pourquoi la réponse ici est un revêtement plutôt qu'une meilleure recette laser.
Un oxyde de 1 nm est-il fiable ?
Les oxydes tunnel de cet ordre sont déjà utilisés dans la production TOPCon, le concept est donc prouvé sur la face du wafer. Savoir si la même épaisseur survit sur une paroi de rainure, qui a une orientation de surface différente et un point de départ plus rugueux, est l'une des questions ouvertes.
Cela s'applique-t-il uniquement au TOPCon ?
La combinaison oxyde tunnel et poly-Si dopé est une structure TOPCon, la voie est donc naturellement destinée aux lignes qui l'exploitent déjà. D'autres types de cellules découpés en pièces nécessiteraient une pile de passivation compatible avec leur propre processus, ce qui est un problème d'ingénierie différent.
Que vérifierions-nous en premier lors d'un essai ?
Le proxy SRV de bord et la tension, avant tout le reste. L'uniformité du dépôt le long d'une rainure de 30 µm de large, la cristallinité de la couche et le coût de tact des étapes insérées viennent ensuite, et le comportement mécanique du quart après rainurage est l'élément le plus susceptible d'être oublié.
Le revêtement change-t-il ce que le stringer doit faire ?
Pas directement. Le revêtement est électrique, donc la précision de placement, la température de soudure et la force de manipulation sont inchangées. Le quart de cellule lui-même, avec une rainure le traversant, reste l'objet le plus difficile à manipuler, et c'est une contrainte distincte de celle abordée par ce travail.
Réflexions finales
Couper le silicium pour améliorer les cellules est un compromis un peu étrange, et il fonctionne parce que le gain d'interconnexion est important. Ce que ce travail fait, c'est boucler la boucle sur la partie du compromis qui n'a jamais été évaluée : la surface que la coupe crée. Revêtir la paroi de la rainure avec la même pile de contact sélectif que la cellule utilise ailleurs est une réponse cohérente, et le fait qu'elle puisse être réalisée avec la capacité LPCVD existante et deux étapes à basse température est pourquoi cela vaut la peine d'être suivi.
La prudence habituelle s'applique. Le mécanisme est solide et découle de la physique établie ; le gain d'efficacité d'un demi-point rapporté provient d'une seule source et n'a pas été confirmé indépendamment, et le chiffre de bifacialité en particulier est plus faible que le reste du tableau. Pour une ligne, la position raisonnable est de le suivre comme une insertion de processus avec un gain réel mais non vérifié, et de le tester sur la mesure que le mécanisme prédit, à savoir la tension.
Lecture connexe : Cellules TOPCon en quatre coupes : ce que la coupe change · Technologie des cellules en quatre coupes : l'argument de l'efficacité · Modules multi-coupes et résistance à l'ombrage · Pourquoi les modules en quatre coupes nécessitent des boîtes de jonction en deux parties · Cellules THBC et contacts passivants · Métallisation des cellules PV et la question du cuivre · Machines de tabbing et stringing : comment elles fonctionnent · Équipement de découpe laser de cellules · Feuille de route des cellules BC : de la structure au processus · Stations et disposition de la ligne de panneaux solaires
Note sur les données : les épaisseurs de couche, les conditions de processus et la comparaison avant-après sont les valeurs publiées avec cette voie et sont reproduites telles que rapportées ; elles n'ont pas été vérifiées indépendamment. La surface de paroi d'environ 1 mm2 est notre propre estimation à partir d'une rainure de 30 µm, d'une profondeur de 1,5 µm et de deux coupes sur toute la longueur d'une cellule de 182 mm, contre une face de wafer de 33 124 mm2. Le classement des pertes, la tension avant le courant, découle du mécanisme plutôt que d'un chiffre imprimé.