Méthodes d'essai des rubans photovoltaïques : dimensions, résistance, aptitude au brasage
Table des matières
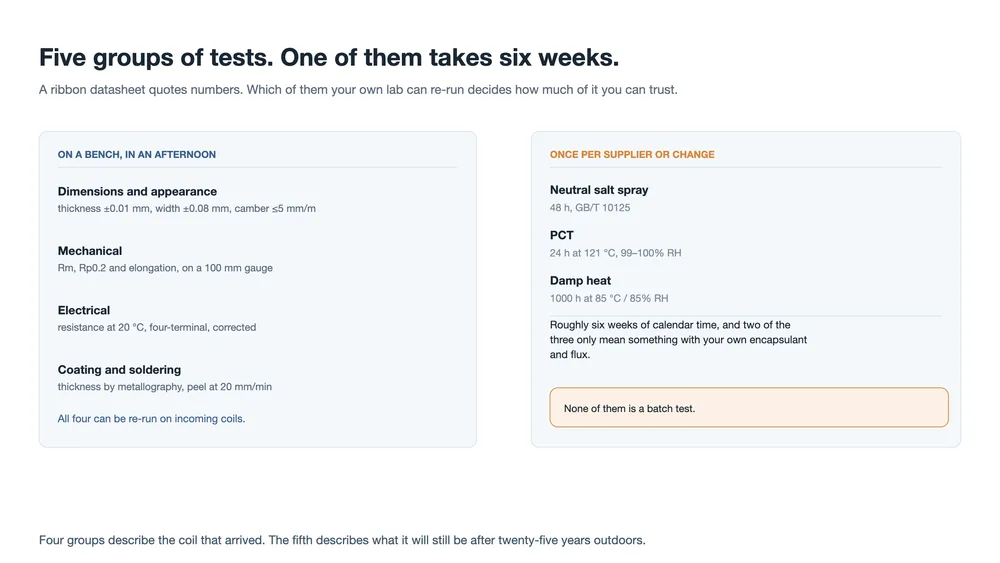
Réponse rapide : Une fiche technique de ruban est rédigée en référence à deux documents chinois, GB/T 31985 et T/CPIA 0005-2017, et leurs cinq groupes d'essais ne sont pas équivalents. Les dimensions, les propriétés mécaniques, électriques et le revêtement peuvent tous être revérifiés sur une bobine à réception en un après-midi. Le brouillard salin, le PCT et la chaleur humide prennent environ six semaines, et ils évaluent l'interface ruban-encapsulant plutôt que le ruban. Le chiffre qui décide si une cellule se fissure, Rp0.2, n'apparaît dans aucune des deux normes. Il se négocie.
Quatre pages précédentes de cette série ont traité de ce que fait un ruban, de ce dont il est fait, de la façon dont il est formé, et de la façon dont il est étiré et revêtu. Aucune d'elles ne répondait à la question qu'un ingénieur qualité se pose à l'arrivée d'une palette : quels chiffres de cette fiche technique puis-je vérifier moi-même, et que faire lorsque mon résultat et celui du fournisseur divergent ?
La réponse commence par deux documents. GB/T 31985 est la norme nationale pour le ruban photovoltaïque étamé. T/CPIA 0005-2017 est la version de l'association professionnelle, publiée par la China Photovoltaic Industry Association, et les deux partagent un même cadre de cinq groupes. En dessous se trouvent les normes de méthodes d'essai qui précisent comment chaque mesure est réellement effectuée : GB/T 228.1 pour l'essai de traction, GB/T 3048.2 pour la résistance, GB/T 6462 et GB/T 16921 pour l'épaisseur du revêtement, GB/T 10125 pour le brouillard salin.
Une mise en garde avant les détails. T/CPIA 0005 a été rédigée à une époque où le ruban plat représentait presque tout le volume. Ses clauses sur le fil rond sont minces, et le ruban profilé n'y apparaît guère. Si vous achetez du fil MBB ou 0BB, la norme vous donne un point de départ plutôt qu'une réponse, et l'accord technique doit porter le reste. Ce schéma se répète : les normes fixent le plancher, l'accord fixe les valeurs de travail.
Les cinq groupes ne sont pas du même type d'essai
Lue à plat, la liste ressemble à cinq catégories égales. Lue selon ce sur quoi l'essai peut échouer, elle se scinde en deux. Quatre groupes décrivent la bobine qui est arrivée : sa géométrie, sa résistance, sa résistance électrique, son revêtement. Le cinquième décrit ce que cette bobine sera encore après vingt-cinq ans de chaleur humide et de sel, ce qui dépend autant de l'encapsulant et du flux que du ruban.
Cette scission décide de votre plan d'échantillonnage avant même que vous ne consultiez un tableau de fréquences. Les quatre premiers peuvent être revérifiés sur chaque lot sans arrêter la production. Le cinquième ne peut pas du tout être un essai par lot, car mille heures ne constituent pas un intervalle de lot.
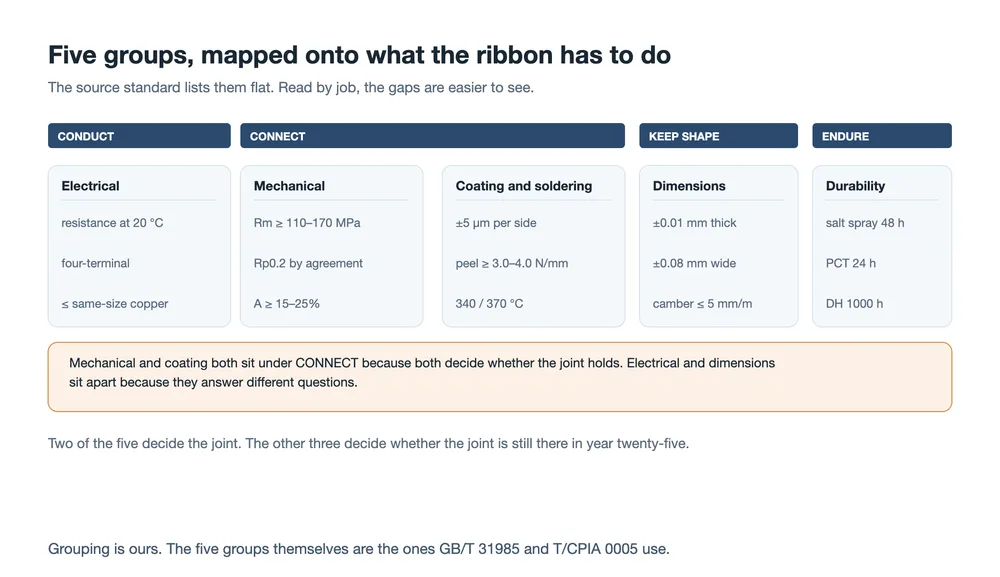
La correspondance ci-dessus est la nôtre, pas celle de la norme. Elle est utile pour une raison : elle rend visibles les zones d'ombre. Deux des groupes décident si le joint se forme. Trois décident si le joint est encore là en l'an vingt-cinq. Un seul des cinq est un essai à intervalle de production.
| Groupe | Ce qu'il décide | Norme de méthode | Fréquence réaliste |
|---|---|---|---|
| Dimensions et aspect | où le ruban se place dans le stringer, et quelle quantité de cuivre transporte le courant | GB/T 31985, T/CPIA 0005 | chaque lot |
| Mécanique | contrainte transférée à la cellule, et quelle maltraitance de manipulation il survit | GB/T 228.1 | chaque lot |
| Électrique | perte résistive à l'intérieur du module | GB/T 3048.2 | mensuelle ou selon la part de lot |
| Revêtement et brasage | si le joint se forme du tout | GB/T 6462, GB/T 16921 | épaisseur chaque lot, pelage mensuel |
| Environnemental | si le joint et le polymère qui l'entoure survivent | GB/T 10125 et les deux clauses de vieillissement | lors d'un nouveau fournisseur, d'un nouveau revêtement, d'un nouveau film |
Dimensions et aspect : bon marché, rapide, et là où commencent la plupart des litiges
Pour le ruban plat, les chiffres sont courts. La tolérance d'épaisseur est de ±0,01 mm et la tolérance de largeur de ±0,08 mm. La cambrure latérale, la courbure que les fournisseurs chinois appellent courbure en faucille, ne doit pas dépasser 5 mm par mètre. L'aspect n'autorise pas plus de trois piqûres ou points de crasse par 10 cm, chacun inférieur à 0,5 mm², et aucune décoloration par oxydation ni aucun manque de placage.
La cambrure est celle qui fait mal. Un ruban courbé ne suit pas une trajectoire rectiligne dans un stringer, et un ruban qui dérive latéralement produit deux défauts à la fois : un joint mal placé et du ruban nu là où un joint devrait se trouver. Les deux sont visibles sur la ligne et aucun n'est visible sur une fiche technique.
Pour le fil rond, les trois paramètres sont le diamètre, la circularité et la rectitude, et ici un micromètre à main cesse d'être adéquat. Nous avons détaillé le calcul dans la page sur la fabrication des rubans: un fil à 0,01 mm sous le nominal présente une résistance supérieure de 12,1 % à 0,18 mm, contre 8,2 % à 0,26 mm et 6,0 % à 0,35 mm. La même tolérance absolue coûte plus cher à mesure que le fil s'affine. La mesure continue par jauge laser existe précisément pour cette raison ; quatre points au micromètre ne peuvent pas détecter un fil ovale ou qui serpente sur sa longueur.
Puis un piège de définition qui coûte plus de discussions que n'importe quelle tolérance. Le diamètre de votre fiche de contrôle est-il le diamètre revêtu ou l'âme en cuivre ? Les deux diffèrent du double de l'épaisseur du revêtement, soit des dizaines de micromètres à l'extrémité fine de la plage. Si la fiche technique indique 0,26 mm et que votre jauge lit 0,272 mm, vous n'avez pas trouvé un défaut ; vous avez trouvé une définition. Inscrivez la base dans l'accord et la discussion disparaît.
Mécanique : Rm, Rp0.2, et la ligne que la norme laisse vide
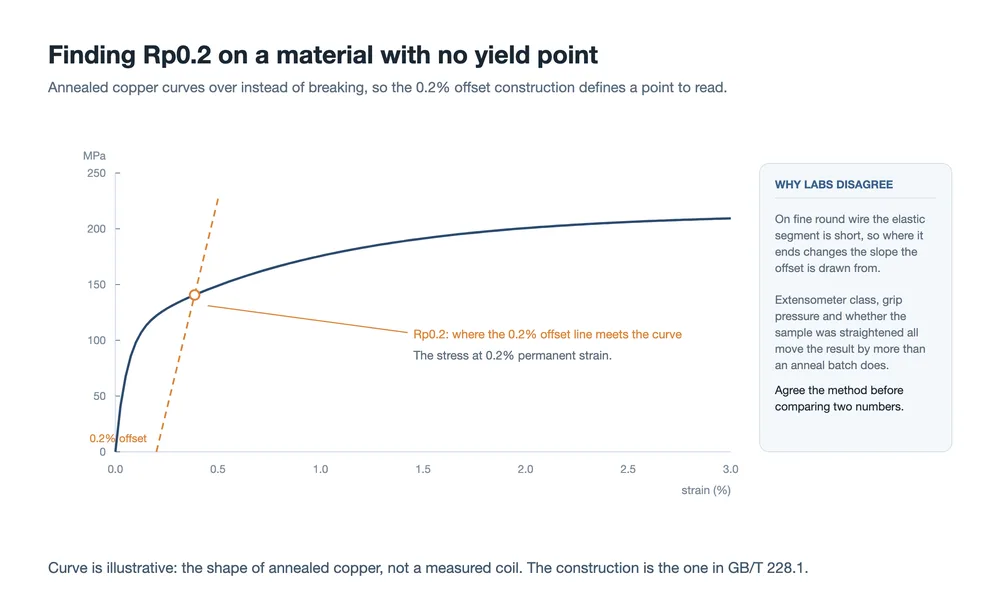
Un essai de traction selon GB/T 228.1, sur une longueur entre repères de 100 mm, renvoie trois nombres à la fois. La résistance à la traction Rm est la contrainte maximale avant la rupture de l'éprouvette, qui décrit combien de contraintes le ruban tolère. L'allongement A est la déformation à la rupture, qui décrit jusqu'où il s'étire avant de céder. La limite d'élasticité Rp0.2 est la contrainte à 0,2 % de déformation permanente, et elle décrit quelle force le ruban transmet à la cellule avant de commencer à céder.
| Propriété (T/CPIA 0005) | Interconnexion, souple | Interconnexion, ultra-souple | Ruban de busbar |
|---|---|---|---|
| Rm, épaisseur supérieure à 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, épaisseur 0,15 mm ou moins | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Allongement A, supérieur à 0,15 mm | ≥25% | ≥20% | ≥25% |
| Allongement A, 0,15 mm ou moins | ≥15% | ≥15% | ≥18% |
| Rp0.2 | par accord | par accord | non spécifié |
Regardez la dernière ligne. La propriété qui régit le plus directement la fissuration d'une cellule pendant le brasage est celle que la norme refuse de fixer. Il y a une raison : la fenêtre correcte varie avec l'épaisseur de la cellule et avec le procédé de brasage, si bien qu'une valeur unique serait erronée pour quelqu'un. Mais cette raison est aussi un avertissement. Un fournisseur dont le certificat ne cite aucune Rp0.2 n'a pas omis un nombre par accident. La fenêtre elle-même, et pourquoi ses deux extrémités comptent, est exposée dans la page des matériaux.
La mesure elle-même est plus délicate qu'elle n'en a l'air. Le cuivre recuit n'a pas de limite d'élasticité distincte à lire sur une courbe, on utilise donc la construction du décalage de 0,2 % : tracez une droite parallèle à la section élastique, partant de 0,2 % de déformation, et prenez la contrainte à l'intersection avec la courbe. Sur un fil de 0,20 mm, la section élastique est courte, ce qui signifie que la pente copiée par la droite de décalage est établie sur très peu de données. La classe de l'extensomètre, la pression des mors et le fait que l'éprouvette ait été redressée avant le serrage influent tous sur le résultat. Deux laboratoires peuvent être tous deux compétents et néanmoins diverger de plus que ne varie un lot de production.
Les conditions font partie de la méthode, et c'est la première chose à comparer lorsque deux laboratoires divergent. Essai à 23 °C et 50 % d'humidité relative, sur une longueur entre repères de 100 mm, avec un contrôle de la vitesse en deux étapes : 5 mm/min jusqu'à environ 2 % de déformation, ou les 2 premiers mm de course, puis 10 à 20 mm/min pour le reste. Un laboratoire qui réalise tout l'essai à 20 mm/min lit un Rm plus élevé et un allongement plus faible sur le même fil, car le matériau a moins de temps pour se relaxer. Aucun des deux nombres n'est faux ; ils répondent à des questions différentes. Ce qui est faux, c'est de les comparer, ce qui se produit lorsqu'un certificat et un essai de réception sont mis côte à côte sans la méthode jointe.
La traction n'est pas le seul essai mécanique qui vaille la peine. Un essai de pliage alterné plie le ruban autour d'un mandrin de diamètre fixe jusqu'à sa rupture, et rapporte le nombre de cycles. Il est grossier, il est rapide, et il détecte ce qu'une simple traction ne peut pas : un revêtement qui fissure et une âme qui s'écrouit là où le ruban passe sur un galet de guidage. Un ruban qui survit à la bobine et meurt à la soudeuse échoue généralement à cet essai avant d'échouer à tout autre.
Électrique : la correction qui change le verdict
La résistance est mesurée par la méthode de GB/T 3048.2, en pratique par une mesure à quatre bornes. Deux contacts portent le courant et deux autres lisent la tension, si bien que la résistance aux bornes de courant n'entre jamais dans le résultat. L'exigence est comparative plutôt qu'absolue. À 20 °C, le ruban ne doit pas avoir plus de résistance qu'un conducteur en cuivre de mêmes dimensions. Pour référence, le cuivre TU1 recuit se situe à 0,017241 Ω·mm²/m, soit 1,7241 µΩ·cm. C'est pourquoi les spécifications de réception pour le ruban de cuivre étamé citent couramment un plafond de 1,72 µΩ·cm : le revêtement n'est pas censé coûter de la conductivité, seulement la section qu'il déplace.
Voici maintenant la partie qui est systématiquement omise. Le coefficient de température de la résistance du cuivre est d'environ 3,93×10⁻³ par °C, soit environ 0,4 % par degré. Mesurez une bobine à une température de laboratoire de 28 °C sans corriger et la lecture ressort environ 3,1 % trop élevée. Cette erreur est de la même taille que l'erreur de diamètre calculée dans la page de fabrication, et elle pointe dans le mauvais sens : une bonne bobine échoue, ou une bobine limite passe si la salle était froide.
La correction tient en une ligne : divisez la valeur mesurée par 1 + 0,00393 × (t − 20), où t est la température pendant l'essai. L'instruction de la norme de prendre cinq lectures à 20 ± 5 °C et de les moyenner existe pour la même raison. Aucune des deux étapes n'est difficile. Toutes deux sont omises assez souvent pour qu'une valeur de résistance sans température d'essai indiquée ne soit pas une mesure.
Revêtement et brasage : deux nombres et une courbe
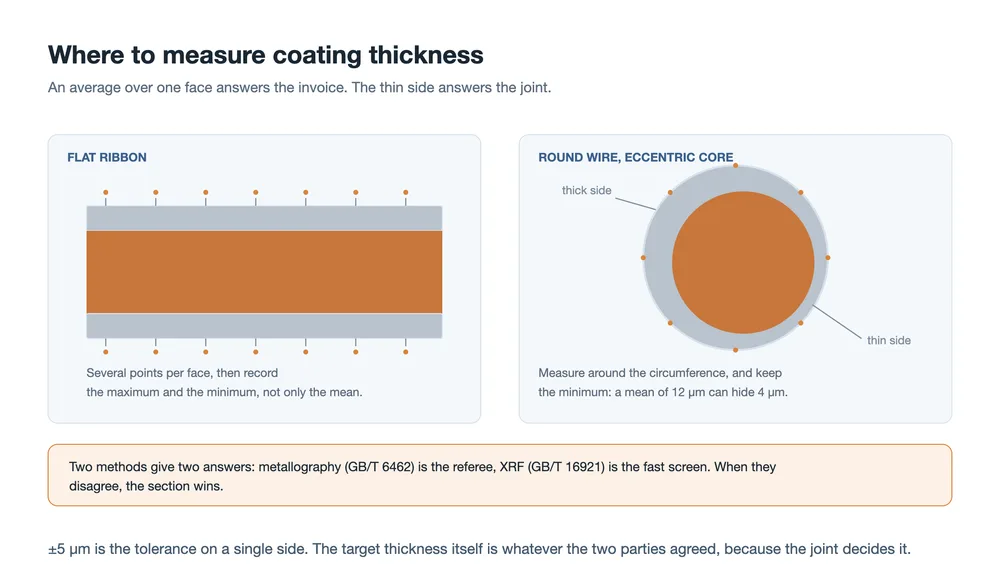
L'épaisseur du revêtement peut être mesurée de deux façons. Une coupe métallographique (GB/T 6462) découpe, enrobe et polit le ruban et lit la couche au microscope. La fluorescence X (GB/T 16921) mesure sans détruire l'échantillon et prend quelques secondes, c'est pourquoi elle est utilisée sur la ligne. Lorsque les deux divergent, la coupe fait foi. La norme autorise ±5 µm sur une face et laisse l'épaisseur cible aux deux parties, car c'est le joint qui la décide.
Sur fil rond, une ou deux lectures ne constituent pas une mesure. Si l'âme est décentrée dans le revêtement, la moyenne sur une section peut être parfaitement acceptable alors qu'un côté est mince. C'est ce côté mince où la brasure a le moins de matière pour travailler, et c'est le côté qui cède. Mesurez sur toute la circonférence, et relevez le minimum ainsi que la moyenne.
Avant qu'aucun coupon ne soit brasé, un contrôle de mouillage répond à la question la moins coûteuse. Brasez une bande et mesurez l'angle de contact du cordon : en dessous de 90°, la brasure s'est étalée et a adhéré ; à 90° ou au-dessus, elle a formé une perle et ne fait que reposer sur la surface. Un angle de contact est un indicateur indirect, pas une spécification, mais c'est le moyen le plus rapide de distinguer un problème de revêtement d'un problème de procédé. Si un lot perle sur un coupon que le lot précédent mouillait, le ruban ou son stockage est le suspect, pas le fer. L'oxydation du revêtement au stockage, l'étain irrégulier et une couche mince se manifestent tous ici en premier.
La brasabilité se mesure par un pelage. Brasez une longueur de ruban sur un coupon standard, puis tirez-la à 180° et enregistrez la force. La T/CPIA 0005 fixe les conditions : vitesse de pelage de 20 mm/min, au moins 20 mm de longueur brasée avec au moins 15 mm de plateau stable, brasage à 340 ± 5 °C pour la brasure au plomb ou 370 ± 5 °C pour la brasure sans plomb. Les valeurs d'acceptation sont une résistance moyenne au pelage d'au moins 4,0 N/mm pour le brasage au plomb et de 3,0 N/mm pour le sans plomb.
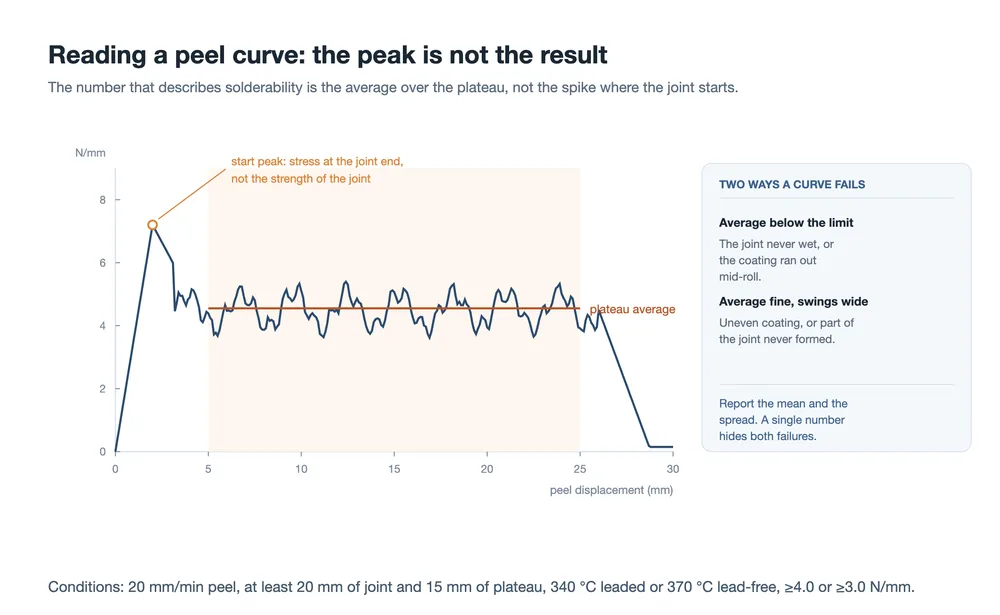
Lisez le plateau, pas le pic. Le premier pic provient de la concentration de contraintes à l'extrémité du joint et ne dit rien du reste. Ce qui compte, c'est la moyenne sur la section stable, puis la dispersion au sein de cette section. Une courbe dont la moyenne est acceptable mais qui présente de fortes oscillations signifie généralement que le revêtement est irrégulier sur la longueur, ou qu'une partie du joint n'a jamais mouillé du tout. Les deux passent un contrôle à un seul chiffre et les deux échouent sur le terrain.
Deux essais différents partagent le mot pelage, et leurs chiffres ne sont pas comparables. Celui ci-dessus mesure la brasabilité du ruban à 20 mm/min. La résistance au pelage de l'électrode au niveau de la cellule utilisée par les usines de modules suit un autre document, la T/CSTM 00461-2022, à 300 à 800 mm/min, avec des valeurs d'acceptation différentes, et elle mesure la combinaison du ruban, de la grille et du procédé. Un fournisseur qui cite un chiffre de pelage sans sa vitesse et son éprouvette a cité un chiffre qui ne peut pas être situé.
| Ce qui est mesuré | Vitesse de pelage | Ce qu'elle vous dit | À qui appartient le problème |
|---|---|---|---|
| Brasabilité du ruban (T/CPIA 0005) | 20 mm/min | si le revêtement mouillera et tiendra | fournisseur de ruban |
| Pelage de l'électrode de cellule (T/CSTM 00461) | 300-800 mm/min | si le joint que vous réalisez réellement tient | ruban, cellule et procédé ensemble |
Environnemental : l'essai ne porte pas sur le ruban
Cinq clauses couvrent la durabilité, et la manière dont elles sont jugées est la partie intéressante.
| Test | Conditions | Mode de jugement |
|---|---|---|
| Brouillard salin neutre | 48 h selon GB/T 10125 | note de protection 10, note d'aspect d'au moins 4, aucun jaunissement, noircissement, cloquage ni décollement |
| PCT | 121 °C, 99-100% HR, 24 h | aucun jaunissement ou noircissement évident dans les 10 mm de part et d'autre du ruban |
| Chaleur humide | 85 °C, 85% HR, 1000 h | même critère |
| Cyclage thermique | −40 °C à +85 °C, répété | force de pelage et résistance remesurées après les cycles ; aucune séparation de joint, aucune augmentation de la résistance série |
| Stockage à haute température | 150 °C, 1000 h, au niveau du coupon | rétention de la résistance au pelage, et aucune croissance mesurable de la couche intermétallique |
Les deux derniers n'inspectent pas le ruban. Ils inspectent les dix millimètres de part et d'autre, c'est-à-dire l'encapsulant et l'interface. C'est un choix délibéré, et il indique à quoi sert l'essai. Le revêtement du ruban, les résidus de flux et l'encapsulant interagissent sous l'effet de la chaleur et de l'humidité. Le produit visible de cette interaction est une bande jaune ou un bord noir à côté du ruban. Tester une bande de ruban nue dans une étuve le manquerait complètement.
La conséquence pratique est que ces essais doivent être réalisés avec votre propre nomenclature. Un résultat de brouillard salin sur le coupon d'un fournisseur vous dit que le revêtement résiste à la corrosion. Il ne vous dit pas ce qui se passe lorsque ce revêtement se trouve sous votre EVA ou POE, avec vos résidus de flux, à 85 °C pendant six semaines. Le comportement en chaleur humide du module est traité plus en détail dans la page sur les modes de défaillance DH1000, et la liste d'essais plus large figure dans l'aperçu des essais de fiabilité.
Un plan de contrôle à réception à trois niveaux
Une fois les méthodes fixées, le plan découle du coût en temps de chaque essai. Trois niveaux couvrent presque tous les cas réels.
| Niveau | Fréquence | Éléments |
|---|---|---|
| Lot | chaque lot entrant | aspect, dimensions (diamètre ou épaisseur et largeur), traction (Rm, Rp0,2, A), épaisseur du revêtement |
| Périodique | mensuel, ou une partie des lots | résistance, force de pelage, cambrure, circularité |
| Introduction et changement | nouveau fournisseur, nouvelle spécification, changement de procédé | brouillard salin, PCT, chaleur humide, compatibilité avec votre film et votre flux |
Quatre habitudes rendent le plan plus efficace que le tableau seul.
Échantillonnez les deux extrémités de la bobine. Le recuit et l'étamage dérivent au démarrage et lors d'un changement de bobine, et un échantillon prélevé sur l'enroulement extérieur est le seul endroit où ces transitoires sont déjà passés.
Suivez les distributions, pas les verdicts. Un lot conforme n'est pas un lot stable. Tracer la moyenne et la dispersion de chaque propriété sur vingt lots montrera une dérive de recuit bien avant qu'un lot quelconque ne dépasse sa limite.
Maîtrisez le stockage. Le revêtement s'oxyde dès que la bobine est ouverte, et la brasabilité diminue avec lui. Une bobine conforme à l'arrivée peut échouer sur la ligne quatre semaines plus tard, et le rapport en blâmera la stringeuse. Enregistrez les dates d'ouverture et gardez le stock au sec.
Sachez ce que la machine ne peut pas vous dire. Une stringeuse contrôle le placement et le procédé, pas la résistance du joint, comme l'expose le parcours du mécanisme : aucune pièce de la machine ne mesure le pelage. C'est pourquoi l'essai de pelage existe hors ligne, sur coupons, et pourquoi une machine telle que la stringeuse AM050FH courir jusqu'à ses propres limites ne prouve pas que le joint est bon.
Ce qui doit figurer dans l'accord technique
Les normes fixent des planchers et des méthodes. Tout ce qui détermine si deux laboratoires sont d'accord doit être consigné séparément. En pratique, la liste est courte :
- La base du diamètre ou de l'épaisseur : revêtue, ou âme cuivre.
- Une fenêtre Rp0,2 avec une limite inférieure et une limite supérieure, ainsi que la longueur de base et la méthode de décalage utilisées pour l'obtenir.
- La force de pelage en N/mm ou en N, avec la définition de la largeur pour le fil rond, la vitesse de pelage et la température de brasage.
- Une épaisseur de revêtement cible par face, au-delà de la tolérance.
- Les limites de circularité et de rectitude pour le fil rond, que la norme laisse ouvertes.
- La température à laquelle la résistance est rapportée, et la formule de correction.
- La position d'échantillonnage, y compris si les extrémités de bobine sont incluses.
- Quel encapsulant et quel flux sont utilisés pour les essais environnementaux.
Aucun de ces points n'est exotique. Chacun, laissé non écrit, a produit un désaccord qui a pris plus de temps à régler que l'essai n'en a pris pour être réalisé.
Questions qui se posent en pratique
Puis-je appliquer la T/CPIA 0005 au fil rond ?
Utilisez-la comme point de départ, non comme spécification complète. Le document a été rédigé autour du ruban plat ; le diamètre, la circularité, la rectitude et la base en N/mm pour une section ronde doivent tous être convenus entre les deux parties. Pour le fil MBB et 0BB, la forme et le nombre de fils comptent suffisamment pour qu'une clause sur ruban plat ne puisse s'y substituer.
Pourquoi mon Rp0,2 diffère-t-il de celui du fournisseur ?
Généralement à cause de la méthode, pas du métal. Comparez la longueur de base, la construction du décalage, la classe de l'extensomètre, la pression des mors et si l'éprouvette a été redressée. Sur fil fin, la section élastique est courte, de sorte que de petites différences de montage déplacent le résultat plus qu'un changement de lot de recuit ne le ferait. Convenez d'abord de la méthode ; si les chiffres diffèrent encore, examinez alors la bobine.
La force de pelage doit-elle être exprimée en N ou en N/mm ?
Le N/mm normalise par la largeur, ce qui est sans ambiguïté pour le ruban plat. Pour le fil rond, il n'y a pas de largeur par laquelle diviser, donc certains fournisseurs rapportent en N et d'autres divisent par le diamètre ou par une bande nominale. L'une ou l'autre convention peut convenir ; un nombre sans sa convention ne le peut pas. La page ruban et flux liste les unités telles que les fournisseurs les indiquent habituellement.
La XRF suffit-elle à la place d'une coupe ?
Pour le criblage sur la ligne, oui. Comme enregistrement, non. La XRF est rapide et non destructive et détectera une bobine systématiquement mince. Elle ne résoudra pas une âme excentrée sur fil rond comme le fait une coupe polie, et les normes font de la coupe l'arbitre lorsque les deux sont en désaccord. Réservez la coupe au niveau d'introduction et aux litiges.
Pourquoi le critère de brouillard salin semble-t-il à dix millimètres du ruban ?
Parce que la défaillance d'intérêt se situe à l'interface, pas sur le métal. Un ruban peut résister à la corrosion et néanmoins décolorer le film autour de lui, et un ruban peut se décolorer alors que le joint tient. Juger la bande de part et d'autre du ruban est la façon dont la norme convertit un problème d'interface en quelque chose de visible et de reproductible.
Ai-je vraiment besoin d'un essai de traction sur chaque lot ?
C'est l'alerte précoce la moins chère dont vous disposez. Le recuit est le processus le plus susceptible de dériver entre les lots, et le Rp0,2 plus l'allongement sont là où cette dérive apparaît en premier, avant qu'elle ne devienne une casse de cellule au stringer. Un essai de traction coûte quelques minutes par lot ; une excursion de cellules fissurées coûte un poste.
Réflexions finales
La partie difficile des essais de ruban n'est pas les instruments. C'est l'alignement : quelle propriété, échantillonnée où, corrigée comment, jugée par rapport à quoi. Lorsque deux jeux de données sont en désaccord, l'ordre productif est de vérifier d'abord la méthode et le ruban ensuite. Cet ordre a tenu bon en contrôle à réception assez longtemps pour qu'il vaille la peine de l'écrire avant le prochain désaccord plutôt qu'après.
Une norme vous dit ce qu'un ruban doit être au minimum. L'accord vous dit ce que ce ruban doit être pour cette ligne. Le second document est celui qui décide du rendement.
Lecture connexe :
- Ce que fait un ruban photovoltaïque : trois fonctions, un compromis
- Matériaux de ruban photovoltaïque : âme en cuivre, dureté et revêtement
- Structure et types de rubans PV : plat, rond et profilé
- Comment le ruban photovoltaïque est fabriqué : tréfilage, recuit et étamage
- Pourquoi le flux est essentiel pour le brasage photovoltaïque
- Ligne de tréfilage et d'étamage du fil ruban
- Mécanismes des enchaîneuses de cellules solaires : un guide zone par zone
- Test de chaleur humide DH1000 : modes de défaillance et mécanismes
- Essais de fiabilité des modules PV : la liste complète
- Points chauds, micro-fissures et PID : trois défaillances lentes des modules
Les valeurs citées ici proviennent de la GB/T 31985 et de la T/CPIA 0005-2017 telles que publiées, ainsi que des normes de méthodes d'essai nommées dans chaque section. Elles décrivent ce que ces documents exigent ; ce ne sont pas des mesures de notre propre produit, et elles ne remplacent ni l'édition en vigueur d'une norme ni un accord technique signé. L'arithmétique de résistance pour 0,18 mm est notre propre calcul, reproduit dans la page de fabrication du ruban, en supposant du cuivre à 1,75×10⁻⁸ Ω·m, le revêtement exclu de la conduction, et une demi-cellule de 182 mm. Les deux références de clauses, T/CPIA 0005-2017 et T/CSTM 00461-2022, sont les éditions en vigueur au moment de la rédaction de cette page.