Feuille de route technologique des cellules BC : de la structure au procédé
Table des matières
TOPCon, IBC, TBC, HBC et HIBC sont généralement présentés comme un arbre généalogique d'acronymes. Ils se lisent mieux comme une séquence de problèmes : chaque voie existe parce que la précédente laissait une perte spécifique non résolue, et chacune déplace la difficulté ailleurs.
Technologie des cellules PV · Voies à contacts arrière · par Jerry, Ooitech
1. TOPCon : bien régler d'abord le contact de passivation
TOPCon utilise une couche d'oxyde de silicium ultra-fine plus une couche de polysilicium dopé pour former un contact de passivation. Le film de SiOx assure la passivation de l'interface ; le polysilicium dopé assure le transport sélectif des porteurs. L'épaisseur de l'oxyde, la concentration de dopage du polysilicium et la recette de recuit sont les trois leviers, et ensemble ils réduisent la recombinaison au contact tout en maintenant une faible perte de transport.
Le problème à résoudre est la recombinaison au contact. Un contact métallique conventionnel touchant directement le silicium produit une forte recombinaison d'interface. En séparant la passivation de la sélectivité des porteurs, TOPCon atteint une tension en circuit ouvert plus élevée. Il n'élimine cependant pas la grille métallique avant, donc l'ombrage côté avant subsiste.
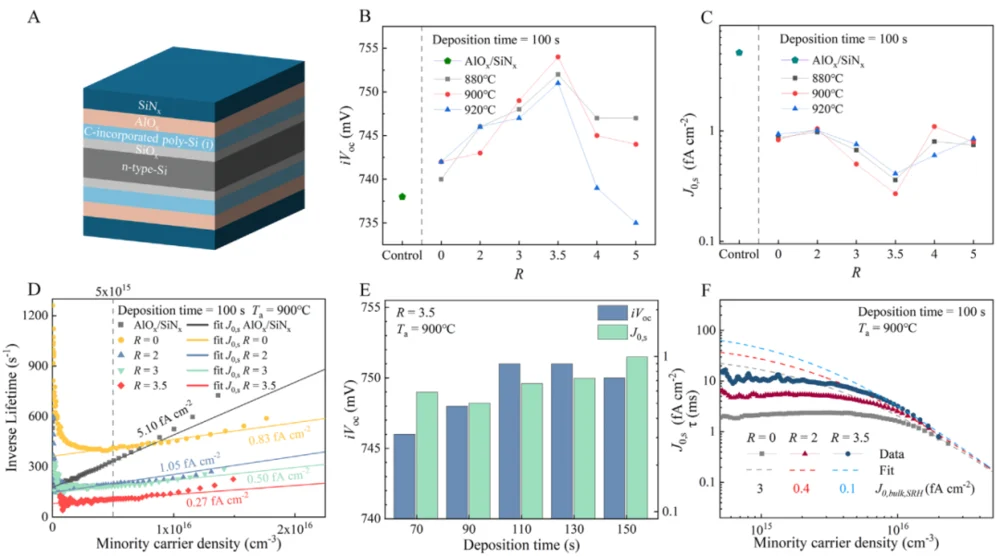
Fig. 1 : Un contact de passivation en polysilicium intrinsèque dopé au carbone, avec la structure à gauche et les données résultantes d'iVoc, J0s et de durée de vie selon les conditions de dépôt à droite. Des travaux publiés en 2025 ont poussé la densité de courant de saturation de surface sous 0,5 fA/cm² et ont relié la structure aux applications à contacts arrière.
2. IBC : déplacer le métal avant vers l'arrière
IBC opère un changement structurel radical : les contacts de type n et de type p sont tous deux déplacés vers l'arrière. L'avant de la cellule ne porte aucune grille métallique, ce qui libère la surface avant pour la gestion optique et la conception de la passivation. Avec moins de métal avant bloquant la lumière, le nombre de photons entrant dans la plaquette augmente et le courant de court-circuit a plus de marge pour croître.
Le coût apparaît à l'arrière. Là où une cellule conventionnelle sépare les deux polarités sur des faces différentes, IBC doit alterner les contacts de type n et de type p sur une seule surface, les maintenir isolés électriquement, puis métalliser les deux. La largeur de contact, l'espacement n/p, la frontière de polarité, la résistance de contact et la géométrie de la grille deviennent tous des variables couplées sur un seul plan.
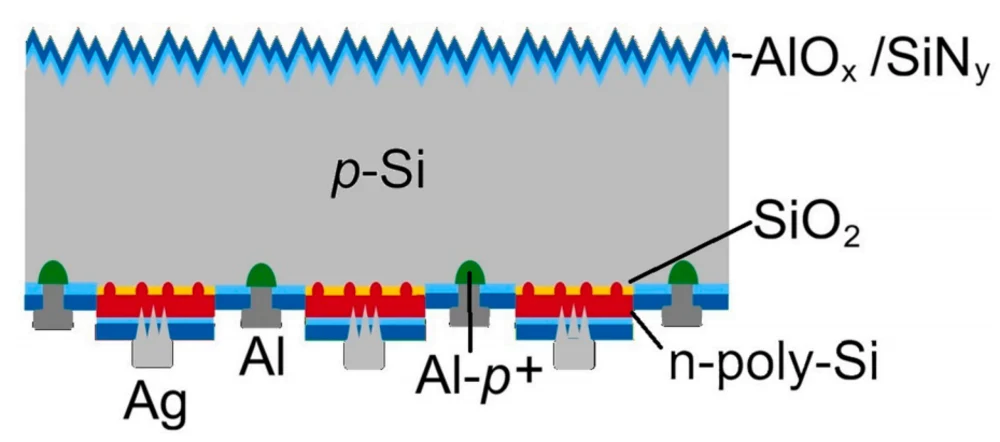
Fig. 2 : Une pile POLO-IBC simplifiée. En 2026, des cellules POLO-IBC fabriquées sur des plaquettes de taille M2 avec des équipements industriels ont atteint un rendement certifié de 24,5 pour cent. L'analyse des pertes a pointé la passivation de la surface avant, la recombinaison au contact d'argent avec la région de polysilicium de type n, et la recombinaison et la résistance de contact dans la région d'aluminium comme principales cibles.
3. TBC : TOPCon entre dans la structure à contacts arrière
TBC est l'union des deux précédents : TOPCon fournit le contact de passivation, IBC fournit l'architecture à contacts arrière. Le résultat est des contacts de passivation de type n et de type p formés à l'arrière, l'avant restant exempt de métal.
L'avantage vient de l'héritage. TBC s'appuie sur le travail de matériaux et de procédés que TOPCon a déjà industrialisé. La difficulté qui subsiste est spécifique : le contact de passivation de type p. Sa recombinaison d'interface et son comportement de contact influent directement sur la tension de la cellule et le facteur de remplissage, ce qui en fait l'élément bloquant plutôt qu'un détail d'optimisation.
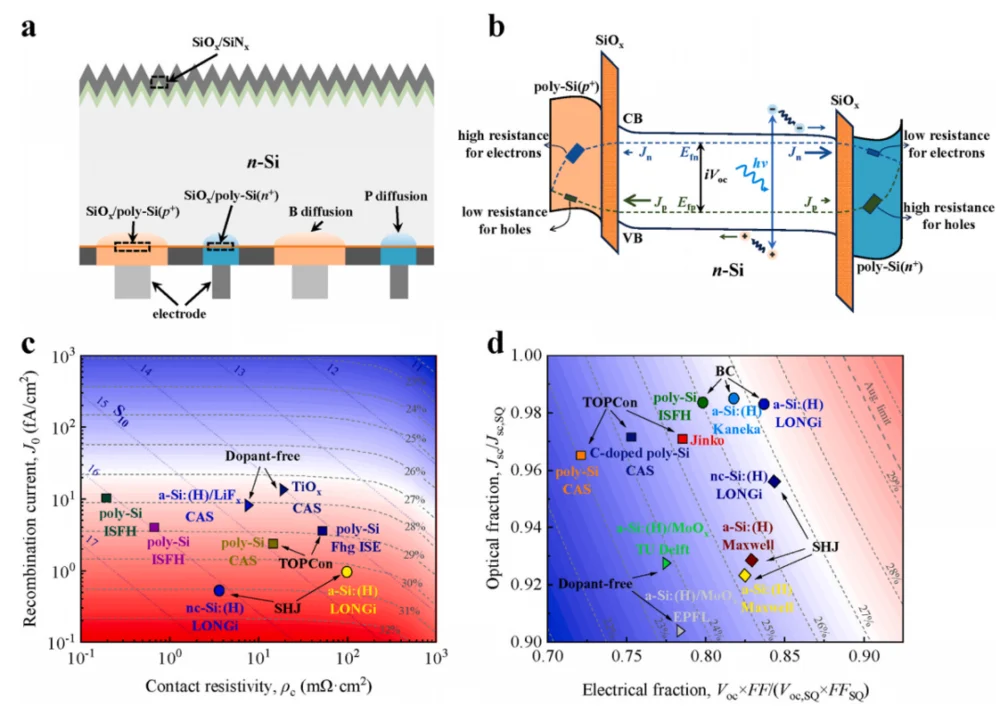
Fig. 3 : Structure et diagramme de bandes TBC (a, b) avec cartes de potentiel de rendement (c, d). Une étude de simulation de 2025 sur les paramètres du dispositif a conclu que TBC a un potentiel de rendement approchant 28 pour cent une fois la qualité de la plaquette, la passivation de surface, le contact de type p et la structure arrière optimisés conjointement.
La recherche TBC la plus déterminante porte sur le procédé, pas sur la structure. Si un fabricant peut réutiliser la pile de passivation poly-Si/SiOx mature de TOPCon et ne retravailler que la structuration arrière et la métallisation, la distance entre une ligne BC et une ligne TOPCon existante se réduit considérablement. C'est pourquoi les travaux sur TBC sont passés de la pile de contact elle-même vers la performance du contact, la séquence de structuration et la métallisation.
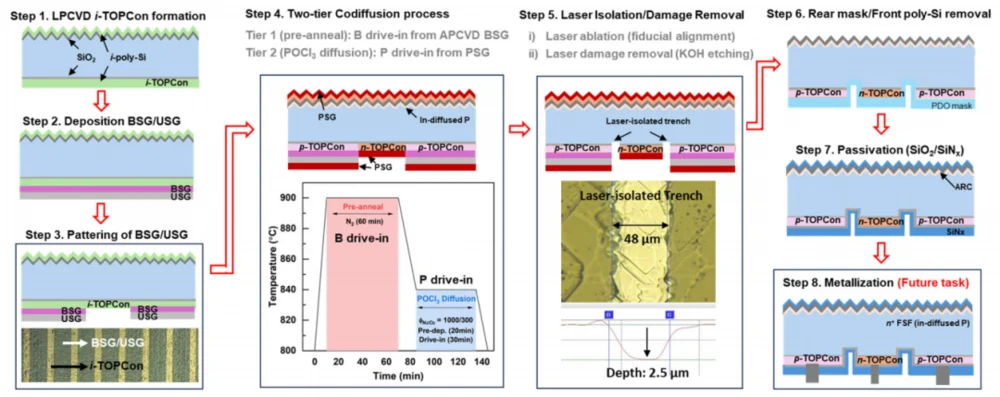
Fig. 4 : Une voie de co-diffusion à faible coût vers un précurseur TBC, depuis la formation d'i-TOPCon par LPCVD jusqu'à la co-diffusion à deux niveaux, l'isolation laser, le retrait du masque arrière et la passivation. La diffusion à deux niveaux avec un seul budget thermique est ce qui maintient le nombre d'étapes et l'exposition thermique à un niveau gérable.
4. HBC : la même idée du côté de l'hétérojonction
TBC entre dans les contacts arrière par TOPCon. HBC y entre par l'hétérojonction de silicium : SHJ fournit le contact de passivation, IBC fournit la structure à contacts arrière, et les deux polarités se retrouvent à l'arrière.
SHJ forme son contact à partir de silicium amorphe intrinsèque et dopé, ce qui offre une haute qualité de passivation d'interface. Combiné au gain côté avant d'IBC, HBC présente un fort potentiel de tension et de courant. LONGi a rapporté une cellule HBC à 27,30 pour cent en 2024, certifiée par l'ISFH en Allemagne.
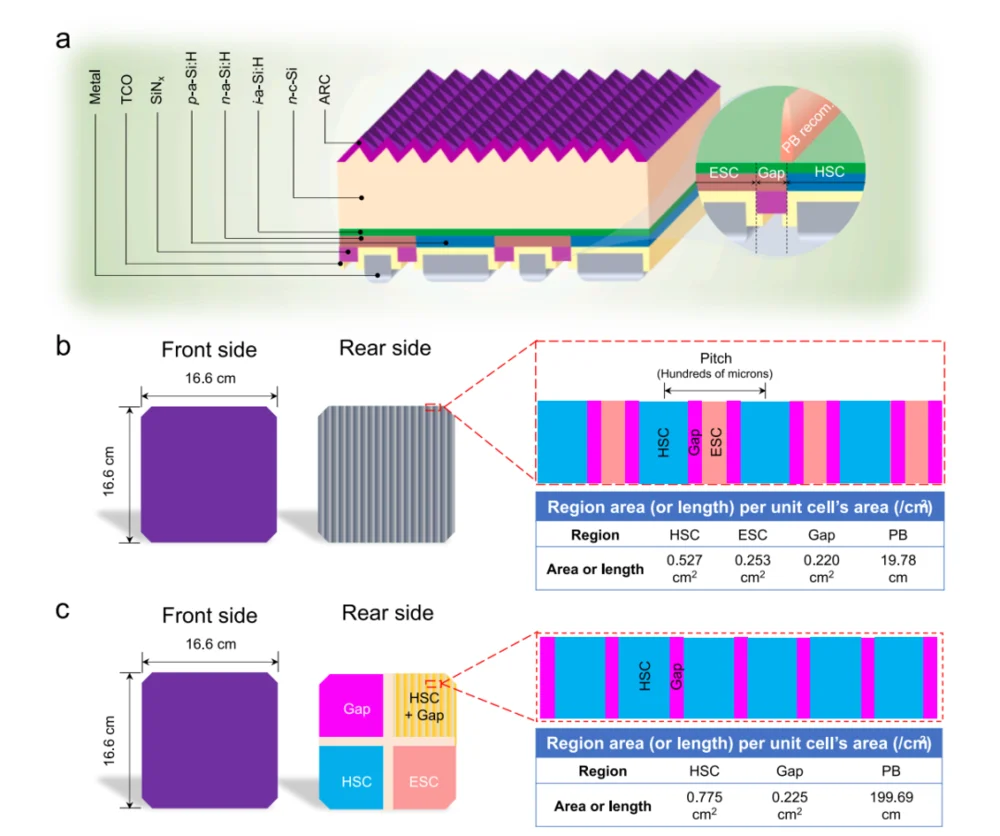
Fig. 5 : Un empilement HBC avec la frontière de polarité mise en évidence (a), et deux dispositions arrière avec leurs surfaces de régions (b, c). L'écart entre les régions sélectives aux électrons et sélectives aux trous est étroit, et la recombinaison à cet endroit est un mécanisme de perte à part entière plutôt qu'un effet secondaire de l'hétérojonction.
L'optimisation de HBC ne peut donc pas s'arrêter à l'hétérojonction. Comme les contacts de type n et de type p sont adjacents à l'arrière, la frontière de polarité entre eux devient une source de recombinaison distincte qui pèse sur le facteur de remplissage. Des recherches en 2025 ont analysé spécifiquement cette frontière, et c'est l'une des illustrations les plus claires du problème général des BC : plus vous empilez de fonctions sur une seule surface, plus les interfaces entre elles comptent.
5. HIBC : différents contacts de passivation sur une même cellule
TBC et HBC s'engagent chacun sur un seul système de contact. HIBC pose une question différente : si différents contacts de passivation ont des forces différentes, peuvent-ils être assignés à différentes régions d'une même face arrière selon ce dont chaque région a besoin ?
La réponse publiée dans Nature en 2025 était oui. HIBC combine un contact tunnel en polysilicium haute température avec un contact à hétérojonction basse température sur la même face arrière, et utilise le traitement laser pour améliorer localement le transport dans le contact de type p. Le résultat était un rendement de conversion de 27,81 pour cent avec un facteur de remplissage de 87,55 pour cent.
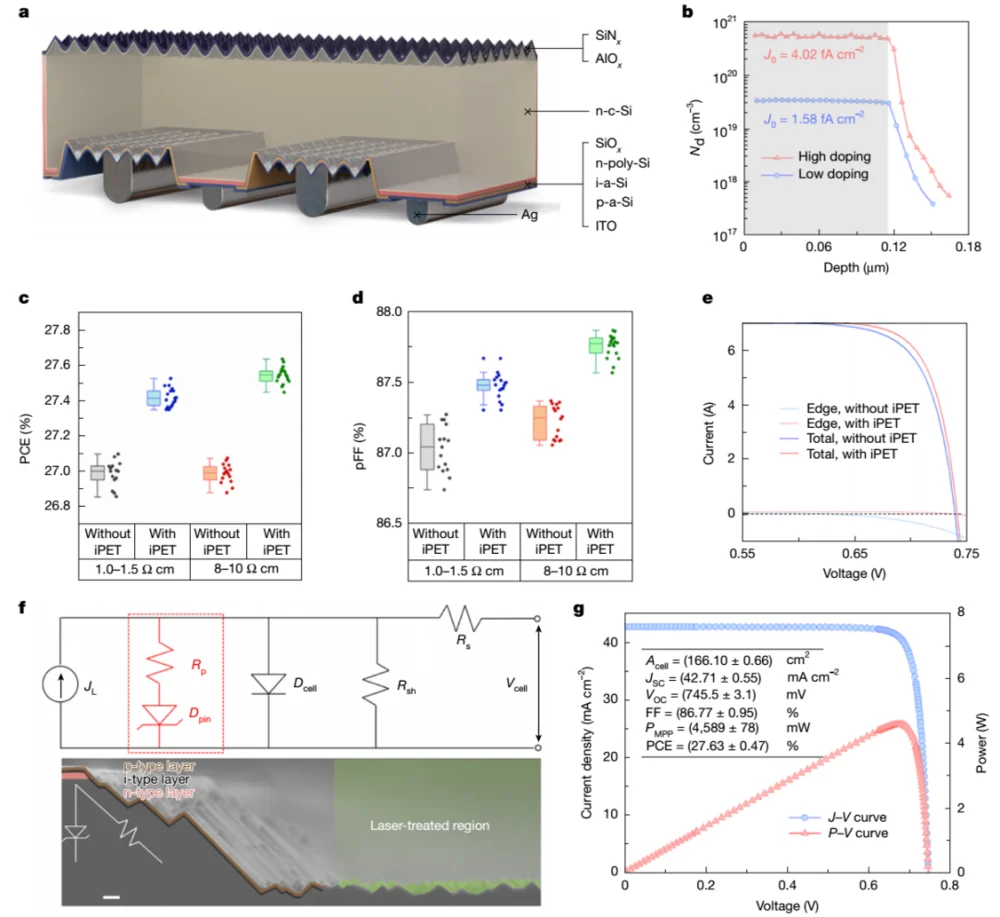
Fig. 6 : Résultats du dispositif HIBC, incluant l'empilement de couches avec la région traitée au laser (a), le profil de dopage (b), les distributions de rendement et de facteur de remplissage avec et sans le traitement laser (c, d), le circuit équivalent et la section transversale (f), et la courbe J-V (g). Notez que le vocabulaire a changé de « quelle structure gagne » à « quelle région a besoin de quoi ».
Le changement conceptuel compte plus que le chiffre. Une face arrière BC contient plusieurs régions fonctionnelles, et ces régions n'ont pas des exigences identiques en matière de passivation, de sélectivité des porteurs, de résistance de contact et de métallisation. HIBC configure les contacts par région au lieu d'appliquer une seule technologie de contact sur toute la cellule. C'est une philosophie de conception différente, et c'est le point où la feuille de route cesse d'être une échelle.
6. De l'innovation structurelle à la collaboration sur les procédés
Alignez les cinq voies sur une seule ligne et le schéma est clair : chaque étape résout un problème de recombinaison ou d'optique et transmet à l'étape suivante un problème de fabrication.
| Voie | Technologie clé | Problème résolu | Focus actuel |
|---|---|---|---|
| TOPCon | Contact de passivation SiOx / poly-Si | Recombinaison de contact | Qualité de passivation, résistance de contact |
| IBC | Contacts n et p tous deux sur la face arrière | Ombrage du métal avant | Structure arrière, frontière de polarité, métallisation |
| TBC | TOPCon + IBC | Recombinaison de contact sans ombrage avant | Contact de type p, compatibilité des procédés avec les lignes TOPCon |
| HBC | SHJ + IBC | Qualité de passivation la plus élevée sans métal avant | Recombinaison à la frontière de polarité, structuration arrière |
| HIBC | Contact tunnel en poly-Si + contact à hétérojonction, région par région | Optimiser chaque région arrière selon sa fonction | Amélioration localisée des contacts par laser, intégration |
Plus le rendement est élevé, plus la face arrière est complexe, et plus la fenêtre de procédé est étroite. Les contacts de type n, les contacts de type p, les frontières de polarité, les grilles métalliques et les ouvertures locales doivent tous rester dans les tolérances simultanément. Une dérive dimensionnelle ou une fluctuation de procédé dans l'un d'eux se manifeste par une résistance de contact, une perte par recombinaison ou une collecte de courant dégradée. C'est la substance de l'expression « de l'innovation structurelle à la collaboration sur les procédés » : le leadership en matière de rendement dépend désormais du maintien simultané de plusieurs procédés couplés stables.
7. Métallisation : le rendement et l'argent doivent être optimisés ensemble
La métallisation BC n'est pas une version agrandie de l'impression côté avant. Les deux polarités sont sur la face arrière, donc la grille doit collecter le courant dans une zone confinée tout en maintenant l'isolation électrique entre les régions adjacentes de polarité opposée. La largeur des doigts, le pas des doigts, le busbar, le pad de contact et la surface de contact affectent chacun les performances, et ils interagissent.
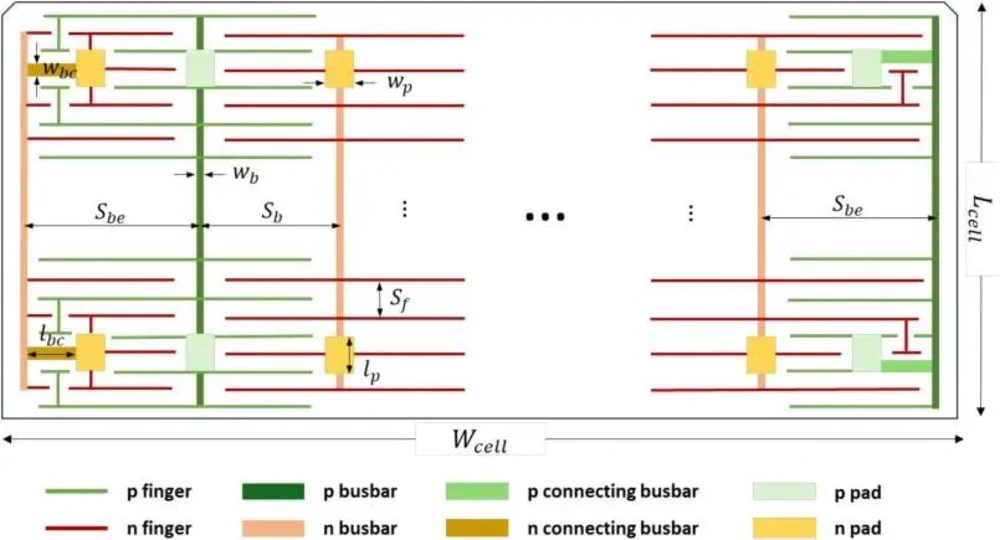
Fig. 7 : Paramètres de métallisation arrière pour une cellule TBC. La géométrie des doigts, l'agencement des busbars, les busbars de connexion et les dimensions des pads ne sont pas des choix indépendants ; chacun arbitre entre résistance série, précision d'impression et consommation d'argent.
Une étude de 2026 sur la conception de grilles TBC a analysé ces paramètres systématiquement et a placé le rendement de la cellule et la consommation de pâte d'argent dans un cadre d'optimisation unique, couvrant la largeur des doigts, le pas des doigts, le busbar, le pad de contact et les dispositions sans busbar. La conclusion pratique est que la métallisation BC doit être optimisée sur quatre axes à la fois : résistance de contact, résistance série, précision d'impression et consommation d'argent.
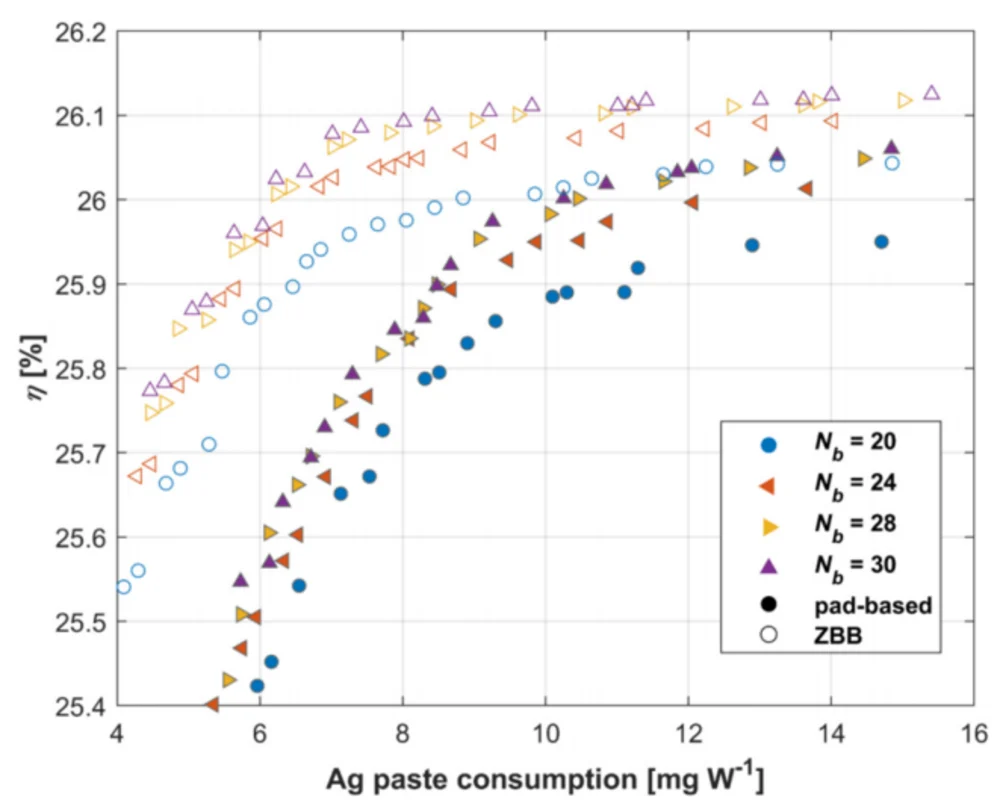
Fig. 8 : Rendement en fonction de la consommation de pâte d'argent pour différents nombres de busbars et pour les dispositions à base de pads versus sans busbar (ZBB). Les courbes s'aplatissent, ce qui signifie que les derniers incréments de rendement deviennent progressivement plus coûteux en argent, et le choix de la disposition décale toute la courbe plutôt qu'un seul point sur celle-ci.
C'est ici que la recherche commence à ressembler à de l'approvisionnement. L'argent est un coût récurrent qui évolue avec le volume de production, et une conception de grille qui achète deux dixièmes de pour cent de rendement avec une forte augmentation de la consommation de pâte constitue une proposition commerciale différente de celle qui atteint le même rendement avec une impression plus économe.
8. IBC à faible coût : supprimer la lithographie du flux
La complexité de fabrication de l'IBC a toujours été une question centrale d'industrialisation. La formation de régions intercalées de type n et de type p sur la face arrière repose traditionnellement sur la photolithographie et des étapes laser, et chaque étape supplémentaire ajoute de l'équipement, du temps de cycle et du coût.
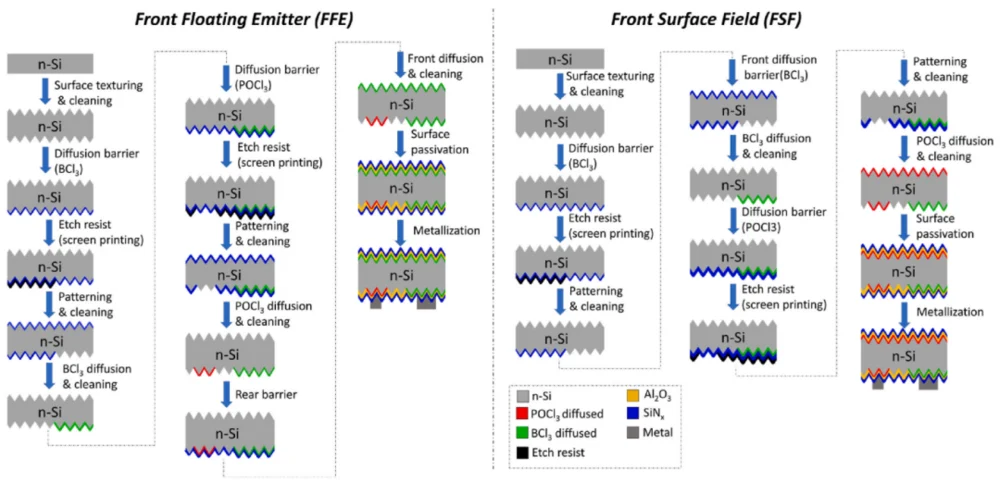
Fig. 9 : Deux flux IBC sans lithographie construits sur des barrières de diffusion sérigraphiées, utilisant soit un émetteur flottant avant, soit un champ de surface avant. Les deux reposent sur des équipements déjà standard dans les lignes de cellules plutôt que sur de nouvelles plateformes de procédé.
Une étude de 2026 a démontré une voie IBC entièrement sérigraphiée, sans lithographie et sans laser, utilisant une barrière de diffusion SiNx structurée pour réaliser une diffusion sélective du bore et du phosphore et complétant la cellule sur des équipements industriels matures, atteignant des cellules IBC de niveau 19 pour cent. Le chiffre phare est délibérément peu spectaculaire. Ce que le travail répond, c'est si l'IBC peut être construit avec moins d'étapes de procédé sur des équipements qui existent déjà, et cette question importe plus pour l'investissement en équipement et le coût de production qu'un autre record de laboratoire.
Lu parallèlement aux travaux sur la métallisation, la direction est cohérente : la frontière n'est plus « cette structure peut-elle atteindre 28 pour cent », mais « cette structure peut-elle être produite de manière reproductible, avec moins d'étapes, sur des outils qui peuvent être entretenus et fournis à l'échelle industrielle ».
9. Ce que cela signifie pour la sélection des équipements
Si le goulot d'étranglement est passé de la structure au procédé, alors les décisions d'équipement qui comptent ont suivi le même mouvement. Quatre d'entre elles méritent d'être pesées avant de spécifier une ligne BC.
| Décision | Pourquoi elle découle de la feuille de route |
|---|---|
| Qualité de découpe et de bord | Chaque voie BC dépend d'une surface arrière où plusieurs fonctions sont proches les unes des autres. La qualité de découpe et de scribage laser détermine dans quelle mesure cette surface est dégradée avant qu'un quelconque contact ne soit formé. Notre machine de découpe laser pour cellules BC SC-20P est spécifiée autour de cette étape. |
| Soudure sur une seule face | Dans l'IBC, le TBC et le HBC, tous les interconnects aboutissent sur une même surface à côté de structures de polarité opposée, de sorte que la tolérance de placement et le contrôle thermique importent davantage que sur une cellule conventionnelle. |
| Profondeur d'inspection | Un défaut de frontière de polarité ou de contact n'a pas de signature optique fiable. Les tests EL et IV par code-barres de module sont ce qui transforme un défaut latent en défaut détecté, comme expliqué dans Test EL : configuration en ligne vs hors ligne. |
| Budget d'étapes de procédé | L'IBC à bas coût existe parce que le nombre d'étapes détermine le coût. Un équipement qui fusionne des stations ou supprime une étape de lithographie change l'économie plus qu'un gain d'efficacité marginal. |
C'est aussi pourquoi ces voies ne se disputent pas la même usine. Le TBC hérite de la maturité du procédé TOPCon et convient aux fabricants exploitant déjà des lignes poly-Si. Le HBC convient à ceux qui disposent de la capacité hétérojonction. Le HIBC est une philosophie de conception région par région plutôt qu'une configuration de ligne que l'on peut acheter aujourd'hui. Et l'IBC à faible complexité cible les fabricants qui veulent un contact arrière sans mettre en place un flux à base de lithographie. Le choix est fonction de ce que vous exploitez déjà.
FAQ
Quelle est la différence entre IBC, TBC et HBC ?
Les trois sont des structures à contact arrière, ce qui signifie que les deux polarités sont à l'arrière et que l'avant ne porte aucune grille métallique. Elles diffèrent par la manière dont le contact est formé. L'IBC est l'architecture de base. Le TBC forme ses contacts arrière à l'aide du contact de passivation SiOx/poly-Si du TOPCon. Le HBC les forme à l'aide de contacts à hétérojonction de silicium constitués de silicium amorphe intrinsèque et dopé.
Qu'est-ce que le HIBC ?
Hybrid interdigitated back contact (contact arrière interdigité hybride). Au lieu d'appliquer une seule technologie de contact sur tout l'arrière, le HIBC attribue différents types de contacts à différentes régions arrière selon les besoins de chacune, combinant un contact tunnel en polysilicium à haute température avec un contact à hétérojonction à basse température et utilisant un traitement laser pour renforcer localement le contact de type p. Le résultat publié dans Nature en 2025 était de 27,81 % d'efficacité avec un facteur de remplissage de 87,55 %.
Pourquoi la frontière de polarité est-elle un problème ?
Parce que les deux polarités se trouvent côte à côte sur la même surface. Là où une région sélective aux électrons rencontre une région sélective aux trous, la recombinaison à cette frontière agit comme une voie de perte supplémentaire et réduit le facteur de remplissage. C'est une conséquence directe du fait de regrouper les deux contacts sur une seule face, et c'est pourquoi l'optimisation du HBC ne peut pas s'arrêter à l'hétérojonction elle-même.
Quelle quantité d'argent les cellules BC utilisent-elles ?
Suffisamment pour que la conception de la grille soit traitée comme un problème d'efficacité contre consommation plutôt que purement électrique. De récentes études sur les grilles TBC optimisent conjointement la largeur des doigts, le pas des doigts, les dimensions des busbars et des pads ainsi que la consommation de pâte d'argent, et les configurations sans busbar sont évaluées spécifiquement parce qu'elles déplacent ce compromis plutôt que de simplement le suivre.
L'IBC peut-il être fabriqué sans lithographie ?
Oui, et c'est une direction de recherche active. Une étude de 2026 a démontré une voie IBC entièrement sérigraphiée, sans lithographie ni laser, utilisant une barrière de diffusion SiNx structurée pour la diffusion sélective du bore et du phosphore, bâtie sur des équipements industriels matures et atteignant une efficacité de l'ordre de 19 %. L'intérêt de ce travail est la simplification du procédé plutôt qu'une efficacité record.
Quelle voie une nouvelle usine devrait-elle planifier ?
Partez de la base de procédé que vous possédez déjà plutôt que de l'efficacité publiée la plus élevée. Le TBC est l'étape la plus courte pour un fabricant exploitant des lignes TOPCon poly-Si, car il réutilise cette pile de passivation. Le HBC nécessite la capacité hétérojonction. L'IBC à faible complexité convient aux fabricants qui veulent un contact arrière sans flux à base de lithographie. Le classement des efficacités publiées et le coût d'entrée pratique sont deux ordres différents.
Réflexions finales
Les cinq voies se comprennent mieux comme une seule séquence continue de résolution de problèmes plutôt que comme cinq produits concurrents. Le TOPCon a résolu la recombinaison de contact et a laissé l'ombrage avant en place. L'IBC a supprimé le métal avant et a déplacé la difficulté vers l'arrière. Le TBC et le HBC fournissent chacun un système de contact différent pour cet arrière. Le HIBC cesse de traiter l'arrière comme une seule surface et le configure région par région. Ce qu'ils partagent tous désormais, c'est que la limite n'est plus le schéma de structure : ce sont l'économie de la métallisation, la qualité des bords et des frontières, le nombre d'étapes de procédé et la capacité à maintenir plusieurs procédés couplés stables simultanément. Si vous planifiez une ligne au format BC ou TOPCon, indiquez-nous le format de cellule, le schéma de contact et le format de module que vous visez, et nous étudierons la configuration de découpe, d'assemblage et d'inspection qui convient.