Points chauds, micro-fissures et PID : trois défaillances lentes des modules
Table des matières
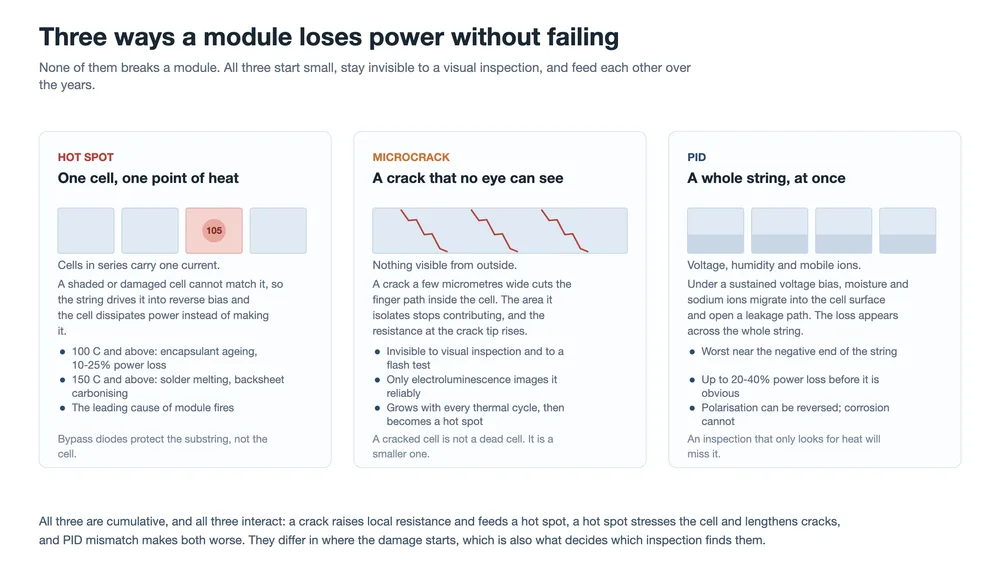
Réponse rapide : Les points chauds, les micro-fissures et le PID sont les trois modes de défaillance à l'origine de la plupart des pertes de puissance progressives des modules. Un point chaud est une cellule forcée en polarisation inverse qui chauffe ; une micro-fissure est une rupture cachée du chemin de courant à l'intérieur d'une cellule ; le PID est une migration induite par le champ qui abaisse la puissance de toute une chaîne. Ils diffèrent par l'endroit où le dommage commence, ce qui détermine quelle inspection les détecte : l'infrarouge pour les points chauds, l'électroluminescence pour les fissures et une mesure courant-tension au niveau de la chaîne pour le PID.
La plupart des défaillances de modules ne sont pas spectaculaires. Un module ne cesse pas de fonctionner ; il produit un peu moins chaque année, et la perte est assez faible pour être absorbée par le bruit de mesure d'un compteur de production. Au moment où la tendance devient évidente, le dommage s'accumule depuis des années.
Trois mécanismes expliquent la majorité de ce déclin lent. Ils sont généralement traités séparément, dans des sections différentes et par des spécialistes différents, mais ils partagent une structure : chacun est faible au départ, chacun est largement invisible à l'inspection visuelle, et chacun aggrave les deux autres.
Cette page examine les trois ensemble, en s'attachant à l'étape du processus où chacun se met en place. Deux des trois se décident sur la ligne de production plutôt que sur le terrain, et le troisième dépend de matériaux choisis lors de la fabrication du module.
Trois défaillances, une même signature
Avant d'aborder les mécanismes, il est utile de voir ce que les trois ont en commun. Aucun ne provoque une panne soudaine. Aucun n'est visible lors d'une inspection visuelle normale. Tous trois sont cumulatifs et, dans la plupart des cas, irréversibles : un point chaud laisse un dommage matériel même après la suppression de la cause, une fissure ne se referme pas et la part chimique du PID ne disparaît pas.
| Mode de défaillance | Où se situe le dommage | Premier signe | Réversibilité |
|---|---|---|---|
| Point chaud | Une cellule, un point, forcée en polarisation inverse | Une élévation locale de température sur une image infrarouge | La puissance se rétablit si la cause est supprimée tôt ; les matériaux dégradés ne récupèrent pas |
| Micro-fissure | À l'intérieur d'une cellule, le long du réseau de doigts | Une ligne sombre sur une image d'électroluminescence | Non réversible ; la zone isolée ne revient jamais |
| PID | Sur toute une chaîne, au pire à l'extrémité négative | Une baisse progressive du courant et de la tension de la chaîne | La polarisation peut être inversée ; la corrosion ne le peut pas |
Points chauds : une cellule forcée en polarisation inverse
Un module est une chaîne en série, et une chaîne en série fait passer un même courant dans chaque cellule. Une cellule qui ne peut pas produire sa part de ce courant ne se contente pas de se retirer. Les autres cellules continuent de pousser, et la cellule faible est forcée en polarisation inverse, où elle cesse de produire et commence à dissiper la puissance que le reste de la chaîne lui impose.
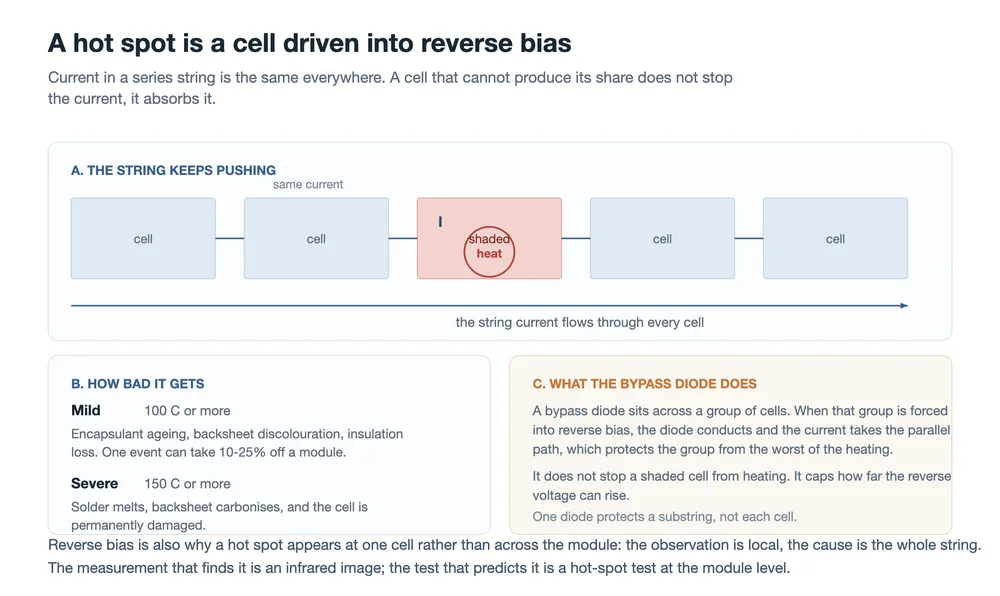
L'observation est locale et la cause ne l'est pas. Une fiente d'oiseau, une feuille, l'ombre d'un rail ou une seule cellule avec une mauvaise soudure produisent le même résultat : une petite zone à une température bien supérieure au reste du module. Le mécanisme est aussi la raison pour laquelle la solution la plus sûre est une diode bypass, qui n'arrête pas l'échauffement mais limite l'élévation de la tension inverse aux bornes d'un groupe de cellules.
Où cela se met en place
- Appariement des cellules. Une chaîne est aussi uniforme que son tri. Les cellules dont le courant diffère de celui de leurs voisines créent un déséquilibre permanent qui se comporte comme une ombre partielle.
- Joints de soudure et placement des rubans. Un joint à forte résistance de contact, ou un ruban mal positionné, produit un échauffement local sous courant normal. Le stringer est l'endroit où cela se décide.
- Vides de lamination. Un vide au-dessus d'une cellule piège la chaleur et réduit la surface disponible pour la diffuser, ce qui explique pourquoi la fenêtre de processus compte autant que le matériau.
- Dommage cellulaire. Une cellule fissurée est une cellule plus petite, et une cellule plus petite dans une chaîne en série est désaccordée. Le premier mécanisme de cette page est là où mène le second.
- Disposition des diodes bypass. Le nombre et la position des diodes déterminent la part du module protégée par chacune. Le boîte de jonction est l'endroit où cette disposition est réalisée.
Micro-fissures : le dommage avec lequel le module arrive
Une micro-fissure est une rupture de quelques micromètres de large à l'intérieur d'une cellule. Ce n'est pas une cellule cassée. Elle coupe localement le réseau de doigts, si bien qu'une région de la cellule cesse de contribuer et que la résistance à la pointe de la fissure augmente. Un test flash de puissance la remarque à peine, car la perte représente une fraction d'une cellule sur soixante ou soixante-dix.
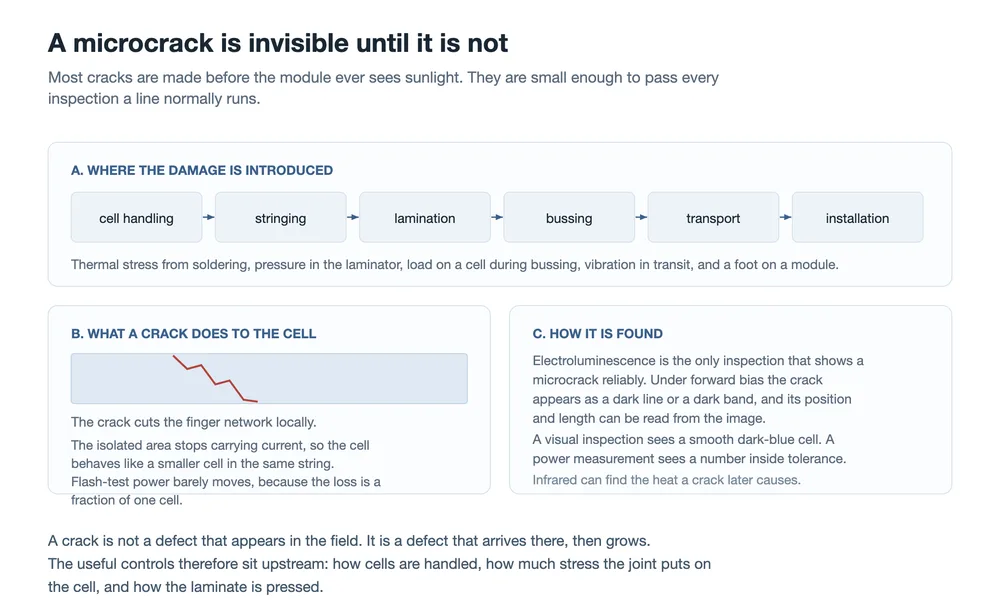
Le plus important est l'origine de la fissure. Dans la plupart des cas, elle est déjà présente lorsque le module est emballé : contrainte thermique lors du soudage, pression dans le lamineur, charge appliquée sur une cellule lors du bussing, choc au transport ou pied posé sur le verre lors de l'installation. Une fois qu'elle existe, le cyclage thermique sur le terrain la prolonge, et chaque extension supprime un peu plus du chemin de courant.
C'est aussi pourquoi la fissure est, des trois, la plus sensible au processus. Une ligne qui manipule des cellules plus fines, des rubans plus serrés et des températures de soudage plus élevées travaille plus près de la limite, et la preuve du changement apparaît sur l'image d'électroluminescence avant d'apparaître dans les données de puissance. La différence entre test d'électroluminescence en ligne et hors ligne est surtout une question du moment où cette preuve devient disponible.
PID : une migration induite par le champ
Le PID est l'exception. Sa cause se situe autant à l'extérieur du module qu'à l'intérieur. Trois conditions doivent être réunies simultanément : une tension soutenue entre les cellules et le cadre, de l'humidité à la surface du module et des ions mobiles capables de se déplacer sous le champ électrique. Retirez l'une d'elles et le mécanisme ne se produit pas.
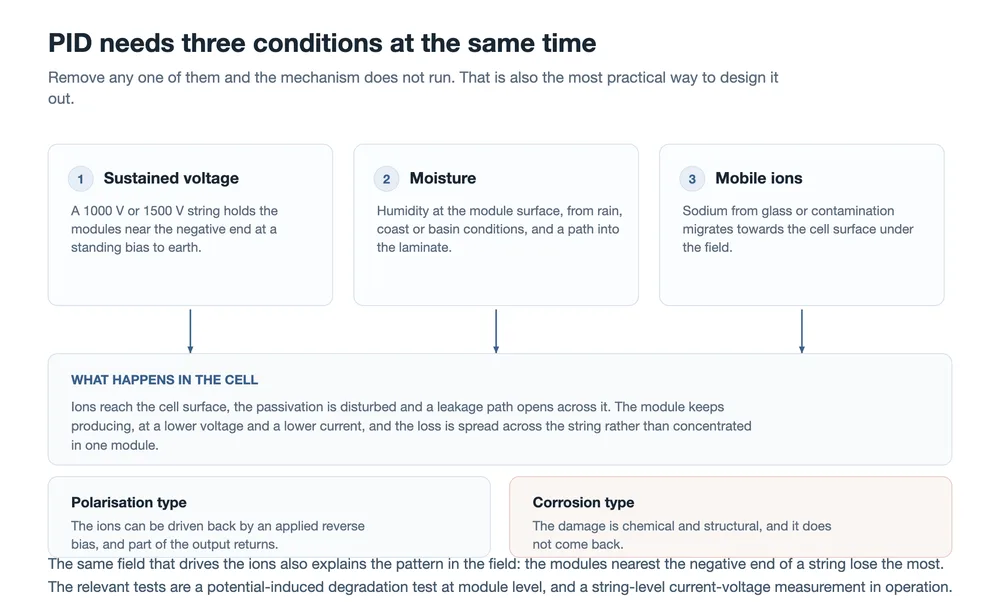
La répartition du champ découle du mécanisme. Dans une chaîne, les modules les plus proches de l'extrémité négative présentent la plus grande polarisation permanente par rapport à la terre, et ils se dégradent en premier et le plus fortement. C'est aussi pourquoi le PID est facile à manquer : un module isolé paraît normal, il n'y a ni chaleur ni dommage visible, et le seul signal est que la chaîne produit moins que ce qu'elle devrait. L'essai au niveau du module utilisé pour qualifier une conception contre ce phénomène est la norme IEC TS 62804-1.
Le résultat se divise en deux. Lorsque l'effet est une polarisation de la surface de la cellule, une polarisation inverse appliquée peut repousser les ions et récupérer une partie de la production, ce que font les fonctions de réparation nocturne. Lorsque le dommage est devenu chimique, la surface de la cellule elle-même est altérée et la perte est permanente. En pratique, une centrale observe un mélange des deux, c'est pourquoi la récupération est toujours partielle.
Comment les trois se renforcent mutuellement
Traiter les trois comme des problèmes distincts conduit à des correctifs séparés qui ne traitent chacun qu'une partie de la perte. Dans un module en service depuis plusieurs années, ils sont généralement présents ensemble et se renforcent mutuellement.
| Boucle | Mécanisme | Ce que cela signifie pour l'inspection |
|---|---|---|
| Fissure vers point chaud | Une fissure augmente la résistance locale, si bien que la zone qui l'entoure chauffe davantage sous un courant normal | Une étude infrarouge trouve la conséquence ; seule l'électroluminescence trouve la cause |
| Point chaud vers fissure | Une contrainte thermique répétée prolonge les fissures existantes et en crée de nouvelles | Un point chaud réparé n'annule pas le dommage mécanique qu'il a causé |
| PID vers les deux | Une perte sur toute la chaîne produit un désappariement, et le désappariement échauffe les cellules les plus faibles | Une mesure au niveau de la chaîne peut ressembler à une dégradation ordinaire jusqu'à ce qu'une image soit prise |
Ce que chaque inspection peut et ne peut pas prouver
Aucun essai unique ne couvre les trois, et chacun a un angle mort facile à oublier lorsque le résultat est conforme.
| Inspection | Ce qu'il montre | Ce qu'il ne montre pas |
|---|---|---|
| Inspection visuelle | Bris, contamination, délamination, décoloration | Rien à l'échelle d'une fissure ou d'un chemin de fuite |
| Électroluminescence | Fissures, zones inactives, certains défauts de contact et d'interconnexion | Il ne mesure pas la puissance, et une zone sombre est un indice plutôt qu'un verdict |
| Imagerie infrarouge | Où la chaleur est générée, dans les conditions de l'étude | Il ne peut pas distinguer un défaut de joint d'une fissure ou d'un ombrage partiel |
| Mesure de puissance | La production totale dans les conditions indiquées | Elle rapporte la somme de toutes les pertes et n'en identifie aucune |
| Essais de type | Si une conception résiste à une contrainte définie, comme un essai de point chaud ou un essai de PID | La réussite d'un échantillon ne décrit pas les unités sur le terrain |
La règle pratique consiste à associer une mesure sur l'ensemble du module à une image. Les données de puissance indiquent que quelque chose a changé ; l'image indique où. Un testeur d'électroluminescence portable existe précisément pour cette association sur le terrain, et le même instrument est utilisé sur la ligne. L'ensemble plus large des essais de qualification, et ce que chacun est conçu pour casser, est traité dans les tests de fiabilité des modules PV.
Où la ligne de production décide
Deux des trois défaillances sont largement décidées avant que le module ne quitte l'usine, et la troisième dépend de choix faits au même moment. Cela en fait une question de ligne et pas seulement de maintenance.
- Triage et appariement des cellules. Des tranches de courant plus serrées réduisent le désappariement permanent dont se nourrissent les points chauds.
- Contrainte de soudure et de ruban. Des profils à plus basse température et un placement maîtrisé réduisent à la fois les défauts de joints et la charge mécanique sur la cellule.
- Profil de laminage. Le vide, la température et la pression décident ensemble si un vide se forme au-dessus d'une cellule, et les vides comptent à la fois pour la fissuration et la diffusion de la chaleur.
- Manipulation après laminage. Le busage, le cadrage, le montage de la boîte de jonction et l'emballage sont les étapes où un module fini risque le plus d'être sollicité mécaniquement.
- Encapsulation et étanchéité des bords. Elles décident de la vitesse à laquelle l'humidité atteint la surface de la cellule, l'une des trois conditions nécessaires au PID.
- Boîte de jonction et disposition des diodes de dérivation. La disposition des diodes détermine quelle part du module est protégée lorsqu'une cellule défaille.
Aucune de ces décisions n'est le fait d'une seule machine. Ce sont des choix sur la façon dont chaque poste est configuré, c'est pourquoi la séquence des postes et l'agencement de la ligne constituent le bon niveau pour penser la durabilité du module.
FAQ
Laquelle des trois est la plus grave ?
Pour la sécurité, le point chaud : c'est le seul qui peut déclencher un incendie, car il concentre la chaleur en un seul endroit. Pour le chiffre d'affaires, le PID peut être le plus coûteux, car il dégrade toute une chaîne plutôt qu'un seul module. Pour la qualité de fabrication, la microfissure est la plus difficile, car elle est introduite par le procédé et reste invisible à la plupart des contrôles déjà réalisés sur une ligne.
Un point chaud peut-il être réparé ?
Si la cause est externe, comme une feuille ou une ombre, la retirer met fin à l'échauffement et le module revient à la normale. Si la cellule a déjà été endommagée, ou si l'encapsulant a vieilli, nettoyer le module ne restaure pas la production. L'échauffement cesse ; le dommage demeure.
Pourquoi un essai flash ne détecte-t-il pas les microfissures ?
Parce que la perte est faible par rapport au module et souvent à l'intérieur de la tolérance de mesure. Une fissure qui isole une partie d'une cellule sur soixante retire bien moins d'un pour cent de la production, et la distribution de puissance de la population de modules est plus large que cela. L'électroluminescence observe où circule le courant plutôt que sa quantité, c'est pourquoi elle voit la fissure.
Le PID est-il évitable en choisissant le bon module ?
En partie. Les matériaux et la construction du module déterminent sa sensibilité de conception, ce que le test PID au niveau du module est censé établir. Mais le côté système compte aussi : la tension que voit un module par rapport à la terre, la configuration de mise à la terre et l'humidité du site. Un module qui réussit le test peut encore se dégrader dans un lieu où les conditions sont plus sévères que les conditions d'essai.
À quelle fréquence faut-il inspecter une centrale ?
Il n'existe pas d'intervalle unique adapté à chaque site. Ce qui compte, c'est que l'inspection soit périodique et que les résultats soient comparables : la même méthode, les mêmes conditions et les mêmes coordonnées, afin qu'un changement entre deux campagnes ait un sens. Une campagne infrarouge et une campagne d'électroluminescence répondent à des questions différentes et gagnent à être planifiées ensemble.
Ces défaillances comptent-elles pour les nouvelles technologies de cellules ?
Elles changent plutôt qu'elles ne disparaissent. Des cellules plus fines et une interconnexion plus fine rendent la fissuration plus probable, des modules plus grands et des tensions de chaîne plus élevées modifient l'exposition au PID, et les technologies de cellules diffèrent par leur tolérance à l'ombrage et à la polarisation inverse. Les trois mécanismes demeurent ; leur poids relatif évolue.
Réflexions finales
La raison pour laquelle ces trois mécanismes sont regroupés n'est pas qu'ils se ressemblent. C'est qu'ils se comportent de la même manière : chacun commence sous le seuil d'un contrôle normal, chacun progresse discrètement, et chacun est plus facile à prévenir qu'à réparer. Un point chaud est une cellule qui transporte un courant qu'elle n'a pas produit, une microfissure est une cellule dont la surface est réduite, et le PID est une chaîne fonctionnant avec un chemin de fuite qu'elle n'avait pas auparavant.
Pour un fabricant, la conclusion utile est que la durabilité se fixe aux postes qui manipulent la cellule : tri, soudage, laminage et tout ce qui se trouve en aval du laminé. Pour un exploitant, c'est que les trois se détectent avec trois instruments différents, et qu'une centrale qui ne surveille que son compteur de production verra la perte sans jamais en voir la cause.
L'ombrage provoque-t-il toujours des points chauds ? La polarisation inverse expliquée
Pourquoi le busbar provoque des fissures de cellules lors du laminage
Tests EL pour panneaux solaires : en ligne ou hors ligne
Tests de fiabilité des modules PV et ce que chacun casse
Test de chaleur humide DH1000 : modes de défaillance et mécanismes
Pourquoi les cellules à contact arrière supportent mieux l'ombrage
Stations des machines de fabrication de panneaux solaires et agencement de la ligne
Testeur EL HD portable pour l'inspection des modules
Note sur les données : les plages de pertes citées dans cette page, 10 à 25 % pour un événement de point chaud sévère et 20 à 40 % pour un PID avancé, sont des plages couramment citées dans l'industrie plutôt que des résultats mesurés par nos soins, et elles varient selon le module, le site et la durée d'exposition. Les seuils de température sont des valeurs typiques pour un point chaud local, et non des limites normatives. Les méthodes d'essai mentionnées sont l'essai de point chaud au niveau du module de la IEC 61215 et l'essai de dégradation induite par le potentiel de la IEC TS 62804-1.
Associé : Comment un panneau solaire est fabriqué : chaque étape et chaque contrôle suit les défauts qui échappent à ces contrôles jusqu'au terrain.