Enfilage de modules solaires : un guide pratique
Table des matières
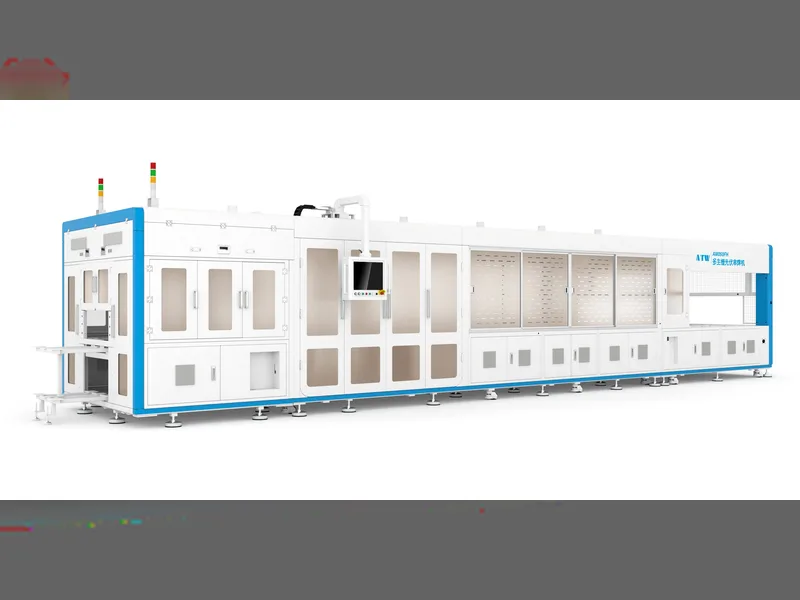
Réponse rapide : Le stringing est l'étape où les cellules solaires individuelles sont soudées en une chaîne série, et il détermine à la fois la puissance du module et le plafond du rendement de la ligne. Une tabbeuse place et soude le ruban sur chaque cellule ; une stringeuse dispose ensuite ces cellules en séquence et les assemble. Comme une cellule fissurée ou une soudure froide ne peut pas être réparée en aval, tout ce qui va mal ici est inscrit dans le module fini. Le travail pratique de stringing se résume à quatre variables : la flexibilité du format de cellule, le nombre de busbars pour les configurations multi-busbars, la précision du placement du ruban et le taux de casse. L'épaisseur du ruban compte aussi — un ruban plus fin réduit le coût matière et augmente la résistance, il existe donc un seuil en dessous duquel le gain d'efficacité obtenu au niveau de la cellule est reperdu au niveau du joint. Les plateformes machines telles que la classe ATW050 gèrent plusieurs formats de cellules sans changement de ligne.
Fabrication de modules PV · par Jerry, Ooitech
Introduction du produit
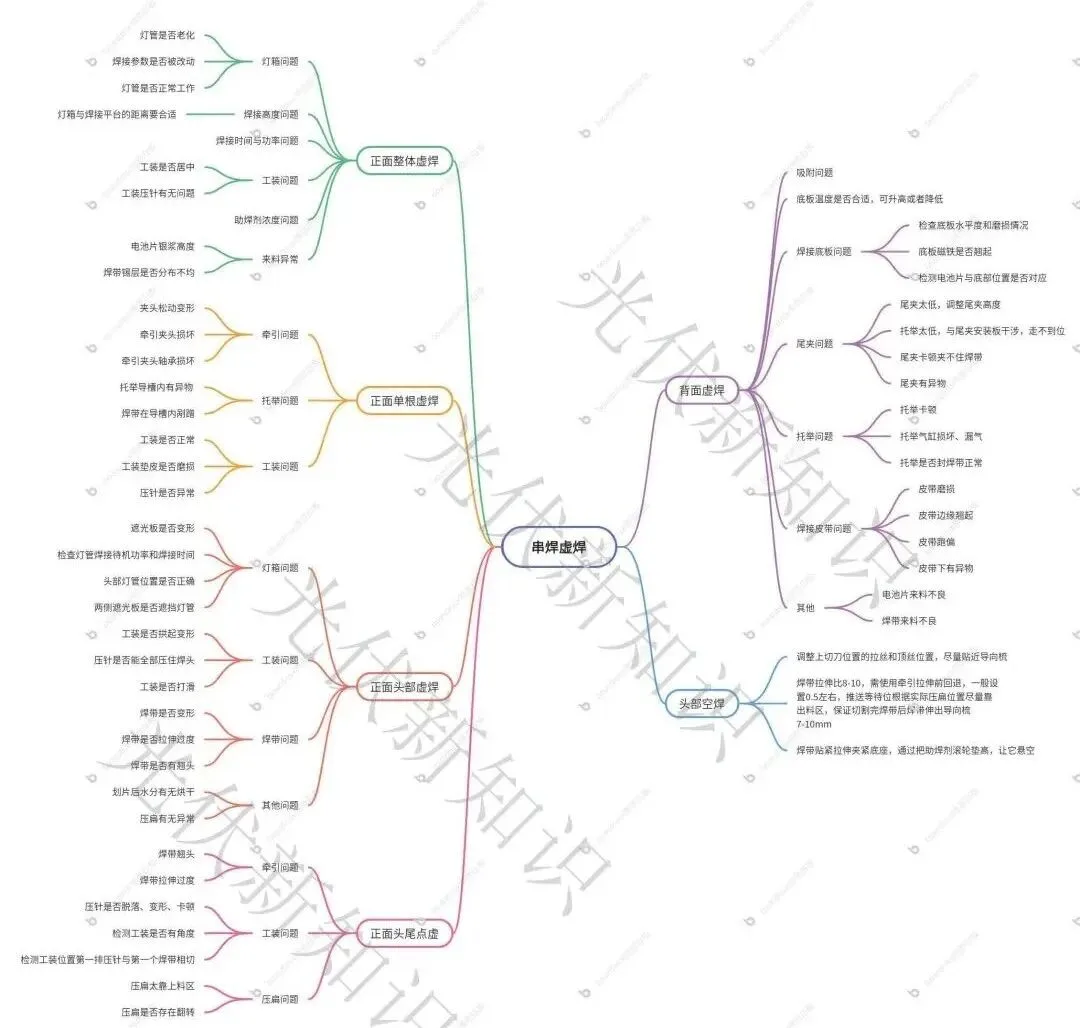
Pas de longue introduction. La carte mentale d'abord. Si cela vous aide, enregistrez l'article et téléchargez l'image. Vous pouvez également nous contacter via le backend WeChat pour rejoindre le groupe de discussion technique sur les modules PV et obtenir la version haute résolution. (Dites-nous simplement quelle partie vous gérez, comme le processus, la qualité, l'équipement ou la production.)
Avant d'aborder le dépannage des soudures froides, passons en revue le fonctionnement du câblage. Le ruban, tiré par le mécanisme d'extraction, est placé précisément au-dessus du busbar de la cellule. Ensuite, le support de soudure descend, et les broches de pression du support appliquent une pression sur le ruban pour qu'il touche le busbar. La cellule se déplace sous la boîte à lumière de la machine, où l'infrarouge chauffe le ruban et la cellule. L'étain sur le ruban fond et se lie à la pâte d'argent sur le busbar, formant un alliage métallique.
Une chose à garder à l'esprit. Pour toute inspection de soudure froide, vérifiez d'abord les zones blanches exposées (non liées). Si vous voyez du blanc exposé, traitez cela avant de juger la soudure elle-même. Tout ce qui suit utilise TOPCon l'enchaînement de cellules et l'enchaîneur ATW050 comme exemple.
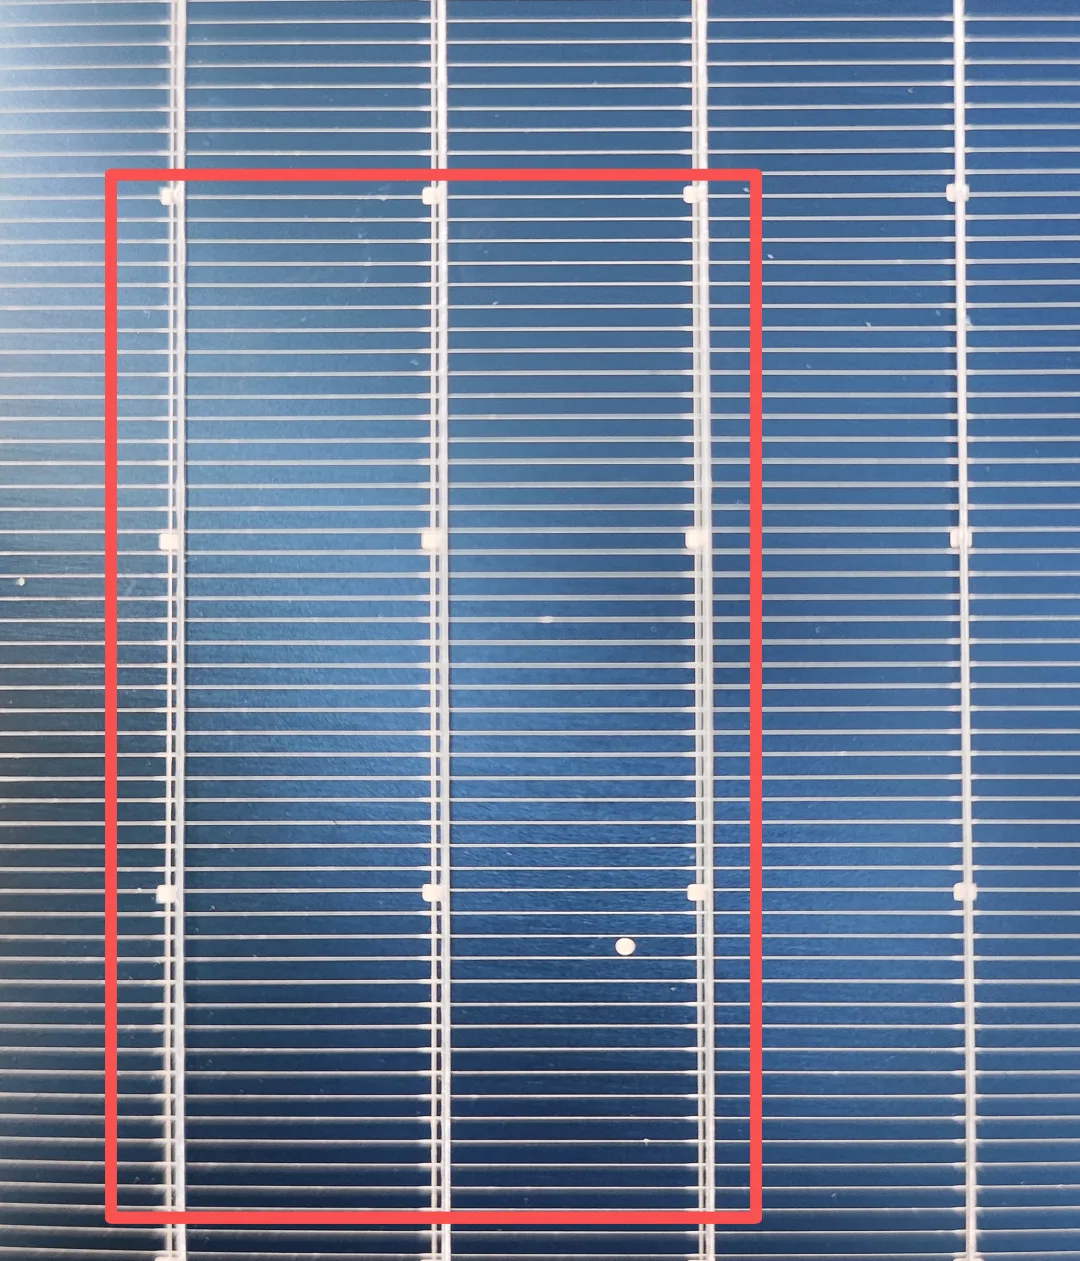
Comme illustré, les premier, deuxième et troisième rubans dans la boîte rouge sont blancs exposés. Le quatrième en dehors de la boîte est normal.
Paramètres techniques
1. Soudure froide sur toute la face avant
Lorsque toute la face avant présente une soudure froide, vérifiez ceci :
| Article | Ce qu'il faut examiner |
|---|---|
| Boîte à lumière | Concentrez-vous sur les paramètres de soudure. La boîte à lumière vieillit-elle ? Examinez tout ce qui affecte le chauffage de l'ensemble du panneau. |
| Hauteur de soudure | À l'arrêt, la boîte à lumière se soulève un peu pour éviter une sur-soudure de la cellule en dessous. Si l'écart entre la boîte à lumière et la plateforme de soudure est trop grand pendant la soudure, l'efficacité infrarouge diminue et vous obtenez une soudure froide. |
| Temps et puissance | Le temps de soudure et la puissance de la boîte à lumière sont les facteurs principaux. Vérifiez-les d'abord. |
| Concentration du flux | Flux anormal, surtout trop faible, ne parvient pas à nettoyer l'oxyde de la surface du ruban, et la qualité de soudure chute en soudure froide sur tout le panneau. |
| Matériau entrant | Les cellules avec trop peu de pâte d'argent provoquent une soudure froide ou excessive. Un revêtement d'étain inégal sur le ruban signifie que les points minces ne peuvent pas bien se lier à la pâte. Un flux expiré ou dégradé n'élimine pas les oxydes et la jonction échoue. |
| Fixation | La fixation est-elle centrée ? Une fixation décentrée signifie que les broches de pression ne peuvent pas maintenir le ruban contre la barre bus, laissant un espace et une soudure froide. Vérifiez également les broches de pression elles-mêmes. |
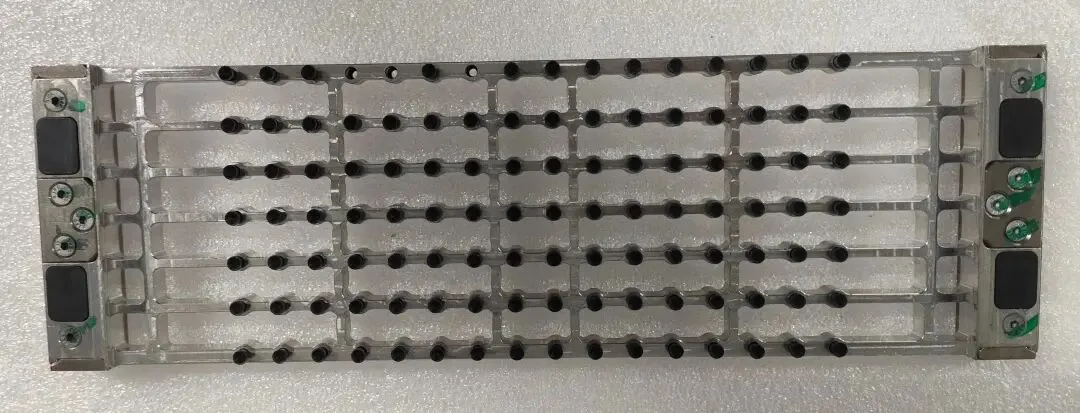
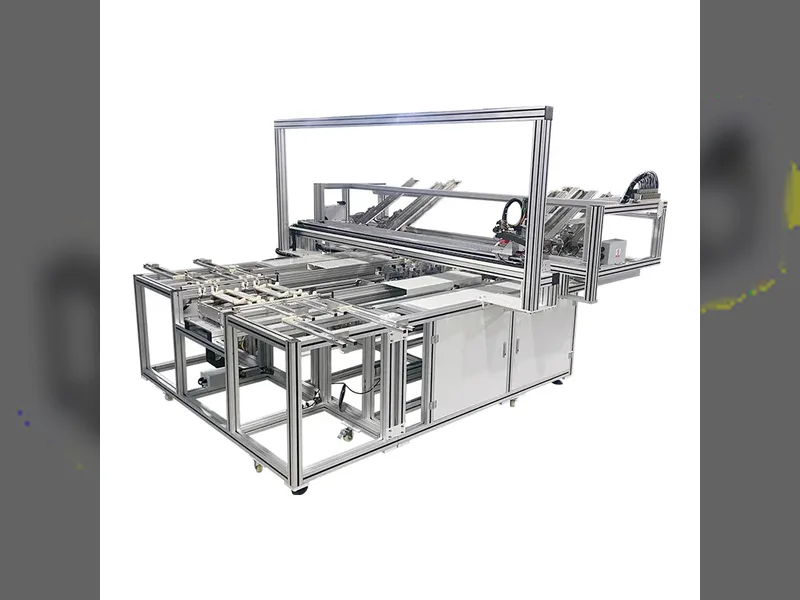
Fixation de soudure 16BB
2. Soudure froide du ruban unique avant
Puisqu'il s'agit d'un ruban unique, vérifiez simplement le mécanisme lié à ce ruban spécifique.
| Article | Ce qu'il faut examiner |
|---|---|
| Tirage | Pince de tirage desserrée, pince endommagée ou roulement de pince défectueux. Tout défaut sur le mécanisme de ce ruban unique met le ruban hors position et nuit à la jonction. |
| Levage | Corps étranger dans la rainure de guidage de levage, ou le ruban qui gratte à l'intérieur de la rainure. |
| Fixation | Fixation normale ? Coussin de fixation usé ? Broche de pression anormale ? |
| Tube lumineux | Pour une soudure froide à un endroit fixe, vérifiez le tube lumineux à cette position pour un vieillissement ou une puissance incorrecte. |
| Coupeur | Après la coupe, le ruban a-t-il des pliures ou des bavures ? Les deux font que le ruban gratte sur la courroie ou d'autres pièces et ruinent la jonction. |
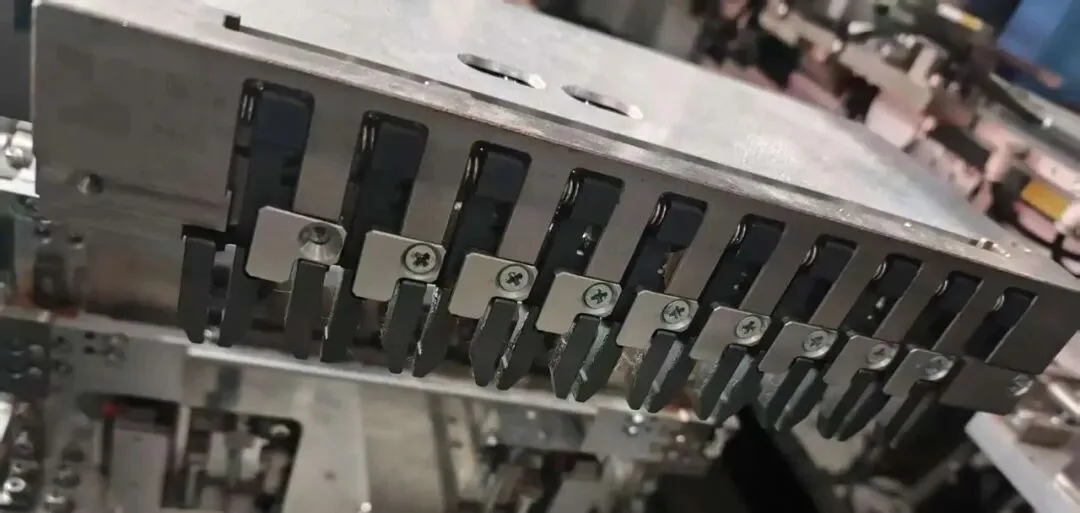
Mécanisme de tirage de la machine à souder 10BB
3. Soudure froide de la tête avant
| Article | Ce qu'il faut examiner |
|---|---|
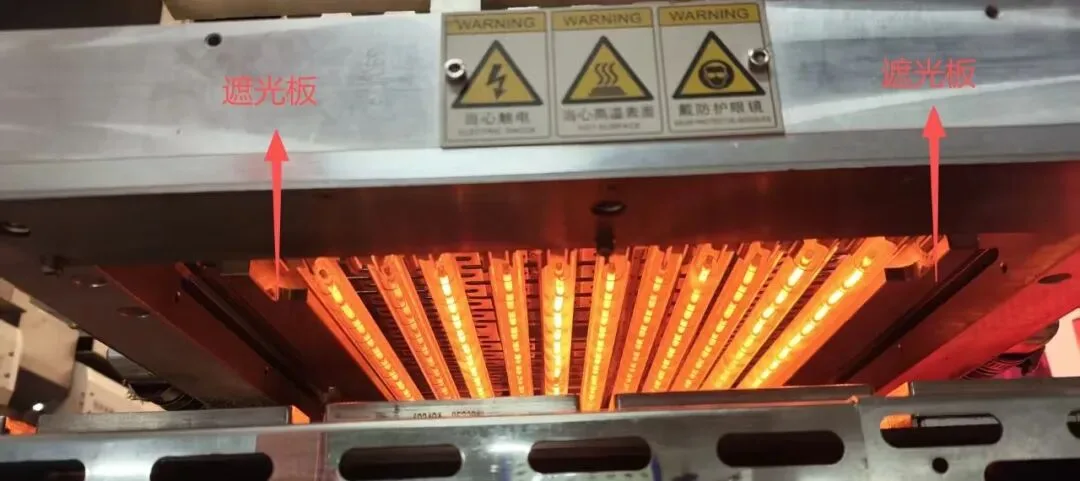
| Boîte à lumière | La plaque d'ombrage est-elle déformée ou bloque-t-elle le tube lumineux ? Une position incorrecte de la plaque d'ombrage laisse le ruban fondre l'étain avant qu'il n'entre dans la boîte lumineuse, c'est une fusion prématurée de l'étain, et vous obtenez une soudure froide de la tête. Vérifiez la puissance de veille et le temps de soudure du tube lumineux. |
| Fixation | La fixation est-elle arquée ou déformée ? Une fixation arquée ne peut pas presser le ruban, donc une soudure froide apparaît. Toutes les broches de pression tiennent-elles la tête de soudure ? La fixation glisse-t-elle ? |
| Ruban | Les pliures ou étirements excessifs du ruban déformé ne peuvent pas s'aligner avec la barre bus, provoquant une soudure froide. Vérifiez également les extrémités de ruban soulevées, qui ne peuvent pas toucher la barre bus. |
| Autre | L'humidité a-t-elle été séchée après la coupe des cellules ? |
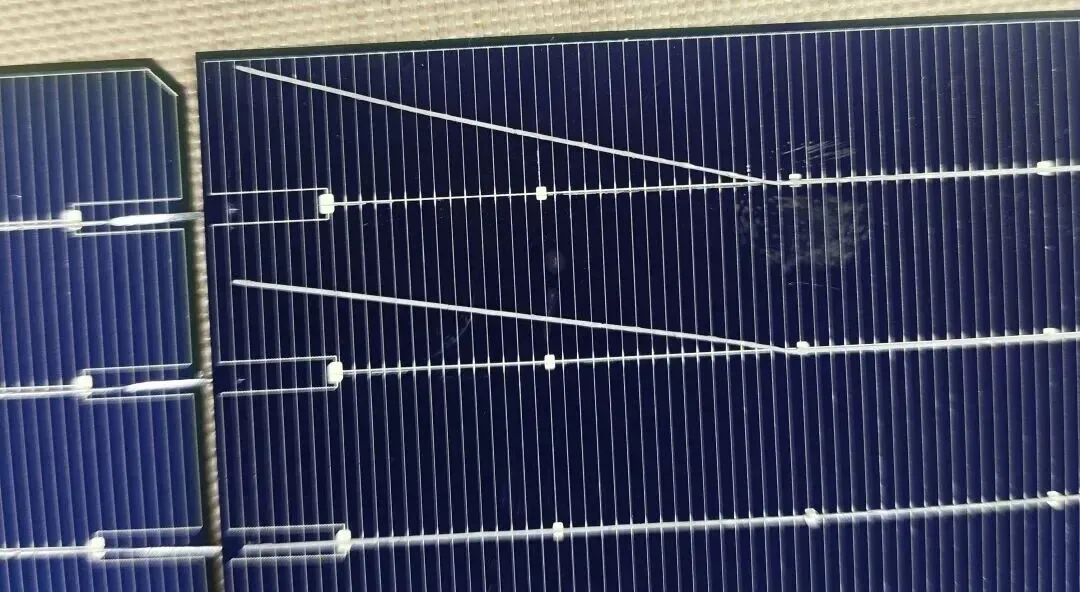
4. Soudure froide ponctuelle de la tête et de la queue
| Article | Ce qu'il faut examiner |
|---|---|
| Tirage | Extrémité de ruban soulevée ou ruban trop étiré. |
| Fixation | La goupille de pression est tombée, déformée ou coincée. Une soudure froide ponctuelle provient généralement d'un problème de goupille de pression. Sans la goupille, le ruban ne peut pas atteindre la barre omnibus. |
| Aplatissement | Aplatissement trop près de la zone de chargement, ou aplatissement qui se retourne. |
5. Soudure froide côté arrière
| Article | Ce qu'il faut examiner |
|---|---|
| Adsorption | Lorsque l'adsorption de la plaque de base est désactivée, la cellule et le ruban se déplacent l'un par rapport à l'autre pendant le mouvement, provoquant une soudure froide arrière. (Généralement sur tout le côté arrière.) |
| Plaque de base de soudage | Mauvaise planéité de la plaque de base ou usure importante. L'aimant de la plaque de base est-il soulevé ? Les positions de la cellule et de la base correspondent-elles ? |
| Pince de queue | Pince de queue trop basse, coincée, incapable de saisir le ruban, ou présence de corps étrangers à l'intérieur. |
| Levage | Levage bloqué, vérin endommagé ou fuyant, ou scellement anormal du ruban, ce qui fait rebondir et déplacer le ruban et ne le positionne pas correctement. |
| Courroie de soudage | Courroie usée, bords soulevés, ou corps étrangers sous la courroie déplacent le ruban arrière pendant que la cellule et le gabarit se déplacent. (Rien d'autre ne l'affecte. Le ruban avant est maintenu par le gabarit et ne se déplacera pas facilement.) |
| Autre | Mauvaises cellules entrantes ou mauvais ruban entrant. |
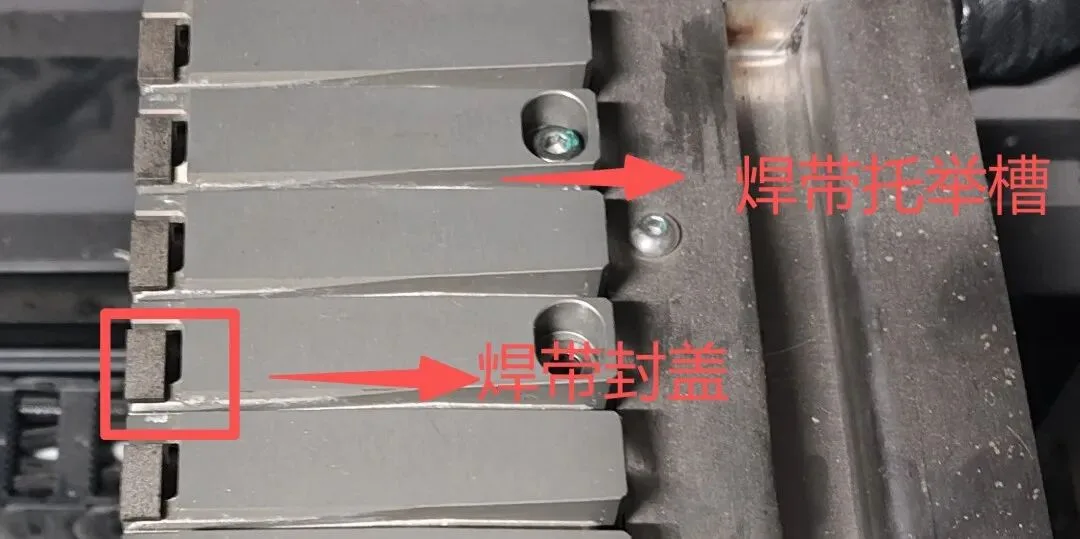
Devinez pour combien de BB ce gabarit de levage est conçu. (PS : ne l'ai pas utilisé depuis six mois.)
Avantages techniques
Dépannage logique d'abord : vérifiez toujours le blanc exposé avant de juger la soudure, afin de corriger le vrai défaut et non le symptôme
Méthode basée sur l'emplacement : panneau complet avant, ruban unique, tête, queue et côté arrière ont chacun leur propre liste de contrôle, ce qui permet de cibler rapidement
Couverture des causes racines : boîte à lumière, dessin, levage, gabarit, ruban, flux, plaque de base et courroie sont tous mappés à des types de défauts spécifiques
Référence réelle en ligne : conçu autour des cellules TOPCon et de la machine à souder ATW050, correspondant à ce que les opérateurs voient réellement sur le terrain
Application produit
Cette logique de dépannage s'applique à toutes les gammes de modules courantes. Sur la face avant, le boîtier lumineux, le centrage du gabarit et la concentration du flux expliquent généralement les problèmes sur l'ensemble du panneau, tandis que les défauts de ruban unique et de tête renvoient aux mécanismes de tirage et de coupe. Sur la face arrière, l'adsorption, la planéité de la plaque de base et l'état de la courroie sont les suspects habituels. Que vous utilisiez une machine de soudage 10BB, 16BB ou MBB, la même correspondance défaut-mécanisme permet aux équipes de process, qualité, équipement et production de rester sur la même longueur d'onde lors d'une recherche de soudure froide.
Point de vue d'Ooitech
Ce que nous voyons sur les lignes réelles correspond étroitement à ce guide : la plupart des plaintes de soudure froide remontent au centrage du gabarit et à l'état du flux bien avant que le boîtier lumineux lui-même soit en cause, donc vérifier d'abord le blanc exposé permet d'économiser beaucoup de temps de démontage inutile. Les barres omnibus TOPCon sont plus fines et la fenêtre de pâte d'argent est étroite, c'est exactement pourquoi la planéité du ruban et l'état des broches de pression comptent plus qu'à l'époque du PERC. Nous réglons ces paramètres lors de la mise en service et de la formation des opérateurs pour chaque ligne de modules que nous livrons, et si vous voulez voir des configurations de soudage comme le flux de type ATW en action, la chaîne YouTube Ooitech à l'adresse www.youtube.com/ooitech contient de nombreuses images d'usine qui valent le coup d'œil.
Remarque : l'article fait référence au « Résumé des défauts de soudure » d'ATW.