Traces d'escargots sur les panneaux solaires : causes et prévention
Table des matières
Traces d'escargots sur les panneaux solaires : causes et prévention
Une ligne grise ou jaune-brun apparaît le long d'une fissure de cellule des mois après l'installation, et le module est mis en cause. Les traces d'escargot sont généralement esthétiques. La fissure en dessous ne l'est pas. Sur une ligne de modules, la fissure est la partie que vous contrôlez.
Fabrication de modules PV · Fiabilité et inspection des modules · par Jerry, Ooitech
1. Ce qu'est une trace d'escargot, et ce qu'elle n'est pas
Une trace d'escargot, également appelée piste d'escargot ou marque de ver, est une décoloration grise, jaune-brun ou foncée sur la face avant d'un module en silicium cristallin. Elle suit généralement un doigt de grille en argent, un bord de cellule ou le tracé d'une fissure de cellule. Ce dernier motif est à l'origine du nom : la décoloration suit la fissure comme une traînée traverse le verre.
L'IEA PVPS, le programme collaboratif international sur les systèmes photovoltaïques, décrit une piste d'escargot comme une décoloration de la métallisation avant et rapporte qu'elle devient généralement visible environ trois mois à un an après l'installation. Le moment varie selon la conception du module et l'environnement d'exploitation, ce qui explique pourquoi deux installations d'apparence identique peuvent diverger.
La distinction qui tranche la plupart des arguments commerciaux est la suivante : la traînée visible et le défaut électrique sous-jacent ne sont pas la même chose. Les directives actuelles de l'IEA PVPS indiquent que les pistes d'escargot elles-mêmes n'ont aucune influence directe démontrée sur les performances du module. Ce qui peut réduire la production ou créer un échauffement anormal est une condition associée : une fissure de cellule qui sépare une région active, un doigt de grille endommagé, une interconnexion défectueuse ou une désadaptation de courant à l'intérieur d'une sous-chaîne.
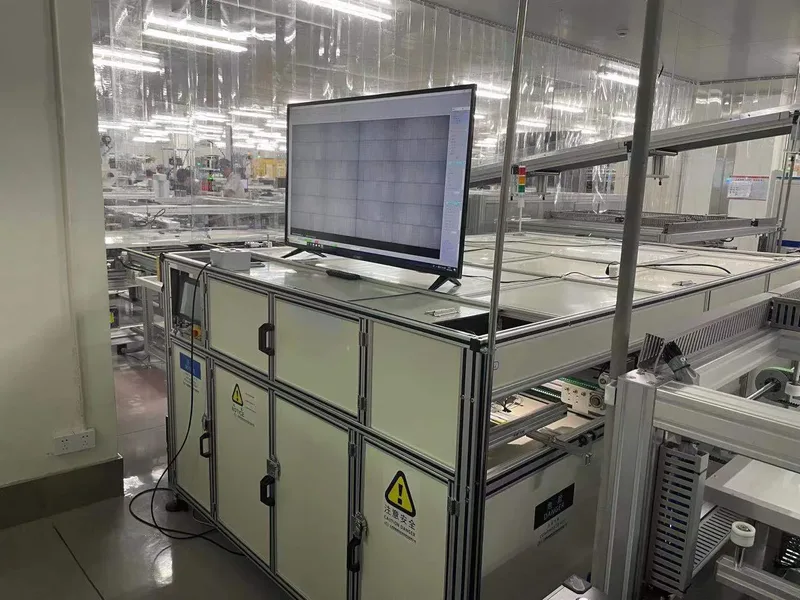
Fig. 1 : Une station d'inspection EL en ligne sur une ligne de modules. Le moniteur affiche l'image d'électroluminescence, où une fissure apparaît comme une ligne sombre. Une trace d'escargot observée sur le terrain suit souvent exactement cette ligne.
| Une trace d'escargot est | Une trace d'escargot n'est pas |
|---|---|
| Décoloration de la métallisation avant, visible à l'œil | Preuve que le module a perdu de la puissance |
| Un motif qui suit généralement une fissure, un bord de cellule ou un doigt de grille | Preuve que la fissure a été faite sur votre ligne de production |
| Preuve qu'un chemin et une chimie étaient tous deux présents | Le même mode de défaillance que le PID, le LID ou le LeTID |
| Souvent lente à se développer et souvent stable une fois formée | Une raison automatique de rejeter une expédition |
2. Comment se forme une trace d'escargot : fissure, chimie et transport
Aucune cause unique ne produit une trace d'escargot. Les preuves publiées pointent vers une interaction, et trois conditions doivent se chevaucher avant que quoi que ce soit ne devienne visible.
| Condition | Ce que cela signifie sur un module | Ce que vous pouvez influencer |
|---|---|---|
| Un chemin | Une microfissure, un bord de cellule ou un espace entre les cellules qui permet aux espèces de se déplacer le long de la métallisation | Manipulation des cellules, découpe, enfilage, pose, lamination et charges de cadrage |
| Une chimie | La métallisation en argent réagissant avec des espèces réactives pour former des composés d'argent décolorés | Formulation de l'encapsulant et de la feuille arrière, et leurs additifs |
| Transport | Gaz et produits volatils se déplaçant à travers les couches polymères, plus les UV et la température entraînant la réaction | Propriétés barrières du stratifié et nomenclature des matériaux en tant que système |
Les preuves chimiques sont plus spécifiques que l'explication populaire. La microscopie et les études chimiques ont lié la décoloration des traces d'escargot à des changements dans le système de métallisation en argent. Meyer et ses collaborateurs ont identifié des nanoparticules d'argent dans l'encapsulant immédiatement au-dessus des doigts de grille affectés. Peng et ses collaborateurs ont identifié des nanoparticules de carbonate d'argent sur des grilles d'argent décolorées. D'autres investigations ont rapporté de l'acétate d'argent, du phosphate d'argent, du carbonate d'argent et du sulfure d'argent sur des modules exposés sur le terrain. Fan et ses collaborateurs ont identifié de l'acétate d'argent et proposé un mécanisme impliquant la grille d'argent, l'oxygène et l'acide acétique près d'une microfissure.
Ces découvertes ne constituent pas une voie universelle unique, et cela importe pour la façon dont vous spécifiez les matériaux. Le terme « trace d'escargot » décrit une décoloration visuellement similaire que plus d'une interaction matérielle peut produire.
Un résultat en particulier devrait changer votre façon de lire les affirmations des fournisseurs. Fan et ses collaborateurs ont modélisé le processus et réalisé des tests accélérés. Dans leurs résultats, une microfissure associée à un espace de cellule agissait comme un chemin de transport. La transmission d'oxygène à travers la feuille arrière avait une influence importante sur la formation d'acétate d'argent. Dans la plage de transmission de vapeur d'eau examinée dans cette étude, la transmission de vapeur d'eau n'a pas été trouvée comme contrôlant la formation des traces d'escargot.
Une fissure est une condition préalable courante à une trace alignée sur une fissure, mais elle n'est pas suffisante. De nombreuses cellules fissurées ne développent jamais de trace visible. L'IEA PVPS identifie la combinaison des matériaux du module, du rayonnement UV et de la température comme une raison importante pour laquelle la sensibilité diffère entre les conceptions de modules.
3. Snail Trail, PID et LID : trois modes de vieillissement, trois clauses
Ces trois termes sont mélangés dans les documents de spécification, et cette confusion coûte cher. Ils ont des facteurs différents, des preuves différentes et des clauses d'essai différentes. Rédiger une clause générale « aucune dégradation » ne couvre correctement aucun d'entre eux.
| Snail trail | PID | LID / LeTID | |
|---|---|---|---|
| Facteur principal | Un chemin de migration plus la chimie de la métallisation à l'argent, avec transport d'oxygène, UV et température | La tension système combinée à l'humidité et à la température, entraînant la migration des ions et la mise en court-circuit | Cinétique des défauts liés au silicium massif et à l'hydrogène sous illumination et chaleur |
| Comment cela se manifeste | Décoloration visible suivant une fissure, un doigt de grille ou un bord de cellule | Perte de puissance et mise en court-circuit, souvent pondérées vers les bords de cellule près du cadre | Perte de puissance sans motif visible caractéristique |
| Dans l'image EL | Coïncide souvent avec une fissure ; régions inactives là où la fissure sépare la zone active | Régions sombres, souvent pondérées vers les bords, affectant de nombreuses cellules | Perte progressive de contraste plutôt qu'un motif localisé unique |
| Preuves à demander | Enregistrement visuel plus image EL plus courbe I-V par rapport à une référence | Données d'essai de chaleur humide et de contrainte en tension selon IEC TS 62804 | Mesure de soak sous illumination et de stockage à l'obscurité sur le type de cellule que vous achetez |
Pour le LID et le LeTID spécifiquement, le comportement dépend de la technologie de cellule et ne peut pas être transféré d'un type de cellule à un autre. Nos propres mesures sur des cellules n-type à contact arrière relient le coefficient de température en régime permanent, la dynamique du LeTID et la fuite à l'obscurité, et la conclusion est explicitement limitée à la cellule mesurée plutôt qu'à la famille technologique. Si vous achetez une cellule différente, vous avez besoin des données de cette cellule. Nous couvrons l'approche de mesure plus en détail dans l' étude sur la dégradation thermique et le LeTID sur cellules n-type à contact arrière.
Pour le PID, la performance anti-dégradation de l'encapsulant est normalement citée selon IEC TS 62804, et la comparaison des encapsulants sur ce site liste ce paramètre pour chaque type de film. C'est le bon endroit pour ancrer une clause PID, car la défaillance est entraînée par l'environnement électrique et d'humidité que l'encapsulant doit supporter.
4. Où votre ligne crée la condition préalable : les fissures de cellules
Une snail trail a besoin d'un chemin. Du côté de la fabrication, ce chemin est une fissure, et les fissures proviennent d'une courte liste d'endroits. L'IEA PVPS identifie la manipulation des cellules, la découpe, le stringing, le brasage, le lay-up, la lamination, le cadrage et la pression mécanique locale comme sources potentielles, et ajoute l'emballage, le transport et l'installation comme sources majeures après production.
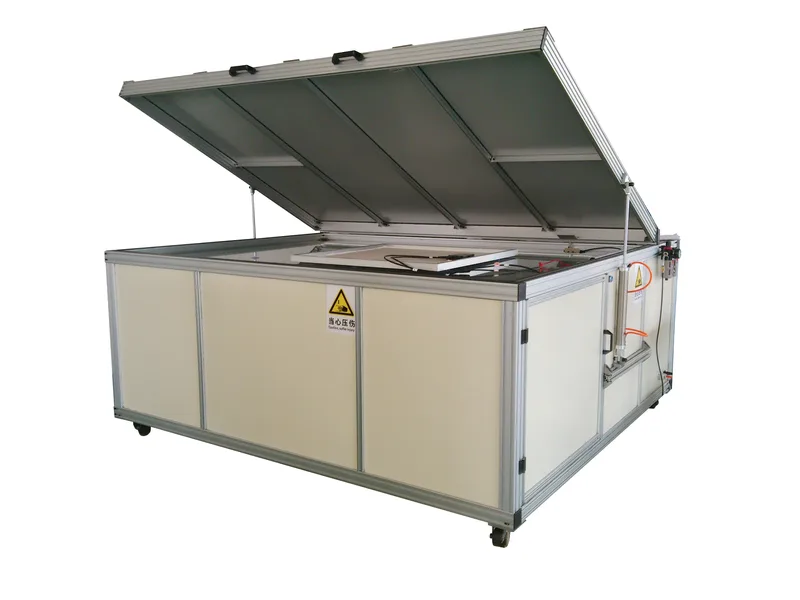
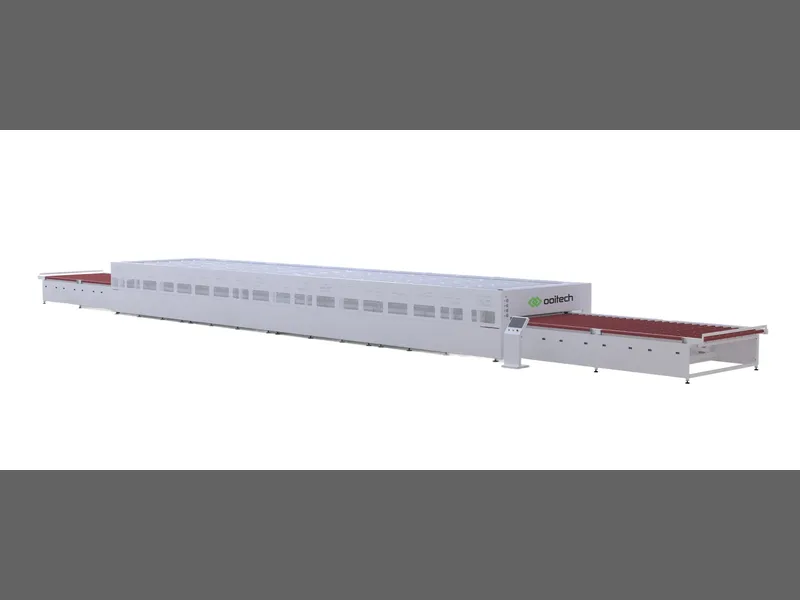
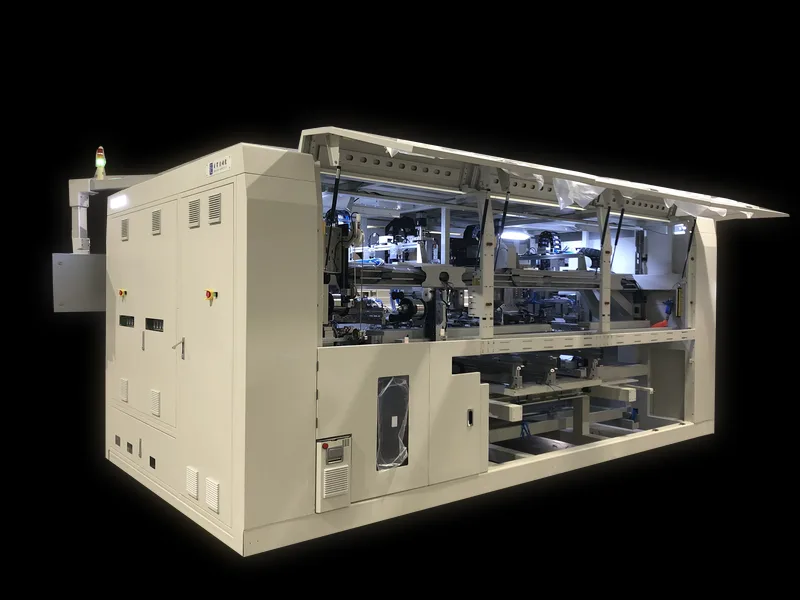
Fig. 2 : Un laminoir de module avec la chambre ouverte. La lamination applique chaleur et pression à l'ensemble du stratifié, donc toute fissure présente au lay-up est transportée dans le module fini et n'est plus bon marché à éliminer.
Deux signaux opérationnels méritent d'être surveillés. Premièrement, des motifs de fissures répétitifs sur plusieurs modules indiquent généralement un mécanisme lié à la production plutôt qu'un dommage de manipulation aléatoire. Deuxièmement, l'apparence d'une fissure seule n'identifie pas l'événement qui l'a causée, donc la question utile n'est pas « y a-t-il une fissure » mais « à quelle étape est-elle apparue ».
Cette question trouve une réponse si vous inspectez à plus d'un point. Ooitech conçoit l'inspection EL pour trois positions sur la ligne, et les différences de spécification entre elles sont ce qui vous permet de localiser une fissure au lieu de seulement la détecter.
| Modèle | Position | Imagerie | Taille de module couverte |
|---|---|---|---|
| OPT-M950B | En ligne, automatique, avant ou après layup | 8 caméras (4 EL + 4 VI) ; 0,5 mm/pixel EL, 0,1 mm/pixel VI ; cycle de test ≤20 s | Longueur 1650-2500 mm, largeur 992-1400 mm |
| OEL-CCD2400 | Hors ligne, semi-automatique, avant ou après lamination | 6 × 4 MP (24 MP au total), exposition 1-60 s | Jusqu'à 2600 × 1500 mm |
| OEL-S2400 | Hors ligne, semi-automatique, avant ou après lamination | 2 caméras, 6000 × 4000, exposition 1-60 s | Jusqu'à 2500 × 1400 mm |
| OPT-S110H | Niveau string, avant layup | Inspection de string de cellules | String, pas module |
5. Ce que l'EL peut et ne peut pas prouver à propos d'une trace
L'imagerie par électroluminescence est la méthode unique la plus informative pour décider si une trace visible coïncide avec une fissure et si une région électriquement inactive est présente. C'est aussi la méthode à laquelle on fait le plus souvent trop confiance.
Une image EL n'est pas une photographie avec un pass ou fail automatique. Le courant direct appliqué, la sensibilité de la caméra, l'exposition, la mise au point, la lumière ambiante, la température du module et la normalisation de l'image changent tous l'aspect de l'image. IEC TS 60904-13 spécifie comment les images EL doivent être capturées et traitées, et donne des indications pour l'interprétation qualitative. Une région sombre peut indiquer une fissure, un défaut d'interconnexion, une mise en court-circuit ou une interruption de doigt. La lire correctement signifie placer l'image EL à côté de l'image visuelle, de la conception du module et des données I-V.
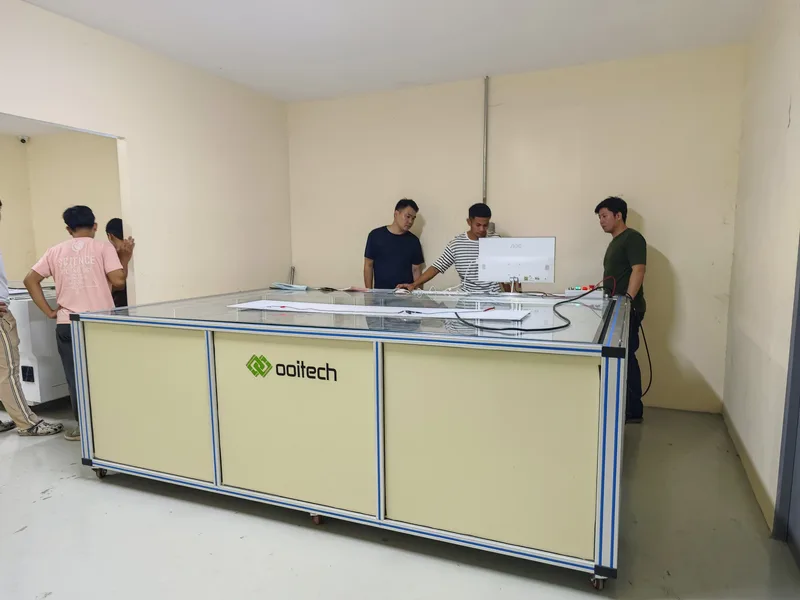
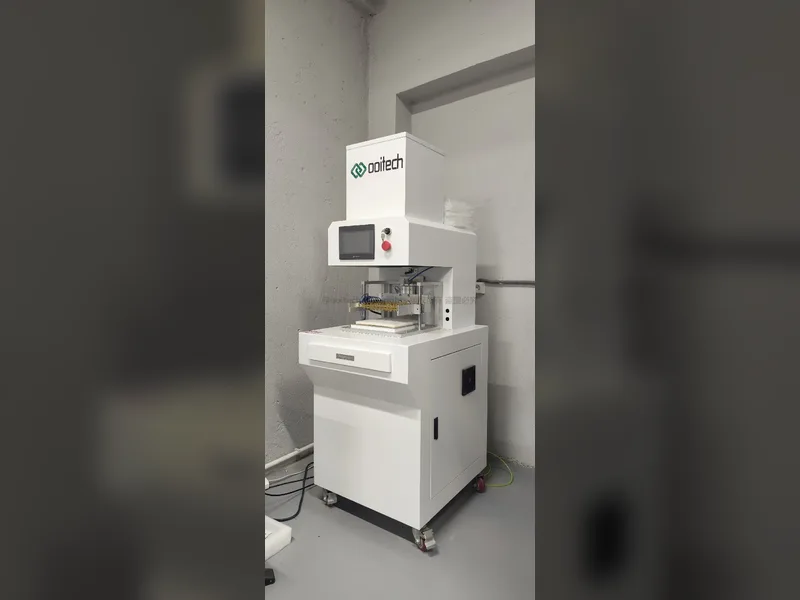
Fig. 3 : Une station EL hors ligne avec un plateau en verre. Comme le module est chargé à la main, la station n'est pas liée au temps de cycle de la ligne, ce qui en fait l'endroit pratique pour ré-inspecter un module suspect ou une unité retournée.
| Méthode | Ce qu'elle établit | Limitation principale |
|---|---|---|
| Inspection visuelle | Documente la trace, la délamination, les bulles, l'état du backsheet et les marques de brûlure | Ne peut pas montrer si une fissure a isolé une zone de cellule active |
| Imagerie EL | Révèle les fissures, les zones inactives et les interruptions de doigts | L'apparence dépend du courant, de l'équipement, de l'exposition et du traitement |
| Mesure I-V | Quantifie la puissance, le courant, la tension, le facteur de forme et la modification de la forme de la courbe | Nécessite des données fiables d'irradiance et de température ainsi qu'une base de comparaison valide |
| Thermographie infrarouge | Localise les températures anormales des cellules, sous-chaînes, diodes, câbles ou boîtes de jonction | Ne révèle pas la géométrie des fissures ni la cause chimique |
| Fluorescence UV | Révèle le vieillissement des polymères et les motifs de photoblanchiment autour des fissures et des bords de cellules | N'est pas une mesure quantitative de l'humidité et ne prouve pas une voie réactionnelle |
| Analyse en laboratoire | Identifie les composés d'argent, les produits de corrosion et la composition des polymères | Peut être destructive et coûteuse ; inadaptée au criblage à l'échelle d'une centrale |
Deux limites méritent d'être énoncées clairement, car elles déterminent ce que vous pouvez promettre à un client. L'imagerie EL ne peut pas voir derrière le cadre en aluminium ni sous la boîte de jonction, donc tout ce qui se trouve dans ces zones doit être vérifié avant le cadrage. Et l'imagerie EL ne dit rien sur la chimie d'une trace ; elle montre la conséquence électrique, pas la réaction qui a causé la décoloration.
Lorsque la question passe de « y a-t-il une fissure » à « combien cela nous a-t-il coûté en puissance », l'EL n'est plus le bon instrument à lui seul. La mesure I-V fournit ce chiffre, et les deux résultats doivent être comparés par code-barres de module afin que les données électriques d'un module et l'image d'un module restent liées. La procédure de mesure est décrite dans comment mesurer avec précision la courbe I-V d'un module solaire photovoltaïque, et les décisions d'implantation de la station sont traitées dans Test EL pour panneaux solaires : configuration en ligne vs hors ligne.
6. Réduire le risque de snail-trail dans les matériaux et le procédé
Si vous ne pouvez pas éliminer chaque fissure, le levier suivant est la chimie. C'est là que le choix de l'encapsulant et de la feuille arrière entre dans la discussion, et où plusieurs affirmations courantes doivent être nuancées.
Fig. 4 : Film encapsulant. Le film est la couche contre laquelle repose réellement la grille d'argent, donc sa formulation et ses additifs déterminent quelles espèces réactives sont disponibles près de la métallisation.
Dans les modules à base d'EVA, la dégradation peut générer de l'acide acétique, et l'acide acétique est l'une des espèces impliquées dans les produits de réaction contenant de l'argent. Passer à un encapsulant à base de polyoléfine peut éliminer la voie de désacétylation de l'EVA produisant de l'acide acétique. Ce n'est pas une garantie universelle contre la décoloration : l'adhérence, les additifs, les conditions de lamination, la stabilité optique, les propriétés électriques et la compatibilité d'interface à long terme doivent encore être évalués comme un système de matériaux complet.
La comparaison des encapsulants publiée sur ce site répertorie les paramètres pertinents pour cette décision, et ils méritent d'être lus dans leur ensemble.
| Paramètre | Valeur sur la gamme de films | Pourquoi cela compte pour une trace |
|---|---|---|
| Taux de transmission de la vapeur d'eau | De 5-10 g/m²/jour jusqu'à 30-40 g/m²/jour (ASTM F1249), avec les films à base de polyoléfine en bas de la fourchette | Régit l'humidité atteignant la cellule et la métallisation, bien que ce ne soit pas le facteur déterminant identifié pour la formation d'acétate d'argent |
| Composition sans acide | Indiquée pour les films polyoléfine dans la comparaison | Élimine la voie de désacétylation de l'EVA qui produit de l'acide acétique |
| Performance anti-PID | Citée par type de film selon IEC TS 62804 | Sépare la clause PID de la discussion sur le snail-trail, qui sont des modes de défaillance différents |
| Température de traitement | 145-155 °C pour les films comparés (analyse DSC) | Définit la fenêtre de lamination, et une fenêtre inadaptée entraîne ses propres problèmes de délamination et d'adhérence |
| Force de pelage sur verre | De plus de 90 à plus de 120 N/cm selon le film (ISO 11339) | Une défaillance d'adhérence ouvre les interfaces où le transport et la corrosion commencent |
Le choix de la feuille arrière mérite le même traitement, et ici les preuves sont faciles à manquer. Des travaux sur les additifs des feuilles polymères ont montré que les additifs présents dans la feuille elle-même peuvent déclencher la formation de snail-trail, ce qui signifie que deux feuilles arrière ayant une perméabilité similaire sur fiche technique peuvent se comporter différemment sur le terrain. Examiner uniquement le chiffre de barrière principal ne suffit pas. La comparaison complète des types de films, y compris les colonnes sans acide et anti-PID, est présentée dans notre guide sur Film encapsulant EVA, POE et EPE pour la fabrication de panneaux solaires.
La lamination se situe entre le choix des matériaux et la fissure. Une fissure présente au montage est reportée dans le stratifié fini, et un procédé de lamination hors fenêtre ajoute ses propres défauts, notamment des bulles, de la délamination et du frame jumping. Ce sont des modes de défaillance distincts avec des causes distinctes, et ils sont traités dans comment choisir la bonne lamineuse pour module solaire et dans les véritables causes des bulles dans les modules solaires.
7. FAQ
Les snail trails réduisent-ils la puissance de sortie des panneaux solaires ?
La décoloration visible elle-même n'a pas d'influence directe démontrée sur la performance du module. Le risque provient de ce que la trace suit. Si la fissure sous-jacente sépare une région active de la cellule, interrompt les doigts de grille ou crée une désadaptation de courant à l'intérieur d'une sous-chaîne, la puissance peut chuter. Une étude fréquemment citée a comparé des modules présentant des traces visibles à des modules de référence propres. Quatre modules sélectionnés produisaient environ 68 % à 88 % de la production énergétique de référence. Les auteurs ont attribué ce déficit aux micro-fissures et aux régions de cellules endommagées plutôt qu'à la décoloration. Ces quatre modules ne constituaient pas un échantillon aléatoire, la plage ne doit donc pas être considérée comme typique. La seule réponse fiable pour un module spécifique est une mesure I-V par rapport à une référence.
Qu'est-ce qui cause réellement les traces d'escargot ?
Une interaction, pas une seule cause. Les travaux publiés pointent vers trois conditions qui se recoupent : un chemin tel qu'une micro-fissure ou un bord de cellule, une chimie impliquant la métallisation argent et des espèces réactives, et le transport d'oxygène et de produits volatils à travers les couches polymères. Les UV et la température pilotent la réaction. Différents composés d'argent ont été identifiés sur les modules affectés, notamment l'acétate d'argent, le carbonate d'argent, le phosphate d'argent et le sulfure d'argent, ce qui suggère que plus d'une voie chimique produit une apparence similaire.
L'infiltration d'humidité est-elle la cause ?
Pas à elle seule, et c'est là que l'explication populaire simplifie à l'excès. Dans la modélisation et les tests accélérés qui ont identifié l'acétate d'argent, la transmission d'oxygène à travers le film arrière avait une influence importante sur la formation, tandis que la transmission de vapeur d'eau ne s'est pas révélée la contrôler dans la plage examinée. L'humidité compte toujours pour la corrosion, la dégradation de l'encapsulant et le délaminage. Mais si un fournisseur répond à votre préoccupation concernant les traces d'escargot avec uniquement une valeur de transmission de vapeur d'eau, la réponse est incomplète.
Combien de temps après l'installation les traces d'escargot apparaissent-elles ?
L'IEA PVPS rapporte qu'une trace d'escargot devient généralement visible environ trois mois à un an après l'installation. Le moment dépend de la conception du module et de l'environnement d'exploitation. Ce délai est la raison pour laquelle les clauses d'acceptation basées sur l'apparence provoquent des litiges : la condition se développe souvent bien après que les modules ont quitté l'usine.
Les traces d'escargot sont-elles identiques au PID ?
Non. Le PID est causé par la tension du système combinée à l'humidité et à la température, provoquant une migration d'ions et une dérivation, et il est évalué par des tests de chaleur humide et de contrainte de tension selon l'IEC TS 62804. Une trace d'escargot est associée à un chemin physique plus une chimie de métallisation argent. Un module peut présenter l'un sans l'autre. Traitez-les comme deux clauses dans la spécification, pas une seule.
Passer de l'EVA au POE empêchera-t-il les traces d'escargot ?
Cela élimine une voie, car les encapsulants polyoléfine ne génèrent pas d'acide acétique comme l'EVA peut le faire. Ce n'est pas une garantie. L'adhérence, les additifs, les conditions de lamination, la stabilité optique et la compatibilité à long terme avec les couches adjacentes influencent également l'apparition de la décoloration. Évaluez le stratifié comme un système, et notez que les additifs dans la feuille arrière se sont eux-mêmes révélés capables de déclencher la formation de traces.
Les traces d'escargot peuvent-elles être éliminées ou réparées ?
Non. La décoloration est un changement dans la métallisation et dans l'encapsulant au-dessus, et elle se trouve à l'intérieur du stratifié scellé. Nettoyer le verre n'y change rien. C'est pourquoi la prévention et la détection précoce sont les seuls leviers pratiques, et pourquoi le point d'intervention utile est la fissure sur votre ligne, bien avant qu'une trace n'apparaisse.
Dois-je rejeter une expédition à cause des traces d'escargot ?
Pas sur la seule apparence, et pas sans preuves. Demandez une image EL du module affecté et une courbe I-V par rapport aux données de flash d'usine. La décision doit reposer sur la présence ou non d'une région électriquement inactive, d'un doigt de grille rompu ou d'un défaut d'interconnexion. Une trace qui ne coïncide avec aucune anomalie électrique est une constatation cosmétique ; une trace qui coïncide avec une région de cellule séparée est une constatation de performance et de garantie.
Comment détecter la fissure qu'une trace suivra ?
Avec l'imagerie EL à plus d'une étape de production. Une seule station en fin de ligne confirme qu'une fissure existe mais ne peut pas vous dire si la stringeuse, l'étape de pose ou la presse de cadrage l'a introduite. Une inspection au niveau de la chaîne avant la pose plus une inspection au niveau du module après lamination localise l'étape, ce qui vous permet de corriger le processus à sa source.
Réflexions finales
Traitez les traces d'escargot comme deux questions, pas une seule. La trace est un résultat de matériaux et de chimie que vous influencez par le système encapsulant et film arrière. La fissure que la trace suit est un résultat de processus que vous influencez sur la ligne, et c'est celle qui porte le risque électrique. Décidez vos critères d'acceptation en termes d'images EL et de données I-V à des étapes de production nommées, puis demandez le taux de transmission d'oxygène en plus du taux de transmission de vapeur d'eau lorsque vous qualifiez le stratifié. Si vous nous indiquez la taille de votre module, la technologie de cellule et où vous souhaitez que l'inspection se situe, nous proposerons la configuration EL et les étapes d'inspection spécifiques.