Matériaux de ruban photovoltaïque : âme en cuivre, dureté et revêtement
Table des matières
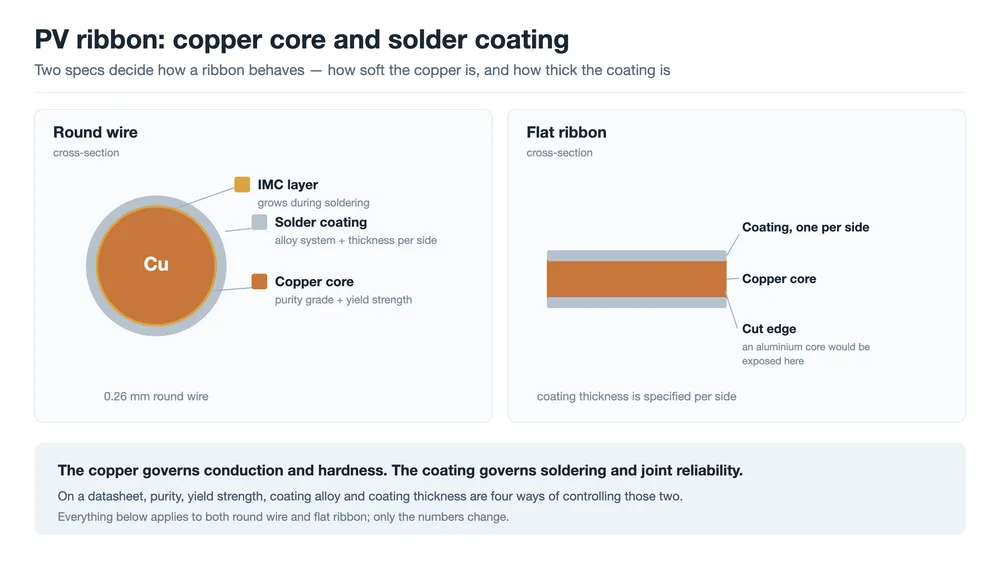
Réponse rapide : Un ruban PV est un conducteur en cuivre avec un revêtement de brasure, et les deux parties remplissent des fonctions différentes. Le cuivre transporte le courant et détermine la contrainte que le ruban transmet à la cellule lors du refroidissement d'un joint — ce qui relève de la limite d'élasticité plutôt que de la conductivité. Le revêtement est la brasure : il fixe la température de brasage, mouille les grilles d'argent et détermine la durée de vie du joint. Quatre valeurs sur une fiche technique contrôlent ces deux fonctions : la nuance de cuivre, la limite d'élasticité, l'alliage de revêtement et l'épaisseur du revêtement.
Deux rubans peuvent partager un diamètre, un poids de revêtement et une bobine. Passez-les dans la même enfileuse et l'un produit des joints qui résistent aux cycles thermiques tandis que l'autre produit une dispersion de faibles résistances à l'arrachement et un nombre croissant de microfissures. Lorsque la géométrie est identique, ce qui reste, c'est le matériau.
Cet article décortique le ruban : ce qu'apporte le substrat de cuivre, ce qu'apporte le revêtement, et quel paramètre d'une fiche technique fournisseur protège contre quelle défaillance.
Pourquoi le cuivre, et pourquoi la dureté compte plus que la conductivité
Les exigences imposées à un ruban sont contradictoires. Il doit transporter le courant de la cellule avec une perte minimale, prendre la brasure de manière fiable, rester suffisamment souple pour ne pas charger la cellule, et être assez bon marché pour se fondre dans la nomenclature du module. Mettez les métaux candidats côte à côte et le raisonnement devient bref.
| Matériau | Résistivité (µΩ·cm) | Densité (g/cm³) | Dilatation (10⁻⁶/K) | Problème principal |
|---|---|---|---|---|
| Argent (Ag) | environ 1,59 | 10.5 | environ 19 | Coût |
| Cuivre (Cu) | environ 1,72 | 8.96 | environ 17 | Plus lourd ; volatilité des prix |
| Aluminium (Al) | environ 2,82 | 2.70 | environ 23 | Difficile à braser ; se dilate davantage |
| Silicium (Si), référence | — | 2.33 | environ 2,6 | Le matériau que le ruban ne doit pas endommager |
L'argent conduit mieux que tout autre matériau du tableau et coûte environ cent fois plus cher que le cuivre, ce qui l'exclut pour une pièce mesurée en dixièmes de gramme par cellule. L'aluminium est bon marché et léger, mais sa résistivité est environ 60 % plus élevée, son oxyde de surface rend le brasage conventionnel quasi impossible, et il se dilate davantage. Le cuivre est le point d'équilibre des quatre exigences, et ses statistiques sont ordinaires : plus lourd que l'aluminium, moins conducteur que l'argent, volatil en prix.
Le seul défaut sérieux est l'inadéquation avec le silicium. Le cuivre se dilate à environ 17 × 10⁻⁶/K contre environ 2,6 pour le silicium, soit plus de six fois plus. Imaginez ce que cela signifie sur une cellule entière. Le ruban est brasé à une température bien supérieure à 150 °C puis refroidit à température ambiante. Sur cette plage, le cuivre veut se contracter d'environ 0,2 % ; le silicium en dessous veut se contracter d'environ 0,03 %. Quelque chose doit céder, et la cellule est la plus fragile des deux.
C'est pourquoi la spécification qui compte le plus sur un substrat de cuivre n'est pas sa conductivité. C'est la souplesse du cuivre lorsqu'il arrive à l'enfileuse.
Substrat de cuivre : nuance, pureté et résistivité
Le cuivre pour ruban est normalement du cuivre sans oxygène. Dans le système de nuances chinois, cela signifie TU1 ou TU2, avec des teneurs minimales en cuivre de 99,97 % et 99,95 % ; l'alternative contenant de l'oxygène est T2. Les mêmes familles apparaissent ailleurs sous les désignations C10100, C10200 et C11000.
| Qualité | Teneur en cuivre, minimum | Équivalent international approximatif | Note |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Sans oxygène |
| TU2 | 99.95% | C10200 (OF) | Sans oxygène |
| T2 | 99.90% | C11000 (ETP) | Contenant de l'oxygène |
Deux raisons pratiques expliquent la préférence pour le sans oxygène. La première est la conductivité : moins d'impuretés et moins d'oxygène maintiennent la résistivité plus proche de la valeur théorique du cuivre pur. La seconde est le comportement au recuit. Dans le cuivre contenant de l'oxygène, l'hydrogène d'une atmosphère de four réductrice peut réagir avec l'oxyde de cuivre aux joints de grains, un problème connu dans le métier sous le nom de fragilisation par l'hydrogène ou maladie de l'hydrogène. Le cuivre sans oxygène l'évite, les grains croissent plus uniformément, et l'adoucissement obtenu à la sortie du four est plus régulier d'une bobine à l'autre.
La seconde raison est celle qui a un poids commercial, car elle décide de la répétabilité de l'étape de fabrication suivante. La pureté, dans ce contexte, n'est pas un argument marketing. C'est la différence entre deux bobines de ruban nominalement identiques arrivant à l'enfileuse avec la même dureté ou avec des duretés différentes.
Dureté : écrouissage, recuit et fenêtre de limite d'élasticité
La dureté commence comme un effet secondaire de la fabrication. L'étirage et le laminage déforment le cuivre : les grains s'allongent dans la direction du travail, les dislocations s'accumulent, la résistance à la traction augmente et l'allongement diminue. C'est l'écrouissage, et il est inévitable — le ruban doit bien être réduit à sa dimension d'une manière ou d'une autre.
Brassez ce cuivre écroui dans un module et la contraction décrite ci-dessus arrive à la cellule sans diminution. Les cellules se bombent, des microfissures apparaissent, et elles sont souvent invisibles à l'enfileuse : la première preuve claire est une image EL prise après laminage.
La production de ruban comporte donc toujours une étape de recuit. Le cuivre est chauffé au-dessus de sa température de recristallisation, de nouveaux grains croissent, et l'écrouissage est éliminé. La limite d'élasticité chute fortement, l'allongement augmente, et la contrainte qui atteint la cellule diminue d'autant.
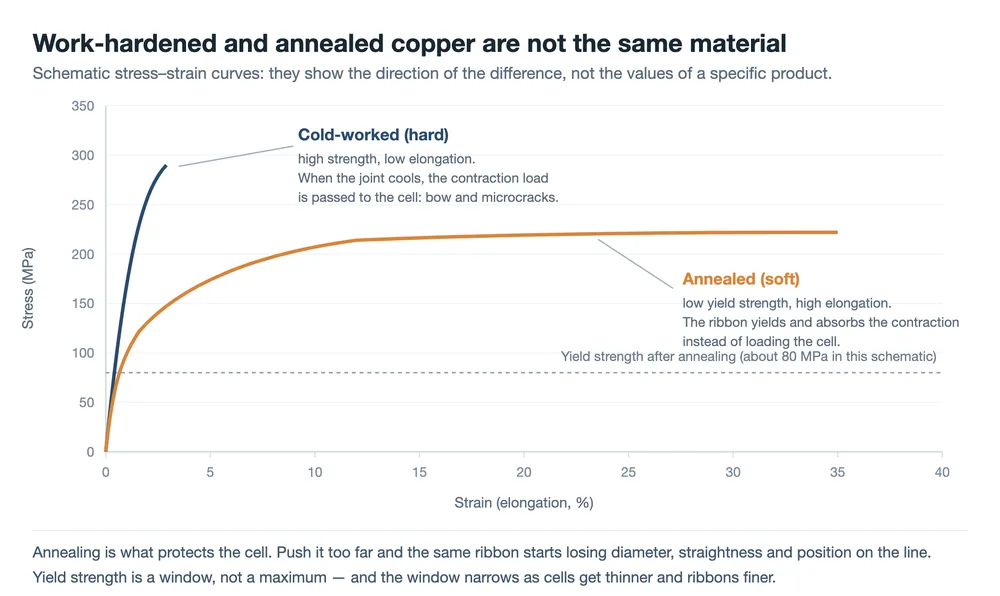
La question évidente qui suit est de savoir si plus mou est toujours meilleur, et la réponse est non. En dessous d'une certaine limite d'élasticité, trois choses commencent à mal tourner sur la ligne de modules.
- La tension dans la enfileuse l'étire. Un ruban qui cède sous la traction ressort plus fin et plus long qu'il n'est entré, ce qui se traduit par un diamètre de fil instable et des erreurs de placement sur la cellule.
- La rectitude se dégrade. Un fil rond fin se plie plus facilement lors du dévidage, de l'enfilage et du parcours de la bobine, et la précision de positionnement en souffre.
- La lamination le déforme. Sous la pression et la température du lamineur, un ruban trop mou s'aplatit ou se déplace.
La limite d'élasticité est donc une fenêtre plutôt qu'un maximum, et la fenêtre se rétrécit à mesure que les cellules s'amincissent et que les rubans s'affinent. Maintenir la température de recuit, la vitesse de ligne et l'atmosphère du four à l'intérieur de cette fenêtre — et les maintenir constantes entre les lots — est l'une des capacités de procédé essentielles dans la production de rubans.
Une autre propriété du cuivre mérite une ligne à elle seule : la qualité de surface. Les rayures, les bavures et les taches d'oxyde laissées par le tréfilage ou le laminage donnent au revêtement une surface à laquelle il adhère mal et une épaisseur qui varie autour du fil. Le résultat est un joint bien rempli d'un côté et carencé de l'autre. Sur un fil rond de 0,26 mm, la surface représente une part bien plus grande de la section transversale que sur une barre omnibus de 6 mm, si bien que le même défaut coûte plus cher.
Où ces propriétés sont fixées, et où elles font mal
La nuance, la dureté et le revêtement proviennent tous d'une même séquence : coulée, tréfilage ou laminage à la dimension finale, recuit, étamage au passage dans un pot de soudure, puis refendage et bobinage. Deux étapes décident de la majeure partie de ce que ressentira la ligne de modules. L'étape de recuit fixe la limite d'élasticité et l'allongement ; l'étape d'étamage fixe la composition, l'épaisseur et l'uniformité du revêtement. Une bobine qui dérive à l'une ou l'autre de ces étapes produit un ruban qui passe une inspection visuelle et échoue quelque part plus loin.
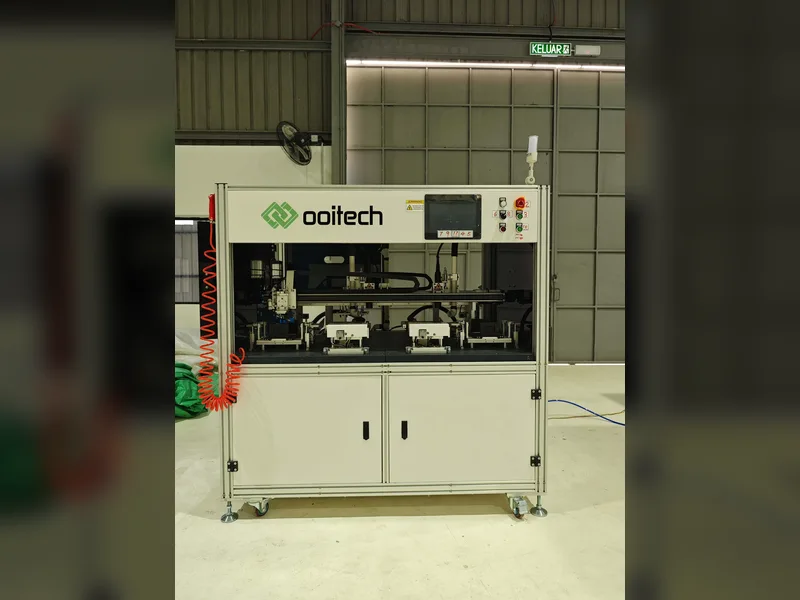
Côté équipement, cette séquence est ce autour de quoi est construite une ligne de tréfilage et d'étamage de fil pour ruban photovoltaïque , et le ruban de barre omnibus passe par les mêmes étapes sur une ligne de tréfilage, de laminage et d'étamage. En aval, les propriétés se manifestent à des endroits différents.
- La enfileuse applique la tension et place le ruban. Un ruban trop mou se manifeste d'abord, sous forme de dérive du diamètre et d'erreur de placement ; un ruban trop dur se manifeste plus tard, sous forme de bombement de la cellule et de microfissures. La enfileuse de tabbing MBB est l'endroit où ce compromis est réglé pour chaque cellule qu'elle touche.
- La pose et la lamination appliquent pression et chaleur, et un ruban dont la limite d'élasticité est trop faible s'aplatit ou migre.
- Les postes de barre omnibus et de soudage joignent ruban à ruban, où l'alliage de revêtement et le flux décident de la formation du second joint. Le procédé est décrit plus en détail dans cette note sur la machine de soudage de barres omnibus.
- Le cyclage thermique et la chaleur humide sont les seuls endroits où la conséquence à long terme du choix d'alliage devient visible, ce qui explique pourquoi le certificat compte moins que le rapport d'essai qui le sous-tend.
Il y a une implication pratique pour le contrôle à réception, qu'une entreprise fabrique ou achète le ruban. La limite d'élasticité et l'allongement, l'épaisseur du revêtement et son uniformité, l'état de surface et la rectitude méritent tous un contrôle par lot. Chacun est peu coûteux à mesurer comparé au coût de découvrir le même défaut sur une image EL après lamination.
Alliages de revêtement : quatre systèmes et ce que chacun sacrifie
Le revêtement est la soudure. Lors de l'enfilage, il fond, mouille les lignes de grille en argent sur la cellule, et le joint se forme en se solidifiant. Choisir l'alliage est un compromis à quatre volets entre point de fusion, comportement de mouillage, fiabilité à long terme et réglementations environnementales.
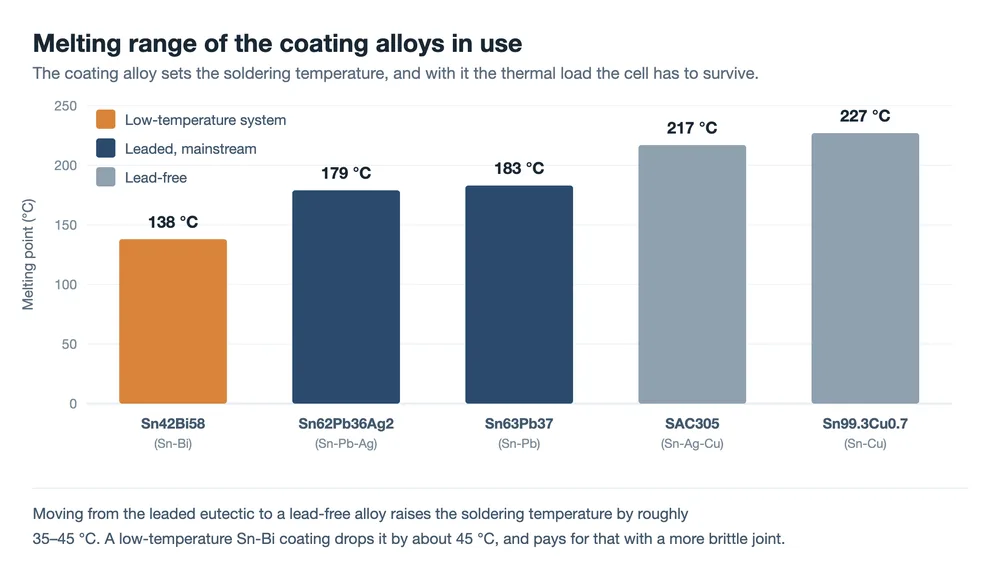
Sn63Pb37 (étain-plomb). L'eutectique classique, fondant à environ 183 °C. Il mouille bien, tolère une large fenêtre de procédé, coûte peu et résiste aux whiskers d'étain. Il reste le revêtement dominant pour les cellules conventionnelles.
Sn62Pb36Ag2 (étain-plomb-argent). Un petit ajout d'argent abaisse légèrement le point de fusion et, plus utilement, supprime la dissolution de l'argent des lignes de grille dans la soudure fondue. Moins d'argent est consommé dans la ligne de grille pendant le soudage, et le joint n'en est que plus solide.
Sn42Bi58 (étain-bismuth). Un eutectique à basse température à environ 138 °C, utilisé pour les types de cellules qui tolèrent peu la chaleur, comme les cellules à hétérojonction, et pour les wafers minces sensibles aux contraintes thermiques. Le bismuth est cassant, l'alliage est moins bon conducteur, et le comportement en fatigue du joint doit être vérifié plutôt que supposé.
Sans plomb (SAC305, SnCu et apparentés). Il satisfait aux exigences environnementales, à des points de fusion généralement supérieurs à 217 °C. Une température de soudage plus élevée signifie plus de contraintes thermiques dans la cellule et une fenêtre de procédé plus étroite.
| Revêtement | Point de fusion | Où elle s'inscrit | Ce qu'il coûte |
|---|---|---|---|
| Sn63Pb37 | environ 183 °C | Cellules conventionnelles ; le choix par défaut | La teneur en plomb l'exclut sur certains marchés |
| Sn62Pb36Ag2 | environ 179 °C | Là où la dissolution de l'argent des lignes de grille compte | Coût matière plus élevé |
| Sn42Bi58 | environ 138 °C | Cellules HJT et minces sensibles à la chaleur | Joint cassant, résistivité plus élevée, fatigue à tester |
| SAC305, SnCu | environ 217 – 227 °C | Exigences sans plomb | Température de soudage plus élevée ; fenêtre plus étroite |
La raison pour laquelle le ruban plombé reste majoritaire ne tient pas uniquement à une question de performance et de coût. La directive européenne RoHS limite le plomb dans les équipements électriques et électroniques, mais les modules photovoltaïques sont depuis longtemps hors de son champ d'application et sont traités en fin de vie principalement via la filière DEEE. Certains clients et marchés spécifient néanmoins le sans-plomb, si bien que la capacité de process est nécessaire même là où la valeur par défaut est le plombé.
Le choix de l'alliage ne se fait pas isolément. Un ruban basse température associé à une brasure basse température réduit la charge thermique sur une cellule fine, mais le comportement de ce joint sous cyclage thermique doit être confirmé par des essais TC ; la résistance à l'arrachement initiale n'en dit rien. Le flux fait partie de la même décision, car c'est lui qui élimine les oxydes au moment du brasage pour que la brasure puisse mouiller et s'étaler. Changer le revêtement implique généralement de changer aussi l'activité et la formulation du flux. Les deux se qualifient ensemble, pas séparément.
Composés intermétalliques : la variable lente d'un joint brasé
Le brasage ressemble à une fusion et une solidification, mais l'interface relève de la chimie. L'étain du revêtement réagit avec le cuivre sous-jacent et avec l'argent des lignes de grille, formant des couches de composés intermétalliques à la frontière : des phases cuivre-étain et argent-étain. Une couche intermétallique fine et continue est ce qui fait du joint une liaison métallurgique plutôt que deux surfaces en contact, et sa présence est un bon signe.
La complication est que la réaction ne s'arrête pas quand la brasure se solidifie. La couche s'épaissit lentement, plus vite à température élevée et au fil de la durée de vie du module. Les composés intermétalliques sont durs et fragiles, et une fois la couche épaisse l'interface devient un chemin de fissuration : sous cyclage thermique, le joint rompt le long de la couche de composés au lieu de se déformer.
C'est pourquoi deux rubans de même résistance à l'arrachement initiale peuvent se comporter différemment après vieillissement. La résistance à l'arrachement mesurée le jour de la livraison est un point de départ plutôt qu'un résultat de durabilité, et tout changement de revêtement doit être lu avec les données de cyclage thermique qui l'accompagnent.
Épaisseur du revêtement : la partie de la section qui ne conduit pas
Un fait est facile à négliger : la résistivité de l'alliage de revêtement est proche de dix à vingt fois celle du cuivre qu'il recouvre.
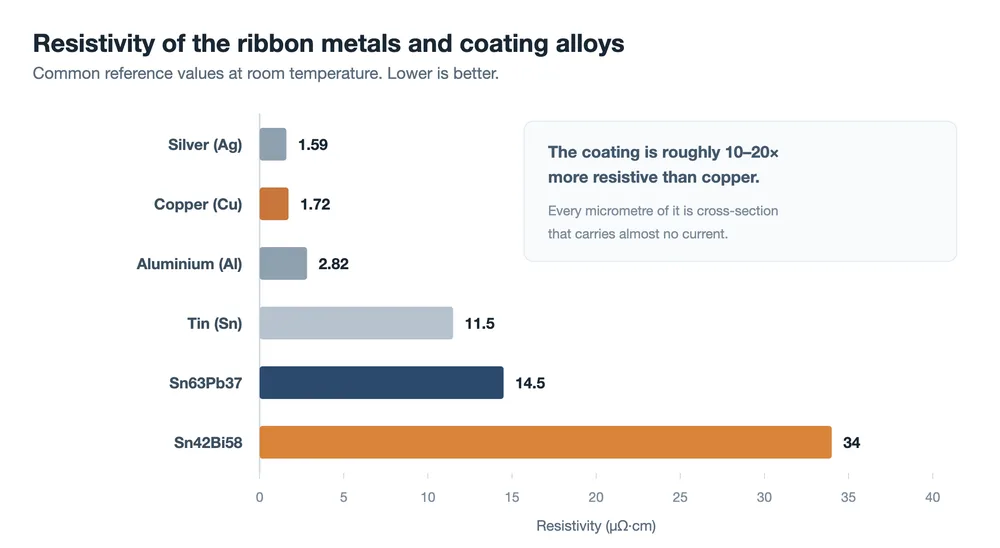
Le revêtement est donc la brasure et presque pas le conducteur, tout en occupant la section. Prenez un fil rond de 0,26 mm avec un revêtement de 15 µm de chaque côté. L'âme en cuivre ne fait alors qu'environ 0,23 mm de diamètre, et sa part de la section est d'environ 78 %. Les 22 % restants sont, électriquement parlant, de simples passagers.
Plus le ruban est fin, plus cela compte. Le même revêtement de 15 µm sur un fil rond de 0,18 mm laisse à l'âme en cuivre environ 70 % de la section. Cette sensibilité est l'une des raisons pour lesquelles les rubans ultra-fins utilisés avec des conceptions de cellules sans busbar sont spécifiés avec des tolérances de revêtement serrées : retirer quelques micromètres de revêtement est la section conductrice la moins chère que l'on puisse obtenir.
Fin n'est pas non plus automatiquement meilleur.
- Trop fin et il n'y a pas assez de brasure pour remplir le joint. La résistance à l'arrachement chute, et elle chute davantage après stockage, car un revêtement oxydé mouille moins facilement.
- Trop épais et le surplus est expulsé sous forme de billes ou de ponts de brasure, de la matière est dépensée sur une partie de la section qui ne conduit pas, et l'aspect comme l'isolation peuvent en souffrir.
- Irrégulier est souvent le pire des trois. Un revêtement excentré sur un fil rond, ou un revêtement plus épais sur une face que sur l'autre sur un ruban plat, produit un joint bien rempli d'un côté et carencé de l'autre, et une forte dispersion de la résistance à l'arrachement sur un même module.
Une spécification de revêtement doit donc indiquer une épaisseur moyenne, une tolérance et une exigence d'uniformité. Les conditions de stockage et la durée de conservation font partie de la même discussion, car le revêtement s'oxyde avec le temps et la brasabilité diminue d'autant.
Réduction des coûts : aluminium plaqué cuivre, ruban plus fin, revêtements à faible teneur en argent
Le prix du ruban est essentiellement le prix du cuivre plus des frais de transformation, ce qui fait du métal la variable dominante. Un calcul illustratif : un module de 182 mm avec 144 demi-cellules et seize rubans ronds de 0,26 mm contient environ 0,27 kg de cuivre, dont environ 0,21 kg dans le ruban d'interconnexion et 0,06 kg dans le busbar. Au prix spot de Shanghai de septembre 2026 d'environ 110 000 CNY la tonne, cela représente environ 30 CNY par module, soit environ 0,05 CNY par watt, avant transformation. Chaque variation de 10 000 CNY la tonne du prix du cuivre décale le module d'environ 2,7 CNY.
Trois pistes découlent de cette arithmétique.
Aluminium plaqué cuivre. Une âme en aluminium avec un placage de cuivre conserve une grande partie de la brasabilité du cuivre et l'essentiel de l'avantage de poids et de coût de l'aluminium. À 15 % de cuivre en volume et à résistance égale, l'arbitrage estimé est un diamètre environ 21 % plus grand, un poids d'environ 60 % de celui du cuivre et un coût de matière première proche de 30 %.
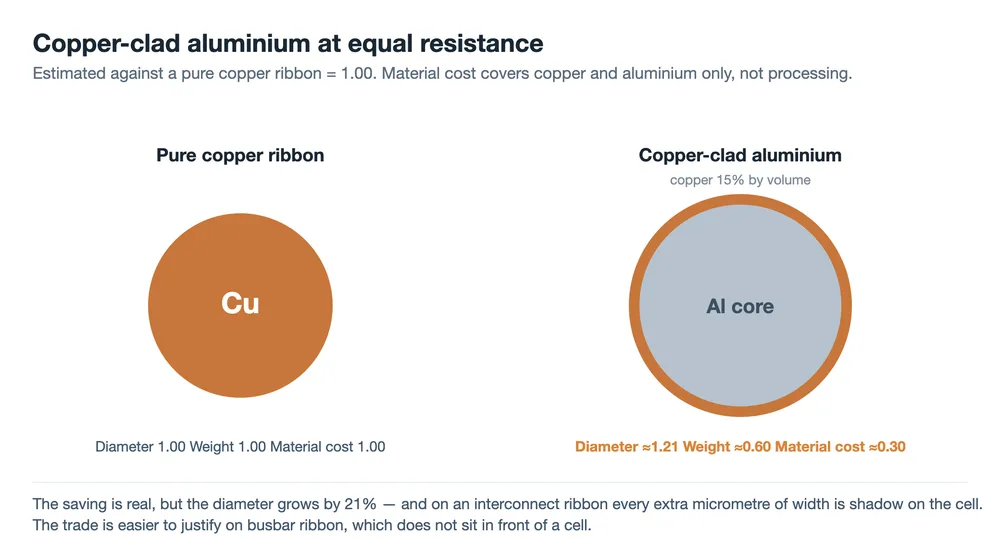
Le diamètre est le hic. Sur un ruban d'interconnexion, la largeur supplémentaire se trouve devant la cellule et l'ombrage, ce qui reprend une partie du gain. Trois questions supplémentaires doivent être résolues avant que l'aluminium plaqué cuivre soit un remplacement direct : la solidité et la stabilité de l'interface cuivre-aluminium, car un cyclage thermique qui la fissure augmente la résistance ; ce qui se passe à une extrémité coupée, où l'âme en aluminium est exposée à la chaleur humide et forme un couple galvanique cuivre-aluminium ; et le comportement de la résistance mécanique et de la résistance à la fatigue plus faibles de l'aluminium à mesure que la section s'affine. Au vu des éléments disponibles, le ruban de busbar est le point d'entrée le plus facile, car il n'est pas critique en dimensions et n'ombrage rien. Le ruban d'interconnexion exige que l'arithmétique de puissance, de fiabilité et de coût soit faite correctement.
Ruban plus fin et plus fin. Réduire la section diminue directement le cuivre et va dans le même sens que le passage au fil rond plus fin. La limite est la perte de résistance, fixée par la conception des lignes de grille de la cellule.
Revêtements à faible teneur en argent ou sans argent. L'argent représente une petite part du revêtement et un coût réel lorsque le prix de l'argent est élevé. Remplacer SnPbAg par SnPb lorsque l'exigence de fiabilité le permet est une économie simple.
| Piste | Économie | Coût ou risque principal |
|---|---|---|
| Aluminium plaqué cuivre | Élevé : coût de la matière première réduit d'environ 30 % | Diamètre augmenté de 21 % et l'ombrage qui en résulte ; risques d'interface et de corrosion |
| Ruban plus fin et plus fin | Moyen : dépend de la conception de la cellule | Perte par résistance plus élevée ; limité par la disposition des lignes de grille |
| Revêtement à faible teneur en argent ou sans argent | Faible à moyen : suit le cours de l'argent | La résistance du joint et la fiabilité doivent être revérifiées |
Une économie ne compte que si elle survit à la perte de puissance et au risque de fiabilité. Sur le ruban, le coût de la matière et la performance du système doivent être calculés ensemble, ce qui explique pourquoi la même substitution peut être manifestement judicieuse sur une barre omnibus et manifestement erronée sur un fil d'interconnexion.
Comment lire une fiche technique de ruban
Avec le modèle en deux parties en main, une fiche technique se lit différemment. Chaque paramètre est une réponse à un mode de défaillance spécifique.
| Paramètre | Ce qu'il contrôle | Ce qu'il faut demander |
|---|---|---|
| Nuance de cuivre (TU1, TU2, T2) | Résistivité, et reproductibilité de l'étape de recuit | Existe-t-il un certificat d'analyse par lot ? |
| Limite d'élasticité et allongement | Contrainte sur la cellule après brasage par rapport à la manipulation sur la ligne | Quelle méthode d'essai, et quelle est la plage de tolérance ? |
| Alliage de revêtement | Température de brasage et durabilité du joint | Plombé ou sans plomb, et quelles données de fiabilité l'étayent ? |
| Épaisseur du revêtement, par face | Volume de brasure par rapport à la section qui ne conduit pas | Moyenne, tolérance, et comment l'uniformité est-elle mesurée ? |
| Surface et rectitude | Adhérence du revêtement et précision de placement sur la enfileuse | Quelle cambrure est spécifiée, et comment la surface est-elle inspectée ? |
| Durée de conservation et emballage | Brasabilité après stockage | Code de date, emballage scellé, conditions de stockage |
Cette dernière ligne est celle qui manque le plus souvent dans une spécification d'achat, et celle qui est la plus susceptible d'expliquer une chute soudaine de la résistance à la traction sur une ligne où rien d'autre n'a changé.
FAQ
De quoi est fait un ruban PV ?
Une âme en cuivre sans oxygène avec un mince revêtement de brasure, typiquement d'environ 15 µm par face sur fil rond. Le revêtement appartient à l'une de quatre familles : étain-plomb, étain-plomb-argent, étain-bismuth pour les procédés à basse température, ou un alliage sans plomb. Les nuances de cuivre telles que TU1 et TU2 sont courantes, et la teneur en oxygène est suffisamment faible pour que la résistivité et le comportement au recuit restent prévisibles.
Pourquoi revêtir le cuivre de brasure ?
Parce que la brasabilité est l'unique fonction du revêtement. Le cuivre s'oxyde, et même un cuivre propre n'est pas ce qui mouille les lignes de grille en argent et forme le joint. Le revêtement fond pendant l'enfilage, mouille la métallisation de la cellule et se solidifie en joint brasé. Un ruban de cuivre nu conduirait parfaitement le courant et échouerait à s'attacher à la cellule.
Un ruban plus souple signifie-t-il toujours moins de contrainte sur la cellule ?
Pour la cellule, oui : moins de contrainte atteint le silicium. Pour la ligne, non. En dessous d'une certaine limite d'élasticité, le ruban s'étire sous la tension de l'enfileuse et perd sa stabilité de diamètre, sa rectitude et sa précision de positionnement, et il se déforme plus facilement dans le lamineur. La limite d'élasticité est spécifiée sous forme de plage, et cette plage est plus étroite pour les cellules fines et le fil rond fin.
Le ruban sans plomb est-il obligatoire ?
Pas universellement. La directive européenne RoHS a longtemps exclu les modules PV de son champ d'application, et les modules en fin de vie en Europe sont traités principalement via la DEEE. De nombreux projets utilisent donc encore des revêtements plombés, mais un nombre croissant de clients et de marchés exigent le sans plomb. Le compromis est une température de brasage d'environ 35 à 45 °C supérieure à celle de l'eutectique plombé, ce qui signifie plus de charge thermique dans la cellule et une fenêtre de procédé plus étroite.
À quoi sert un ruban en aluminium plaqué cuivre ?
D'abord pour le ruban de barre omnibus. Remplacer le cuivre par un conducteur en aluminium plaqué cuivre augmente le diamètre d'environ 21 % à résistance égale, et un ruban d'interconnexion plus large ombrage la cellule. Le ruban de barre omnibus ne se trouve pas devant une cellule, ce qui élimine cette objection. L'utilisation en interconnexion doit aussi répondre à des questions sur la stabilité de l'interface sous cyclage thermique et la corrosion galvanique là où l'âme en aluminium est exposée à une extrémité coupée.
Que faut-il vérifier lors du contrôle à réception ?
La limite d'élasticité et l'allongement par lot, l'épaisseur du revêtement ainsi que son uniformité, la rectitude ou la cambrure, l'état de surface, la brasabilité après la période de stockage réellement utilisée par l'usine, et le code de date sur l'emballage. Tous ces contrôles coûtent moins cher à la réception qu'à détecter plus tard sur les images EL, où le même défaut a déjà été laminé dans un module.
Réflexions finales
Le cuivre conduit, et la dureté du cuivre décide de la part de contrainte de brasage qui atteint la cellule. Le revêtement brasé, et le revêtement décide de la durée de vie du joint. Presque chaque valeur d'une spécification de ruban est un moyen de contrôler l'une de ces deux fonctions, et savoir à quelle fonction appartient un paramètre indique contre quoi il protège. Pour une ligne de modules, la version pratique est encore plus courte : lorsque la résistance à la traction, le nombre de microfissures ou la précision de placement évoluent, la réponse se trouve généralement dans le matériau plutôt que dans les réglages de la machine.
Les valeurs de résistivité, de densité, de coefficient de dilatation et de point de fusion sont des chiffres de référence courants et varient légèrement selon les sources. Les chiffres de consommation et de coût du cuivre sont un calcul illustratif basé sur un module de 182 mm à 144 demi-cellules avec seize rubans ronds de 0,26 mm et le prix au comptant du cuivre de Shanghai de septembre 2026 ; ils excluent les coûts de transformation et évolueront avec le marché. Les chiffres d'épaisseur de revêtement sont des exemples. Confirmez les désignations de nuance et les tolérances auprès de la norme GB/T 5231 et du certificat d'analyse du fournisseur.
Associé : Ce que fait un ruban photovoltaïque : trois fonctions, un compromis prend du recul par rapport au matériau et demande ce que l'on attend réellement du ruban dans un module.
Associé : Comment le ruban photovoltaïque est fabriqué : tréfilage, recuit et étamage approfondit les questions de cuivre et de revêtement dans la sélection des matériaux.