Machine de fabrication de panneaux solaires : quelles machines vous faut-il
Table des matières
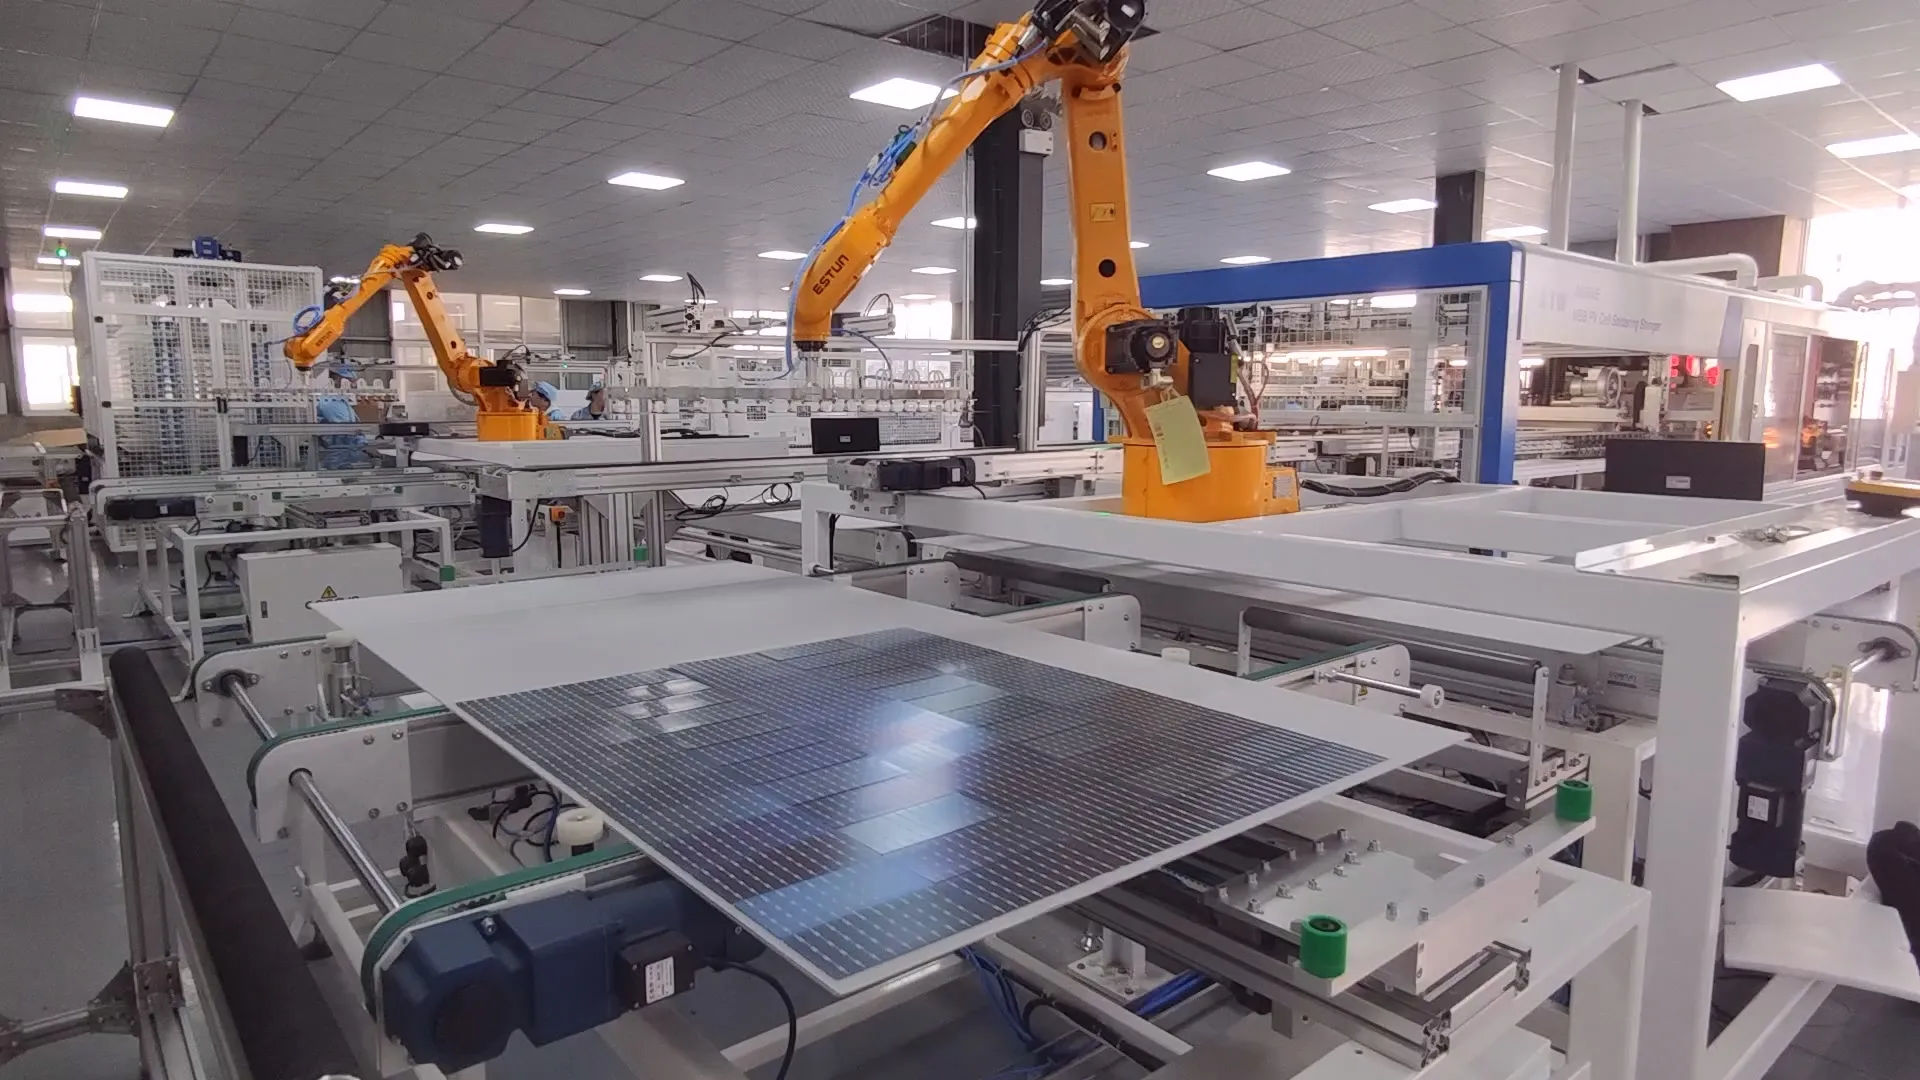
Réponse rapide : La fabrication de panneaux solaires ne se fait pas avec une seule machine. Une usine de modules exploite une ligne connectée, et chaque unité remplit une tâche : tri des cellules par courant, découpe laser pour les cellules half-cut ou shingled, tabbing et stringing pour souder les cellules en chaînes, layup pour disposer les chaînes avec l'encapsulant et le verre, lamination pour lier l'empilement, framing pour ajuster le profilé en aluminium et la boîte de jonction, puis test IV et tri des modules finis. Choisir l'équipement signifie faire correspondre le temps de cycle de chaque poste au débit cible, car le poste le plus lent détermine la cadence de la ligne. Une ligne est normalement décrite par sa capacité annuelle — 5 MW, 50 MW, 300 MW ou 1,2 GW — et le nombre de machines découle de ce chiffre. Les pertes de rendement se cumulent d'un poste à l'autre, donc un dixième de pour cent supplémentaire de casse au stringing coûte bien plus cher qu'il n'y paraît.
Fabrication de modules PV · par Jerry, Ooitech
L'équipement de fabrication de panneaux solaires n'est pas une seule unité géante. Une usine de modules exploite une ligne connectée de machines, et chacune gère une partie du travail : découpe des cellules, soudage en chaînes, disposition des chaînes, laminage du module, installation du cadre et test du panneau fini. Choisir machines pour la fabrication de panneaux solaires est donc une décision de séquencement, pas une liste d'achats.
Cela semble assez simple sur le papier. En production réelle, chaque processus affecte le suivant. Une petite erreur de positionnement lors du layup peut devenir une bulle ou un défaut d'alignement après la lamination. Une mauvaise soudure peut sembler correcte à l'œil nu mais apparaître comme une zone sombre lors de l'inspection EL.
C'est pourquoi une bonne ligne de production de panneaux solaires doit fonctionner comme un système équilibré, plutôt que comme une collection aléatoire de machines.
Ce guide parcourt les équipement de fabrication de panneaux solaires sur une ligne de modules standard, dans l'ordre de fonctionnement des machines : tri des cellules et découpe laser, enchaînement, superposition, laminage, cadrage et test final. Chaque section explique ce que fait la machine, pourquoi elle est importante et ce qu'il faut vérifier avant de l'acheter. Pour les chiffres budgétaires par capacité, voir le coût de la ligne de production de panneaux solaires par capacité.
Avant d'examiner l'équipement, il y a une distinction importante.
Cet article concerne une ligne de production de modules solaires—une usine qui achète des cellules solaires finies et les assemble en panneaux solaires. La fabrication de cellules solaires à partir de plaquettes de silicium est un processus différent impliquant des équipements chimiques humides, des fours de diffusion, des systèmes PECVD ou ALD, des imprimantes sérigraphiques, des fours de cuisson et d'autres machines spécialisées.
Alors, quelles machines sont utilisées pour fabriquer un panneau solaire fini ?
1. Testeur de cellules solaires et machine de tri
Un testeur de cellules à courant est spécifié selon l'IEC 60904-9:2020 : correspondance spectrale sur 300–1200 nm, irradiance calibrée à 100 mW/cm², non-uniformité de l'intensité lumineuse inférieure ou égale à 2 % et instabilité à court terme inférieure ou égale à 1 % pour une classe A.
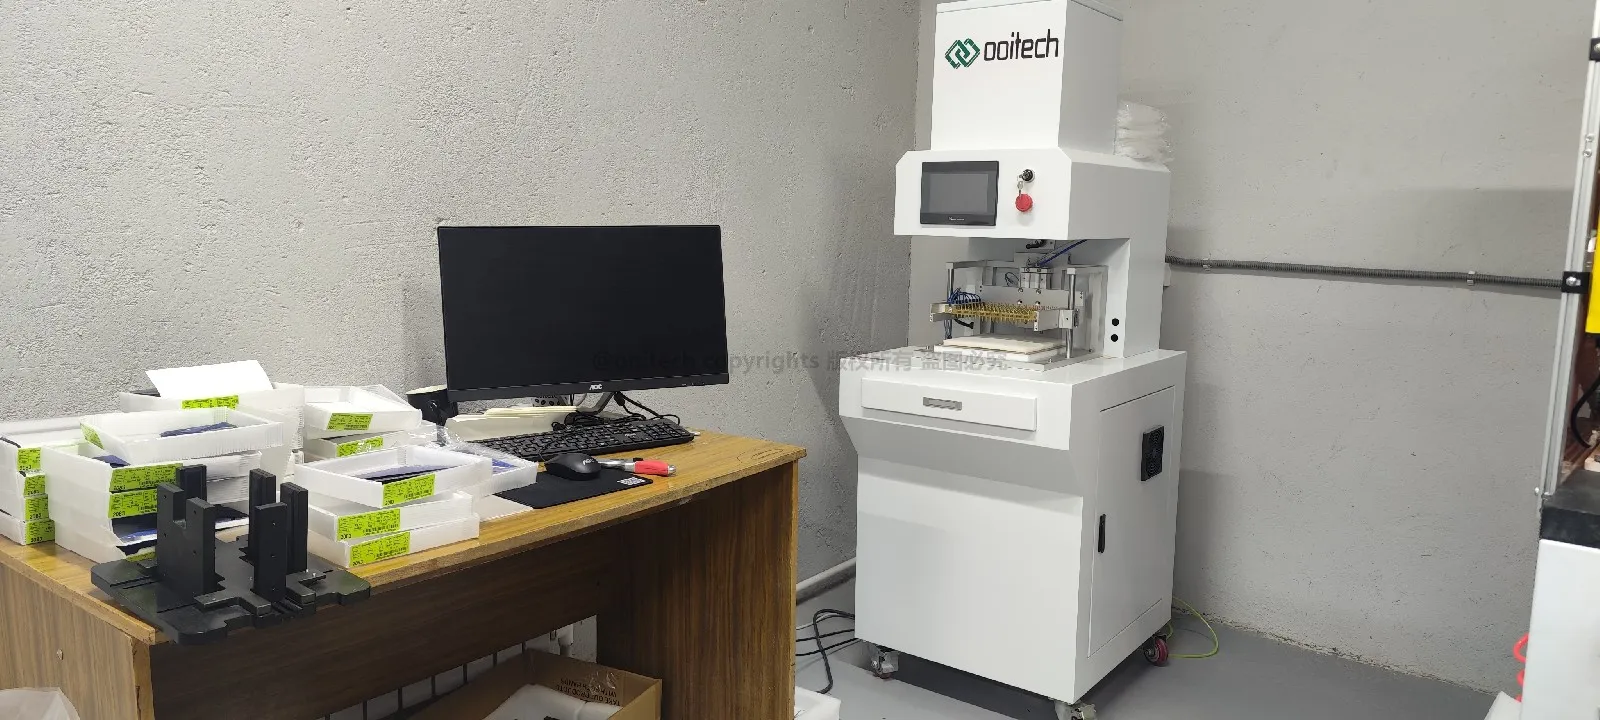
Les cellules solaires du même lot de production ne sont pas toujours électriquement identiques. Leur courant, tension et puissance maximale peuvent varier légèrement. Si des cellules avec des caractéristiques électriques significativement différentes sont connectées dans la même chaîne, la cellule la moins performante peut limiter la sortie de toute la chaîne.
A testeur de cellules solaires mesure des paramètres tels que :
Tension en circuit ouvert
Courant de court-circuit
Puissance maximale
Efficacité de la cellule
Caractéristiques de la courbe I-V
Le système de tri regroupe ensuite les cellules ayant des performances similaires.
Certaines lignes de production utilisent également l'inspection optique automatique ou l'inspection EL au niveau des cellules pour identifier les éclats de bord, les microfissures, la contamination et les zones électriquement inactives avant que les cellules n'entrent dans le processus de mise en série.
Cela peut sembler une petite étape, mais un tri précis aide à réduire les désadaptations électriques et améliore la cohérence des modules finis.
2. Machine de découpe laser de cellules solaires
Les chiffres auxquels tenir un fournisseur sont une précision de découpe de ±0,1 mm ou mieux, et une source laser dimensionnée pour la tâche — environ 50 W pour le rainurage et jusqu'à 300 W lorsqu'une étape de chauffage l'accompagne.
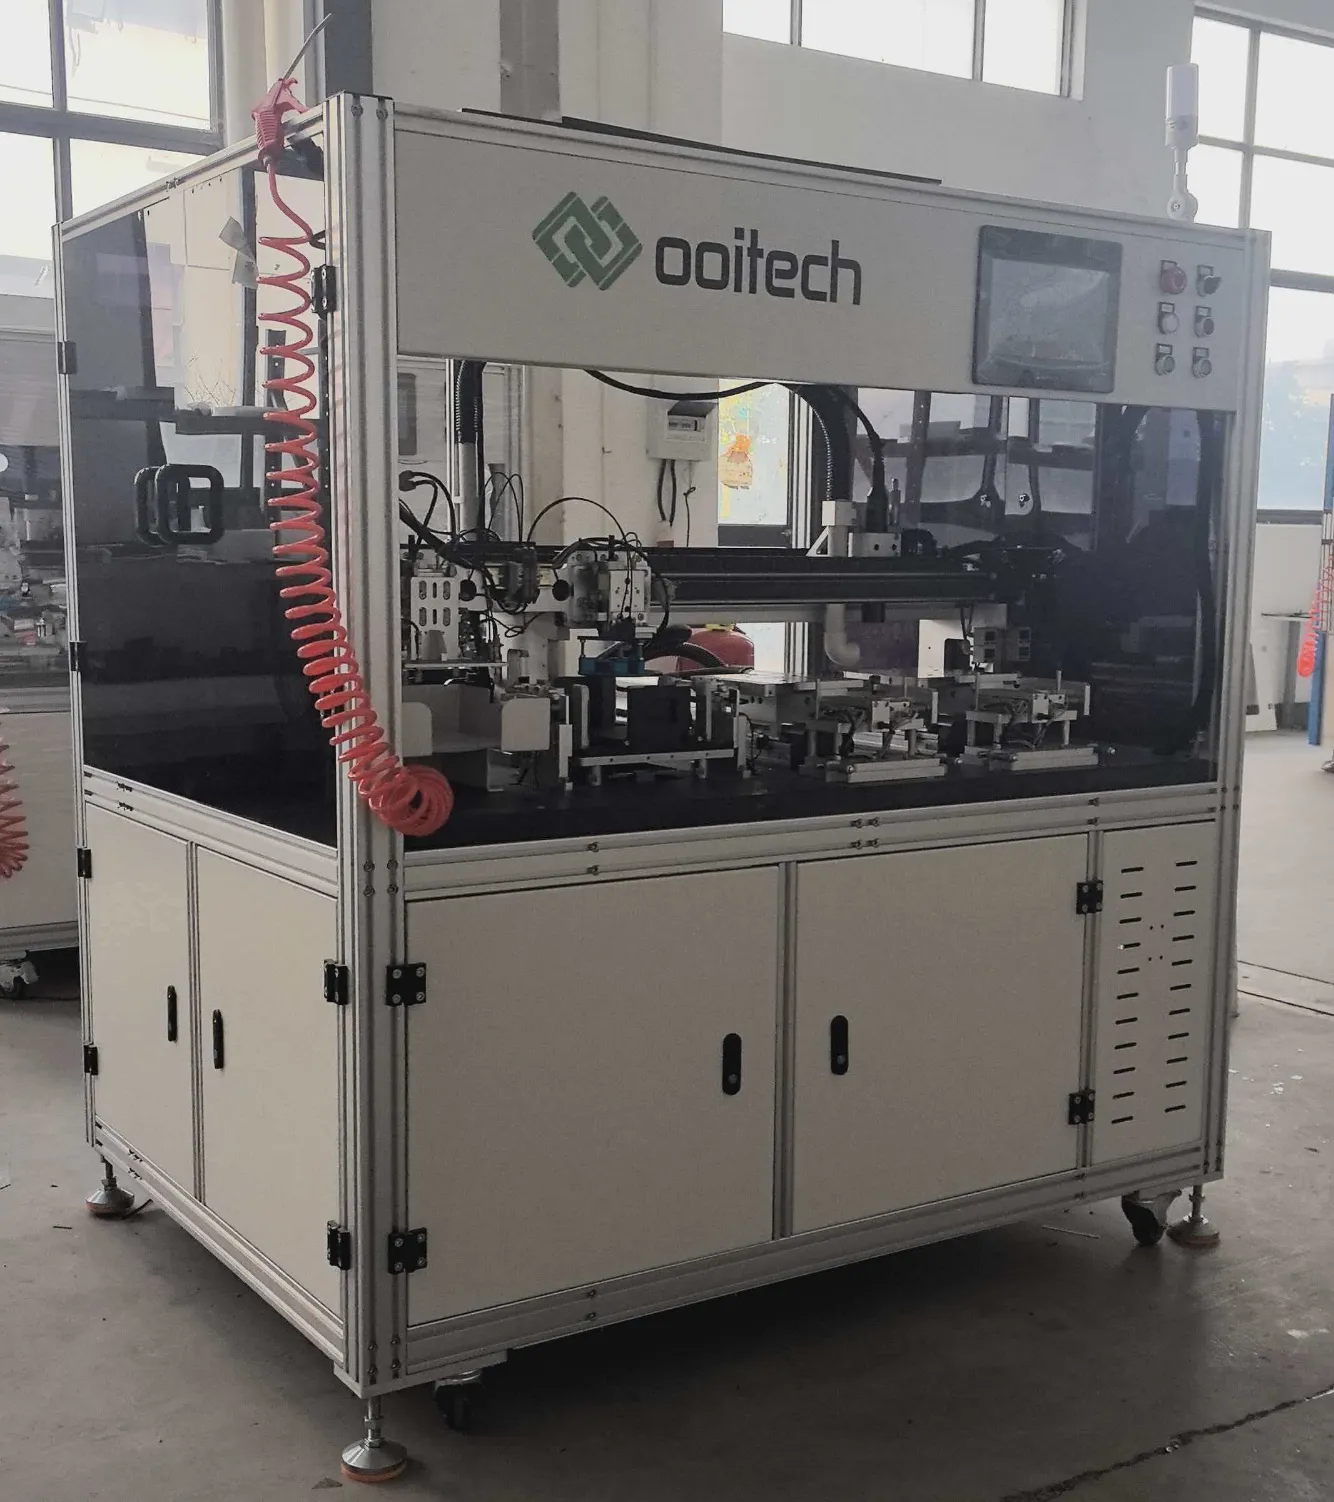
La plupart des modules solaires modernes utilisent des cellules demi-coupées, découpées sur une machine de découpe laser de cellules solaires. Les modules à bardeaux et autres conceptions spéciales peuvent utiliser des sections de cellules encore plus petites. Dans ces cas, les cellules solaires de taille standard doivent être divisées avant l'enfilage.
Une machine de découpe laser de cellules solaires grave et sépare les cellules avec une haute précision. Selon la conception du module, elle peut couper les cellules en moitiés, tiers ou morceaux plus petits.
Deux méthodes de découpe courantes sont utilisées :
Gravure laser conventionnelle suivie d'une rupture mécanique
Découpe laser non destructive conçue pour réduire les contraintes mécaniques et thermiques
La découpe non destructive devient de plus en plus importante à mesure que les cellules deviennent plus fines et plus grandes. Les microfissures créées pendant la découpe peuvent se propager lors de la mise en série, de la stratification, du transport ou de l'exploitation à long terme en extérieur.
Si une usine ne produit que des modules à cellules pleines, une machine de découpe laser peut ne pas être nécessaire. Pour la production de modules demi-cellules et en tuiles, cependant, elle est un élément central de la ligne.
3. Machine de soudage et de mise en série (Tabber Stringer)
Les enfileuses d'entrée de gamme tournent autour de 1 200 cellules par heure et les plateformes haute vitesse jusqu'à 6 800 ; la précision de positionnement est de ±0,15 mm et la casse sur cellules de classe A doit être inférieure ou égale à 0,2 %. La largeur du ruban s'étend de 0,35 à 1,2 mm et les formats de cellules de 156 à 230 mm sur les machines construites aujourd'hui.
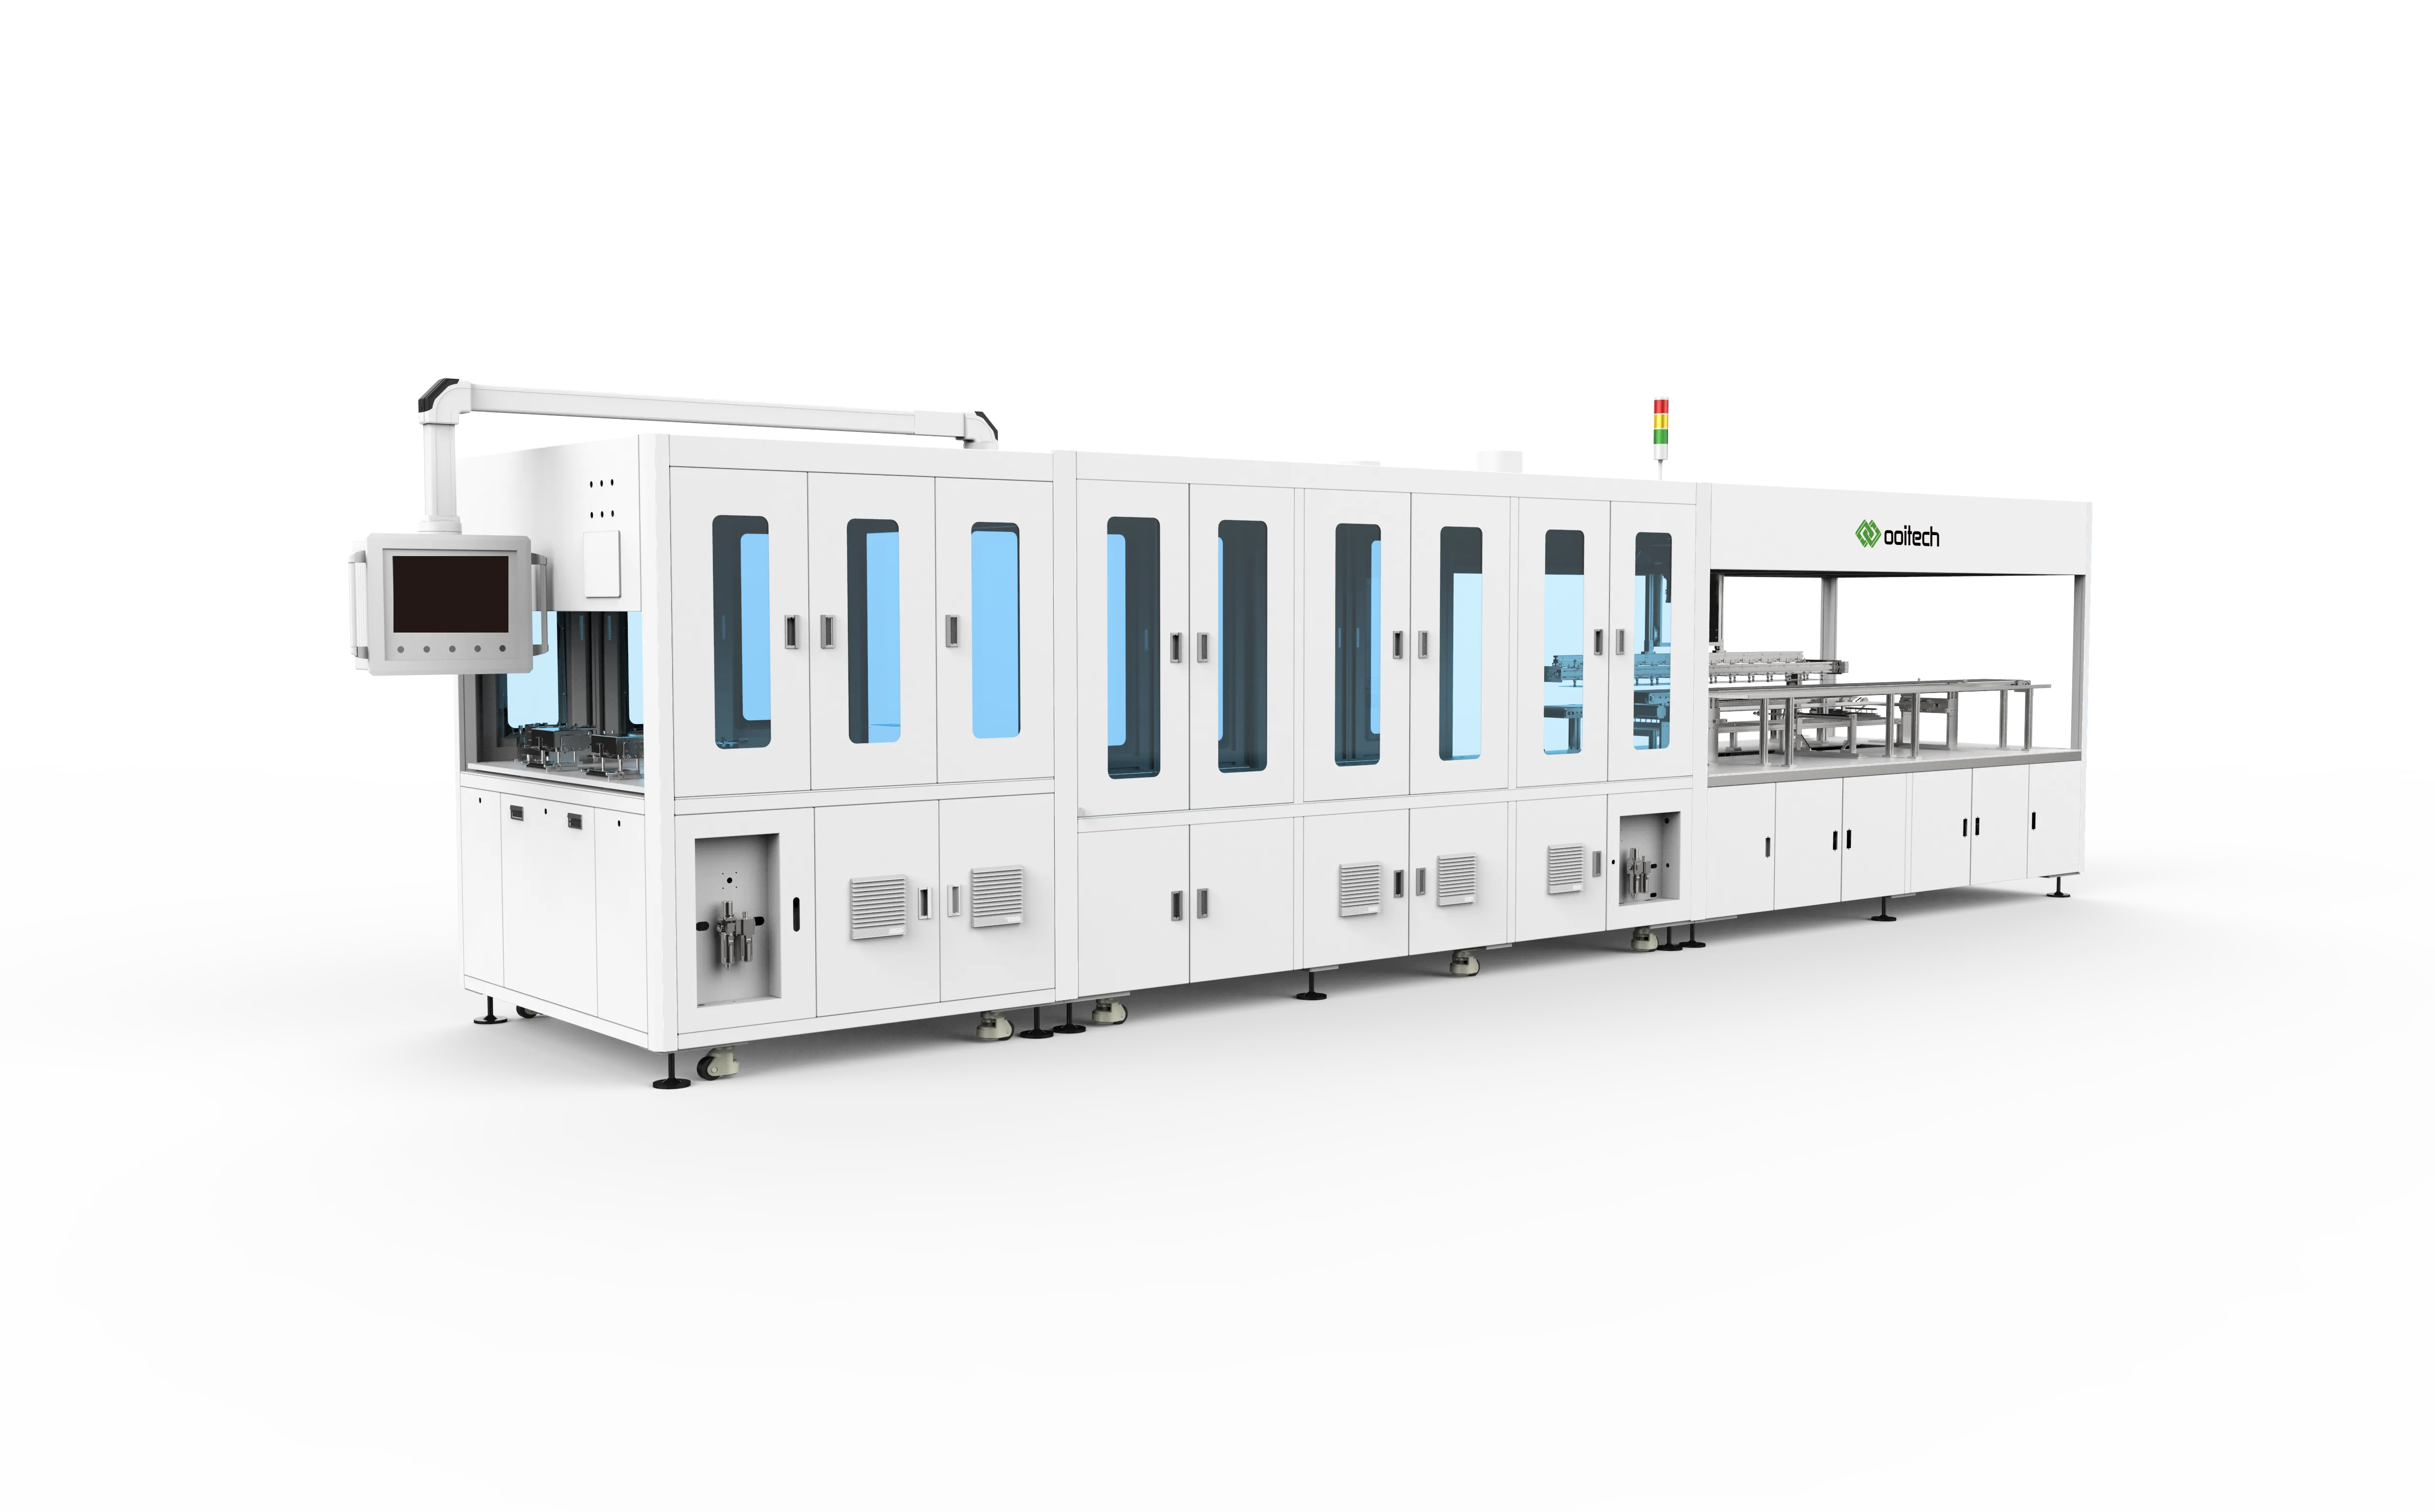
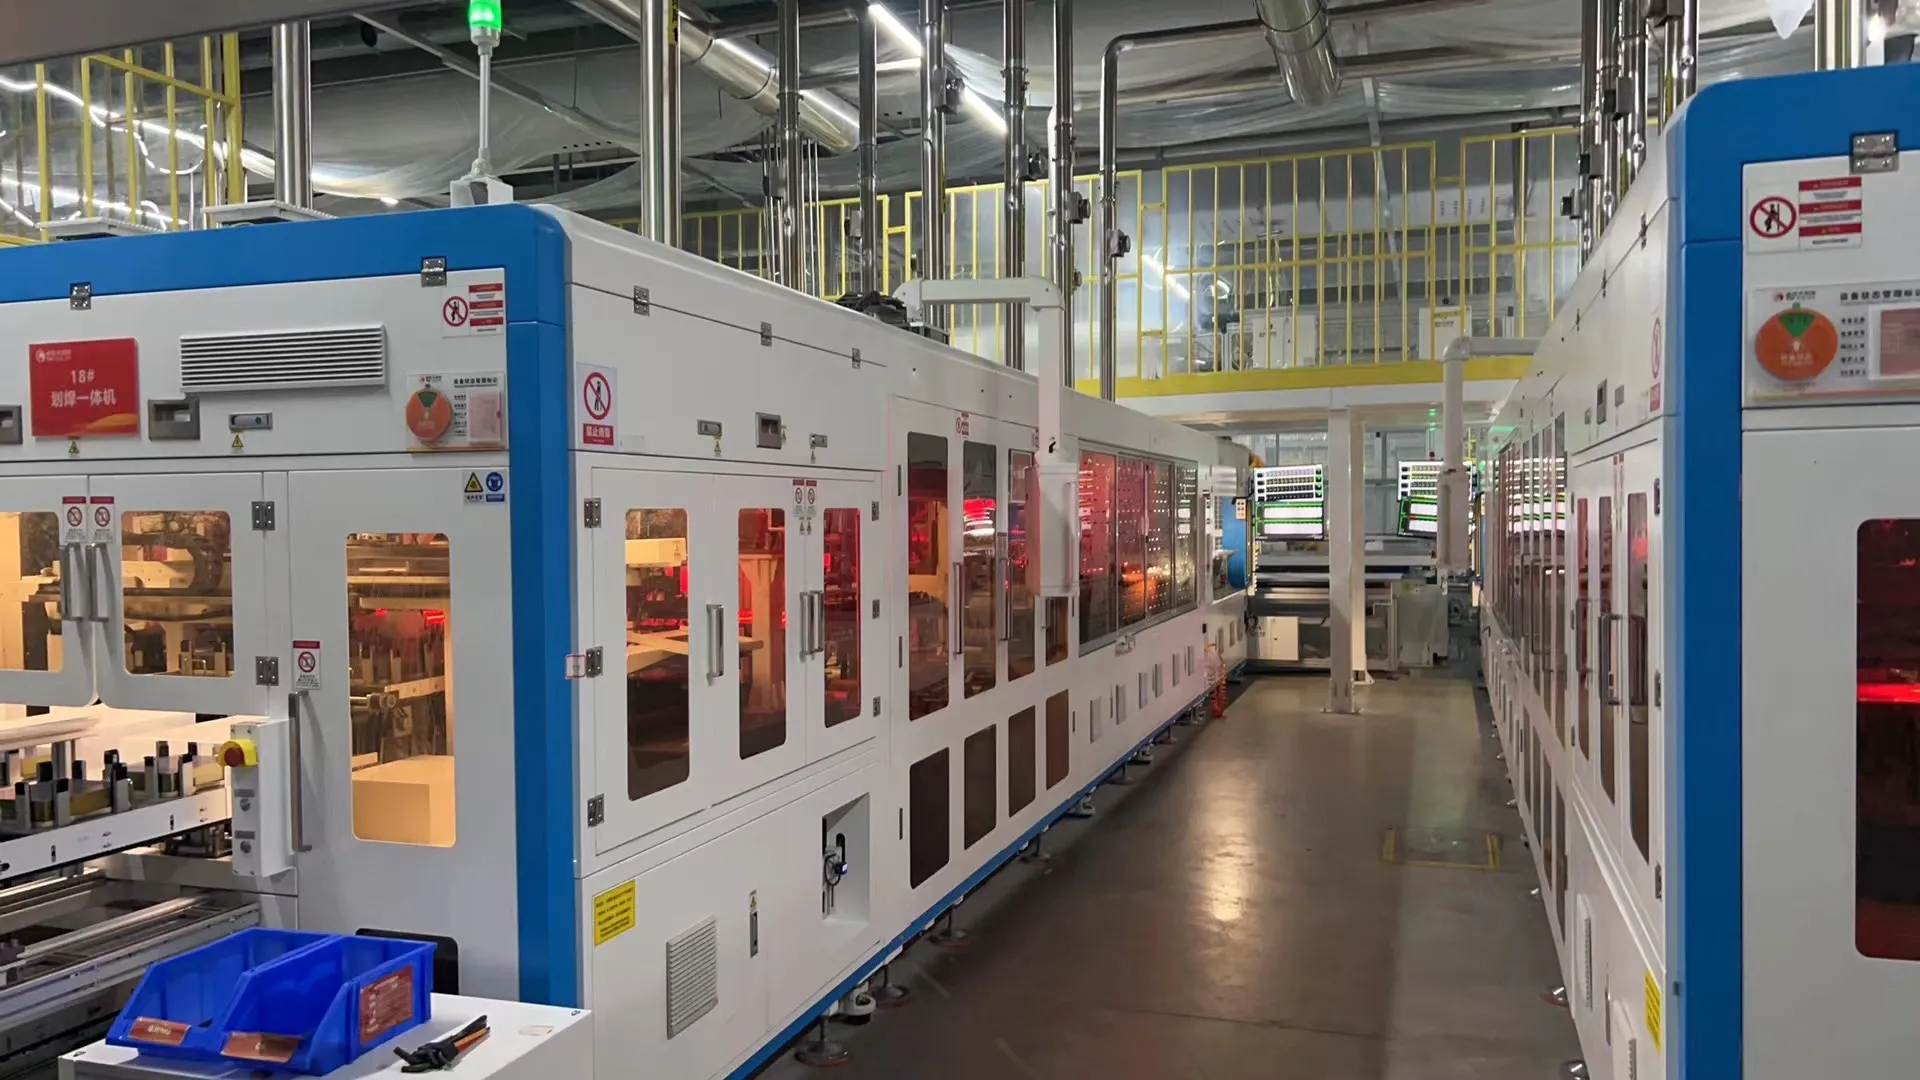
La tabber stringer est souvent considéré comme le cœur d'une ligne de production de panneaux solaires.
Sa fonction principale est de souder le ruban photovoltaïque sur les cellules individuelles et de connecter les cellules en série pour former des chaînes de cellules. Les machines modernes combinent généralement le soudage des rubans et la mise en série en un seul processus automatique.
Une machine de soudage et de mise en série gère normalement :
Chargement et séparation des cellules
Positionnement des cellules
Alimentation en ruban
Application de flux
Soudure
Alignement des chaînes
Coupe et décharge des chaînes
Inspection par vision
La méthode de mise en série correcte dépend de la technologie des cellules.
Les cellules PERC et TOPCon peuvent généralement être traitées avec des stringers conventionnels à multi-barres. Les cellules HJT peuvent nécessiter un soudage à plus basse température car elles sont plus sensibles à la chaleur. Les cellules BC, IBC, ABC et HPBC nécessitent un équipement de soudage spécialisé pour contacts arrière, car leurs contacts positifs et négatifs sont tous deux situés sur la face arrière.
Le choix du stringer doit donc être basé sur la taille des cellules, la conception des barres, le type de ruban, la température de soudage et la structure du module—pas seulement sur le nombre de cellules par heure annoncé.
4. Inspection EL en ligne des strings
L'EL en ligne sur une chaîne s'achète sur la résolution plutôt que sur le seul nombre de caméras : environ 0,5 mm par pixel, c'est ce qui rend visibles les fines micro-fissures, et des caméras doubles de 4,6 mégapixels sont typiques de la génération actuelle.

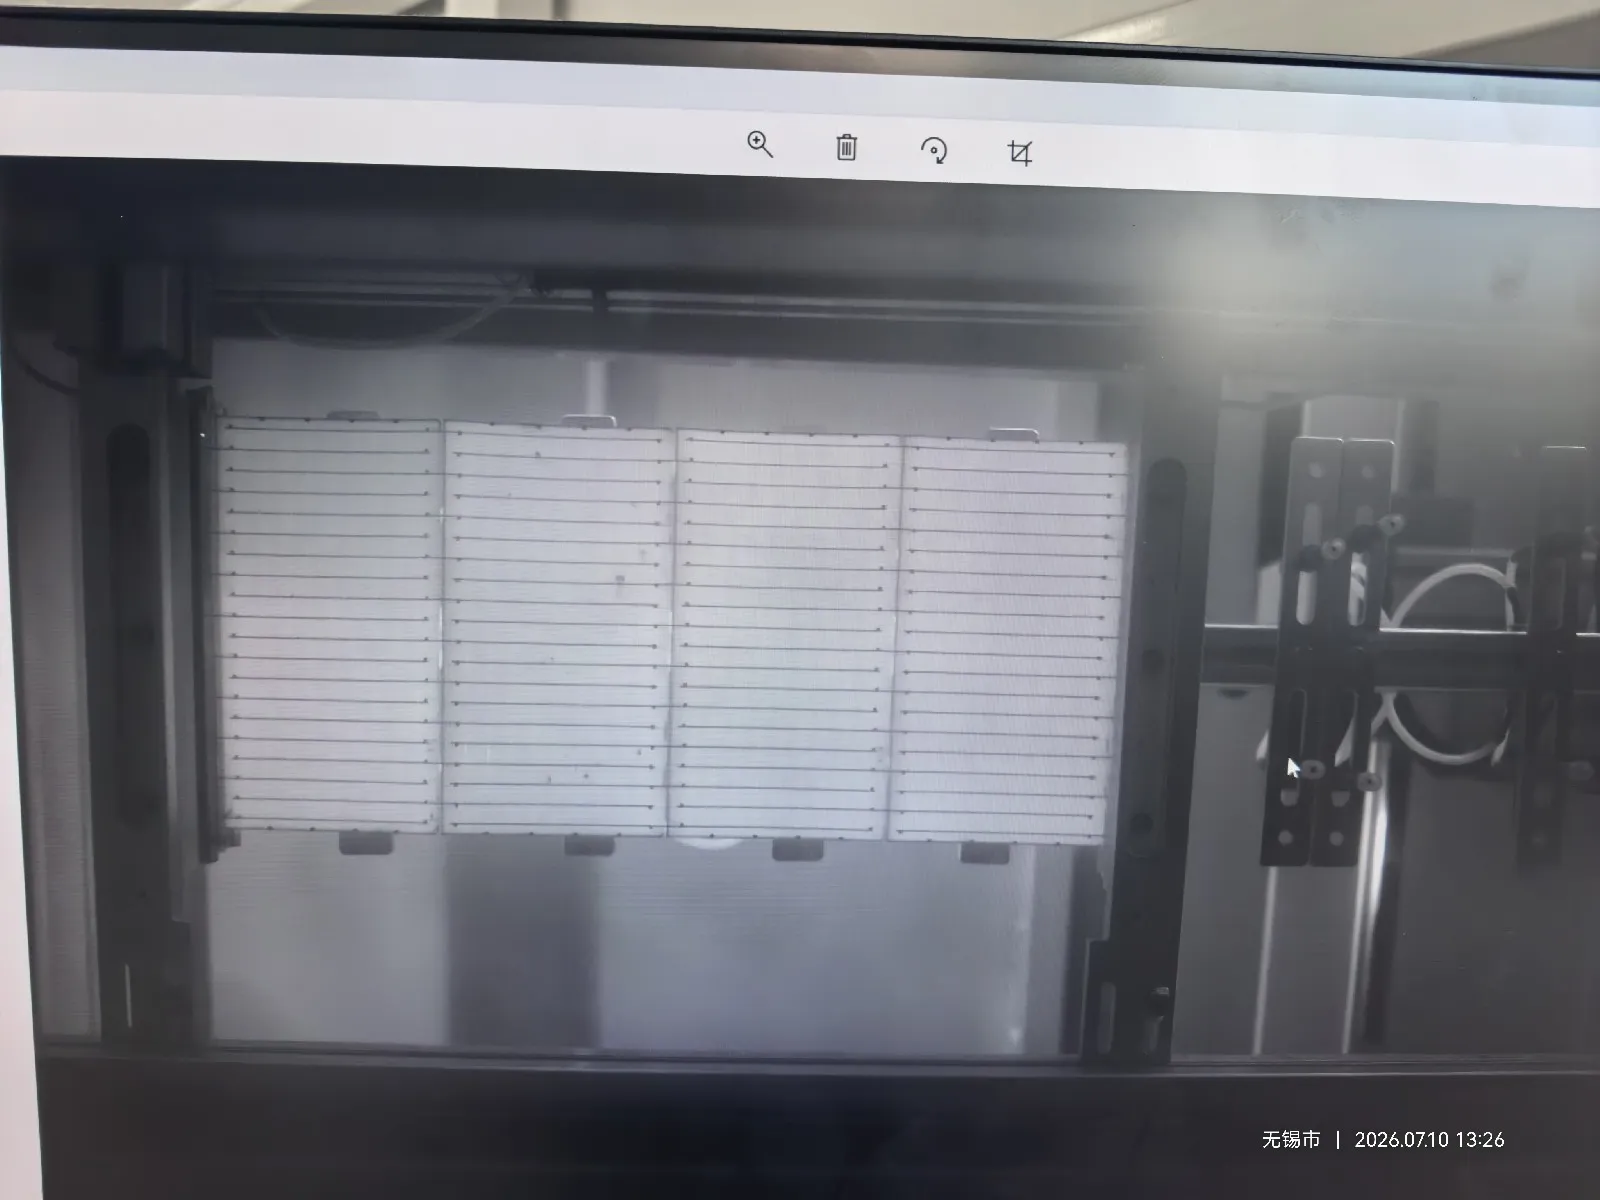
L'inspection EL des chaînes, à l'aide d'un testeur EL au niveau des chaînes, est généralement une fonction optionnelle intégrée au tabber stringer plutôt qu'une machine complètement séparée.
En pratique, la plupart des fabricants choisissent cette option, surtout lors de la production de modules avec des cellules TOPCon, HJT ou BC. Avec ces technologies de cellules, les joints de soudure faibles, les fissures cachées et les zones électriquement inactives peuvent être difficiles à identifier par une inspection visuelle ordinaire.
L'inspection EL en ligne vérifie le string immédiatement après le soudage. Un courant est appliqué aux cellules connectées, et une caméra sensible à l'infrarouge capture l'image d'électroluminescence. Les fissures, les zones déconnectées et les mauvaises connexions électriques apparaissent comme des régions sombres anormales.
Cela permet de retirer les strings défectueux avant l'empilement et la stratification, lorsque la réparation ou le remplacement est encore relativement facile.
Un testeur EL de strings hors ligne peut encore être utilisé pour l'échantillonnage, la réinspection ou l'analyse en laboratoire, mais il n'est normalement pas requis comme poste de production séparé lorsque le stringer inclut déjà l'inspection EL en ligne.
5. Équipement de chargement et d'inspection du verre solaire
Le verre qu'elle traite fait normalement 2,0, 2,5 ou 3,2 mm d'épaisseur, avec une transmittance lumineuse supérieure à 91,5 % et de 93,5 à 94,5 % lorsqu'un revêtement antireflet est appliqué.
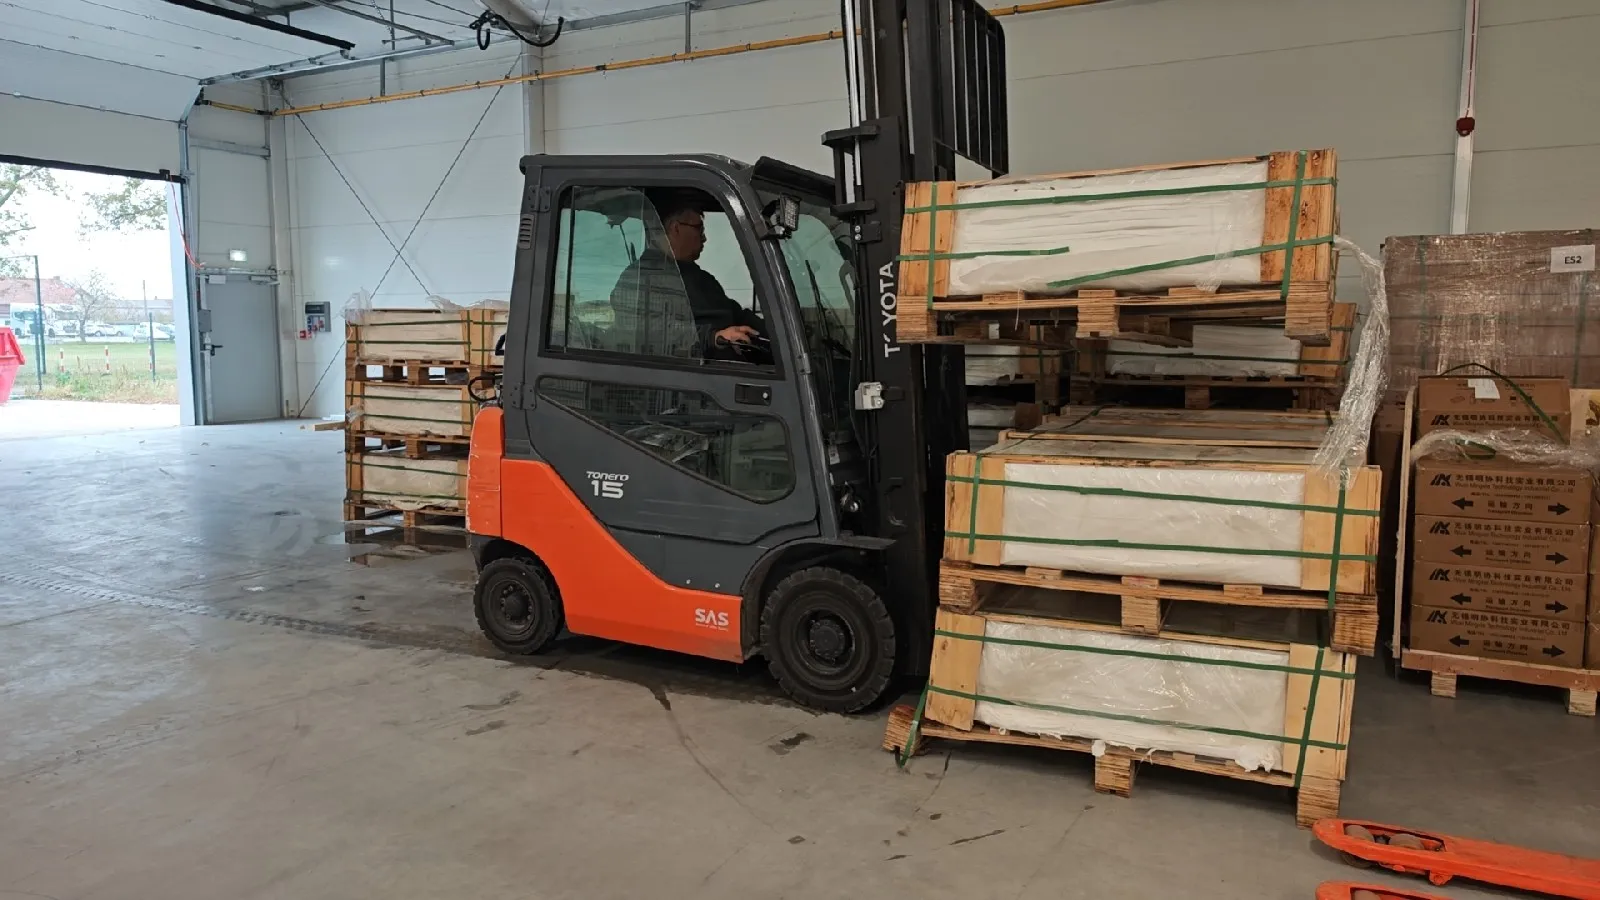
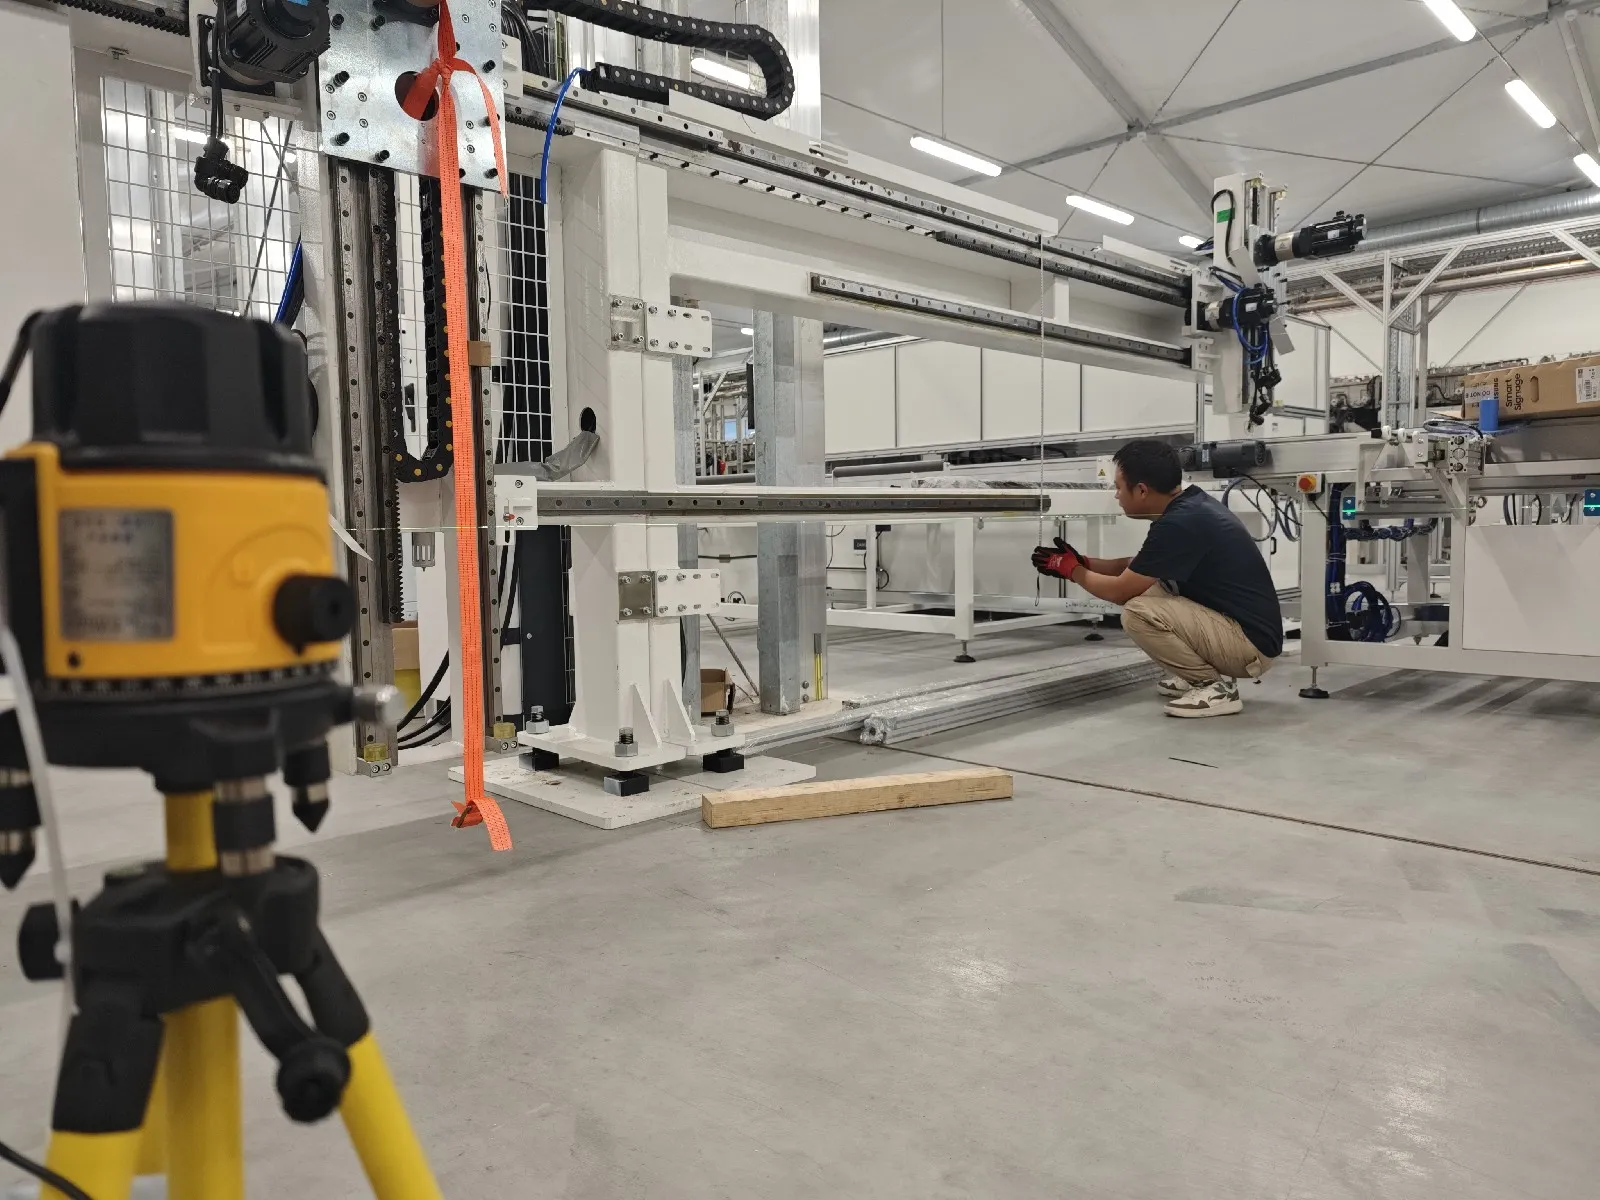
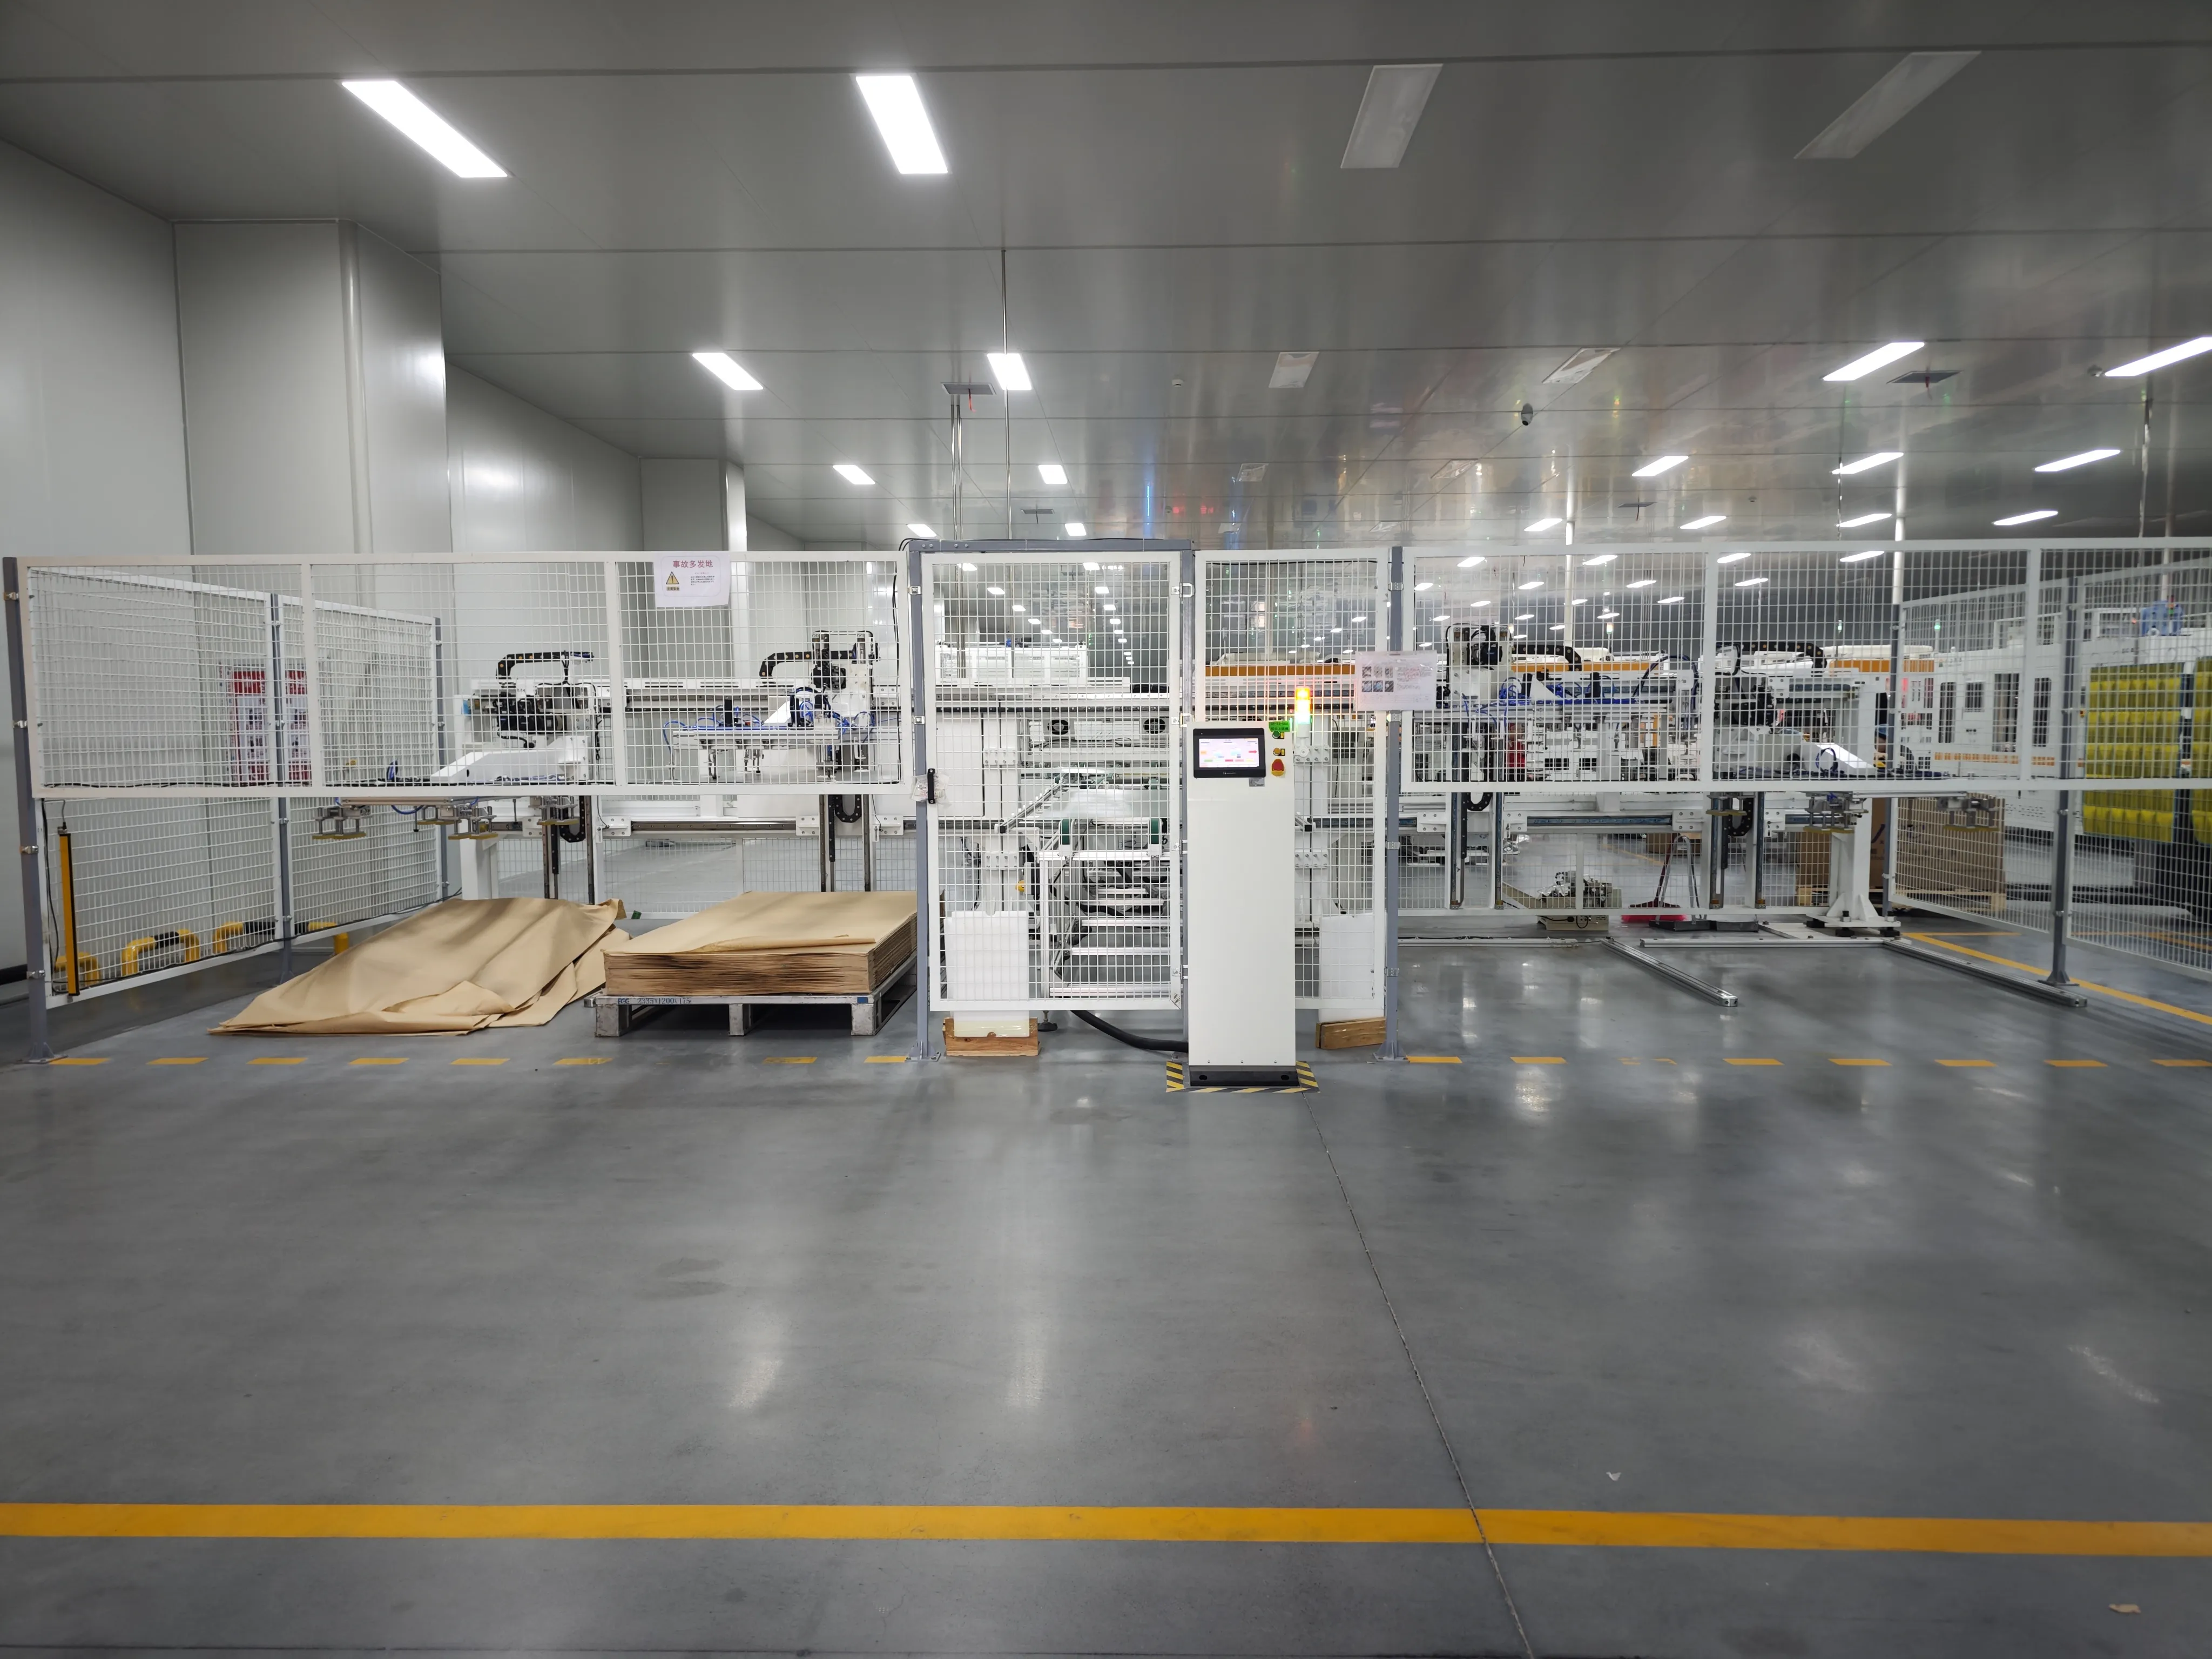
Le verre solaire fourni aux usines de modules modernes est normalement lavé et préparé par le fabricant de verre. Pour cette raison, une machine de lavage de verre dédiée n'est généralement pas requise dans une ligne de production de panneaux solaires standard.
Un chargeur de verre automatique place le verre préparé sur le convoyeur. Avant que l'EVA ou le POE ne soit posé, le verre est vérifié pour :
Poussière et contamination de surface
Rayures
Dommages sur les bords
Éclats de verre
Défauts de revêtement
Dimensions incorrectes
Le verre avant constitue la base de l'empilement du module, sa position doit donc rester stable pendant les processus suivants de pose des matériaux et de disposition des cellules.
6. Machines de découpe et de pose d'EVA, de POE et de feuilles arrière
Les matériaux portent leurs propres chiffres avant la machine : encapsulant EVA avec une teneur en gel de 75–85 % après durcissement et une force de pelage supérieure à 80 N/cm sur le verre, découpé et posé selon le plan du module.
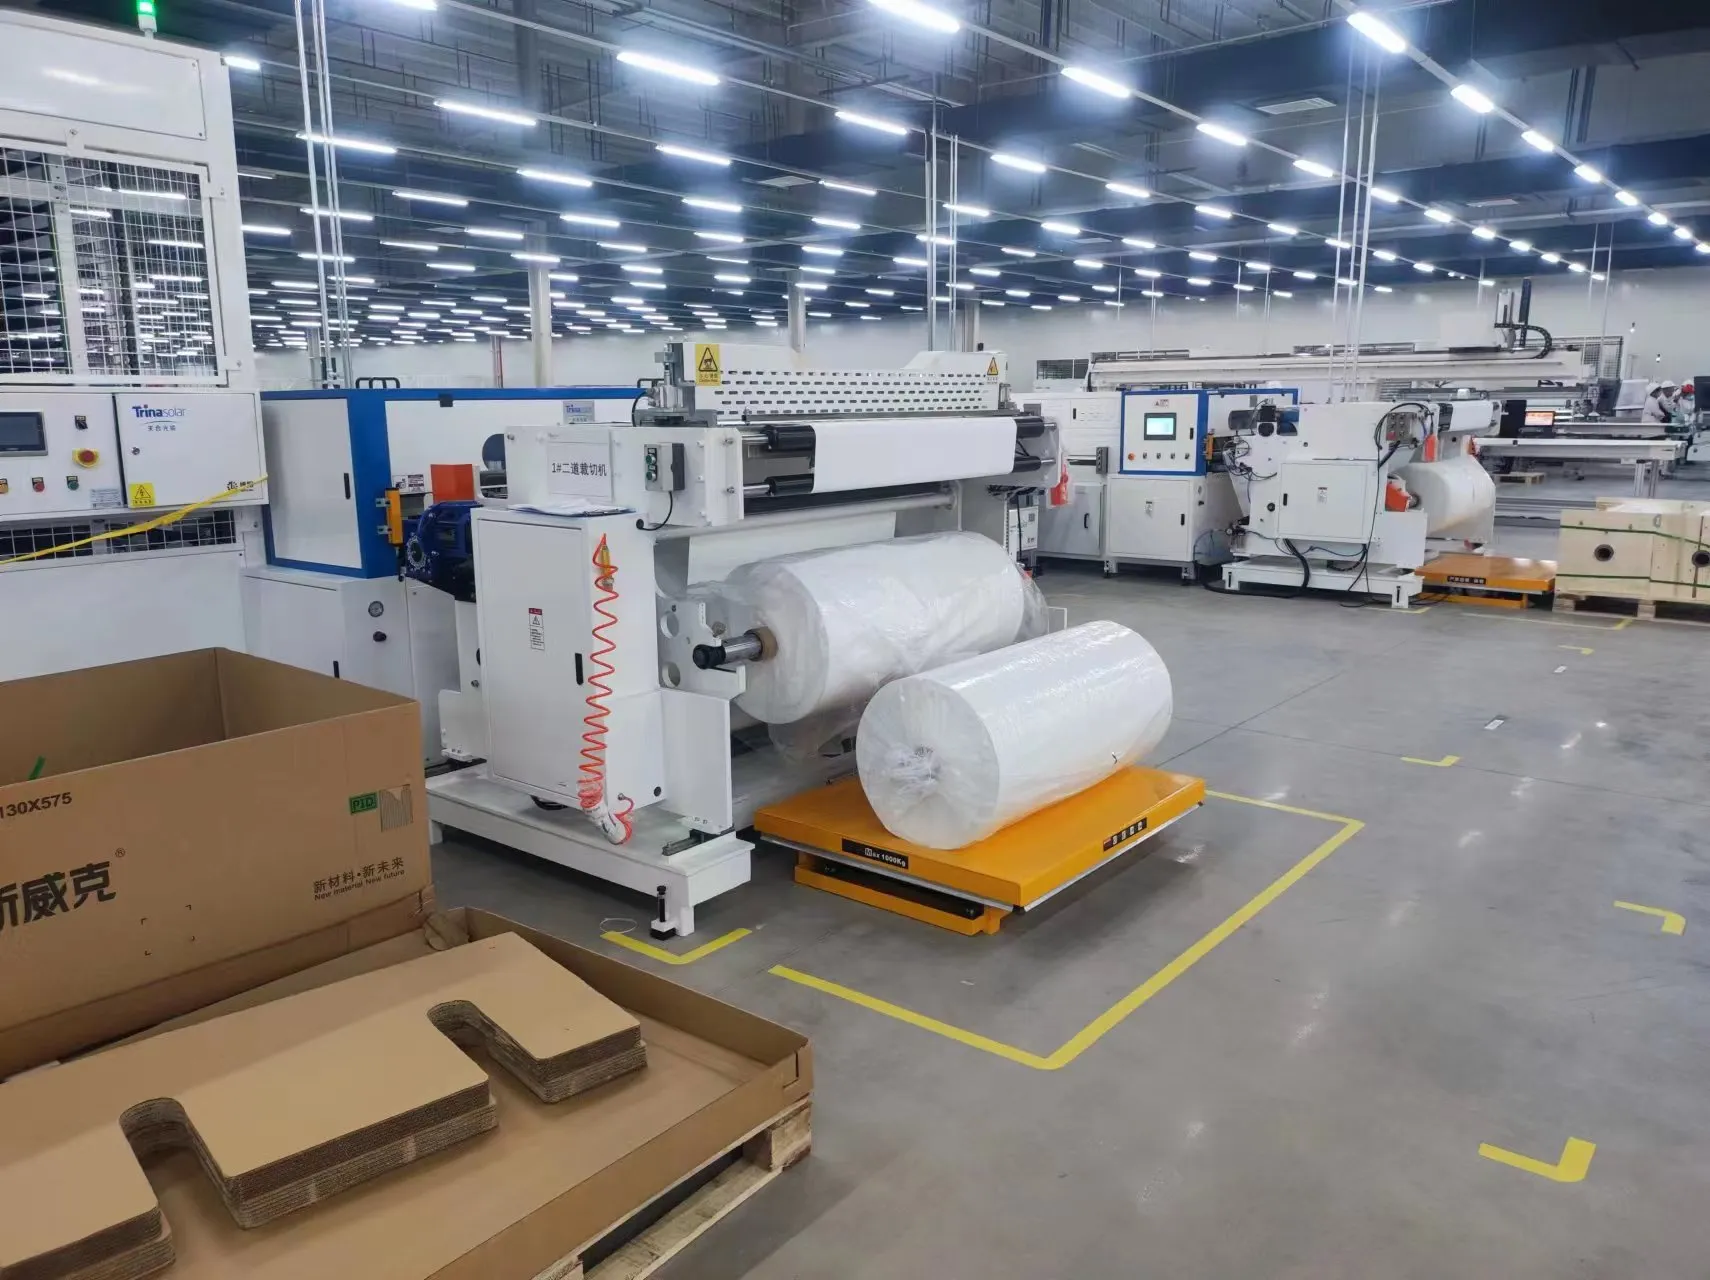
Avant la superposition, l'encapsulant et les matériaux de couche arrière doivent être découpés aux dimensions correctes du module sur une machine de découpe d'EVA et de backsheet.
Une machine automatique de découpe et de pose peut préparer des matériaux tels que :
Film EVA
Film POE
TPT ou autres feuilles arrière
Bandes isolantes
Matériaux d'isolation des barres omnibus
Après la découpe, la machine pose automatiquement l'encapsulant sur le verre.
Pour les modules verre-verre, la feuille arrière en polymère est remplacée par une deuxième pièce de verre. La configuration de la ligne, la lamineuse et l'équipement de manutention doivent donc être conçus pour le poids supplémentaire et la structure différente du module.
Les petites usines peuvent découper l'EVA et les feuilles arrière manuellement. La découpe et la pose automatiques deviennent plus précieuses à mesure que la capacité de production augmente, car elles améliorent la cohérence dimensionnelle et réduisent le gaspillage de matériaux.
7. Machine de pose automatique
Le layup est spécifié comme un temps de cycle de 48 secondes ou moins par module, une précision d'alignement du verre de ±0,1 mm et une plage de travail couvrant du verre dont le grand côté va de 1 600 à 2 600 mm.
La machine de superposition automatique prend les chaînes de cellules terminées et les positionne sur le verre et l'encapsulant.
C'est un processus de précision. L'espacement des chaînes, l'alignement des cellules et la distance entre les cellules et les bords du verre doivent rester dans les tolérances spécifiées.
Un mauvais alignement est facile à remarquer sur un panneau fini, mais l'apparence n'est pas la seule préoccupation. Des positions de chaînes incorrectes peuvent également affecter l'encapsulation, l'étanchéité des bords et la fiabilité à long terme du module.
Une machine de pose automatique utilise normalement :
Robots industriels ou systèmes à portique
Pinces à vide
Caméras de vision
Correction automatique de position
Contrôles de l'espacement des chaînes
Détection de la position du verre
Certaines lignes de production utilisent une machine de pose séparée. D'autres combinent le positionnement des chaînes, la pose et le câblage dans une unité intégrée.
8. Machine de busage
Une machine de bussing automatique exécute un cycle de 17–18 secondes et maintient une utilisation supérieure à 99 %, et elle doit couvrir de 5 à 30 busbars à mesure que les configurations multi-busbar se multiplient.
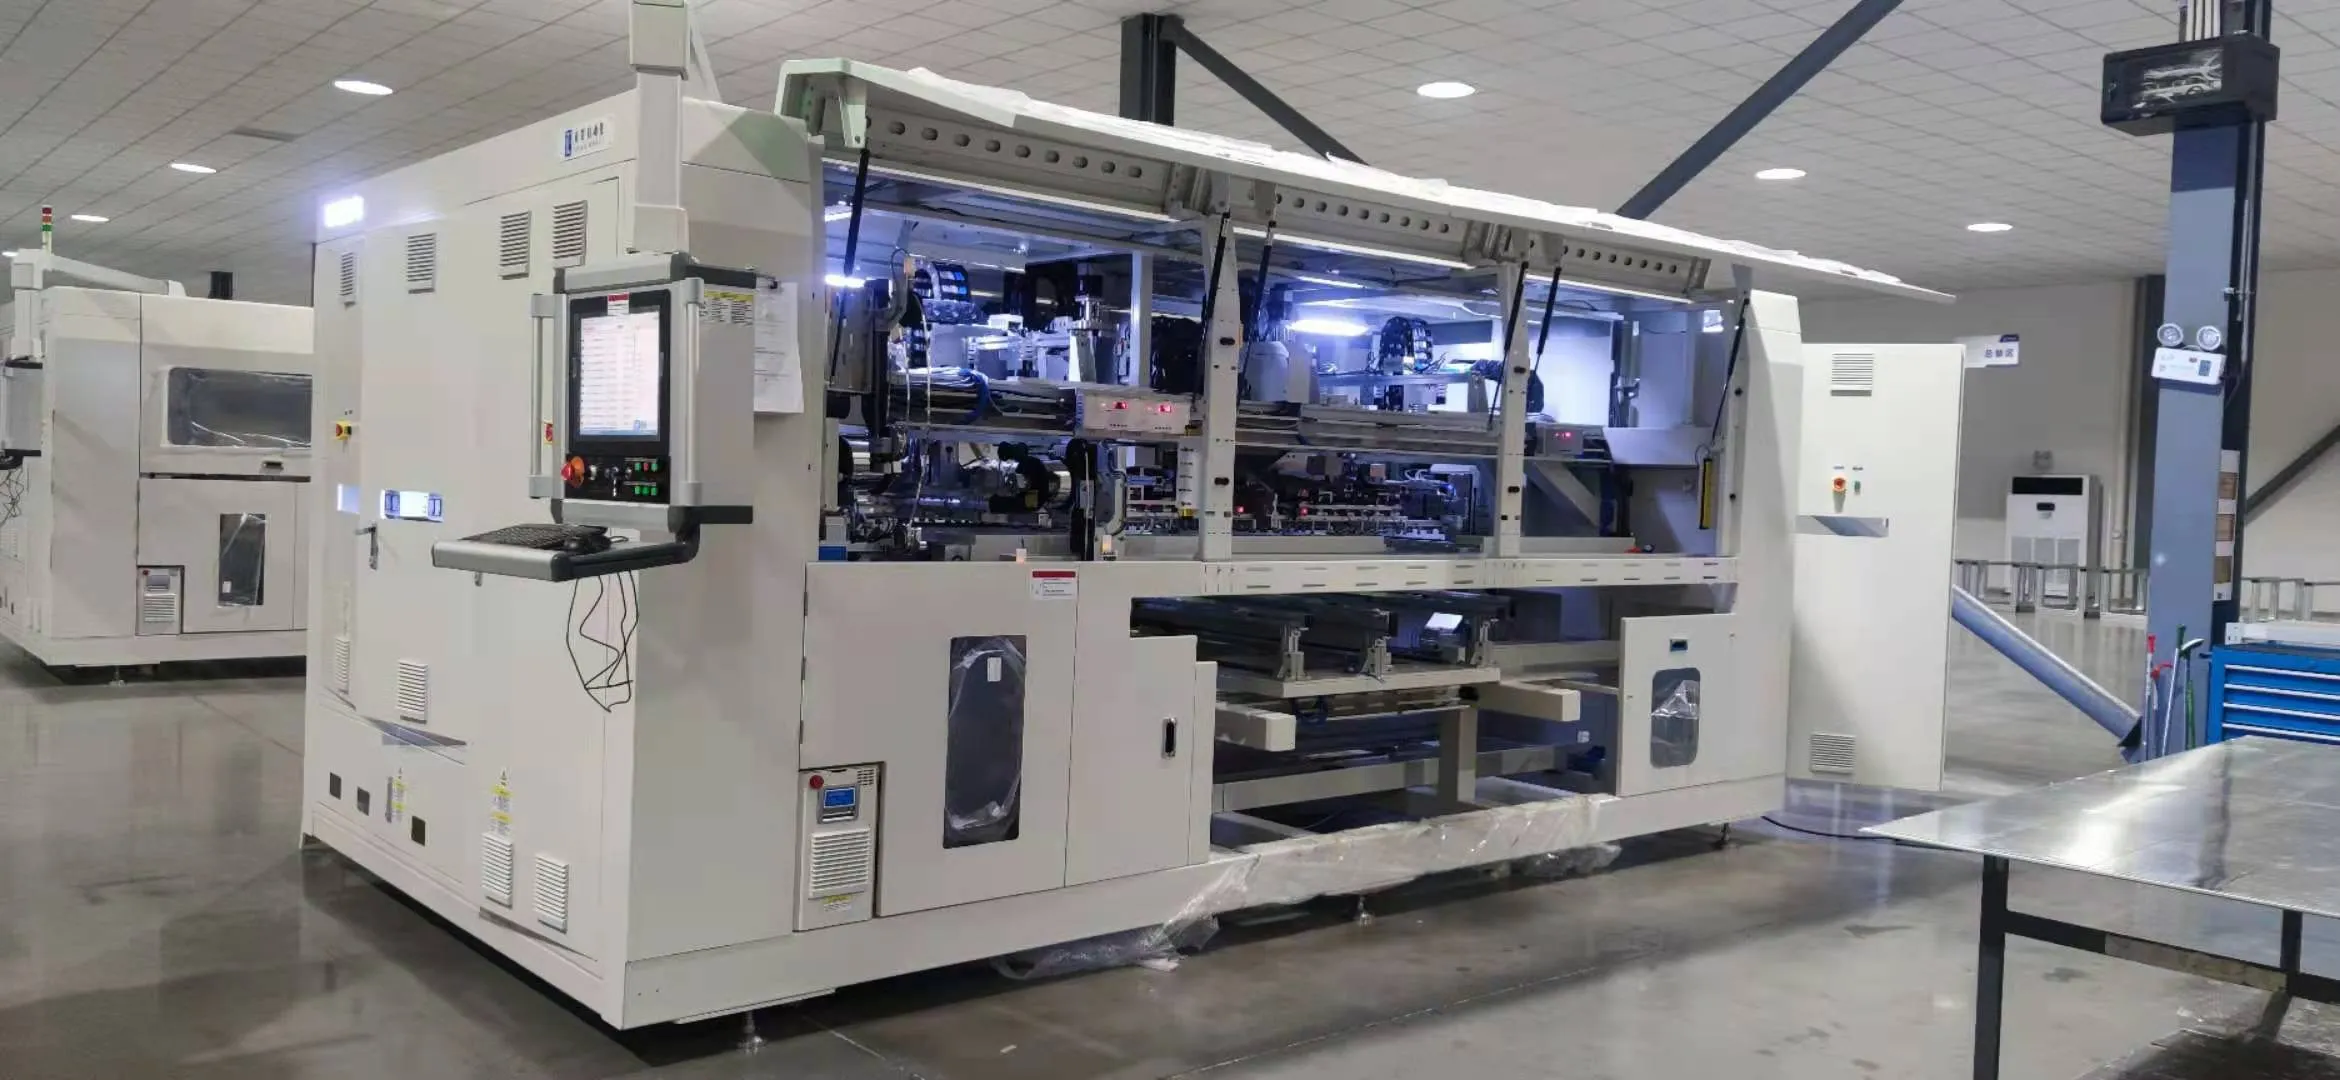
Après le positionnement des chaînes, elles doivent être connectées électriquement avec un ruban de busbar, généralement sur une machine de busbar automatique.
Une machine de busage automatique soude ou brase les bornes des cordons selon la conception électrique du module. Elle peut également plier, couper et positionner automatiquement les rubans de busage.
Les modules demi-cellules nécessitent une attention particulière car leurs sections de cellules supérieure et inférieure sont généralement connectées en parallèle. Le point de sortie est normalement situé près du milieu du panneau au lieu du haut.
Le processus de busage doit contrôler :
Position du ruban de busage
Température de soudure ou de brasage
Résistance des joints
Forme du ruban
Espacement des cordons
Position du ruban de sortie
Une connexion de busage faible peut entraîner une perte de puissance, un échauffement local excessif ou une défaillance complète du circuit.
Sur une petite ligne semi-automatique, le busage peut être effectué manuellement avec des outils de soudure et des gabarits de positionnement. Les usines à plus grande capacité utilisent généralement des machines de busage automatiques pour une meilleure constance et un meilleur débit.
9. Testeur EL avant laminage et inspection visuelle
L'EL avant lamination s'achète sur la résolution d'image — 4 928 × 3 264 pixels sur un testeur actuel — et sur une zone de travail suffisamment grande pour le plus grand module que la ligne compte construire.
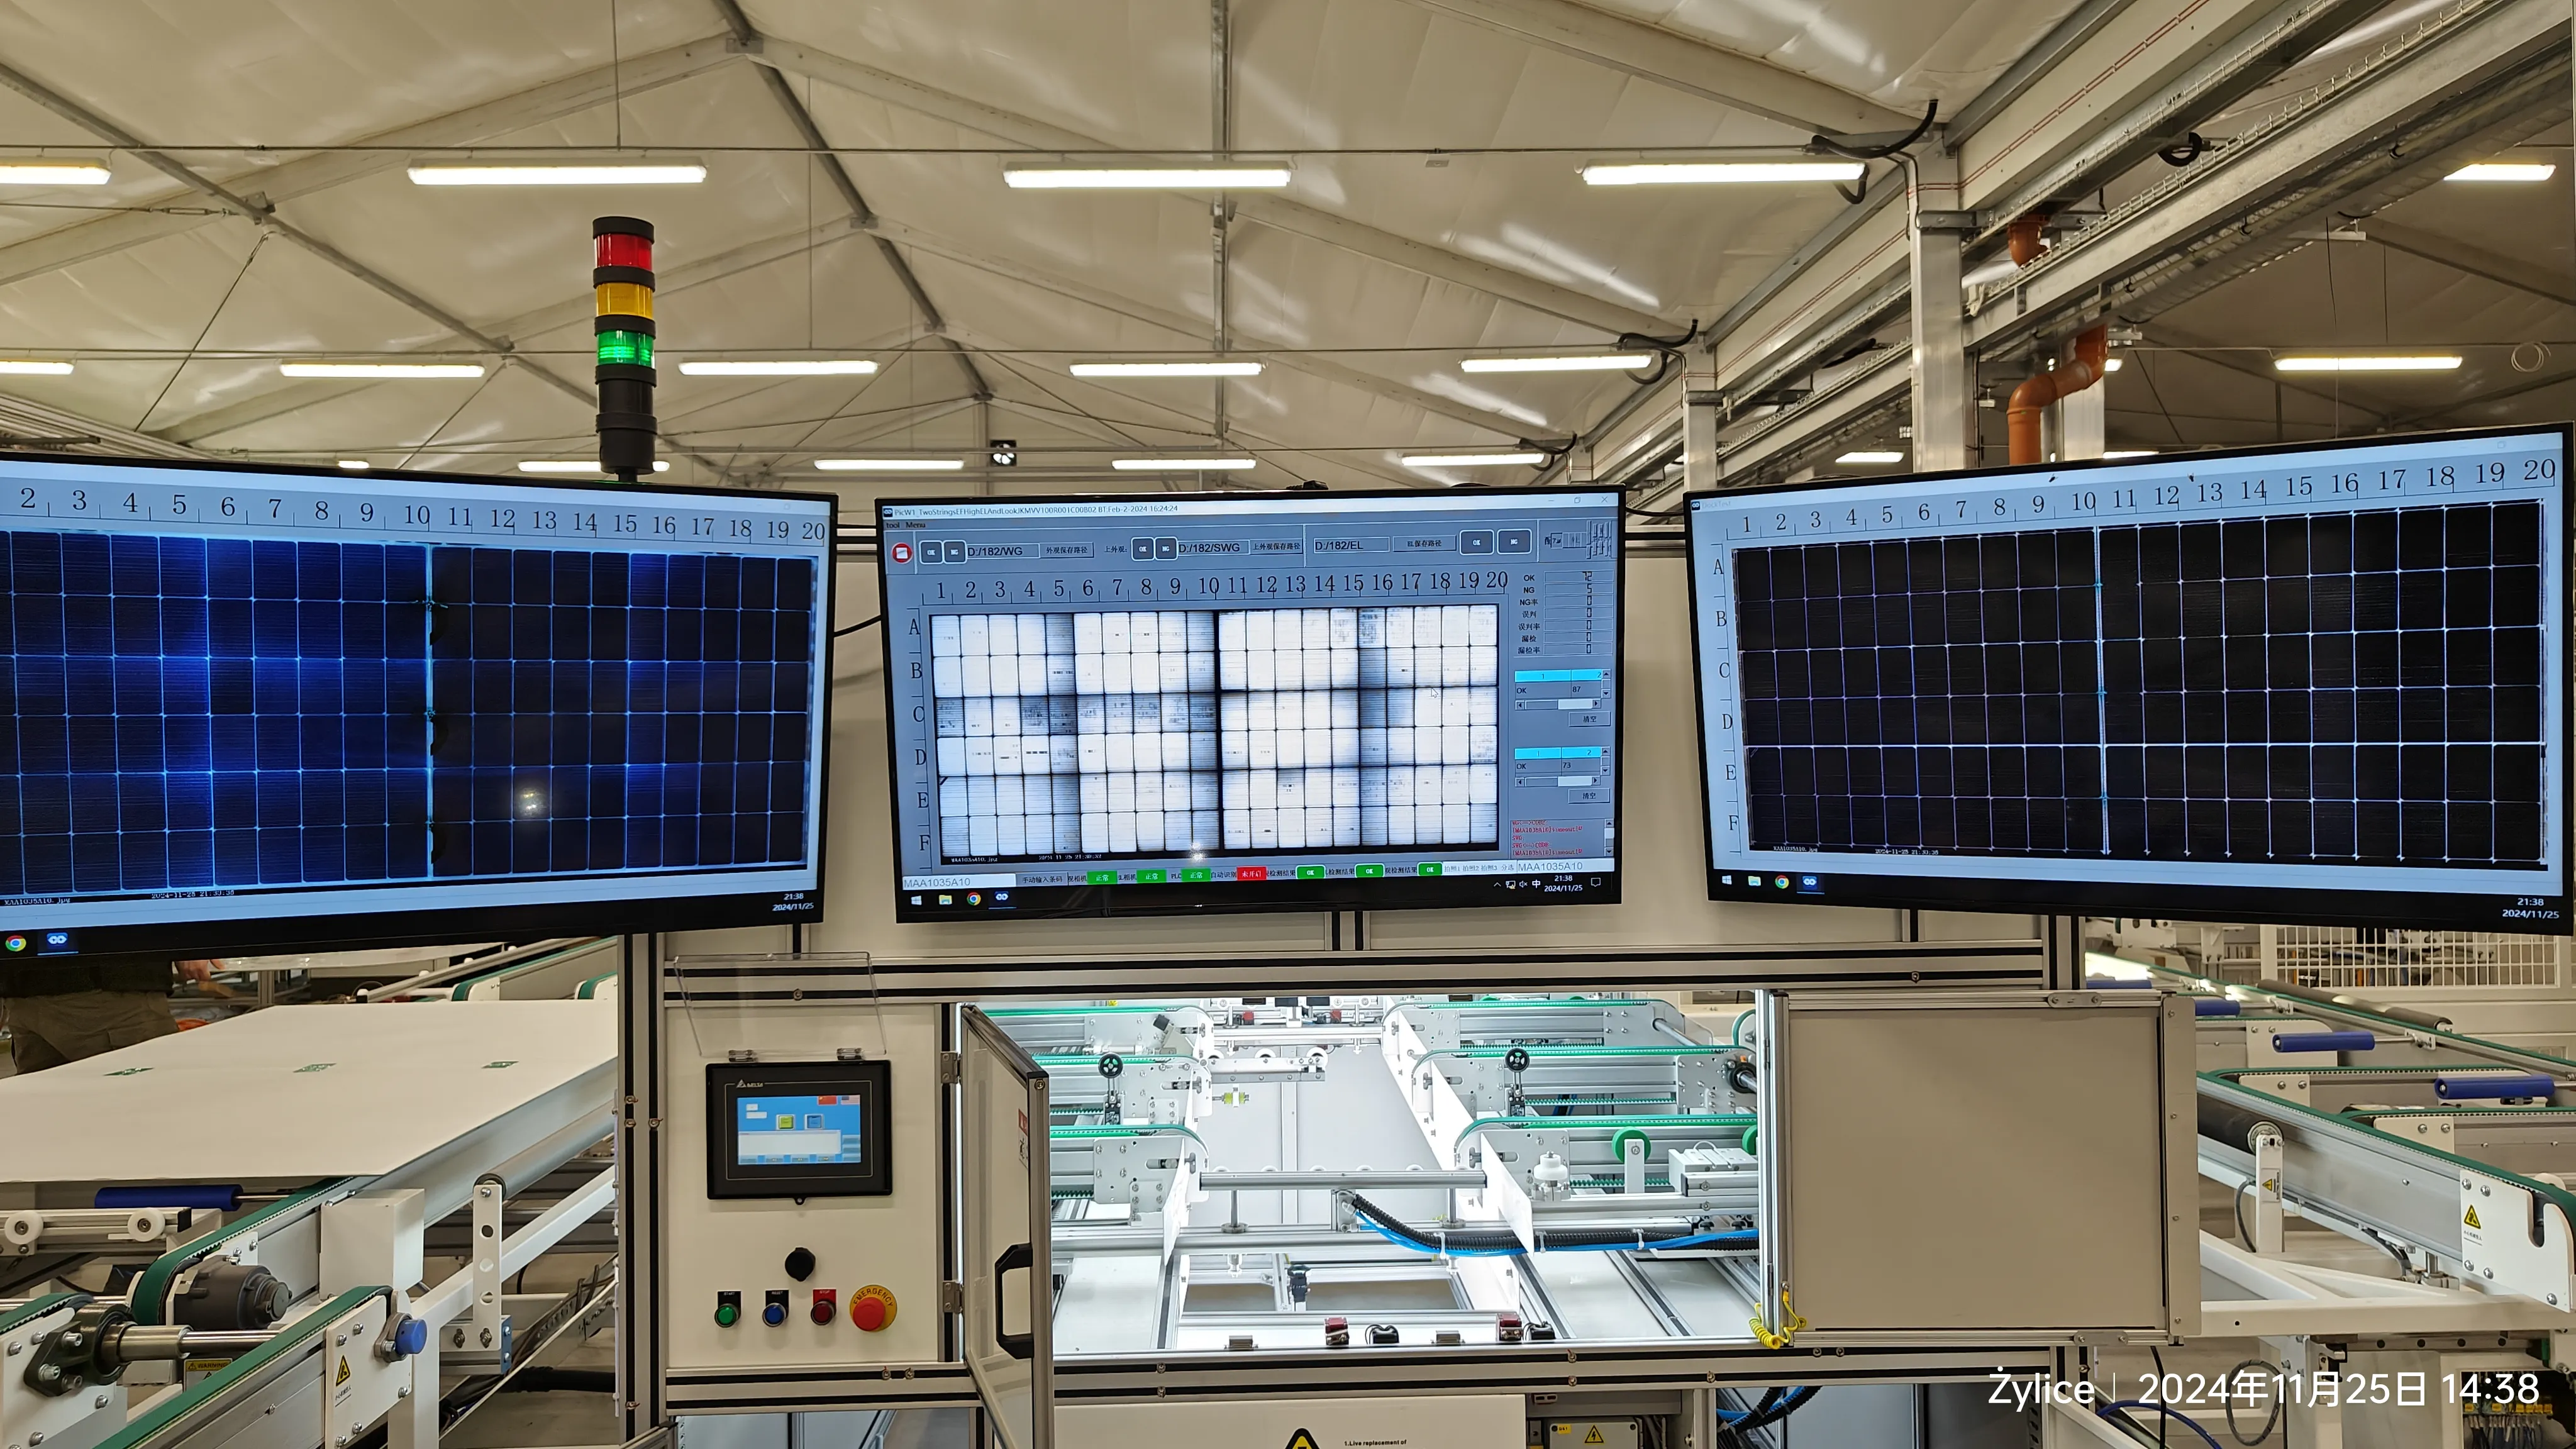
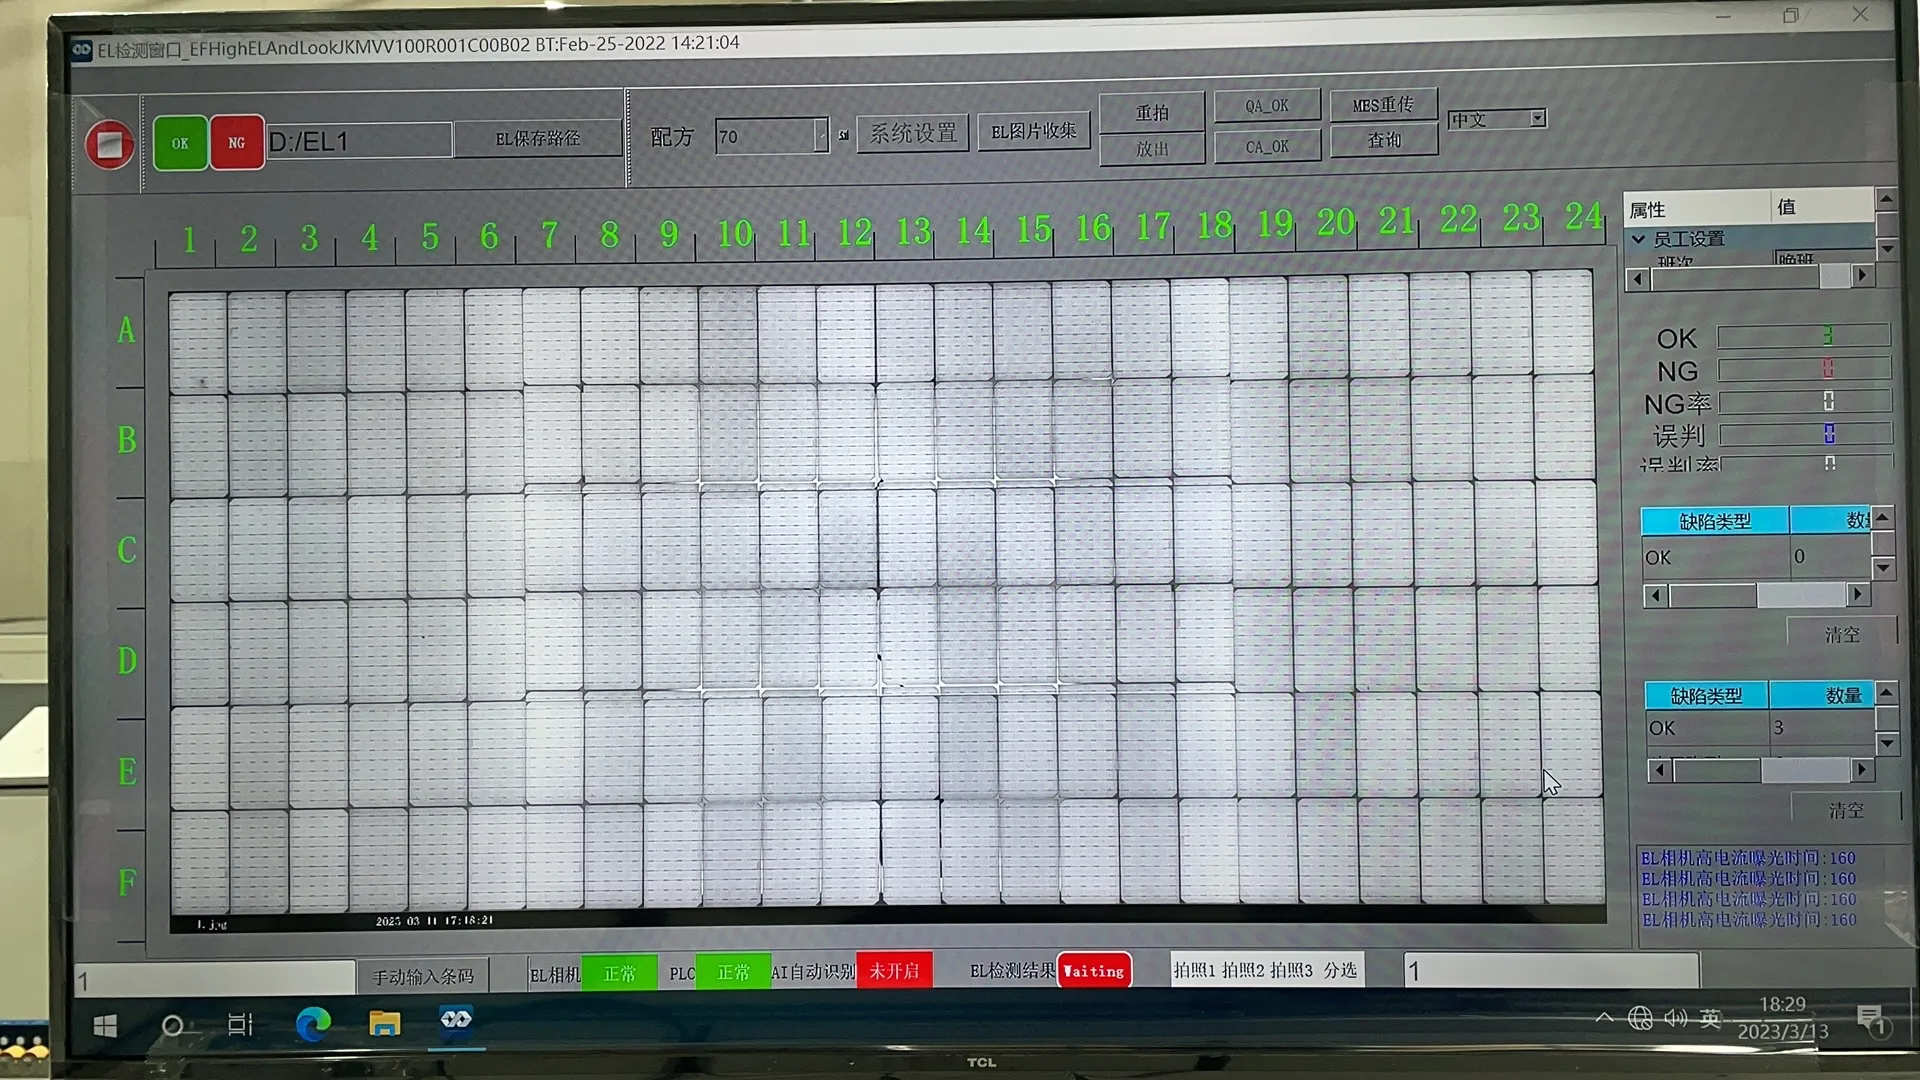
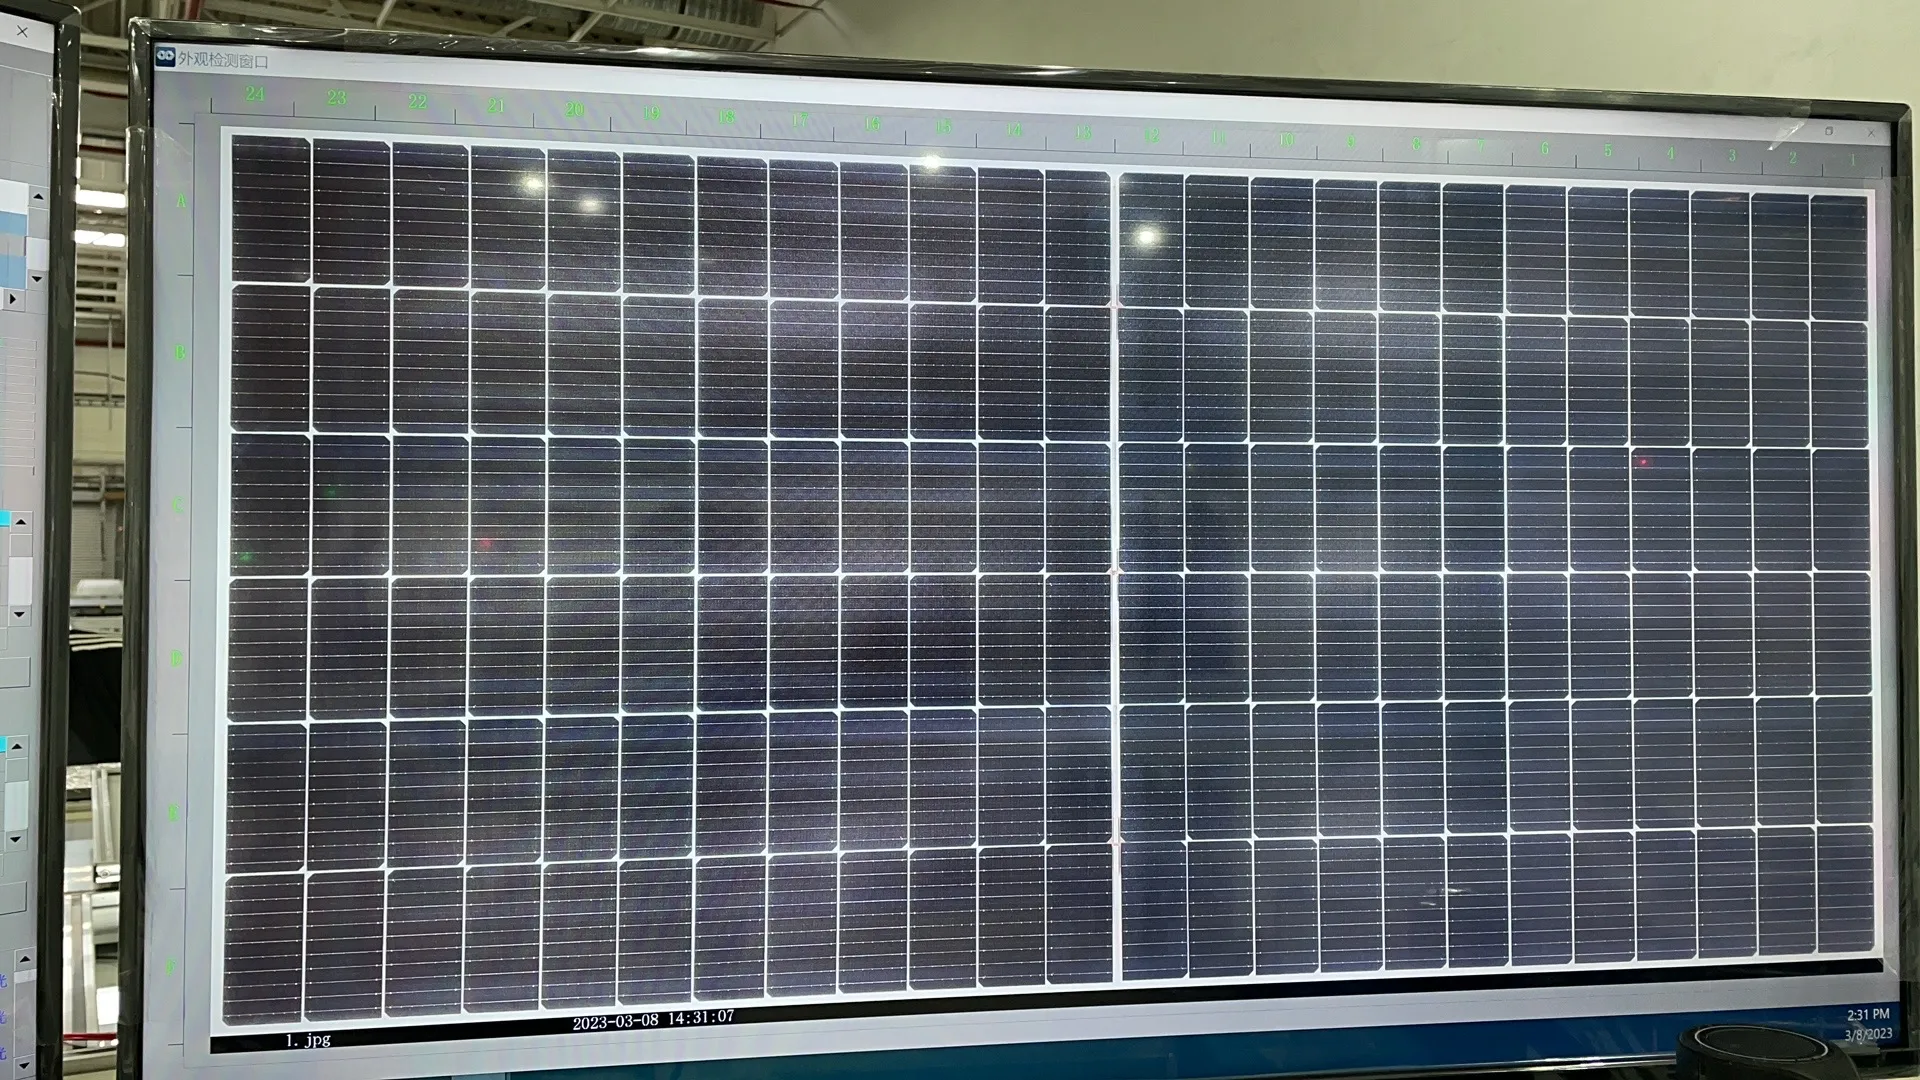
Avant le laminage, le module assemblé doit passer une inspection visuelle et test EL.
C'est la dernière occasion pratique de réparer de nombreux défauts de production. Les opérateurs ou les systèmes d'inspection automatique vérifient des problèmes tels que :
Cellules fissurées
Cordons désalignés
Rubans manquants
Mauvaises connexions de busage
Positions de sortie incorrectes
Contamination à l'intérieur du module
Encapsulant froissé ou déplacé
Placement incorrect de la feuille arrière
Le testeur EL avant laminage vérifie l'état électrique du circuit complet des cellules avant qu'il ne soit scellé de manière permanente.
Le laminage est effectivement irréversible. Si un défaut est trouvé après le laminage, le coût de réparation est beaucoup plus élevé, et dans de nombreux cas, le module entier doit être mis au rebut.
10. Lamineuse de panneaux solaires
La fenêtre de processus est de 140–150 °C pendant que l'encapsulant réticule, et la recette est une séquence d'étapes sous vide, de rampe de chauffage, de pression et de palier plutôt qu'un simple réglage de température.
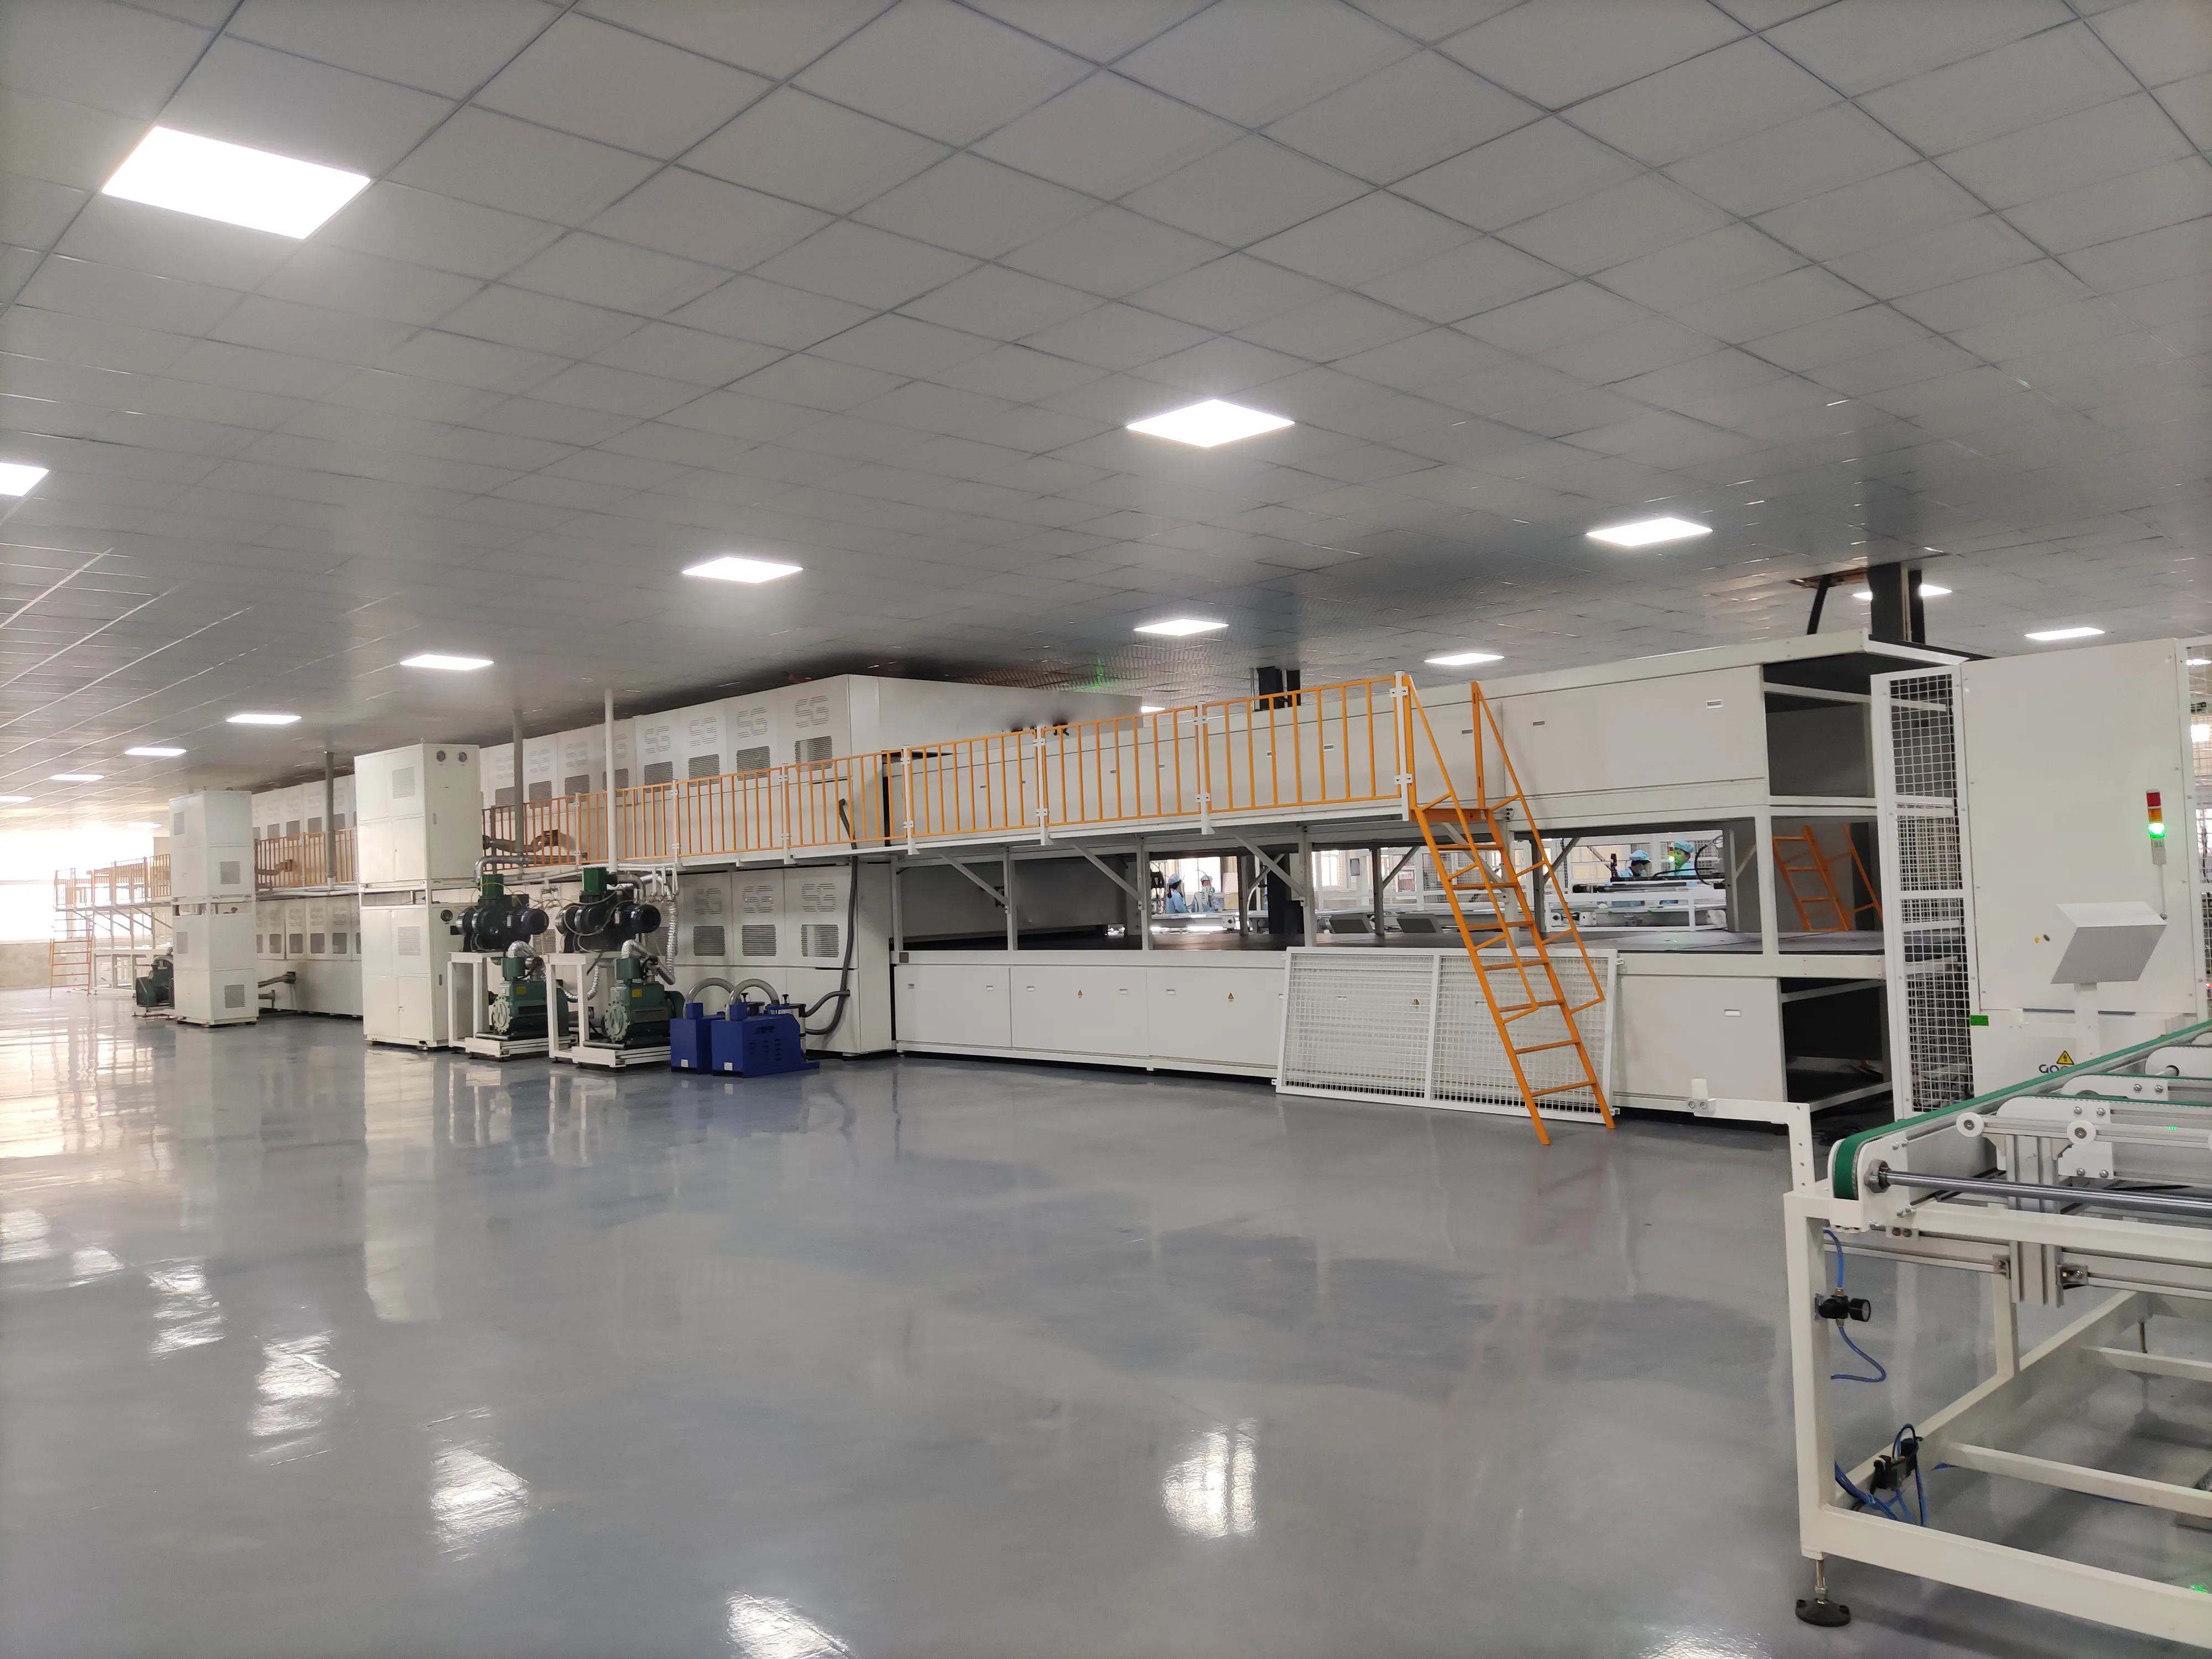
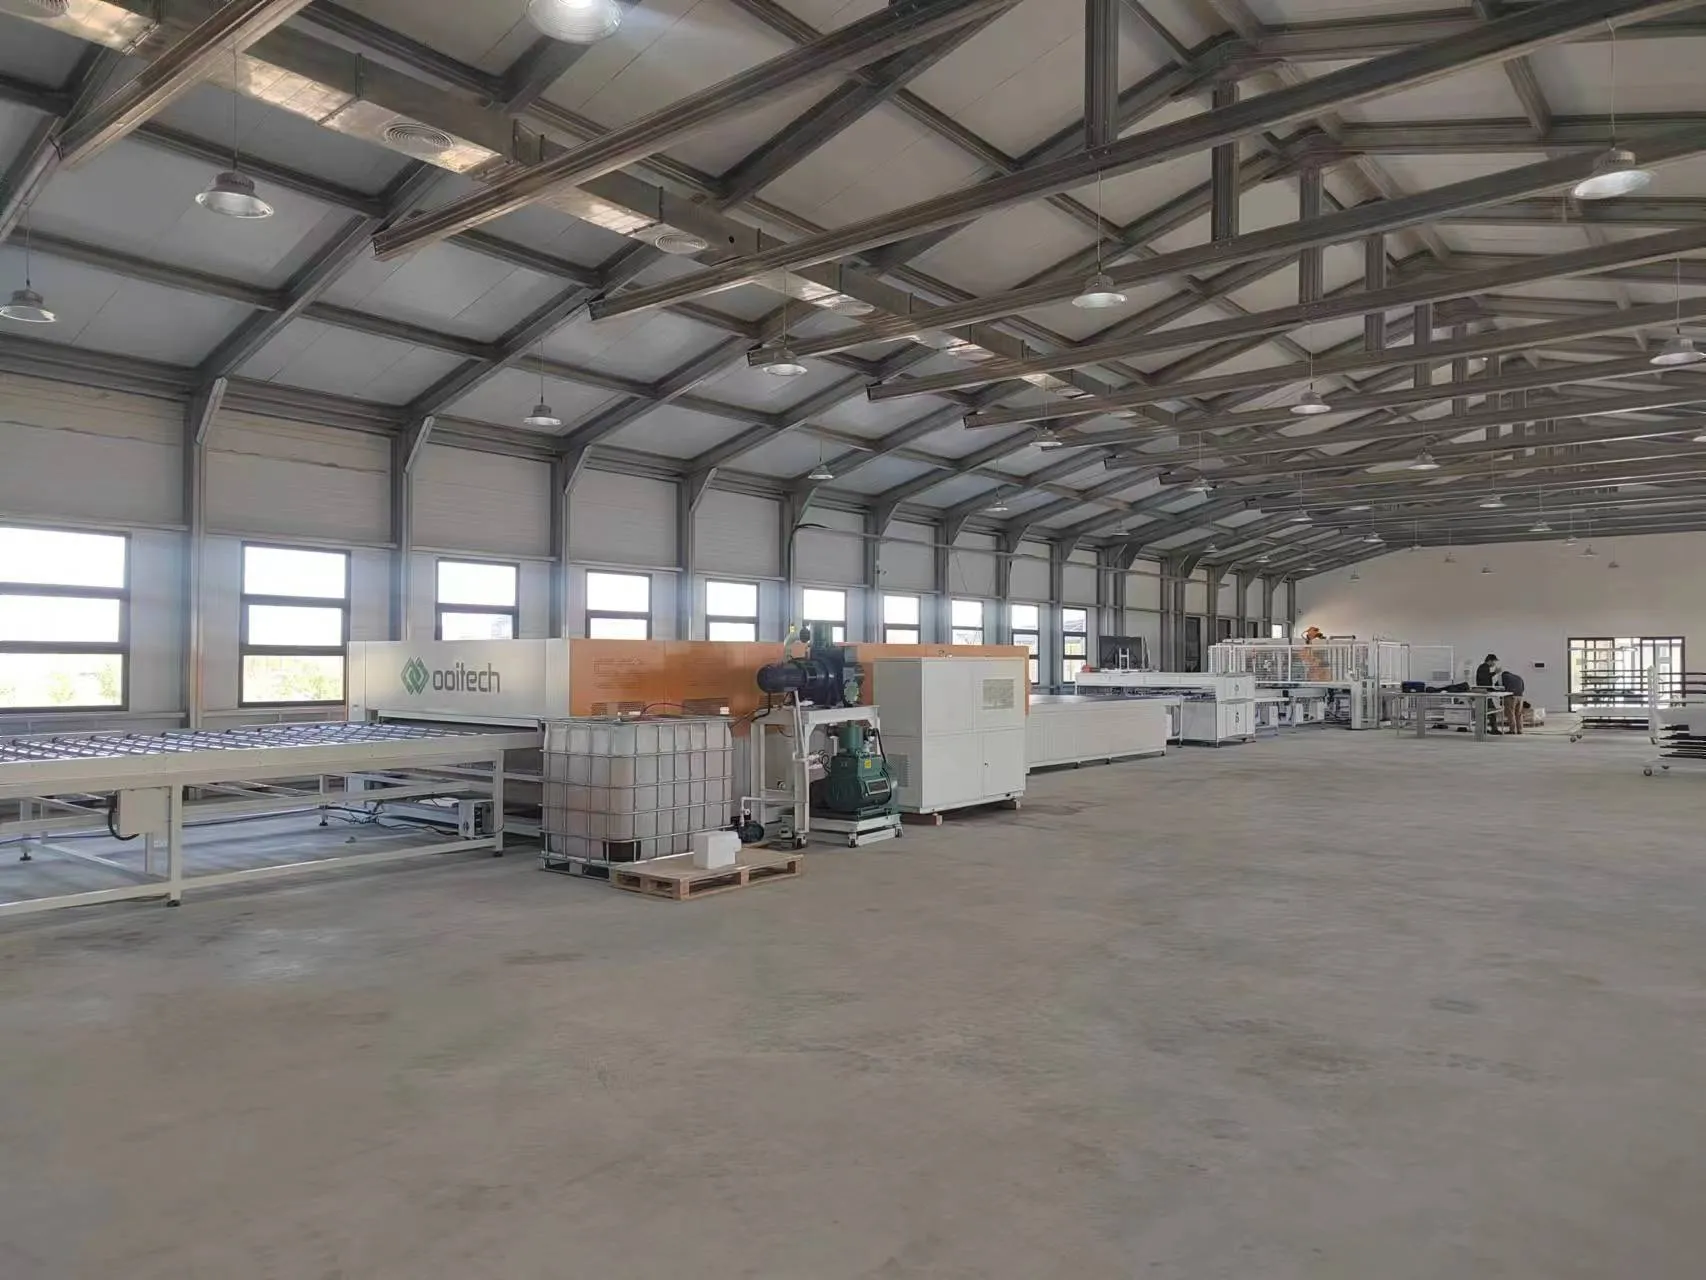
La laminatrice scelle le verre, l'encapsulant, les cellules solaires et le backsheet—ou le verre arrière—en une seule structure durable.
À l'intérieur de la lamineuse, le vide élimine l'air piégé dans le stack du module. La chaleur et la pression durcissent ensuite l'EVA ou le POE, liant toutes les couches ensemble.
La recette de lamination dépend de :
Type d'encapsulant
Taille du module
Épaisseur du verre
Structure verre-backsheet ou verre-verre
Technologie des cellules
Exigences du fournisseur de matériaux
Un cycle de lamination typique peut prendre environ 10 à 20 minutes, bien que le temps réel varie selon les matériaux et l'équipement.
La lamineuse est souvent le processus majeur le plus lent de la ligne de production. Une usine peut donc avoir besoin de plusieurs lamineuses fonctionnant en parallèle.
C'est un point important lors du calcul de la capacité de production. Installer des stringers plus rapides n'augmentera pas la sortie finale du module si la section de lamination ne peut pas traiter les panneaux au même rythme.
La qualité de la lamination affecte directement l'adhérence, l'isolation électrique, la résistance à l'humidité et la durée de vie prévue du module.
11. Équipement de découpe et d'inspection post-lamination
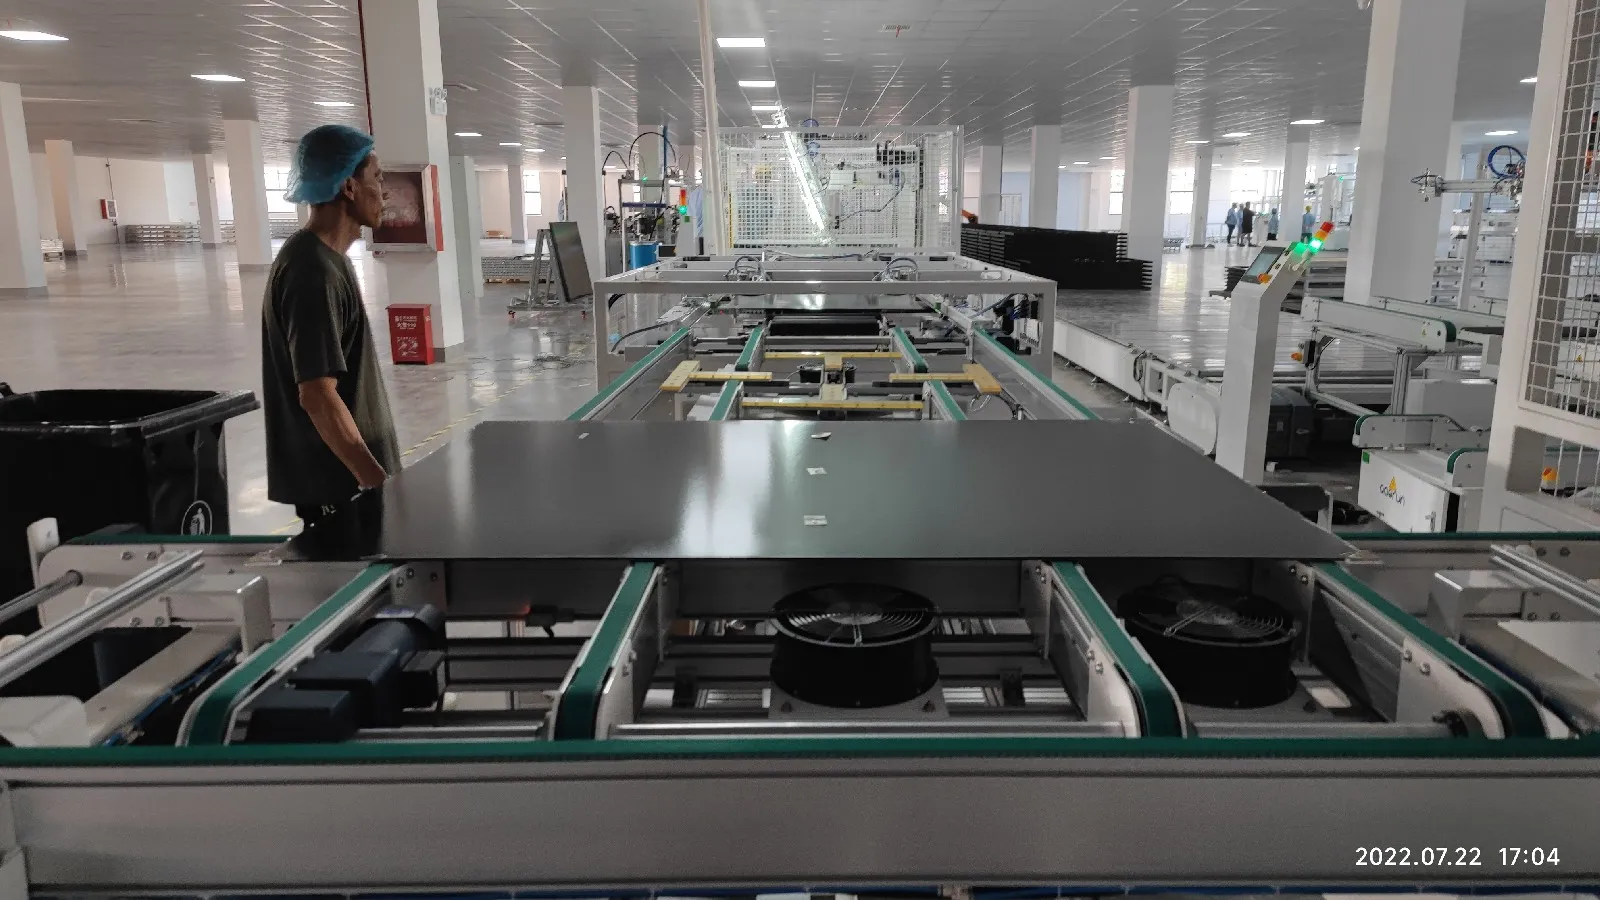
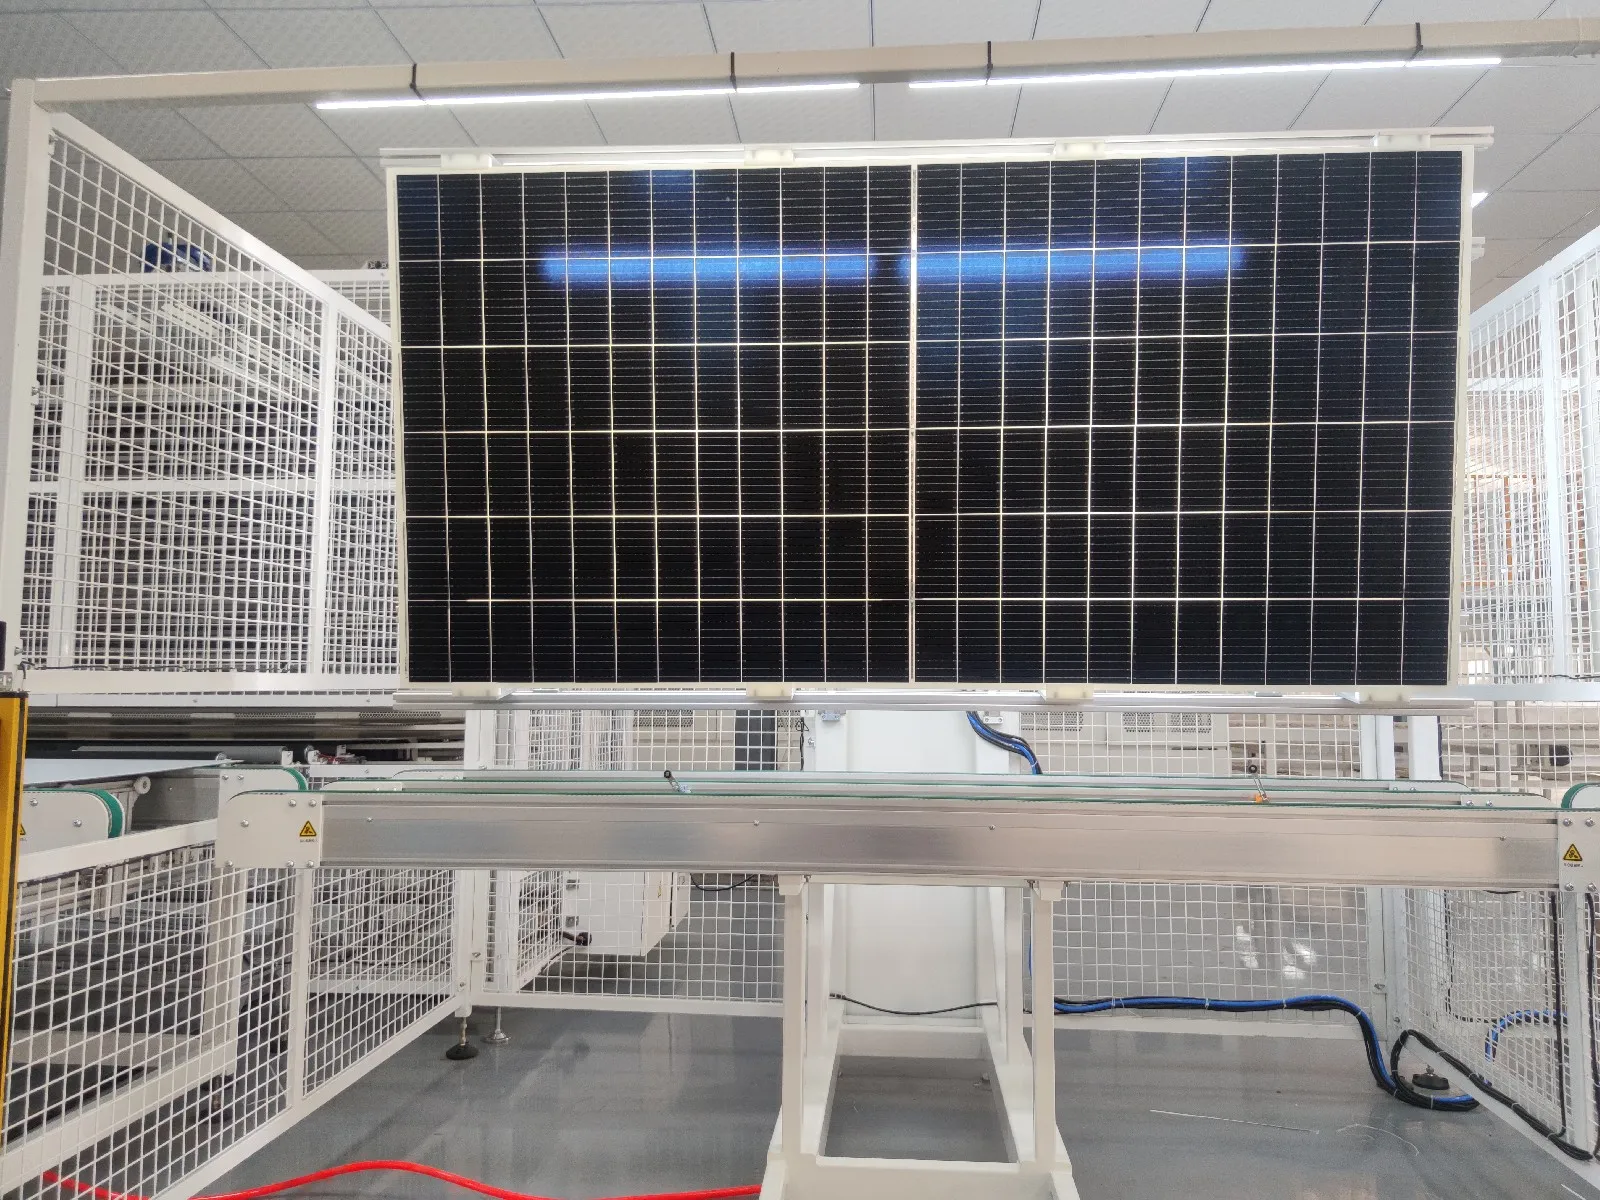
Après la lamination, l'excès d'EVA, de POE ou de backsheet reste autour des bords du module. Ce matériau doit être retiré avant l'encadrement.
Sur une petite ligne, les opérateurs peuvent couper les bords manuellement. Une ligne automatique à haute capacité utilise normalement une machine de découpe des bords.
Le module laminé est également inspecté pour :
Bulles d'air
Délaminage
Débordement d'encapsulant
Rayures
Dommage au verre
Mouvement des cellules
Déplacement des strings
Contamination à l'intérieur du laminé
Les unités de retournement automatiques facilitent l'inspection des deux côtés du module sans dépendre du levage manuel.
12. Machine de collage du cadre et d'encadrement
La précision de cadrage est maintenue à ±1 mm avec une différence de diagonale dans ±1,5 mm, sur une plage de travail allant jusqu'à 2 000 × 1 100 × 50 mm ; le collage du cadre exécute une course allant jusqu'à 2 500 mm.
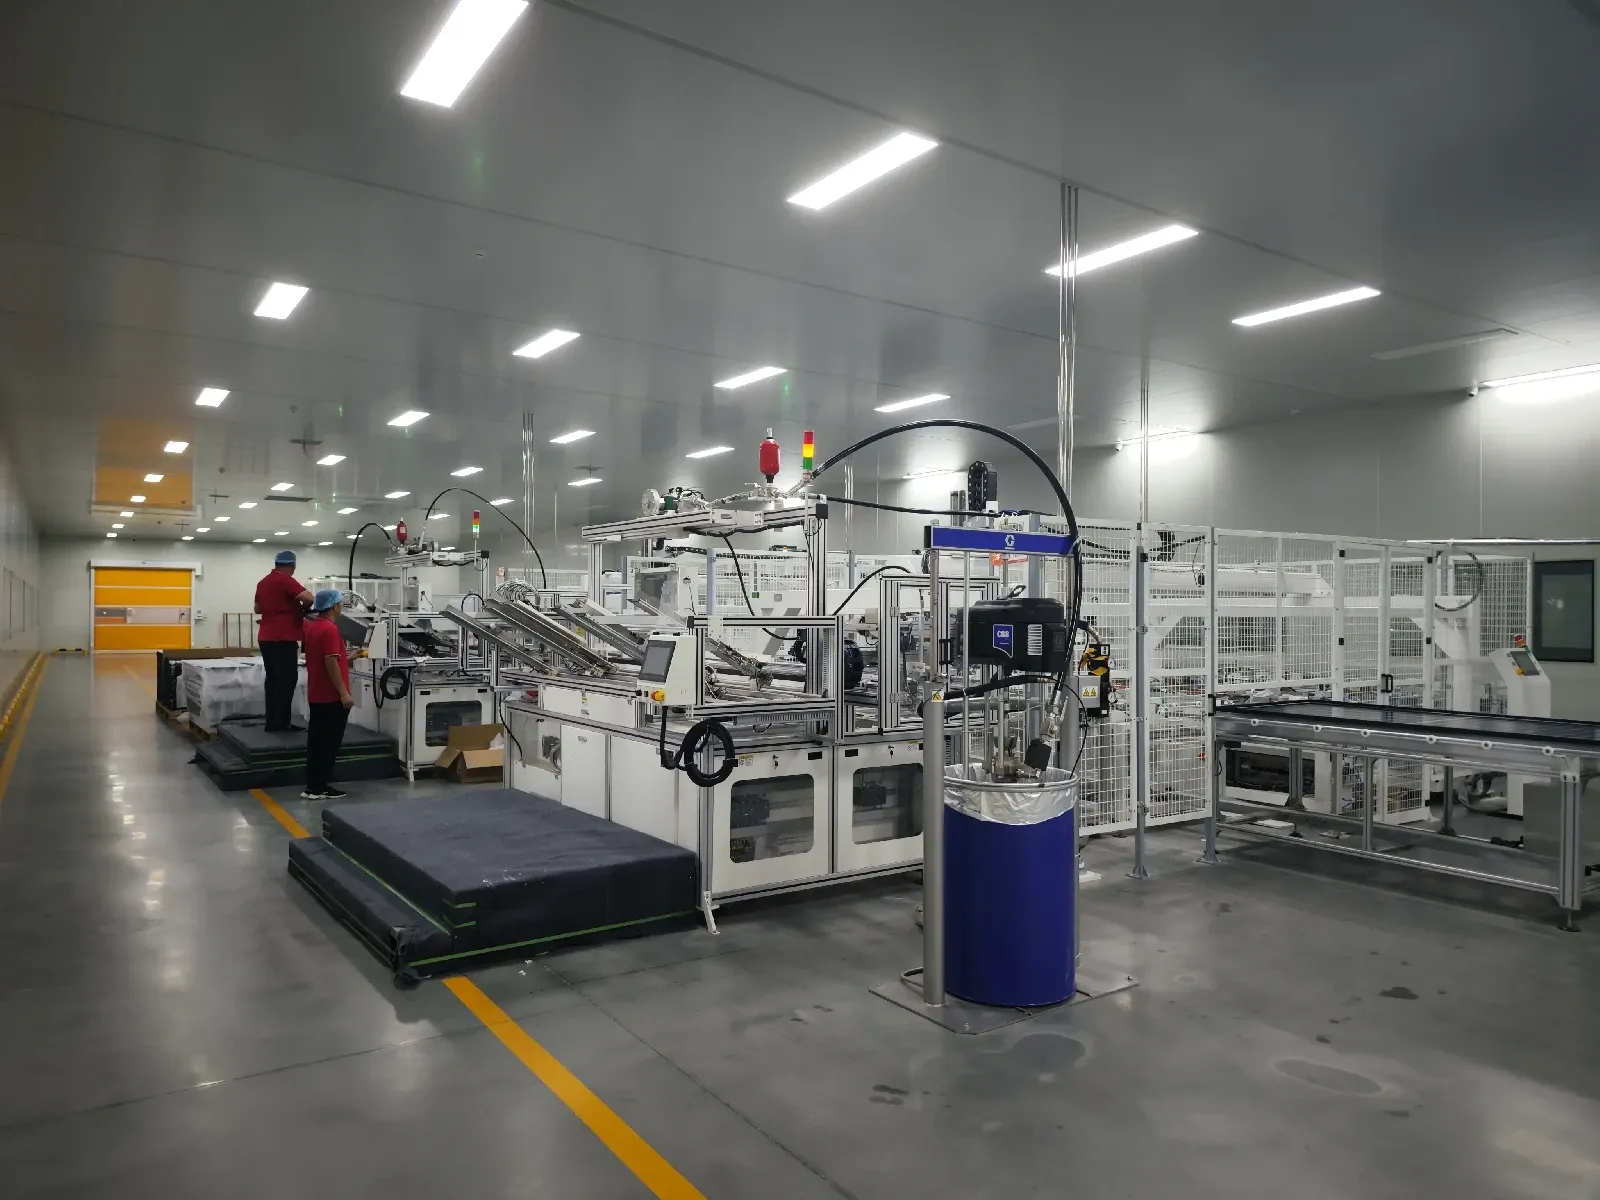

La plupart des panneaux solaires conventionnels utilisent un cadre en aluminium, appliqué par une machine de cadrage, pour protéger les bords du verre et fournir un support mécanique pendant le transport et l'installation.
La section de cadrage peut inclure :
Machine automatique de collage de cadres
Système de chargement de cadres en aluminium
Équipement d'insertion de clés d'angle
Machine d'assemblage de cadres
Machine de cadrage pneumatique ou hydraulique
Équipement de poinçonnage de cadres
Le mastic est appliqué à l'intérieur des profilés en aluminium avant que les quatre sections du cadre ne soient pressées autour du module laminé.
Le cadre fini doit être carré, sécurisé et correctement scellé. Les défauts de cadrage courants incluent des coins lâches, un mastic insuffisant, un mastic excessif, des rayures et des dimensions de cadre incorrectes.
Les modules verre-verre sans cadre peuvent ne pas nécessiter ce processus, selon la conception du produit.
13. Machines d'installation de boîtes de jonction
Le soudage de la boîte de jonction exécute un cycle de 16 secondes ou moins à un positionnement CCD de ±0,1 mm, avec un taux de conformité pour la tension de soudage attendu à ou proche de 100 %.
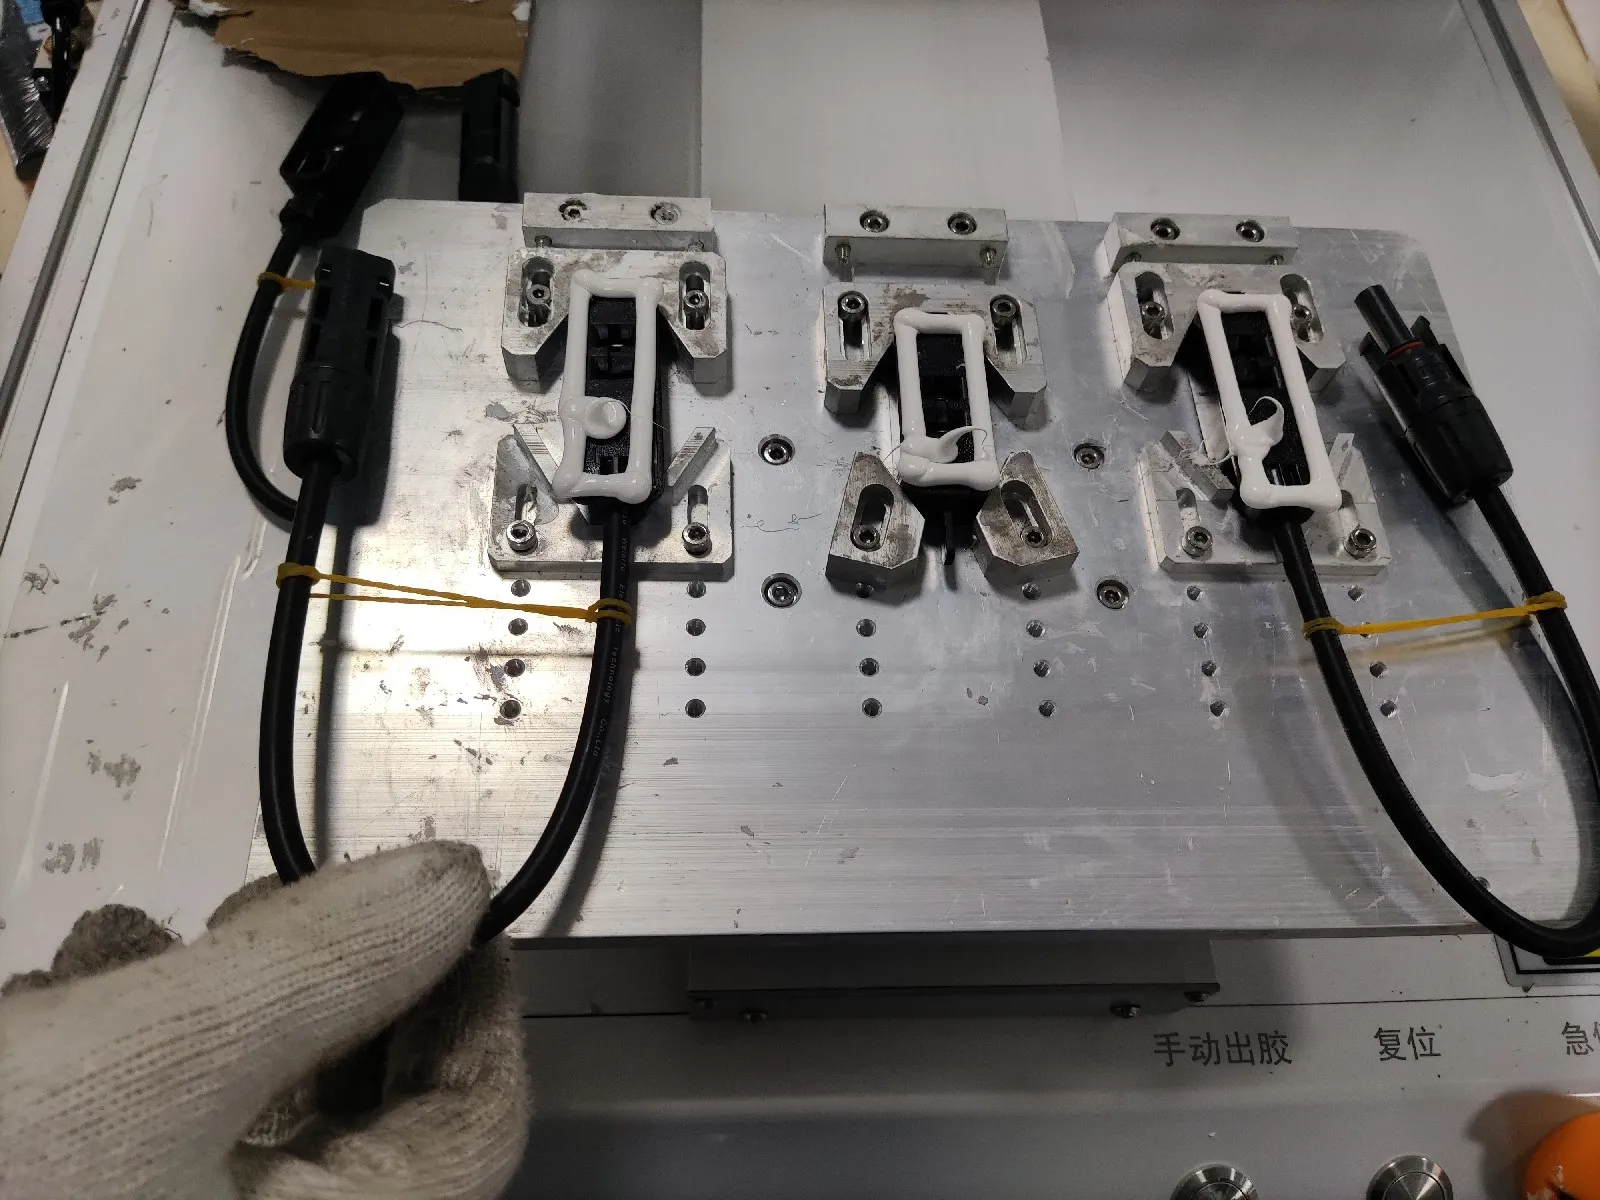
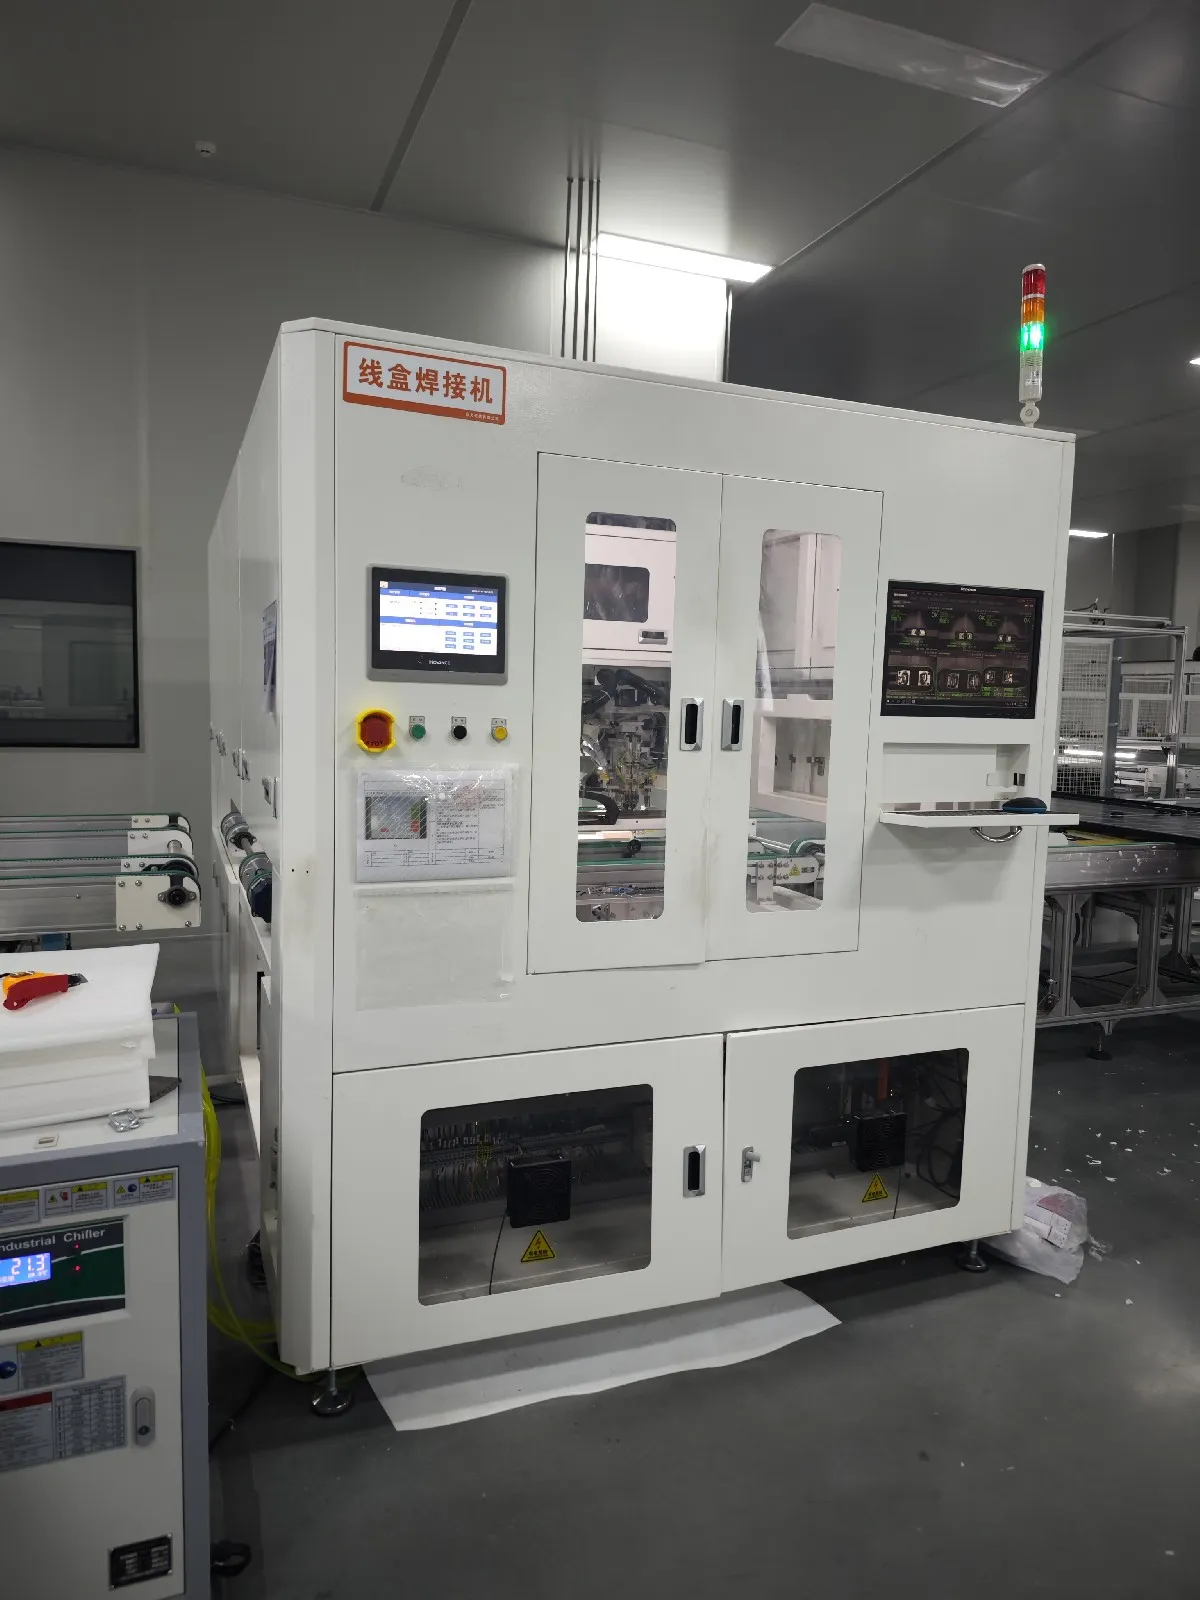
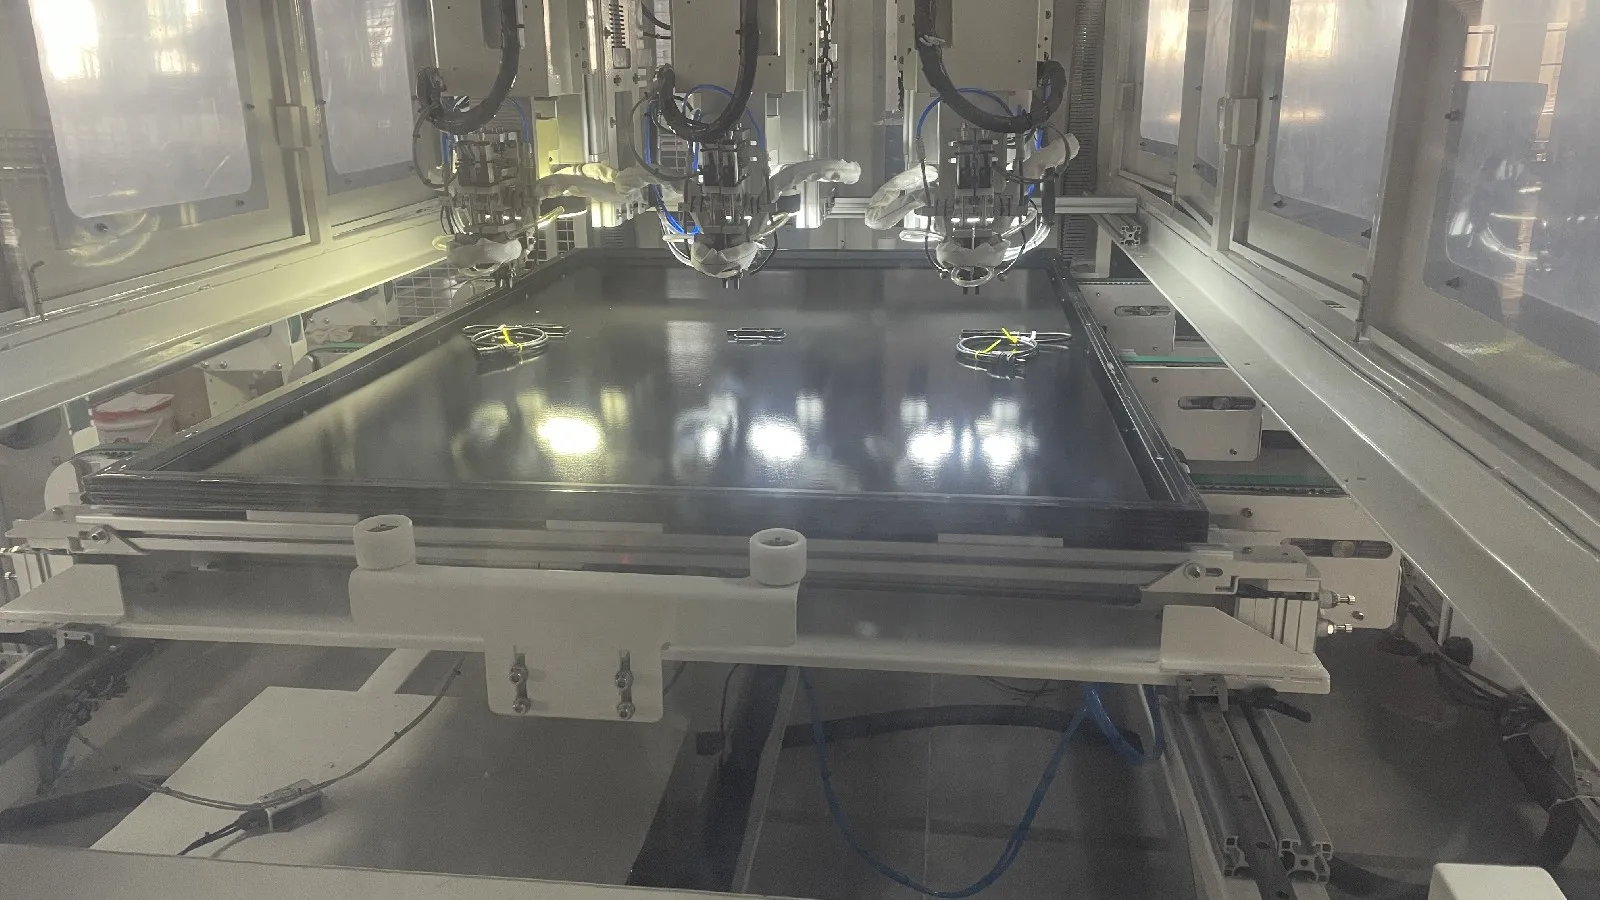
La boîte de jonction collecte la sortie électrique du circuit de cellules et assure la connexion entre le module et le système PV externe. Elle est fixée sur une machine de soudage de boîtes de jonction.
Le processus de boîte de jonction peut inclure :
Positionnement de la boîte de jonction
Distribution de silicone ou d'adhésif
Soudure des rubans de sortie
Soudage automatique des bornes
Remplissage de colle AB
Enrobage
Inspection des câbles et connecteurs
Une machine de soudage de boîte de jonction connecte les rubans de sortie du module aux bornes de la boîte de jonction. Une machine de distribution ou d'enrobage applique ensuite un mastic ou un matériau de remplissage pour protéger les connexions électriques contre l'humidité, le mouvement et la corrosion.
L'adhésif et le matériau d'enrobage doivent recevoir un temps de durcissement suffisant avant les tests finaux et l'emballage.
14. Testeur EL final
L'EL finale est normalement la plus haute résolution des deux contrôles, avec quatre caméras à 5 440 × 3 648 pixels et une précision d'imagerie d'environ 0,5 mm par pixel sur une machine actuelle.
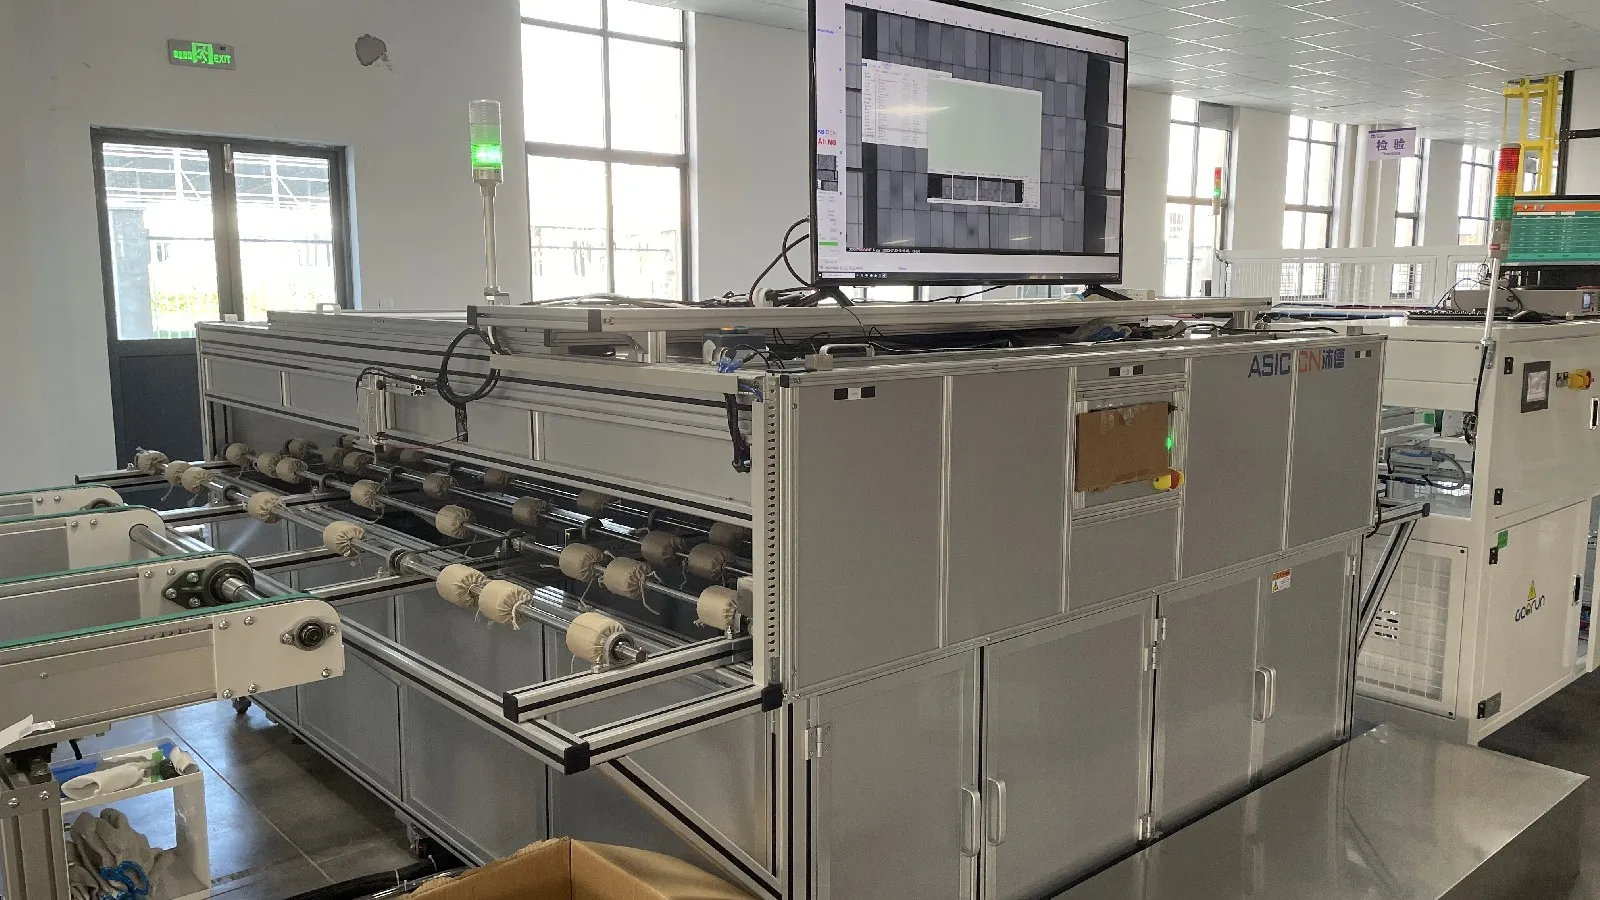
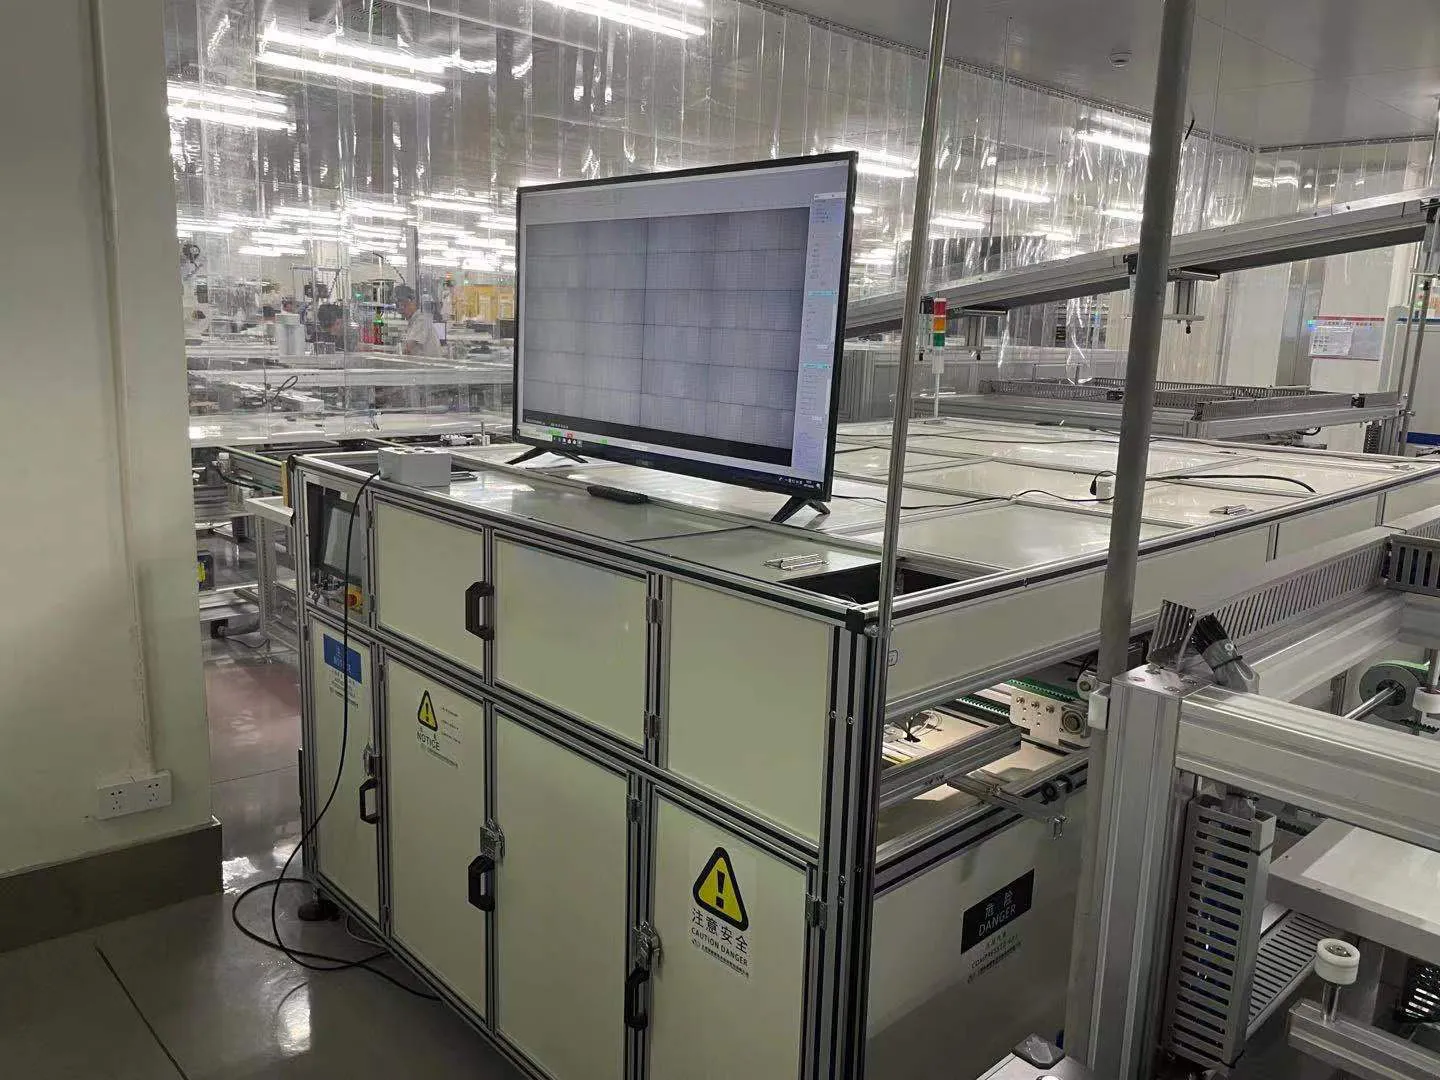
Un deuxième test EL est normalement effectué après le laminage ou l'assemblage final du module.
Ce test est nécessaire car de nouvelles microfissures peuvent être introduites lors du laminage, de l'ébavurage, de l'encadrement ou de la manipulation des matériaux.
L'image EL finale peut révéler :
Microfissures de cellules
Cellules cassées
Doigts déconnectés
Mauvaises soudures
Barres omnibus cassées
Zones électriquement inactives
Interruptions de chaîne
Un logiciel d'analyse d'image automatique peut aider à classer les défauts, mais le fabricant a toujours besoin de normes d'acceptation claires. Le système doit définir quels défauts sont acceptables, lesquels nécessitent une reprise et lesquels entraînent un rejet.
15. Simulateur solaire et testeur I-V
Un simulateur solaire est classé sur la correspondance spectrale, où la fenêtre de classe A+ se situe entre 0,875 et 1,125, sur une irradiance de 200 à 1 200 W/m² et un temps de cycle d'environ 25 secondes.
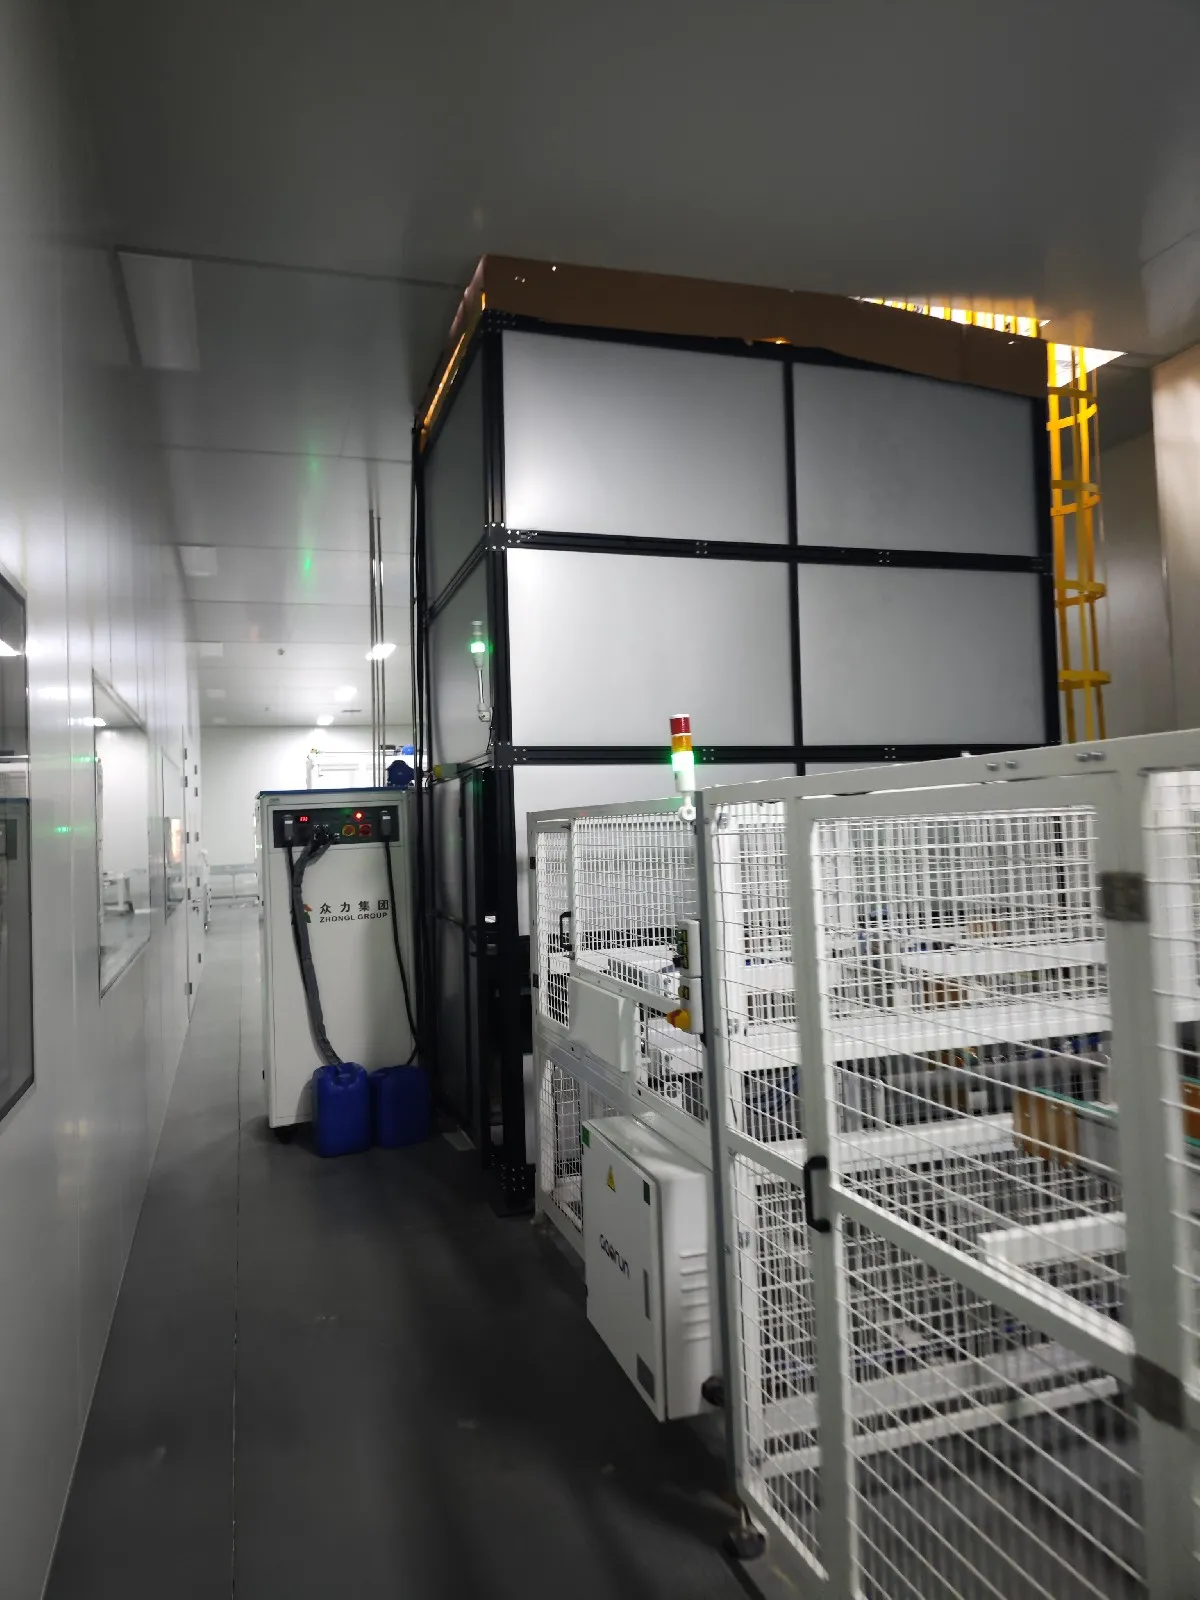
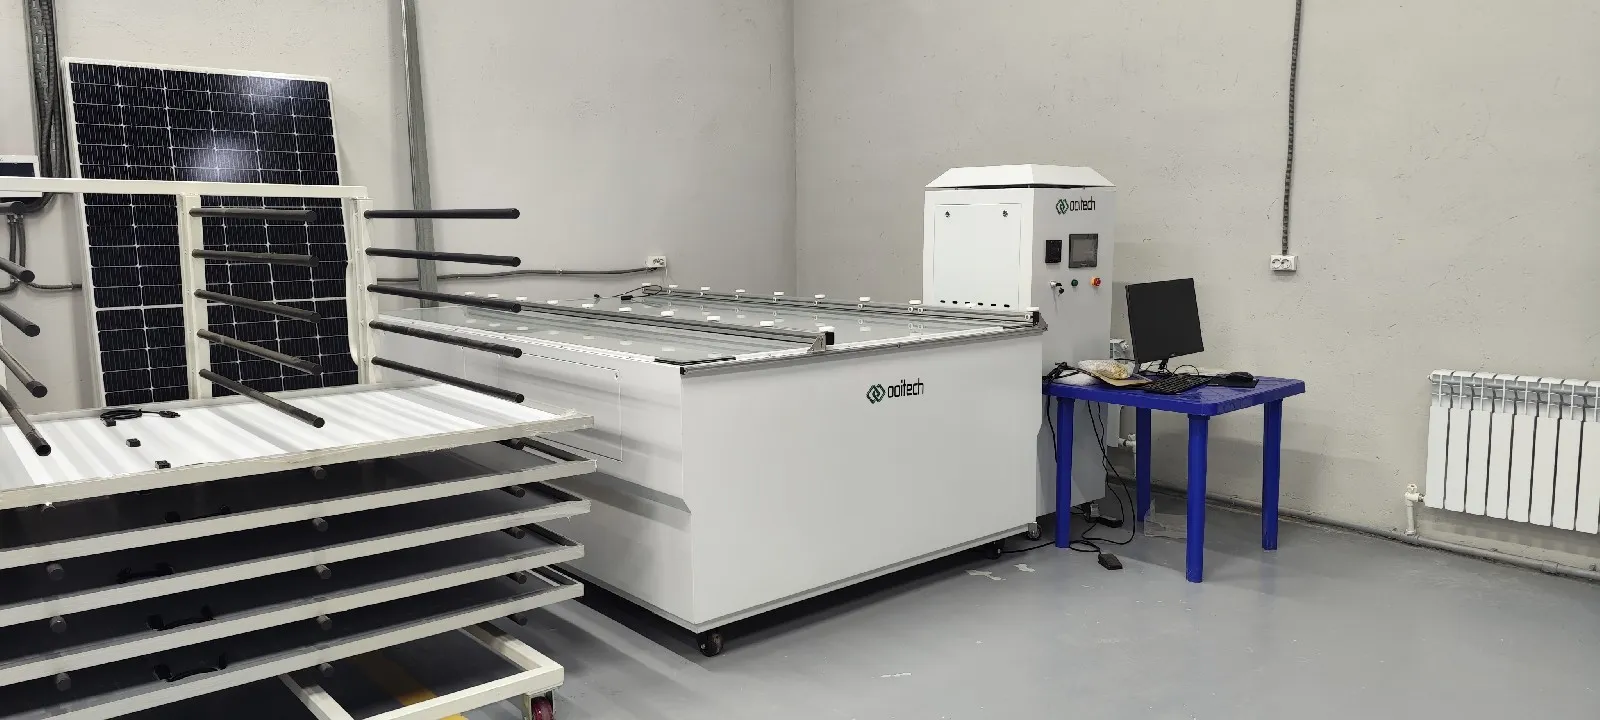
La simulateur solaire, également connu sous le nom de testeur flash ou testeur I-V, mesure les performances électriques du panneau solaire fini sous un éclairage contrôlé.
Le testeur enregistre des paramètres, notamment :
Puissance maximale
Tension en circuit ouvert
Courant de court-circuit
Tension de fonctionnement
Courant de fonctionnement
Facteur de remplissage
Efficacité du module
Courbe I-V complète
La puissance mesurée est utilisée pour classer le panneau et générer sa plaque signalétique ou son étiquette de production.
Le simulateur solaire doit avoir une correspondance spectrale, une uniformité de lumière et une stabilité appropriées. Sa vitesse de test doit également correspondre à la capacité de production du reste de la ligne. Sinon, les panneaux finis commenceront à s'accumuler devant le poste de test.
16. Équipement de test de sécurité
Les testeurs hi-pot et d'isolement fonctionnent de 0,1 kV à 10 kV avec un courant de fuite mesuré en milliampères, et le test de continuité de terre applique un 5–60 A programmable sur une plage descendant jusqu'aux milliohms.
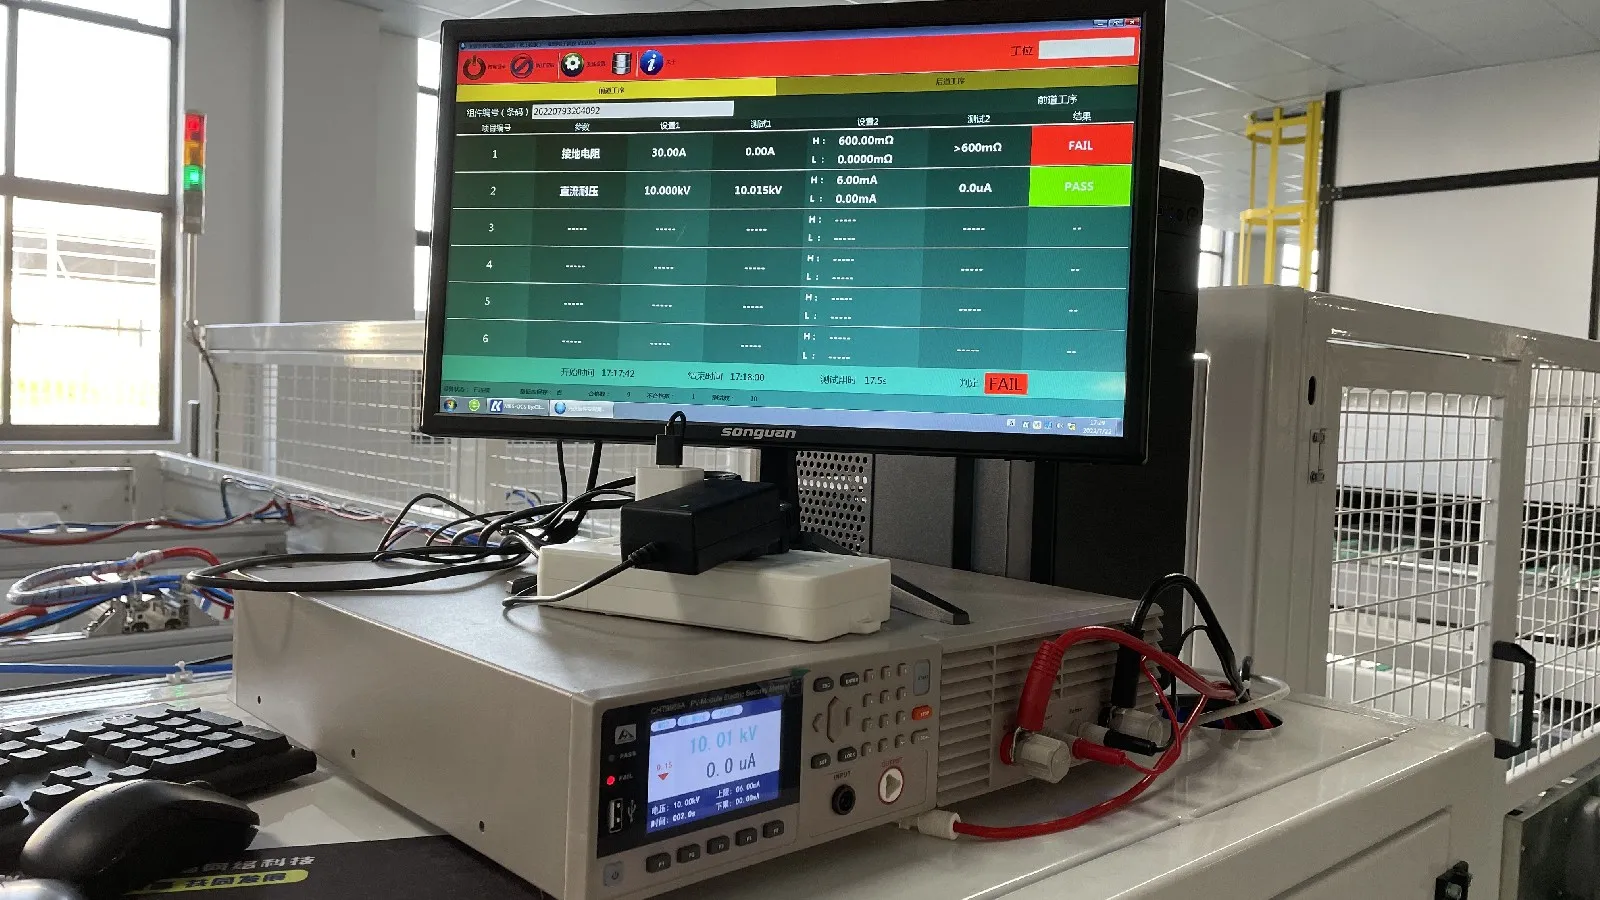
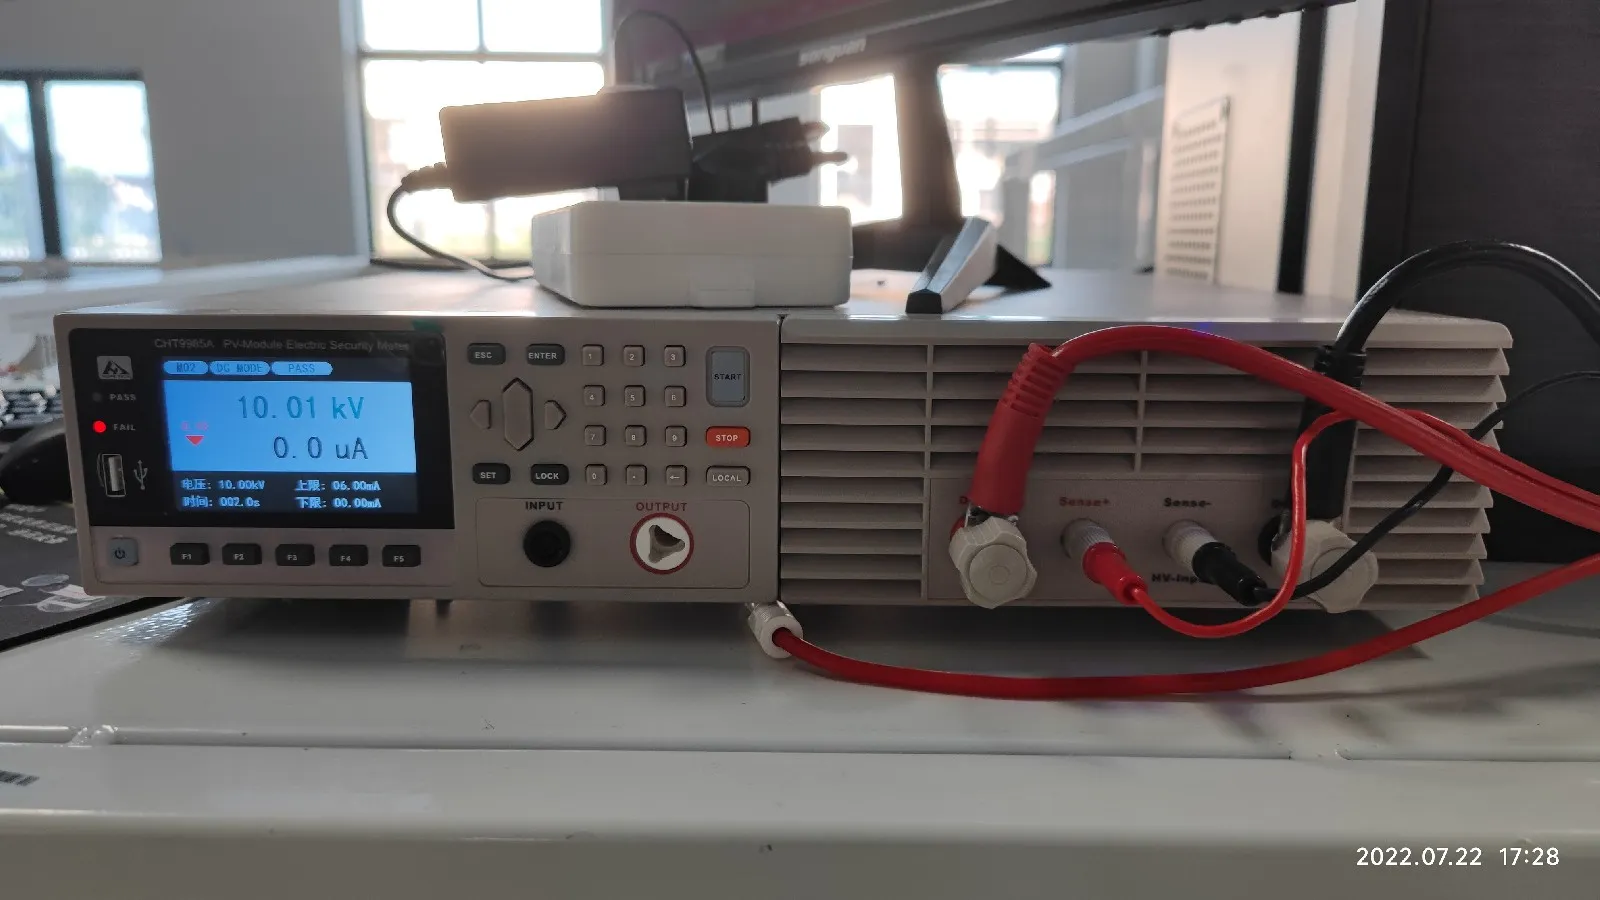
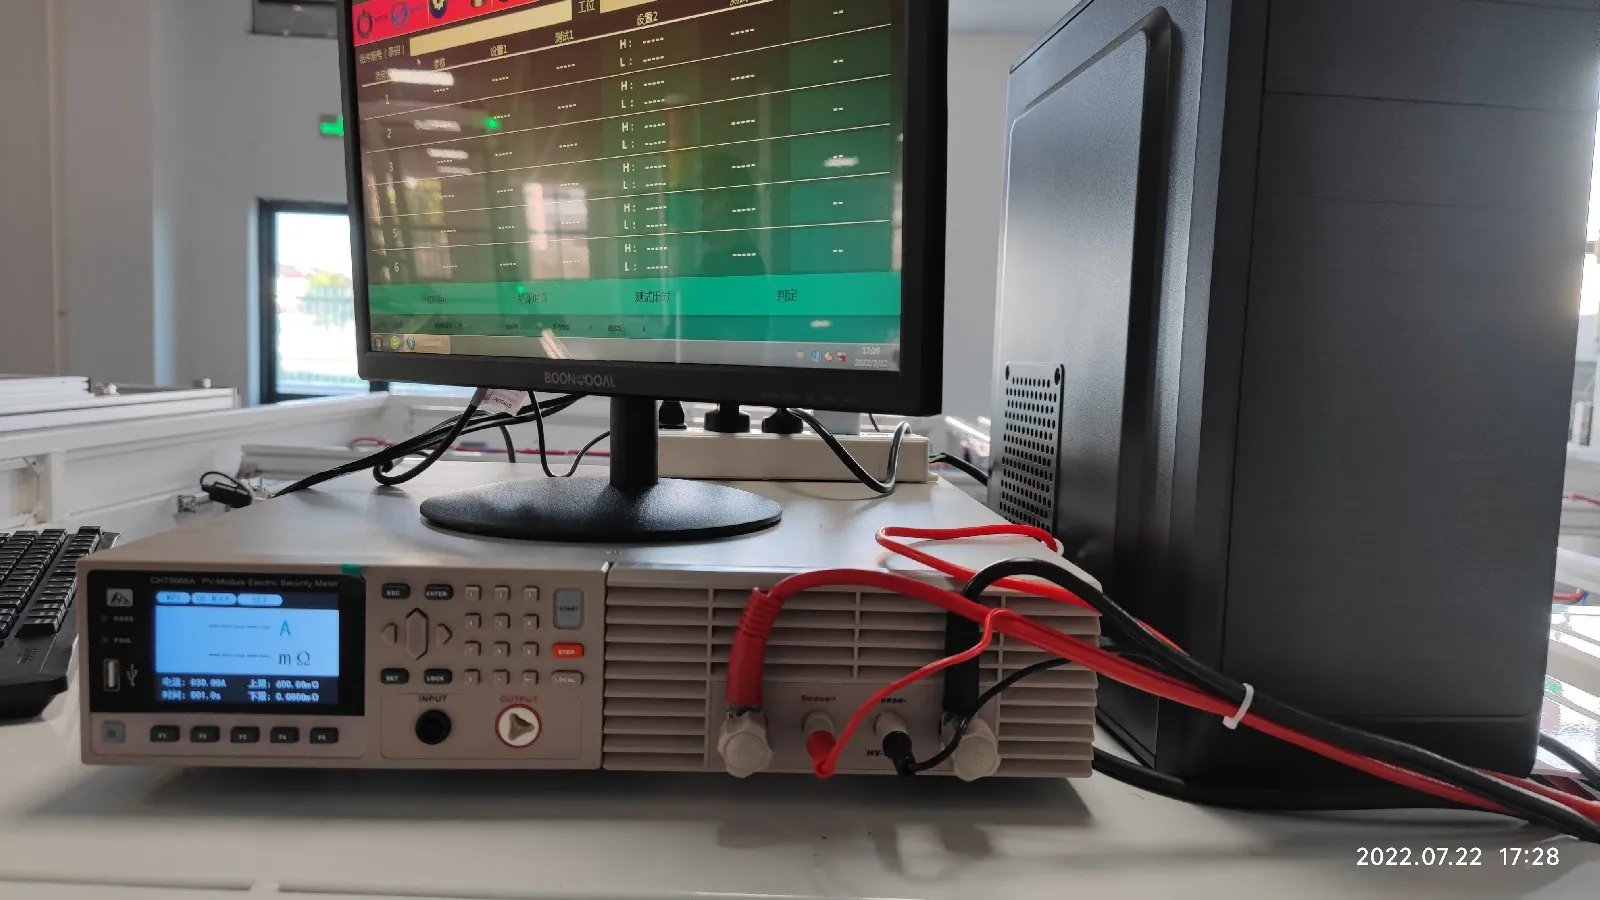
La sortie électrique n'est qu'une partie du contrôle qualité final. Le panneau doit également être électriquement sûr.
L'équipement de test de sécurité courant comprend :
Testeur de rigidité diélectrique
Testeur de résistance d'isolement
Testeur de continuité de terre
Testeur de courant de fuite
Le test hi-pot applique une haute tension entre le circuit électrique interne et le cadre du module pour vérifier l'intégrité de l'isolation.
Le test de continuité de terre mesure la connexion électrique entre le cadre en aluminium et ses points de mise à la terre. Le test d'isolation vérifie si le module peut fonctionner en toute sécurité sans chemins de fuite dangereux.
Ce sont des tests de production essentiels, pas des contrôles de qualité facultatifs.
17. Ligne d'étiquetage, de tri et d'emballage
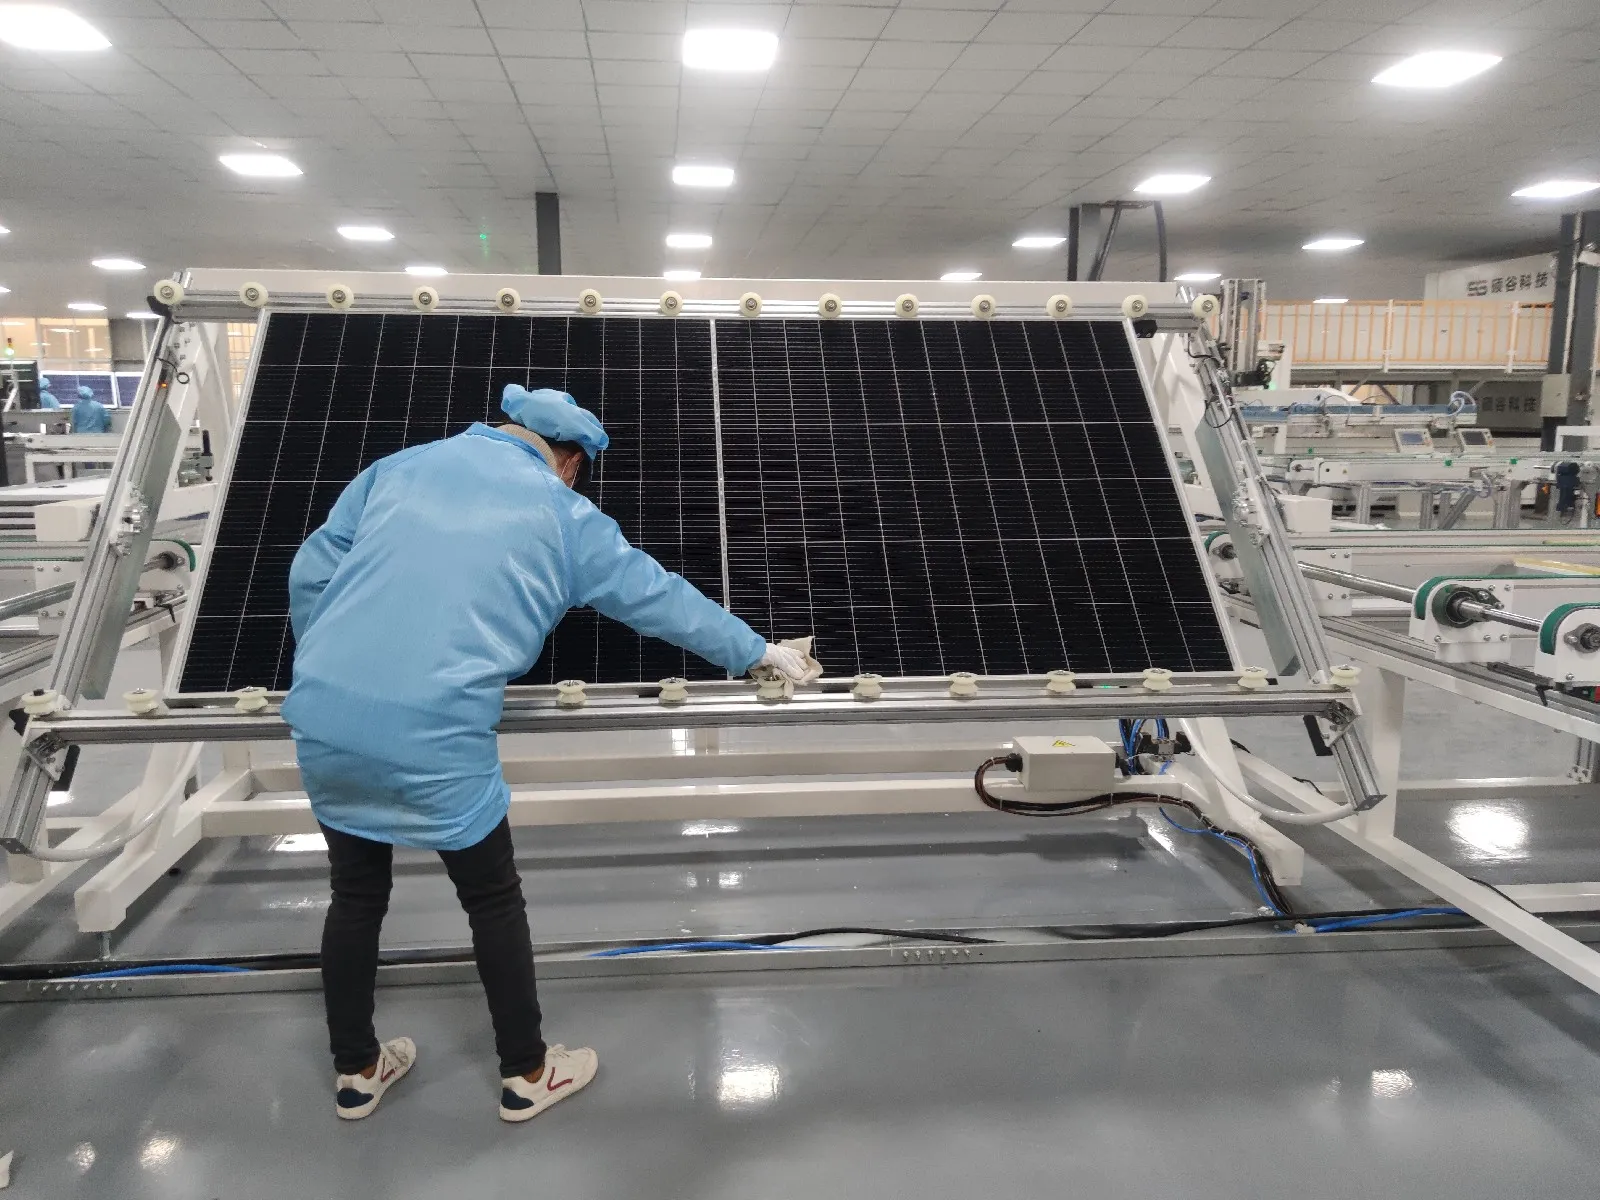
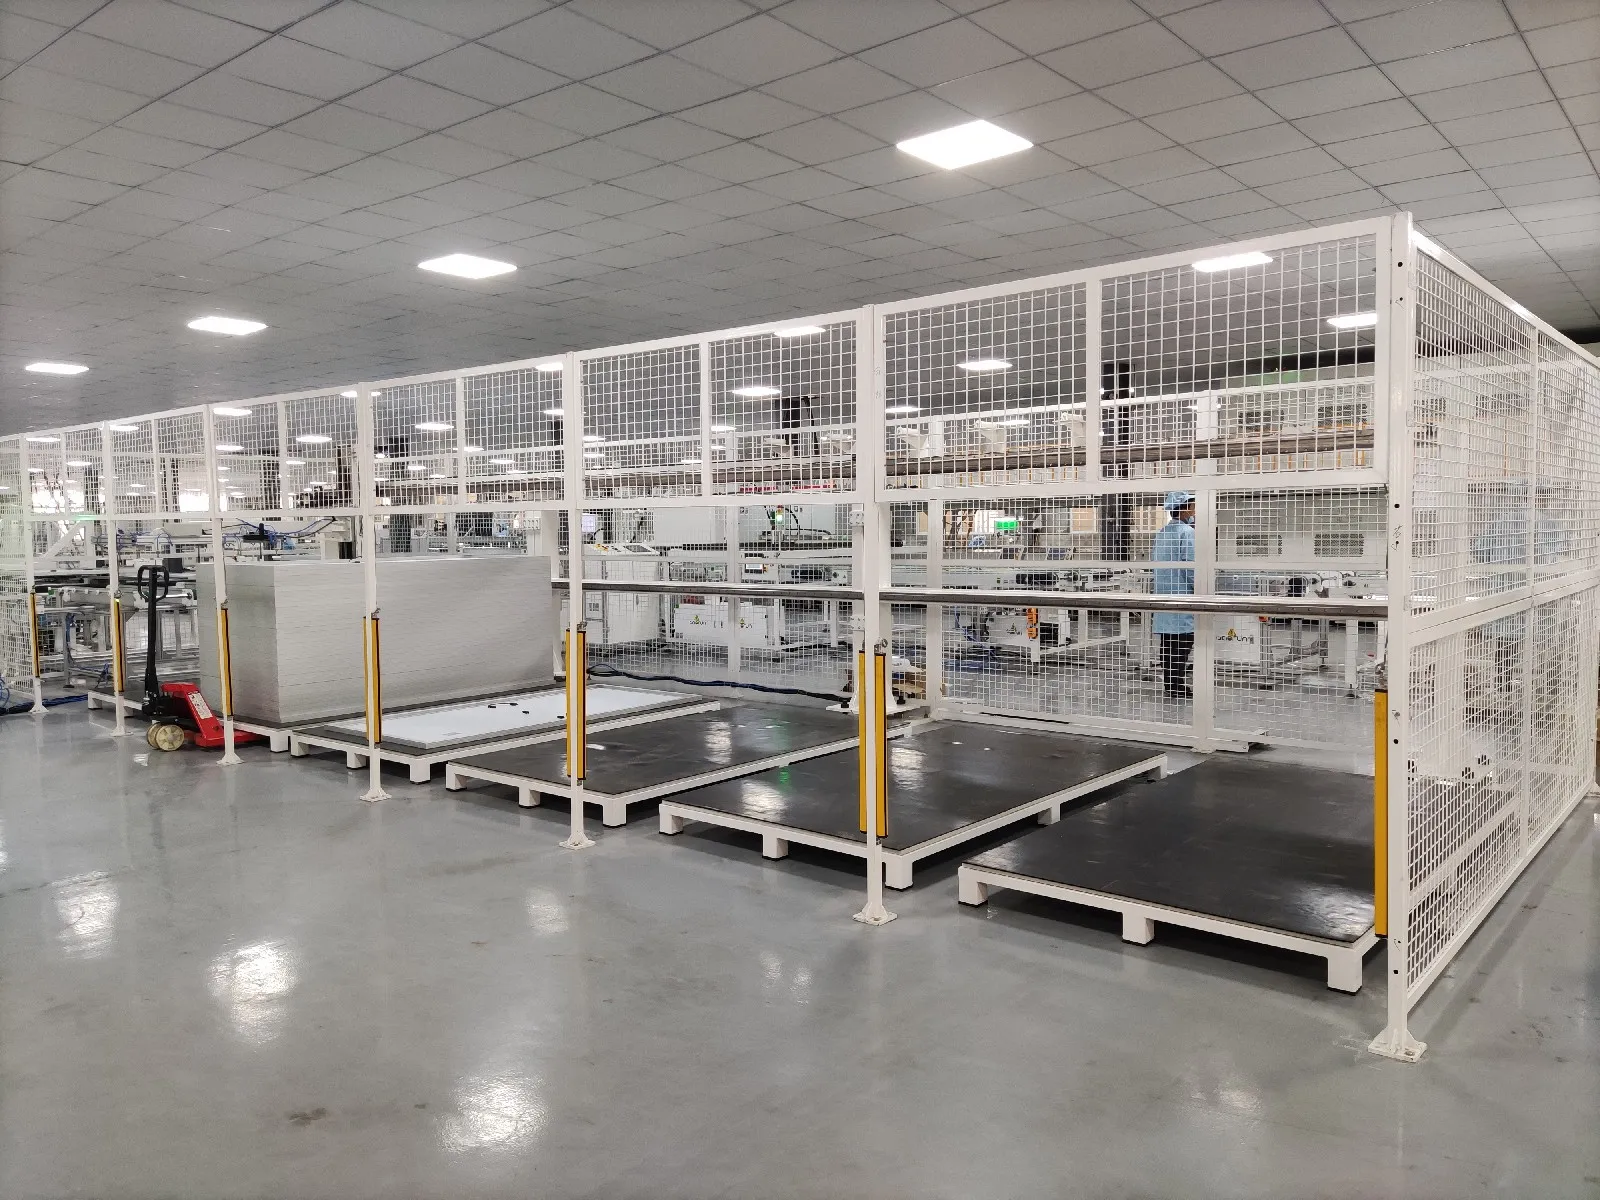
Après que le panneau a réussi les inspections électriques, de sécurité, EL et visuelles, l'usine imprime son étiquette produit et enregistre les résultats des tests finaux.
Chaque module reçoit normalement un numéro de série unique. Sur une ligne automatique, ce numéro peut être connecté à un système MES ou de traçabilité.
L'usine peut alors retracer un module fini jusqu'à des informations telles que :
Lot de cellules solaires
Données de production de la stringer
Images EL
Poste de layup
Recette du laminateur
Poste d'encadrement
Résultat du test I-V
Résultat du test de sécurité
Date de production et équipe
Les modules finis sont triés par classe de puissance, empilés avec des matériaux de protection et emballés pour le transport.
L'emballage peut sembler un processus simple, mais un empilage incorrect ou une protection insuffisante peut endommager de bons modules avant qu'ils n'atteignent le site du projet.
Semi-automatique ou entièrement automatique ?
Une usine de panneaux solaires n'a pas toujours besoin d'une automatisation complète.
Les lignes semi-automatiques conviennent souvent aux projets pilotes, aux fabricants régionaux et aux usines avec une capacité prévue plus faible. Les opérateurs peuvent gérer manuellement le busage, la préparation des matériaux, le rognage, l'installation de la boîte de jonction et l'inspection visuelle.
Les lignes entièrement automatiques ajoutent la manipulation robotisée, les convoyeurs automatiques, les systèmes d'inspection intégrés, les tampons de production et la traçabilité des données. Elles offrent un débit plus élevé et un contrôle de processus plus cohérent, mais elles exigent également une capacité de maintenance plus solide et une meilleure gestion de la production.
Le niveau d'automatisation correct dépend de :
Capacité annuelle prévue
Conception du module
Technologie des cellules
Investissement disponible
Conditions de main-d'œuvre locales
Exigences de qualité du produit
Plans d'expansion futurs
Ne choisissez pas chaque machine séparément
La plus grande machine n'est pas toujours la plus importante, et la machine la plus rapide ne crée pas automatiquement la ligne de production la plus rapide.
La capacité doit être équilibrée entre la découpe des cellules, le stringer, l'empilement, le busage, le laminage, l'encadrement, l'installation de la boîte de jonction et les tests finaux.
L'usine a également besoin de systèmes de support tels que :
Convoyeurs automatiques
Tampons de production
Compresseurs d'air
Systèmes de vide
Refroidisseurs
Stockage des matériaux
Logiciel MES et de traçabilité
Espace de maintenance
Zones de contrôle qualité
La conception du module doit être confirmée avant de sélectionner l'équipement. Une ligne conçue pour les modules conventionnels PERC à cellules complètes peut ne pas convenir aux demi-cellules TOPCon de grand format, aux modules HJT, aux cellules BC ou aux panneaux verre-verre lourds sans changer plusieurs machines.
Un plan d'usine réaliste doit donc commencer par la spécification du module cible et la capacité de production annuelle. La liste finale des machines vient après cela.
Notre vision est simple : une usine solaire fiable n'est pas un tas de machines impressionnantes mais un système de production équilibré, et Ooitech peut fournir des lignes de production de panneaux solaires semi-automatiques et entièrement automatiques de 5 MW à 1,2 GW, la conception de l'agencement de l'usine, l'installation, la formation, le support des matières premières et un service après-vente mondial.
Lecture associée : ce qui détermine le prix des machines de fabrication de panneaux solaires, ce qu'un coût d'une usine de fabrication de panneaux solaires couvre au-delà de l'équipement, et comment démarrer une entreprise de fabrication de panneaux solaires.
Associé : Machine de fabrication de panneaux solaires : stations et disposition explique comment la même séquence de processus est redimensionnée de 5 MW à 1,2 GW et quelles entrées figer avant la commande.
Associé : Ligne d'assemblage automatique de boîtes de jonction pour panneaux solaires : Stations couvre les cinq groupes de machines, la capacité d'environ 1 000 pcs/h et les utilités qui déterminent l'implantation.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :