Compatibilité des cellules BC : six fabricants, une seule tabber stringer
Table des matières
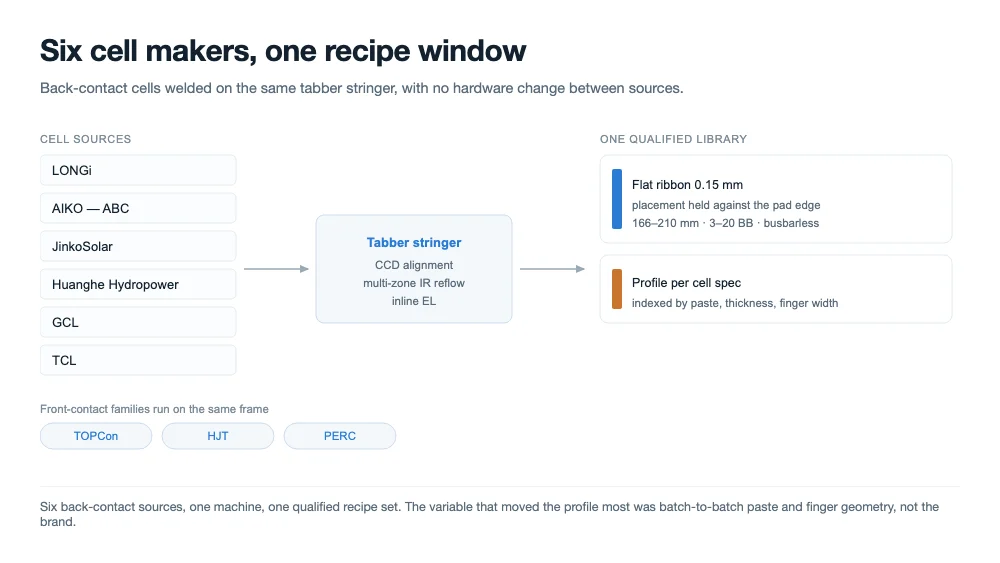
Réponse rapide : Ooitech a mené à bien un programme de compatibilité qui a soudé des cellules à contact arrière de LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL et TCL sur le même tabber stringer, avec une seule machine et une seule bibliothèque de recettes. Des cellules TOPCon et HJT ont été traitées sur la même plateforme. Le programme a couvert l'alignement, le mouillage, la résistance des joints, l'électroluminescence et le gauchissement après stringing. Il s'agit de nos propres essais et des retours des équipes projets à l'étranger des fabricants de cellules, et non d'une certification.
Ce que « compatible » devait signifier avant de commencer
Un tabber qui traite bien un seul type de cellule n'est pas difficile à construire. Un tabber qui traite tous les types de cellules actuellement en production de masse, sur le même bâti, sans changement mécanique entre les produits, est un problème différent. Tel était l'objectif : non pas une soudure de démonstration, mais une recette de production pour chaque famille de cellules qu'un client pourrait qualifier et exploiter.
Nous avons défini « compatible » comme quatre conditions. La machine doit placer le ruban dans la fenêtre de pad ou de doigt définie par la cellule elle-même. Le joint doit mouiller et former une couche intermétallique sur toute la surface de contact. La cellule doit survivre au cycle thermique sans se fissurer, et le string doit ressortir suffisamment plat pour être laminé. Une cellule qui se soude mais se gauchit, ou qui se soude mais se fissure au layup, échoue à la définition même si le joint paraît correct au microscope.
Les types de cellules passés dans la machine
Le programme a couvert les produits à contact arrière réellement expédiés en volume, ainsi que les familles à contact avant courantes, afin qu'une ligne qui bascule entre elles n'ait pas besoin d'une seconde plateforme. Les cellules à contact arrière provenaient de six fabricants ; les cellules à contact avant provenaient des mêmes séries du programme.
| Famille de cellules | Sources du programme | Ce que le joint doit franchir |
|---|---|---|
| BC — contact arrière, sans busbar avant | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Pads arrière étroits, alignement serré, ruban plat, gauchissement |
| TOPCon — contact avant | Même programme, approvisionnement courant | Doigts fins, pads multi-busbar, cellules minces |
| HJT — hétérojonction | Même programme, approvisionnement courant | Un plafond de température fixé par la pâte et la couche amorphe |
| PERC | Séries de référence | La base à laquelle les autres sont comparées |
Les tailles de cellules allaient de 166 mm à 210 mm, y compris les formats demi-cellule livrés par chaque fabricant, et les nombres de busbars de trois à vingt, y compris les configurations sans busbar. Le placement du ruban utilisait un ruban plat sur les cellules à contact arrière plutôt qu'un fil rond, car le pad arrière est une surface plane de largeur définie et un fil rond ne le touche que le long d'une ligne.
Pourquoi les cellules à contact arrière sont plus difficiles à souder que celles qu'elles remplacent
Sur une cellule à contact avant, le ruban se pose sur de larges pads de busbar et le joint est visible. Sur une cellule à contact arrière, les deux polarités se trouvent à l'arrière, en interdigitation, et la surface soudable par doigt n'est qu'une fraction de ce qu'offre une busbar. Trois conséquences en découlent, et toutes trois sont mécaniques plutôt que métallurgiques.
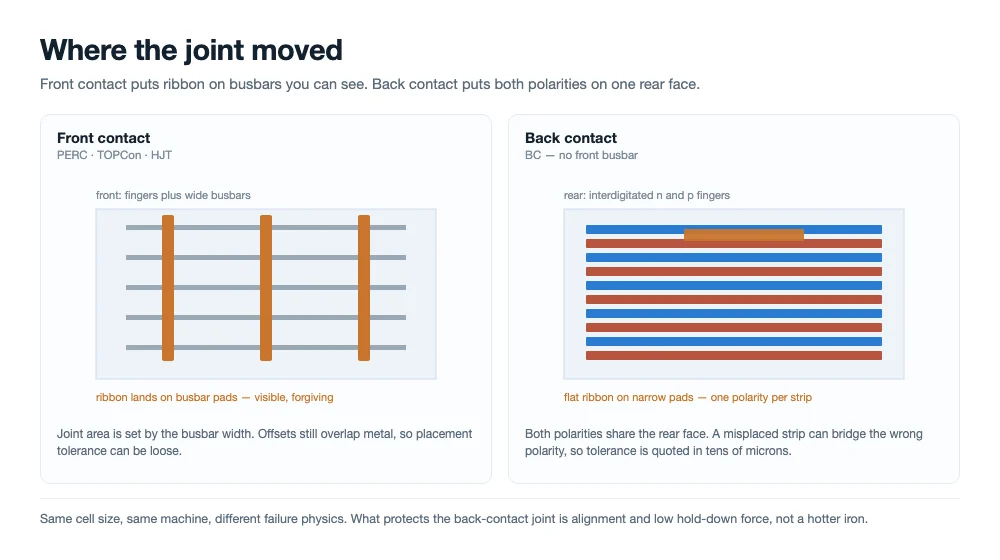
Le contact avant laisse le joint sur des busbars visibles ; le contact arrière le déplace vers des pads étroits à l'arrière, où une bande côtoie la polarité opposée.
La fenêtre d'alignement se referme
Un ruban mal placé sur une cellule à busbar chevauche encore du métal. Sur une cellule à contact arrière, le même décalage peut placer la bande entre deux doigts de polarité opposée, ce qui n'est pas un joint faible mais un court-circuit. La tolérance de placement doit donc s'exprimer en dizaines de microns et être tenue sur tout un poste, ce qui explique pourquoi la plateforme utilise un alignement CCD plutôt que de simples butées mécaniques.
La cellule est plus mince et moins tolérante
Les cellules à contact arrière en production de masse se situent dans la plage de 130 à 170 microns, et la surface arrière porte tout le motif d'interconnexion. Chaque kilogramme de force de maintien qu'une machine à contact avant peut se permettre est ici un risque de fissure. La pression doit être suffisante pour garantir le contact et pas plus, ce qui fait peser la charge sur la planéité du plateau et sur la mise en tension de la bande.
Le gauchissement apparaît après le joint, pas pendant
La soudure se solidifie à une température bien supérieure à la plage de dilatation de la cellule, et le cuivre se contracte environ six fois plus vite que le silicium lors du refroidissement. Ce désaccord est absorbé par la déformation du ruban en compression, qui est le mécanisme prévu — mais sur une cellule à contact arrière, le ruban court sur une surface qui doit aussi rester plane pour la lamination. Un string visiblement bombé est un défaut de lamination qui attend de se produire, et c'est le mode de défaillance qui apparaît en dernier.
La température à laquelle le joint se forme est le plus grand levier unique sur tout cela. Une température de solidification plus basse signifie moins de contraintes verrouillées dans la cellule. Cela signifie aussi moins de marge pour la formation de la couche intermétallique, si bien que la fenêtre n'est pas « aussi froide que possible » mais « aussi froide que le joint le permet ».
Trois chimies, trois fenêtres de température, une plateforme
La raison pour laquelle une seule machine peut couvrir le marché est que les différences entre familles de cellules sont presque entièrement thermiques et mécaniques, et que les deux sont programmables. Ce qui change entre les produits, c'est le profil, le maintien, la pression de maintien, la spécification du ruban et le modèle d'alignement — pas le matériel.
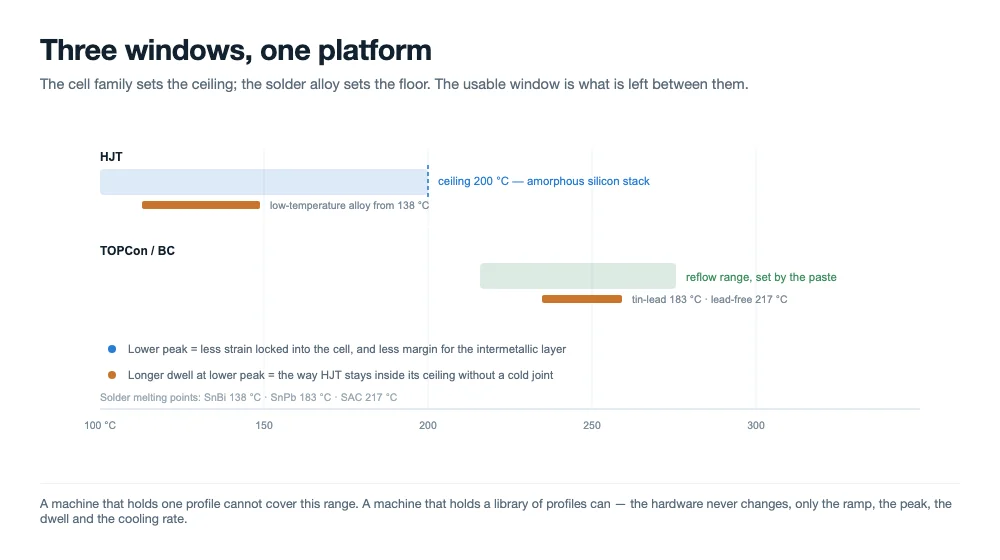
La famille de cellules fixe le plafond et l'alliage de soudure fixe le plancher. La fenêtre utilisable est l'écart entre les deux.
| Ce qui change | BC / TOPCon | HJT |
|---|---|---|
| Température maximale de la cellule | Plage de refusion conventionnelle, fixée par la pâte | Plafonnée par la pile de silicium amorphe ; le process est normalement maintenu à 200 °C ou en dessous |
| Alliage de soudure | Revêtement standard étain-plomb ou sans plomb | Alliage à basse température, ou adhésif conducteur au lieu de la brasure |
| Maintien et refroidissement | Court et contrôlé ; la vitesse de refroidissement influence le gauchissement | Maintien plus long à un pic plus bas, montée en température plus douce pour éviter le choc thermique |
| Force de manipulation | Faible, la planéité du plateau est critique | Le plus faible des trois ; l'empilement est la partie la plus fragile de la cellule |
Un changement de recette entre deux familles de cellules sur cette plateforme est un changement de bibliothèque : le profil, les pressions et le modèle d'alignement se chargent ensemble, et la première chaîne est inspectée avant que la ligne ne soit libérée. C'est la différence pratique entre « la machine peut le faire » et « vous pouvez l'exploiter un mardi après-midi quand l'approvisionnement en cellules change ».
Comment le programme a été mené
Chaque type de cellule a été soumis aux mêmes six contrôles, dans le même ordre, afin que les résultats puissent être comparés entre fabricants plutôt que discutés.
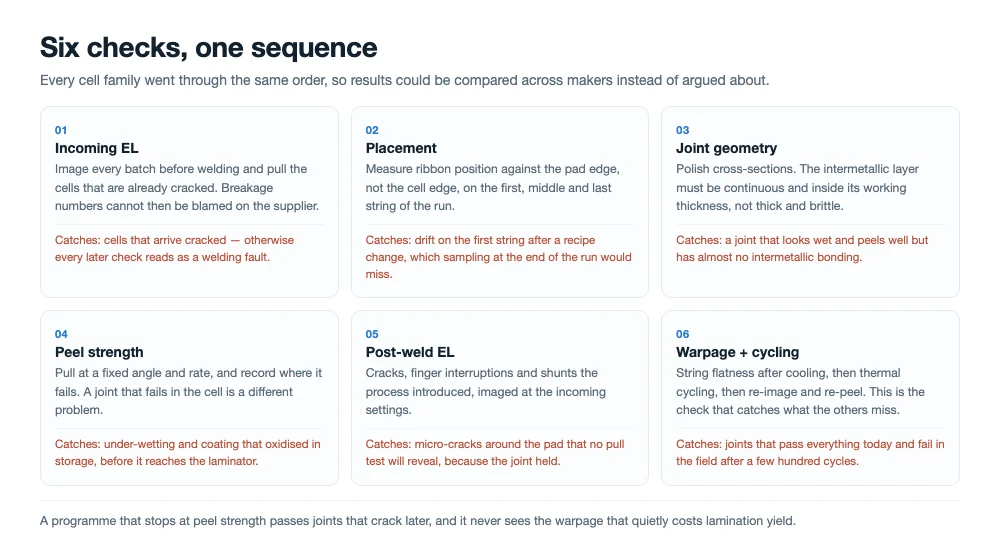
Les mêmes six contrôles sur chaque source de cellules, dans le même ordre, afin que les résultats puissent être comparés plutôt que discutés.
- EL à l'entrée. Chaque lot a été imagé avant soudure et toute cellule présentant une fissure préexistante a été écartée, afin que les chiffres de casse ne puissent pas être gonflés par des défauts fournisseur.
- Placement. La position du ruban a été mesurée par rapport au bord du pad, et non au bord de la cellule, sur la première, la médiane et la dernière chaîne de chaque passage.
- Mouillage et géométrie du joint. Des coupes transversales ont été polies pour vérifier que la couche intermétallique était continue et dans la plage d'épaisseur de travail, plutôt qu'épaisse et fragile ou fine et incomplète.
- Résistance au pelage. Le ruban a été pelé à un angle et une vitesse fixes sur une machine de traction ; la localisation de la rupture a été enregistrée en même temps que la force, car un joint qui rompt dans la cellule est un problème différent d'un joint qui rompt à l'interface.
- EL après soudure. Fissures, interruptions de doigts et shunts introduits par le procédé, imagés avec les mêmes réglages que l'inspection à l'entrée.
- Gauchissement et cyclage thermique. Planéité des chaînes mesurée après refroidissement, puis les assemblages ont subi un cyclage thermique avant d'être ré-imagés et re-pelés.
La séquence compte. Un programme qui commence par la résistance au pelage et s'arrête là validera des joints qui fissurent trois mois plus tard, et il manquera le gauchissement qui ruine un rendement de lamination sans jamais apparaître dans un essai de traction.
Ce que les résultats ont montré
Les six sources back-contact ont été soudées sur la même plateforme sans aucun changement matériel entre elles. La variation qui comptait n'était pas d'une marque à l'autre mais d'un lot à l'autre : l'épaisseur de pâte, la largeur des doigts et l'épaisseur de cellule déplaçaient le profil de travail plus que le fabricant de cellules, ce qui explique pourquoi la bibliothèque de recettes est indexée par spécification de cellule plutôt que par nom de fournisseur.
Les modes de défaillance observés étaient les habituels, et ils répondaient aux leviers habituels. Les joints froids remontaient à un pic insuffisant ou à un revêtement oxydé au stockage. Le jaunissement et la fragilisation du ruban remontaient à un excès de chaleur trop prolongé. Les fissures se concentraient là où la pression de maintien était la plus élevée et l'épaisseur de cellule la plus faible. Le gauchissement était corrélé à la spécification du ruban bien plus fortement qu'au profil de soudure.
En matière de casse, la plateforme est spécifiée à 0,2 % ou moins sur des cellules de classe A et les passages du programme étaient cohérents avec ce chiffre sur l'ensemble des familles de cellules. Les équipes projet qui ont reçu des échantillons soudés des opérations outre-mer des fabricants de cellules ont jugé la qualité des joints et le rendement des chaînes supérieurs à ce qu'elles avaient vu d'équipements comparables sur les mêmes cellules. Il s'agit de leur évaluation d'échantillons, non d'une certification, et nous la traitons comme un signal plutôt que comme une spécification.
Où s'arrêtent ces affirmations
Trois limites méritent d'être énoncées clairement, car une décision d'achat fondée sur une affirmation surinterprétée est une mauvaise décision.
Premièrement, il s'agit des propres essais d'Ooitech complétés par les retours d'essais clients. Aucun laboratoire tiers n'a certifié la compatibilité, et aucun fabricant de cellules n'a approuvé la machine. Deuxièmement, la compatibilité est démontrée sur les spécifications de cellules qui nous ont été fournies, ce qui n'est pas la même chose que chaque révision future de ces produits ; une nouvelle pâte ou une nouvelle géométrie de doigts constitue une nouvelle qualification. Troisièmement, la couverture des types de cellules est une propriété de la plateforme et de la recette, non la promesse qu'une cellule quelconque tournera au débit nominal du premier coup. Le débit dépend de l'inspection et de la manipulation dont la cellule a besoin, et les cellules back-contact se situent dans la fourchette basse.
Ce que cela change pour une ligne qui choisit le back-contact aujourd'hui
Il y a deux ans, une ligne de modules se lançant dans le back-contact faisait face à un choix entre une machine dédiée et un compromis. Une machine dédiée enfermait la ligne sur une seule source de cellules et une seule révision de cellule. Un compromis signifiait accepter une perte de rendement sur les nouvelles cellules. La couverture de l'ensemble des produits back-contact commercialisés supprime cet arbitrage, et elle change trois décisions.
Elle change la façon de rédiger le cahier des charges de l'équipement : une couverture indépendante de la cellule doit figurer dans les critères d'acceptation, avec une liste nommée de cellules à démontrer sur votre propre matériau avant le paiement du solde. Elle change la façon de planifier la capacité, car une ligne capable de changer de famille de cellules n'a pas besoin d'un second stringer quand le marché évolue. Et elle change ce que vous exigez lors de la remise des recettes, car la valeur réside dans la bibliothèque de profils qualifiés, non dans la capacité de la machine à maintenir une température.
Les quatre questions à poser à tout fournisseur qui avance cette affirmation
Tout fournisseur de tabber dira désormais qu'il traite les cellules back-contact. Les questions ci-dessous distinguent un programme d'un paragraphe de marketing.
- Quelles cellules, exactement, et à quelle révision ? Une liste de fabricants est plus faible qu'une liste de références et de générations de pâte.
- Qu'a-t-on mesuré, et par rapport à quoi ? Placement par rapport au bord du pad, pelage avec localisation de la rupture enregistrée, gauchissement en millimètres par chaîne, EL à réglages identiques.
- Est-ce reproductible sur vos cellules ? Un essai en présence d'un témoin sur votre propre matériau, sur votre site ou le leur, avec des chiffres d'acceptation convenus à l'avance.
- Combien coûte un changement de série ? Temps, consommables, rebuts et formation des opérateurs par changement, pas par machine.
Si un fournisseur répond aux quatre points avec des chiffres et un rapport d'essai, l'affirmation est probablement réelle. Si la réponse au troisième point est une brochure, ce n'est pas encore un programme de compatibilité.
Questions fréquentes
Cela signifie-t-il que la machine soude n'importe quelle cellule du marché ?
Cela signifie que la plateforme a été démontrée sur les cellules back-contact, TOPCon, HJT et PERC qui nous ont été fournies, dans des formats de 166 mm à 210 mm et de trois à vingt busbars, y compris des configurations sans busbar. Une cellule avec une nouvelle pâte, une géométrie de doigts différente ou une pile de métallisation différente constitue une nouvelle qualification, pas une validation automatique.
Ooitech prétend-il que ces fabricants de cellules approuvent l'équipement ?
Non. Leurs cellules ont servi de matériel d'essai. Les retours proviennent d'équipes de projet à l'étranger ayant reçu des échantillons soudés, et nous les rapportons en tant que retours. Aucune approbation, aucun partenariat ni aucune certification n'est implicite, et les noms de marque n'apparaissent ici que pour identifier les cellules qui ont été soudées.
Une seule machine peut-elle vraiment traiter le HJT et le back-contact ?
Oui, car la contrainte sur le HJT est thermique et la contrainte sur le back-contact est mécanique, et les deux sont contrôlées par des paramètres plutôt que par le matériel. Le HJT fonctionne à un pic plus bas avec un temps de maintien plus long et une montée en température plus douce ; le back-contact fonctionne en refusion conventionnelle avec un placement plus précis et une force de maintien plus faible.
Quel débit faut-il attendre sur les cellules back-contact ?
Inférieur à celui des cellules à contact avant pour une même capacité nominale de plateforme, car l'alignement et l'inspection prennent plus de temps par cellule. La plateforme est dimensionnée pour 1 000 à 1 200 cellules par heure en configuration standard et 2 400 en configuration haute vitesse ; planifiez les lignes back-contact dans la fourchette basse et confirmez par un essai chronométré sur vos propres cellules.
Le ruban plat compte-t-il vraiment autant à l'arrière ?
Il compte plus qu'à l'avant. Un fil rond entre en contact avec un pad plat le long d'une ligne, de sorte que la surface de jonction est réduite et la résistance au pelage est limitée par la géométrie avant de l'être par la métallurgie. Le ruban plat offre une largeur de contact définie et un profil plus bas, ce qui réduit également la contrainte que le ruban impose à une cellule fine.
Que se passe-t-il lorsqu'une nouvelle génération de cellules arrive ?
La recette est requalifiée : EL en entrée, placement par rapport au bord du pad, coupe transversale, pelage avec localisation de la rupture, EL après soudure, gauchissement et cyclage thermique. Sur cette plateforme, cela correspond à un changement de bibliothèque et à une campagne de qualification, mesurés en jours plutôt qu'en reconstruction de machine.
Réflexions finales
La technologie des cellules évolue plus vite que les lignes de modules ne peuvent être reconstruites, si bien que l'équipement qui gagne est celui qui n'impose pas une décision à chaque changement de cellule. Souder six sources back-contact sur une seule plateforme est un pas dans cette direction, et la partie utile n'est pas la liste des marques mais la bibliothèque de recettes et la discipline d'essai qui la sous-tend. Demandez l'essai, pas l'affirmation.
Lecture connexe :
- SS-1500B Machine automatique de soudage de cellules solaires : 1 200 cellules/h
- SS-2500B Tabber Stringer entièrement automatique : 2 400 cellules/h
- Feuille de route technologique des cellules BC : de la structure au procédé
- Pourquoi les cellules BC sont difficiles à fabriquer : le procédé en deux étapes à auto-masquage d'AIKO
- Structure et types de rubans photovoltaïques : plats, ronds et profilés
- Machine à onglets et à cordes : comment ça marche, comment choisir
- Stringing de modules solaires : dépannage des joints de soudure froids
- Test EL pour panneaux solaires : configuration en ligne vs hors ligne
- Fabricant solaire polonais acquiert un tabber stringer BC Ooitech