La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Adhésif et encapsulant UV : l'interface que la chaleur humide révèle
Table des matières
Réponse rapide : Une adaptation back-contact ajoute deux systèmes organiques qui doivent durcir à l'intérieur du même sandwich : un adhésif durci aux UV à chaque joint, et un film encapsulant réticulant autour. Aucun fournisseur ne teste le produit de l'autre sur votre empilement, et la défaillance qui s'ensuit se manifeste en chaleur humide sous forme de joint ou de bulle, pas de problème de film. La chimie est ordinaire. Une surface adhésive non collante se lie moins facilement qu'une surface non durcie, un durcissement incomplet libère des volatils exactement là où le film cherche à sceller, un adhésif durci est bien plus rigide qu'un film ramolli, si bien que le refroidissement charge le bord du joint, et des espèces de faible masse moléculaire peuvent migrer dans le film et perturber sa réticulation. Ce qui règle la majeure partie du problème, c'est une recette de lamination avec un temps de maintien sous vide plus long, une fenêtre de température qui respecte les deux programmes de durcissement, un refroidissement plus lent, et une distribution de résistance à l'arrachement mesurée après 1 000 heures plutôt qu'avant.
Deux fournisseurs, deux fiches techniques, une interface. Le fabricant d'adhésif a testé sur verre. Le fabricant de film a testé sur un empilement qui ne contient aucun adhésif UV. Votre module est le premier endroit où les deux sont vrais en même temps, et aucun des deux ne l'a testé.
Deux polymères, un programme de durcissement
Un module back-contact 0BB porte deux systèmes de durcissement conçus séparément. L'adhésif est déposé et irradié à l'intérieur de la station de stringing, car le joint doit tenir avant que le string puisse être soulevé. Le film encapsulant réticule plus tard, dans le lamineur, sous vide à une température d'environ 140 à 150 °C pendant un temps de maintien mesuré en minutes. Les deux réactions doivent atteindre un degré de conversion utile dans le même empilement, et la seconde se produit au contact de la surface de la première.
Voilà tout le problème en une phrase. Tout le reste de cet article en découle : à quoi ressemble la surface adhésive quand le film arrive dessus, ce qui s'échappe de l'adhésif lorsqu'il est chauffé à nouveau, et ce qui arrive au joint lorsque l'empilement refroidit et que le film se rigidifie autour d'une liaison déjà vitreuse.
Ce qu'est un adhésif UV, et ce que son durcissement ne peut pas voir
Les deux familles utilisées dans cette application durcissent par des chimies différentes. Les systèmes acrylates polymérisent par radicaux, et les radicaux sont désactivés par l'oxygène, ce qui explique pourquoi la surface d'un cordon durci par radicaux peut rester sous-durcie alors que la masse est dure. Les systèmes époxy durcissent par voie cationique, sont inhibés par l'humidité plutôt que par l'oxygène, et continuent de réagir après l'extinction de la lampe, ce qui est pratique et signifie aussi que le degré de durcissement au moment de la lamination dépend du temps pendant lequel le string a reposé avant.
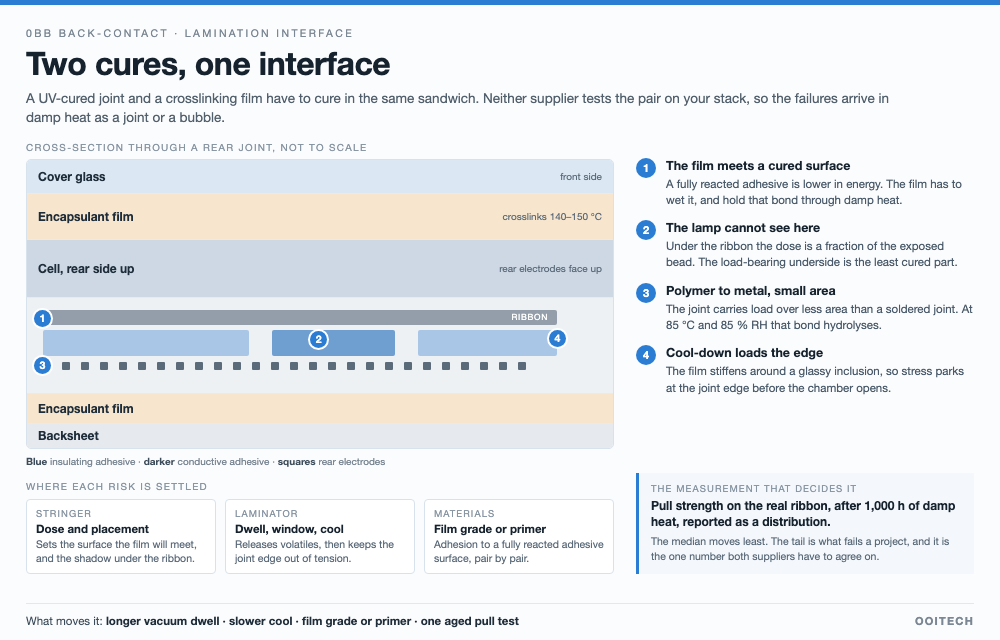
Il existe un second angle mort, et il est géométrique. La lumière ultraviolette atteint ce qu'elle peut voir. L'adhésif sous le ruban et le long du côté ombragé d'un joint reçoit une fraction de la dose que reçoit le cordon exposé, si bien que le joint n'est pas uniformément durci, et la face inférieure, la partie en contact avec le doigt, est celle à qui l'on demandera de porter la charge. Le pré-durcissement au stringer est une exigence de manipulation, pas un durcissement final.
« Durcir plus fort » est la réponse intuitive et c'est un réglage à double tranchant. Une dose plus élevée améliore la cohésion dans l'adhésif, et elle pousse aussi la surface vers un état entièrement réagi, de faible énergie, qui se lie moins facilement au film, et elle peut accentuer la migration des fragments de photoinitiateur et d'autres espèces de faible masse moléculaire. La plage utile est une fenêtre, pas un maximum.
Quatre questions à l'interface du film
Quand le film se pose, quatre choses décident si l'interface survit. Aucune n'est visible dans un test de pelage réalisé le jour même.
Un joint arrière en coupe : le film arrive sur un adhésif déjà durci, la lampe ne peut pas atteindre la zone sous le ruban, la liaison métallique est petite, et le refroidissement parque la contrainte au bord du joint. Pas à l'échelle.
- Énergie de surface. Une surface acrylique ou époxy entièrement durcie est chimiquement différente d'une surface non durcie, et souvent d'énergie plus faible. Le film doit la mouiller, former une liaison, et maintenir cette liaison à travers un cycle de chaleur humide. Savoir si un film donné y parvient sur un adhésif donné est une question de formulation à laquelle on répond en testant le couple, pas en lisant l'une ou l'autre fiche technique.
- Volatils libérés lors du second chauffage. Un adhésif partiellement durci contient encore du monomère non réagi, des fragments de photoinitiateur et de l'humidité absorbée. Le chauffer sous vide les chasse dans l'espace que le film cherche à fermer, ce qui est une voie vers des bulles alignées le long de la rangée de joints. C'est la même famille de défauts que les bulles en forme de ligne le long des rubans observées avec le film EPE, provenant d'une source différente.
- Le saut de module. À la température de lamination, le film est mou et l'adhésif durci ne l'est pas. À mesure que l'empilement refroidit, le film se rigidifie et se rétracte contre une inclusion qui ne suit pas, et la contrainte se concentre au bord du joint. Un joint qui a passé un test d'arrachement à 25 °C peut donc être préchargé avant même d'atteindre une chambre.
- Migration dans le film. Les espèces de faible masse moléculaire à une interface ne restent pas à l'interface. Si elles diffusent dans l'encapsulant, elles peuvent perturber localement la réticulation, modifier le comportement de jaunissement et altérer l'adhérence autour du joint. Rien de tout cela n'est visible sur une ligne de production. Que la chimie des résidus décide de la fiabilité du module n'est pas un argument nouveau sur cette ligne, c'est le point que la question du flux no-clean soulève au niveau du ruban.
Pourquoi la chaleur humide trouve le joint en premier
Deux propriétés de cette architecture expliquent pourquoi la séquence de qualification tend à se terminer au joint arrière plutôt qu'au film ou au verre.
Premièrement, le joint est une liaison polymère-métal portant une charge mécanique, sur une surface plus petite que celle d'un joint brasé. L'adhérence à une interface métallique se dégrade par hydrolyse à 85 °C et 85 % d'humidité relative, et l'oxyde ou l'hydroxyde qui se forme n'est pas ce que l'adhésif a été formulé pour saisir. Un joint brasé défaille différemment, par croissance intermétallique, qui est lente et mieux comprise. Deuxièmement, les fonctions électrique et mécanique occupent le même endroit : l'adhésif conduit ou isole autant qu'il maintient, si bien qu'une perte partielle d'adhérence et une perte partielle de résistance de contact arrivent ensemble.
La conséquence pratique concerne la séquence. Les essais de chaleur humide, de cyclage thermique et de dégradation induite par le potentiel sont généralement menés comme des éléments de qualification distincts, et un empilement qui réussit chacun d'eux isolément peut encore échouer lorsqu'ils sont exécutés dans l'ordre, car le premier essai ouvre une interface que le deuxième essai sollicite ensuite mécaniquement, et le troisième y fait circuler un courant ionique. Si le plan est de vendre à des projets exigeant un examen de bancabilité, c'est le résultat séquentiel qui sera lu.
Les réglages de lamination qui la font réellement bouger
L'interface est fixée dans le laminatrice, ce que le modèle de coût de rétrofit habituel compte comme un équipement réutilisé. Cette classification est correcte pour le budget d'investissement et trompeuse pour le procédé : la machine ne change pas, la recette si.
| Réglage | Ce qu'il change à l'interface | Ce qu'il coûte |
|---|---|---|
| Maintien sous vide avant la mise sous pression | Donne à un adhésif partiellement polymérisé le temps de libérer les volatils et l'humidité absorbée avant que le film ne se referme dessus | Temps de cycle, directement, sur chaque module |
| Fenêtre de température | Doit se situer au-dessus de la plage de ramollissement du film tout en respectant le post-durcissement et le comportement de migration de l'adhésif | Débit, et cela réduit la fenêtre dans laquelle vous pouvez opérer |
| Pression et uniformité du plateau | Ferme les vides le long de la rangée de joints et mouille le film contre une surface polymérisée | L'état de l'outillage, la planéité et l'âge du diaphragme deviennent des variables de procédé |
| Rampe de refroidissement sous pression | Permet au film de prendre avant que la contrainte ne soit transférée au bord du joint | L'ajout unique le plus long au cycle |
| Qualité de film, ou une primaire | L'adhésion à une surface adhésive polymérisée, formulation par formulation | Une ligne de nomenclature et une requalification |
L'ordre compte lorsque vous réglez cela. Le maintien sous vide et la rampe de refroidissement sont les deux réglages qui agissent sur les modes de défaillance ci-dessus sans changer la chimie, et ce sont aussi les deux qui coûtent du temps de cycle, ce qui explique qu'ils sont les premiers à être supprimés lorsqu'une ligne court après le rendement. Cet arbitrage n'est défendable qu'avec des données de joint mesurées après vieillissement, ce qui fait l'objet de la section suivante.
Lors du réglage de la recette de lamination pour cette interface, nous préservons un maintien sous vide plus long et imposons une rampe de refroidissement contrôlée, en acceptant le coût en temps de cycle pour éloigner la contrainte mécanique du joint arrière.
Ce qu'il faut demander aux deux fournisseurs
La question la plus utile n'est pas à propos de l'adhésif ou du film. Elle porte sur le couple.
- Au fournisseur d'adhésif : sur quel encapsulant les données de joint ont-elles été générées, et ont-elles été vieillies ? Une résistance au pelage mesurée sur verre nu au jour zéro est une propriété de matériau, pas un résultat de module. Demandez aussi la fenêtre de polymérisation en termes de dose, la sensibilité à l'oxygène et à l'humidité à la surface, et ce qui arrive à la surface après un sur-durcissement.
- Au fournisseur de film : quelle adhésion le film procure-t-il sur une surface acrylate ou époxy entièrement polymérisée, et existe-t-il une primaire ou une qualité pour ce cas. Demandez si leur système de réticulation est affecté par les espèces de faible masse moléculaire que l'adhésif libère.
- Aux deux : testez le couple sur votre empilement. C'est la demande qui est le plus souvent refusée et qui compte le plus, car les deux fiches techniques sont chacune cohérentes en interne et conjointement non vérifiées.
Ce que nous mesurerions avant de nous engager
Quatre mesures, dans cet ordre, sur l'empilement réel avec le ruban réel.
Un : distribution de la résistance au pelage après 1 000 heures de chaleur humide, pas avant. La médiane bouge le moins ; c'est la queue de distribution qui fait échouer un projet. Deux : une coupe transversale à travers la rangée de joints, car une bulle ou un vide sous le ruban est invisible de l'extérieur et évident à 200 fois de grossissement. Trois : adhésion du film à la surface adhésive, soit en pelage soit en cisaillement par recouvrement, avant et après le même vieillissement. Quatre : le même joint après la séquence plutôt qu'un essai unique, puisque c'est la séquence que le certificat représentera.
Lors de l'évaluation du procédé, nous examinons des coupes transversales polies à 200 fois de grossissement pour repérer les vides cachés sous le ruban avant de réaliser des essais de résistance au pelage sur des échantillons soumis à 1 000 heures de chaleur humide.
Nous fabriquons des lamineuses et des enfileuses et nous ne vendons pas d'adhésifs UV ni de film d'encapsulation, donc nous n'avons aucun produit à défendre dans cette comparaison. Notre propre observation issue de projets de rétrofit est plus étroite et plus pratique : la recette validée sur le premier empilement est un document, et il doit voyager avec le module, car le deuxième empilement issu d'un lot de film différent est une expérience différente. Le processus de lamination est l'endroit où ce document s'écrit, et c'est son enregistrement qui transforme une défaillance en chaleur humide en une défaillance attribuable.
D'où viennent ces chiffres
L'existence du problème, la configuration à deux adhésifs, l'exigence de vérifier la compatibilité du film, et l'observation que les défaillances en chaleur humide apparaissent après que le matériel est déjà acheté proviennent d'un article en langue chinoise sur la conversion d'une ligne de modules TOPCon en assemblage back-contact, qui indique que les adhésifs UV et les films EVA ou POE diffèrent en compatibilité et que certains fabricants passent à un film dédié. Rien dans cette source ne quantifie l'interface, et nous non plus : les descriptions des mécanismes et la correspondance réglage-défaillance sont un raisonnement général de polymères et de lamination appliqué à cette architecture, signalé comme tel, et nous n'avons pas exécuté de séquence de 1 000 heures de chaleur humide sur un empilement à adhésif UV pour cet article. Considérez les chiffres à obtenir comme un plan d'essai, non comme des résultats.
Questions fréquentes
Pouvons-nous conserver notre EVA existant ?
Peut-être, et la réponse est spécifique au couple. L'EVA réticule par les peroxydes et s'hydrolyse en acide acétique avec le temps, le POE ne génère pas d'acide et présente une résistivité volumique plus élevée, et l'un comme l'autre doit former une liaison durable avec votre surface adhésive polymérisée. Certains fabricants finissent sur un film dédié ; la façon de le savoir est un essai de joint sur votre empilement, vieilli.
Est-ce le même défaut que les bulles que nous voyons déjà le long des rubans ?
Apparenté, pas identique. Les bulles en forme de ligne le long d'un ruban proviennent de l'humidité et des volatils piégés pendant la lamination. Ici, les volatils ont une seconde source, l'adhésif lui-même, et le défaut se situe là où se trouve le joint, ce qui en fait un problème mécanique autant qu'esthétique.
Pourquoi ne pas simplement sur-durcir l'adhésif ?
Parce que la surface devient moins apte à la liaison à mesure qu'elle est entièrement réagie, et le sur-durcissement peut augmenter la migration d'espèces de faible masse moléculaire dans le film. La dose de polymérisation est une fenêtre à deux bords, et la pré-polymérisation de l'enfileuse est une étape de manipulation à l'intérieur de cette fenêtre, non sa fin.
Un cycle de laminage plus chaud aide-t-il ?
Cela aide le mouillage et joue contre vous sur l'adhésif. Un cycle plus chaud ou plus long pousse davantage la post-cuisson et la migration et sollicite plus durement le joint lors du refroidissement. La mesure utile consiste généralement à prolonger le maintien sous vide et à ralentir le refroidissement à température de pointe identique.
Quel test unique lanceriez-vous en premier ?
La résistance à l'arrachement sur le ruban réel après 1 000 heures de chaleur humide, exprimée sous forme de distribution. C'est la mesure la moins coûteuse qui répond à la question que posera le certificat, et elle contraint les deux fournisseurs à la même expérience.
S'agit-il uniquement d'un problème de retrofit ?
Non. Toute ligne qui assemble des cellules à contact arrière avec un adhésif UV présente la même interface, qu'elle soit neuve ou convertie. Un retrofit comprime la courbe d'apprentissage, car la recette de laminage, la nuance de film et l'équipe ont toutes été validées sur une architecture différente.
Le stringer peut-il le corriger à la place du lamineur ?
En partie. La dose de durcissement, le placement et la géométrie du cordon sont des décisions du stringer et elles définissent la surface que rencontrera le film. L'interface elle-même se forme dans le lamineur. L'attribution exige des données par poste, sinon les deux services échangent des opinions pendant un mois.
Devons-nous requalifier si nous changeons de lot de film ?
Pas toute la séquence, mais un arrachement de joint après chaleur humide sur le nouveau lot est une assurance peu coûteuse. Les lots de film diffèrent par leur comportement de réticulation, et la recette validée sur le premier lot est un point de départ plutôt qu'une garantie.
Réflexions finales
Un retrofit est généralement budgété comme un projet de stringing avec une ligne de matériaux. L'interface entre l'adhésif et le film est le point où ce budget se heurte à la réalité, car c'est le seul endroit où deux fournisseurs détiennent chacun la moitié des preuves. Un maintien sous vide supplémentaire, un refroidissement plus lent et un test d'arrachement après vieillissement coûtent moins qu'une séquence de chaleur humide ratée, et ce sont les trois seules choses de cet article qui peuvent être décidées avant que le premier module ne soit laminé.
OOITech fabrique des chambres simples et doubles solar panel laminator machines avec des options de chauffage électrique ou à l'huile conçues pour gérer les joints de cellules sensibles. Envoyez votre empilement de module, vos plans de ruban ou vos échantillons de test à notre équipe pour l'évaluation de la recette et les essais de compatibilité d'interface.