Technologie de cellule solaire TBC (TOPCon Back Contact) : complète
Table des matières
Réponse rapide : TBC, ou TOPCon à contact arrière, est une cellule à contact arrière qui utilise un contact passivant TOPCon à l'arrière plutôt qu'un contact à hétérojonction. Elle s'inscrit dans une séquence de voies plus large où l'industrie passe de surfaces arrière uniformes à des architectures arrière différenciées par région, en attribuant un type de contact différent à chaque zone de l'arrière. Pour un fabricant, l'importance de TBC réside dans la compatibilité des procédés : comme elle s'appuie sur les étapes de procédé TOPCon que les lignes exploitent déjà, c'est la variante à contact arrière dont l'adoption coûte le moins à partir d'une base TOPCon installée. Le travail de mesure et de caractérisation impliqué — des outils de durée de vie des porteurs tels que la classe WCT-120 — devient plus important avec TBC qu'avec une cellule à contact avant, car le motif arrière est l'endroit où la qualité de passivation décide réellement de l'efficacité. L'inspection côté arrière devient également un outil de rendement plutôt qu'un contrôle qualité.
Fabrication de modules PV · par Jerry, Ooitech
Aperçu de la technologie
La place de TBC dans la séquence d'itinéraire globale, et pourquoi la compatibilité des processus compte désormais plus que la structure, est abordée dans le Feuille de route technologique des cellules BC : de la structure au procédé.
Le contenu ci-dessous est partagé à titre de référence uniquement. En cas d'infraction technique ou de conseil incorrect, n'hésitez pas à contacter l'auteur pour suppression ou correction.
Qu'est-ce qu'une cellule TBC ?
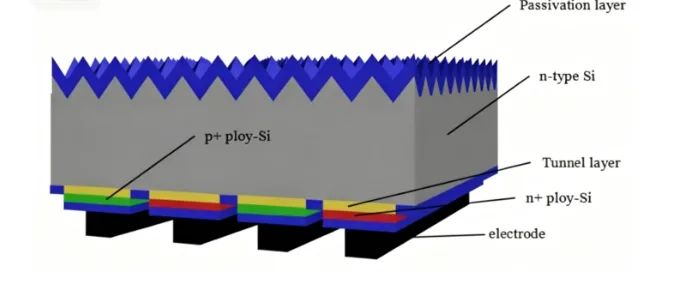
TBC signifie TOPCon Back Contact. Il fusionne la passivation TOPCon (oxyde tunnel plus poly-silicium) avec la structure à contacts arrière interdigités IBC, c'est pourquoi on l'appelle aussi cellule POLO-IBC.
Elle intègre profondément la passivation TOPCon (oxyde tunnel / poly-Si) avec la disposition de contact arrière IBC. Cela offre la forte passivation arrière de TOPCon ainsi que l'avantage IBC de l'absence d'ombrage par les grilles frontales, tout le courant étant collecté à l'arrière. Le résultat est une tension de circuit ouvert plus élevée et un courant de court-circuit plus élevé. C'est l'une des voies principales de l'architecture N-type à haut rendement pour la prochaine génération.
Avantages clés
Pas de grilles métalliques frontales, donc perte d'ombrage frontal éliminée et Isc augmenté
La passivation tunnel TOPCon réduit la recombinaison arrière et augmente la Voc
La disposition de contact arrière interdigité P/N optimise le chemin de collecte des porteurs et réduit la résistance série
Comparé au TOPCon standard et à l'IBC standard, il équilibre la qualité de passivation et l'intégration structurelle
Compatible avec la plupart des équipements clés des lignes N-type existantes, le processus peut donc être mis à niveau progressivement
Comparaison avec les cellules conventionnelles
TOPCon standard : grilles frontales avec ombrage, passivation TOPCon sur toute la surface arrière
IBC standard : structure de contact arrière, mais passivation reposant sur l'oxyde de silicium / nitrure de silicium, sans passivation tunnel poly-Si
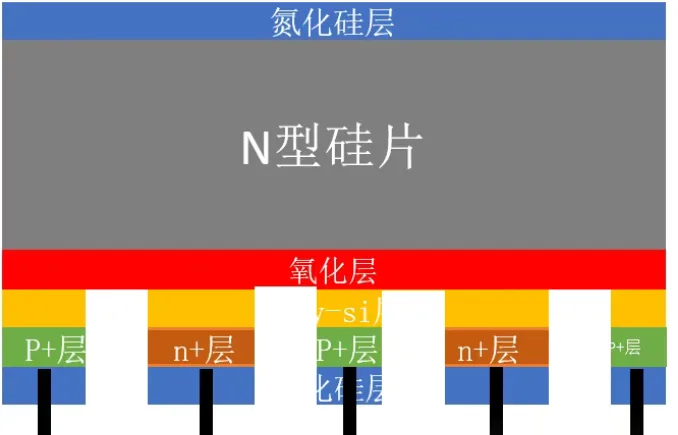
TBC (POLO-IBC) : structure de contact arrière IBC plus passivation tunnel TOPCon intégrée, donc structure et passivation optimisées
Aperçu complet du flux de processus
Réception des plaquettes → pré-nettoyage / élimination des dommages de sciage → oxyde tunnel arrière + dépôt de poly-Si (LPCVD) → dépôt du masque SiN arrière → première ouverture laser arrière (zone bore) → dopage au bore (p-poly) → deuxième ouverture laser arrière (zone phosphore) → dopage au phosphore (n-poly) → nettoyage pour éliminer la diffusion d'enveloppe / BSG / PSG → dépôt du film de passivation arrière → impression de masque de cire pour protéger l'arrière → texturation avant + gravure d'isolation P/N → dépôt du film de passivation antireflet SiN avant et arrière → impression par sérigraphie de l'électrode métallique arrière → recuit → test électrique → tri et emballage
Spécifications détaillées du processus
3.1 Nettoyage et polissage (pré-nettoyage + élimination des dommages de sciage)
Objectif : éliminer la couche de dommages de sciage, les impuretés métalliques de surface, les particules et l'huile ; polir la plaquette sur une ou deux faces pour obtenir une base de silicium propre et plane et maintenir l'uniformité du dépôt de la couche tunnel ultérieure.
Équipement principal : ligne de nettoyage et de polissage humide en ligne, cuve de polissage alcalin, cuve de nettoyage acide.
Produits chimiques clés : alcali fort (NaOH/KOH), HF, HCl, IPA, additif de texturation, tensioactif.
Points de contrôle clés :
Perte de poids au polissage : balance électronique
Réflectance de surface : testeur de réflectance
Durée de vie des porteurs minoritaires iVoc : testeur de durée de vie transitoire WCT-120
Imagerie de recombinaison des porteurs : testeur PL (R3-PL)
Rugosité et propreté de surface : microscope optique
Contrôle qualité : dommages de sciage entièrement éliminés, aucune tache ni marche sur la surface, perte de poids uniforme, aucune baisse évidente de la durée de vie.
3.2 Dépôt d'oxyde tunnel + poly-Si
Objectif : faire croître un oxyde tunnel ultra-mince (SiO₂) puis une couche de poly-Si intrinsèque sur l'arrière de la plaquette, formant la structure de passivation TOPCon de base pour une forte passivation de champ et chimique et une faible recombinaison arrière.
Équipement principal : LPCVD tubulaire.
Sources de gaz : SiH₄, O₂, N₂ (gaz porteur / purge).
Points clés :
Épaisseur du poly-Si : testeur d'épaisseur de poly, ellipsomètre
Épaisseur de l'oxyde tunnel : ECV, ellipsomètre
iVoc (WCT-120)
Uniformité PL
Résistance de couche (surveillance du poly intrinsèque avant dopage)
Contrôle qualité : oxyde ultra-mince et uniforme, poly-Si dense et sans trous, bonne homogénéité d'épaisseur sur la plaquette.
3.3 Dépôt du masque SiN arrière
Objectif : déposer une couche dense de nitrure de silicium (SiNₓ) sur le poly-Si intrinsèque comme masque de blocage pour les étapes ultérieures d'ouverture laser et de dopage, permettant des zones de dopage sélectives.
Équipement principal : PECVD.
Sources de gaz : SiH₄, NH₃, N₂.
Points clés : épaisseur du SiN (ellipsomètre spectroscopique), indice de réfraction et uniformité, iVoc, uniformité PL.
Contrôle qualité : masque dense, sans trous, épaisseur uniforme pour garantir l'isolation du dopage.
3.4 Première ouverture laser arrière (fenêtre de diffusion du bore)
Objectif : retirer sélectivement le masque SiN sur la zone de diffusion du bore par ablation laser locale tout en conservant le poly-Si intrinsèque en dessous, ouvrant la fenêtre pour le poly-p ultérieur.
Équipement principal : système d'ouverture laser à fibre / nanoseconde ou picoseconde, outil de structuration laser de haute précision.
Réglage du procédé : ajuster la puissance laser, la fréquence de répétition, la vitesse de balayage et le chevauchement des points afin de retirer uniquement le masque SiN supérieur sans endommager le poly-Si intrinsèque en dessous, préservant ainsi la base de passivation intacte.
Caractérisation clé : contrôle au microscope optique de la forme du sillon, de l'intégrité des bords et de la brûlure éventuelle de la couche de poly.
3.5 Dopage au bore arrière (poly-p)
Objectif : diffuser du bore dans le poly-Si intrinsèque de la zone ouverte pour le convertir en poly fortement dopé de type p (poly-p), tout en formant du BSG en surface. Le BSG servira ensuite de masque de blocage naturel pour la diffusion du phosphore.
Équipement principal : four tubulaire de diffusion au bore.
Milieux de procédé : source liquide BBr₃ ; ambiance O₂, N₂.
Caractérisation clé : résistance carrée de la zone p, uniformité du dopage, intégrité de la couverture BSG, uniformité du dopage PL.
Contrôle qualité : dopage au bore suffisant, résistance carrée uniforme, BSG continu et complet sans lacunes locales.
3.6 Deuxième ouverture laser arrière (fenêtre de diffusion du phosphore)
Objectif : retirer le masque SiN restant pour exposer le poly-Si intrinsèque non dopé comme zone de dopage au phosphore de type n, tout en préservant la couche BSG déjà formée des dommages laser.
Équipement principal : système de structuration / ouverture laser.
Focus du processus : contrôle précis de l'énergie laser pour éviter de percer la couche BSG, en maintenant une frontière d'isolation propre entre les zones P et N.
3.7 Dopage au phosphore arrière (n-poly)
Objectif : diffuser du phosphore dans le poly-Si intrinsèque de la deuxième fenêtre pour former du poly fortement dopé de type n (n-poly). Le BSG formé à l'étape précédente sert de masque auto-aligné, empêchant le phosphore de diffuser dans la zone p-poly et réalisant l'auto-isolation des zones P/N.
Équipement principal : four tubulaire de diffusion au phosphore.
Médias de processus : source liquide POCl₃ ; ambiance O₂, N₂.
Principe clé : le BSG résiduel agit comme une barrière de diffusion naturelle et empêche la contamination du phosphore dans la zone p-poly. Après la diffusion du phosphore, le BSG se transforme partiellement en un oxyde mixte bore-phosphore, ce qui renforce encore l'isolation.
Caractérisation clé : résistance de couche de la zone n, isolation de la frontière P/N, suivi des tendances de fuite.
3.8 Nettoyage pour éliminer la diffusion enveloppante (retrait BSG/PSG)
Objectif : éliminer chimiquement tout le BSG, PSG et les résidus de surface, et retirer les couches de dopage latérales et enveloppantes sur les bords pour éviter les fuites de bord.
Équipement principal : ligne de nettoyage humide en ligne.
Produits chimiques clés : principalement HF, plus des additifs acides et un système d'acide tamponné.
Aides de processus : soufflage d'air sec propre, séchage à air chaud.
Contrôle qualité : verre d'oxyde entièrement retiré, surface propre sans résidu, aucun résidu enveloppant sur les bords.
3.9 Dépôt du film de passivation protectrice SiN arrière
Objectif : déposer un film de passivation protectrice SiN sur la structure poly P/N interdigitée arrière pour passiver et protéger la zone de contact arrière et bloquer les attaques chimiques dans les étapes ultérieures.
Équipement principal : PECVD.
Sources de gaz : SiH₄, NH₃, N₂.
Caractérisation : épaisseur du SiN, indice de réfraction, uniformité du film.
3.10 Revêtement de cire arrière (masque protecteur)
Objectif : recouvrir entièrement l'arrière d'une couche protectrice de cire par sérigraphie pour protéger la structure de contact arrière P/N formée et le film SiN, empêchant la gravure avant ultérieure d'attaquer les couches fonctionnelles arrière.
Équipement principal : sérigraphe (poste d'impression de cire).
Point de contrôle : impression de cire complète, pas d'impression manquée, pas de piqûres, bonne étanchéité des bords pour que l'arrière reste protégé tout au long.
3.11 Gravure chimique frontale + décapage de la cire et nettoyage
Objectif :
Éliminer l'excès de dopage et les couches endommagées sur la face avant de la plaquette
Texture la face avant pour former une surface pyramidale et réduire la réflexion frontale
Réaliser l'isolation des bords entre les zones P et N arrière par gravure latérale pour réduire les fuites de bord
Enfin, retirer le masque de cire arrière pour exposer la structure complète de contact arrière
Équipement principal : ligne de gravure humide et texturation en ligne double face.
Produits chimiques clés : alcali fort (NaOH), HF, additif de texturation, solution de gravure tamponnée.
Sources de gaz : air comprimé propre, soufflage d'azote (N₂).
Contrôle qualité : texturation frontale uniforme, morphologie pyramidale qualifiée, isolation P/N correcte, aucun chemin de fuite, décapage de cire propre sans résidu.
3.12 Film de passivation antireflet SiN avant et arrière
Objectif : déposer un film de passivation antireflet SiN sur la face avant pour l'antireflet et la passivation de surface ; ajouter et optimiser le film de passivation arrière pour améliorer davantage la passivation et la fiabilité.
Équipement principal : PECVD.
Sources de gaz : SiH₄, NH₃, N₂.
Caractérisation : épaisseur des films avant et arrière, indice de réfraction, durée de vie des porteurs minoritaires, réflectance.
3.13 Impression et cuisson des électrodes arrière
Objectif : imprimer des électrodes argent-aluminium sur la zone P arrière et des électrodes d'argent sur la zone poly n pour former les électrodes positive et négative du contact arrière interdigité, puis utiliser une cuisson à haute température pour former un contact ohmique entre le métal et le poly-Si dopé.
Équipement principal : imprimante à écran dédiée au contact arrière, four de cuisson en ligne.
Étapes clés : impression alignée du motif des électrodes arrière → séchage → cuisson à haute température (formation du contact ohmique).
3.14 Inspection et tri en fin de ligne
Contenu du processus : inspection EL (défauts, micro-fissures, fuites), test électrique IV (Voc, Isc, FF, Eff), inspection visuelle, classification et tri, emballage et stockage.
Équipement d'inspection : testeur EL, testeur IV, poste d'inspection visuelle.
Défis clés et points d'attention
Quels sont les aspects difficiles de la technologie TBC et où faut-il porter l'attention ?
Contrôler l'uniformité d'épaisseur de l'oxyde tunnel ultra-mince est difficile
Les deux étapes d'ouverture laser exigent une précision d'alignement extrêmement élevée
Maintenir le masque auto-aligné BSG intact est au cœur du processus
La gravure d'isolation interdigitée P/N est sujette aux fuites de bord
L'impression des électrodes de contact arrière nécessite une précision d'alignement plus élevée que les cellules conventionnelles
Gérer la décroissance de la durée de vie des porteurs minoritaires sur l'ensemble du flux est difficile
Paramètres SPC clés à surveiller
Épaisseur de l'oxyde tunnel et épaisseur du poly-Si
Morphologie de l'ouverture laser et déviation d'alignement pour les deux étapes
Uniformité de la résistance de feuille de la diffusion de bore et de phosphore
iVoc et durée de vie des porteurs minoritaires PL suivies sur l'ensemble du flux
Réflectance avant et morphologie de texturation
Micro-fissures EL, fuites et état de l'isolation des bords
Point de vue d'Ooitech
TBC vit ou meurt sur les détails, et le masque auto-aligné BSG est le héros silencieux ici car il permet aux zones de phosphore et de bore de se trier sans une troisième étape de masque. Ce que nous surveillons le plus sur les lignes de modules, c'est comment ces cellules à contact arrière à haute Voc se comportent en aval lors du stringage et de la stratification, car leur métallisation entièrement arrière change la donne en matière d'interconnexion. Si vous voulez voir de vraies lignes de modules N-type en fonctionnement, notre chaîne YouTube www.youtube.com/ooitech contient des images d'usine qui valent le coup d'œil.