Impression sur plaque d'acier + doigt poly-silicium local : le prochain mouvement de TOPCon est déjà en cours
Table des matières
Introduction du produit
Le mois dernier, j'ai visité une usine TOPCon. Vieux Zhang, le responsable du processus, s'essuyait les mains après avoir changé un écran neuf de l'imprimante, faisant les calculs à voix haute avec moi.
"Un écran en fil d'acier sur film PI coûte 4 000 à 8 000 yuans, et dans l'industrie, la durée de vie est généralement d'environ 400 000 plaquettes. Un bon atteint 450 000, un mauvais fuit la pâte à 300 000. Réparti sur chaque plaquette, cela représente un ou deux centimes. Tu penses que je me soucie du coût de l'écran ?"
Il s'est appuyé contre l'armoire à outils près de l'imprimante et a baissé la voix : "La pâte d'argent est la vraie histoire."
Début 2023, l'argent tournait autour de 6 000 yuans par kilogramme, et la pâte d'argent ne représentait que 3.4% du coût du module. En janvier dernier, la pâte était montée à 29% du coût total du module. La pâte d'argent a officiellement dépassé le polysilicium comme premier facteur de coût dans un module photovoltaïque.
Le 23 juin, l'argent au comptant était à 15 233 yuans/kg, et la pâte d'argent à grille fine côté face avant était cotée à 15 779 yuans/kg.
"29 pour cent !" Il a frappé la porte de l'armoire. "Nous nous épuisons à réduire les coûts et à améliorer l'efficacité, et c'est toujours moins qu'une seule journée de fluctuation du prix de l'argent."
Il a sorti son téléphone et m'a montré un graphique interne : le prix unitaire de la pâte d'argent côté face avant au cours des trois dernières années, presque une montée en ligne droite à 45 degrés.
"Tu as vu ce document sur l'impression sur plaque d'acier ?" ai-je demandé.
"Je l'ai lu. Celui de Joule de l'Institut des matériaux de Ningbo. Tout le groupe de discussion de la chaîne de production l'a fait circuler. Mais la direction hésite encore, car en fin de compte, est-ce que cette chose peut vraiment faire économiser de l'argent ?""
Comme il le disait, une imprimante à écran à proximité poussait le lot suivant, la raclette faisant glisser la pâte d'argent sur l'écran à un rythme régulier, le sifflement du vide gardant le rythme.
Cela imprimait régulièrement. Stable, fiable, rendement élevé, des travailleurs qui connaissent cela par cœur.
Mais tout le monde sait que « stable » n'a jamais été une barrière dans ce secteur.
Cet article répond à une question : l'impression sur plaque d'acier plus le poly-silicium local peuvent-ils aider TOPCon à regagner un avantage de coût en 2026, avec des prix de l'argent aussi élevés ?
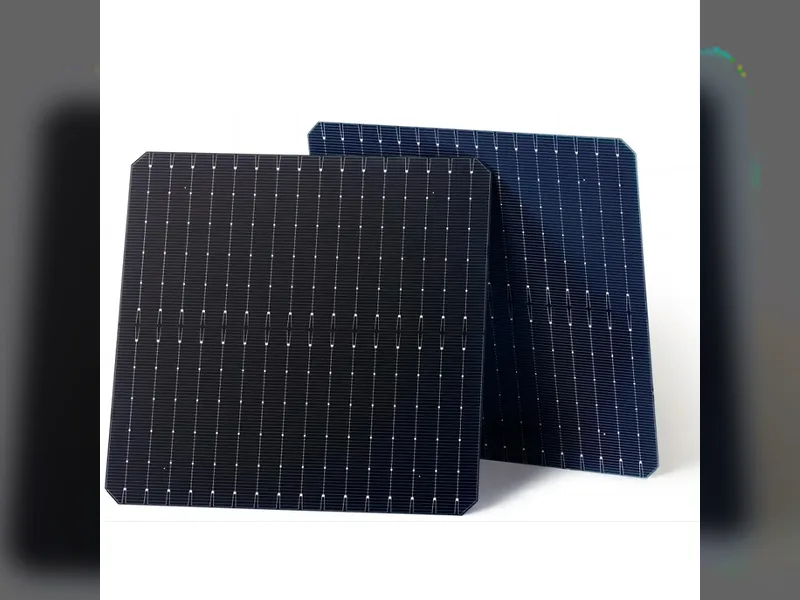
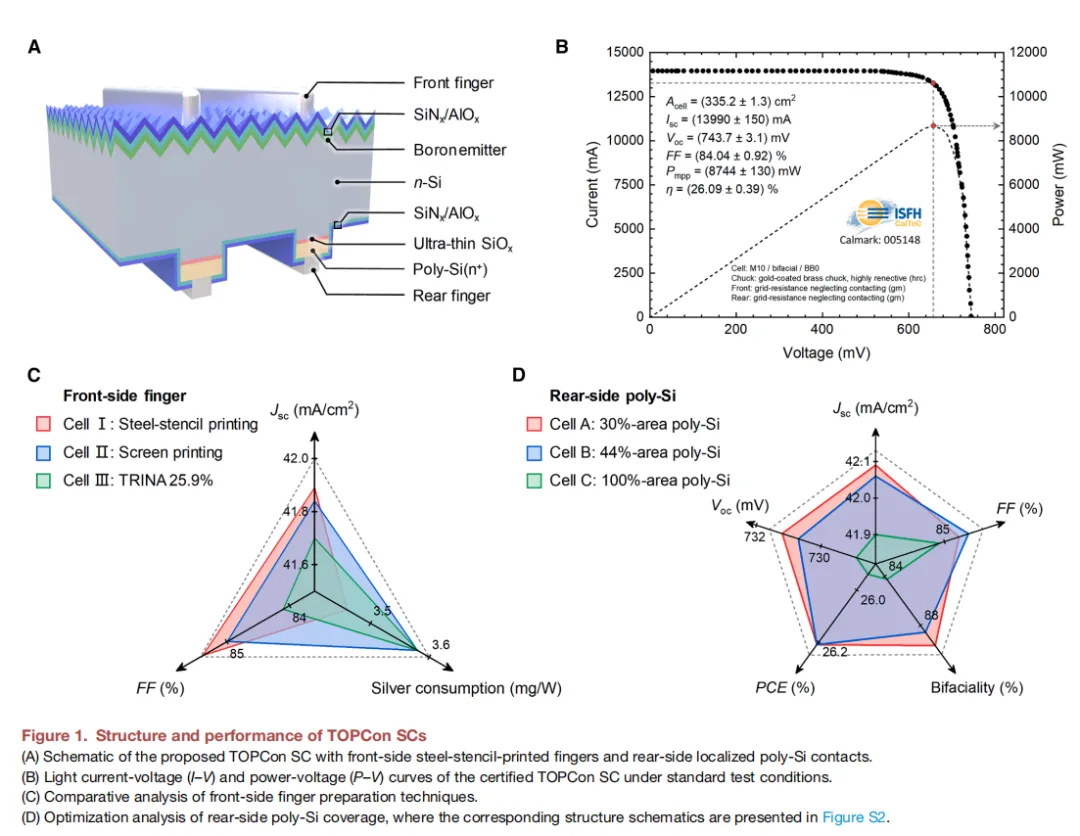
En janvier 2026, Joule a publié les travaux de l'équipe de Ye Jichun à l'Institut des Matériaux de Ningbo, CAS. Sur des plaquettes industrielles M10, ils ont utilisé l'impression sur plaque d'acier pour remplacer l'impression par sérigraphie conventionnelle pour la grille avant, et le poly-silicium local pour remplacer le poly sur toute la surface pour le contact arrière. Efficacité certifiée ISFH : 26.09%.
Ce chiffre n'est pas le record de l'industrie. JinkoSolar a affiché 26.4% en juin 2026, et Trina avait une 26.58% certification plus tôt. Mais la valeur ici n'est pas le chiffre d'efficacité, c'est que cet article aborde trois points douloureux de TOPCon à la fois : l'efficacité, la réduction de l'argent et la bifacialité. Et les deux technologies sont compatibles avec les lignes existantes, pas une démolition et reconstruction.
Ouvrons-le.
Paramètres techniques
Morphologie des lignes de grille : impression par écran vs plaque d'acier
| Métrique | Impression par écran | Impression sur plaque d'acier |
|---|---|---|
| Largeur de ligne | 17,0-19,4 μm | 14,1-15,5 μm |
| Hauteur de ligne | 8,7 μm | 8,9 μm |
| Rapport d'aspect | 45.1% | 58.9% |
| Profil de bord | Incliné | Quasi vertical |
| Espacement des doigts | 1066 μm | 944 μm |
| Résistivité de contact | plus élevé | 2,4 mΩ·cm² (~15 % plus bas) |
Poly-silicium local vs poly sur toute la surface (couverture de 30 %)
| Métrique | Poly pleine surface | Poly-silicium local |
|---|---|---|
| Jsc | 41,90 mA/cm² | 42,09 mA/cm² |
| J0 (densité de courant de saturation) | 8,76 fA/cm² | 6,40 fA/cm² (-27%) |
| Bifacialité | 84.26% | ~90% |
| Voc | 724,9 mV | 729,9 mV |
| Efficacité | ~25.8% | 26.09% |
| Réduction du LCOE | référence | -1.7% |
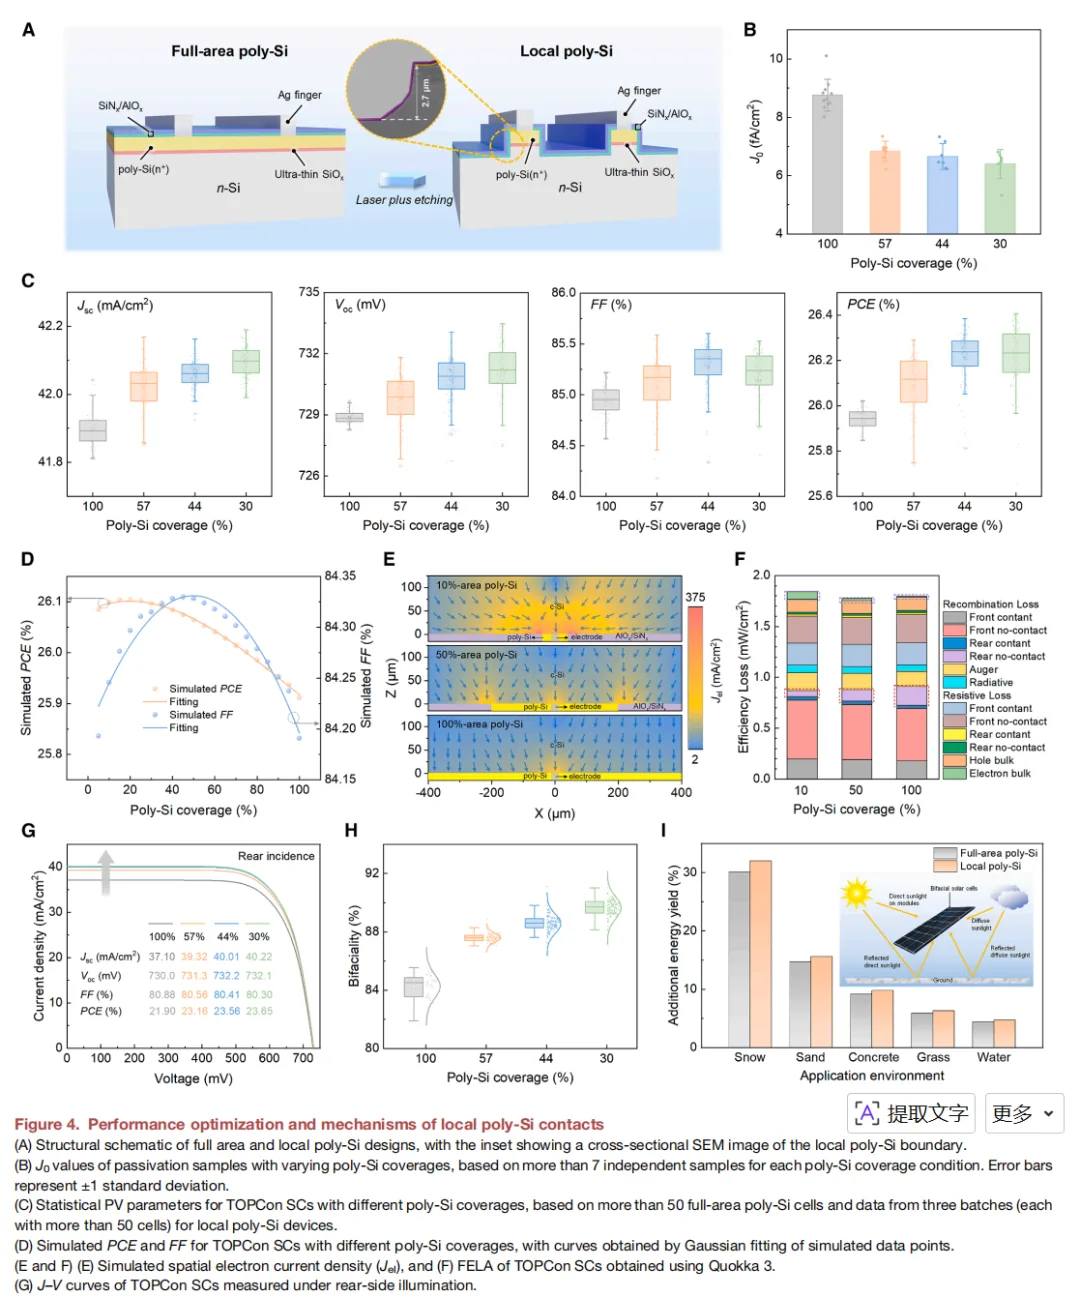
Avantages techniques
Un : L'impression sur plaque d'acier est plus qu'un simple échange d'écran
Les grilles frontales TOPCon conventionnelles utilisent la sérigraphie, où un maillage tissé gratte la pâte d'argent sur la plaquette. Ce maillage tissé a des nœuds là où la chaîne et la trame se croisent, et la pâte se transfère à travers les espaces entre eux. Ces nœuds dictent la forme de la grille : large, courte, avec des bords inclinés.
L'impression sur plaque d'acier utilise un pochoir métallique entièrement ouvert, la même classe de technologie que Tongwei appelle « impression sur plaque d'acier entièrement ouverte ». Pas de tissage. La pâte est extrudée directement à travers des fentes ouvertes par laser ou électroformage. La forme de la grille change instantanément :
Sérigraphie : 17,0-19,4 μm de large, 8,7 μm de haut, rapport d'aspect 45.1%, bords inclinés.
Impression sur plaque d'acier : 14,1-15,5 μm de large, 8,9 μm de haut, rapport d'aspect 58.9%, bords quasi verticaux.
3-4 μm plus étroit, 0,2 μm plus haut, rapport d'aspect de 45 % à 59 %.
Trois changements, trois comptes à régler :
Premièrement, moins d'ombrage. Des doigts plus étroits, plus de surface ouverte pour la lumière. Ce gain d'efficacité absolu de 0,1 % provient de ces 3-4 microns.
Deuxièmement, moins d'argent. Prenons une cellule 210R . Les données de terrain de juin 2026 montrent que les principaux fabricants TOPCon sont déjà à 78,5-85,5 mg/plaquette, la moyenne de l'industrie autour de 83 mg/plaquette. Avec les écrans à plaque d'acier, l'utilisation principale actuellement est sur la barre omnibus/doigts arrière, découpe 3-5 mg par plaquette.
3-5 mg semble peu, mais multipliez par le volume de la ligne et cela s'additionne. Au prix actuel de la pâte d'environ 15 779 yuans/kg, économiser 3-5 mg par plaquette représente environ 0,047-0,079 yuan/plaquette. Une ligne produisant 500 000 plaquettes par jour économise 23 500-39 500 yuan par jour, soit 7 à 12 millions de yuan par an (sur plus de 300 jours).
Et ce n'est que la réduction sur le doigt arrière. À mesure que le processus mûrit, l'impression sur plaque d'acier s'étend également au busbar avant et à la fine grille, avec encore plus d'économies d'argent à venir.
Troisièmement, cela rend la voie de l'émetteur à haute résistance de feuille viable. Les doigts de la plaque d'acier peuvent être plus serrés. Dans l'article, l'espacement est passé de 1066 μm à 944 μm. Des doigts plus denses signifient un trajet latéral des porteurs plus court, donc la tolérance pour la résistance de feuille de l'émetteur augmente. La simulation de l'article montre que lorsque la résistance de feuille de l'émetteur passe de 300 à 600 Ω/sq, l'avantage de la plaque d'acier s'élargit de 0,09% à 0.12%.
C'est un cas classique de changement de structure élargissant la fenêtre de processus: l'impression sur plaque d'acier n'est pas seulement un changement d'imprimante, elle ouvre un nouvel espace de conception pour l'émetteur.
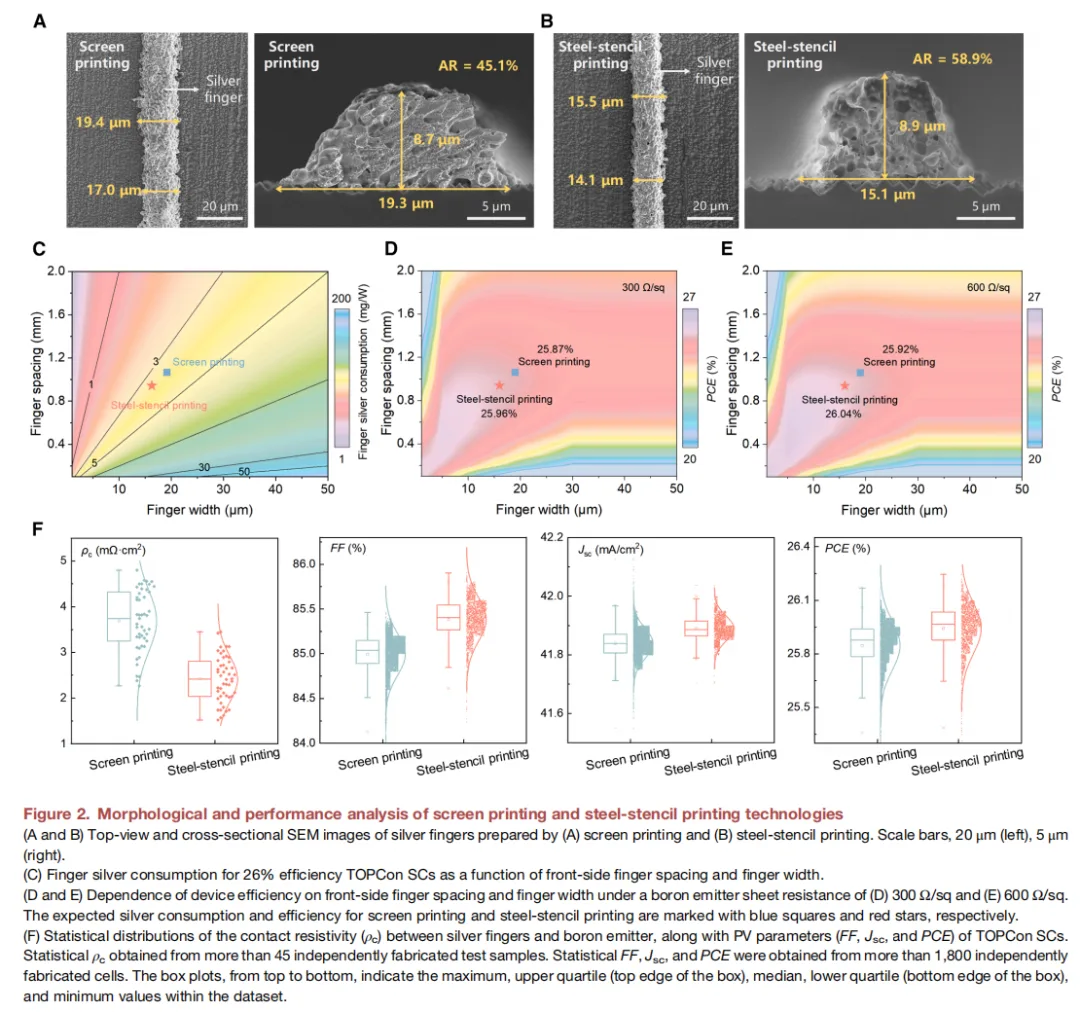
Concernant le coût et la durée de vie du pochoir en plaque d'acier, voici le calcul qui intéresse le plus la ligne :
Écran en fil d'acier avec film PI conventionnel : 4 000-8 000 yuan pièce, durée de vie d'environ 400 000 plaquettes.
Pochoir en plaque d'acier (phase de déploiement actuelle) : prix unitaire plus de 50% moins cher que le film PI (gamme 2 000-4 000 yuan), mais la durée de vie n'est que d'environ 200 000 plaquettes actuellement. Un bon atteint 200 000, un mauvais est remplacé à 150 000.
Amortissement de l'écran : film PI environ 0,01-0,02 yuan/plaquette, plaque d'acier environ 0,01-0,02 yuan/plaquette. Ils s'équilibrent. L'avantage de la plaque d'acier ne réside pas dans l'écran, mais dans les économies d'argent: 3-5 mg par plaquette sur le doigt arrière, environ 0,047-0,079 yuan/plaquette, bien plus grand que l'écart d'amortissement.
Mais la durée de vie de la plaque d'acier ne représente que la moitié de celle du film PI, ce qui signifie double fréquence de changement, double temps d'arrêt, double main-d'œuvre. Que les économies d'argent couvrent les coûts cachés des changements plus fréquents dépend de la pleine charge de votre ligne. Pour les leaders à pleine charge, le calcul fonctionne. Pour les lignes sous-utilisées, la plaque d'acier peut ne pas être rentable. C'est exactement pourquoi Tongwei et Jietai, avec une forte absorption de cellules en interne, ont osé bouger en premier. L'échelle dilue la faiblesse de la durée de vie courte.
Deux : Contact argent-silicium, le gain supplémentaire de 0,4 % de facteur de remplissage apporté par l'impression sur plaque d'acier
Des doigts plus étroits expliquent moins d'ombrage et moins d'argent. Mais l'impression sur plaque d'acier offre un avantage supplémentaire : la résistivité de contact diminue d'environ 15 %. Mesuré dans l'article : 2,4 mΩ·cm², bien en dessous de la sérigraphie, valant directement un gain de 0,4 % de facteur de remplissage (FF).
Pourquoi remplacer un écran améliore-t-il le contact ?
L'article a réalisé une analyse morphologique complète. Après avoir gravé la grille d'argent avec de l'acide nitrique et fluorhydrique, ils ont examiné les particules d'argent restées sur la surface du silicium. Les échantillons de plaque d'acier présentaient une densité de particules nettement plus élevée, de taille 20-40 nm, réparties plus uniformément. Le MET a en outre montré que les échantillons de plaque d'acier formaient un réseau de nanoparticules d'argent plus dense et continu dans la couche de verre à l'interface argent-silicium.
Ces nanoparticules d'argent sont le chemin de conduction. Les électrons n'ont pas à traverser le verre à haute résistance ; ils sautent directement entre les particules d'argent.
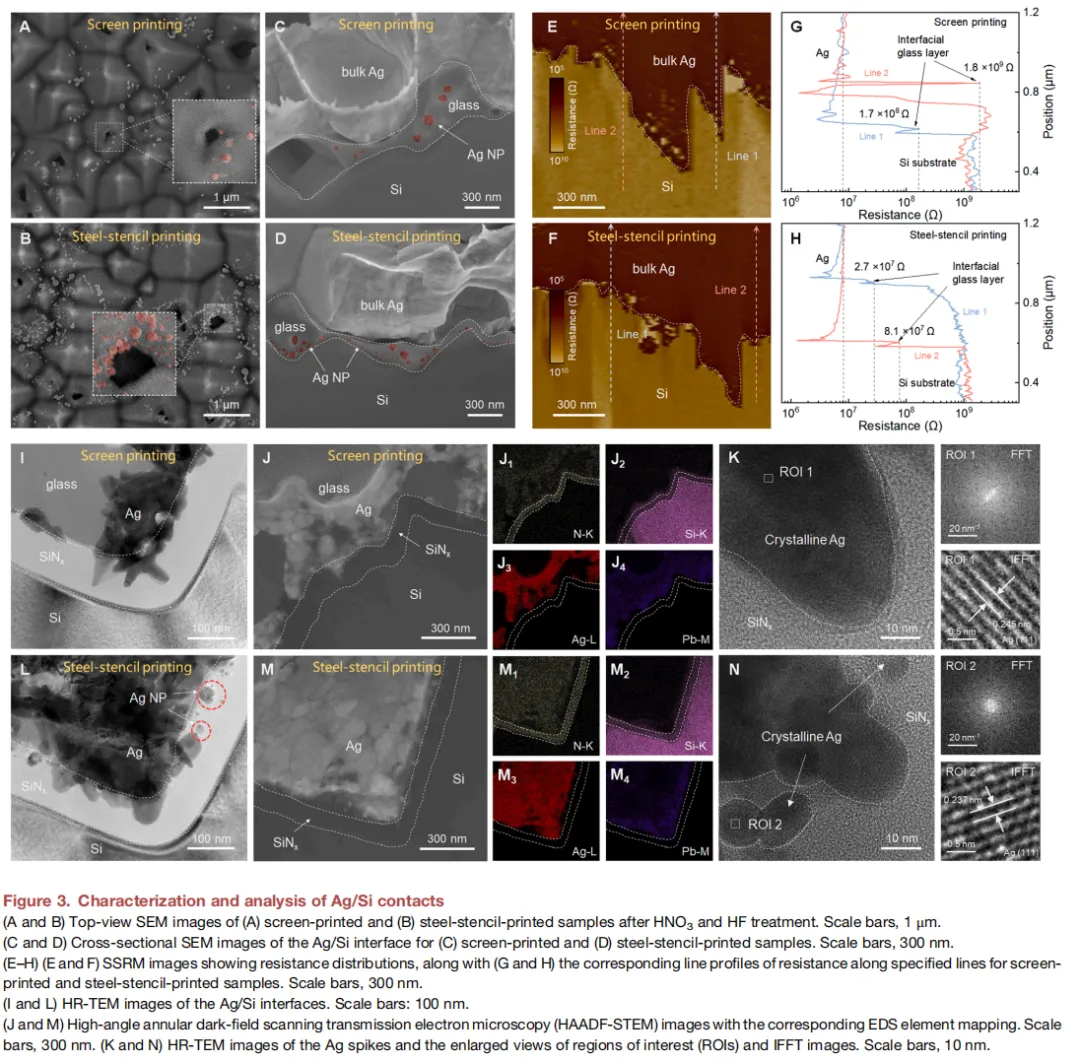
La preuve la plus claire vient de la microscopie à sonde de résistance à balayage (SSRM). Cette technique "voit" littéralement la distribution de résistance : une coupe transversale du silicium à la grille d'argent, les zones à haute résistance sont brillantes, les zones à faible résistance sont sombres. La zone de transition de l'interface de l'échantillon de plaque d'acier est plus étroite et plus sombre, donc la résistance d'interface est réellement plus faible.
Méthode d'impression → distribution des particules d'argent → résistance d'interface → facteur de remplissage. Chaque étape de cette chaîne causale est étayée par des données.
LECO (Optimisation de contact améliorée par laser) est déjà une norme industrielle, devant couvrir environ 600 GW de capacité TOPCon. Mais même avec le même traitement LECO, l'impression sur plaque d'acier a encore réduit la résistance de contact de 15 % par rapport à la sérigraphie. Cela signifie que l'impression sur plaque d'acier présente un avantage natif en termes de qualité d'interface que LECO ne peut pas égaliser.
Trois : Poly-silicium localisé, élimination de ce qui ne devrait pas être là (la technologie des doigts poly arrière)
Le poly-silicium pleine surface à l'arrière du TOPCon est une épée à double tranchant.
Le bon côté : une qualité de passivation extrêmement élevée, l'un des schémas de contact passivé les plus matures qui existent.
Le mauvais côté : le poly absorbe la lumière. Son absorption parasite dans le proche infrarouge mange la lumière qui aurait dû devenir du courant. Le résultat direct : le courant de court-circuit (Jsc) ne peut pas augmenter, la bifacialité ne peut pas grimper. La bifacialité du TOPCon se situe généralement à 80%-85%, tandis que l'hétérojonction atteint 90 %-95 %.
L'idée du document est directe : garder le poly uniquement là où l'électrode a besoin de contact, remplacer le reste par AlOx/SiNx.
Le chemin est laser plus gravure humide:
Déposer du poly-silicium pleine surface (150 nm)
laser picoseconde 532 nm modèle les zones à retirer
Le laser modifie le verre phosphosilicate local (PSG)
solution alcaline KOH grave sélectivement le poly dans les zones irradiées
À propos 30% de la surface garde le poly comme points de contact
La coupe transversale SEM dans le document est propre : le bord du poly montre un cran de 2,7 μm, une face verticale laissée après le retrait complet du poly, sans résidu de dommage laser visible. Cela signifie que la précision de la gravure sélective est suffisamment bonne.
Alors, que se passe-t-il lorsque la couverture passe de 100 % à 30 % ?
Jsc passe de 41,90 à 42,09 mA/cm², soit une augmentation de 0.19 mA/cm². Moins d'absorption parasite, plus de lumière convertie en courant.
J0 (densité de courant de saturation) chute de 8,76 à 6,40 fA/cm², soit une baisse de 27%. Moins de surface de contact passive en réalité mieux, car la passivation AlOx/SiNx est suffisante en soi, donc remplacer les zones poly réduit la densité de centres de recombinaison.
Bifacialité passe de 84,26% à environ 90%. Avec 70% de poly en moins à l'arrière, la génération arrière bondit. Passer de 84% à 90% signifie au moins 5 points de pourcentage de gain de génération arrière dans les scènes à forte réflexion comme la neige, le sable et l'eau.
Voc passe de 724,9 mV à 729,9 mV. Moins de recombinaison dans les zones poly, la tension augmente.
Efficacité: référence poly pleine surface autour de 25,8%, poly local atteint 26.09%, soit un gain absolu d'environ 0,3%.
En cumulant, l'article estime la réduction du LCOE à 1.7%. Dans le photovoltaïque, un écart de LCOE de 1,7% est la ligne entre les commandes gagnées, le taux d'utilisation des capacités et le niveau de profit.
Quatre : Le compromis fondamental, surface de contact vs surface de passivation sur une balançoire
La conception poly local est essentiellement un problème de balançoire:
Plus de couverture poly → meilleur contact, transport de porteurs plus fluide → mais plus d'absorption parasite, bifacialité plus faible.
Moins de couverture poly → moins d'absorption parasite, bifacialité plus élevée → mais résistance de contact plus élevée, transport de porteurs entravé.
L'article a trouvé l'équilibre avec un balayage systématique : couverture de 20% à 100%, mesure de la passivation (J0) et de la résistivité de contact (ρc), puis simulation Quokka 3 de l'efficacité à chaque couverture.
L'efficacité culmine près de 30% de couverture. En dessous de 30%, la pénalité de résistance de contact l'emporte sur le gain d'absorption parasite ; au-dessus de 30%, la pénalité d'absorption parasite l'emporte sur le gain de résistance de contact.
La courbe de simulation présente un plateau stable et large autour de 30%. Une dérive de couverture entre 25% et 35% ne fera pas varier l'efficacité de manière spectaculaire. Cette large fenêtre de procédé est une bonne nouvelle pour la production de masse.
Application produit
Traduction de ligne : Deux tables que vous pouvez emporter
Bouton de processus un : Impression sur plaque d'acier
| Dimension | Données | Signification de la ligne |
|---|---|---|
| Gain d'efficacité | +0,1 % abs (papier) | Un gain que vous obtenez simplement en changeant l'écran |
| Utilisation d'argent sur écran PI (210R) | 78,5-85,5 mg, moyenne 83 mg | Données de terrain de juin 2026 |
| Économie d'argent sur plaque d'acier (doigt arrière) | 3-5 mg/plaquette | ~0,047-0,079 yuan/plaquette |
| Économie annuelle d'argent (ligne de 500k/jour) | ~7-12 millions de yuan/an | Sur plus de 300 jours, pâte à 15 779 yuan/kg |
| Écran en film PI | 4 000-8 000 yuan, durée de vie de 400k | Référence actuelle |
| Pochoir en plaque d'acier | 2 000-4 000 yuan, durée de vie ~200k | La fréquence de changement double, les temps d'arrêt doivent être comptés |
| Économie globale | Économie d'argent vs amortissement de l'écran | Seuil de rentabilité ; les lignes à pleine charge sont rentables, les lignes sous-chargées doivent être prudentes |
| Adaptation à l'émetteur à haute résistance carrée | Gain plus important à 600 Ω/sq | Évaluer l'optimisation de l'émetteur en parallèle |
Bouton de processus deux : Poly-silicium local
| Dimension | Données | Signification de la ligne |
|---|---|---|
| Gain d'efficacité | ~+0,3 % abs | Plus important que l'impression sur plaque d'acier |
| Gain de bifacialité | 84% → 90% | Gain de génération arrière de 5 %+ |
| Réduction du LCOE | 1.7% | Compte économique global |
| Nouvel équipement | Laser picoseconde + gravure humide KOH | Nouvelles étapes de processus |
| Nouveau capex par GW | ~15-20 millions de yuan (estimation de l'industrie, non divulguée dans le document) | Planification des investissements |
| Rendement | Conditions de laboratoire >96 % | Nécessite une vérification après transfert en production |
| Compatibilité de ligne | Moyenne (ajoute laser + gravure humide) | Seuil plus élevé que l'impression sur plaque d'acier |
Contact et notes
Quelques pièges à surveiller
D'abord, calculez soigneusement la durée de vie de la plaque d'acier. Moitié prix, mais moitié durée de vie. Le doigt arrière économise 3-5 mg par plaquette, soit environ 0,047-0,079 yuan, ce qui suffit à couvrir l'écart d'amortissement. Mais doubler la fréquence de changement entraîne des temps d'arrêt, de la main-d'œuvre et des coûts de réglage qui peuvent engloutir les économies d'argent sur une ligne sous-utilisée. Les usines à pleine charge passent en premier ; les usines sous-chargées font le calcul avant de bouger.
Deuxièmement, le contrôle des dommages laser sur le poly local est la difficulté centrale. L'article utilise un laser picoseconde de 532 nm. La densité d'énergie, la vitesse de balayage, le chevauchement des points, tout doit être réglé en fonction de la qualité des plaquettes. L'article dit que les dommages laser sont « complètement éliminés » par la gravure humide, mais sur le terrain de production, la stabilité de l'équipement, la cohérence des matériaux entrants et les variations de température et d'humidité ambiantes peuvent toutes remettre en cause cette « élimination complète ».
Troisièmement, personne n'a vérifié le rendement après l'empilement des deux technologies. L'impression sur plaque d'acier plus le poly local plus l'émetteur à haute résistance de couche, trois variables réglées en même temps, et la fenêtre de processus se rétrécit. Le 26,09 % a été atteint dans des conditions de laboratoire contrôlées, et le rendement peut encore baisser lors du passage à la production. C'est le problème commun à toute introduction de nouvelle technologie.
Tongwei est déjà en production de masse, et Jietai suit le pas. Mais entre « produisible en masse » et « vous gagnerez de l'argent en l'exploitant », il y a toute une capacité de conversion de ligne.
La plus grande valeur de cet article n'est pas le 26,09 %, que Jinko et Trina vont bientôt écraser avec de nouveaux records.
Sa valeur est la suivante : La prochaine direction de mise à niveau de TOPCon a maintenant deux voies vérifiées par les données. L'une est de faible difficulté avec des rendements stables (impression sur plaque d'acier), l'autre est un seuil plus élevé avec un gain plus important (poly-silicium local). Le choix dépend de la voie qui compte le plus pour vous en ce moment.
Point de vue d'Ooitech
Ce qui me frappe le plus, c'est que ces deux chemins aboutissent du côté des cellules, mais la pression retombe directement sur la ligne de modules en aval. Des doigts plus étroits et une bifacialité plus élevée modifient le comportement des chaînes lors du tabbing, de l'empilement et de la stratification. Donc, si vous construisez ou mettez à niveau une ligne de modules TOPCon, votre tension de stringer, vos tests IV bifaciaux et la configuration de votre simulateur solaire doivent suivre le rythme, pas prendre de retard. Nous avons vu de nombreuses usines courir après les records d'efficacité des cellules pendant que leur ligne de modules perdait silencieusement du rendement sur la nouvelle géométrie. Si vous voulez voir comment une vraie ligne de production gère ces changements, la chaîne YouTube Ooitech à www.youtube.com/ooitech vaut la peine d'être suivie.