Tests de fiabilité des modules PV : la liste complète, ce que chacun casse et ce que vous pouvez exécuter en interne
Table des matières
Les tests de fiabilité des modules PV se résument à une liste fixe de tests accélérés, chacun conçu pour casser une partie spécifique du module, et chacun lu à travers les mêmes quatre mesures : puissance IV, électroluminescence, inspection visuelle et résistance d'isolement. IEC 61215 établit la base de qualification ; les spécifications client et les programmes tiers tels que PVEL ajoutent de la sévérité par-dessus. Voici la liste complète des tests, ce que chaque test cherche réellement à détruire, et quel côté du module — cellule ou laminé — échoue généralement en premier.
À lire en premier : les abréviations ne sont pas normalisées
Avant les tableaux, un avertissement qui évite beaucoup de confusion en réunion d'achat. Le jargon industriel pour ces tests est utilisé de manière incohérente, et une partie contredit la norme qu'il prétend référencer.
IEC 61215-2 numérote ses procédures comme des items MQT. Les pertinents sont :
| Procédure IEC 61215-2 | Numéro MQT |
|---|---|
| Test d'endurance au point chaud | MQT 09 |
| Test de cyclage thermique | MQT 11 |
| Test d'humidité-gel | MQT 12 |
| Test de chaleur humide | MQT 13 |
| Test de courant de fuite à l'état humide | MQT 15 |
| Test de charge mécanique | MQT 16 |
| Test de grêle | MQT 17 |
| Test thermique de la diode bypass | MQT 18 |
Comparez maintenant cela avec la façon dont les mêmes tests sont couramment écrits dans les devis et les rapports internes :
- HF est couramment utilisé pour signifier grêle. Dans IEC 61215, HF est le cycle humidité-gel (MQT 12). L'impact de grêle est MQT 17 et n'a pas de désignation HF.
- DH est parfois utilisé pour signifier chaleur humide avec une étape de gel. La chaleur humide est MQT 13 ; l'étape de gel est le test d'humidité-gel séparé (MQT 12).
- HS est utilisé à la fois pour point chaud et trempage à l'humidité, et le trempage à l'humidité n'est pas du tout un nom de procédure IEC 61215 — la procédure de chaleur humide de la norme est DH.
Rien de tout cela n'est du pédantisme. Si votre spécification de test dit HF et que votre fournisseur le lit comme humidité-gel tandis que votre client le lit comme grêle, vous découvrirez la différence au rapport de qualification, pas au devis. Écrivez le numéro MQT, pas l'abréviation.
Les tests de qualification
| Test | Ce qu'il simule | Sévérité typique | Référence IEC |
|---|---|---|---|
| Cyclage thermique (TC) | Variations de température jour-nuit et saisonnières | −40 °C à +85 °C ; 200 cycles pour la qualification, 50 pour le criblage | MQT 11 |
| Humidité-gel (HF) | Gel-dégel avec présence d'humidité | Cyclique, avec une phase de gel après exposition à l'humidité | MQT 12 |
| Chaleur humide (DH) | Climat chaud et humide côtier ou tropical | 85 °C / 85 %HR pendant 1 000 h ; les clients étendent souvent à 2 000 h | MQT 13 |
| Endurance au point chaud | Ombrage partiel forçant une cellule en polarisation inverse | Une cellule partiellement ombragée à 1 soleil pendant 5 h | MQT 09 |
| Impact de grêle | Impact mécanique de la glace | Masse et vitesse de la boule de glace spécifiées à des points d'impact définis | MQT 17 |
| Charge mécanique | Pression du vent et de la neige sur le laminé | Charge uniforme, typiquement 2 400 Pa ou plus, avant et arrière | MQT 16 |
| Préconditionnement UV | Années d'exposition aux ultraviolets | Dose UV définie, avant et arrière pour le bifacial | IEC 61215-2 |
| Courant de fuite à l'état humide | Intégrité de l'isolement en conditions humides | Résistance d'isolement mesurée avec le module mouillé | MQT 15 |
| Thermique de la diode bypass | Échauffement de la diode sous courant de bypass soutenu | Courant forcé à travers la diode avec surveillance de la température | MQT 18 |
Deux choses à propos de cette liste méritent d'être dites clairement. TC50 est un test de criblage pour le développement interne ; TC200 est ce que la qualification exige. Et DH1000 est la base de qualification — un client demandant DH2000 demande le double d'exposition, ce qui est une vraie différence d'ingénierie et non un exercice administratif.
Les tests étendus et spécifiques au marché
Ce ne sont pas des exigences de qualification IEC 61215. Ils proviennent de programmes tiers, de spécifications client ou du marché de destination, et c'est là que vivent réellement beaucoup d'exigences d'appel d'offres.
| Test | Pourquoi il est demandé | Note |
|---|---|---|
| PID, durée prolongée | Contrainte de système haute tension, migration des ions sodium | Les programmes tiers exécutent couramment 192 h à 85 °C / 85 %HR avec −1 000 V ou −1 500 V appliqués, contre la durée plus courte de la norme. Fréquemment exigé dans les appels d'offres à l'échelle des services publics |
| Chaleur humide, prolongée | Double de l'exposition de qualification | 1 000 h est la base ; 2 000 h est une extension client |
| Corrosion par brouillard salin | Installations côtières et en mer | IEC 61701 — attaque la métallisation, les cadres et l'interconnexion |
| Corrosion par l'ammoniac | Sites agricoles et à proximité d'élevages | IEC 62716 — attaque la métallisation, l'encapsulant et le cadre |
| Sable et poussière | Sites désertiques et arides | Abrasion du revêtement antireflet et du verre, plus accumulation |
| Charge de neige | Charge statique soutenue, non cyclique | Déflexion statique de longue durée plutôt que cyclage répété |
| Immersion | Applications à risque d'inondation et flottantes | La défaillance d'étanchéité complète est le mode de défaillance |
| Impulsion / surtension | Transitoires induits par la foudre | Protection de la boîte de jonction et distance d'isolement |
Ce qui échoue réellement : côté cellule versus côté module
C'est la partie qui compte le plus en production, car elle vous indique si une défaillance pointe vers votre fournisseur de cellules ou vers votre propre ligne de laminage et d'assemblage. Le tableau ci-dessous consolide les causes de défaillance rapportées dans une compilation industrielle chinoise de ces tests, réorganisées par test.
| Test | Causes côté cellule | Causes côté module |
|---|---|---|
| Dégradation induite par la lumière (LID) | Complexes bore-oxygène activés par la lumière dans le silicium dopé au bore ; teneur élevée en oxygène ; frittage et recuit hors fenêtre ; contamination métallique dans la plaquette | Températures de laminage et de durcissement modifiant l'état recuit de la cellule ; environnement hydrogène défavorable à l'intérieur du stratifié accélérant l'activation des défauts |
| LeTID, dégradation tardive | Distribution de l'hydrogène dans la plaquette ; dérive des paramètres de frittage et de recuit ; contamination par le carbone et les métaux | Décomposition de l'encapsulant fournissant de l'hydrogène supplémentaire ; température de fonctionnement élevée soutenue accélérant la réaction |
| PID | Couches de passivation mal densifiées ou contenant des piqûres ; isolation des bords incomplète provoquant des fuites de bord ; résistance d'isolement de passivation insuffisante | Libération de sodium du verre sodocalcique ; faible résistivité volumique de l'encapsulant ; défaillance du joint de bord permettant l'infiltration d'humidité ; mise à la terre du cadre inadéquate |
| Chaleur humide | Passivation de bord faible ; métallisation sujette à la corrosion ; isolation de bord inadéquate | Barrière d'humidité du backsheet médiocre ; défaillance du mastic de bord ; hydrolyse de l'encapsulant produisant de l'acide acétique ; vides laissés par un laminage incomplet |
| Point chaud | Courant de fuite inverse élevé ; contamination ou régions localisées à faible courant ; doigts rompus et microfissures créant une désadaptation de courant | Désadaptation de courant dans la chaîne ; mauvaise sélection de diode de dérivation ou joint de soudure froid ; ombrage ou salissure externe soutenus |
| Microfissures (détectées par EL) | Fragilité des plaquettes minces ; contrainte résiduelle due à l'impression et au frittage ; dommages de manipulation lors de la découpe, du tri et du transport | Pression de laminage inégale ; contrainte de traction due au soudage des rubans ; contrainte lors du cadrage, de la manipulation et de la charge mécanique ; contrainte de refroidissement après laminage |
| Dégradation UV | Revêtement antireflet à stabilité UV insuffisante ; décalage de l'indice de réfraction augmentant l'absorption optique | Stabilisant UV insuffisant dans l'encapsulant ou le backsheet ; jaunissement réduisant la transmission ; fissuration du backsheet admettant l'humidité |
| Cyclage thermique | Contrainte résiduelle dans la cellule ; désadaptation de dilatation thermique entre la métallisation et le silicium | Désadaptation de dilatation entre ruban, cellule, verre et encapsulant ; joints de soudure froids concentrant les contraintes ; contrainte résiduelle de laminage |
| Impact de grêle | Plaquette mince à faible résistance aux chocs ; microfissures déjà présentes à l'arrivée ; contrainte résiduelle de process | Épaisseur de verre insuffisante ou trempe médiocre ; encapsulant trop dur ou trop mince pour absorber l'énergie ; support de cadre faible ; espacement des cellules inadapté |
| Charge mécanique | Microfissures préexistantes ; faible résistance de la plaquette en flexion | Résistance ou collage du cadre inadéquats ; conception d'espacement des cellules médiocre ; rigidité du backsheet insuffisante ; contrainte de laminage interne |
| Brouillard salin | Doigts en argent et argent-aluminium vulnérables à l'attaque des chlorures ; protection de bord faible ; faible densité de la pâte frittée | Anodisation du cadre endommagée ; défaillance de l'étanchéité du cadre ou du backsheet ; défauts d'étanchéité de la boîte de jonction ; corrosion du revêtement des rubans |
| Ammoniac | Dégradation de la métallisation et de la passivation sous ammoniac plus humidité | Perméabilité de l'encapsulant et du backsheet ; réaction du cadre et des matériaux ; hydrolyse accélérée |
| Fuite humide et isolation | Isolation des bords incomplète ; isolation de bord insuffisante ; bavures et arêtes vives provoquant des décharges partielles | Couches d'isolation insuffisantes ou affectées par des piqûres ; résistance de mise à la terre du cadre excessive ; distance de ligne de fuite inadéquate dans la boîte de jonction |
| Pelage et adhérence | Faible énergie de surface du revêtement de la cellule donnant une faible adhérence de l'encapsulant | Température, durée ou pression de laminage inférieures à la cible ; mauvaise préparation de surface du verre ou du backsheet ; inadéquation de la formulation de l'encapsulant |
Lisez les deux colonnes et la séparation est cohérente : la colonne cellule concerne la qualité des matériaux et l'historique thermique ; la colonne module concerne les interfaces, l'étanchéité, les contraintes et la fenêtre de process. C'est la règle de diagnostic pratique que ce tableau encode réellement.
Ce que vous pouvez tester en interne, et ce que vous ne pouvez pas
La plupart des usines considèrent les tests de fiabilité comme quelque chose qui se passe dans un laboratoire. En pratique, la répartition est différente, et savoir où se situe la limite change la vitesse à laquelle vous pouvez réagir à une défaillance.
Tests nécessitant une chambre ou un laboratoire
Le cyclage thermique, le gel-humidité, la chaleur humide, le PID, le brouillard salin, l'ammoniac et le préconditionnement UV nécessitent tous des chambres environnementales avec un contrôle calibré et de longues durées de fonctionnement sans surveillance. Personne ne les exécute comme contrôle de production quotidien.
Tests que vous pouvez et devez exécuter sur la ligne
Les mesures de lecture — les quatre sur lesquelles chacun des tests ci-dessus est jugé — sont toutes compatibles avec la production :
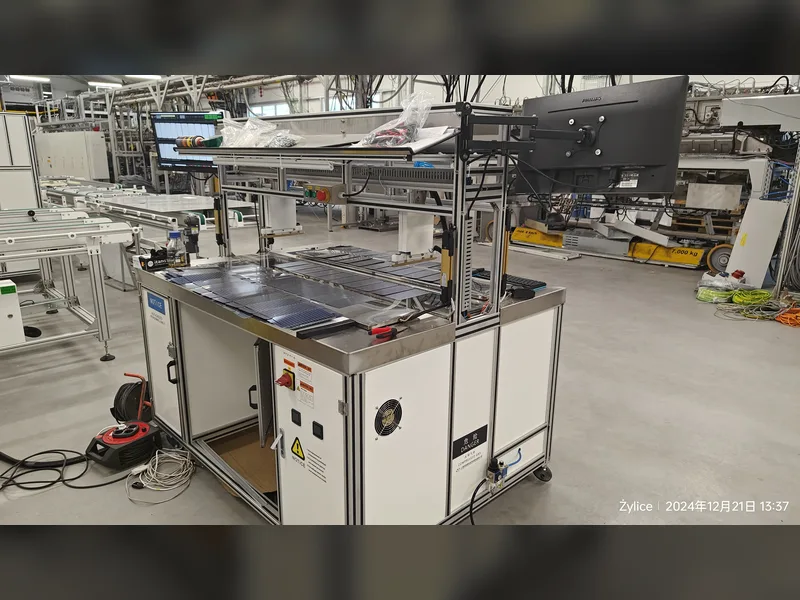
- Puissance IV et performance électrique. Un simulateur de classe A+A+A+ et un testeur IV vous donnent la mesure de puissance à laquelle chaque résultat de test est rapporté. Notre testeur IV de module XJCM-13A+, la simulateur solaire OTMT-A et le testeur IV ST-TLD3A+ sont conçus pour une utilisation en ligne ou hors ligne aux cadences de production.
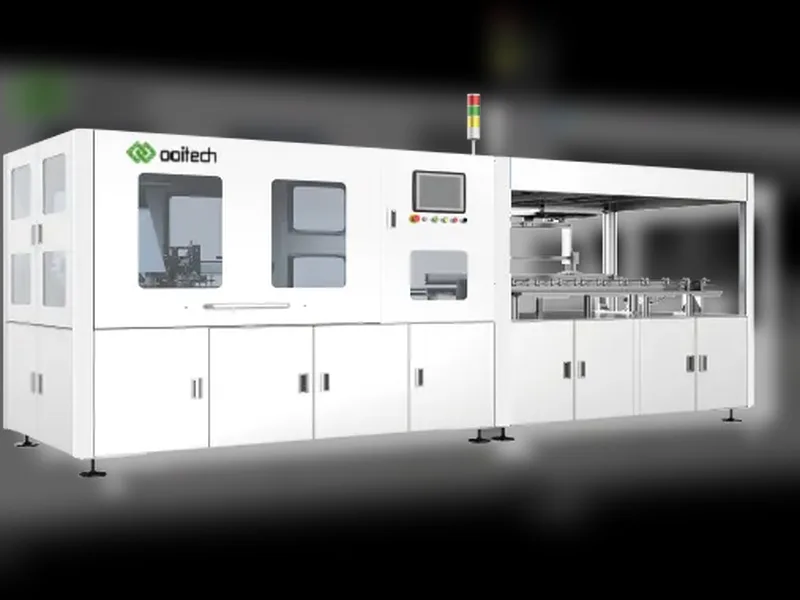
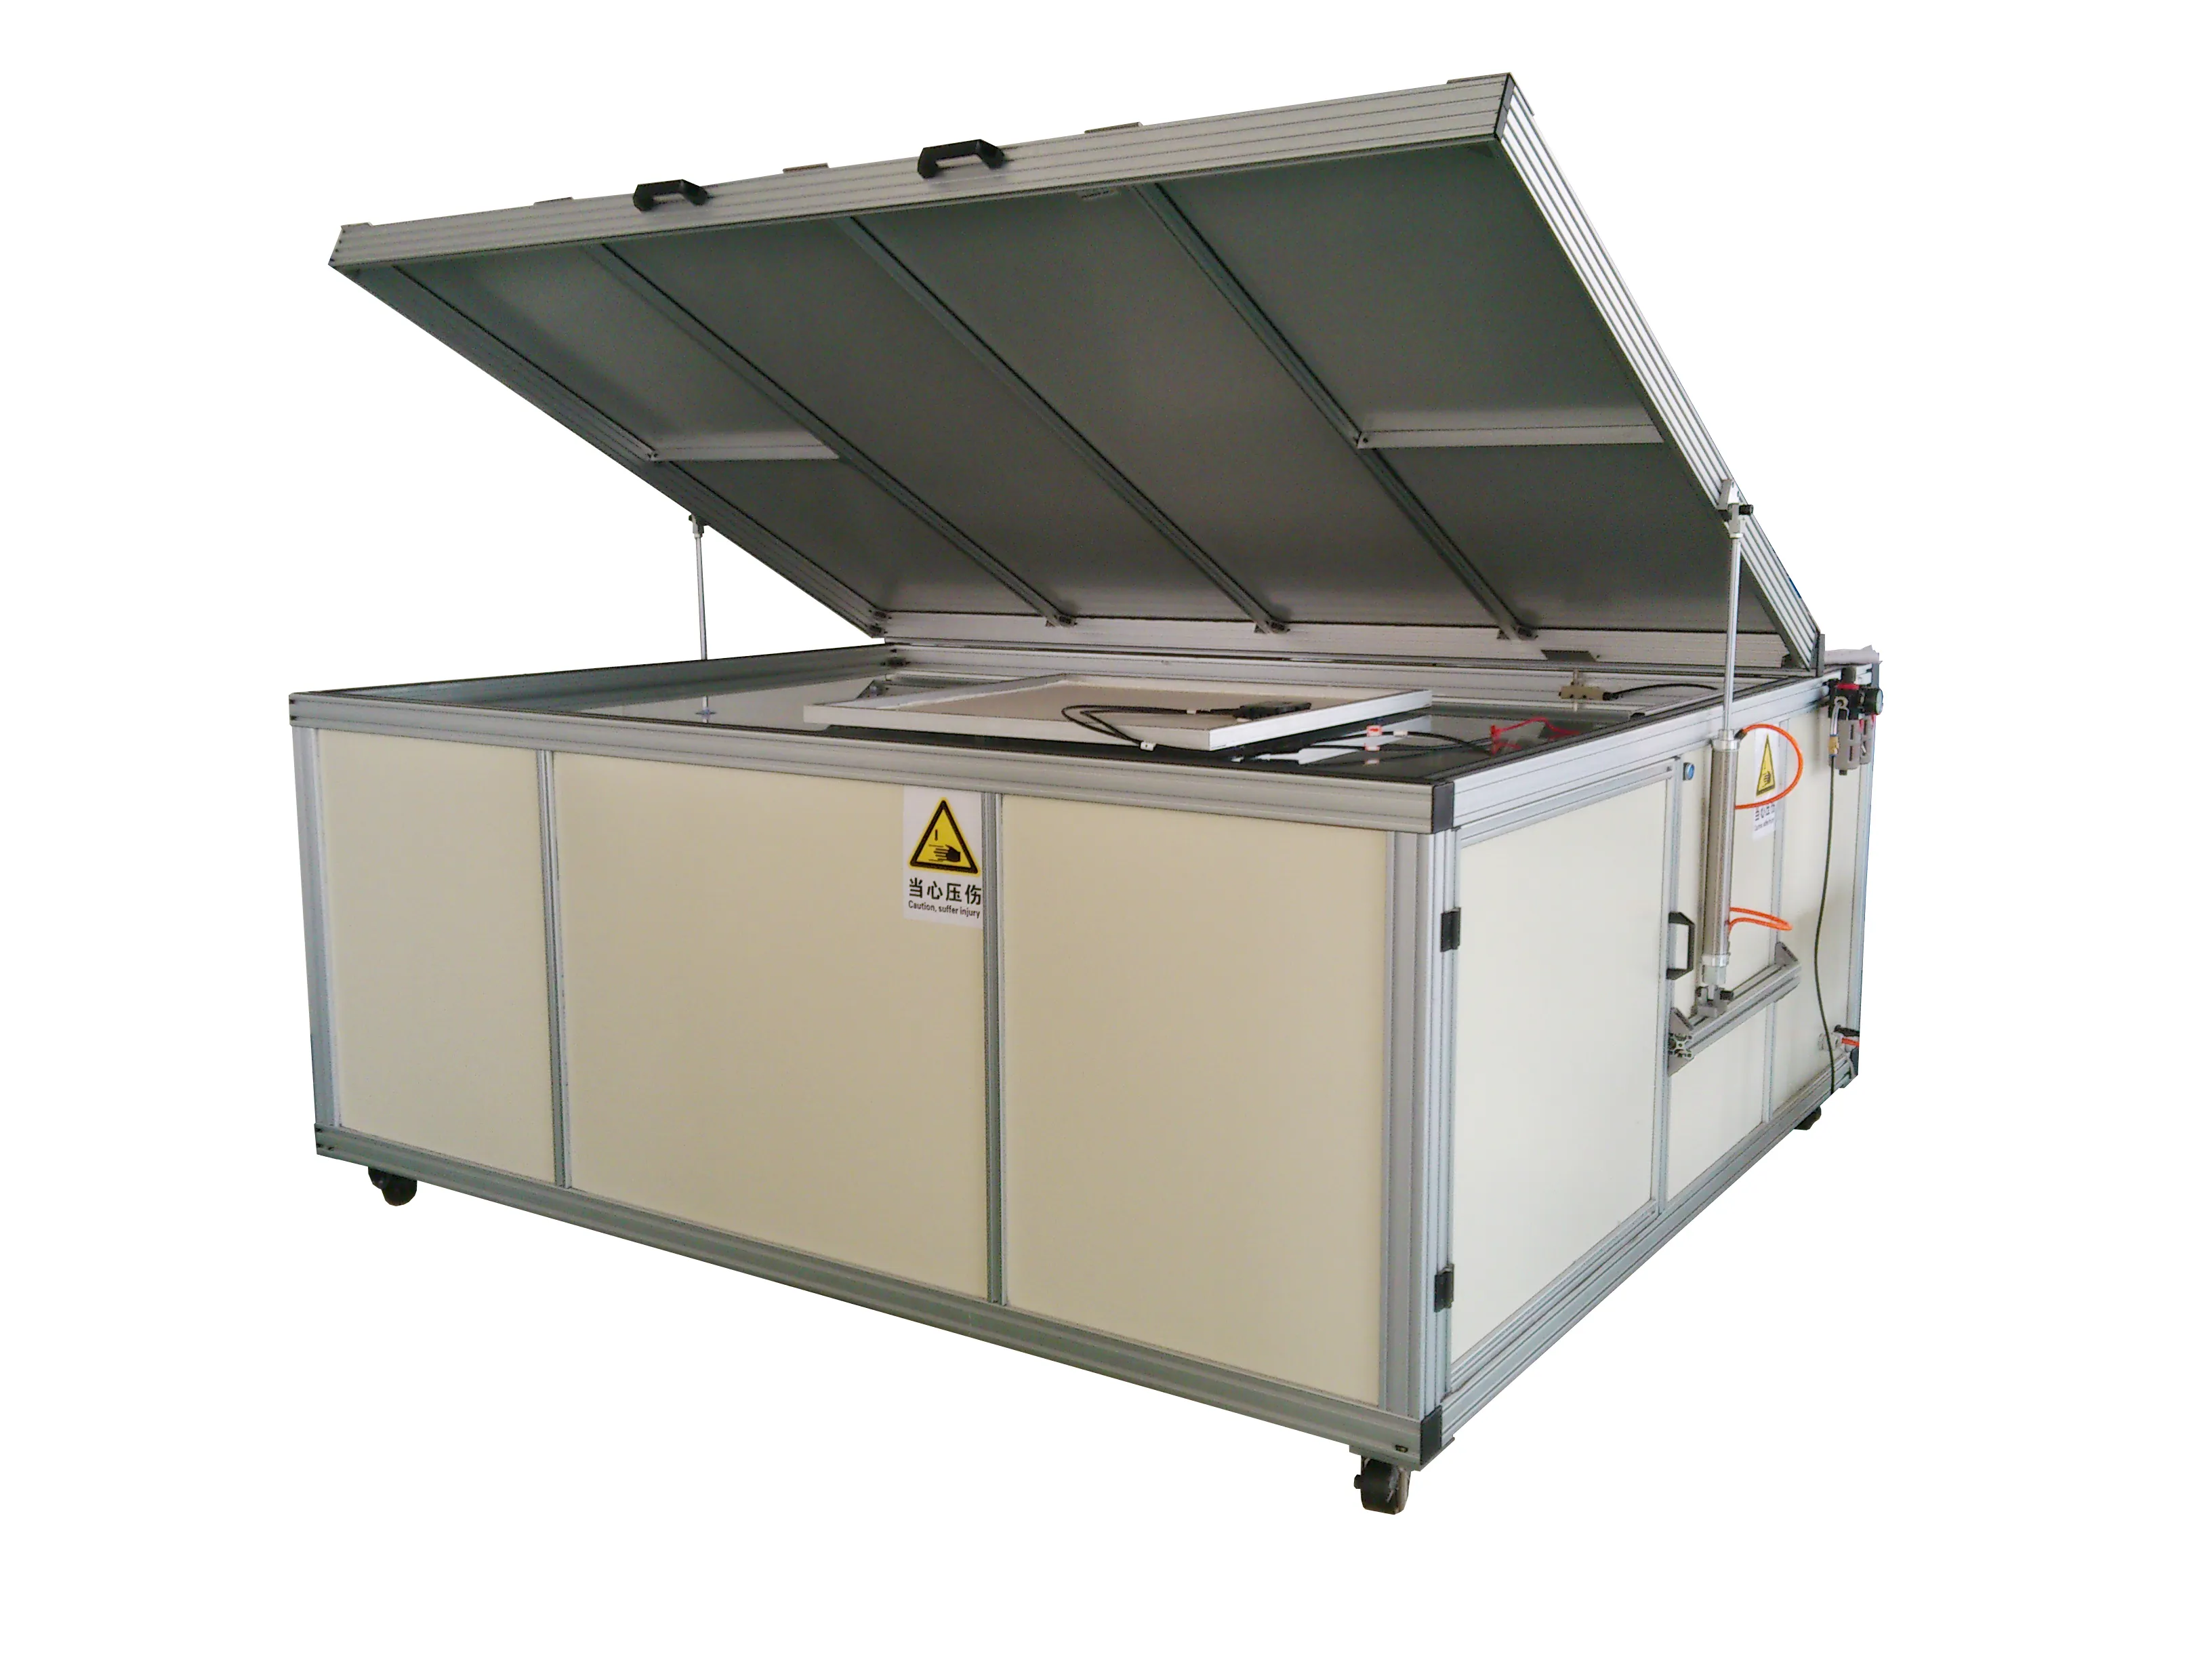
- Électroluminescence. L'EL est la façon dont les micro-fissures, les doigts rompus, les zones inactives et les cellules affectées par le PID sont réellement détectés. L'inspection EL et VI en ligne, une station EL de module autonome telle que le OEL-S2400, et une unité portable pour l'inspection sur le terrain ou à la réception constituent trois tâches différentes. Le testeur EL portable est ce que vous utilisez pour vérifier les cellules entrantes et les modules retournés sans arrêter la ligne.
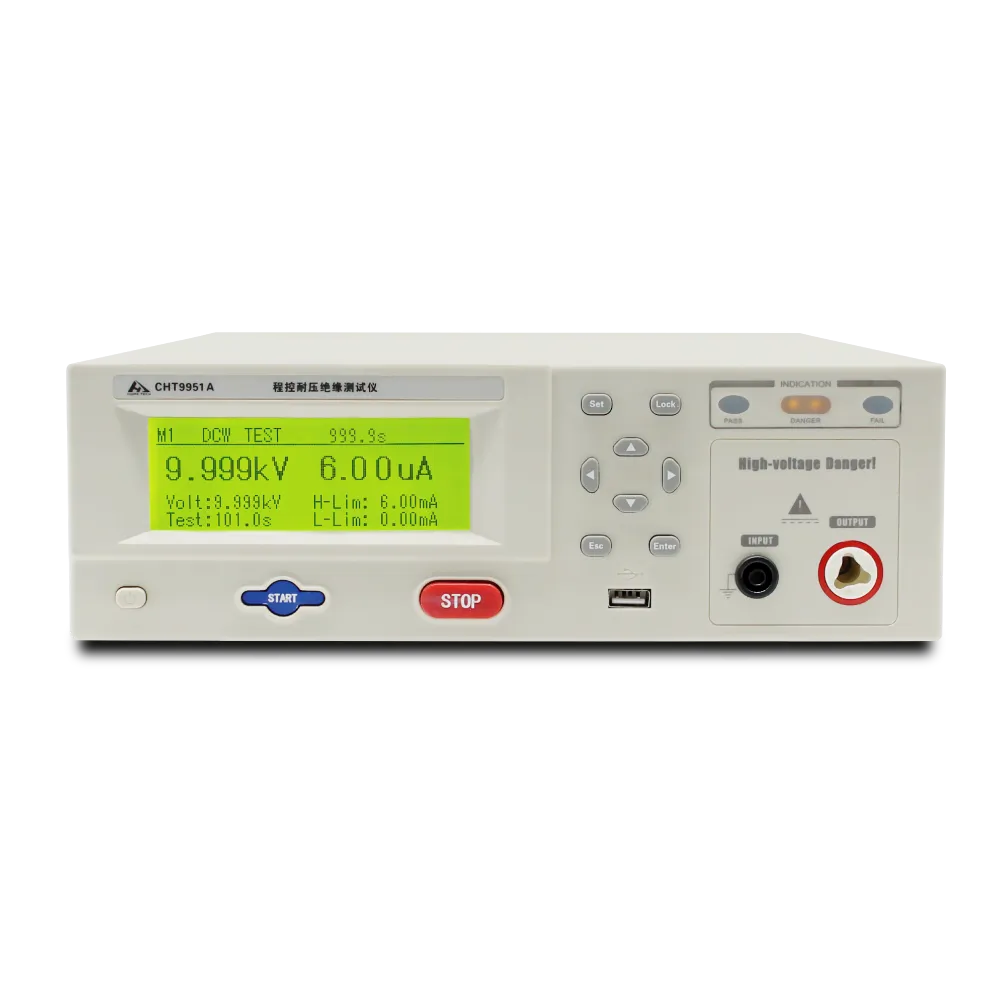
- Isolation, hipot et continuité de terre. Ce sont les mesures de sécurité, et elles sont suffisamment rapides pour être exécutées par module. Le testeur de sécurité complet CHT9980A couvre le hipot, l'isolation et la continuité de terre en une seule station ; le CHT9951A et CHT9930A couvrent les fonctions individuelles.
- Inspection visuelle. Toujours une mesure requise, et toujours la moins coûteuse.
Où les tests en interne sont réellement rentables
Deux situations. Premièrement, lorsqu'un client retourne des modules ou qu'un lot échoue à destination : disposer de vos propres capacités EL et IV signifie que vous pouvez caractériser la défaillance en quelques heures plutôt que d'expédier des échantillons et d'attendre. Deuxièmement, lorsque vous changez un matériau — un nouvel encapsulant, une plaquette plus fine, un ruban différent — une comparaison IV et EL avant/après sur votre propre ligne permet de détecter les modes de défaillance liés au processus (vides de lamination, contraintes de soudure, fissures de manipulation) bien avant qu'un test en chambre ne le ferait.
Ce que les tests en interne ne peuvent pas faire, c'est remplacer les tests en chambre. Ils peuvent vous dire que quelque chose a changé ; ils ne peuvent pas vous dire comment le module se comporte après 1 000 heures à 85 °C et 85 %HR.
Comment lire un rapport de fiabilité
Quel que soit le test concerné, le rapport n'a de sens que s'il répond à ces questions :
- Quelle procédure et quelle révision ? Le numéro MQT et l'année de la norme. L'IEC 61215-2 a été révisée ; les résultats ne sont pas interchangeables entre révisions.
- Quelles étaient les quatre mesures avant et après ? Puissance IV, EL, visuel, résistance d'isolation. Une réussite sur la puissance seule peut masquer un changement EL qui prédit une défaillance sur le terrain.
- Quel était le critère de réussite, et qui l'a fixé ? Le critère de la norme et le critère du client sont généralement différents. Les limites de dégradation de puissance de 5 % sont courantes mais pas universelles.
- Combien d'échantillons, de quelle période de production ? Un résultat provenant de trois modules fabriqués un après-midi donné est un échantillon de cet après-midi.
- Quelle était la défaillance, s'il y en avait une, et de quel côté de la table est-elle tombée ? C'est ici que la distinction cellule-contre-module ci-dessus devient utile : elle vous indique qui doit agir.
Questions fréquentes
L'IEC 61215 est-elle une norme de fiabilité ou une norme de sécurité ?
L'IEC 61215 est une qualification de conception et une homologation de type — elle établit qu'une conception peut survivre aux contraintes listées. La sécurité relève de l'IEC 61730. Un module a besoin des deux, et une réussite dans l'une ne dit rien de l'autre.
Quelle est la différence entre TC50 et TC200 ?
Seulement le nombre de cycles, mais l'objectif diffère. TC50 est un test de développement et de criblage utilisé pour détecter rapidement les problèmes évidents de matériau et de soudure. TC200 est l'exigence de qualification selon l'IEC 61215. Réussir TC50 n'implique pas de réussir TC200.
Pourquoi les clients demandent-ils un PID à 192 heures alors que la norme est plus courte ?
Parce que la durée de la norme a été fixée comme un seuil de qualification, et que les acheteurs à l'échelle des services publics ont observé des défaillances PID sur le terrain qu'un test au niveau du seuil n'avait pas prédites. Le PID étendu, généralement à haute tension et à 85 °C / 85 %HR, est une exigence de programme client ou tiers plutôt qu'une exigence IEC.
Le LID importe-t-il pour les modules de type N ?
Le LID bore-oxygène est principalement un problème des cellules de type P dopées au bore. Les cellules de type N telles que TOPCon et hétérojonction en sont largement exemptes, ce qui est l'une des raisons du changement de l'industrie. Le mécanisme de dégradation à surveiller sur le type N est le LeTID, où le comportement de l'hydrogène plutôt que les complexes bore-oxygène entraîne la perte.
Pouvons-nous qualifier un module sans chambre ?
Non. Les tests en chambre constituent la qualification. Ce que vous pouvez faire sans chambre, c'est détecter précocement les modes de défaillance induits par le processus, avec l'EL et l'IV, et éviter d'expédier des modules qui échoueront au test en chambre que votre client va exécuter.
D'où provient le contenu sur les causes de défaillance dans cet article ?
La liste consolidée des tests et les causes de défaillance côté cellule versus côté module sont tirées de la compilation industrielle chinoise publiée par 新能供应链, avec les désignations de normes corrigées par rapport à la liste des procédures de l'IEC 61215-2. Les chiffres de sévérité et les critères de réussite cités ici sont des valeurs industrielles typiques, et non un substitut au texte de la norme ou à votre spécification client. Lorsque la source et la norme divergeaient sur les abréviations, nous avons suivi la norme et l'avons indiqué ci-dessus.