Cellules TOPCon sous chaleur humide : pourquoi
Table des matières
Réponse rapide : TOPCon a pris la majeure partie du marché du silicium cristallin à haut rendement, et la question ouverte n'est plus l'efficacité mais le comportement de la cellule après des années sur le terrain sous chaleur humide. Le test accéléré standard est réalisé à 85 °C et 85 % d'humidité relative — DH85 — conçu pour faire pénétrer l'humidité dans l'encapsulant et la pile de cellules plus rapidement que ne le feraient les conditions de terrain. La structure en couches importe ici : un oxyde tunnel d'environ 10 nm sous une couche de polysilicium dopé est suffisamment mince pour que la chimie de l'interface, et non le matériau massif, décide de la fiabilité. Les températures de laminage proches de 150 °C et la perméabilité à l'humidité de l'encapsulant lui-même alimentent tous deux le même chemin de défaillance. Les outils de caractérisation de la classe QL200 sont utilisés pour suivre ce que l'exposition à la chaleur humide fait à la passivation plutôt que seulement si la puissance a chuté.
Fabrication de modules PV · par Jerry, Ooitech
Introduction
TOPCon a pris le contrôle de la majeure partie du marché du c-Si à haut rendement, mais la fiabilité sur le terrain à long terme reste une cible mouvante. Un point faible ne cesse d'apparaître dans les études de chaleur humide : l'empilement de passivation arrière. Une étude récente (Tong et al., Sol. Energy Mater. Sol. Cells, DOI : 10.1016/j.solmat.2024.113188) a identifié ce qui ne va réellement pas lorsque des sels de sodium se déposent sur la surface de la cellule et restent sous 85 °C/85 % HR. En bref — la couche arrière de SiNₓ est le point faible, et un film mince d'AlOₓ déposé par ALD corrige la majeure partie du problème.
Principaux résultats en bref
La couche arrière de SiNₓ est le point faible sous chaleur humide. L'acétate de sodium (CH₃COONa) a fait chuter la tension en circuit ouvert (Voc) arrière de 5,8 % et a augmenté la résistance série (Rₛ) de 450 %.
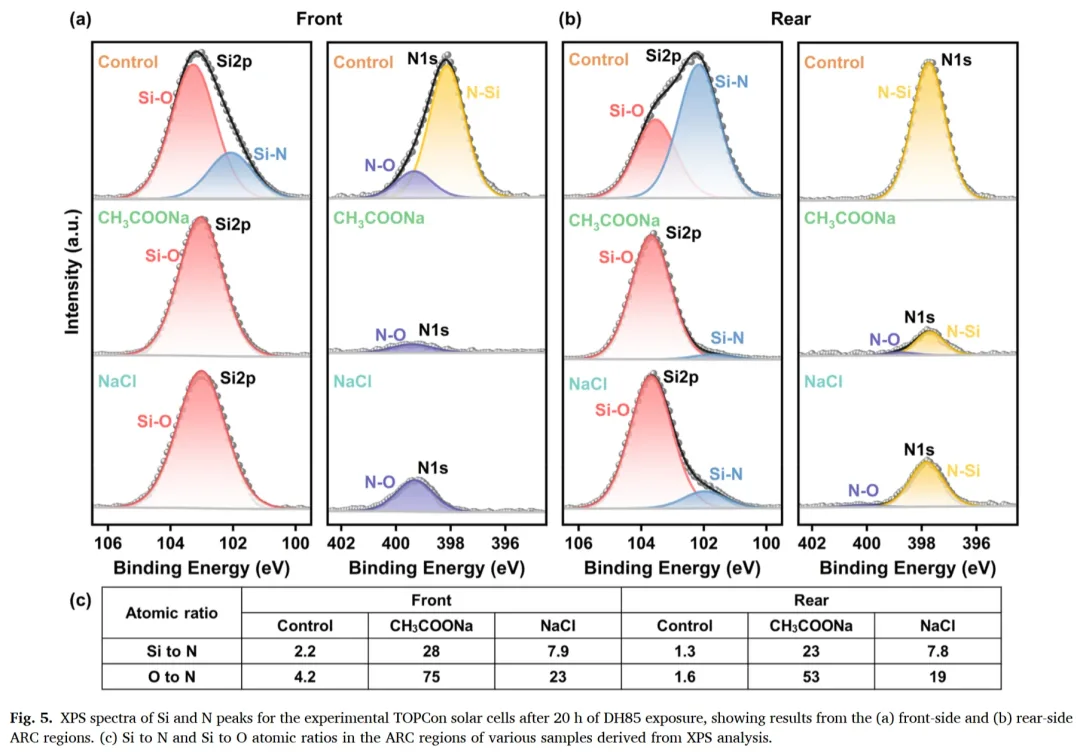
Les sels de sodium accélèrent l'oxydation de surface et la perte d'azote. Le XPS a montré que le rapport atomique Si/N arrière passait de 1,3 à 23, et O/N de 1,6 à 53.
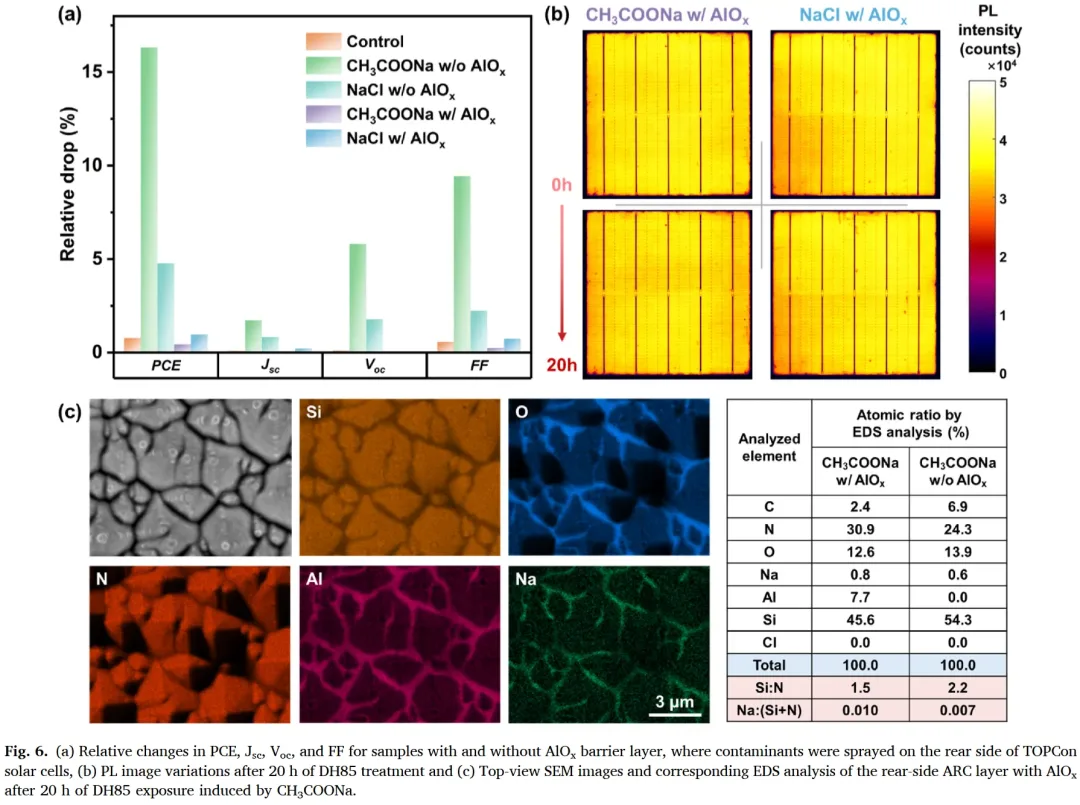
Une barrière ALD Al₂O₃ de 10 nm a fait une grande différence — la perte de PCE sous contamination par CH₃COONa est passée de 16 % à seulement 0,4 %.
La passivation avant est beaucoup plus résistante. La multicouche AlOₓ/SiOᵧNᵣ bloque la diffusion du sodium, donc la contamination là-bas n'a coûté que 0,87 % de PCE.
Les deux contaminants agissent différemment : l'acétate de sodium attaque le contact métallique, tandis que le chlorure de sodium (NaCl) oxyde principalement la couche de passivation.
Contexte
La question centrale est simple à poser, mais plus difficile à répondre : pourquoi les cellules TOPCon perdent-elles en performance sous chaleur humide en présence de sels de sodium, et pourquoi la passivation arrière est-elle plus touchée (Kyranaki et al., 2022) ?
Où se situent les lacunes
La plupart des travaux antérieurs se sont concentrés sur la corrosion des contacts métalliques (Iqbal et al., 2023), mais personne n'avait systématiquement examiné la dégradation chimique de la couche de passivation elle-même. Les piles avant et arrière sont construites différemment — l'avant est AlOₓ/SiNₓ/SiOᵧNᵣ, l'arrière est SiNₓ sur poly-Si dopé — et leur résistance à la corrosion n'avait jamais été directement comparée (Feldmann et al., 2014). De plus, on pensait que les deux contaminants courants (CH₃COONa vs. NaCl) se comportaient de la même manière, et ce n'est pas le cas (Li et al., 2021).
Bien faire cela est important pour de l'argent réel. Les centrales photovoltaïques sont vendues sur une promesse de durée de vie de 25 ans (Peters et al., 2021), et un mode de défaillance côté arrière qui apparaît sous humidité est exactement le genre de chose qui empiète sur cela.
Approche
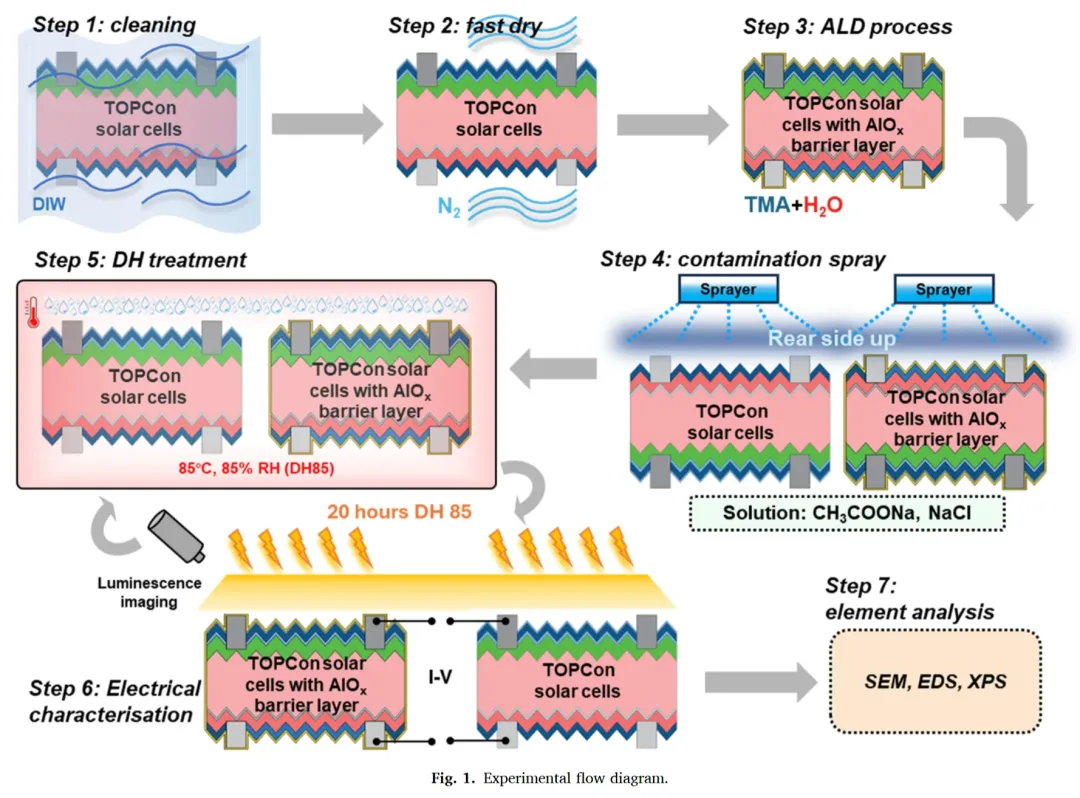
Le flux de travail a été maintenu proche d'un flux de production réel : cellules TOPCon industrielles → pulvérisation locale de sel de sodium sur la face avant ou arrière → chaleur humide accélérée (85°C/85% HR) → caractérisation électrique et chimique → tester une barrière ALD AlOₓ → élaborer le mécanisme de protection.
Ce qui est nouveau ici
Côté théorie, c'est la première étude à pointer la perte d'azote dans la couche arrière SiNₓ comme principal moteur de la chute de Voc. Côté pratique, la couche AlOₓ de 10 nm fonctionne sur un équipement ALD industriel standard et ne coûte qu'environ 0,01 % en efficacité absolue. Et méthodologiquement, l'équipe a construit un test DH au niveau cellule où 20 heures représentent plusieurs années de vieillissement extérieur (Sen et al., 2023).
La chaîne logique est facile à suivre : la contamination arrière provoque une chute brutale de Voc, ce qui pointe directement vers une défaillance de passivation. La XPS confirme ensuite la réaction d'oxydation du SiNₓ et le chemin de diffusion du sodium qu'elle ouvre. Ajoutez la couche AlOₓ, bloquez le sodium, et l'imagerie PL confirme que les défauts sont supprimés.
Méthodes
Préparation des échantillons
| Article | Détail |
|---|---|
| Structure de la cellule | TOPCon de type n. Face avant : émetteur diffusé au bore + AlOₓ/SiNₓ/SiOᵧNᵣ, ARC. Face arrière : SiO₂/poly-Si dopé au phosphore + SiNₓ, ARC |
| Contaminant | Solution de CH₃COONa ou NaCl à 0,155 mol/L, 0,3 g par échantillon, pulvérisation locale |
| Barrière ALD | AlOₓ de 10 nm, déposé à 150°C (Leadmicro QL200) |
| Chaleur humide | 85°C/85% HR, 20 heures (chambre environnementale ASLi) |
Comment cela a été mesuré
Paramètres I-V (Pmax, Voc, FF, Jsc) via le système LOANA (pv-tools).
Qualité de passivation via la durée de vie effective des porteurs minoritaires (τ_eff).
Chimie de surface via XPS et SEM-EDS.
Résultats et discussion
Dégradation électrique
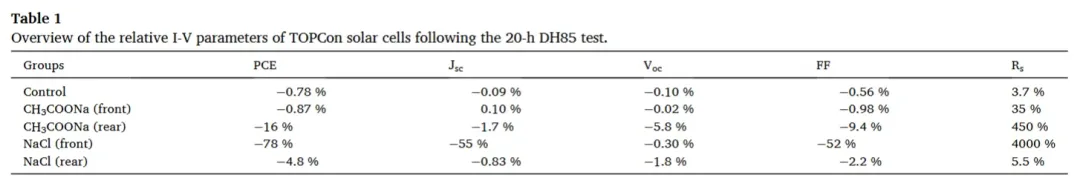
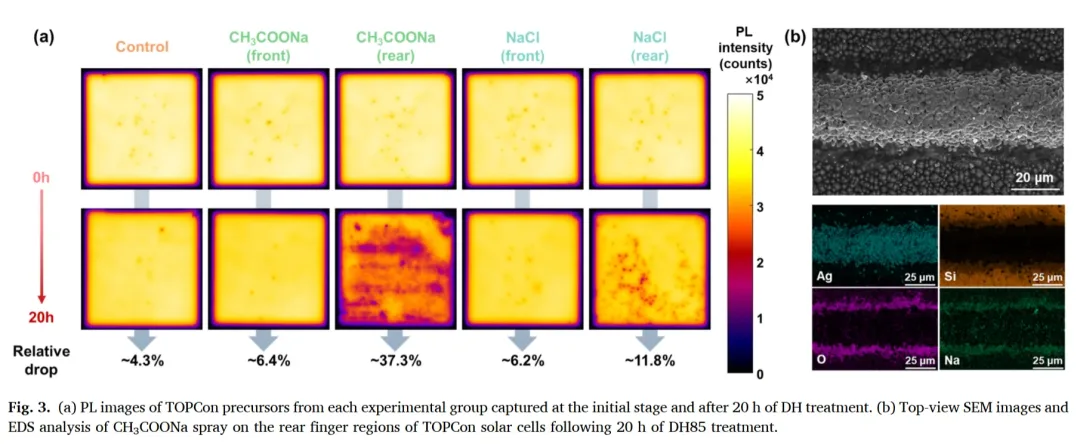
La face arrière est clairement la plus sensible. Le CH₃COONa sur la face arrière a fait chuter la Voc de 5,8 %, a fait grimper la Rₛ de 450 % (Tableau 1) et a réduit l'intensité de PL de 37,3 % (Fig. 3a). Le même traitement sur la face avant n'a coûté que 0,87 % de PCE. Même sel, résultat très différent selon la face touchée.
Décomposition chimique de la passivation
La XPS sur la surface arrière a montré une augmentation spectaculaire de la fraction de liaison Si-O (Fig. 5b), avec le rapport atomique O/N passant de 1,6 dans le témoin à 53 dans le groupe CH₃COONa. Le mécanisme est une perte d'azote — la chaleur humide hydrolyse le SiNₓ et détruit la passivation de surface.
Ce que fait la barrière AlOₓ
Avec la barrière AlOₓ de 10 nm déposée par ALD, la perte de PCE sous contamination arrière par CH₃COONa est passée de 16 % à 0,4 %, et la Voc est restée stable (Fig. 6a). La SEM-EDS a montré une teneur en sodium réduite de 86 % dans les échantillons AlOₓ (Fig. 6c), et la PL n'a montré aucune activation de défauts (Fig. 6b). La barrière fait exactement ce que l'on attend d'elle — garder le sodium à l'écart.
Conclusion
Principaux enseignements
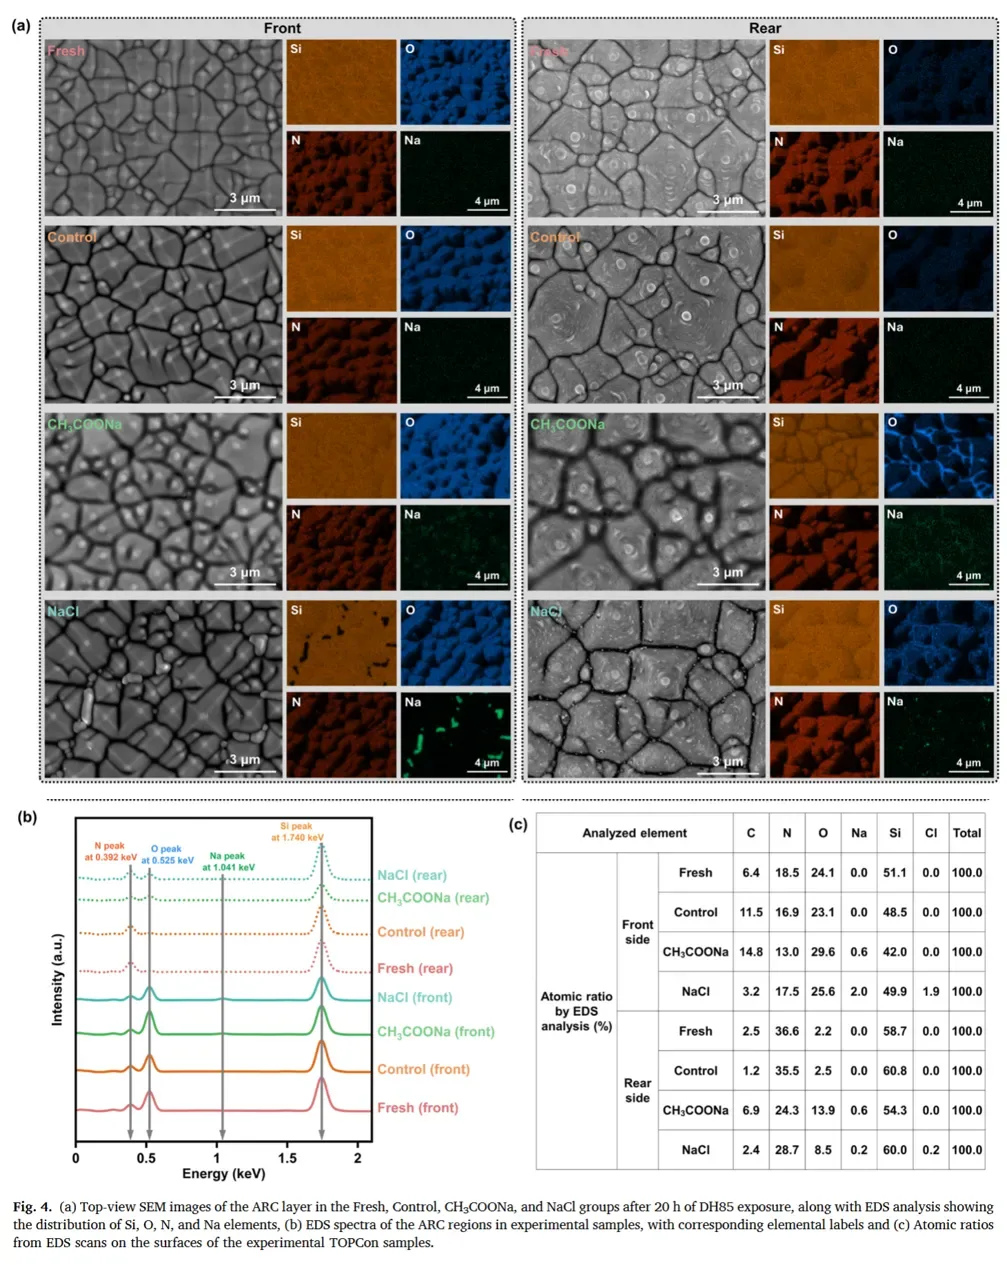
La couche arrière de SiNₓ s'hydrolyse et s'oxyde sous l'effet de la chaleur humide et du sel de sodium, ce qui fait chuter la Voc et augmenter la Rₛ (confirmé par XPS/EDS, Fig. 4-5). Une couche d'AlOₓ de 10 nm bloque la diffusion du sodium et maintient la perte de PCE DH85 sous 1 % (Fig. 6a). Et la multicouche frontale AlOₓ/SiOᵧNᵣ est intrinsèquement résistante à la corrosion, donc la contamination y est à peine perceptible.
Pourquoi c'est utile
La barrière AlOₓ peut être directement intégrée à la production de masse TOPCon sur des équipements comme le Leadmicro QL200. À plus long terme, associer AlOₓ avec SiNₓ dans l'encapsulation de modules à double verre pourrait prolonger la durée de vie des centrales dans les régions humides.
Un peu de contexte
Structure TOPCon : un oxyde tunnel (SiO₂) plus un contact passivant en poly-Si dopé, ce qui réduit la recombinaison au niveau du métal (Feldmann et al., 2014).
ALD : croissance de nano-couches couche par couche, offrant une couverture uniforme d'AlOₓ à l'échelle nanométrique.
Test DH : vieillissement accéléré à 85 °C/85 % HR pour simuler la dégradation des modules dans les climats humides.
Passivation SiNₓ : nitrure de silicium hydrogéné, bon pour l'anti-reflet et la passivation de surface, mais il présente des liaisons pendantes et s'hydrolyse facilement.
Références
Tong H. et al., Mitigating contaminant-induced degradation in TOPCon solar cells via ALD AlOₓ barrier, DOI: 10.1016/j.solmat.2024.113188
Feldmann F. et al., Passivated rear contacts for high-efficiency n-type Si solar cells, Solar Energy Materials and Solar Cells 120 (2014) 270–274.
Li X. et al., Accelerated damp-heat testing of TOPCon cells using NaCl, Solar Energy Materials and Solar Cells 262 (2023) 112554.
Peters I.M. et al., The value of stability in photovoltaics, Joule 5 (2021) 3137–3153.
Point de vue d'Ooitech
Ce qui ressort ici, c'est à quel point l'histoire de la fiabilité se joue dans la pile de passivation arrière, et non dans le titre principal de la conception de la cellule. Sur une ligne réelle, une étape supplémentaire de 10 nm d'ALD AlOₓ est une assurance bon marché pour les projets en climat humide, et elle s'intègre dans la production standard de modules sans grande difficulté. Nous construisons des lignes de modules clés en main de bout en bout, donc nous suivons de près ce type de résultats — de petites modifications de processus en amont décident souvent si une usine tient 25 ans. Si vous voulez en savoir plus depuis l'usine, la chaîne YouTube Ooitech (www.youtube.com/ooitech) vaut la peine d'être suivie.