Lamineuse de panneaux solaires — Processus de laminage expliqué
Table des matières
Réponse rapide : Le laminage est l'étape qui transforme un empilement non fixé de verre, d'encapsulant, de cellules interconnectées et de feuille arrière en une unité scellée et rigide. La lamineuse fait le vide pour éliminer l'air emprisonné, puis applique une pression tandis que les plateaux chauffent l'empilement jusqu'à ce que l'EVA réticule. La fenêtre de processus est étroite : la réticulation se produit autour de 140 °C à 150 °C, tandis que l'empilement traverse une zone proche de 120 °C où l'encapsulant est encore fluide et sujet à la formation de bulles, et le refroidissement doit être contrôlé par paliers d'environ 20 °C pour éviter les contraintes thermiques sur les cellules. L'uniformité de température sur le plateau est la spécification qui détermine la qualité, car un coin froid laisse de l'encapsulant non polymérisé et un point chaud le dégrade. Les deux défauts sont identiques à l'inspection finale et se comportent très différemment après cinq ans à l'extérieur.
Fabrication de modules PV · par Jerry, Ooitech
Processus de production de panneaux solaires : stratification
Aujourd'hui, nous examinons l'un des processus clés de la fabrication des modules solaires : le laminage.
Dans une ligne de production de modules photovoltaïques, la lamination n'est pas une simple étape de chauffage. C'est l'un des processus les plus importants qui détermine la performance finale, la fiabilité, l'apparence et la durée de vie du panneau solaire fini. Grâce à un contrôle de la température, du vide et de la pression, les cellules solaires, le verre, l'EVA ou le POE encapsulant, feuille arrière et d'autres matériaux sont assemblés en un module intégré solide.
Un bon processus de laminage aide à améliorer la production d'énergie à long terme et protège le module contre l'humidité, les contraintes mécaniques, les cycles thermiques et les conditions météorologiques extérieures. Si le laminage n'est pas bien contrôlé, des problèmes tels que des bulles, une mauvaise adhérence, des fissures de cellules, des défauts de bord ou un faible réticulation de l'encapsulant peuvent apparaître.
Principe de fonctionnement d'un module solaire Lamineuse
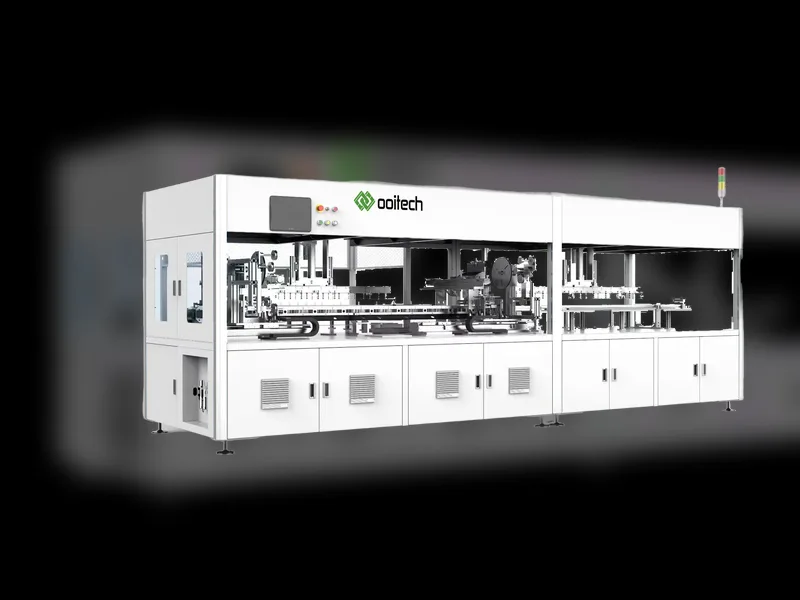
Un laminateur de panneaux solaires typique est principalement composé des parties suivantes :
| Partie principale | Fonction |
|---|---|
| Plaque inférieure / Plaque chauffante | Une surface de chauffage plate. Elle est généralement chauffée par de l'huile à haute température ou des barres chauffantes électriques pour atteindre la température de processus requise. |
| Couvercle supérieur | Équipé d'une membrane en silicone, d'un joint d'étanchéité et de composants associés. Il descend pour fermer la chambre et applique une pression à travers la membrane. |
| Chambre supérieure | L'espace entre le couvercle supérieur et la membrane en silicone. |
| Chambre inférieure | L'espace entre la plaque chauffante et le couvercle supérieur après fermeture. |
| Pompe à vide | Utilisé pour évacuer la chambre supérieure ou inférieure et éliminer l'air de l'empilement du module. |
| Pompe à air / Système de gonflage | Utilisé pour gonfler la chambre supérieure ou inférieure et appliquer une pression pendant le laminage. |
Après avoir compris ces parties principales, nous pouvons examiner comment le laminateur fonctionne étape par étape.
Étape 1 : Fermeture du couvercle
Après que le module entre dans la laminatrice, le couvercle supérieur descend sous la force des vérins hydrauliques. Lorsqu'il atteint la position correcte, le joint d'étanchéité sur le couvercle supérieur entre en contact étroit avec la plaque inférieure, créant un espace scellé. Cet espace scellé est la chambre inférieure.

Le schéma peut sembler simple, mais il aide à expliquer clairement la structure de base.
Étape 2 : Mise sous vide de la chambre inférieure
À quelle vitesse cette chambre peut être évacuée, et quelle combinaison de pompes effectue le travail, est couvert dans pompes à vide de la lamineuse et la fenêtre de dégazage de l'EVA.
La pompe à vide commence à évacuer la chambre. Dans de nombreux environnements de production, le processus de mise sous vide dure environ 6 minutes, bien que le temps exact dépende du type de module, du matériau d'encapsulation, de la conception de la laminatrice et de la recette du processus.
Pendant la mise sous vide, la plaque inférieure est déjà chauffée. Une fois que le module entre dans la laminatrice, il est chauffé en continu jusqu'à ce qu'il approche la température réglée de la plaque chauffante. À ce stade de chauffage, le film d'encapsulation commence à fondre, passant de l'état solide à l'état fluide.
L'environnement sous vide permet à l'air et aux gaz volatils à l'intérieur de l'encapsulant fondu et de l'empilement du module de s'échapper. C'est très important. Si le gaz piégé n'est pas éliminé avant que l'encapsulant ne commence à durcir, des bulles peuvent rester à l'intérieur du module après la stratification.
Étape 3 : Gonflage de la chambre supérieure et pression de stratification
Après la mise sous vide, la chambre supérieure est gonflée. La membrane en silicone est un matériau flexible, elle se dilate et se déforme sous la pression de l'air. Elle presse ensuite fermement contre la surface du module et applique une pression uniforme.
Cette pression aide à expulser les bulles restantes du module. En même temps, la combinaison de chaleur et de pression fait durcir et réticuler l'encapsulant fluide. L'encapsulant passe progressivement d'un état liquide à une couche de liaison solide stable.

Ce schéma montre qu'après le gonflage, la membrane en silicone s'adapte étroitement au module. Elle aide également à empêcher l'encapsulant fondu d'être excessivement expulsé sous pression.
Étape 4 : Maintien de la pression et durcissement
Lorsque la chambre supérieure atteint la pression requise, la laminatrice maintient cette pression pendant une certaine période. Pendant cette période de maintien, l'encapsulant continue de réticuler jusqu'à ce que le degré de réticulation requis soit atteint.
Une fois le processus terminé, la chambre inférieure est gonflée pour libérer l'état de vide. En même temps, la chambre supérieure est évacuée pour libérer la pression. Ensuite, le couvercle supérieur se sépare de la plaque inférieure, et le module se déplace vers la chambre de refroidissement avant le déchargement.

Ce schéma provenant d'un site Web donne une idée générale du flux du processus.
Notes importantes sur le processus
Un tissu antiadhésif est requis
Le module n'entre pas directement en contact avec la membrane en silicone ou la plaque chauffante. Une couche de tissu antiadhésif est placée entre eux. Sa fonction principale est d'empêcher l'EVA fondu ou un autre encapsulant de coller à la plaque chauffante ou à la membrane en silicone.
Les laminateurs modernes utilisent généralement trois chambres de travail
La plupart des laminateurs de modules photovoltaïques modernes sont conçus avec trois chambres de travail, et chaque chambre a un objectif de processus différent.
| Étape | Objectif principal | Caractéristique typique du processus |
|---|---|---|
| Première étape | Faire fondre l'encapsulant et éliminer les bulles d'air | Température plus basse, vide et pression plus faible. Généralement autour de 120°C selon le matériau et la recette. |
| Deuxième étape | Réticulation de l'encapsulant et liaison finale | Température plus élevée et pression plus élevée. Généralement autour de 140°C selon le matériau et la recette. |
| Troisième étape | Refroidissement et stabilisation de la forme | Vide, très faible pression et température de plaque basse autour de 20°C pour refroidir le module. |
La raison de l'utilisation de trois étapes est principalement d'améliorer l'efficacité de production et la stabilité du processus.
Dans la première étape, l'objectif principal est de faire fondre l'encapsulant et d'éliminer les bulles d'air. La température ne doit pas être trop élevée et la pression ne doit pas être trop importante. Si l'encapsulant commence à réticuler trop tôt, les bulles internes peuvent ne pas s'échapper correctement, et des bulles resteront à l'intérieur du module fini.
Dans la deuxième étape, l'objectif principal est la réticulation. La température est plus élevée et la pression est plus grande, ce qui aide à accélérer la réaction de durcissement de l'encapsulant et à améliorer les performances de liaison.
Dans la troisième étape, le refroidissement est la tâche principale. Seule une petite pression est nécessaire pour réduire la déformation ou le cintrage pendant le refroidissement.
Anomalies courantes dans le processus de laminage
| Défaut | Causes possibles |
|---|---|
| Bulles à la surface de la cellule solaire | Température de première étape trop élevée, réticulation de l'encapsulant avant que les bulles ne s'échappent, condition de vide anormale, vitesse de vide insuffisante ou temps de vide trop court. |
| Bulles en forme de flocon de neige sur les bords ou aux quatre coins | La hauteur du cadre de laminage peut être inadaptée, ou la taille du cadre peut ne pas correspondre correctement au module. |
| Résistance au pelage ou degré de réticulation non conforme | Température trop basse, pression trop faible, temps de maintien trop court ou problème de qualité de l'encapsulant. |
| Fissures des cellules après laminage | Pression de laminage trop élevée, corps étrangers sur le tissu haute température ou surface du tissu inégale. |
| Bulles autour de la zone des rubans | Problème de qualité du flux, flux pas complètement séché ou problèmes de résidus liés au soudage. |
Pour une qualité de module stable, les recettes de laminage ne doivent pas être copiées aveuglément d'un produit à un autre. Différentes épaisseurs de verre, technologies de cellules, types d'encapsulant, tailles de modules, structures de feuilles arrière et vitesses de production peuvent toutes nécessiter un ajustement de la recette.
Point de vue d'Ooitech
En tant que fournisseur d'équipements, nous le voyons ainsi : la lamination est souvent l'étape où de petites déviations de processus deviennent des problèmes de qualité visibles, les usines doivent donc traiter la recette du lamineur comme un paramètre de production contrôlé, et non comme un simple réglage de machine. Pour les modules à haut rendement tels que MBB, TOPCon, IBC ou les produits à tuiles, une pression uniforme, des performances de vide stables et des zones de chauffage correctes sont particulièrement importantes, car la structure des cellules et la conception d'interconnexion peuvent être plus sensibles aux contraintes. Ooitech estime qu'une bonne ligne de modules ne consiste pas seulement à acheter des équipements, mais aussi à intégrer la formation aux processus, le comportement des matériaux et la maintenance quotidienne dans un système de production stable.