SiNx trop mince et la pâte d'argent traverse
Table des matières
Réponse rapide : Le nitrure de silicium en film frontal sur une cellule TOPCon doit satisfaire deux exigences opposées, et la plage d'épaisseur qui satisfait les deux est étroite. La couche de SiNx agit comme revêtement antireflet, donc un film plus épais améliore les performances optiques jusqu'à un certain point. Elle doit également résister à l'étape de cuisson et empêcher la pâte d'argent de traverser jusqu'au silicium lors de la formation des contacts. Si elle est trop mince, l'argent pénètre dans l'émetteur, provoquant des shunts ; si elle est trop épaisse, la pâte ne parvient pas à former un contact adéquat, ce qui augmente la résistance de contact. Les épaisseurs de travail en production se situent dans la plage de 40 nm à 80 nm, avec des pics de cuisson autour de 790 °C à 800 °C. Cette interaction explique pourquoi la formulation de la pâte et le profil de cuisson sont développés conjointement avec la recette de revêtement plutôt qu'indépendamment.
Fabrication de modules PV · par Jerry, Ooitech
Introduction du produit
Toute personne exploitant une ligne de production de TOPCon a déjà été confrontée à ce dilemme. Déposez le SiNx trop finement et vous craignez que la pâte d'argent ne traverse la couche de passivation, entraînant une baisse de la Voc. Déposez-le trop épais et la résistance de contact augmente fortement, et le FF ne tient plus. Trop fin vous inquiète, trop épais vous inquiète aussi — alors quelle épaisseur est « juste comme il faut » ?
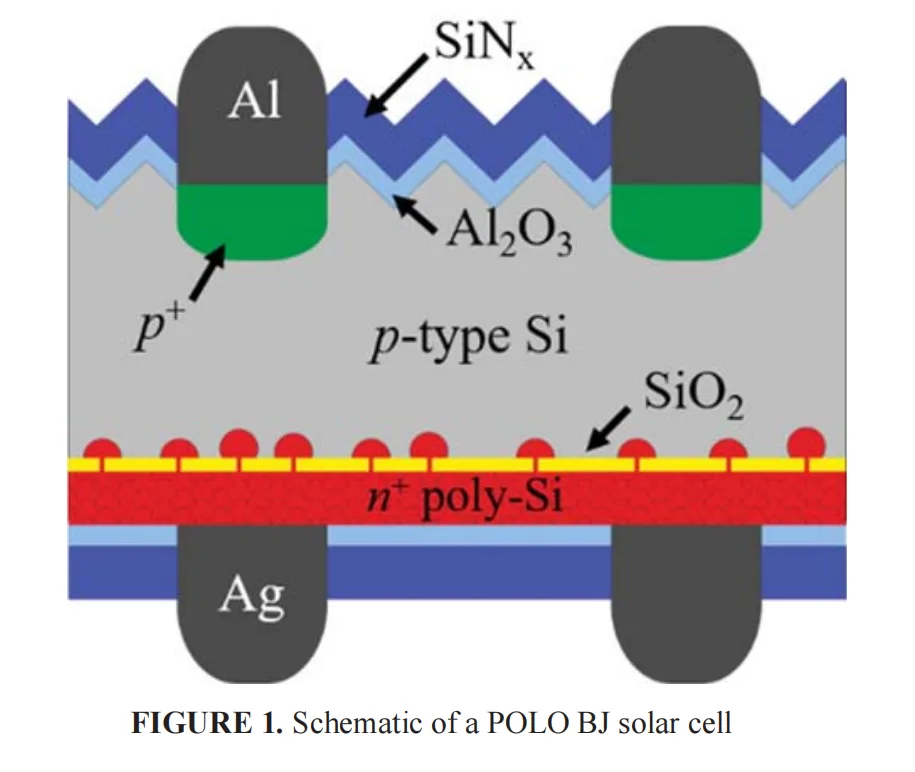
En 2022, l'équipe de Min Byungsul à l'ISFH (Institut de recherche sur l'énergie solaire de Hamelin, Allemagne) a publié une étude dans les actes de la conférence AIP qui a décomposé ce problème. Ils ont utilisé des contacts passivants POLO — le nom académique de ce que l'industrie appelle TOPCon, essentiellement une structure oxyde ultra-mince plus polysilicium dopé poly-Si/SiOx — pour isoler ce qui se passe réellement.
Le principal enseignement n'est pas compliqué : l'épaisseur du SiNx et la température de cuisson forment une paire assortie. Si vous modifiez l'épaisseur, vous devez ajuster la température. Si vous déplacez l'un sans l'autre, soit la Voc chute, soit le FF s'effondre.
Paramètres techniques
Comment l'expérience a été configurée
L'ISFH a utilisé des plaquettes CZ de type p, avec un contact POLO n⁺ à l'arrière de la cellule (oxyde tunnel plus polysilicium dopé au phosphore).
Les deux variables clés :
Épaisseur de la couche de SiNx arrière — allant de 40 nm à 80 nm
Température de cuisson maximale — ajustée entre 790°C et 810°C
Ils ont ensuite mesuré deux choses : la résistivité de contact ρc (par TLM) et les paramètres IV de la cellule.
Plus tôt, nous avons examiné un article de JA Solar de 2016 sur la façon dont la composition chimique (rapport Si/N) du film antireflet SiNx côté face avant affecte le contact de la pâte d'argent. Ce travail de l'ISFH de 2022 concerne la façon dont l' épaisseur physique de la face arrière La couche de SiNx affecte le contact de la pâte d'argent. Mettez les deux ensemble et vous couvrez les deux dimensions — "composition chimique" et "épaisseur physique," film avant et film arrière.
Tous les échantillons cuits à 800°C, seule l'épaisseur de SiNx arrière a varié
| Épaisseur de SiNx | ρc médian (800°C) | Statut |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Très faible |
| 50nm | ~1,5 mΩ·cm² | Commence à augmenter |
| 60nm | ~7 mΩ·cm² | Augmentation nette |
| 70nm | ~30-40 mΩ·cm² | Zone de transition, montée abrupte |
| 80nm | ~600 mΩ·cm² | Près de 600 fois plus élevé qu'à 40nm |
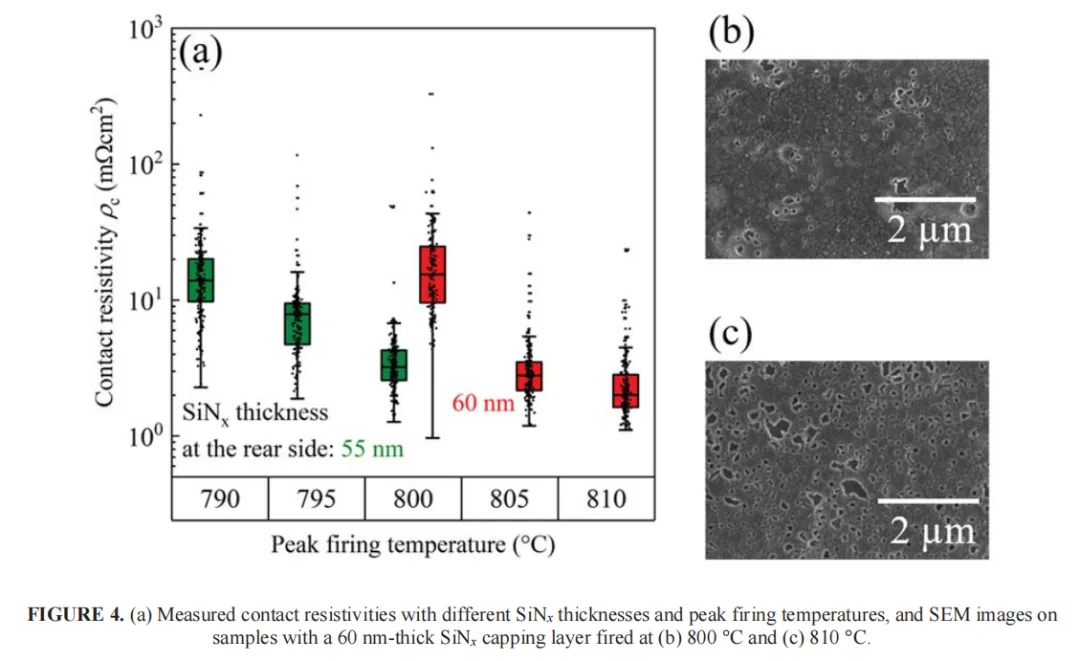
Balayage de température de cuisson sur échantillons de 55nm et 60nm
| Condition | ρc médian |
|---|---|
| 55nm SiNx + 800°C | 3,2 mΩ·cm² |
| 60nm SiNx + 805°C | 2,8 mΩ·cm² |
| 60nm SiNx + 810°C | 2,0 mΩ·cm² |
Avantages techniques
Première constatation : trop épais et la pâte ne peut pas traverser
Tous les échantillons cuits à un pic de 800°C , en ne modifiant que l'épaisseur de la couche de SiNx arrière. Le schéma est clair dans le tableau ci-dessus — la quantité de SiNx que la pâte peut brûler pendant la cuisson est limitée. Franchissez cette limite et la pâte n'atteint jamais le polysilicium en dessous, donc la résistance de contact augmente.
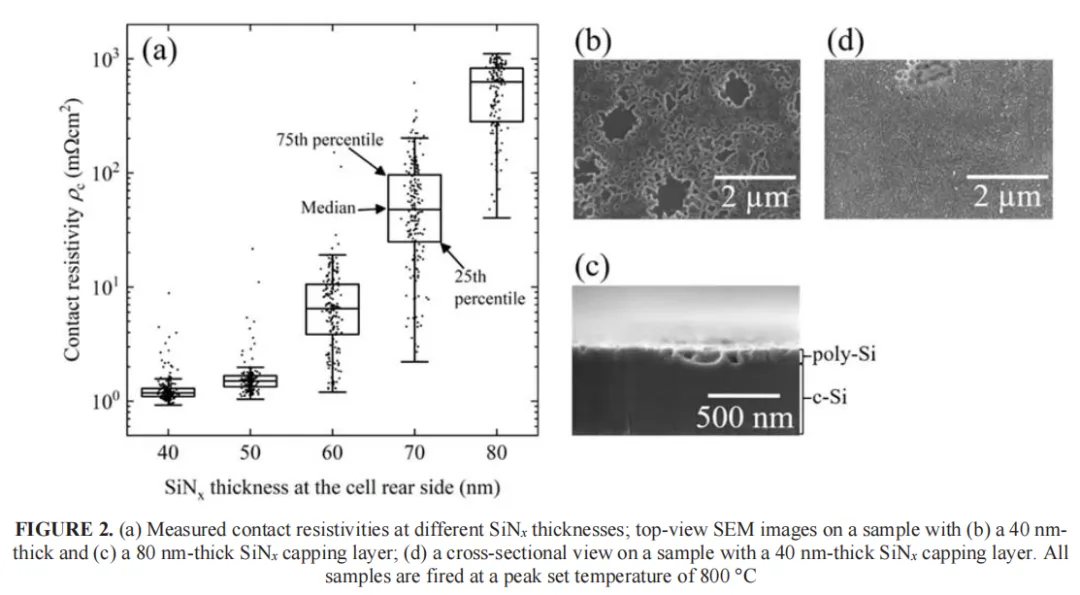
Les images MEB donnent une preuve directe :
40nm SiNx: la pâte a complètement brûlé à travers le SiNx et le polysilicium, laissant de nombreuses piqûres de gravure à l'échelle micronique sur le poly. Le polysilicium a été localement entièrement retiré — bon contact, mais la couche de passivation a été endommagée.
80nm SiNx: seulement un très petit nombre de piqûres de gravure très petites, aucune région où le poly a été entièrement retiré — la passivation a tenu, mais la résistance de contact était presque 600 fois plus élevée (environ 2,8 ordres de grandeur), et le FF était essentiellement détruit.
La conclusion de l'ISFH est directe : il existe une fenêtre optimale pour le SiNx — entre 50 et 60 nm. Trop fin, la pâte traverse la passivation et le Voc s'effondre. Trop épais, la pâte ne peut pas traverser et la résistance de contact monte en flèche.
Deuxième constat : l'épaisseur et la température sont liées
L'ISFH ne s'est pas arrêté à « 50-60 nm est le mieux ». Ils ont posé une question plus pratique pour l'atelier : si l'épaisseur du SiNx change, la température de cuisson doit-elle aussi changer ?
Ils ont choisi 55 nm et 60nm groupes et ont effectué un balayage de température de 790 °C à 810 °C.
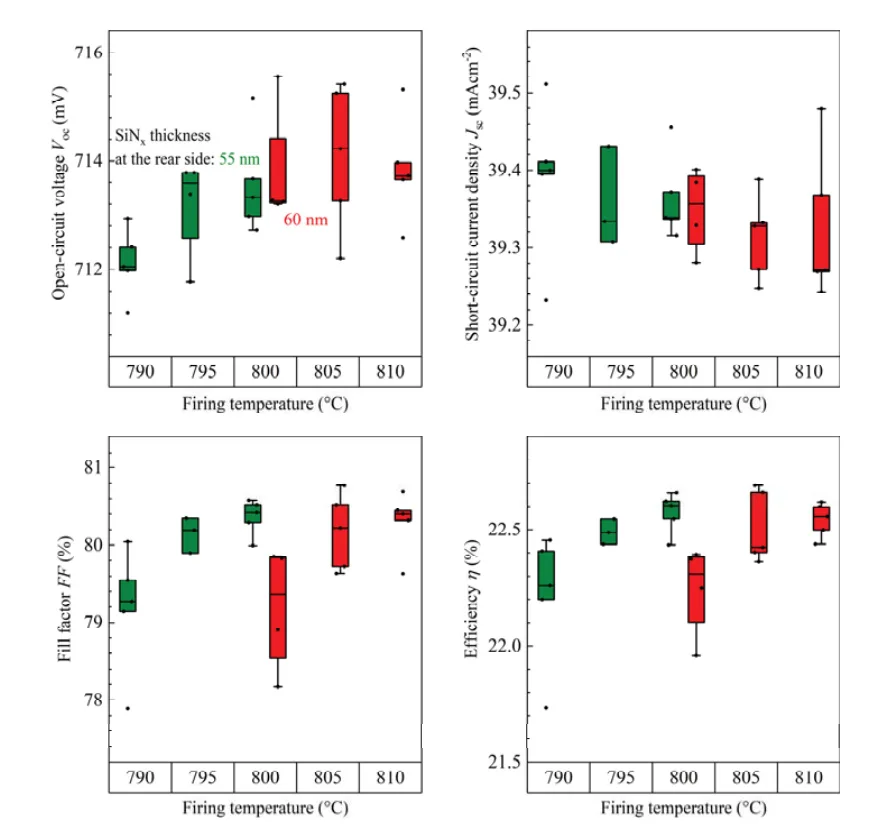
Le résultat est très net :
55 nm SiNx: le FF atteint son maximum à 800°C, meilleure efficacité à ce niveau. Descendez plus bas et le contact n'est pas assez bon ; montez plus haut et la passivation commence à souffrir.
60 nm SiNx: le FF atteint son maximum à 805-810 °C. Parce que le SiNx est plus épais, il faut une température plus élevée pour que la pâte traverse.
En termes de ligne simples : dans ces conditions de test, passer de 55 nm à 60 nm déplace la température de cuisson optimale d'environ 5 à 10 °C vers le haut. Cette pente n'est qu'une référence pour le même système de pâte — changez de pâte et vous devez recalibrer.
Les données de résistivité de contact le confirment également : température plus élevée, meilleur contact — tant que vous ne franchissez pas la ligne où vous commencez à brûler la passivation.
Le mécanisme : la taille des piqûres de gravure est la clé
L'ISFH a utilisé le MEB pour établir un critère très clair :
Piqûres de plus de 1 μm de diamètre: poly entièrement retiré, passivation endommagée → chute du Voc
Piqûres de moins de 1 μm de diamètre: poly non entièrement retiré, passivation intacte → la résistance de contact diminue, le Voc inchangé
L'ISFH l'a dit directement : « un certain nombre de petites piqûres de gravure est nécessaire pour former un bon contact. Les piqûres de gravure de moins de 1 μm de diamètre semblent n'avoir aucun effet sur la qualité de la passivation. »
Critère de ligne: les piqûres de gravure ne sont ni meilleures en moins grand nombre, ni meilleures en plus grand nombre — l'objectif est une taille petite, une distribution modérée. Si vous voyez beaucoup de piqûres >1μm au microscope, la température est trop élevée ou le SiNx trop fin, et la passivation est déjà endommagée.
Application produit
Que peut réellement utiliser une ligne de production ?
1. L'épaisseur du SiNx n'est ni meilleure fine, ni meilleure épaisse. En dessous de 40nm, la pâte brûle à travers la passivation et la Voc s'effondre ; au-dessus de 80nm, la pâte ne peut pas traverser par cuisson et la résistance de contact grimpe de près de 600x.
2. L'épaisseur et la température sont appariées. Modifiez l'épaisseur du SiNx et la température de cuisson doit suivre. Les données de l'ISFH donnent une référence — dans ces conditions, chaque 5nm supplémentaire de SiNx déplace la température de pic d'environ 5-10°C — mais recalibrez après avoir changé de pâte.
3. Les piqûres de gravure sont un indicateur de "fenêtre". Examinez la taille et la densité des piqûres au MEB et vous pouvez juger si votre combinaison actuelle épaisseur-température se situe dans la fenêtre. Beaucoup de piqûres >1μm → trop chaud ou film trop fin ; presque pas de piqûres → trop froid ou film trop épais, le contact peut être un problème.
4. L'épaisseur du film arrière gouverne également le rendement cosmétique et le choix de la pâte. Les trois points ci-dessus concernent tous la façon dont l'épaisseur affecte la résistance de contact et le FF à travers la cuisson de la pâte ou non. Mais sur la ligne, l'épaisseur du SiNx arrière contrôle bien plus que les performances électriques.
En production de masse réelle, le SiNx arrière est typiquement contrôlé dans la plage 70-85nm — plus épais que l'"optimum de contact" de 50-60nm dans l'article de l'ISFH. La raison est simple : l'article a mesuré l'optimum de contact pur pour sa structure POLO spécifique et une pâte particulière, tandis qu'une ligne de production doit équilibrer passivation, contact et uniformité de couleur en même temps, et choisit une plage plus épaisse et plus stable. Plus important encore, les pâtes de ligne commerciale utilisent un système de fritte de verre différent de la pâte de laboratoire de l'ISFH, donc la fenêtre d'épaisseur de SiNx qui peut être traversée par cuisson est également différente.
Changez l'épaisseur et l'indice de réfraction change, et la couleur d'interférence du film se déplace avec lui. Trop fin ou trop épais et les plaquettes montrent une variation de couleur, couleur décalée et des dégradations cosmétiques similaires qui réduisent directement le rendement cosmétique. Cela impose donc une exigence stricte au fabricant de pâte : la pâte doit correspondre à la fenêtre de processus du film arrière, et non forcer le film arrière à s'adapter à une pâte particulière. L'épaisseur et la température doivent être appariées, et la pâte et l'épaisseur du film doivent également être appariées — la ligne est un système, pas un ajustement ponctuel.
Trois choses que le document n'a pas dites
La relation entre POLO et TOPCon. Le contact POLO utilisé par l'ISFH est essentiellement une oxyde ultra-mince plus du polysilicium dopé (poly-Si/SiOx), fondamentalement identique à la structure arrière TOPCon actuelle, donc les conclusions se transfèrent directement. POLO est le nom académique proposé par l'ISFH ; TOPCon est le terme standard de l'industrie ; même structure au cœur.
Le modèle de pâte affecte la profondeur de pénétration. Différentes pâtes ont des compositions de fritte de verre différentes et peuvent brûler à travers différentes épaisseurs de SiNx. Les 50-60 nm de l'ISFH sont basés sur une pâte spécifique — changez de pâte et vous devrez peut-être recalibrer.
La fiabilité à long terme n'est pas couverte. Les petites piqûres d'attaque vont-elles devenir de grandes piqûres après 25 ans de vieillissement en extérieur ? L'interface va-t-elle se dégrader davantage sous chaleur humide ? Le document ne répond pas.
Lecture conjointe avec JA Solar 2016
| Dimension | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Application | Film antireflet (ARC) en SiNx avant | Couche de protection en SiNx arrière |
| Focus | Composition chimique du SiNx (rapport Si/N) | Épaisseur physique du SiNx |
| Variable clé | Rapport de gaz SiH₄/NH₃ | Épaisseur du SiNx + température de cuisson |
| Mode de défaillance | Rapport Si/N hors plage → déséquilibre de viscosité de la fritte → résistance de contact élevée | Épaisseur incorrecte → brûlure à travers ou échec de brûlure |
| Direction de correction | Ajuster le rapport de gaz à la fenêtre optimale | Apparier épaisseur et température |
| Mécanisme partagé | La cinétique de réaction fritte-SiNx détermine la qualité du contact | La profondeur de pénétration fritte-SiNx détermine la qualité du contact |
Mettez les deux articles côte à côte et vous obtenez l'image complète du processus de la face avant et de la face arrière : la composition chimique décide si vous pouvez bien contacter, l'épaisseur physique décide si vous endommagez ce qui se trouve en dessous lors du contact.
Modifiez le rapport Si/N du revêtement et Rs grimpe, FF s'effondre, le rendement s'effondre
Un rappel pour la ligne : ne vous contentez pas de regarder le poly lorsque vous cherchez une perte de rendement
Avec les deux articles terminés, revenons à notre propre ligne. Lorsque l'on cherche une perte de rendement, le réflexe d'un ingénieur est de vérifier d'abord l'épaisseur du poly arrière, le niveau de dopage, l'épaisseur de l'oxyde tunnel — leur impact sur FF et Voc est bien compris et ce sont des éléments de contrôle standard. Mais la couche de coiffage SiNx arrière est souvent écartée comme une "couche de passivation/cosmétique", et peu de gens y pensent en termes de résistance de contact.
La valeur de cet article ISFH est précisément qu'il ramène cette variable négligée sur la table : une mauvaise épaisseur de film arrière, la pâte ne tire pas à travers ou brûle à travers, et FF s'effondre de la même manière. La prochaine fois que vous rencontrez une situation "paramètres poly inchangés, mais FF mystérieusement en baisse", ne tournez pas seulement autour du poly — revenez en arrière et vérifiez si l'épaisseur du film arrière et la température de cuisson sont toujours appariées.
À noter : l'expérience de l'ISFH est basée sur une cuisson conventionnelle. La technologie LECO désormais largement adoptée sur les lignes peut optimiser le contact grâce à une étape ultérieure de laser/courant, ce qui réduit dans une certaine mesure la sensibilité à l'appariement température-épaisseur de cuisson — mais l'épaisseur du film arrière reste la fenêtre de base et ne peut pas être ignorée.
Point de vue d'Ooitech
Nous voyons la même chose sur chaque ligne TOPCon que nous mettons en service — la couche de coiffage SiNx arrière est traitée comme un simple film de couleur, puis FF glisse silencieusement sans que personne ne vérifie l'appariement épaisseur-température. Les données de l'ISFH correspondent à ce qui pousse les gens vers LECO, car découpler la formation du contact de l'étape de cuisson offre une marge réelle lorsque la chimie de la fritte de votre pâte et votre fenêtre de film arrière ne s'accordent pas parfaitement. Si vous voulez voir comment ces étapes se déroulent sur une vraie ligne de modules — revêtement, cuisson, stringing et tout — la chaîne YouTube Ooitech à www.youtube.com/ooitech vaut la peine d'être suivie. Et gardez à l'esprit qu'il s'agit d'une étude au niveau de la cellule ; la ligne de modules hérite de ces cellules mais le sort du contact est déjà scellé en amont.
Références
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)