La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Traînées PL, cloquage et marques de bateau : quelle étape
Table des matières
Réponse rapide : Les taches de photoluminescence, le cloquage et les marques de bateau sont trois signatures de défauts distinctes, et la saison compte : de juin à septembre, plus de 80 % des défauts au niveau de la tranche sur de nombreuses lignes proviennent du même groupe de causes de processus. Les trois se ressemblent sur une image à basse résolution et ont des correctifs entièrement différents. Une tache de PL indique généralement un problème de contamination ou de manipulation plutôt qu'un problème thermique. Le cloquage provient d'une étape de dépôt ou de séchage où une couche s'est formée de manière irrégulière. Les marques de bateau sont une signature du porte-substrat — la position de la tranche dans le bateau s'est reproduite dans le processus. Les épaisseurs de couche en jeu se situent à 1 nm, 1,5 nm, 3 nm, 5 nm et 6 nm, ce qui est suffisamment fin pour qu'un effet de surface domine le comportement volumique. L'ordre de diagnostic doit suivre la forme du défaut, et non l'ordre du processus.
Fabrication de modules PV · par Jerry, Ooitech
Traces de pâte, cloques et marques de bateau : quelle étape vérifier en premier ?
Chaque année de juin à septembre, plus de 80 % des usines de cellules solaires rencontrent exactement le même casse-tête. L'atelier est maintenu à une température constante de 25 ℃, les recettes de processus restent inchangées, les débits de gaz sont parfaitement normaux et les courbes de température se situent dans les limites de spécification. Pourtant, la durée de vie des porteurs minoritaires après passivation ne cesse de diminuer. Les fluctuations de rendement sont généralement attribuées à un vague effet estival. Ce guide décompose quatre causes racines exploitables et traçables et propose des ajustements pratiques du processus pour la saison estivale.
Scénario du problème et profil des défauts
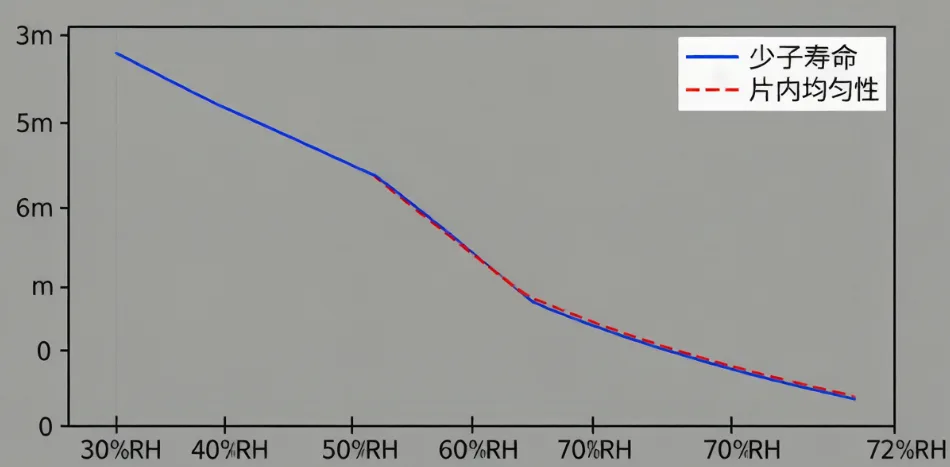
Prenons un cas réel d'une usine de l'Est de la Chine en juin dernier. L'atelier était stable à 25 ℃, mais l'hygromètre de la salle blanche indiquait 72 % d'humidité. Par rapport aux 30 % d'humidité en hiver, cela représente plus du double. Les ingénieurs de processus ont remarqué que la durée de vie des porteurs minoritaires après passivation avait chuté de manière générale, passant de 2 ms habituellement à 1,2 ms. Pire encore, les plaquettes en haut et en bas du même tube présentaient une variance de 40 % de la durée de vie.
Ce n'est pas un incident isolé. Vous pouvez contrôler la température de l'atelier, mais l'humidité est une autre affaire. Une averse estivale soudaine peut facilement faire passer l'humidité de la salle blanche de 50 % à 80 %. Chaque étape du processus de passivation est extrêmement sensible à cette humidité.
La passivation ne consiste pas seulement à déposer un film. Considérez-la comme une fusée à deux étages. La première étape est le dépôt lui-même, qui repose sur la passivation chimique par Al₂O₃ ou SiNₓ pour saturer les liaisons pendantes, ainsi que sur la passivation par effet de champ pour supprimer la recombinaison en surface. La deuxième étape est la passivation par hydrogène. Le recuit à haute température force l'hydrogène à sortir du film, le poussant dans la surface du silicium et les défauts en volume pour passiver les liaisons pendantes restantes.
Le facteur déterminant de la qualité finale de votre passivation est la manière dont l'hydrogène est libéré pendant le recuit. Le comportement de l'hydrogène—de sa forme dans le film à sa cinétique de libération et son chemin de diffusion—est fortement lié à la température et à l'humidité. C'est exactement pourquoi les défauts estivaux sont déclenchés par les changements d'humidité, et non par les variations de température.
Quatre lignes de transmission de l'humidité dans la passivation
Décomposons cela en quatre lignes de transmission spécifiques. L'atelier peut être à température contrôlée, mais ces quatre zones sont directement impactées par les conditions estivales.
Ligne 1 : Déviation d'hydrogène causée par la température de l'eau de refroidissement
Les chambres PECVD nécessitent un refroidissement constant pendant le dépôt pour maintenir un champ de température précis. Les refroidisseurs ont généralement leurs condenseurs sur le toit ou à l'extérieur, utilisant de l'eau de rivière ou de puits qui est entièrement à la merci de la saison.
En hiver, les températures extérieures se situent autour de 5–10℃, maintenant l'eau de refroidissement parfaitement stable à 20–22℃. En été, la chaleur dépasse 35℃. L'efficacité du refroidisseur diminue et les températures de l'eau de refroidissement montent facilement à 28–30℃.
Votre salle blanche peut être à 25℃, mais cette eau de refroidissement plus chaude modifie directement la température de la paroi de la chambre PECVD. La distribution du rayonnement thermique change. Les plaquettes situées à différentes positions à l'intérieur du tube subissent des températures de dépôt réelles complètement différentes. L'écart de température entre les plaquettes du haut et du bas s'élargit, ce qui explique cette énorme variance de 40% de la durée de vie au sein du même lot.
Que vous utilisiez l'ALD pour Al₂O₃ ou le PECVD pour SiNₓ, une température de chambre modifiée signifie que la densité du film et la teneur en hydrogène changeront.
| Température de dépôt | Caractéristiques du film | Comportement de l'hydrogène |
|---|---|---|
| Légèrement basse | Dense, teneur en H élevée, principalement N-H/Si-H | Nécessite une température de cuisson plus élevée pour une libération complète |
| Légèrement élevée | Lâche, teneur en H élevée, liaisons H faibles | Se libère trop rapidement, s'accumule à l'interface |
La production industrielle repose sur une fenêtre optimale très étroite équilibrant la densité du film et la teneur en hydrogène. Un écart de seulement ±5℃ peut vous sortir de cette fenêtre. Lorsque l'eau de refroidissement estivale devient trop chaude, tout le champ de température de la chambre se déplace, et les paramètres du film dérivent en conséquence.
Ligne 2 : Cloquage de l'AlOₓ dû à un historique thermique inadapté
Ce problème se cache dans un écart temporel que la plupart des gens manquent. Les équipements ALD grand public effectuent généralement 28 à 35 cycles pour le dépôt d'Al₂O₃, aboutissant à une épaisseur de 4,5 à 6 nm. Le dépôt ultérieur de SiNₓ par PECVD se produit entre 400 et 580℃. Cette température est déjà suffisamment élevée pour que l'hydrogène à l'intérieur de l'Al₂O₃ se déplace de manière agressive.
Si la vitesse de chauffage et le temps de maintien du PECVD sont bien réglés, une partie de l'hydrogène dans l'Al₂O₃ est libérée en douceur pendant cette phase de préchauffage. Le reste reste stable et se libère correctement plus tard dans le four de cuisson. Les conditions estivales ruinent ce rythme.
Premièrement, des fluctuations du processus ALD se produisent. La couche d'Al₂O₃ de 5 nm est un point idéal pour le coût et la passivation, ce qui signifie que sa teneur absolue en hydrogène est naturellement élevée. Une humidité estivale élevée signifie que plus d'hydrogène est piégé dans le film.
Deuxièmement, le dépôt de SiNₓ par PECVD agit comme une phase de recuit primaire pour l'Al₂O₃. Si le chauffage est trop rapide ou si le maintien à haute température est trop court, l'hydrogène ne se libère pas suffisamment.
Troisièmement, les températures de cuisson atteignent 700–900℃. Tout cet hydrogène piégé éclate d'un coup, diffusant vers l'interface Si/Al₂O₃. Il forme des molécules de gaz H₂ et crée une pression locale massive.
Enfin, lorsque la pression dépasse la force d'adhérence du film, un cloquage se produit.
Humidité élevée -> Plus de H piégé -> Mauvaise pré-libération PECVD -> Température de cuisson élevée = Cloquage.
Au microscope, vous verrez la surface de la plaquette couverte de petites cloques de 2 à 10 μm de diamètre. Chaque cloque représente une zone morte où la passivation a disparu.
Ligne 3 : Humidité de fond élevée dans les fours tubulaires
C'est de loin la ligne la plus négligée, pourtant incroyablement fatale en production estivale. Pendant les temps d'arrêt, les fours tubulaires PECVD sont exposés à l'atmosphère. L'air estival atteint 60 à 80 % d'humidité relative. Le tube du four absorbe beaucoup plus d'humidité qu'en hiver.
Lorsque vous faites le vide et chauffez pour le dépôt, cette humidité piégée se désorbe et se mélange à votre gaz de processus. Cette humidité de fond perturbe complètement le dépôt de SiNₓ de trois manières :
Dérive de l'indice de réfraction : Le SiNₓ nécessite un indice de réfraction strict de 2,05 à 2,10 pour contrôler l'absorption de la lumière et la passivation. L'humidité de fond modifie le rapport Si/N. L'humidité estivale peut facilement faire chuter l'indice en dessous de 2,05, tuant votre qualité de passivation.
Modification des liaisons hydrogène : Le H⁺ de la vapeur d'eau entre en compétition avec les liaisons Si-H et N-H dans le SiNₓ. Cela perturbe la libération d'hydrogène lors de la cuisson ultérieure.
Dégradation de la propreté de l'interface : L'humidité forme une couche métastable de Si-OH sur la surface de la plaquette au début du dépôt. Cela ruine la liaison entre le silicium et l'Al₂O₃ ou le SiNₓ, faisant immédiatement grimper la densité de pièges à l'interface.
Ligne 4 : L'écart de temps de file d'attente caché avant l'oxydation tunnel
Cela se produit tôt dans la ligne, juste après le polissage alcalin et avant le dépôt de l'oxyde de tunnelisation. Le silicium nu exposé à l'air développe une couche d'oxyde natif, et la vitesse de cette croissance dépend entièrement de l'humidité ambiante et de la température.
À 25℃ et 80% d'humidité relative, le silicium nu développe une couche d'oxyde natif de 1 nm en seulement une heure. Si des pannes d'équipement ou des retards de planification laissent ces plaquettes dans la salle blanche pendant deux ou trois heures, cette couche native peut atteindre 1,5 nm ou plus.
Cet oxyde natif est lâche et plein de défauts. Lorsque vous essayez de faire croître votre oxyde de tunnelisation de haute qualité de 1,2 à 1,5 nm par-dessus, les deux couches se combinent. Votre couche de tunnelisation se retrouve alors à 2–3 nm d'épaisseur—le double de la spécification de conception, avec une qualité structurelle médiocre.
Cela déclenche une réaction en chaîne brutale. La couche de tunnelisation trop épaisse bloque la tunnelisation des électrons. Lors du dopage du polysilicium, le phosphore a du mal à diffuser à travers cette barrière épaisse. Les zones où la couche de tunnelisation est trop mince sont sur-dopées, provoquant une recombinaison Auger et une chute de la durée de vie, ce qui apparaît comme des taches sombres dans les tests PL. Les zones où elle est trop épaisse sont sous-dopées, augmentant la résistance de contact. Cela provoque des bords sombres autour des marques de bateau dans les tests EL. En fin de compte, votre tension en circuit ouvert (Voc) chute sur tout le lot.
Résumé de la cause racine : quatre transmissions, pas une seule panne
Les problèmes de passivation estivale ne sont pas nouveaux, mais les ingénieurs perdent du temps à vérifier les menus et les débits de gaz parce qu'ils cherchent un point de défaillance unique. La cause racine est l'humidité qui perturbe toute la chaîne.
L'augmentation de l'eau de refroidissement déplace la température de la chambre. Une humidité environnementale élevée augmente la teneur en hydrogène et provoque des cloques. L'humidité du four en veille ruine l'indice de réfraction du SiNₓ. Le traitement retardé laisse l'oxyde natif se développer de manière incontrôlée, provoquant des taches PL et des marques de bateau.
Suggestions actionnables pour le contrôle des processus en été
Voici comment y remédier sur le terrain.
Premièrement, surveillez votre eau de refroidissement. Suivez la température d'entrée et le delta de température, pas seulement la température de la chambre. Si l'eau de refroidissement dépasse 24℃, vérifiez immédiatement vos refroidisseurs et compensez manuellement avec la puissance PECVD ou le temps de dépôt si nécessaire. Liez votre point de rosée en salle blanche à une surveillance quotidienne.
Deuxièmement, ajustez vos recettes ALD pour l'été. Augmentez légèrement la température de dépôt ALD dans la fenêtre de 180–300℃, ou prolongez le temps de purge. Cela rend le film plus dense et réduit la teneur initiale en hydrogène, empêchant les cloques ultérieures. Aussi, prolongez la vitesse de chauffage ou le temps de maintien lors du dépôt de SiNₓ par PECVD pour donner plus de temps à l'hydrogène pour se libérer en douceur.
Troisièmement, faites cuire vos fours tubulaires plus souvent. Effectuez une cuisson courte à 500℃ pendant 15 minutes toutes les 4 heures en veille pour éliminer l'humidité absorbée. Si possible, maintenez une légère purge d'azote en pression positive pendant la veille.
Quatrièmement, établissez une recette de base dédiée à la passivation estivale. Ne devinez pas. Ayez un ensemble de paramètres ALD et PECVD prêts à être échangés lorsque l'humidité dépasse un seuil spécifique.
Cinquièmement, contrôlez strictement votre temps Q. Les plaquettes doivent passer du polissage alcalin au four d'oxydation en moins d'une heure. En cas de retard, stockez-les dans une armoire à azote à faible humidité.
Liste de contrôle rapide pour la passivation estivale
| N° | Élément de contrôle | Objectif de contrôle | Personne responsable |
|---|---|---|---|
| 1 | Température de l'eau de refroidissement | Suivi quotidien, alerte en cas de dépassement du seuil | Équipement/Installation |
| 2 | Point de rosée de la salle blanche | Respect strict des limites de base | Installation |
| 3 | Cuisson du four tubulaire | Cuisson courte toutes les 4 heures en veille | Ingénieur de procédé |
| 4 | Temps Q polissage à oxydation | Moins d'une heure | Équipe de production |
| 5 | Recettes ALD/PECVD | Passer à la base estivale prédéfinie | Équipe de procédé |
Point de vue d'Ooitech
La stabilité de l'équipement est tout aussi critique que la recette de procédé lorsque les pics d'humidité saisonniers perturbent la salle de production. Les usines subissent fréquemment des baisses de rendement simplement parce que l'humidité ambiante modifie l'historique thermique et la dynamique de l'hydrogène des couches de passivation. Traiter ces variables cachées—comme l'efficacité du refroidisseur, le temps Q atmosphérique et la désorption de l'humidité en veille—fait une énorme différence dans le maintien d'une efficacité cellulaire constante. Maîtriser ces contrôles environnementaux subtils est ce qui distingue une installation moyenne de fabrication de panneaux solaires d'une ligne de production véritablement optimisée et à haut rendement.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :