Cellules tandem pérovskite/silicium : couche d'interconnexion ITO de 8 nm atteint une efficacité de 31,80 %
Table des matières
Introduction du produit
Les cellules solaires tandem monolithiques pérovskite/silicium sont l'une des voies les plus claires pour dépasser le plafond d'efficacité des dispositifs à jonction unique. La cellule supérieure et la cellule inférieure sont connectées en série via une couche d'interconnexion de recombinaison, et la qualité de cette interface détermine si les porteurs peuvent être transportés et recombinés sans heurts. Le problème se situe sur la surface texturée en micro-pyramides de la cellule inférieure à hétérojonction de silicium (SHJ). Les pyramides mesurent environ 600 nm de haut, et sur ce terrain, la couche de recombinaison subit des pertes optiques parasites tandis que la monocouche auto-assemblée (SAM) ne se répartit jamais uniformément. Avec le temps, cela dégrade les performances du dispositif.
Cette étude a mesuré des couches d'interconnexion en oxyde d'indium-étain (ITO) de 2 à 30 nm d'épaisseur et a constaté qu'une couche ultra-mince de 8 nm fonctionne le mieux sur deux fronts à la fois : réduire les pertes optiques et améliorer l'uniformité du potentiel de surface. Une fois la modification NiOx et la fonctionnalisation Poly-SAM empilées par-dessus, la densité de courant de court-circuit a augmenté de 0,85 mA cm⁻² pour atteindre 20,82 mA cm⁻², le rendement de conversion de puissance a atteint 31,80 %, et après 500 heures de suivi du point de puissance maximale, le dispositif conservait encore 96 % de son efficacité initiale.
Méthode expérimentale
La cellule inférieure SHJ utilisait des plaquettes de silicium de type n, de 110 ± 10 µm d'épaisseur, texturées des deux côtés par KOH en pyramides d'environ 600 nm de haut. Après nettoyage RCA, la PECVD a déposé en séquence les couches de passivation et dopées : la face avant a reçu 8 nm de a-Si:H(i) intrinsèque plus 15 nm de nc-SiOx:H(n) de type n, la face arrière a reçu 8 nm de a-Si:H(p) de type p, puis 110 nm d'ITO ont été pulvérisés et 700 nm d'Ag évaporés sur le dos. Sur la face avant, six épaisseurs d'interconnexion ITO ont été déposées séparément : 2, 5, 8, 10, 20 et 30 nm, recuites à 180°C et gravées au laser.
La cellule supérieure en pérovskite a suivi cette voie. La cellule inférieure a d'abord été recuite et traitée aux UV-ozone, puis du NiOx a été déposé par pulvérisation magnétron, suivi d'une autre étape de recuit et d'UV-ozone. Dans une boîte à gants sous azote, le Poly-SAM a été déposé par centrifugation (0,5 mg mL⁻¹, solvant méthanol et chlorobenzène à 1:1) et recuit à 100°C. La pérovskite était du Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ avec une bande interdite de 1,68 eV, déposée par centrifugation en deux étapes, avec du chlorobenzène versé comme anti-solvant pendant la phase à haute vitesse et cuit à 100°C pendant 20 minutes. La surface a été modifiée avec du PDADI, puis du C₆₀ a été évaporé thermiquement, du SnO₂ déposé par ALD, de l'IZO de 45 nm pulvérisé, des électrodes en Ag évaporées, et enfin un film anti-reflet en MgF₂ a recouvert l'empilement.
Avantages techniques
Propriétés optoélectroniques de la couche d'interconnexion ITO
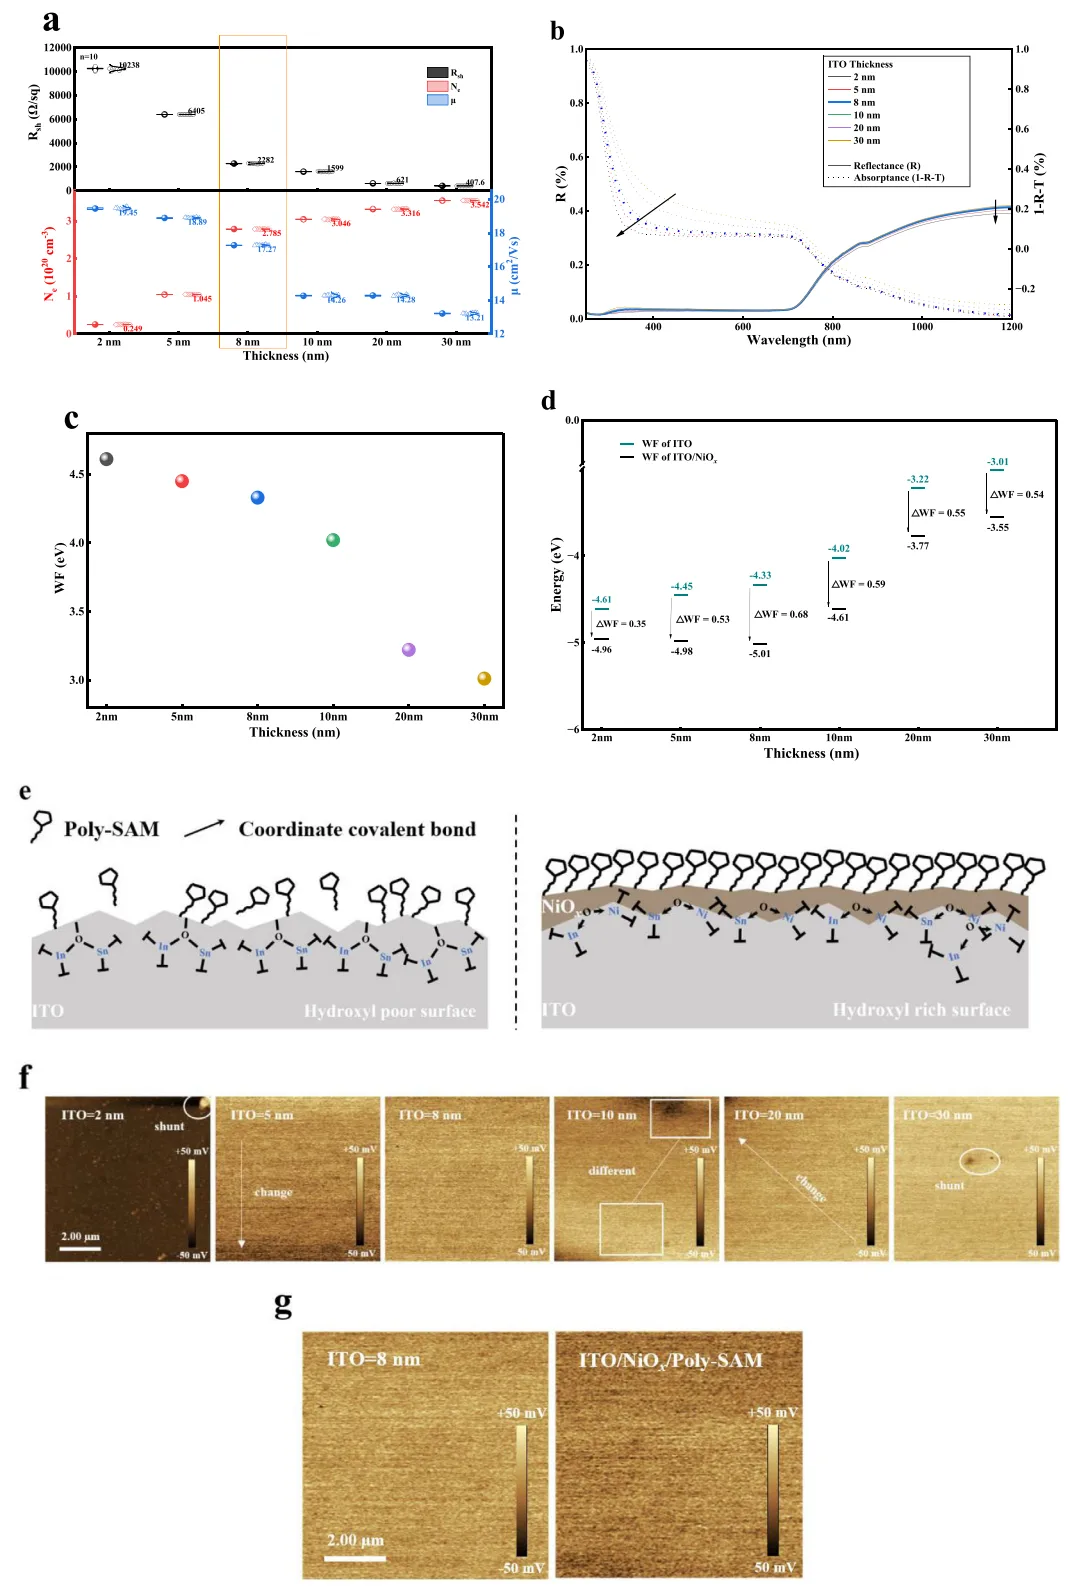
(a) Rsh, Ne et µ en fonction de l'épaisseur (n = 10) ; (b) absorptance et réflectance optiques de la couche ITO ; (c) fonction de travail en fonction de l'épaisseur ; (d) décalage de la fonction de travail (ΔWF) avant et après traitement NiOx à différentes épaisseurs ; (e) schéma de la distribution du SAM sur ITO modifié par NiOx ; (f) cartes de potentiel de surface KPFM de l'ITO d'interconnexion de 2 à 30 nm ; (g) cartes de potentiel de surface KPFM de l'ITO d'interconnexion de 8 nm avant et après fonctionnalisation par NiOx et Poly-SAM.
Les mesures par effet Hall ont montré une diminution de la résistance carrée avec l'augmentation de l'épaisseur du film, ce qui est attendu. La concentration de porteurs est restée assez stable entre 8 et 30 nm, autour de 2,8 à 3,5 × 10²⁰ cm⁻³, mais elle commence à diminuer en dessous de 8 nm. La mobilité n'a que légèrement baissé dans la fenêtre étroite de 2 à 8 nm, signe que l'intégrité du film était toujours intacte. 8 nm se situe exactement dans la zone idéale où la résistance carrée est suffisamment basse et les performances électriques ne se sont pas effondrées.
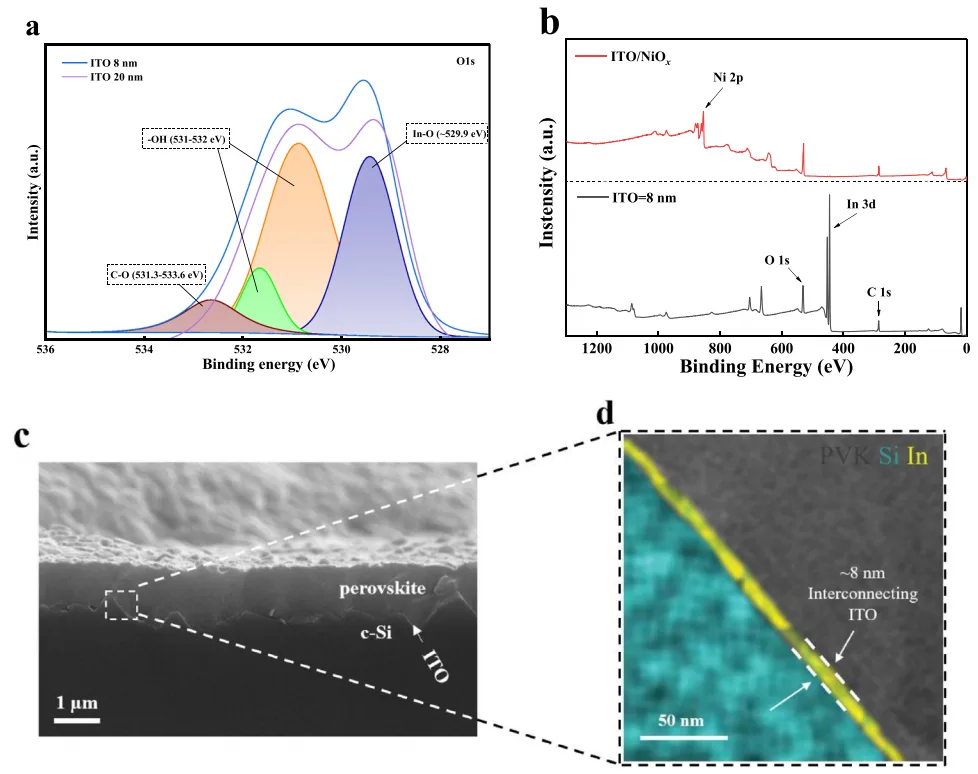
(a) Spectre XPS haute résolution du pic O 1s ajusté de la couche ITO sur la surface de la cellule inférieure en c-Si texturé. (b) Spectres XPS haute résolution de la couche ITO de 8 nm sur la cellule inférieure en c-Si texturé avant et après modification par NiOx. (c) Image SEM en coupe transversale de la couche ITO de 8 nm sur la cellule inférieure en c-Si texturé. (d) Cartes élémentaires EDS correspondantes de la région focalisée de l'échantillon ITO de 8 nm, avec la légende couleur-élément en haut à droite.
Optiquement, l'amincissement de l'ITO a réduit à la fois la réflectance et l'absorptance au-dessus de 450 nm, grâce aux interférences destructives et à une absorption par porteurs libres plus faible.
L'UPS a montré que la fonction de travail augmentait à mesure que l'épaisseur diminuait, et après modification par NiOx et recuit, le pic de décalage de la fonction de travail atteignait 8 nm.
Les balayages de zone KPFM ont révélé que l'ITO de moins de 10 nm supprimait tous les points de shunt locaux, avec une uniformité optimale à 8 nm.
Le XPS a révélé un détail intéressant : la surface d'ITO de 8 nm présentait une densité d'hydroxyles plus élevée que celle de 20 nm, et ces hydroxyles formaient des liaisons pont In─O─Ni avec le NiOx, permettant une répartition plus uniforme et une adhérence plus ferme du NiOx. Après modification, le signal In a complètement disparu, ce qui indique une excellente qualité de la couche de recouvrement, posant ainsi une bonne base pour l'auto-assemblage SAM qui suit.
Le MEB et l'EDS ont également confirmé que l'ITO de 8 nm offrait un recouvrement conforme sur la texture.
Performances photovoltaïques des cellules tandem
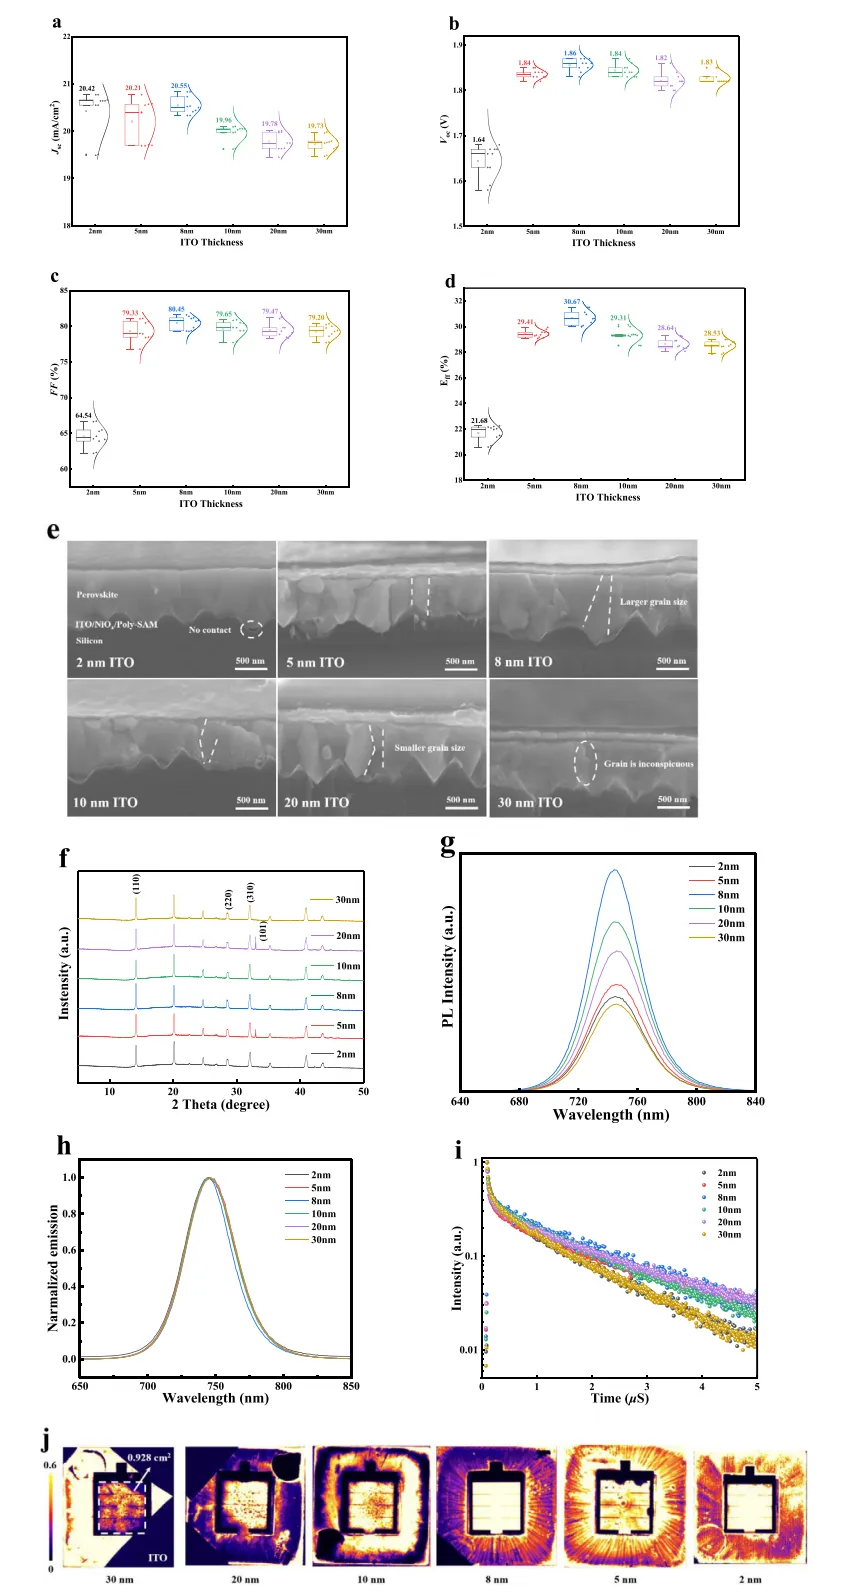
(a) Variation de Jsc dans les cellules tandem pérovskite/silicium ; (b) variation de Voc ; (c) variation de FF ; (d) variation de PCE ; (e) image MEB en coupe transversale de la cellule tandem sur ITO ; (f) diffractogramme DRX du film de pérovskite sur ITO ; (g) spectre PL en régime stationnaire du film de pérovskite sur ITO ; (h) courbes PL normalisées en régime stationnaire ; (i) spectres de déclin TRPL transitoire du film de pérovskite sur ITO ; (j) image de photoluminescence de la cellule tandem, surface active de 0,928 cm².
Les six épaisseurs d'interconnexion ITO ont toutes été soumises à des tests J-V.
En dessous de 5 nm, Voc et FF ont chuté fortement. Voc ne pouvait pas dépasser 1,7 V et le PCE n'atteignait que 21,68 %, principalement parce que le film était déjà discontinu sur la texture pyramidale.
8 nm était la meilleure réponse. Le MEB en coupe transversale a montré des grains de pérovskite plus grands et plus denses sur l'ITO ultra-mince (moins de 10 nm), et la DRX a confirmé une meilleure qualité cristalline, bien que l'échantillon de 5 nm ait présenté un pic de PbI₂, signe que la dégradation avait déjà commencé. L'intensité de PL en régime stationnaire a augmenté de 30 nm jusqu'à 8 nm, puis a diminué, plaçant ainsi 8 nm au pic, correspondant à la densité de défauts la plus faible.
Le pic caractéristique de PL normalisé ne s'est pas déplacé, ce qui signifie que la nature de la recombinaison non radiative à l'interface est restée la même. Les durées de vie des porteurs TRPL étaient également les plus longues à 8 nm. Ces résultats remontent au dipôle net plus fort et à la fonction de travail plus uniforme apportés par Poly-SAM, augmentant ensemble Voc et FF. L'imagerie PL a également révélé une non-uniformité submicronique à l'intérieur de la sous-cellule pérovskite, mais la couche ITO ultra-mince à haute résistivité possède une résistivité latérale élevée, de sorte que la portée du shunt local a été efficacement confinée et n'a jamais fait chuter l'ensemble du dispositif.
Amélioration de la densité de courant
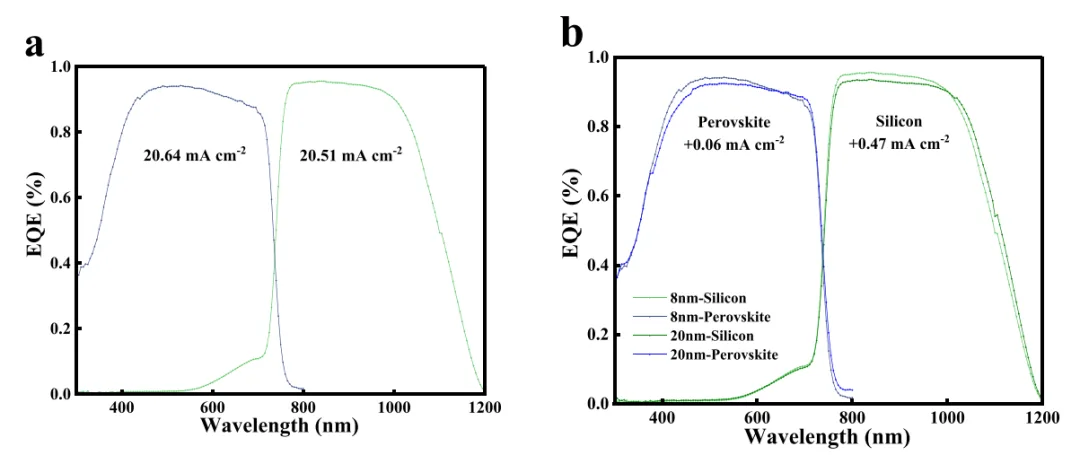
(a) Courbes EQE des sous-cellules en pérovskite et en silicium sous la couche d'interconnexion ITO de 8 nm ; (b) Courbes EQE des cellules tandem initiales et optimisées.
La couche frontale IZO a été évaluée par le facteur de mérite Aw × Rsheet⁻¹, et 45 nm s'est avéré optimal. La réduction de l'ITO d'interconnexion de 20 nm à 10 nm puis à 8 nm a fait passer la Jsc moyenne de 19,78 à 19,96 puis à 20,55 mA cm⁻². Les densités de courant intégrées EQE des sous-cellules en pérovskite et en silicium étaient respectivement de 20,64 et 20,51 mA cm⁻², en accord avec les données J-V. Par rapport à 20 nm d'ITO, 8 nm a conféré à la sous-cellule en pérovskite un supplément de 0,06 mA cm⁻² et à la sous-cellule en silicium un supplément de 0,47, la contribution proche infrarouge de la cellule inférieure en silicium étant la plus bénéficiaire.
Application produit
Performances et stabilité des dispositifs
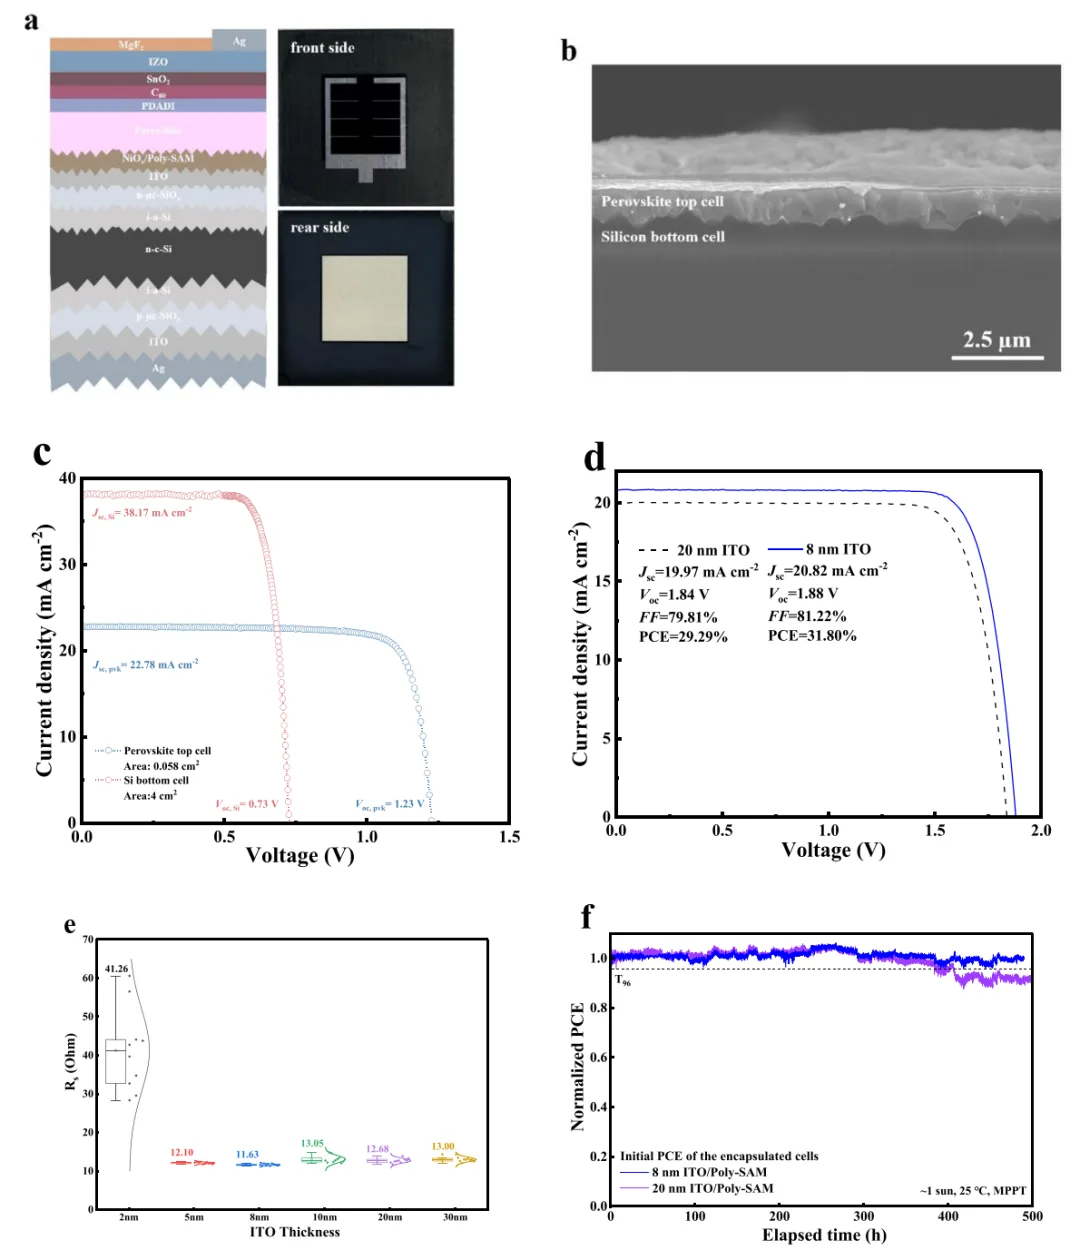
(a) Structure schématique et photographie de la cellule solaire tandem pérovskite/silicium ; (b) image MEB en coupe transversale de la cellule tandem ; (c) courbes J-V des sous-cellules à jonction unique en pérovskite et en silicium ; (d) courbe J-V représentative de la cellule haute performance ; (e) variation de Rs dans les cellules tandem pérovskite/silicium construites sur des couches d'interconnexion ITO de 30 nm à 2 nm ; (f) résultats du test MPPT de la cellule tandem encapsulée sous éclairage 1 soleil.
Une fois l'épaisseur de l'ITO d'interconnexion ajustée, le PCE moyen des dispositifs tandem est passé de 28,64 % à 30,67 %. L'ITO de 2 nm présentait une résistance série Rs aussi élevée que 41,26 Ω, de sorte que la connexion en série était essentiellement rompue. La Rs de 8 nm était beaucoup plus faible, l'impédance interne a diminué et la perte de tension près du point de puissance maximale s'est réduite. En termes de stabilité, la cellule tandem avec ITO de 8 nm a conservé 96 % de son PCE initial après 500 heures de MPPT, tandis que celle avec 20 nm n'en a conservé que 90 %, la plaçant parmi les plus stables de la famille d'interconnexion TCO/SAM. Pourquoi une telle stabilité ? La couverture Poly-SAM est élevée et la cristallisation de la pérovskite s'améliore en parallèle.
Les régions couvertes par SAM ont une faible énergie de surface, et les groupes acide phosphonique se coordonnent avec Pb²⁺ et FA⁺, guidant la pérovskite à croître lentement et de manière ordonnée, de sorte que les grains deviennent gros. Sur les régions ITO nues, il n'y a pas un tel effet de gabarit, la nucléation est rapide et désordonnée, et les grains finissent petits avec beaucoup de joints de grains. De plus, Poly-SAM passive les liaisons insaturées et les lacunes d'halogénure à l'interface, la migration des halogénures est supprimée, et la dégradation ralentit. Le potentiel de surface uniforme apporté par l'ITO ultra-mince aide aussi, et avec plusieurs facteurs se cumulant, la durée de vie du dispositif augmente.
Le test de stabilité MPPT ici repose sur un simulateur solaire LED de grade 3A+ comme source lumineuse de vieillissement, qui peut contrôler la température de la cellule et l'atmosphère environnante de plusieurs manières pour effectuer des tests de stabilité à long terme.
Conclusion et perspectives
8 nm est l'épaisseur optimale de l'interconnexion ITO pour les cellules tandem pérovskite/silicium. Cette épaisseur améliore à la fois la qualité cristalline de la pérovskite et réduit l'absorption parasite. Après modification NiOx et fonctionnalisation Poly-SAM, le potentiel de surface devient plus uniforme et le décalage du travail de sortie plus prononcé. La surface ITO de 8 nm porte plus d'hydroxyles, NiOx se répartit uniformément, le SAM se compacte densément, et la couverture conforme sur la texture a été vérifiée par SEM et EDS. Par rapport à l'ITO conventionnel de 20 nm, le dispositif optimisé a atteint un rendement record de 31,80 %, avec une Jsc augmentée de 0,85 mA cm⁻² et 96 % du rendement initial conservé après 500 heures de MPPT.
À l'avenir, il reste encore beaucoup à améliorer. La texture arrière et le réflecteur optique peuvent être affinés davantage pour renforcer le piégeage de la lumière dans la cellule inférieure en silicium, augmenter son courant et assurer l'équilibre des courants. FF et Voc restent les goulots d'étranglement limitant le rendement global, donc les stratégies de passivation des contacts doivent être approfondies. Des architectures d'interconnexion alternatives comme les jonctions tunnel à base de silicium valent également la peine d'être essayées. En ce qui concerne la mise à l'échelle pour la production, l'épaisseur du TCO et la conception de la grille de métallisation doivent être ajustées ensemble, afin que sur de grandes surfaces, l'ombrage ne soit pas trop important et que la conduction latérale ne souffre pas. Et avec une couche plus mince, l'utilisation d'indium diminue, ce qui profite également à la durabilité.
Point de vue d'Ooitech
Ce qui ressort ici, c'est que quelques nanomètres d'ITO peuvent influencer à la fois l'optique et la cristallisation sur cette texture pyramidale de 600 nm, et que ce même problème de couverture conforme est exactement ce qui apparaît lorsque les lignes tandem passent des coupons de laboratoire aux modules pleine taille. Sur le plancher de production, les étapes de tabber-stringer, d'empilement et de laminage doivent toutes respecter ces interfaces fragiles d'interconnexion et de SAM, c'est là qu'un équipement de ligne de modules uniforme et bien réglé montre sa valeur. Si vous voulez voir comment ces processus se présentent à l'échelle réelle d'une usine, la chaîne YouTube Ooitech à www.youtube.com/ooitech vaut le détour.