La responsabilité éditoriale de cet article incombe à Wuhan Ooi Photoelectric Technology Co., Ltd. Rédigé et révisé par l'équipe éditoriale d'Ooitech. Consultez notre politique éditoriale pour savoir comment nous rédigeons, où les outils d'IA sont utilisés et comment demander une correction.
Enfileuse PV : les bases de l'enfileuse de cellules solaires
Table des matières
Réponse rapide : Une tabbeuse-stringeuse remplit une seule fonction en tête de ligne de module : elle soude le ruban sur les cellules solaires individuelles et assemble ces cellules en un string en série. Chaque fissure, joint froid ou ruban mal aligné créé ici est permanent, car aucune station ultérieure ne peut réparer une connexion déjà scellée dans le laminé. Le processus fonctionne en faisant fondre le revêtement de soudure sur le ruban, de sorte que la zone de soudage dépasse le point de fusion de l'alliage utilisé : les revêtements plombés conventionnels fondent vers 183 °C et les alliages sans plomb courants vers 217 °C. Les machines maintiennent cette zone dans une tolérance serrée, et notre plateforme AM050FH spécifie ±7,5 °C. Quelques chiffres suffisent à juger de la valeur d'une machine : le taux de casse sur cellules de classe A, que les machines actuelles maintiennent à 0,2 % ou moins ; la précision de positionnement, typiquement ±0,15 mm ; et le débit adapté à votre lamineur plutôt qu'à une brochure. Cette page couvre les bases et les trois classes de machines.
Ce que fait une stringeuse, la différence entre machines manuelles, semi-automatiques et entièrement automatiques, et les quatre chiffres à demander avant de lire un devis.
Production de modules PV · Bases du PV · par Jerry, Ooitech
C'est la page que j'envoie aux acheteurs qui débutent dans la fabrication de modules. Non pas parce que la stringeuse est difficile à comprendre, mais parce que c'est la seule station où une petite erreur de process devient permanente, et la plupart des gens l'apprennent après leur premier lot défectueux.
Ce que fait la machine
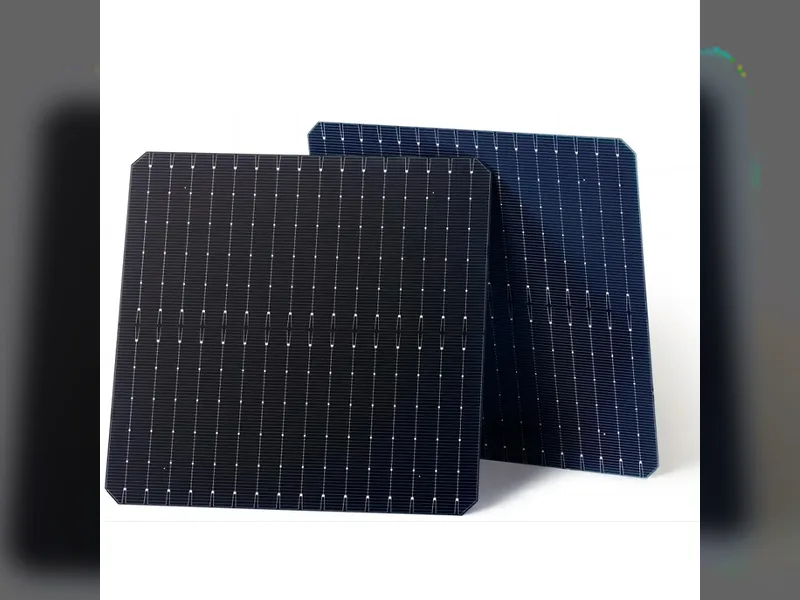
Le stringing est la façon dont les cellules individuelles deviennent une tension utilisable. Une cellule produit environ un demi-volt, donc un module a besoin que ses cellules soient connectées en série avant de pouvoir être utile. La stringeuse y parvient en soudant un ruban de cuivre étamé de l'avant d'une cellule à l'arrière de la suivante, en répétant le motif jusqu'à obtenir un string complet à la longueur exigée par votre conception de module.
Cela ressemble à une tâche mécanique simple, et mécaniquement, elle l'est. La difficulté est thermique. Le ruban arrive revêtu d'un alliage de soudure, et la machine doit chauffer ce revêtement au-delà de son point de fusion, mouiller les doigts d'argent de la cellule, puis refroidir à nouveau sans cuire ni fissurer la plaquette. Une plaquette fait 130 à 180 micromètres d'épaisseur, soit plus fin qu'une feuille de papier pliée deux fois. La chauffer trop vite la fait bomber. Appuyer trop fort la fait éclater. Cette fenêtre étroite explique pourquoi le choix d'une stringeuse est en réalité une question de contrôle du process plutôt que de mécanique.
Les trois classes de machines
Presque toutes les stringeuses du marché appartiennent à l'un de trois groupes, et le groupe compte plus que la marque lorsqu'on établit un budget. La division porte sur la part du cycle que la machine gère seule, et non sur le caractère moderne de la conception.
Manuelle. L'opérateur place les cellules et le ruban à la main et soude avec un outillage simple ou une platine chauffante. L'investissement est faible, tout comme la régularité : la précision de positionnement est limitée par l'œil de l'opérateur, le débit se mesure en dizaines de modules par jour et le risque de casse est élevé. On en voit encore dans les laboratoires, les lignes pilotes universitaires et les ateliers de formation, et elles constituent un moyen raisonnable de valider une conception de module avant d'engager une ligne. Ce n'est pas une solution de production.
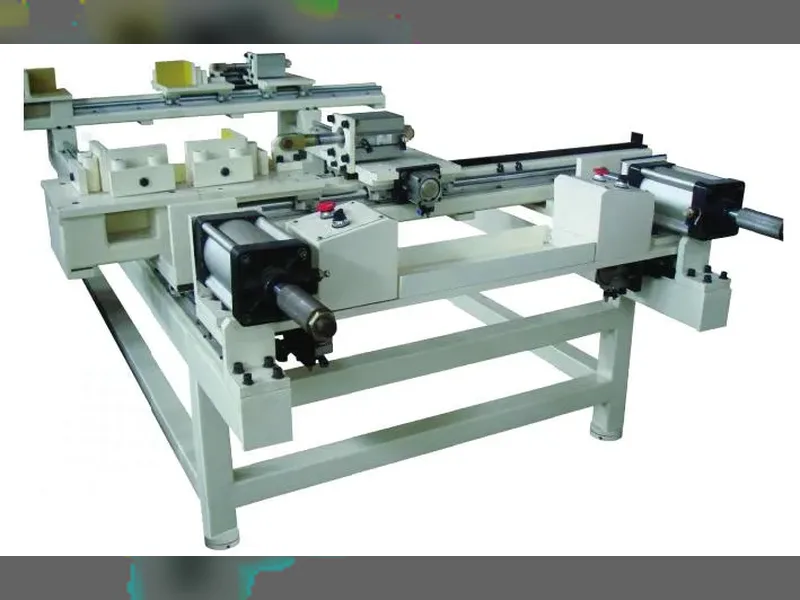
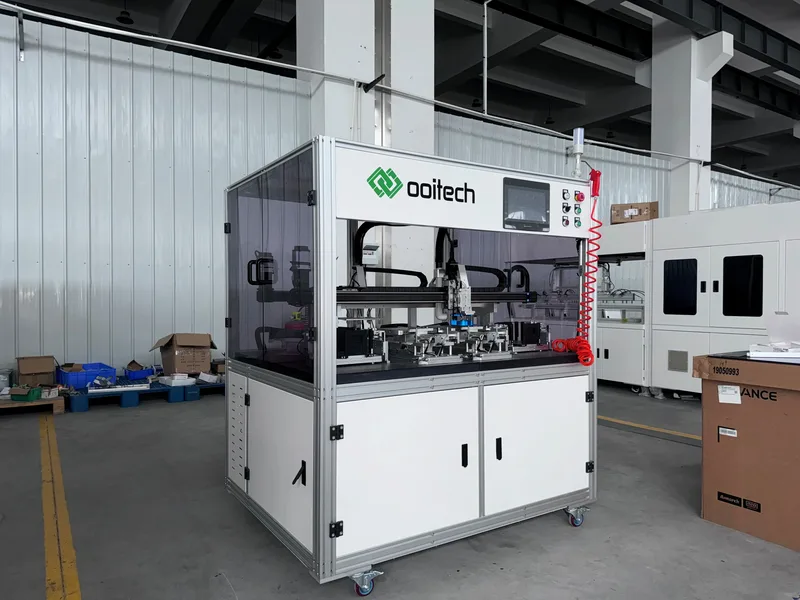
Semi-automatique. La machine prend en charge l'alimentation en ruban et le soudage tandis que l'opérateur gère encore le transfert des strings, le chargement et le déchargement. C'est la classe que la plupart des usines rencontrent en premier, car elle fractionne le coût d'investissement en étapes et peut être étendue plus tard. La qualité dépend fortement de l'opérateur, et la régularité du soudage varie davantage entre les équipes que sur une plateforme entièrement automatique. Pour une ligne de 5 à 60 MW, c'est souvent le point de départ judicieux.
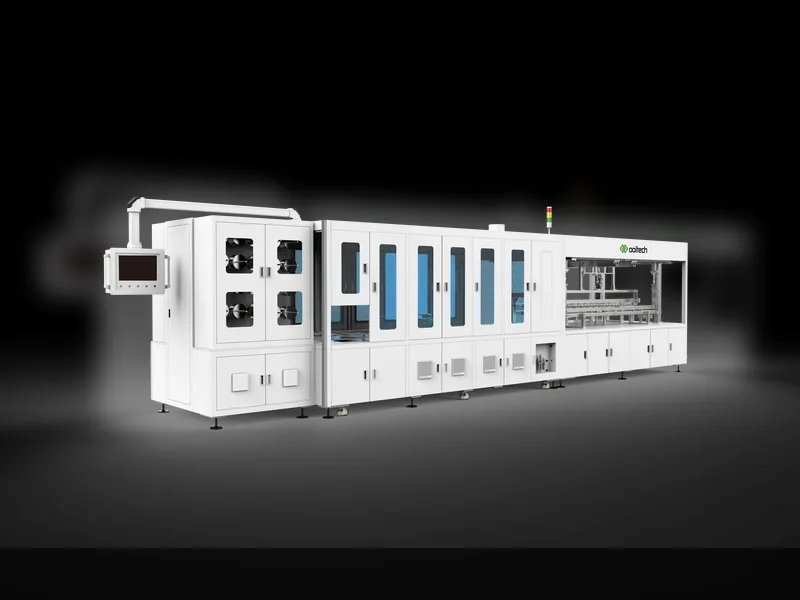
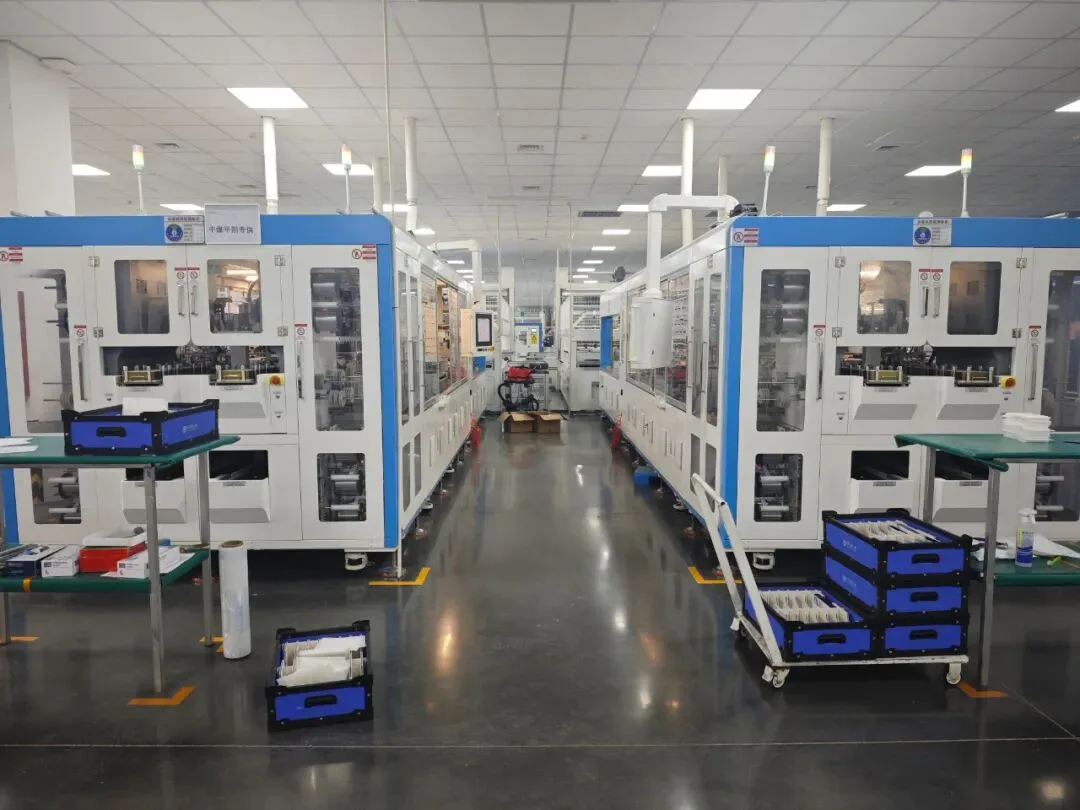
Entièrement automatique. Le chargement, l'alignement par vision, l'alimentation en ruban, le soudage et le transfert des strings fonctionnent tous sans opérateur dans la boucle. La précision de positionnement, le débit et la répétabilité sont tous plus élevés, et la dépendance à la main-d'œuvre chute fortement. En contrepartie, le coût d'investissement et la nécessité d'une véritable fonction de maintenance. Les usines de modules grand public considèrent cette classe comme la norme au-delà d'environ 100 MW.
| Classe | Ce que la machine gère | Où elle s'inscrit |
|---|---|---|
| Manuel | Rien ; l'opérateur place les cellules et le ruban et soude à la main | Laboratoire, ligne pilote, formation. Pas une solution de production |
| Semi-automatique | Alimentation en ruban et soudage ; l'opérateur transfère et charge encore les strings | Lignes de 5–60 MW, et mises à niveau depuis le stringing manuel |
| Entièrement automatique | Chargement, alignement par vision, alimentation en ruban, soudage et transfert des strings | Lignes continues, la norme au-delà d'environ 100 MW |
Les bandes de capacité ci-dessus sont une règle empirique plutôt qu'une spécification. Ce qui détermine réellement la classe dont vous avez besoin, c'est le temps de cycle de la station en aval. Une stringeuse entièrement automatique alimentant une station de layup semi-automatique, c'est de l'argent dépensé pour un goulot d'étranglement qui n'existe plus.
Où elle se situe dans la ligne
La stringeuse se situe après le tri des cellules et le découpage laser, et avant le layup. À cette position, c'est la première étape irréversible entre une cellule et un module fini : la lamination peut être refaite et le cadrage corrigé, mais un joint froid ou une cellule fissurée à l'intérieur d'un string terminé reste dans le module pendant les 25 prochaines années.
C'est pourquoi la stringeuse a tendance à fixer le plafond du rendement de la ligne même lorsqu'elle n'est pas la machine la plus chère de l'atelier. C'est aussi pourquoi son takt doit être adapté à la station de layup et au lamineur plutôt que choisi isolément. En aval, les strings sont assemblés par une câblage de chaînes solaires et contrôlés par une Testeur EL, et une inadéquation à l'un de ces trois points se manifeste par une file d'attente plutôt que par un rapport de défaut. Si vous cartographiez encore toute la séquence, l' aperçu des équipements de ligne parcourt chaque station dans l'ordre.
Les quatre chiffres à demander en premier
Une fiche technique complète de stringeuse compte une vingtaine de paramètres. Quatre d'entre eux déterminent l'essentiel du résultat, et ce sont les quatre le plus souvent laissés vagues dans un premier devis.
- Taux de casse. Les machines de génération actuelle se maintiennent à 0,2 % ou moins sur cellules de classe A, et le chiffre doit être cité avec la qualité de cellule sur laquelle il a été mesuré. Toute valeur plus laxiste vous coûte des cellules de façon permanente.
- Précision de positionnement et de placement. Ce sont deux nombres différents. La précision de positionnement indique la précision avec laquelle la machine se déplace ; la précision de placement indique où le ruban se retrouve. Les machines actuelles spécifient respectivement environ ±0,15 mm et ±0,2 mm, et une offre qui donne un seul chiffre sans préciser lequel mérite une question de suivi.
- Débit, par type de cellule. Les machines d'entrée de gamme tournent autour de 1 200 cellules par heure, la classe polyvalente à 2 400, et les plateformes haute vitesse autour de 6 800. Les cadences diffèrent selon le type de cellule sur la même machine, donc un chiffre unique sans format associé vous apprend très peu.
- Tolérance de contrôle de température. La zone de brasage doit rester dans une bande étroite entre une bonne jonction et un endommagement thermique. Notre plateforme AM050FH spécifie ±7,5 °C avec des limites supérieure et inférieure réglables sur l'IHM.
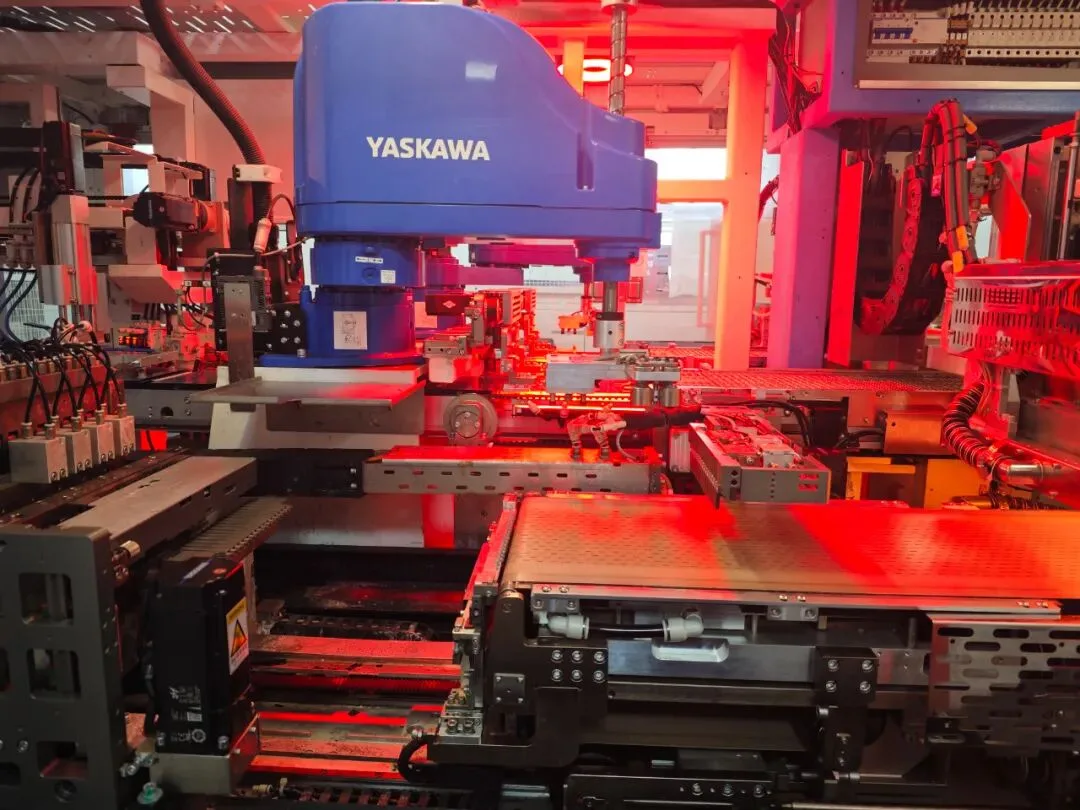
Où aller à partir d'ici
Cette page s'arrête volontairement à l'orientation. Les deux questions suivantes que se posent les acheteurs sont comment la machine fonctionne réellement en détail, et comment en choisir une, et les deux sont couvertes dans le guide des machines à tabber et stringer: les six stations, pourquoi l'infrarouge a remplacé l'air chaud, le passage du multi-busbar au zero-busbar, la compatibilité des cellules entre PERC, TOPCon, HJT et BC, et ce que coûtent les différentes classes de machines.
Si vous savez déjà ce que vous voulez et que la question ouverte est à qui l'acheter, c'est une décision distincte avec sa propre liste de contrôle, exposée dans comment évaluer un fabricant de machines de tabbing et stringing. Pour des plateformes concrètes plutôt que des catégories, la SS-1500B est notre machine d'entrée de gamme et la SS-2500B la plus grande capacité.
Réflexions finales : si vous débutez dans le stringing, ne commencez pas par comparer les machines. Déterminez votre capacité prévue, vos formats de cellules pour les deux prochaines années, et le temps de cycle de la station que vous possédez déjà. Ces trois réponses éliminent la majeure partie du marché avant même de lire une seule offre, et elles sont bien moins coûteuses à modifier maintenant qu'après l'installation d'une machine dans votre atelier.
Les spécifications font référence aux données des machines Ooitech. Les plages de capacité et les chiffres de précision sont typiques pour chaque classe de machine et sont confirmés en fonction de vos formats de cellules avant l'offre.
Associé : Mécanismes des enchaîneuses de cellules solaires : un guide zone par zoneLe niveau suivant en dessous de cet aperçu est la liste des composants elle-même.
Lectures complémentaires et données contextuelles
Documents de référence publics sur ce sujet, publiés par les organisations qui maintiennent la feuille de route technologique et les données de marché du secteur :
- VDMA — Feuille de route technologique internationale pour le photovoltaïque (ITRPV)
- pv magazine — actualités mondiales de l'industrie photovoltaïque et couverture technique
- Fraunhofer ISE — Rapport sur le photovoltaïque
Le stringer ne fonctionne jamais seul — découvrez comment il est alimenté et cadencé au sein d'une ligne de production de panneaux solaires de 5 MW à 1 GW.